
冷轧双相钢连续退火组织的转变
in pearlite area firsny and cementite particles in
ferrite grains and at boundari髓8re a【so trazlsfo珊ed佃t。austenite.5Iand。slow。∞ling d。wn tD 630一680℃出er
bet眦n dtfomed tion of
fer血e.s 3trongly innuenced by heating rate and occurs mainly
600℃and 720℃.When
h曲ted with 10℃/s.recry5tallization will continue in intercritical area.Peadlte changes inconspicuou51y du—ng the
Experimental Study on MicrOstructure Evolution in ContinuOus
Annealing of Cold-Rolled Dual Phase Steels
KuANG shuangi, KANG Yong-Iinl, Yu Ha01, LIu Renldong。, YAN Li“g。
Qu蚰ch micr惦trunmt w岫parti—a喊蛐izatioⅡ
连续退火初期再结晶开始温度比罩式退火明显 偏高,且再结晶过程是在瞬间完成的。这主要是由 于连续退火加热速度较快以致再结晶发生的过热度 增加,但是一旦发生了再结晶,由于已经处于较高温 度,进行再结晶的热激活能非常高,因此,再结晶过 程在数十秒内即可以完成。
图4显示了以5℃/s的速度加热,在650、680、 700℃下试样的再结晶情况,可以看出,650℃时, 变形组织的基体上出现了大量铁素体再结晶核心, 当温度进一步升高到680℃,再结晶大量进行,700 ℃下铁索体再结晶基本完成。在整个铁素体再结晶 过程中,珠光体形貌没有明显变化,即使在700℃铁 素体再结晶基本结束时,珠光体仍然呈条带状分布 于铁素体晶界上,但是从图中可以发现,在大块的变 形璩光体附近,碳化物在加热过程中变为球状,而且 在铁素体晶粒内也出现球状碳化物颗粒。出现这种 现象的原因可能是破碎珠光体中的铁素体被再结晶 晶粒吞并,而留下孤立的渗碳体颗粒。 2.3双相区奥氏体化相变与铁素体的析出
作者简介:邝藉(1981一),男,博士生I E—啦蚰:毗eel啪rdor@126.c呦l 修订日期;z007-03—26
万方数据
钢铁
第42卷
温过时效300 s,最后空冷到室温。 显微组织用4%硝酸酒精浸蚀,分别在光学显
微镜和扫描电镜下观察。采用Image tool图像处理 软件统计晶粒尺寸、再结晶分数以及组织的数量。 利用维氏硬g process bel。w 720℃,while there ls lot8 of spherical cementite distdbuted at the ferrite grain boundaries as
fo啪8 well as in the grains.During intercntical anneallng,austenite
580 600 620 640 660 680 700 720 740
(a)维氏硬度}(b)铁索棒再结晶的体积分散
围3连续退火初期不同温度下的硬度曲线与再结昌体积分数曲线
Fi昏3 Cur懈0f HV卸d糟哪stall山ti蚰voluI耻f阳cti呻of femte
万方数据
第11期
邝霜等:冷轧双相钢连续堪火组织的转变
-67·
(a)650℃l(b)680℃;(c)700℃ 图4不同加热温度下的再结晶显徽组织(5℃/s加热I
Fig.4 Recrystam柚tion stmcture a‘mffe坤ntteInpentⅡ件(Heati嘴at 5℃/s
Fj g.5
(a)720℃‘(b)750℃}(c)带状马氏体 围5部分奥氏体化的淬火组织形貌
Key words:c01d r0】】iog,dua】pha3e 8teel}continuous ann朗1ing;overagjng;micrDstructure
铁素体一马氏体双相钢以其低屈强比、高初始加 工硬化速率、良好的强度和延性的配合等优点,已发 展成为一种成形性良好的高强度新型冲压用钢,成 为现代汽车用钢的重要组成部分o]。高品质冷轧双 相钢采用先进的连续退火机组生产,其工艺过程包 括加热、双相区保温、两段式冷却,等温过时效处理。 连续退火各环节对双相钢组织性能有重要影响。因 此,正确认识冷轧双相钢连续退火过程中显微组织 的演变规律对制定合理的连续退火工艺参数有着重 要意义。笔者通过实验室物理热模拟研究,分析了 双相钢连续退火过程中的再结晶、相变规律。为冷轧 双相钢组织、性能的控制提供一定的参考。
Abstract:The recrystallizatlon,austeni强tion and overagi“g of cold rolled strip during continuous曲nealing were i驴
vestigated by optic丑J micros∞Py 8nd sc且皿tng eJeetron micfoscop鼻The e2pe—meD缸J r£sull5 show that recry5talli2廿
基N捌嚣蛛盯理氯鞲∞‘=
l 000p服。
圈3 MFs预测值与实测值之比随1彻0/T的变化 Fi窖.3 varlanon村憎廿o of pr蝴icled如眦舾nredM砖
喇擅l帅0/r
s结论
(1)在综合考虑动态、亚动态及静态再结晶作 用的基础上,开发了x70管线钢热轧显微组织模 型,为实现板带钢热连轧过程奥氏体再结晶和晶粒 尺寸的在线预测与控制奠定了基础。
模拟连续退火在G1eeble_1500热模拟机上进 行,实验工艺路线如图1所示。将试样以一定加热 速度(1、5、10℃/s)加热到两相区,在550~720℃ 温度区间淬火以测定冷轧试样的再结晶情况,在 750,780,800℃淬火以测定试样的奥氏体化,在800 ℃保温40、80 s后淬火测定等温奥氏体化过程,保 温后的试样以10℃/s缓冷到不同快冷温度时淬火 以测定奥氏体向铁索体的转变情况。试样从快冷温 度以45℃/s的速度分别冷却到380、300、250℃等
80aking at 800℃is advantag∞us to get rea50fIabIe proportion of two phases.When overaging tempe阿ture is over 300℃,martensite is decomposed in加cafbide,which|s hrmful to mecIlaIlicaI properties of dual phse steels.
对双相区内不同温度的淬火组织与800℃保温 不同时间后的淬火组织进行奥氏体定量分析(图 6),可以看出,随加热温度的升高,奥氏体增多。温度 从780℃升至800℃,奥氏体的体积分数从15%上
万方数据
万方数据
第11期
许云波等:x70管线钢热连轧过程奥氏体再结晶、晶粒尺寸和平均流变应力的预测
‘,3’
(a)热轧组织, (b)玲轧组织; (c)冷轧组织(sEM)
Fig 2
围2实验钢的热轧与冷轧态组织 Hot m¨ed粕d c0M mlled stnlctu嘴of experim明t矗l sted
姜 塞 差 蒜
艟
540 560 5ji0 600 620 640 660 680 700 720 740 温度,℃
图3是加热过程中不同温度淬火组织的维氏硬 度变化啦线与再结晶的体积分数凸线,可以看出,从 550℃到650℃,试样硬度值下降不明显,冷变形组 织以回复为主,再结晶并未大量进行。当温度超过 650℃以后,硬度值显著降低,当温度超过700℃后 又趋于平缓。这说明再结晶在650~700℃之间剧 烈进行。从图中还可以看出,加热速度对再结晶有 较大影响,1℃/s的低速加热,再结晶开始与结束温 度都低于5、10℃/s的高速加热,在10℃/s的加热 速度下,温度达到720℃,再结晶还未完成,但此时 已进入双相区。
1实验材料与实验方法
实验用钢的化学成分(质量分数,%)为C<
O.07,Si<O.05,Mn<l-7,A1s O.02~0.07,N< o.007。采用200 kg真空感应炉冶炼并浇铸成厚度 为90 mm的铸坯,热轧板厚度为7 mm,终轧温度大 于880℃,卷取温度为690~720℃,水冷温降速率 小于10℃/s。热轧板经酸洗后冷轧,压下率为 70%。
对在两相区的不同温度淬火组织的观察可以发 现(图5),在720℃左右奥氏体相变首先在原珠光
体区域发生,铁素体内也分布着许多灰色颗粒,这是 由于球状渗碳体颗粒转变成为了奥氏体核心。珠光 体向奥氏体相变时,由于碳的扩散距离非常小,转变 基本没有孕育期,从奥氏体的形核到珠光体的消失 几乎在瞬间完成o]。
奥氏体在原珠光体区域形成后立即向铁素体长 大,这个过程将受到C、Mn在奥氏体中的扩散以及 相界面迁移的控制。从750℃淬火组织中可以看 出,舆氏体除了分布在原珠光体聚集区域外,原铁索 体晶界与晶内的碳化物颗粒也长大形成奥氏体岛。 轧态珠光体的带状分布对奥氏俸分布有重要影响, 连续退火时奥氏体优先在带状组织晶界处形成,并 快速向珠光体长大。快速冷却后,双相钢组织中包 含有连续分布的马氏体条带(图5(c)),实验表 明口],在拉伸过程中,裂纹可以通过延性较低的马氏 体莲续扩展,因而对双相钢的综合力学性能有不利 影响。
2实验结果与分析
2.1热轧与冷轧态的显微组织 实验钢的热轧与冷轧组织如图2所示。热轧组
织由多边形铁索体与珠光体组成,铁素体平均晶粒
恻 赠
F味l
图l寝相钢连续退火宴验工艺
&he腑tic 0f咖tinuo瑚an眦anng prooe昭for
(完整word版)连续退火与罩式退火工艺比较_F
邯钢附企公司冷轧工程连续退火与罩式退火工艺比较10:29 AM目录1.概述 (1)2.两种工艺的比较 (2)2.1罩式退火工艺 (2)2.2 连续退火工艺 (4)2.3 两种退火工艺比较 (4)2.4 连续退火工艺的优势 (5)2.5实例 (6)3.生产成本比较 (8)4。
工程投资比较 (9)5.工程退火工艺选择建议 (9)1.概述带钢经过冷轧机大压下率冷轧,晶粒组织被延伸和硬化,不能进行进一步的加工成形,因此必须进行再结晶退火,控制晶粒的成长形成适当的组织,恢复材料塑性,这就是退火的目的。
低碳钢的退火通常是在还原性气氛中加热到A1点温度附近,并在该温度下保温一段时间后冷却,这种退火称为光亮退火。
根据退火炉的形式和操作方法可分为罩式退火工艺和连续退火工艺。
罩式退火工艺(也称为分批退火)是指对冷轧后的钢卷按工序顺序分别在脱脂机组(若需要)、罩式退火炉、平整机组、重卷机组进行相应处理,以整卷分批次退火生产冷轧商品卷的工艺。
在罩式退火工序,钢卷除装炉和卸炉外,以紧卷方式在炉内按一定卷数堆垛、静止放置,随炉温升降而加热和冷却。
罩式退火时钢卷有充分的加热和均热时间,使晶粒生长和取向结晶增加,通过缓慢的冷却过程使均热时多余的固溶碳和氮充分析出,得到良好的材质.紧卷的缺点在于热量传到钢卷内部缓慢,生产率低;由于钢卷多层叠压,造成各层钢卷间和同一钢卷内有温度差,这样钢卷沿长度方向机械性能不均;同时冷却时,紧卷收缩易造成带钢粘连。
连续退火工艺是将清洗、退火、平整、拉矫和分卷等工序集成在一条连续生产线上,将带钢进行连续展开退火生产冷轧商品卷的工艺。
具有生产周期短、布置紧凑、便于生产管理、劳动生产率高以及产品质量优良等优点。
因为连续生产,退火周期非常短,仅5分钟左右。
用连续退火时其特有的快速加热和冷却可得到较硬的材质,早期的连续退火机组大都用于硬质镀锡原板生产,不作为软钢板的退火。
近些年来通过钢的成分调整和热轧高温卷取使再结晶晶粒变大,经短时间过时效处理固溶碳完全析出,可以用连续退火生产有深冲性的冷轧钢板。
钢在冷却时的组织转变的连续冷却转变过程
钢在冷却时的组织转变的连续冷却转变过程
钢在冷却时的组织转变是一个非常重要的过程,它决定了钢的力学性
能和使用寿命。
这个过程可以被分为三个阶段:
第一阶段:初次冷却
在初次冷却阶段,钢的组织会发生初步的变化。
当温度降到钢的临界
温度以下时,钢中的所有组织都会开始转变。
这个过程是不可逆的,
一旦开始就不能停止。
第二阶段:持续冷却
在持续冷却阶段,钢的组织会进一步变化。
随着温度的降低,钢中的
残留奥氏体会逐渐转变为贝氏体。
这个过程会在几个小时内完成,然
后钢的组织就会保持不变,直到它被重新加热。
第三阶段:再次加热
在再次加热阶段,钢的组织会重新发生变化。
当温度达到一定程度时,钢中的组织开始再次转变,从贝氏体转变为奥氏体。
这个过程同样是
不可逆的。
以上就是钢在冷却时的组织转变的连续冷却转变过程。
需要注意的是,在这个过程中,钢的组织变化是不可逆的,因此加热和冷却的过程必
须严格控制。
如果温度过高或过低,会导致钢的力学性能和使用寿命
都受到影响。
DP590冷轧双相钢连退生产工艺

果,分刖进 行了两次 卜 产 r 州 .土 址缓 冷 太1
1 J 效温度的蒯 ,l L l f i t i , ' j 生 I ‘ 柯低俑强 t L ( n d n ) 、岛的卡 』 J 始加 f 硬 化速 率 、良好 的 温度及过
冷却速度 为4 O c I : / s .从曲线 看 会 : 生 久戢的 l j ! f 本.
作并甲何:l本钢 集川产・ 诮醐 究院 陛高强钢研究所
.
1 I j : 术溪 I 1 7 0 0 0 ;2本溪钢铁集『 = j _ _ f 第 冷轧厂 . 一 i l 术溪 l 1 7 ( ) I
开始 段 F 始温 度 .从 码 体 含 量减 少 是符 合卡 ¨ 变
规 律 的
生产工艺分析
3为试生产钢种 成分对 心的c c Tf f { ] 线 ,i , J ‘ 以霸 m :此成 分钢种的 完全奥 体 化『 f f l 线 为8 4 0 1 : .连 炉的 加热温 度为8 0 0 % " ,l 处 I J 蜘相 内;怏 冷 / N . F t R c , l q G
F + M( 1 1 %) + B ( 少量 ) 后 两次
: 中 十降 低丫快 冷
生 产工 艺调试
生产 渊 } _ } J 钢 的 化 学 成 分( 质 艟 分数) 为:
0. 07 % ~0 0 9% C 、 0. 4% ~0. 5 % Si 、1 . 7 % ~1 . 9 % M n、
■ 6 4 2 0 1 6 年第6 期
囝匹錾
表1 连退炉工艺参数
生产批 次
1 2
3
冷轧板的退火工艺
冷轧板的退火工艺:连续退火和罩式退火的比较冷轧产品是钢材中的精选,属高端产品,拥有加工精美、技术密集、工艺链长、品种众多、用途宽泛等特色。
国际钢铁工业发展实践表示,跟着经济社会发展,冷轧产品在钢材花费总量中的比重在不停提升,并发挥着愈来愈重要的作用。
冷轧后热办理是冷轧生产中的重要工序,冷轧板多为低碳钢,其轧后热办理往常为再结晶退火,冷轧板经过再结晶退火达到降低钢的硬度、除去冷加工硬化、改良钢的性能、恢复钢的塑性变形能力之目的。
冷轧板的再结晶退火在退火炉中进行,冷轧板退火炉分为罩式退火炉和连续退火炉,罩式退火炉又分为全氢罩式退火炉与一般罩式退火炉。
冷轧板退火技术的发展与罩式退火炉和连续退火炉的发展是密不行分的[10]。
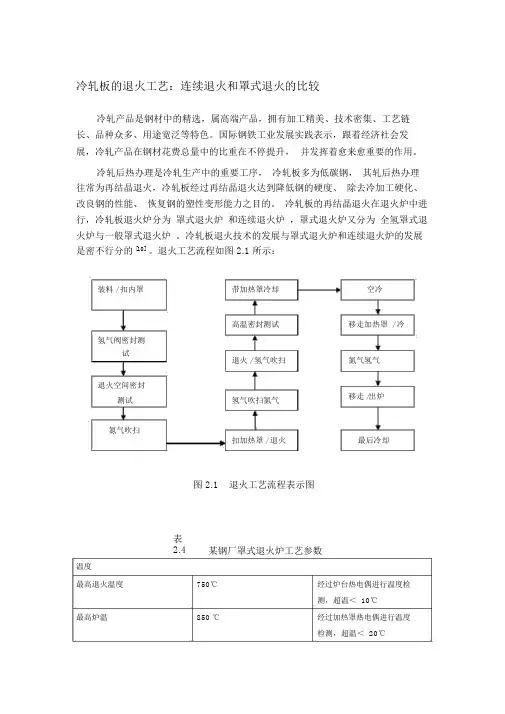
退火工艺流程如图 2.1 所示:装料 / 扣内罩带加热罩冷却空冷高温密封测试移走加热罩 / 冷氢气阀密封测试退火 / 氢气吹扫氮气氢气退火空间密封测试氢气吹扫氮气移走 /出炉氮气吹扫扣加热罩 / 退火最后冷却图 2.1退火工艺流程表示图表2.4某钢厂罩式退火炉工艺参数温度最高退火温度750℃经过炉台热电偶进行温度检测,超温< 10℃最高炉温850 ℃经过加热罩热电偶进行温度检测,超温< 20℃热门 / 冷点温度CQ:710℃ /640 ℃一般生产中 CQ、DQ热门和冷点DQ:710 ℃ /660 ℃温度差要大一些。
DDQ:710 ℃ /680 ℃分别为 90 ℃、70 ℃HSLA:680℃ /660 ℃开始喷淋冷却温度罩表面温度 200 ℃ , 卷心温生产调试中进行检测试验以度:380 ℃左右确立不一样钢卷开始喷淋冷却工艺出炉温度160 ℃出炉吊至终冷台冷却到平坦温度约 40 ℃图2.3典型的罩式炉退火工艺温度曲线图罩式退火工艺罩式退火是冷轧钢卷传统的退火工艺。
在长时间退火过程中,钢的组织进行再结晶,除去加工硬化现象,同时生成拥有优秀成型性能的显微组织,进而获取优秀的机械性能。
退火时,每炉一般以4个左右钢卷为一垛,各钢卷之间搁置对流板,扣上保护罩 ( 即罩 ) ,保护罩通保护气体,再扣上加热罩 ( 即外罩 ) ,将带钢加热到必定温度保温后再冷却。
冷轧生产:连续退火发展

不同退火方法和特点
(1)森吉米尔法的特点 森吉米尔法的退火炉主要包括氧化炉、还原炉两个独立组成部分。
优点:明火燃烧,烧掉轧制油,净化带钢表面。 缺点:明火加热。带钢在氧化炉中生成了较厚的氧化层,在还原炉中还
原十分的困难。
连续退火发展
(2)改良森吉米尔法的特点
把森吉米尔法中的各自独立的氧化炉和还原炉,由一个截面积较小 的过道连接起来。把预热段、还原段、和冷却段构成了一个整体的 退火炉。 优点:氧化炉采用还原性气氛,明火加热,减少了氧化,减轻了还原段的 负担。 缺点:加热温度受限制。
任务六:连续退火机组
《板带冷轧生产》
连续ห้องสมุดไป่ตู้火发展
1、发展历史 ➢ 连续镀锌技术是本世纪30年代由波兰人森吉米尔发明的。是森吉米尔
首先把连续退火工艺和热镀锌工艺联合起来,并于1931年在波兰建设 了第一套宽度为300毫米的带钢连续生产线。 ➢ 美国钢铁公司于1948年设计并投产的一条热镀锌线改良了森吉米尔发 明的退火方法,采用一个碱性电解脱脂槽取代了森吉米尔法中的氧化 炉的脱脂作用,其余的工序和森吉米尔法基本相同。
连续退火发展
➢ 1965年美国的阿姆柯公司发展了森吉米尔法,将森吉米尔法中的氧化 炉直火加热方式改造成为无氧化直火加热方式,将退火炉工艺推进了 一大步。
➢ 80年代后,由于对板带的质量的要求的提高,出现了全辐射管立式退 火炉。
连续退火发展
2. 连续退火炉的分类方式和退火方式 ➢ 按照炉子的形式来分---立式、卧式和L型炉子。 ➢ 按照加热方式来分---直接加热方式和间接加热方式。 ➢ 按照设备的配置情况来分---森吉米尔法、改良的森吉米尔法和美钢联
法等。 ➢ 按照退火后进行热处理方式来分---再结晶退火后进行过时效和再结晶
冷轧双相钢连续退火组织的转变

第42卷 第11期 2007年11月钢铁Iron and Steel Vol.42,No.11November 2007冷轧双相钢连续退火组织的转变邝 霜1, 康永林1, 于 浩1, 刘仁东2, 严 玲2(1.北京科技大学材料科学与工程学院,北京100083; 2.鞍山钢铁集团公司技术中心,辽宁鞍山114001)摘 要:采用光学显微镜与扫描电镜观察分析了实验钢冷轧组织在连续退火过程中的再结晶与相变规律,研究了过时效回火对双相钢显微组织的影响。
实验表明,在连续退火初期的加热过程中,在600~720℃大量进行再结晶。
加热速度对再结晶行为有较大影响,以10℃/s 加热,再结晶将持续到双相区。
珠光体在低于720℃的加热过程中变化不明显,而铁素体晶界与晶内出现球状碳化物颗粒。
双相区退火过程中,奥氏体首先在珠光体处形成,原铁素体晶界与晶内的碳化物颗粒也形成奥氏体岛。
800℃保温后缓慢冷却至630~680℃可以得到合理比例的双相钢组织。
当过时效温度大于300℃,马氏体分解,碳化物颗粒析出,将对双相钢性能产生不良影响。
关键词:冷轧;双相钢;连续退火;过时效;显微组织中图分类号:T G142.4 文献标识码:A 文章编号:04492749X (2007)1120065205Experimental Study on Microstructure Evolution in ContinuousAnnealing of Cold 2Rolled Du al Phase SteelsKUAN G Shuang 1, KAN G Y ong 2lin 1, YU Hao 1, L IU Ren 2dong 2, YAN Ling 2(1.School of Materials Science and Engineering ,University of Science and Technology Beijing ,Beijing 100083,China ; 2.Technology Center ,Anshan Iron and Steel Corporation ,Anshan 114001,Liaoning ,China )Abstract :The recrystallization ,austenization and overaging of cold rolled strip during continuous annealing were in 2vestigated by optical microscopy and scanning electron microscopy.The experimental results show that recrystalliza 2tion of deformed ferrite is strongly influenced by heating rate and occurs mainly between 600℃and 720℃.When heated with 10℃/s ,recrystallization will continue in intercritical area.Pearlite changes inconspicuously during the heating process below 720℃,while there is lots of spherical cementite distributed at the ferrite grain boundaries as well as in the grains.During intercritical annealing ,austenite forms in pearlite area firstly and cementite particles in ferrite grains and at boundaries are also transformed into austenite island.Slow cooling down to 6302680℃after soaking at 800℃is advantageous to get reasonable proportion of two phases.When overaging temperature is over 300℃,martensite is decomposed into carbide ,which is harmf ul to mechanical properties of dual phase steels.K ey w ords :cold rolling ;dual phase steel ;continuous annealing ;overaging ;microstructure作者简介:邝 霜(19812),男,博士生; E 2m ail :steelwarrior @ ; 修订日期:2007203226 铁素体2马氏体双相钢以其低屈强比、高初始加工硬化速率、良好的强度和延性的配合等优点,已发展成为一种成形性良好的高强度新型冲压用钢,成为现代汽车用钢的重要组成部分[1]。
980MPa级冷轧双相钢组织性能研究
S udy o i r sr c u e a e ha c lPr pe te f t n M c o t u t r nd M c nia o r i s o 9 0 M Pa Co d l d Dua 8 l Ro l e lPha e S e l s te
随着对 汽 车减 重 、 能 、 节 高安 全性 的更 高要 求 拉 强 度高 、 工硬 化 能力 强 、 加 总伸 长 率和 均匀 伸 长 易 良好 的塑性 和 韧性 匹配 等诸多 及 政府 相关 法 规 的加 严 ,使 先进 高 强钢 在 汽 车上 率 大 、 冲压 成形 、 的应 用 逐年 增加 。 冷轧 双相 钢具 有屈 服强 度低 、 抗 优 点 . 是理 想 的汽 车轻 量化 材 料 , 已成 为新 一 代汽 车用 高强钢 的典 型代 表 _ ] 目前 , 1。 _ 3 冷轧 双相 钢强度
以 5 1  ̄/ ~ 0 Cs的升 温速率将试 样加热 到 7 0 8 0℃ 6~0
0 s Cs的冷却 速 率缓 慢 冷却 到 9 0MP 级 冷 轧 双相 钢 采 用 C S— — b合 并 保 温 1 0 ,以 6  ̄/ 8 a — iMn N 6 0 6 0o 后 . 以 2 ~ 5℃, 5 ~ 9 C 再 53 s的冷 却速 率快 冷到 金 体 系 . 化学 成 分 如表 1所示 。用 2 0k 其 0 g真 空
鞍 钢 技 术
21 0 2年 第 3 期
ANGANG TECH NOLoGY 总 第 3 5 期 7
9 0MP 8 a级冷 轧双 相 钢 组织 性 能研 究
王 科强 ,刘仁 东 , 王旭 , 韩启航 , 林利 , 鑫 , 建伦 徐 孙 ( . 钢 股份 有 限公 司技 术 中心 , 宁 鞍 山 1 4 0 ; 1 鞍 辽 10 9 2北 京科技 大学材料 科 学与 工程 学 院 , 京 10 8 . 北 0 0 3)
800+MPa级冷轧双相钢的工艺与组织性能研究
162
上海金属
第29卷
钢板的组织为铁素体基体上分布着岛状马氏体 (M)。白色的组织为多边形铁素体,灰白色的组 织是马氏体,而且三种不同成分的钢种在退火
工艺参数相同的的情况下,因钢中碳含量的升 高,马氏体的含量也随之增加,从而最终影响双 相钢的力学性能。
图3三种成分钢退火后的横向金相组织 (a)1#800℃保温90s,(b)2#780℃保温80s,(c)3#780℃保温90s 图4为实验用钢的扫描电镜组织。在扫描电 镜下观察时,马氏体一般呈亮白色,铁素体一般呈 暗黑色。从图4可以观察到暗黑色的铁素体基体 上分布着亮白色的马氏体,同时还可以观察到具 有亮白色边圈,心部呈黑色的岛状组织,这是由于 Mn通过铁素体或沿铁素体晶界扩散时,在奥氏 体岛的周围形成了高Mn的边圈,使得奥氏体岛 的边部比中心有更高的淬透性,从而在冷却过程 中形成了高锰的马氏体边圈及中心部分形成的渗 碳体加铁素体的聚合体。
响,而退火参数对双相钢的最终组织形貌和力学 性能具有最重要的影响。
本文实验研究了冷轧双相钢的退火工艺参数 对双相钢的组织与力学性能的影响,以及双相钢 的组织特点。
2实验材料与方法
2.1轧制工艺 试验用钢在200 kg真空感应炉中冶炼,共炼
万方数据
第5期
张增良等:800 MPa级冷轧双相钢的工艺与组织性能研究
pt暑芒.盘暑盘
图1 冷轧双相钢的连续退火工艺示意图 双相处理采用临界区加热淬火的方法,在实 验室模拟连续退火是通过在两个井式盐浴炉中加 热来完成的,一个是高温盐浴炉,另一个是低温回
万方数据
火盐浴炉。把高温盐的温度加热到F+A两相 区,把低温盐的温度加热到过时效温度。临界区 加热温度采用740℃、760℃、780℃、800℃等,冷 却采用方式:加热到F+M两相区,保温一段时间 后先缓慢冷却再快速冷却,然后保温过时效处理。 实验退火工艺如图2所示。
连续退火工艺对双相钢金相组织和力学性能的影响
,
Li u Ho n g q i a n g ,W a n g Xu e h u i ,Z h a n g P e n g ,C h e n We n , Da i Yo n g j u a n
( 1 . He b e i i r o n a n d S t e e l Te c h n o l o g y Re s e a r c h I n s t i t u t e ,He b e i I r o n a n d S t e e l Gr o u p,S h i j i a z h u a n g ,He b e i , 0 5 2 1 6 5; 2 .He b e i Un i v e r s i t y o f S c i e n c e a n d T e c h n o l o g y,S h O i a z h u a n g,He b e i , 0 5 0 0 0 0)
0 5 0 0 0 0)
摘要 : 利 用 河 北 钢铁 技术 研 究 总 院 连 续 退 火 热 模 拟 机 研 究 了退 火 工 艺 对 双 相 钢 金 相 组 织 与 力 学 性 能 的
影响。结果表明 , 两相 区加热温度升高 , 试 样 中铁 素 体 含 量 下 降 , 晶粒 细 化 , 马 氏体含量 升高 , 屈 服 强 度 增加 , 抗 拉 强 度 变化 不 大 , 在8 2 0~ 8 4 0 o C退 火 时 伸 长 率 达 到 最 大 值 ; 两相 区保温 时间增加 , 组 织 中铁 素 体再结晶充分 , 晶粒 长 大 , 马 氏体 晶粒 并 无 明显 变 化 , 室 温 时双 相 钢 屈 服 强 度 与 抗 拉 强 度 降 低 , 伸 长 率 明
冷轧钢卷退火态
冷轧钢卷退火态
冷轧钢卷退火态是指经过退火处理的冷轧钢卷,其力学性能和组织结构得到改善。
退火是一种热处理方法,包括加热到并保持在一个合适的温度,然后以适当的速度冷却。
在退火过程中,金属材料内部的原子结构发生变化,晶格缺陷减少,晶粒尺寸增大,金属材料的力学性能和加工性能得到改善。
对于冷轧钢卷来说,退火处理可以消除冷轧过程中产生的加工硬化和内应力,恢复材料的延展性和韧性,提高材料的可塑性。
同时,退火处理还可以改善材料的组织结构,提高材料的综合力学性能。
在冷轧钢卷的退火处理中,一般需要进行加热、保温和冷却三个阶段。
加热的目的是使钢卷内部的原子获得足够的能量,使其能够进行重新排列。
保温的目的是使钢卷内部的原子有足够的时间进行重新排列,达到稳定状态。
冷却的目的是使钢卷内部的原子重新排列后的结构得到固定。
总之,冷轧钢卷退火态是指经过退火处理的冷轧钢卷,其力学性能和组织结构得到改善,为后续的加工和使用提供了更好的条件。