
钣金成本计算表范文
钣金成本计算表范文
钣金成本计算表是用于计算钣金加工过程中所涉及的各项成本的表格。
钣金加工是一种利用金属材料进行冲切、折弯、成形等工艺加工的方法,
广泛应用于汽车制造、航空航天、机械制造等领域。
下面是一个钣金成本
计算表的示例:
序号成本项目数量成本单价总成本
1 材料成本 xx xx xx
2 人工成本 xx xx xx
3 设备折旧成本 xx xx xx
4 能源消耗成本 xx xx xx
5 模具成本 xx xx xx
6 外协加工成本 xx xx xx
7 质量检测成本 xx xx xx
8 废品处理成本 xx xx xx
9 运输成本 xx xx xx
10 管理费用 xx xx xx
11 税费 xx xx xx
12 利润 xx xx xx
总成本 xx xx
说明:
1.数量:指加工过程中所涉及的物品、项目的数量。
2.成本单价:指每个项目的单位成本。
3.总成本:指每项成本的总计。
4.废品处理成本:指废品产生后所需处理的费用。
废品是指在加工过
程中制造出来但无法使用的产品或材料。
5.外协加工成本:指将一部分加工工序委托给其他公司或工厂进行加
工的费用。
6.质量检测成本:指对加工产品进行质量检测的费用,包括检测设备、人工等费用。
7.运输成本:指将成品或原材料运输到指定地点的费用。
8.管理费用:指管理人员工资、办公费用等管理相关的费用。
9.税费:指根据法律规定需要缴纳的税费。
10.利润:指根据实际情况确定的预期利润。
钣金成本计算表的目的是为了全面、准确地计算钣金加工过程中的各
项成本,以便制定合理的价格,并评估企业的运营成本和盈利情况。
同时,钣金成本计算表也可以用于比较不同加工方式、不同供应商等的成本差异,从而为企业的决策提供参考依据。
钣金成本分析表范文

钣金成本分析表范文公司名称:XXXX日期:XXXX年XX月XX日一、总体成本分析总成本:XXXX元销售数量:XXXX件每件成本:XXXX元二、直接材料成本直接材料花费:XXXX元材料种类:1.名称:XXXX单价:XXXX元/个数量:XXXX个花费:XXXX元2.名称:XXXX单价:XXXX元/个数量:XXXX个花费:XXXX元...(根据实际情况继续添加)三、直接人工成本直接人工花费:XXXX元人工工时:XXXX小时每小时工资:XXXX元/小时四、制造费用制造费用总额:XXXX元制造费用种类:1.劳动力费用花费:XXXX元...(根据实际情况继续添加)五、间接费用间接费用总额:XXXX元间接费用种类:1.设备折旧费用花费:XXXX元...(根据实际情况继续添加)六、其他成本其他成本总额:XXXX元其他成本种类:1.运输费用花费:XXXX元...(根据实际情况继续添加)七、利润预期利润:XXXX元八、成本分析结论根据以上成本分析表1.总成本为XXXX元,销售数量为XXXX件,每件成本为XXXX元。
2.直接材料成本为XXXX元,其中包括XXXX、XXXX等材料。
3.直接人工成本为XXXX元,人工工时为XXXX小时,每小时工资为XXXX元。
4.制造费用总额为XXXX元,包括劳动力费用等。
5.间接费用总额为XXXX元,包括设备折旧费用等。
6.其他成本总额为XXXX元,包括运输费用等。
7.预期利润为XXXX元。
根据成本分析结论,我们可以评估公司的盈利情况,优化成本结构,提高产品的竞争力。
钣金件计算成本公式模板

管理、财务 费用
2% 管理、财务
费用
2% 管理、财务
费用
2%
单位:
发外加 工费
包装费
电费
运输费
发外加 工费
包装费
电费
运输费
发外加 工费
包装费
电费
运输费
税金 6%
税金 6%
税金 6%
利润 利润 利润
报价 0
报价 0
报价 0
管理、财务 费用
2% 管理、财务
费用
2% 管理、财务
费用
2%
单位:
发外加 工费
包装费
等)
料重 22.82 料重
0 料重
0
规格:
原料价
材料 成本价
0.0065 原料价
0.1483482
材料 成本价
0.0065 原料价
0
材料 成本价
0.0065
0
制造费用 (水电煤油
等)
制造费用 (水电煤油
等)
制造费用 (水电煤油
等)
料重 1807.95
料重 0
料重 0
规格:
原料价
材料 成本价
原料价
0
材料 成本价
等) 3%
制造费用 (水电煤油
等) 3%
直接 人工
直接 人工
直接 人工
制造费用 (水电煤油
等)
3% 制造费用 (水电煤油
等)
3% 制造费用 (水电煤油
等) 3%
直接 人工
直接 人工
直接 人工
制造费用 (水电煤油
等)
3% 制造费用 (水电煤油
等)
3% 制造费用 (水电煤油
钣金价格核算及报价参考
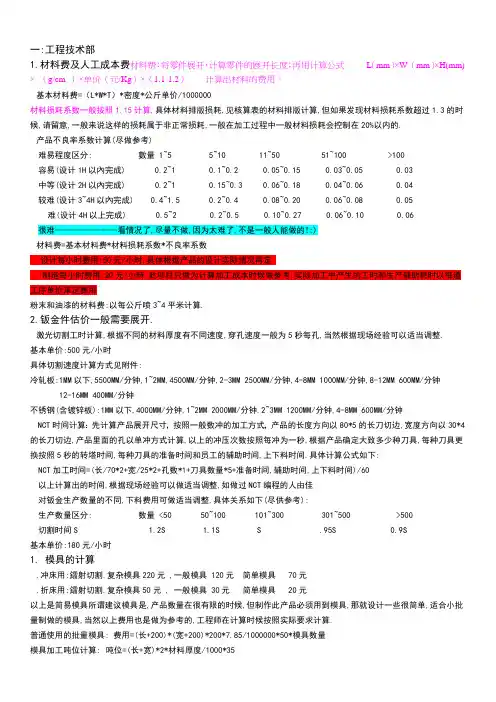
一:工程技术部1.材料费及人工成本费材料费:将零件展开,计算零件的展开长度;再用计算公式L(mm)×W (mm)×H(mm) ×(g/cm )×单价(元/Kg)×(1.1-1.2)计算出材料的费用。
基本材料费=(L*W*T)*密度*公斤单价/1000000材料损耗系数一般按照1.15计算.具体材料排版损耗,见核算表的材料排版计算,但如果发现材料损耗系数超过1.3的时候,请留意,一般来说这样的损耗属于非正常损耗,一般在加工过程中一般材料损耗会控制在20%以内的.产品不良率系数计算(尽做参考)难易程度区分: 數量 1~5 5~10 11~50 51~100 >100容易(设计1H以內完成) 0.2~1 0.1~0.2 0.05~0.15 0.03~0.05 0.03中等(设计2H以內完成) 0.2~1 0.15~0.3 0.06~0.18 0.04~0.06 0.04较难(设计3~4H以內完成) 0.4~1.5 0.2~0.4 0.08~0.20 0.06~0.08 0.05 难(设计4H以上完成) 0.5~2 0.2~0.5 0.10~0.27 0.06~0.10 0.06 很难---------------看情况了,尽量不做,因为太难了,不是一般人能做的!:)材料费=基本材料费*材料损耗系数*不良率系数设计每小时费用:50元/小时,具体根据产品的设计实际情况再定制造每小时费用:20元/小時,此项目只做为计算加工成本时候做参考,实际加工中产生的工时和生产辅助耗时以每道工序单价来定费用粉末和油漆的材料费:以每公斤喷3~4平米计算.2.钣金件估价一般需要展开.激光切割工时计算,根据不同的材料厚度有不同速度,穿孔速度一般为5秒每孔,当然根据现场经验可以适当调整.基本单价:500元/小时具体切割速度计算方式见附件:冷轧板:1MM以下,5500MM/分钟,1~2MM,4500MM/分钟,2-3MM 2500MM/分钟,4-8MM 1000MM/分钟,8-12MM 600MM/分钟12-16MM 400MM/分钟不锈钢(含镀锌板):1MM以下,4000MM/分钟,1~2MM 2000MM/分钟.2~3MM 1200MM/分钟,4-8MM 600MM/分钟NCT时间计算:先计算产品展开尺寸,按照一般数冲的加工方式,产品的长度方向以80*5的长刀切边,宽度方向以30*4的长刀切边,产品里面的孔以单冲方式计算,以上的冲压次数按照每冲为一秒,根据产品确定大致多少种刀具,每种刀具更换按照5秒的转塔时间,每种刀具的准备时间和员工的辅助时间,上下料时间.具体计算公式如下: NCT加工时间=(长/70*2+宽/25*2+孔数*1+刀具数量*5+准备时间,辅助时间,上下料时间)/60以上计算出的时间,根据现场经验可以做适当调整,如做过NCT编程的人由佳对钣金生产数量的不同,下料费用可做适当调整,具体关系如下(尽供参考):生产数量区分: 数量 <50 50~100 101~300 301~500 >500切割时间S 1.2S 1.1S S .95S 0.9S基本单价:180元/小时1.模具的计算.冲床用:鐳射切割.复杂模具220元 ,一般模具 120元简单模具 70元.折床用:鐳射切割.复杂模具50元 , 一般模具 30元简单模具 20元以上是简易模具所谓建议模具是,产品数量在很有限的时候,但制作此产品必须用到模具,那就设计一些很简单,适合小批量制做的模具,当然以上费用也是做为参考的,工程师在计算时候按照实际要求计算.普通使用的批量模具: 费用=(长+200)*(宽+200)*200*7.85/1000000*50*模具数量模具加工吨位计算:吨位=(长+宽)*2*材料厚度/1000*35当然选择机床吨位要往上走.4.折弯计算折弯基本单价为0.5~1.5元,以次为基准报成型费,具体如下:调整模具以小时计算,最少以1H为标准 ,此费用为每个零件调整为一次样品一折时间:5~8分种量产一折时间: 10秒(一个人操作的情况下,两人就乘二)对钣金生产数量的不同,折弯费用可做适当调整,具体关系如下(尽供参考):生产数量区分: 数量 <50 50~100 101~300 301~500 >500折弯时间S 1.2S 1.1S S .95S 0.9S基本折弯单价:100元/小时5钳工加工费用a.沉孔:孔径6以下,板厚4MM以下为10秒/孔,孔径6-14,板厚4MM以下为20秒/孔孔径6以下,板厚4.1-10MM之间为20秒/孔,孔径6-14,板厚4.1-10MM之间为40秒/孔b.抽牙:参考沉孔.c.铆接:参考沉孔d.普冲:50T以下,冲一次10秒,50-100T,冲一次20秒,100-200T,冲一次40秒,320T冲一次120秒当然以下时间供基本参考,具体以现场经验和产品的数量品种及一次定货量可做适当调整以上辅助时间均不包含,根据现场经验适当加10~20%以上基本单价:72元/小时6焊接加工费用a.点焊:10秒/点©ib.气体保护焊:100秒/100mmb.氩弧焊:140秒/100mm以上焊接包括打磨工时,辅助时间均不包含,根据现场经验适当加10~20%以上基本单价:150元/小时7喷粉喷漆加工费用a.喷粉:600秒/平方米a.喷漆:900秒/平方米以上包括刮灰打磨工时,根据现场经验适当加10~20%以上单价为105/小时,此费用不包括粉末和油漆及补土材料费8外协外购费用a.外协:具体根据市场单价,具体费参考如下:电镀:30/平方米,黑锌:40/平方米,普通氧化:30/平方米,金色,黑色氧化:75/平方米实际费用以当天询问为准a.外购:具体根据以采购部询价为主9运输:发货时产生的运输费,根据业务员了提供的情况,报价员自己进行计算,此没有具体公式,按照市场行情来定大概可以参考的:20”货柜 2000,40”4000,二:业务部门1报价策略A. 客户关系度B. 交期C. 数量数量建议利润(占成本价的比例)⏹ 1~10 3~4(具体以A,B两条件为定)⏹ 11~20 2.5~4(具体以A,B两条件为定)⏹ 21~50 1.5~3(具体以A,B两条件为定)⏹ 51~100 1.5~1.2(具体以A,B两条件为定)⏹ 101以上 1.2~1.1 (标准报价)以上供参考,最终以总经理为准三:总结:对样品的估价要综合考虑客户类型(客户的地区,资产状况,生产规模及对品质要求的范围,付款方式,发货地点等)在以上基本资料比较完善的情况下,来进行报价,以达到客户能接受利润的最大化.以上价格单价均为参考单价,以上价格均为不含税收计算价格.i。
钣金成本核算样本

钣金成本核算样本一、前言随着制造业的不断发展和技术的飞速进步,钣金加工作为一项重要的加工工艺,越来越受到企业的重视。
钣金成本核算对于企业的成本控制和经营管理至关重要。
本文将以钣金加工企业为例,介绍其钣金成本核算的样本。
二、成本分类1.直接材料成本公司在钣金加工过程中所使用的直接材料,如钣金板材、配件、气体等。
2.直接人工成本公司所用工人直接参与钣金加工的工时成本。
3.制造费用公司在钣金加工过程中产生的间接费用,如设备折旧、能源消耗、维修保养等。
三、成本计算1.直接材料成本计算直接材料成本=钣金板材成本+配件成本+气体成本其中,钣金板材成本=板材单价*板材用量,配件成本=配件单价*配件用量,气体成本=气体单价*气体用量。
2.直接人工成本计算直接人工成本=工资基数*工时,其中,工资基数为钣金加工人员的月均工资,工时为直接参与钣金加工的工人工作时长。
3.制造费用计算制造费用=设备折旧费+能源消耗费+维修保养费其中,设备折旧费=设备原价*设备已使用年限/预计总使用年限*设备月折旧率,能源消耗费=能源单价*能源消耗量,维修保养费=设备维修保养费用。
四、成本控制1.控制直接材料成本企业应对钣金板材的采购进行有效管理,合理规划采购数量和周期,与供应商进行谈判以获得更有利的采购价格。
2.控制直接人工成本企业应合理安排工人的工作流程和工时,提高工作效率,避免人员空闲和加班劳动的发生,并通过培训提高工人的技能水平,进一步提高工作效率。
3.控制制造费用企业应合理规划设备的使用和维护计划,延长设备的使用寿命,减少设备的维修保养费用。
同时,企业还可以通过节约能源、资源的使用,降低能源消耗费用。
五、成本分析与优化通过对钣金成本进行详细的分析,企业可以针对不同费用项进行优化措施。
1.直接材料成本分析与优化企业可以通过寻找具有成本优势的供应商,进行集中采购,降低钣金板材、配件和气体的采购成本。
同时,还可以通过加强对材料的管理,减少废料和报废,降低材料损耗。
钣金结构件成本核算表
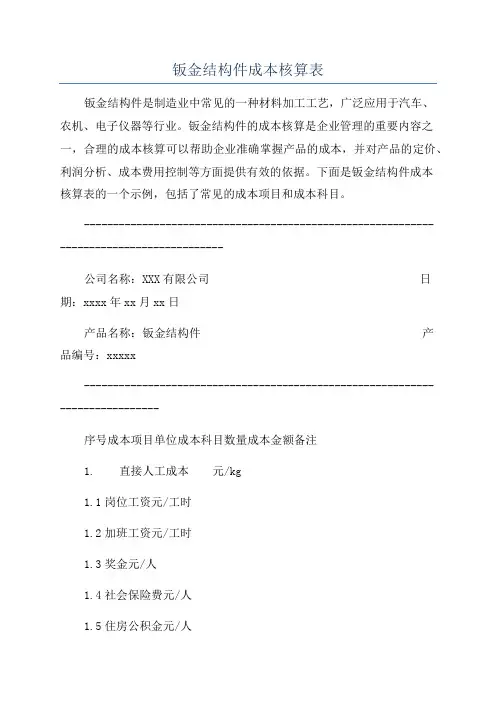
钣金结构件成本核算表钣金结构件是制造业中常见的一种材料加工工艺,广泛应用于汽车、农机、电子仪器等行业。
钣金结构件的成本核算是企业管理的重要内容之一,合理的成本核算可以帮助企业准确掌握产品的成本,并对产品的定价、利润分析、成本费用控制等方面提供有效的依据。
下面是钣金结构件成本核算表的一个示例,包括了常见的成本项目和成本科目。
----------------------------------------------------------------------------------------公司名称:XXX有限公司日期:xxxx年xx月xx日产品名称:钣金结构件产品编号:xxxxx-----------------------------------------------------------------------------序号成本项目单位成本科目数量成本金额备注1. 直接人工成本元/kg1.1岗位工资元/工时1.2加班工资元/工时1.3奖金元/人1.4社会保险费元/人1.5住房公积金元/人1.6医疗保险费元/人1.7工伤保险费元/人1.8失业保险费元/人2. 直接材料成本元/kg 2.1 钣金板元/kg2.2 金属材料元/kg 2.3 涂料元/kg2.4 铝合金元/kg2.5 不锈钢元/kg3.直接能源成本元/千焦3.1电力元/千度3.2气体元/立方米4.间接人工成本元/工时4.1管理人员工资元/人4.2生产人员工资元/人4.3维修人员工资元/人4.4清洁人员工资元/人4.5其他岗位工资元/工时5.间接材料成本元/件5.1螺栓、螺母元/件5.2垫圈元/件5.3螺丝元/件5.4绝缘胶元/卷5.5封堵胶元/卷6.制造费用元/件6.1设备维修费元/件6.2租赁费用元/件6.3设备折旧费元/件6.4工装夹具费元/件7.管理费用元/件7.1办公用品费用元/件7.2办公租赁费用元/件7.3信息管理费元/件8.质量费用元/件8.1常规检测费元/件8.2无损检测费元/件9.其他费用元/件9.1印刷费元/件9.2包装费元/件9.3运输费元/件-----------------------------------------------------------------------------------------------以上是一个示例的钣金结构件成本核算表,根据实际情况,企业可以根据自己的需求进行调整和补充。
钣金件的成本核算
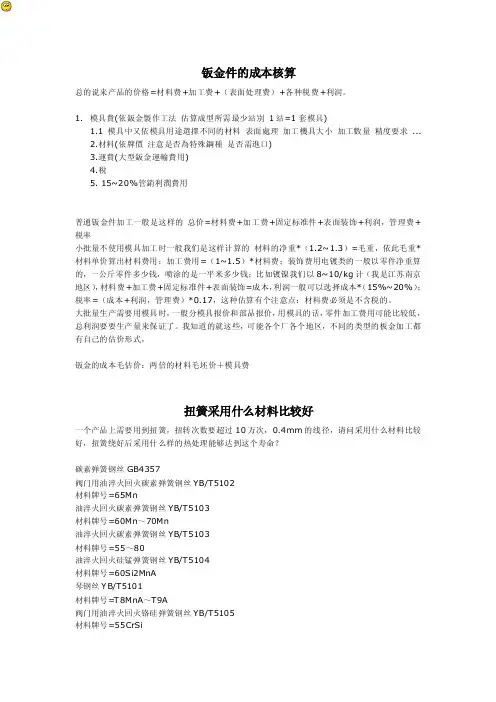
钣金件的成本核算总的说来产品的价格=材料费+加工费+(表面处理费)+各种税费+利润。
1.模具費(依鈑金製作工法估算成型所需最少站別1站=1套模具)1.1 模具中又依模具用途選擇不同的材料表面處理加工機具大小加工數量精度要求 ...2.材料(依牌價注意是否為特殊鋼種是否需進口)3.運費(大型鈑金運輸費用)4.稅5. 15~20%管銷利潤費用普通钣金件加工一般是这样的总价=材料费+加工费+固定标准件+表面装饰+利润,管理费+税率小批量不使用模具加工时一般我们是这样计算的材料的净重*(1.2~1.3)=毛重,依此毛重*材料单价算出材料费用;加工费用=(1~1.5)*材料费;装饰费用电镀类的一般以零件净重算的,一公斤零件多少钱,喷涂的是一平米多少钱;比如镀镍我们以8~10/kg计(我是江苏南京地区),材料费+加工费+固定标准件+表面装饰=成本,利润一般可以选择成本*(15%~20%);税率=(成本+利润,管理费)*0.17,这种估算有个注意点:材料费必须是不含税的。
大批量生产需要用模具时,一般分模具报价和部品报价,用模具的话,零件加工费用可能比较低,总利润要要生产量来保证了。
我知道的就这些,可能各个厂各个地区,不同的类型的板金加工都有自己的估价形式,钣金的成本毛估价:两倍的材料毛坯价+模具费扭簧采用什么材料比较好一个产品上需要用到扭簧,扭转次数要超过10万次,0.4mm的线径,请问采用什么材料比较好,扭簧绕好后采用什么样的热处理能够达到这个寿命?碳素弹簧钢丝GB4357阀门用油淬火回火碳素弹簧钢丝YB/T5102材料牌号=65Mn油淬火回火碳素弹簧钢丝YB/T5103材料牌号=60Mn~70Mn油淬火回火碳素弹簧钢丝YB/T5103材料牌号=55~80油淬火回火硅锰弹簧钢丝YB/T5104材料牌号=60Si2MnA琴钢丝Y B/T5101材料牌号=T8MnA~T9A阀门用油淬火回火铬硅弹簧钢丝YB/T5105材料牌号=55CrSi阀门用油淬火回火铬钒弹簧钢丝Y D/T5108材料牌号=50CrVA弹簧钢丝种类较多,如果你的生产手段有限,建议你直接选用中碳钢碳素冷作钢丝直接绕制,这种钢丝绕制以后不需要进行任何的热处理即可使用,但是寿命可以达不到你的要求;如果你有条件做寿命试验,你可以选用油淬火回火碳素弹簧钢丝、油淬火回火硅锰弹簧钢丝进行绕制,绕制成形后油淬+回火如果你一定要达到10万次的寿命,又没有试验条件,你可以直接选阀门用的钢丝英制螺栓该怎样算出它的毛坯外径!最近公司接到一批外贸订单,其中一种螺栓的螺纹规格是3/16''(24牙/英寸),我只知道1英寸=25.4毫米,3/16相当于4.7625毫米。
钣金件成本计算5则范文
钣金件成本计算5则范文第一篇:钣金件成本计算钣金件成本构成一般分为下面几个部分组成:1、材料费2、标准件费用3、工序加工费4、包装费5、运输费6、管理费用7、利润一、材料费材料费指按图纸要求的净材料费用=材料体积*材料密度*材料单价二、标准件费用指图纸要求的标准件费用。
三、工序加工费指加工成产品所需要的每道工序所需的加工费用。
各工序构成详见《成本核算格式》和《各工序成本构成表》。
现列举主要工序成本构成进行说明1、CNC落料其成本构成=设备折旧摊销+人工成本+辅助材料设备折旧摊销:设备折旧按5年计算,每年按12个月,每月22天,每天8小时记。
例如:200万的设备,每小时设备折旧=200*10000/5/12/22/8=189.4元/小时人工成本:每台CNC需要3个技术员操作,每个技术员月平均工资=1800元,每月上班22天,每天8小时,即每小时成本=1800*3/22/8=31元/小时辅料成本:指设备工作所需的润滑剂、挥发液等辅助生产物料,每台设备每月大概需要1000元,按每月22天,每天8小时计,每小时成本=1000/22/8=5.68元/小时2、折弯其成本构成=设备折旧摊销+人工成本+辅助材料设备折旧摊销:设备折旧按5年计算,每年按12个月,每月22天,每天8小时记。
例如:50万的设备,每分钟设备折旧=50*10000/5/12/22/8/60=0.79元/分钟折一道弯一般花10秒到100秒不等,故折弯每刀设备折旧=0.13-1.3元/刀。
人工成本:每台设备需要1个技术员操作,每个技术员月平均工资=1800元,每月上班22天,每天8小时,即每分钟成本=1800/22/8/60=0.17元/分钟,每分钟平均可以折1-2个弯,故:每道弯的人工成本=0.08-0.17元/刀辅料成本:折弯机每台每月所用的辅料成本为600元,按每月22天,每天8小时计,每小时成本=600/22/8/60=0.06元/刀3、表面处理外发的按采购价格(如:电镀、氧化)喷涂费用构成:喷涂费=粉末材料费+人工费+辅料费+设备折旧粉末材料费:计算方法一般按平方米计算,每公斤粉末价格在25-60元不等(主要与客户要求有关),每公斤粉末一般可以喷4-5个平方。
钣金结构件成本核算表精华版
钣金结构件成本核算表精华版钣金结构件成本核算表是一种用于计算钣金结构件成本的工具。
钣金结构件是指通过对金属板材进行切割、折弯、焊接等工艺加工而成的组件。
这种结构件广泛应用于汽车制造、航空航天、建筑和机械制造等领域。
为了准确计算钣金结构件的成本,需要从原材料、人工工时、设备折旧和其他间接费用等多个方面进行核算。
首先,我们来看原材料成本的核算。
原材料成本包括钢板、铝板和其他金属材料的采购成本。
在计算原材料成本时,需要考虑原材料的规格、厚度和面积等因素。
通常情况下,原材料成本占整个成本的比例较大,因此准确估算原材料的使用量和成本是非常重要的。
其次,人工工时成本也是钣金结构件成本的重要组成部分。
人工工时成本包括人员工资、加班费和社会保险费等直接相关的费用。
计算人工工时成本时,需要考虑工人的工资水平、工作强度和加班时间等因素。
设备折旧是指将设备的购置成本在其使用寿命内平均摊销到每个产品上的成本。
钣金加工过程中使用的设备通常是数控折弯机、冲床、剪板机等。
计算设备折旧需要考虑设备的购置价格、使用年限和每年的折旧率等参数。
除了以上两个直接成本外,还有一些间接费用也需要进行核算。
间接费用包括设备维护费、管理费、电费和水费等。
这些费用通常是根据生产量和生产范围进行按比例分摊的。
在以上的核算过程中,还需要考虑其他一些特殊因素,比如零部件的研发成本、运输费用和税费等。
通过以上的核算过程,我们可以得到钣金结构件的总成本。
在进行成本核算时,需要时刻关注成本的可控性和合理性,以便在降低成本的基础上保证产品的质量和效益。
最后,需要注意的是,钣金结构件成本核算表并非一成不变的,而是需要根据实际情况进行动态调整和修订的。
因此,公司管理人员需要定期审查和更新成本核算表,以确保成本核算的准确性和及时性。
钣金成本报价表
钣金成本报价表
项目编号:SJ2024BJ-001
项目名称:汽车钣金修复
客户信息:
客户姓名:李先生
车辆信息:
车辆品牌:奥迪
车辆型号:A6
车辆颜色:银灰色
项目说明:
车辆发生小刮擦,需要进行钣金修复,包括车辆左侧前翼子板和左侧后门钣金修复。
成本报价:
1.左侧前翼子板钣金修复:
-工时费用:100元/小时
-需要工时:2小时
-工时费用总计:200元
-材料费用:钣金修复材料100元
-小计:300元
2.左侧后门钣金修复:
-工时费用:100元/小时
-需要工时:3小时
-工时费用总计:300元
-材料费用:钣金修复材料120元
-小计:420元
3.总计:
-左侧前翼子板修复小计:300元
-左侧后门修复小计:420元
-成本总计:720元
注意事项:
1.以上报价仅包含钣金修复费用及材料费用,不包括喷漆费用。
2.如需喷漆服务,请另行询价。
工时费用参考:
1.钣金修复:100元/小时
2.喷漆:150元/小时
材料费用参考:
1.钣金修复材料:100元
2.喷漆材料:按实际使用量计算
报价有效期:3天
备注:
以上报价仅为初步估算,实际修复费用可能因车辆情况和钣金损伤程度而有所调整。
如有变动,我们会及时与您沟通并调整报价。
钣金利润和成本流程工序算法(参考)
钣金利润和成本流程工序算法(参考)※ 产品总成本=材料费+镭射(剪切)+NCT(冲孔)+攻牙(抽牙,凸点,皿头)+折弯※ 产品报价=产品总成本+营业税(17%)+管销(包装运输)+利润管销(包装运输):按客户要求定,为产品总成本的3%-10%.利润:按客户定货数量及品质要求定,含技术含量,为产品总成本的5%-30% 可酌情加上程式费,程式费视繁易程度设为10-100元.※ 材料费=长(L)*宽(W)*板厚(T)*密度*每kg材料单价(随市场行情)*(1+损耗 计算材料的面积按工件展开尺寸(用于报价无须考虑展开系数)材料损耗按材料的非利用率,设为20%-35%不锈钢材料规格1220*2440*T与1500*3000*T的市场价存在很大差异,报价※ 几种常用材料的密度:碳钢(黑铁,包括冷板,热板,热镀锌板,电镀锌板等)密度7.85 不锈钢(白铁,包括SUS304,SUS316,SUS430,SUS304L,SUS316L等)密度7.93 铝材板(包括AL5052,AL6061等常用铝合金材料)密度2.85钛材板(包括TA2等钛合金材料)密度4.51铜材板(包括黄铜,紫铜等)密度8.90※ 铝板切割单价为不锈钢同等厚度切割单价的1.5倍,不锈钢与铝合金贴膜板 的1.2-1.5倍.※ 剪切板材厚度在0.8-3.0mm,过刀长度1M以内,2-3元/刀,1M-2M,3-5元/刀,※ 孔径30mm以下,不算孔周长,按穿孔费算孔径30mm以上,不算穿孔费,按孔周长算※ NCT(冲孔):0.16元-0.20元/孔※ 攻牙,抽牙,凸点,皿头:按对应板材厚度每米切割单价的1/10,例:3.0t的不 上面有个M4的攻牙孔,计算方法是穿孔0.80元+攻牙1.00元,合计1.80元.※ 折弯:1.0-3.0mm500mm(不包含500mm)以内 : 2.00元/折500mm-1000mm : 3.00元/折1000mm-1500mm : 单人操作(较轻)5.00元/折,双人操作(较重)10.00元/折 1500mm-2000mm : 单人操作(较轻)8.00元/折,双人操作(较重)15.00元/折 2000mm-3000mm : 单人操作(较轻)15.00元/折,双人操作(较重)25.00元/ 3.0mm以上每递增1mm厚度,折曲单价增加25%.※ 机加工:外协厂商正常报价的1.5-2倍价格报与客户.※ 焊接:黑铁 普通点焊:5-10mm,1.00元/点.普通满焊:50-60元/M,板厚4.0mm以上算双面焊,即100-120元/M遇机箱,机架,机构等焊接组立,须与生管及焊接专业人员讨论决定 白铁 普通点焊:5-10mm,2.00元/点(含酸洗).SUS304/BA或镜面,8K等点焊:5-10mm,5元/点(含抛光).普通满焊:80-100元/M,板厚4.0mm以上算双面焊,即160-200元/M SUS304/BA或镜面,8K等段焊:50-100mm,30-50元(含抛光),满焊:30 遇机箱,机架,机构等焊接组立,须与生管及焊接专业人员讨论决定※ 表面处理:外协厂商正常报价的1.5-2倍报与客户.参考))+折弯+机加工+焊接+表面处理%-30%,对于多样少量型的产品,1+损耗%)/1000000异,报价时请特别注意用料规格.度7.93贴膜板切割单价为正常切割单价元/刀,2M-3M,5-6元/刀.0t的不锈钢切割单价若为10元/M, 0元.0元/折.0元/折.00元/折./M论决定,通常60-80元/小时.元/M焊:300-500元/M.论决定,通常120-150元/小时。