
卡板检验规范
栈 板 检 验 规 范
1. 目的
为了规范来料检验,特制订此栈板检验规范 2. 适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板 3. 允收水准: CR: 0 MA: 1.0 MI : 1.5 4. 名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG 5. 检验项目:
6. 无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO )规定的中国国家编号 000--出境货物木质包装检验检疫局编号
YY--除害处理方法, 溴甲烷熏蒸-MB 热处理-HT ZZZZ--各直属检验检疫局4位数代码。
板卡检验规范
第 1 页 共 18 页日期日期本次1.目的:建立产品的检验标准,使品管、生产、外包等单位,在作业时有所依循,以期能制造出符合客户需求与获得信任的产品.2.适用范围:本规范适用于厂内、外包厂所生产的制品及维修作业品质验收依据,均适用之.3.品管与制造单位的基本准备:3.1 生产、维修及各检验场所的室内明亮值必须在500至1000LUX;必要时得以三倍放大灯管确认之. 3.2 生产、维修及各检验场所要有良好的静电防护设施,作业时必须配带静电手套或静电环. 3.3 检验前要先确认所使用之工具及设备,是否合乎规定.3.4 检验时 将PCBA距眼20公分且使之与眼睛成45°,从左向右、从上往下依次检验. 3.5 无铅生产环境与制程,必须符合6S及RoHS的基本要求.4.检验标准:4.1 本规范制订之标准依据: 4.1.1 客户的品质要求.4.1.2 《IPC-A-610D Class3》电子组装的验收条件.4.2 抽样计划:4.2.1 采用《MIL-STD-105E》正常单次抽样为检验的抽样计划. 4.2.1.1 SMT/DIP之制程抽样,采一般Ⅱ级,AQL(允收水准)采0.4 4.2.1.2 TEST之制程抽样,采特殊检验S1级,AQL(允收水准)采1.04.3 本检验标准为公司标准,如客户无特定要求,则按公司标准检验; 若客户另有提出品质标准时,则以客户的标准为验收依据.4.4 若此文件未涉及之内容或与《IPC-A-610D Class3》有冲突之处,均以《IPC-A-610D Class3》为参考依据5.缺点定义:5.1 CR (CRITICAL DEFECT) 严重缺点:5.1.1 凡足以对人体或机器产生伤害或危及生命财产安全的缺点.2007年11月28日次第 2 页 共 18 页日期日期本次2007年11月28日次.第 3 页 共 18 页日期日期本次2007年11月28日次第 4 页 共 18 页日期日期本次2007年11月28日次组装不良1.2.5第 5 页 共 18 页日期日期本次2007年11月28日次色差1.3.6第 6 页 共 18 页日期日期本次2007年11月28日次第 7 页 共 18 页日期日期本次2007年11月28日次第 8 页 共 18 页日期日期本次2007年11月28日次第 9 页 共 18 页日期日期本次2007年11月28日次明亮值必须在500至1000LUX;必要时得以三倍放大C-A-610D Class3》有冲突之处,均以《IPC-A-610D Class3预防为主"的方针,在生产、工作中,确保人身、标在于对机电与电子设备中有害物质的限制,从第 12 页 共 18 页第 13 页 共 18 页第 14 页 共 18 页第 15 页 共 18 页第 16 页 共 18 页第 17 页 共 18 页第 18 页 共 18 页。
板卡检验标准

Concept
Dong guan link Concept Electronics Limited
文件標題:板卡檢驗標準 文件編號:QA-標準-03 抽樣依據:MIL-STD-105D LEVEL:Ⅰ□Ⅱ▓Ⅲ□ CR致命缺陷:CR=0 MAJ重缺陷:MAJ=0.65 擬制:詹文带 審核: 日期: 14/08/2003 日期: 序 檢驗 方法 /工 項目要求 缺陷的描述 號 項目 具 元件 無少件、 少件:BOM單上需插元件的位號上漏插元件。 A. 數量 多件 核對 多件:BOM單上沒要求插元件的位號上插有元件。 元件型 各位号所插 BOM單 B. 號、規 无件型号、 目視 所插元件型號、規格與BOM單要求不相符
錫碎、錫珠、錫渣、導線脚粘片貼銅箔或元件脚吸附在 板面上,造成潜伏性短路。 目視、万 銅箔短路:應切割線路而未割或未割断之線路。 用表 銅箔開路:線路應導通而未導通者。 目視 外觀不干凈整洁、有粘胶或其它臟物(免洗板酌情處理)。 圖 圖示28 目視 銅箔没有整平或一块板超过三个起銅箔修理点。 目視
備注: 缺陷描述欄之括號內內容與缺陷判定欄 “(∨)”相對應。圖片說明請参照相應圖示。
目視、万 錫尖偏向一边,影响元件脚之最小距离。 用表 目視、游 錫尖頂部到PCB板的距离H超过元件脚 的長度要求。 標卡尺
∨ ∨ ∨ ∨ ∨
有錫尖且容易脱落。 目視 細針、 万用表 元件脚未剪断而成旗杆錫。 元件脚切脚时切断焊錫。
假焊:看上去有焊錫、但实際脚与焊盤没焊接好,包括 圖示21 A:元件脚与焊錫脱落;B:焊錫与焊盤脱落。 圖 略 圖示 22 圖示 23 圖示 24 圖示 25 圖 略 圖 略 圖示 26 圖示
圖略 圖略 圖略 圖 略 圖示 1 圖 略 圖 略 圖示 2 圖示 3 圖示 4 圖示 5 圖示 6 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖 略 圖示 7
JTU-WI-SP06-01_12_卡板使用操作规范
JTU/WI-SP06-01_12
适用产品
差速器壳体_89302_卡板
1.应用范围
本操作规范说明了卡板检测使用操作方法和注意事项。
2.目的
为了规范机加工和检验人员卡板检测使用操作,使测量结果准确,特编制本操作规程。
3.测量尺寸类型
小公差外圆直径检测。
4.操作流程及注意事项
4.1检具选择
首先根据产品图纸要求,选择有效的卡板。
A/0
2018-8-2
按依IATF16949:2016标准编制。
管理者
郁明
审批者
徐彩琪
4.2检测
4.2.1检测原理:合格零件需通端通过,止端通不过;
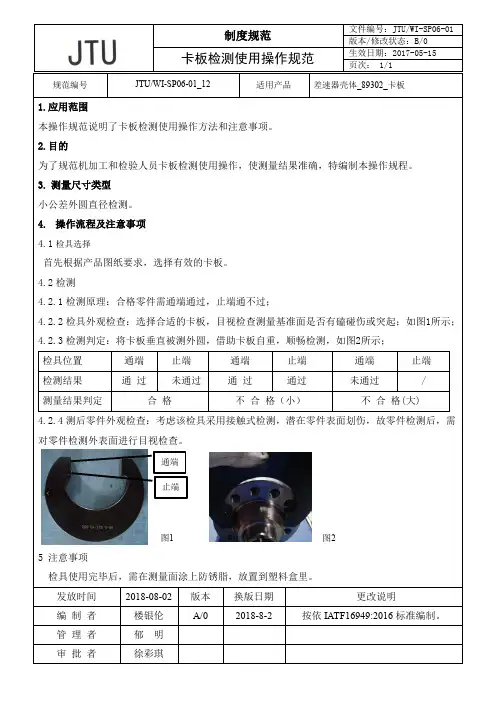
4.2.2检具外观检查:选择合适的卡板,目视检查测量基准面是否有磕碰伤或突起;如图1所示;
4.2.3检测判定:将卡板垂直被测外圆,借助卡板自重,顺畅检测,如图2所示;
检具位置
通端
止端
通端
止端
通端
止端
检测结果
通 过
未通过通 过通过来自未通过/测量结果判定
合 格
不 合 格(小)
不 合 格(大)
4.2.4 测后零件外观检查:考虑该检具采用接触式检测,潜在零件表面划伤,故零件检测后,需对零件检测外表面进行目视检查。
通端
止端
图1图2
5 注意事项
检具使用完毕后,需在测量面涂上防锈脂,放置到塑料盒里。
发放时间
2018-08-02
版本
换版日期
更改说明
编制者
楼银伦
纸板来料检验标准
4
结 构
不得变形、分层及太软
目视/手测
MIL-STD-105D
5
印 刷
1、文字图案符合样板及图纸要求;
2、文字图案位置符合要求(工程图及样板);
3、无漏印、油墨、漏墨、肥油等现象。
对版/目视
MIL-STD-105D
6
性 能
1、纸板内不能有金属物品,要符合金属含量的检验要求;
2、湿度:16-18。C。
仪 器
MIL-STD-105D
7
包 装
有完整规范的出厂合格证
目 视
MIL-STD-105D
8
其 它
每卡板要用围膜围住
目 视
MIL-STD-105D
编制:审核:审批:
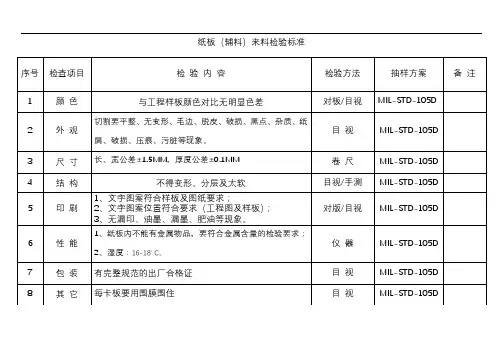
纸板(辅料)来料检验标准
序号Leabharlann 检查项目检验内容检验方法
抽样方案
备注
1
颜色
与工程样板颜色对比无明显色差
对板/目视
MIL-STD-105D
2
外观
切割要平整、无变形、毛边、脱皮、破损、黑点、杂质、纸屑、破损、压痕、污脏等现象。
目视
MIL-STD-105D
3
尺 寸
长、宽公差±1.5MM,厚度公差±0.1MM
卷 尺
卡板检验规范

栈 板 检 验 规 范
1. 目的
为了规范来料检验,特制订此栈板检验规范 2. 适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板 3. 允收水准: CR: 0 MA: 1.0 MI : 1.5 4. 名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG 5. 检验项目:
6. 无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO )规定的中国国家编号 000--出境货物木质包装检验检疫局编号
YY--除害处理方法, 溴甲烷熏蒸-MB 热处理-HT ZZZZ--各直属检验检疫局4位数代码。
卡板使用管理规章制度
卡板使用管理规章制度第一章总则第一条为规范卡板使用管理,提高卡板使用效率,制定本规章制度。
第二条本规章制度适用于所有单位内涉及卡板使用的人员。
第三条卡板使用人员应当严格遵守本规章制度的规定,遵循安全、高效、节约的原则,确保卡板使用工作顺利进行。
第四条卡板使用管理负责人应当负责本规章制度的执行,对卡板使用工作进行全面监督。
第五条卡板使用管理规章制度应当与相关部门协作,共同维护卡板使用秩序。
第六条卡板使用管理规章制度应当根据实际情况不断完善和更新,确保其适用性和科学性。
第七条对违反本规章制度的人员,按照相关规定给予处理,严肃处理行为不端者。
第八条本规章制度自颁布之日起生效。
第二章卡板使用规定第一条卡板使用前,应当经过专业培训,并获得相应的证书或资质。
第二条卡板使用时,应当佩戴统一的工作服和安全帽,确保自身安全。
第三条卡板使用时,应当严格按照操作流程和规定操作,做到熟练、准确。
第四条卡板使用时,应当定期检查设备状态,确保设备良好运转。
第五条卡板使用时,应当注意环保,避免产生污染和废弃物。
第六条卡板使用时,应当遵守交通规则,确保运输安全。
第七条卡板使用时,应当按照规定的路线和时间进行运输,不得私自更改。
第八条卡板使用时,不得擅自接受他人委托的非法任务,必须坚决拒绝。
第九条卡板使用时,应当密切配合相关部门工作,确保卡板使用工作正常进行。
第十条卡板使用结束后,应当及时清理车辆和设备,做好安全防护工作。
第三章相关责任第一条卡板使用管理负责人应当对卡板使用工作进行全面监督,做到及时发现和处理问题。
第二条卡板使用人员应当对自己的工作负责,不得推卸责任。
第三条卡板使用人员应当积极配合相关部门的工作,确保卡板使用工作正常进行。
第四条对于违反本规章制度的人员,应当按照相关规定给予处理,包括警告、罚款、停职等。
第五条对于因卡板使用造成的人员伤亡或经济损失,应当依法承担责任。
第四章补充规定第一条本规章制度未尽事宜,参照相关法律法规及单位规定处理。
卡板检验规范
卡板检验规范 Revised by Hanlin on 10 January 2021
栈板检验规范
1.目的
为了规范来料检验,特制订此栈板检验规范
2.适用范围
适用于所有来料的栈板,包含木栈板及塑料栈板
3.允收水准:CR:0MA:1.0MI:1.5
4.名词解释
静载载荷:是指栈板放在水平且刚性的平面上,货物均匀平铺在栈板上,栈板所能承受的最大载荷重量。
木卡板为2000KG
动载载荷:是指在使用叉车等搬运设备时,栈板在动态作业中,栈板上货物平铺均匀摆放,所能承受的最大载荷重量,木卡板为500KG
5.检验项目:
6.无公害标志图解
IPPC--《国际植物保护公约》的英文缩写
CN--国际标准化组织(ISO)规定的中国国家
编号
000--出境货物木质包装检验检疫局编号
YY--除害处理方法,溴甲烷熏蒸-MB热处理-HT ZZZZ--各直属检验检疫局4位数代码。
板卡类进料检验标准
1、目的:本检验规定了通孔直插元器件的插装及焊接的品质检检细则。
2、适用范围:本检验规范适用于成品板卡类产品的检验。
3、相关标准:3.1《电子组件的接受条件》相关工艺标准。
3.2每批次物料核查证书的有效性,通过网址查证。
4、检验条件:4.1照明条件:日光灯600~800LUX;4.2目光与被测物距离:30~45CM;4.3灯光与被测物距离:150CM以內;4.4检查角度:以垂直正视为准±45度;4.5检测工具:卡尺、卷尺、千分尺、万用表、耐压仪、绝缘电阻测试仪、等。
5、注意事项:5.1在拿板卡时一定要带防静电手套或防静电手环;5.2板卡在检验时一定要轻拿轻放、不能堆积防止在检验过程中对板卡的损坏。
5.3板卡包装需要使用防静电PVC胶袋。
5.4检验环境保持在室内,温度25℃±10%,湿度约为60%±10%;6、元器件自身外观检查项目及要求:序号项目标准要求判定图示6.1.1损伤1、元件引脚允许有轻微变形、压痕及损伤,但不可有内部金属暴露损伤长度≤1/4D,D --引脚的直径;MA2、玻璃管型元件不可有外壳破裂现象;MA3、铝电解电容的外封装塑料皮侧面不允许破裂,顶面允许部分暴露但暴露部分≤90%D,D --电容的外直径;MI10UF25VD4、IC 及三极管类的外壳不允许有破裂或其它明显的伤损;MA5、连接插座(头)不允许有外壳破伤现象;MA6、插座内金属插针:a、簧片式不允许有扭曲、陷进或高出绝缘体固定槽等现象损伤;b、直针式不允许有插针高低不平、弯曲、针体锈斑及损伤等现象;MA不平、弯曲、变形NG锈斑破损c、带绝缘皮的导线不允许绝缘皮破伤;MA导体导体破导体破序号项目标准要求判定图示伤多锡1.0mm﹥d线路21NG活动锡珠固定锡珠假焊NG NGφ≥1.0mm1.2mm≤h≤2.5mmφ≤1.0mm1.0mm≤h≤2.0mmOK焊后可见脚OKA BA高瓦值零件间隙B104M400VH1.5mm±15°≤0.5mmOK点胶处PCB白斑助焊剂多余导体多余的非导电体待检品:不应有“不合格”字样错字:PAEED 或PASSED箱破7、相关记录QR-H-02A/1---《IQC 进料检验报告》。
SKD-CKD订单入-出库检验管理规范
7
生产包装
生产单位
各生产包装单位(机芯部、整机部、仓储部)按工程部制作的《SKD/CKD、TUNER-SKD订单生产管理规范进行生产及包装。
输入:生产计划
输出:半成品板
重点:生产直通率及包装工艺的执行
标准:包装的完成
8
检验判定
质量部
1、质量部IPQC根据工程部发出的SKD/CKD订单仕样书及相关的生产资料,对从机芯部生产走货的半成品板,抽样方案按《GB2828.1-2003》 逐批检查计数抽样程序及抽样,采取单次Ⅱ极水平抽样。QA检验员对制造中心计划生产部送检的组件,按GB2828.1-2003的相关规定形成检验批。
2、质量部QA根据工程部发出的SKD/CKD订单仕样书及相关的生产资料,对从整机生产走货的半成品板,抽样方案按《GB2828.1-2003》 逐批检查计数抽样程序及抽样,采取单次Ⅱ极水平抽样。QA检验员对制造中心计划生产部送检的组件,按GB2828.1-2003的相关规定形成检验批。
3、抽检合格后盖质量部PASS合格章,不合格则退回机芯部或整机部返工并要求给出原因分析及后续改善措施。
货物接收
计划部成品仓
1、计划部成品仓在货物接收入库时,必须检查入库部门的入库单是否有质量部签字确认。
2、必须检查入库单上的数量、种类和实物是否相符。
3、确认是否有卡板号绑定数据。
4、以上无异常则入库,有不符的退回入库部门返工后重新入库。
5、货物接收后,必须按库位进行摆放。
6、对于供应商的来料,必须在当天进行统计并邮件通知IQC进行检验。
输入:订单交期
输出:生产计划
重点:计划的合理性
标准:生产计划表的发出
5
供应商包装来料
ISO9001质量管理体系二级文件 专用检测器具校准规范
1.范围适用于本公司在用的及新定制的专用检测器具(如塞规、综合检具,卡板及弧度板等,以下简称检具)校准的控制。
2.程序2.1校准场所分析室室和影像仪室为主要校准场所,具体检验场所根据需要选择,校准场所的温度通常应控制在20℃—25℃,如室温超出此温度范围,则应在调节温度至要求范围内以后再进行检测和校准。
2.2校准用检测器具通常测量应用的检测器具有:影像仪﹑高度规﹑千分尺﹑卡尺……等,但要确保:以上检测器具均应是外校合格的。
2.3校准依据校准前应准备好所用检具的对应图纸,如无图纸,则应由技术部确认其工作部分的尺寸及公差作为检验依据。
2.4校准记录校准的相关信息和检测结果应记入《检测器具校验记录》中,并且要经过相关人员审核。
如检测结果超出图纸或技术要求的范围时,应提交技术部检具设计人员进行审理。
经审理不合格的检具应予以报废处理,隔离存放,不必上账。
2.5校准周期2.5.1新作专用检具经检验合格后,按照3.2条款刻字标识,办理入库并计入检具台账。
2.5.2对于频繁使用的通止规及综合检具,校准合格后发放至现场,由现场管理、使用,质量部负责对现场使用检具实施周期校准;2.5.3校准周期1)频繁使用的综合检具校准周期为6个月;2)频繁使用的通止规校准周期为1个月;3)一般频次使用的检具校准周期为12个月。
2.6特殊情况时的应对如遇到超出本公司检测器具量程范围或检测能力的检具,或本公司已有检测器具无法达到校准精度要求,则应由质量部计量器具管理员负责联系,进行外委检测,并出具检验报告。
3. 专用检测器具编号、标识规定3.1. 按照客户对专用检具分类管理,建立专用检具台账。
3.2. 检具标识方法,用手动或气动打标机在检具上刻印标识,作为其辨识标记。
标识代码方案如下:产品名称代码+ 零件被测位置拼音代码+ 阿拉伯数字(数字由1-99),确保检具编号的唯一性。
3.3、如果客户提供的专用检测器具,已有编码的,按原有的编码记入台账,如果没有编码,则按本规定编码,并且要在台账备注栏注明为顾客财产。