
1.3公差带与配合的选用
零件尺寸公差与配合的合理选择(1)

零件尺寸公差与配合的合理选择(1)一、基孔制和基轴制的选择基准制是选择孔轴间各种配合关系的前提,被分为基孔制和基轴制两种系列。
基孔制是基本偏差为一定的孔的公差带,与不同基本偏差的轴的公差带形成各种配合的一种制度。
基孔制的特点是孔为基准孔,其下偏差为零。
基轴制是基本偏差为一定的轴的公差带,与不同基本偏差的孔的公差带形成各种配合的一种制度。
基轴制的特点是轴为基准轴,其上偏差为零。
维修中基准制的选择原则是:(1)一般情况下,要优先选用基孔制。
相对来说,加工孔要比加工轴困难。
采用基孔制,通过改变轴的尺寸和基准孔相配,加工起来容易方便,工艺性好;又有利于减少加工同一公称尺寸而配合不同的孔,所需标准刀具和量具的总数,减少总的生产投入。
(2)修理中,若直接截取冷拉钢材做轴,外圆不再进行加工,可采用基轴制,在加工孔中实现配合要求。
(3)与标准件配合的零件,基准制的选择应依照标准件来定。
(4)修理件的基准制应根据相配件的具体情况进行选择。
(5)由于结构原因必须采用多件配合时,应根据装配要求,具体分析情况,选用合适的基准制。
二、公差等级的选择(1)选择公差等级首先要能满足使用要求。
常用的配合尺寸一般采用的公差等级为IT5~IT11;特别精密零件的配合尺寸一般采用的公差等级为IT2~IT5;非配合尺寸制造时,一般采用的公差等级为IT12~IT18。
(2)选择公差等级要考虑工艺实现的可能性和经济性。
在满足使用的前提下,应尽可能地选择较低的公差等级以降低加工成本。
在生产过程中,产品精度的提高会明显增加生产成本,两者并不成正比关系。
因此,选择公差等级一定要慎重。
首先要对各种加工方法能达到的公差等级做到心中有数。
然后,再根据工艺设备和条件进行综合考虑。
(3)维修件选择公差等级还要考虑相配零件的精度及装配要求等。
三、配合的选择1.配合的一般选择配合是指基本尺寸相同的,相互结合的孔和轴的公差带之间的关系。
因此,配合性质主要由基本偏差的特点决定,同时也与公差等级有一定关系。
一般常用和优先的公差带与配合

工作量规的尺 寸及作用
工作量规的公 差带
工作量规的工 作尺寸计算
被检工件的合 格条件
通规、止规的理想尺寸分别为MMS 和LMS。它们 分别控制被检工件的作用尺寸和实际尺寸 为了防止误收,量规的公差带必须由工件的尺寸 表公差带内缩,见图3-19
见例3-3
被检工件应能被通规通过,止规不通过
• 实际生产中,为使用方便和提高工效,国标规定:在不影响 配合性质的前提下,通规长度可小于配合长度;对大尺寸工 件,可用非全形塞规和卡规代替全形通规;止规可用面接触 代替点接触,小孔时可制成全形塞规。
• 2、量规型式选择如图所示 • 3、量规极限尺寸的计算
• 4、技术要求:
• 形位误差为制造公差的1/2,当制造公差不大于0.002mm时, 取0.001mm;材料取硬质材料,硬度为58~65HRC
器具,使之满足测量要求。2)按被测工件的公 差来选择计量器具。一般所选计量器具的极限误 差占被测工件的1/10~1/3,低精度工件采用1/10, 高精度工件采用1/3~1/2。极限误差越小,测量 精度越高,但费用越高,为确定合理的极限误差 国家制定了统一标准。
表3-4计量器具的极限误差
计量器具 名称
Z——通规制造公差带中心至被测工件MMS之间的距 离,其允许磨损量以工件的MMS 为极限。 量规公差带中: 大小要素——T ;位置要素——Z。其值见P69 表3-9
• ② 磨损公差——规定有一个合理的寿命。仅通规有。从制 造公差带到最大实体尺寸之间,即磨损极限为MMS
验收量规、校对量规的公差带
• 2、验收量规的公差带
分度 所用量块
尺寸范围 mm
值
1~
mm 检定 精度 10
等别 级别
互换性与技术测量-有关配合的术语和定义
ES = 0.025
EI = 0
公差 = 0.025
最大极限尺寸 = 50.025
最小极限尺寸 = 50
轴
基本偏差?
es = 0.059
ei = 0.043
公差 = 0.016
最大极限尺寸 = 50.059
最小极限尺寸 = 50.043
配合尺寸
Ymax = -0.059 Ymin = -0.018 配合公差 = 0.041
配合尺寸
Xmax = 0.089 Xmin = 0.025 配合公差 = 0.064
(单位:mm)
教学进程
最大过盈 最小过盈
最大过盈
1.2.3 有关配合的术语和定义
轴 孔
零线
轴 孔
教学进程
1.2.3 有关配合的术语和定义
请参见P11
过盈配合
在孔与轴的配合中,孔的尺寸减去相配合轴的尺寸,如果为负则为过盈。 孔的公差带完全在轴的公差带之下,即过盈配合。
教学进程
1.5.2 公差等级的选用
选用原则Байду номын сангаас
请参见P25
对于基本尺寸小于等于500mm的较高等级的配合,由于孔比同级轴加工困难,当 标准公差小于等于IT8时,推荐孔比轴低一级相配合; 对标准公差大于IT8级或基本尺寸大于500mm的配合,由于孔的测量精度比轴容 易保证,推荐采用同级孔、轴配合。
在满足使用要求的情况下,尽量扩大公差值,也就是说选用较低的公差等级。
公差等级 IT5 IT6 IT7 IT8 IT9 IT10 IT11 IT12 公差值(um) 7i 10i 16i 25i 40i 64i 100i 160i
教学进程
1.3.1 标准公差系列
机械配合类型:

1)IT01、IT0、IT1级公差一般用于高精度量块和其 它精密标准量块的尺寸。 2)IT2~IT5级公差用于特别精密的零件尺寸。 3)IT5(孔到IT6)级公差用于高精度和重要表面的 配合尺寸; 4)IT6(孔到IT7)级公差用于零件较精密的配合尺 寸; 5)IT7~IT8级用于一般精度要求的配合尺寸; 6)IT9~IT10级常用于一般要求的配合尺寸,或精度 要求较高的与键配合的槽宽尺寸。 7)IT11~IT12级公差用于不重要的配合尺寸。 8)IT12~IT18级公差用于未注公差的尺寸。
3、配合公差
允许间隙或过盈的变动量称为配合公差。 间隙配合:配合公差=最大间隙—最小间隙 过盈配合:配合公差=最大过盈—最小过盈 过渡配合:配合公差=最大间隙—最大过盈
配合公差=轴公差+孔公差
四、标准公差系列与基本偏差系列
1. 标准公差:国标规定用以确定公差带大小的 任一公差。表2-1
2、公差等级
选择公差与配合的原则是在保证机械产 品基本性能的前提下,充分考虑制造的可 行性,并应使制造成本最低。
3. 公差等级的选用
选用的原则如下: (1) 对于基本尺寸≤500mm的轴孔配合,当标准公 差 ≤IT8时,国家标准推荐孔比轴低一级相配合; 但当标准公差> IT8 级或基本尺寸> 500mm 的配 合,推荐采用同级孔、轴配合。 (2) 选择公差等级,既要满足设计要求,又要 ei = es – IT
(2)孔的基本偏差
当基本尺寸≤ 500mm 时,孔的基本偏差 是从轴的基本偏差换算得来的。 孔与轴基本偏差换算的前提是: “基本偏差代号相当时,应保持配合相同”。
五、公差与配合的基准制与公差等级
1. 基准制的选用:
一般情况下,应优先选用基孔制。 2. 公差与配合的选用 选择公差与配合的主要内容有: 1)确定基准制; 2)确定公差等级; 3)确定配合种类。
公差与配合
IT17
IT18
160i
250i
400i
640i
1000i
1600i
2500i
基本尺寸分段
尺寸范围 大于 3 6 10 18 500 630 800 3150 4000 到 3 6 10 18 30 630 800 1000 4000 5000 主要段尺寸分段 大于 30 50 80 120 180 1000 1250 1600 5000 6300 到 50 80 120 180 250 1250 1600 2000 6300 8000 大于 250 315 400 到 315 400 500
孔或轴的作用尺寸
内接的最大理想轴 孔的作用尺寸
外接的最小理想孔
轴的作用
尺寸
实际孔
实际轴
结论
若工件没有形状误差,则其作用尺寸等 于实际尺寸。 弯曲轴的作用尺寸大于该轴的最大实际 尺寸,弯曲孔的作用尺寸小于该孔的最 小实际尺寸。
公差与偏差的基本术语
尺寸偏差 可以为正、负、零。 公差 恒为正。 零线与公差带图 基本偏差 标准公差
4.00
4.00
4.00
4.00 4.25 10.00 10.00
9.00 10.00
9.00 10.00
2.00
2.00
2.00 2.12
4.50
4.50 4.75
第一章 圆柱公差与配合
公差与配合的基本术语及定义 公差与配合国家标准 国家标准规定的公差带与配合 公差与配合的选用 未注公差
基本术语
+
孔
基本偏差 为下偏差
轴
基本尺寸
基本偏差 为上偏差
孔
轴
配合的基本术语
配合定义 配合种类:间隙配合、过盈配合、过渡 配合。 基孔制与基轴制
公差配合的选择
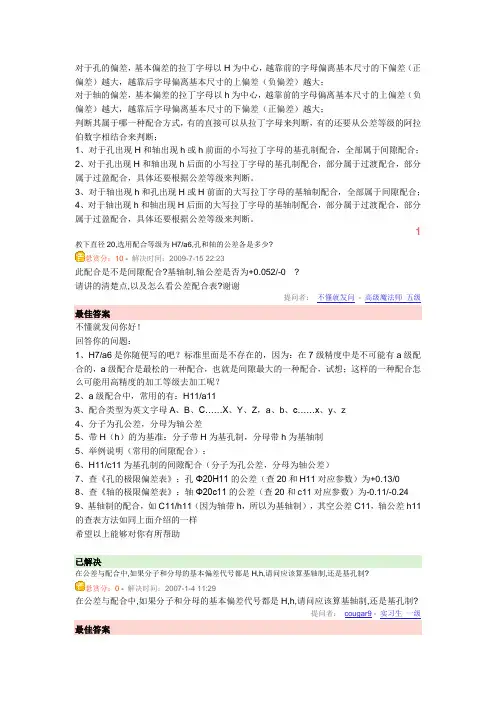
对于孔的偏差,基本偏差的拉丁字母以H为中心,越靠前的字母偏离基本尺寸的下偏差(正偏差)越大,越靠后字母偏离基本尺寸的上偏差(负偏差)越大;对于轴的偏差,基本偏差的拉丁字母以h为中心,越靠前的字母偏离基本尺寸的上偏差(负偏差)越大,越靠后字母偏离基本尺寸的下偏差(正偏差)越大;判断其属于哪一种配合方式,有的直接可以从拉丁字母来判断,有的还要从公差等级的阿拉伯数字相结合来判断;1、对于孔出现H和轴出现h或h前面的小写拉丁字母的基孔制配合,全部属于间隙配合;2、对于孔出现H和轴出现h后面的小写拉丁字母的基孔制配合,部分属于过渡配合,部分属于过盈配合,具体还要根据公差等级来判断。
3、对于轴出现h和孔出现H或H前面的大写拉丁字母的基轴制配合,全部属于间隙配合;4、对于轴出现h和轴出现H后面的大写拉丁字母的基轴制配合,部分属于过渡配合,部分属于过盈配合,具体还要根据公差等级来判断。
1教下直径20,选用配合等级为H7/a6,孔和轴的公差各是多少?悬赏分:10 - 解决时间:2009-7-15 22:23此配合是不是间隙配合?基轴制,轴公差是否为+0.052/-0 ?请讲的清楚点,以及怎么看公差配合表?谢谢提问者:不懂就发问- 高级魔法师五级最佳答案不懂就发问你好!回答你的问题:1、H7/a6是你随便写的吧?标准里面是不存在的,因为:在7级精度中是不可能有a级配合的,a级配合是最松的一种配合,也就是间隙最大的一种配合,试想;这样的一种配合怎么可能用高精度的加工等级去加工呢?2、a级配合中,常用的有:H11/a113、配合类型为英文字母A、B、C……X、Y、Z,a、b、c……x、y、z4、分子为孔公差,分母为轴公差5、带H(h)的为基准:分子带H为基孔制,分母带h为基轴制5、举例说明(常用的间隙配合):6、H11/c11为基孔制的间隙配合(分子为孔公差,分母为轴公差)7、查《孔的极限偏差表》:孔Φ20H11的公差(查20和H11对应参数)为+0.13/08、查《轴的极限偏差表》:轴Φ20c11的公差(查20和c11对应参数)为-0.11/-0.249、基轴制的配合,如C11/h11(因为轴带h,所以为基轴制),其空公差C11,轴公差h11的查表方法如同上面介绍的一样希望以上能够对你有所帮助已解决在公差与配合中,如果分子和分母的基本偏差代号都是H,h,请问应该算基轴制,还是基孔制?悬赏分:0 - 解决时间:2007-1-4 11:29在公差与配合中,如果分子和分母的基本偏差代号都是H,h,请问应该算基轴制,还是基孔制?提问者:cougar9 - 实习生一级最佳答案公差配合中的基孔与基轴制是先确定好后再选取公差带,例如,你实现选定好基孔制,然后根据孔径大小加工一根轴与之相配合,那么这一加工过程就是基孔制。
国家标准规定的公差与配合
公差等级
基本偏差 代号
3
2.3.1 常用尺寸段公差带
2)公差带在零件图上的标注
一是注公差尺寸的表示;二是未注公差尺寸的表示。
注公差尺寸的表示可有三种形式:
标注基本尺寸和极限偏差值。如: 6500,..002012此种标注一般适用 在单件或小批量生产的产品零件图样上,应用广泛。
标注基本尺寸、公差带代号和极限偏差值。如:
A12 B12 C12
H12 JS12
H13 JS13
7
2.3.2 常用尺寸段配合
• 1. 配合制 • 是由同一种极限制的轴和孔的公差带组成配合的一种制度。 • 国家标准规定了两种配合制:基孔配合制和基轴配合制。
(1)基孔配合制 • 指基本偏差为一定的孔公差带
,与不同基本偏差的轴公差带 形成各种配合的一种制度,简 称基孔制。 • 在基孔制配合中,孔为基准孔 ,其基本偏差(下偏差)为零, 基准孔的基本偏差代号为H。
11
表2-14 基轴制优先、常用配合
12
实例
设:在某钻夹具上,钻 套与衬套的配合代号为 φ30H7/g6,衬套与钻 模板的配合代号为 φ45H7/n6。 根据这两组配合代号, 完成以下工作:
可换钻套 1-钻套 2-衬套 3-钻模板 4-螺钉
13
(1)用文字说明“φ30H7/g6和φ45H7/n6”所代表的含义 (指出:基本尺寸、基准制、公差等级)。
c8 d8 e8 f8 g8 h8
js8 k8 m8 n8 p8 r8 s8 t8 u8 v8 x8 y8 z8
a9 b9 c9 (d9) e9 f9
(h9) js9
a10 b10 c10 d10 e10
h10 js10
a11 b11 (c11) d11
常用尺寸公差与配合的选择
其次了解:国家标准推荐的各公差等级应用范围
选用公差等级时,除了解上述内容外, 选用公差等级时,除了解上述内容外, 还应考虑以下问题: 还应考虑以下问题:
1)考虑孔,轴工艺等价性原则 )考虑孔, 当孔公差等级 ITD≤IT8,孔公差等级比轴低一级 , 当孔公差等级 ITD > IT8,孔公差等级和轴同级 , 2)考虑相关件和相配件的精度 ) 如:齿轮孔与轴配合 轴承孔与轴承外圈相配合 公差等级决定于齿轮精度等级; 公差等级决定于齿轮精度等级; 公差等级取决于轴承的精度 公差等级取决于轴承的精度
(2)配合特征: 配合特征:
特征 间隙量 对中性 (定心程度) 定心程度) 摩擦类型 摩擦性能 紊流液体摩擦 差 层流液体摩擦 好 半液体摩擦 差 a (A )b(B)c(C) 最大 差 d(D)e(E)f(F)g(G) h(H) 最小 好
2,过渡配合的选择: 过渡配合的选择:
(1)应用场合: ) 对中性好且需拆卸的静结合部位. 对中性好且需拆卸的静结合部位. (2)配合特征: )配合特征:
1,选择条件: ,选择条件: 2,选择原则: ,选择原则: 3,选择方法: ,选择方法:
公差等级选择条件
1)保证使用要求; )保证使用要求; 2)制造工艺可能性; )制造工艺可能性; 3)制造经济性. )制造经济性.
公差等级选择原则
在满足使用要求,保证质量的前 提下,尽可能选择最低的公差等级 如:质量要求公差等级小于IT5,则选择 质量要求公差等级小于 , IT5.
特大过盈 特重型 传递 特大扭矩 特重压力机 永久不拆卸
较小与小的过盈 中等与大的过盈
一定扭矩) 传递扭矩 小 (一定扭矩) 加紧固件
中型 重型 不加紧固件 不加紧固件 可传递一定扭矩 可传递大的扭矩 中型压力机 很少拆卸 重型压力机 不拆卸
常用公差与配合
常用公差及配合一.极限与配合二.形状和位置公差三.零件公差的设置四.尺寸链一. 极限与配合.1.术语与定义1.1偏差1.1.1 零线---在极限与配合图解中,表示基本尺寸的一条直线.以其为基准确定偏差和公差;1.1.2 偏差---某一尺寸(实际尺寸,极限尺寸等)减其基本尺寸所得的代数差;1.1.3 极限偏差---上偏差和下偏差;a. 上偏差---最大极限尺寸减其基本尺寸所得代数差;b. 下偏差---最小极限尺寸减其基本尺寸所得代数差.1.1.4 基本偏差---确定公差带相对零线位置的那个极限偏差,它可以是上偏差或下偏差,一般为靠近零线的那个偏差.( 图一)1.2 公差1.2.1 尺寸公差---最大极限尺寸减最小极限尺寸之差,或上偏差减去下偏差之差.公差是尺寸允许的变动量,是一个没有符号的绝对值.1.2.2 标准公差---极限与配合制中,所规定的任一公差. ”IT”为”国际公差”的符号.1.2.3 标准公差等级---极限与配合制中,同一公差等级对所有基本尺寸的一组公差被认为具有同等精确程度,例: IT 71.2.4 公差带---在公差带图解中,由代表上偏差和下偏差或最大极限尺寸和最小极限尺寸的两条直线所限定的一个区域,由公差大小和其相对零线的位置来确定.1.3 配合1.3.1 间隙---孔的尺寸减去相配合的轴的尺寸之差为正.a. 最小间隙---在间隙配合中,孔的最小极限尺寸减轴的最大极限尺寸之差.b. 最大间隙---在间隙配合或过度配合中孔的最大极限尺寸减轴的最小极限尺寸之差.1.3.2 过盈---孔的尺寸减去相配合的轴的尺寸之差为负.a. 最小过盈---在过盈配合中,孔的最大极限尺寸减轴的最小极限尺寸之差b. 最大过盈---在过盈配合或过度配合中,孔的最小极限尺寸减轴的最大极限尺寸之差1.3.3 配合---基本尺寸相同的,相互结合的孔和轴公差带之间的关系.a. 间隙配合---具有间隙(包括最小间隙等于零)的配合.b. 过盈配合---具有过盈(包括最小过盈等于零)的配合.c. 过渡配合---可能具有间隙或过盈的配合.1.4 极限尺寸判断原则1.4.1 最大实体极限---对应于孔或轴最大实体尺寸的那个极限尺寸,即轴的最大极限尺寸孔的最小极限尺寸.最大实体尺寸是孔或轴具有的允许的材料量为最多时状态下的极限尺寸.1.4.2 最小实体极限---对应于孔或轴最小实体尺寸的那个极限尺寸,即轴的最小极限尺寸孔的最大极限尺寸.最小实体尺寸是孔或轴具有的允许的材料量为最少时状态下的极限尺寸.( 图二)( 图 三 )( 图 四 )( 图 五 )2.基本规定 2.1 表示2.1.1 公差带的表示---公差带用基本偏差的字母和公差等级的数字表示.例如:H7 ,h8.2.1.2 注公差尺寸的表示:注公差的尺寸用基本尺寸后跟所要求的公差带或(和)对应的偏差值表示. 例如: ψ35 H7 35+0.25ψ35 h8 45-0.152.1.3 配合的表示---配合用相同的基本尺寸后跟孔,轴公差带表示.孔或轴用分数形式表示ψ35 H7/g6. 2.2 注公差尺寸的解释.2.2.1 公差标准按GB/T4249的工件.a. 线性尺寸公差---线性尺寸公差仅控制要素的局部实际尺寸(两点法测量),不控制要素本身的形状误差(如圆柱要素的圆度和轴线直线度误差或平行平面要素的平面度误差).尺寸公差也不能控制单一要素的几何相关要素.b. 包容要求---结合零件具有配合功能的单一要素,不论是圆柱表面还是两平行表面,图样上应在其尺寸极限偏差或公差带代号之后加注符号”○E ”,这0 0表明尺寸和形状彼此相关,并且不能超越以工件最大实体尺寸形成的理想包容面.2.2.2 公差际注不按GB/T 4249的工件.a.对孔---与实际孔表面内接的最大理想圆柱体直径应不小于孔的最大实体极限,孔上任何位置的最大直径应不超出孔的最小实体极限;b.对轴---与实际轴表面外接的最小理想圆柱体直径应不大于轴的最大实体极限,轴上任何位置的最小直径应不小于轴的最小实体极限.即如果工件处处位于最大实体极限,则该工件将具有理想的圆和直线,即理想圆柱.除另有规定外,在上述要求的条件下,理想圆柱误差可达到给定的直径公差的全值.3 标准公差与基本偏差.3.1 标准公差值与基本尺寸是按基本尺寸段计算的,为减少公差数目,统一标准公差值进行了尺寸分段.对于每一个尺寸段中不同的基本尺寸,同一公差等级的标准公差值都相等.3.2 标准公差国标上规定基本尺寸到500mm内规定共20个标准公差等级.基本尺寸大于500~3150内规定共18个标准公差等级.3.3 基本偏差轴的基本偏差和孔的基本偏差.轴的基本偏差---一般是最靠近零线的那个极限偏差.4. 公差带和配合的选择4.1 规定和标准化公差带和配合,可优化力量品种及规格.4.2 线性尺寸线性尺寸的一般公差系指在一般加工条件下可保证的公差,采用一般公差的尺寸,尺寸后不注出极限偏差.二, 形状及位置公差.2.1 要素2.1.1 要素---构成零件几何特征的点﹑线﹑面.2.1.2 理想要素---具有几何意义的要素.实际要素---零件上实际存在的要素.基准要素---用来确定被测要素方向或(和)位置的要素.被测要素---给出了形状或(和)位置公差的要素.分为单一要素和关联要素.单一要素---仅对其本身给出形状公差要求的要素,即一个点,一个圆柱面,一个平面,轴线和中心平面等.关联要素---对其它要素有功能关系的要素.轮廓要素---组成轮廓的点﹑线﹑面.中心要素---与要素有对称关系的点﹑线﹑面.如轴线,中心线,中心平面和中心点等.2.2 形位公差2.2.1 形状公差---单一实际要素的形状所允许的变动全量(有基准要求的轮廓度除外)形状公差是图样上给定的,如测得零件实际形状误差小于形状公差值,则零件的形状合格.2.2.2 位置公差---关联实际要素的位置对基准所允许的变动全量.位置公差是图样上给定的,如测得零件实际位置误差小于位置公差值,则零件的位置合格.2.2.3 零形位公差---被测要素采用最大实体要求或最小实体要求时,其给出的形位公差值为零.2.2.4 定向公差---关联实际要素对基准在方向上允许的变动全量. 2.2.5 定位公差---关联实际要素对基准在位置上允许的变动全量.2.2.6 跳动公差---关联实际要素绕基准轴线回转一周或连续回转时所允许的最大跳动量.3. 公差带定义 3.1 形状公差给定平面直线度 给定方向任意方向平面度圆度圆柱度无基准要求的线轮廓度无基准要求的面轮廓度3.1.1 直线度3.1.1.1 给定平面的直线度( 图 六 )公差带是距离为公差值t(0,1)的两行直线之间的区域輪廓度形狀公差( 图七)被测表面的素线必须位于平行于图样所示投影面且距离为公差值为0.1的两平行直线内.3.1.1.2 给定方向的直线度( 图八)公差带是距离为公差值t的两平行平面之间的区域.( 图九)被测圆柱面的任一素线必须位于距离为公差值0.02的两平行平面之内3.1.1.3 任意方向的直线度( 图十)在公差值前加注Ø,公差带是直径为t的圆柱面内的区域,( 图十一)Ød圆柱体的轴线必须位于直径为公差值0.04的圆柱面内.3.1.2 平面度( 图十二)公差带是距离为公差值t的两平行平面之间的区域,( 图十三)上表面必须位于距离为公差值0.1的两平行平面内.表面上任意100×100的范围,必须位于距离为公差值0.1的两平行平面内.3.1.3 圆度( 图十四)公差带是在同一正截面上半径差为公差值t的两同心圆之间的区域.( 图十五)在垂直于轴线的任一正截面上,该圆必须位于半径差为公差值0.02的两同心圆之间.3.1.4圆柱度( 图十六)公差带是半径差为公差值t的两同轴圆柱面之间的区域.( 图十七)圆柱面必须位于半径差为公差值0.05的两同轴的圆柱面之间.3.1.5 轮廓度( 图 十 八 )公差带是包络一系列直径为公差值t 的圆的两包络线之间的区域,诸圆圆心应位于理想的轮廓上,注:当被测轮廓线相对基准有位置要求时,其理想轮廓线系指相对于基准为理想位置的理想轮廓线.有基准要求的线轮廓度属位置公差.( 图 十 九 )在平行于正投影面的任一截面上,实际轮廓线必须位于包络一系列直径为公差值0.04,且圆心在理论正确几何形状的在线的圆的两包络线之间. 3.2 位置公差有基准要求的线轮廓度有基准要求的面轮廓度一个方面线对线 相互垂直的两个方面 线对面 任意方面面对线 面对面 线对线一个方向輪廓公差平行度定向公差 垂直度线对面 相互垂直的两个方向面对线 任意方向 面对面 线对线 线对面 面对线 面对面 点的同心度轴线的同轴度 线对线 线对面面对线 面对面给定平面 任意方向 一个方向线的位置度 相互垂直的两个方向 任意方向 平面或中心平面的位置度复合位置度径向跳动 端面圆跳动 斜向圆跳动斜向(给定角度的)圆跳动径向全跳动 端向全跳动3.2.1 平行度3.2.1.1 ○a 线对线平行度公差(一个方向) 位 置 公 差( 图二十)公差带是距离为公差值t且平行于基线,位于给定方向上的两平行平面之间的区域.( 图二十一)ØD的轴线必须位于距离为公差值0.1,且在垂直方向平行于基准轴线的两平行平面之间.○b线对线平行度公差(相互垂直两个方向)( 图二十二)公差带是两对相互垂直的距离分别为t1和t2,且平行于基线的两平行平面之间的区域.( 图二十三)被测轴线必须位于距离分别为公差值0.2和0.1的在给定的互相垂直方向上,且平行于基准轴线的两组平行平面之间.○c任意方向( 图二十四)在公差值前加注Ø,公差带是直径为公差值t,且平行于基准直线(或轴线)的圆柱面内的区域.( 图二十五)被测轴线必须位于直径为公差值0.1,且平行于基准轴线的圆柱面内.注意:尺寸位置,平行度的标准是不同的.3.2.1.2 线对面平行度公差.( 图二十六)公差带是距离为公差值t,且平行于基准平面的两平行平面之间的区域.( 图二十七)孔的轴线必须位于距离为公差值0.03,且平行于基准平面的两平行平面之间.3.2.1.3 面对线平行度公差:( 图二十八)公差带是距离为公差值t,且平行于基线的两平行平面之间的区域.( 图二十九)被测表面必须位于距离为公差值0.05,且平行于基准轴线的两平行平面之间3.2.1.4 面对面平行度公差( 图三十)公差带是距离为公差值t,且平行于基准面的两平行平面之间的区域.( 图三十一)被测表面必须位于距离为公差值0.05,且平行于基准平面的两平行平面之间.注意:基准○A的标准及位置.3.2.2 垂直度3.2.2.1 线对线垂直度公差( 图三十二)公差带是距离为公差值t,且垂直于基线的两平行平面之间的区域.( 图三十三)被测轴线必须位于距离为公差值0.05,且与基线垂直的两平行平面之间.3.2.2.2 线对面垂直度公差.○a一个方向.( 图三十四)在给定方向上,公差带是距离为公差值t,且垂直于基准面的两平行平面之间的区域.( 图三十五)Ød 的轴线必须在给定的投影方向上,位于距离为公差值0.1,且垂直于基准平面的两平行平面之间.○b相互垂直的两个方向( 图三十六)公差带是分别垂直于给定方向的距离分别为t 1和t 2,且垂直于基准面的两平行平面之间的区域.( 图三十七)Ød轴线必须位于分别垂直于给定方向的距离分别为公差值0.1和0.2的互相垂直,且垂直于基准平面的两对平行平面之间.○c任意方向( 图三十八)公差值前加注Ø,公差带是直径为公差值t,且垂直于基准面的圆柱面内的区域.( 图三十九)Ød 的轴线必须位于直径为公差值0.05,且垂直于基准平面的圆柱面内.注意:尺寸的位置及标准.3.2.2.3 面对线垂直度公差( 图四十)公差带是距离为公差值t,且垂直于基线的两平行平面之间的区域.( 图四十一)被测面必须位于距离为公差值0.05,且垂直于基准轴线的两平行平面之间.3.2.2.4 面对面垂直度公差( 图四十二)公差带是距离为公差值t,且垂直于基准面的两平行平面之间的区域.( 图四十三)表面必须位于距离为公差值0.05,且垂直于基准平面的两平行平面之间.3.2.3 同轴度3.2.3.1 点的同心度公差( 图四十四)公差带是直径为公差值Øt,且于基准圆心同心的圆内的区域.( 图四十五)Ød的圆心必须位于直径为公差值0.2,且于基准圆心同心的圆内.3.2.3.2 轴线的同轴度公差( 图四十六)公差带是公差值Øt的圆柱面内的区域,该圆柱面的轴线与基准轴线同轴基準軸線( 图四十七)Ød的轴线必须位于直径为公差值0.1,且与基线同轴的圆柱面内.3.2.4 对称度( 图四十八)公差带是距离为公差t,且相对基准中心平面(或中心线,轴线)对称配置的两平行平面(或直线)之间区域.( 图四十九)图示ØD的轴线必须位于距离为公差值0.1,且相对公共基准中心平面A-B对称配置的两平行平面之间.3.2.5 圆跳动公差3.2.5.1 径向圆跳动.( 图五十)公差带是在垂直于基准轴线的任一测量平面内,半径差为公差值t,且圆心在基准轴在线的两个同心圆之间的区域.( 图五十一)Ød圆柱面绕基准轴线作无轴向移动回转时,在任一测量平面内的径向跳动量均不得大于公差值0.05.3.2.5.2 端面圆跳动公差( 图五十二)公差带是在与基准轴线同轴的任一半径位置的测量圆柱面上沿母线方向距离为t的两圆之间的区域.( 图五十三)当被测件绕基准轴线无轴向移动旋转一周时,在被测面上任一测量直径处的轴向跳动量均不得大于公差值0.05.3.2.6 全跳动3.2.6.1 径向全跳动公差( 图五十四)公差带是半径差为公差值t,且与基线同轴的两圆柱面之间的区域.( 图五十五)Ød表面绕基准轴线作无轴向移动地连续回转,同时,指示计作平行于基准轴线方向的直线移动,在Ød整个表面上的跳动量不得大于公差值0.2.3.2.6.2 端面全跳动( 图五十六)公差带是距离为公差值t,且与基准轴线垂直的两平行平面之间的区域.( 图五十七)端面绕基准轴线作无轴向移动地连续回转,同时,指示计作垂直于基准轴线方向的直线移动,此时,在整个端面上的跳动量不得大于0.05.4.形位公差的标注4.1 形位公差标注的原则4.1.1 对形位公差有特殊要求时,应在图样中按规定标注,下列情况时图样上可不标注形位公差.a. 由尺寸公差直接控制的项目,如公差值允许在尺寸公差值范围内时可不标注,例如圆度公差;b. 一般设备所能控制的形位误差可以满足设计要求时,在图样上可不标注,由未注形位公差控制;c. 对于标准件,其形位公差已有相应标准时,只需注出相应的标准代号.4.1.2 图样中形位公差一般采用框格代号标准,在下列无法采用框格代号标注的情况时,才允许在图样中用文字说明.a. 由于要求特殊,为现有形位公差所不能概括时;b. 采用框格代号确实复杂,还不如用文字说明时.c. 在用文字叙述的技术文件中,在说明形位公差的要求时,可采用文字说明,但要求内容完整,用词严谨.4.1.3 图样中给定的形位公差,仅表达对要素完工时的要求,应根据零件功能来确定.一般不限制工艺和检测方法.如需指定制造或检测方法,则应另加说明.4.2 基准符号的标注方法.4.2.1 基准符号由基准字母,圆圈,短粗线和联机组成.圆圈内填写大写拉丁字母,,为了避免误解,不得要用E,I,J,M,O,P,L,R,F.字母高度应与图样中字体相同.( 图五十八)无论基准符号在图样中的方向如何,圆圈内的字母都应水平书写.4.2.2 基准部位必须画出基准符号,并在公差框格中注出基准字母,由两个或以上要素组成的基准体系,基准字母按公差框格不能直接与基准相连.( 图五十九)4.2.3 基准目标的指引线必要时允许曲折一次.( 图六十)4.3 被测要素的标准方法4.3.1 当被测要素为轮廓线或表面时,指引线的箭头应指在该要素的轮廓线或共引出线上,并应明显地与尺寸线错开.( 图六十一)注:指引线的箭头不得与尺寸线对齐,应与尺寸线至少错开4mm.4.3.2 当被测要素为实际表面时,指引线的箭头可置于带点的参考在线,该点指在实际表面上.( 图六十二)注:不可漏标圆点.4.3.3 当被测要素为轴线,球心或中心平面时,指引一的箭头应与该要素的尺寸线对齐.注: a.当箭头与尺寸线的箭头重迭时,可代替尺寸线的箭头;b.若中心要素尺寸线于图样中其它处出现过,则指示箭头可与该要素的空白尺寸线对齐.( 图六十三)c.指引线的箭头不能直接指向中心线;( 图六十四)d.当被测要素为圆锥体的轴线时,指引线的箭头应与圆锥体的直径尺寸线(大端或小端)对齐;e.如直径尺寸不能明显地区别是圆锥体与圆柱体时,则应在圆锥体内画出空白的尺寸线.并将指引线的箭头与该空白的尺寸线对齐;( 图六十五)f.如圆锥体采用角度尺寸标注,则指引线的箭头应对着角度尺寸线画出.( 图六十六)4.4 基准要素的标注方法.4.4.1 当基准要素为轮廓线或表面时,基准符号应置于该要素的轮廓线或其引出线标注,并应明显地与尺寸线错开.( 图六十七)( 图六十八)a. 对于轮廓要素,基准应与尺寸线至少错开4mm.b. 基准符号的短线不能直接与公差框格相连.4.4.2 基准符号可置于用圆点指向实际表面的参考在线.( 图六十九)注:不可漏标圆点.4.4.3 当基准要素是轴线或中心平面或由带尺寸的要素确定的点时,基准符号的联机应与该要素的尺寸线对齐.( 图七十)( 图七十一)注: a.当基准符号与尺寸线的箭头重迭时,可代替尺寸线的箭头.b.基准符号不能直接标在中心线.4.4.4 由两个要素组成的公共基准,在公差框格的第三格内填写与基准字母相同的两字母,字母之间用短横线隔开.( 图七十二)注:凡由两个或两个以上的要素构成一独立基准号,都称为公共基准,例如公共轴线,公共平面,公共对称平面等.4.4.5 当基准采用三基准体系中两个或三个基准平面时,应在公差框格中自第三格开始,按基准的优先序从左到右每格内顺序写相应的基准字母.( 图七十三)注: a.第一基准---最大或最主要的表面(定位时应有三点接触)b. 第二基准---次大或次要表面(定位时应有二点接触).4.4.6 当基准要素为中心孔时,基准符号可标注在中心孔引出线的下方.( 图七十四)注:当中心孔用代号标注时,则基准符号与中心孔代号一起标注.当中心孔用局部放大图直接绘出时,则基准符号标注在角度尺寸在线.( 图七十五)4.4.7 当基准要素为圆锥体轴线时,基准符号的联机与圆锥体端(或小端)直径尺寸线对齐.( 图七十六)注○1如直径尺寸不能明显地区别圆锥与圆柱体时,则在圆锥体内画出空白尺寸线,并将基准符号与该空白尺寸线对齐;( 图七十七)○2如圆锥体采用角度尺寸标注,则基准符号应对着该角度尺寸线画出;( 图七十八)○3基准符号的联机必须与基准要素垂直.三.零件公差的设置.1.标准零件:弹簧,齿轮,轴承.螺丝等.2.胶件零件( 参考附页一TTA标准)3.橡胶零件( 参考附页二TTA标准)4.五金零件( 参考附页三TTA标准)四.尺寸链.1.尺寸链的基本术语○1尺寸链---零件加工或机器装配过程中,由相互连接的尺寸形成封闭的尺寸组,称为尺寸链;○2环---列入尺寸链中的每一个尺寸称为环;○3封闭环---尺寸链中在加工过程或装配过程最后自然形成的一环;○4组成环---在尺寸链中对封闭环有影响的全部环;○a增环---在尺寸链的组成环中,由于该环的变动而引起封闭环的同向变动;○b减环---在尺寸链的组成环中,由于该环的变动而引起封闭环的反向变动;○c补偿环---在尺寸链中预先选定的某一组成环,可以改变其大小或位置,使封闭环达到规定要求,该组成环称为补偿环;○5传递系数---表示各组成环对封闭环影响大小的系数,传递系数值等于组成环在封闭环上引起的变动量对该组成环本身动量之比. 2. 尺寸链的计算方法. 2.1 尺寸,公差和计算参数.2.2 尺寸链的计算公式2.2.1 封闭环基本尺寸L0= Σεi L i( 下角标”o”表示封闭环;”i”表示组成环及其序号 ) 2.2.2 封闭环中间偏差.△0= Σεi (△i +e i )当ei=0时, △0= Σεi △Imi=1m i=1 Ti 2 m i=12.2.3 封闭环极限偏差ES o = △o + 1/2T oEI o= △o + 1/2T o2..2.4 封闭环极限尺寸L omax= L0 + ES0L omix= L0 + EI02.2.5 组成环极限偏差ES i= △I + 1/2T iEI i= △I + 1/2T i2.2.6 组成环极限尺寸L imax= L+ ES iL imin=L i + EIi2.2.7 封闭环公差2.2.7.1 极值公差在给定各组成环公差的情况下,按此计算的封闭环公差T oL,共公差值最大. 2.2.7.2 统计公差当K0=K i=1时,得平方公差.在给定各组成环公差的情况下,按此计算的封闭平方公差T OQ,其公差值最小, 使K0=1,K i=K时,得当量公差.它是统计公差T os的近似值T OC>T OS>T OQ2.2.8 组成环平均公差2.2.8.1 极值公差对于直线尺寸链|εi | =1,则在给定封闭环公差的情况下,按上计算的组成环平均公差T avL,其公差值最小.2.2.8.2 统计公差当K0=K1=1时,得组成环平均平方公差.直线尺寸链|εi | =1,则在给定封闭环公差的情况下,按此计算的组成环平均平方公差T AVQ,其公差值最大. 使K0=1,K i=K时,得组成环平均当量公差.直线尺寸链|εi | =1则它是统计公差T avs的近似值T avc<T avs<T avQ2.3 尺寸举例(图 七 十 九 )2.3.1 基本尺寸计算L 0=L 3-(L 1+L 2+L 4+L 5)=43-(30+5+3+5)=02.3.2 公差计算(mm 单位)已知: 封闭环(L 0)极限偏差ES 0=0.35, EI 0 =0.10封闭环中间偏差 △0=1/2(0.35+0.10)=0.225封闭环公差 T 0 =0.35-0.10=0.25组成环尺寸L 1=30,L 2=5,L 4=3,L 5=5各组成环传递系数ε1=ε2=ε4=ε5=-1ε3=1( 直线环传递系数为 |±1| 增环+1,减环为-1 )组成环L 4是标准环L4=3 2.3.2.1 完全互换法1/. 各组成环平均极值公差为T avL =T 0/m=0.25/5=0.05注: |εi | =1,直线尺寸链.2/. 按平均公差及各组成环基本尺寸,确定各组成环的公差等级.3/. 按各组成环基本尺寸大小与零件工艺性好坏,以平均公差数值为基础,各组成环公差分别为T 1=T 3=0.06 T 2=T 5=0.044/. 求各组成环极限偏差:将组成环L 3作为调整尺寸,其余组成环属于外尺寸时按h,内尺寸时按H,决定其极限偏差分别为L 1=305/. 各组成环相应中间偏差为△1=-0.03 △2=-0.02 △4=-0.025 △5=-0.020 -0.056/. 计算组成环L3的尺寸有中间偏差:组成环尺寸:L0=L3-(L1+L2+L4+L5)注:传递系数增环为+1,减环为-1=43-(30+5+3+5)=0组成环中间偏差△0=△3+(△1+△2+△4+△5)注:传递系数增环为+1,减环为-10.225=△3-(△1+△2+△4+△5)0.225=△3-(-0.03-0.02-0.025-0.02)△3=0.137/. 计算组成环L3的极限偏差ES3=△3+1/2T3=0.13+1/2×0.06=0.16EI3=△3-1/2T3=0.13-1/2×0.06=0.018/. L3组成环为432.4 尺寸链其它解析方法2.4.1 大数互换法,修配法及调整法2.4.2 按照完全互换法算得的结果,各组成环公差最小,但能保证产品100%合格. 按照大数互换法算得的结果,各组成环公差较大,能够保证99.73%的产品合格(统计学).修配法与调整法算得的结果,组成环公差最大,适用于小批单件生产.。
互换性课后答案
课后题第一章习题第一章圆柱公差与配合基本要求:公差配合基本术语及定义,公差带图示法。
圆柱体结合的特点。
公差与配合国家标准的体系和结构,标准公差,基本偏差,公差带与配合。
公差与配合的选用:基孔制与基轴制的选择,公差等级的选择,配合的选择,不同基准制的应用。
公差与配合在图纸上的标注。
1.计算出表中的极限尺寸,上.下偏差和公差,并按国家标准的规定标注基本尺寸和上下偏差(单位为mm)。
2.已知下列三对孔,轴相配合。
要求:(1)分别计算三对配合的最大与最小间隙(Xm ax ,Xm in)或过盈(Ym ax,Ym in)及配合公差。
(2) 分别绘出公差带图,并说明它们的配合类别。
① 孔:Φ20033.00+ 轴:Φ20065.0098.0-- ② 孔:Φ35007.0018.0+- 轴:Φ350016.0- ③ 孔:Φ55030.00+ 轴:Φ55060.0041.0++3. 下列配合中,查表1——7,表1——10,表1——11确定孔与轴的最大与最小间隙或过盈以及配合公差,画出公差带图,并指出它们属于哪种基准制和哪类配合?(1)Φ50H8/f7 (2)Φ80G10/h10 (3)Φ30K7/h6 (4)Φ140H8/r8 (5)Φ180H7/u6 (6)Φ18M6/h54.将下列基孔(轴)制配合,改换成配合性质相同的基轴(孔)制配合,并查表1——8,表1——10,表1——11,确定改换后的极限偏差。
(1)Φ60H9/d9 (2)Φ30H8/f7 (3)Φ50K7/h6 (4)Φ30S7/h6 (5)Φ50H7/u65.有下列三组孔与轴相配合,根据给定的数值,试分别确定它们的公差等级,并选用适当的配合。
(1)配合的基本尺寸=25mm ,X m ax =+0.086mm ,X m in =+0.020mm (2)配合的基本尺寸=40mm ,Y m ax =-0.076mm ,Y m in =-0.035mm (3)配合的基本尺寸=60mm ,Y m ax =-0.032mm ,Y m in =+0.046mm6.根据结构的要求,图1——1所示为黄铜套与玻璃透镜间的工作温度t=-50℃时,应有0.009—0.075mm 的间隙量。