
不锈钢弹簧的制作工艺
不锈钢弹簧的制作工艺
不锈钢弹簧的制作工艺包括以下步骤:
1. 材料准备:选择合适的不锈钢材料,通常采用304或316不锈钢,根据弹簧的使用环境和要求确定材料规格和硬度。
2. 线材加工:将不锈钢线材进行切割和拉拔,使其达到所需直径和长度。
3. 弹簧绕制:将线材经过弹簧绕制机或手工绕制成所需的弹簧形状,可以是圆形、螺旋形或其他特殊形状。
4. 热处理:将绕制好的弹簧进行热处理,通过加热和冷却的过程改变弹簧的物理性能,提高其弹性和抗腐蚀性能。
5. 表面处理:对弹簧进行表面处理,如抛光、酸洗、电镀等,以提高其外观质量和耐腐蚀性能。
6. 精度调整:通过调整绕制和热处理的工艺参数,对弹簧的直径、长度和弹性进行精度调整,以满足客户的要求。
7. 检验和包装:对制作好的弹簧进行品质检验,包括弹簧的外观、尺寸和弹性等性能,合格后进行包装,以便运输和使用。
以上是不锈钢弹簧的一般制作工艺流程,实际的制作过程可能会根据具体的需求和生产设备有所不同。
17-4ph作为弹簧的标准

17-4PH不锈钢弹簧的优越性与应用一、引言弹簧是一种具有弹性形变的零件,广泛应用于各种机械设备和汽车等领域。
其中,不锈钢弹簧因其优异的耐腐蚀性和高温强度而备受青睐。
而17-4PH不锈钢弹簧则是不锈钢弹簧中的佼佼者,下面我们就来详细了解一下17-4PH不锈钢弹簧的优越性和应用。
二、17-4PH不锈钢的基本特性17-4PH不锈钢是一种马氏体沉淀硬化不锈钢,具有优异的强度、耐腐蚀性和可加工性。
它的化学成分中添加了铜,使其具有更好的耐腐蚀性和强度,同时保持了良好的可加工性。
此外,通过热处理可以得到更高的强度和硬度。
三、17-4PH不锈钢弹簧的制造工艺制造17-4PH不锈钢弹簧需要严格控制材料的化学成分和热处理工艺。
在制造过程中,首先需要将材料加热到一定温度进行固溶处理,然后快速冷却得到马氏体组织。
接着进行时效处理,通过沉淀硬化反应得到高强度和高弹性的弹簧。
在这个过程中,还需要严格控制温度和时间等参数,以确保弹簧的质量和性能。
四、17-4PH不锈钢弹簧的优越性1. 高强度和高弹性:17-4PH不锈钢弹簧经过时效处理后,具有非常高的强度和弹性,能够承受较大的载荷和变形。
2. 优异的耐腐蚀性:17-4PH不锈钢中添加的铜元素使其具有优异的耐腐蚀性,能够在恶劣的环境下长期使用。
3. 良好的可加工性:17-4PH不锈钢具有较好的可加工性,方便制造各种形状和尺寸的弹簧。
4. 高温强度:17-4PH不锈钢在高温下仍能保持较高的强度,适用于高温工作环境下的弹簧。
5. 疲劳强度高:17-4PH不锈钢弹簧具有高的疲劳强度,能够承受长期交变载荷的作用而不发生疲劳断裂。
五、17-4PH不锈钢弹簧的应用领域1. 机械设备:在机械设备中,17-4PH不锈钢弹簧被广泛应用于各种弹性支撑、减震和传动系统中。
由于其高强度和高弹性,能够承受较大的载荷和变形,确保机械设备的正常运行。
2. 汽车工业:在汽车工业中,17-4PH不锈钢弹簧被用作悬挂系统、气门弹簧和离合器弹簧等。
弹簧生产工艺流程

弹簧生产工艺流程介绍如下:
1.材料准备:选择适合的弹簧材料,如钢丝或钢带,并按照要求
进行切割和加工。
2.形状成型:将材料进行成型,常见的成型方法包括冷卷成型、
热卷成型、冲压成型等,根据需要制作出不同形状的弹簧。
3.热处理:部分弹簧需要经过热处理来提高其弹性和耐久性。
常
见的热处理包括淬火、回火等。
4.表面处理:对弹簧进行表面处理,以增加其抗腐蚀性和外观美
观,常见的表面处理方法包括镀锌、镀铬、喷涂等。
5.检验和调整:对成品弹簧进行检验,包括尺寸、弹性和质量等
方面的检查。
如有需要,进行调整和修正。
6.包装和出厂:将符合要求的弹簧进行包装,以确保在运输和储
存过程中的保护,并最终出厂交付给客户或分销商。
奥氏体不锈钢弹簧钢丝生产工艺流程
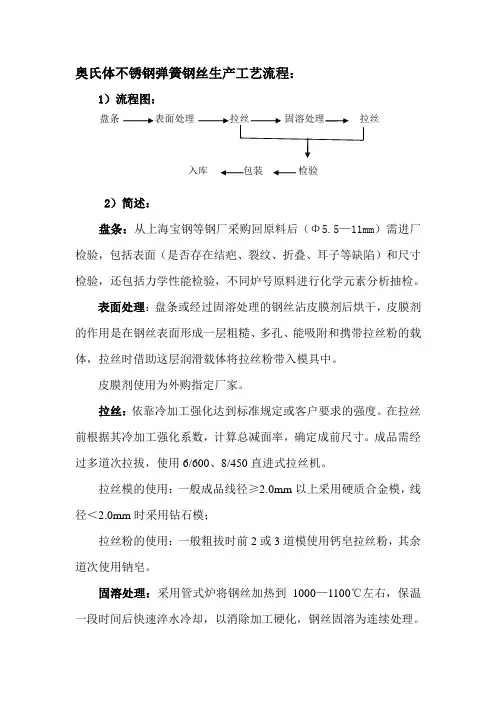
奥氏体不锈钢弹簧钢丝生产工艺流程:1)流程图:盘条表面处理入库包装检验2)简述:盘条:从上海宝钢等钢厂采购回原料后(Φ5.5—11mm)需进厂检验,包括表面(是否存在结疤、裂纹、折叠、耳子等缺陷)和尺寸检验,还包括力学性能检验,不同炉号原料进行化学元素分析抽检。
表面处理:盘条或经过固溶处理的钢丝沾皮膜剂后烘干,皮膜剂的作用是在钢丝表面形成一层粗糙、多孔、能吸附和携带拉丝粉的载体,拉丝时借助这层润滑载体将拉丝粉带入模具中。
皮膜剂使用为外购指定厂家。
拉丝:依靠冷加工强化达到标准规定或客户要求的强度。
在拉丝前根据其冷加工强化系数,计算总减面率,确定成前尺寸。
成品需经过多道次拉拔,使用6/600、8/450直进式拉丝机。
拉丝模的使用:一般成品线径≥2.0mm以上采用硬质合金模,线径<2.0mm时采用钻石模;拉丝粉的使用:一般粗拔时前2或3道模使用钙皂拉丝粉,其余道次使用钠皂。
固溶处理:采用管式炉将钢丝加热到1000—1100℃左右,保温一段时间后快速淬水冷却,以消除加工硬化,钢丝固溶为连续处理。
检验:主要包括钢丝表面质量、尺寸公差、弹高弹宽及力学性能等项目,分操作工自检及质检员专检两部分,最终由质检员对产品质量进行判定。
包装:包装工根据质检员判定结果,将合格、不合格产品分开。
包装前,清点产品的数量、核对钢号、炉号、规格等,并写好标牌,再使用打包机器,根据产品的不同包装要求进行包装,保证产品在运输过程中不松散。
入库:包装完毕的产品要及时入库,入库要准确过磅,由库管员核对实物的相关信息。
生产全过程贯彻实施GB/T19001-2008《质量管理体系要求》,操作工及质检员按照质量体系文件《作业指导书》内容要求执行。
弹簧生产工艺流程

弹簧生产工艺流程弹簧生产工艺流程一般分为原料采购、线材预处理、弹簧制造、热处理、表面处理和检测六个主要步骤。
首先,原料采购是弹簧生产的第一步。
弹簧的原料主要是各种金属线材,如钢丝和钛合金丝等。
根据不同的使用要求,选择合适的线材材质和规格。
在采购过程中,需要对供应商进行严格的筛选和评估,确保原料质量可靠。
线材预处理是为了使线材具备良好的加工性能。
首先,将线材进行修边,去除毛刺和锐角,以防止在加工过程中出现断裂或损坏。
然后,通过调整金属材料的硬度和韧性,使线材具备合适的弹性特性。
弹簧制造是将线材通过机械或手工加工成弹簧形状的步骤。
常见的制造方法包括压制、拉拔、弯曲和卷绕等。
这些工艺需要使用专用的弹簧加工设备,如弹簧机、弯曲机和压制机等。
在加工过程中,需要根据产品要求和图纸进行准确定位和控制,确保弹簧的尺寸和形状符合要求。
热处理是为了改善弹簧的力学性能和寿命。
热处理一般包括加热、保温和冷却三个步骤。
加热过程中,将弹簧置于高温炉中,使其达到一定的温度。
保温过程中,将弹簧在一定的温度下停留一段时间,以使弹簧内部组织发生相应的变化。
冷却过程中,将弹簧迅速冷却,使其固化,形成稳定的结构和性能。
表面处理是为了增加弹簧的耐腐蚀性和美观度。
常见的表面处理方法包括镀锌、镀铬、喷漆和电泳等。
这些方法可以在弹簧表面形成一层保护性的涂层,以防止弹簧被氧化或受到化学腐蚀。
最后,通过检测工艺对弹簧进行质量检验。
检测工艺主要包括弹簧尺寸检测、弹性度测试和强度测试等。
只有通过检测,确保弹簧各项性能指标达到要求,才能出厂销售。
综上所述,弹簧生产的工艺流程包括原料采购、线材预处理、弹簧制造、热处理、表面处理和检测六个主要步骤。
每个步骤都非常重要,都需要进行严谨和精细的操作,以保证最终产品的质量和性能。
弹簧制造过程

弹簧制造过程
弹簧是一种能够储存和释放能量的机械元件,广泛应用于各种机械设备中。
弹簧的制造过程包括材料选择、加工、热处理和表面处理等多个环节。
弹簧的材料选择非常重要。
常用的弹簧材料包括高碳钢、不锈钢、铜合金等。
不同的材料具有不同的弹性模量和屈服强度,因此需要根据具体的使用要求选择合适的材料。
弹簧的加工过程包括卷制、切割、磨削等多个步骤。
卷制是弹簧制造的核心环节,需要根据弹簧的形状和尺寸选择合适的卷制机器。
切割和磨削则是为了保证弹簧的尺寸精度和表面质量。
接下来,弹簧需要进行热处理。
热处理是为了改善弹簧的力学性能,包括弹性模量、屈服强度和硬度等。
常用的热处理方法包括淬火、回火和退火等。
不同的热处理方法可以使弹簧具有不同的力学性能,因此需要根据具体的使用要求选择合适的热处理方法。
弹簧需要进行表面处理。
表面处理是为了保护弹簧的表面免受腐蚀和磨损,同时也可以提高弹簧的外观质量。
常用的表面处理方法包括镀锌、喷涂和电镀等。
弹簧的制造过程需要经过多个环节的精细加工和处理,才能够制造出具有优良力学性能和表面质量的弹簧产品。
弹簧的生产工艺

弹簧的生产工艺 -弹簧工序间无油防锈一、弹簧一般的生产过程:一、原材料入厂检验二、成型:冷成型/热成型以卷簧绕制为例三、热处理弹簧钢经过热处理得到回火屈式体组织,该组织是弹性极限最高的,也是弹簧工作状态所必需的。
四、立定、抛丸立定处理是弹簧的预变形处理,目的是增强弹簧的抗衰减性能,抛丸处理是增强表面硬度和提高疲劳寿命。
五、清洗、防护弹簧的清洗:弹簧加工过程中产生的油污,灰尘需要清洗干净弹簧的防护:常用的防护有镀锌,电泳,喷塑,发黑,防锈油。
二、无油防锈技术在弹簧行业的应用:随着国家环保产业的发展以及减少工序,节约成本,很多主机厂开始要求供应商的产品不上防锈油。
不上油,又要求防锈。
这就催生了无油防锈技术的发展,最早的无油防锈技术是气相防锈包装,产品清洗之后进行气相防锈包装,从而达到最终的防锈目的,气相防锈包装的防锈时间一般只能坚持1个月。
而不同的客户对库存的控制能力也不同,所以单纯的气相防锈袋无法满足国内大多数客户对于防锈的要求。
顺应市场。
维赛防锈依托于Chemtool和美国阿莫防锈50多年的气相防锈技术积累,研发了一系列的无油防锈产品。
下面着重介绍以下两款产品:一.水基清洗防锈剂RK-201L1.经济性:超低的添加比例,可以节约一定的成本2.设备适应性:适用于超声波设备,高压喷淋设备,或各种类型的简易设备可以是单槽机:清洗防锈二合一,单槽即可解决两个问题也可以是多槽机:清洗防锈二合一,可以解决清洗剂和防锈剂串液导致的不兼容问题3.清洗性:清洗后的产品洁净无白斑,满足清洁度要求4.防锈性:普通包装可达3-6个月以上的防锈周期,配合防锈包装可达6-12个月的防锈周期5.无油性:水性产品,经过烘干或者晾干,水分蒸发表面无残留二.碳氢清洗防锈剂RK-101K1.经济性:超长的使用寿命,可以节约一定的成本2.设备适应性:没有设备要求,客户只需要准备2-3个槽子,产品加工之后只需要浸泡3遍RK-305防锈剂,无需烘干、加热、超声波、喷淋等要求。
304弹簧的热处理
304弹簧的热处理一、引言304弹簧作为一种常见的不锈钢弹簧,因其良好的耐腐蚀性能在各个领域得到广泛应用。
为了提高304弹簧的性能,热处理成为了必不可少的一环。
本文将详细介绍304弹簧的热处理过程,以及热处理对弹簧性能的影响。
二、304弹簧的热处理原理1.退火处理:退火处理是将304弹簧加热到一定的温度,然后缓慢冷却至室温。
退火处理可以消除内应力,提高弹簧的韧性,使其更容易塑性变形。
2.回火处理:回火处理是在退火处理后,将304弹簧重新加热到一定的温度,并保持一段时间,然后冷却至室温。
回火处理可以提高弹簧的强度,同时保持一定的韧性。
3.调质处理:调质处理是将304弹簧先进行淬火处理,使其具有高硬度和高强度,然后进行高温回火处理,以提高弹簧的韧性和耐磨性。
三、热处理工艺参数的选择1.温度:热处理温度的选择至关重要,不同的温度会导致不同的组织形态。
通常,退火处理的温度在800-900℃左右,回火处理的温度在500-600℃左右,调质处理的温度在400-500℃左右。
2.时间:热处理时间也会影响弹簧的性能。
时间过短,无法达到预期的处理效果;时间过长,可能导致弹簧变形或损坏。
通常,退火处理时间为1-2小时,回火处理时间为0.5-1小时,调质处理时间为1-2小时。
3.介质:热处理过程中,介质的选择也对弹簧的性能有一定影响。
常用的介质有空气、水、油等。
空气介质适用于退火和回火处理,水介质适用于快速冷却,油介质适用于缓慢冷却。
四、热处理对304弹簧性能的影响1.硬度:经过热处理后,304弹簧的硬度会有所提高,这有利于提高弹簧的耐磨性和抗疲劳性能。
2.强度:热处理可以提高304弹簧的强度,使其在承受较大载荷时不易断裂。
3.韧性:通过适当的热处理,304弹簧的韧性得到提高,使其在遇到冲击或弯曲时不易断裂。
五、热处理过程中的注意事项1.防止氧化和脱碳:在高温热处理过程中,应采取措施防止弹簧表面氧化和脱碳,以保证弹簧的表面质量。
不锈钢丝弹簧的加工工艺
不锈钢丝弹簧的加工工艺1.材料准备:选择适用的不锈钢线材,常见的不锈钢材料包括304不锈钢、316不锈钢等。
根据弹簧的使用环境和要求,选择合适的材料规格和硬度。
2.材料切割:将不锈钢线材根据设计要求进行切割。
切割可以采用手工剪切、机械切割或激光切割等方式进行。
3.弯曲成型:将切割后的不锈钢线材进行弯曲成型,通过机械压力或人工操作将材料弯曲成所需形状。
弯曲的方法可以根据弹簧的形状和用途选择,常见的方法包括手工弯曲、机械弯曲和自动弯曲等。
4.上下挤压:对于较粗的不锈钢丝弹簧,通常需要经过上下挤压的工艺,以增强其弹性和力度。
挤压可以通过机械压力或液压机进行,将不锈钢丝弹簧依次放入挤压装置中,通过挤压使其变形并获得所需的力度。
5.热处理:通过热处理可以改变不锈钢丝弹簧的材质和性能。
通常采用退火处理,将弹簧加热至一定温度然后冷却,以减小材料的内应力,提高弹簧的弹性和韧性。
6.表面处理:对于不锈钢丝弹簧,常常需要进行表面处理,以增强其耐腐蚀性能和美观度。
常见的表面处理方法包括电镀、镀铬、喷涂和喷砂等。
7.质量检验:对加工完成的不锈钢丝弹簧进行质量检验,包括检查弹簧尺寸、硬度、弹性等参数是否符合设计要求,以及弹簧表面是否存在缺陷、气孔等。
8.包装和交付:对通过质量检验的不锈钢丝弹簧进行包装,通常采用塑料袋、纸箱等包装材料。
然后按照订单要求进行交付。
在不锈钢丝弹簧的加工中,需要注意以下几点:1.选择合适的材料和加工工艺,根据实际需求进行选择。
2.加工过程中要注意控制弯曲和挤压的力度和角度,避免弹簧变形或破裂。
3.热处理过程中要控制加热温度和时间,避免弹簧过度变硬或变脆。
4.表面处理要注意控制涂层的厚度和均匀性,以确保弹簧具有良好的耐腐蚀性能。
5.严格执行质量检验标准,确保产品质量符合要求。
总之,不锈钢丝弹簧的加工工艺中需要经过多个步骤,每个步骤都需要注意细节和质量控制,以确保最终产品具有良好的质量和性能。
不锈钢板的弹簧原理
不锈钢板的弹簧原理
不锈钢板的弹簧原理主要是利用了材料的弹性特性。
不锈钢板是由高强度不锈钢制成的,它具有良好的弹性,能够在外力作用下发生弹性变形,并能恢复到原来的形状。
当外力作用在不锈钢板上时,不锈钢板受到应力的作用,会发生弹性变形。
这是因为不锈钢的晶格结构具有较好的变形能力,在外力作用下,晶体会发生位移和变形,但晶格结构并不会发生破坏。
当外力停止作用时,不锈钢板会恢复到原来的状态,即发生弹性回复。
这是因为在不锈钢板受到应力作用时,晶格结构发生了略微的变形和位移,但晶粒内部的应力被部分释放,晶粒会重新排列,不锈钢板恢复到原来的形状。
利用不锈钢板的弹性原理,可以制作出各种形状的弹簧,如压缩弹簧、拉伸弹簧和扭转弹簧。
不锈钢板制成的弹簧具有耐腐蚀性和高强度,可以在各种环境下使用,并且具有较好的弹性和回弹性能。
弹簧螺母制造工艺
弹簧螺母制造工艺
弹簧螺母的制造工艺通常包括以下步骤:
1. 材料选择:选择适合制造弹簧螺母的材料,通常是钢材或不锈钢。
2. 毛坯加工:将原材料加工成适当的形状和尺寸,例如切割、锻造或冲压成螺母的毛坯。
3. 螺纹加工:在毛坯上加工出螺纹,通常使用螺纹切削或滚压工艺。
4. 弹簧部分制造:制造弹簧部分,可以通过弯曲、拉伸或其他适当的工艺来形成弹簧形状。
5. 热处理:根据需要,对弹簧螺母进行热处理,以提高硬度、耐磨性或其他性能。
6. 表面处理:进行表面处理,如镀锌、镀镍、磷化等,以提高耐腐蚀性和外观质量。
7. 质量检验:对制造完成的弹簧螺母进行质量检验,包括尺寸检查、螺纹精度、弹簧性能等。
8. 包装出货:将合格的弹簧螺母进行包装,以保护和方便运输。
具体的制造工艺可能会因厂家和产品要求的不同而有所差异。
在实际生产中,还需要遵循相关的标准和规范,确保弹簧螺母的质量和性能符合要求。