
F708包装秤说明书
三、技术参数
● 传感器激励电源: ● A/D分辨率: ● A/D转换采样速率: ● 显示分辨率: ● 传感器零点输入范围: ● 传感器灵敏度输入范围: ● 分度值: ● 零点温度系数: ● 灵敏度温度系数: ● 电源电压: ● 电源消耗: ● 输出: ● 输入: ● 工作温度: ● 相对湿度:
5VDC/120mA(最多能并联6只350Ω称重传感器) 24位△-ΣADC 1/8000000 200次/秒 1/10000~1/50000 0~17mv(数字调整) 3~20mv(数字调整) 0.001~5/d 0.15uV/℃ 12PPM/℃ AC220V(+10%、-15%)50/60Hz 10W 5~24V,最大负载电流1.5A 5~24V,15mA -20℃~+50℃ 10% ~ 90%RH(无凝结水)
二、 特点
● 可用于所有电阻应变式测力与称重传感器; ● 可并联6只350Ω称重传感器; ● 双排17位高亮度绿色真空荧光显示器; ● 可选择显示毛重及净重; ● 内置看门狗电路,保证仪表工作可靠; ● 国内最先采用高性能32位微处理器控制,运算控制速度快,可多任务操作; ● 自动零位跟踪功能; ● 轻触式按键自动去皮; ● 可以分别存储10个包装规格的控制参数; ● 显示分辨率最大为 1/50000; ● A/D转换速率为 200次/秒; ● 具有自我诊断功能,调试的控制参数能自我恢复功能; ● 具有手动检测功能; ● 11路光电隔离输入,17路光电隔离输出; ● 具有D/A模拟量输出直接控制变频器功能; ● 标准 RS232 或 RS485 资料输出接口; ● 具有MODBUS,HOST多种通信协议; ● 提前量自动修正功能; ● 欠量自动补偿功能; ● 可以分别累计当班产量、当班批次、总产量、总批次 ; ● 内有多套程序可供选择使用; ● 具有独特的模拟滤波器,能够较好的抑制来自秤体振动的误差。 ● 超强的抗电磁干扰能力; ● 可恢复出厂值、储存调试值、恢复调试值; ● 时钟功能,打印报表功能; ● 操作简单、美观耐用、结构合理、便于安装; ● 可选软件: 可联以太网功能。
转到下一步。
b、 下显示屏显示:ZERO 10 ,进入校零倒计时 10 秒(可按 键重复校零), 倒计时时间到自动转到下一步。
c、 下显示屏显示:SPAN XXXXX ,进入校秤重量值设定,同时可以在秤体 上放置和设定重量相等的物体(如标准砝码)。重量值设定完毕、砝码放置完
毕,按 (确认)键,仪表下显示屏显示:SPAN 10 ,进入满度校正倒 计时 10 秒,倒计时时间到,仪表自动退出。取掉砝码,校秤完毕。
4-1 6 线式的连接方式
本显示器的传感器插座为 6 线式(遥感方式),和传感器连接必须采用 6 芯 屏蔽电缆线,并且要与干扰强的线路(动力设备的配线,数字仪表的配线等)及 交流线路分开布线。
6 线式的连接方式
注:所为遥感方式是为了防止由于电缆的电阻值随着温度的变化而变化, 因而使加到传感器上的激励电压也变化,即在传感器的附近控制激励电压。
3、去皮
当仪表有毛重显示时,可按
键进行去皮操作,去皮的条件要符合 F09
的范围。就是说仪表显示重量小于 F09 的设定重量时,按 键才可以去除皮重。
13
4、时钟设定
在上电状态按 键,下显示屏显示:时—分—秒(例:13—18—56,为
13 时 18 分 56 秒)。再按
或
键 ,下显示屏显示:年—月—日(例:
插座编号 E L N
说明 大地线 火线 零线
2、输入
控制器共有 11 个输入口,其插座编号说明如下:
序号 1 2 3 4 5 6 7 8 9 10
插座编号 IN1 IN2 IN3 IN4 IN5 IN6 IN7 IN8 IN9 IN10
说明 启动信号 夹袋到位信号 料位器信号 套袋请求信号 截断阀开到位信号 秤门关到位信号 最后一包处理信号 急停信号 双秤输入信号 上料位器信号
11
2、键盘功能说明
按键
0~9
功能说明 打印键 去皮键 确认键 参数设置键 校秤键 后退及取消键 上翻键 下翻键 时钟键 数字键
3、状态符号指示灯说明
状毛重
NET
Manual
Manual
手动
Auto
自动
Lock
键盘锁
状态符号 F0 F1 F2 F3 F4 F5 F6
12
控制器的称重传感器插座编号说明如下:
序号 1 2 3 4 5 6
插座编号 +SIG -SIG +EXC -EXC +SEN -SEN
7
说明 信号正 信号负 激励正 激励负 反馈正 反馈负
7
SHLD
屏蔽地
本显示器的激励电压为 10V,最大激励电流为 120mA,最多可以与 6 只 350 Ω的传感器并联。
3
四、外型尺寸
F708 WEIGHING CONTROLLER
0
~
G Net Manual Auto Lock
F0 F1 F2 F3 F4 F5 F6 F7 F8 F9
0
F
123 456 789 Esc 0
ENT
前视图
后视图
侧视图
开孔尺寸
4
五、插座引脚定义
名称 电源 输入 输出 传感器 D/A 通讯 打印
F04
提前量
当慢加量结束时,有部分物料尚在空中,还没有落到计量器具上。这些尚在空中的物料就叫提前 量,也叫空中量。
0.20
F05
精度允差范围
当控制精度超过该设定范围时,仪表超差报警输出提示以及提前量自动修正(F25 项设为 1 时有 效)。单位:kg 。
0.05
零点允差范围
一般设定在目标量的 1%~10%范围内。例如该值设定为 0.50kg 时,当计量斗放料时的重量低于 0.50
F06
(上绞龙停止重量) 0.50kg 时,计量斗就开始关闭(用于有斗秤)。这样可以加快称量速度。
注: F20 的数据设置为 4(减量秤程序)时,该参数为上绞龙停止运行的重量设置。
F07
预置批次数
当自动包装开始后,生产批次数(一个批次为一个循环周期)达到该设定值时,仪表就结束工作。 10
9
6、通讯
控制器的通讯插座编号说明如下:
序号 1 2 3 4 5 6
插座编号 TX RX GND TXD RXD GND
7、打印
控制器的打印插座编号说明如下:
序号 1 2 3 4
插座编号 DATA BUSY ACK GND
说明 485 通讯输出 485 通讯输入
地电位 232 通讯输出 232 通讯输入
插座编号 E、L、N IN1~ IN11、V+、COM OUT1~ OUT17、COM SIG+、SIG-、EXC+、EXC-、SEN+、SEN-、SHELD RUN、DA、GND TX、RX、GND、TXD、RXD、GND DATA、BUSY、ACK、GND
1、电源
控制器的电源为交流电 220V±15%,50Hz。其插座编号说明如下:
2007—03—18,为 2007 年 3 月 18 日)。时间如许更改,按 键,根据闪烁位
置直接输入数字,完成后再按
键确认。可按
键退出时钟状态。
14
5、参数操作表
功能 F0
序号
0
配方设定
1
目标量
2
中加量
3
慢加量
4
提前量
精度允差范
5
围
零点允差范
6
围
7 预置批次数
8
流量设定
手动去皮范
9
围
F1
禁止比较时 间1
分度间距
滤波系数
自动去皮周 期
自动去皮范 围
自动去皮时 间
零点跟踪时 间
零点跟踪大 小
F4
料位器信号 选择
秤门关门到 位信号选择 夹袋到位 信号选择 截断门开到 位信号选择 累计称益出
时间
松袋延时
空开秤门 一次设置 上绞龙 稳定时间 多次开秤门 松一次袋 开秤门最多
次数
F5 当班批次 当班产量 总批次 总产量 累计值及批 次全部清除
传感器的并联方法
从本显示器的角度来看,n 个传感器的并联,可以视为传感器额定容量的 n 倍,灵敏度不变的一个整体。
在并联使用时,为了不使偏负载或冲击等引起传感器超负载,请选用具有 足够余量的传感器。
5、D/A
控制器的 D/A 插座编号说明如下:
序号 1 2 3
插座编号 RUN DA GND
说明 运行 DA 控制 公共端
5
V+
V+
+5V 1K
1
4
CPU
10K
IN
220
2
3
0.1uf
COM
11
IN11
12
V+
13
COM
备用输入口 DC24V(外接电源正端) 输入公共端(外接电源负端)
3、输出
控制器共有 17 路输出口,其插座编号说明如下:
序号 1 2 3 4 5 6 7 8 9 10 11 12
插座编号 OUT1 OUT2 OUT3 OUT4 OUT5 OUT6 OUT7 OUT8 OUT9 OUT10 OUT11 OUT12
含义 秤门信号 启动信号 夹袋到位信号 料位器信号 套袋信号 快加量输出 中加量输出
F7
慢加量输出
F8
秤门输出
F9
夹袋输出
七、操作
1、开机
当 F708 称重控制器接通电源后,控制器显示将全亮,接着左上显示器显示: “F708” ,然后进行内部自检,一切正常后,控制器将回到正常显示状态。
硫酸钾包装秤说明书
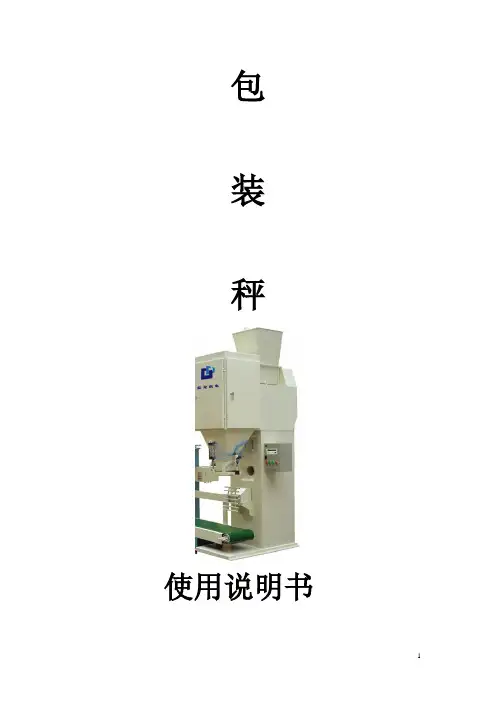
包装秤使用说明书一、系统组成及工作原理1、组成控制系统由电控柜、气控箱、荷重传感器、套袋开关等组成。
电控柜内部有PLC、变压器、整流器等电器,箱门上装有称重控制器、各种按钮、开关等。
2、工作原理接通电源并开启皮带,打开操作开关,套装并触动套袋开关。
若此时袋内是空的,传感器使称重控制器产生一个空称信号,PLC接到这一信号后,向称重控制器发出启动命令,称重器发出粗、细加料信号,使料门全开,形成粗加料过程。
当物料加入袋内,传感器产生的信号达到称重器设置的粗加设定点SP2时,冲进料弧门转为小幅张开,形成细给料过程。
随着物料不断加入袋内,传感器产生的信号达到称重器设置的细加设定点SP3,进料弧门全关,细加料过程结束。
细加料结束后,通过一段延时,空中物料落入袋内,便发出称完信号,口袋自动从袋夹上落下。
二、调试1、称重控制器(F701)参数设置其中:方式0中,1、2、3、4、5、6、7、8、9栏,方式1中1、7栏的参数须通过实物试车后才能确定,其它方式条目中的各项参数出厂时已确定,一般不用调整。
2、校秤操作称重控制器一般用砝码校秤。
步骤:(1)准备好些50公斤砝码或称50公斤肥料(连口袋);(2)包装秤上电,但操作开关关闭,即不进料状态;(3)校零:(若显示仪上显示重量不为“0”Kg,则校零位。
)先按“F”→“CHG/ENT”→“9”→“CHG/ENT”→“ZERO”→“CHG/ENT”,待显示值变为“0”且“F701”显示窗口状态显示STAB发亮后,即校零成功。
(4)校量程将50Kg砝码或50Kg肥料夹上,待秤稳定后,即可进行以下操作:“F”→“CHG/ENT”→“9”→“CHG/ENT”→“1”→“CHG/ENT”,此时F701上显示一组数据,如:“0030.00”,此时再依次按“0”“0”“5”即将0030.00设为0050.00Kg,然后按“CHG/ENT”秤将自动校量程,结束后显示50.00Kg,即为正常,否则再校一次。
F708包装秤说明书

插座编号 E L N
说明 大地线 火线 零线
2、输入
控制器 4 5 6 7 8 9 10
插座编号 IN1 IN2 IN3 IN4 IN5 IN6 IN7 IN8 IN9 IN10
说明 启动信号 夹袋到位信号 料位器信号 套袋请求信号 截断阀开到位信号 秤门关到位信号 最后一包处理信号 急停信号 双秤输入信号 上料位器信号
转到下一步。
b、 下显示屏显示:ZERO 10 ,进入校零倒计时 10 秒(可按 键重复校零), 倒计时时间到自动转到下一步。
c、 下显示屏显示:SPAN XXXXX ,进入校秤重量值设定,同时可以在秤体 上放置和设定重量相等的物体(如标准砝码)。重量值设定完毕、砝码放置完
自动检重秤操作说明书

自动秤重机调机指南1开机1.1开机前必须彻底检查秤体上无异物,无卡堵现象• 1.2打开电源开关1.3按下启动按钮,皮带开始运转.开机时系统进入自检并执行清零功能,此时皮带上 不应有产品或其他物体通过•1.4当显示屏显示稳定后,重量显示窗口显示为“ 0” .设备进入正常状态,开始工作.2.关机2.1待秤体上产品通过走出秤体后按下停止按钮,皮带停止运转. 2.2关闭电源开关. 3参数调整:Panther2000秤重终端模式的秤重模式由参数 F5.1确定,共有3种模式,分别为: • F5.仁0,动态秤重模式 • F5.1=1分选模式 • F5.仁2检重模式Caseweigher 选用的模式为检重模式,设定 F5.仁2.其参数如下: 1)在正常重量状态下,使用 键选择【RECIPE 菜单,按曰*键进入2) 此时上窗口显示[SP1]菜单名,按丨一 键进入3)此时上窗口显示[P0],下窗口显示P0的数值,按匚":键使此数值闪烁,用- - 键移位,用键输入P0的数值,之后按 —:::::键确认此数值。
方法与P0的数值输入方法相同键可选择[SP2]; [SP3]及[SP4],[SP2],[SP3] 及[SP4]中PO; P1与P2的数值输入方法与[SP1]中P0; P1及P2的数值输入方法相以决定使用SP1~SP 仲的哪一组配方.4参数设定菜单4) 上窗口显示[P0]时,使用F键可选择[P1]及[P2]菜单,P1与P2的数值输入5)上窗口显示[SP1]时,使用 6)上窗口显示[SP1]时,使用 键可选择[SELECT 菜单,通过改变下窗口的数值可2)再按日*键即可进入参数设定菜单。
在进入参数设定状态后上显示器首先显示[F1]组一级菜单二级菜单三级菜单菜单说明操作说明秤接口设定组F1 F1.1 取大称量选择(5~100000)最大称重及分度值的对应键附录F1.2 分度值选择(0.005~10)F1.3 线性标定选择(0/1)0:米用两点米样的标定模式1:采用三点采样的标定模式F1.4 秤零点调整(进行秤零点调整前秤必须先进行标定)E SCAL 注:本功能用于秤的日常零点维修保持空秤状态,按[确认]键进入秤零点采集过程。
电子秤使用手册说明[方案]
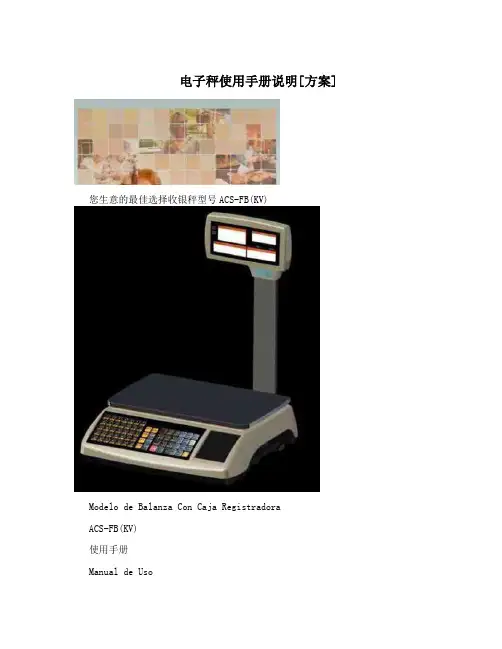
电子秤使用手册说明[方案]您生意的最佳选择收银秤型号ACS-FB(KV)Modelo de Balanza Con Caja RegistradoraACS-FB(KV)使用手册Manual de Uso使用手册说明Instrucción de Manual de Uso名称: 型号ACS-FB(KV)使用手册Denominación :Manual de Uso de Modelo ACS-FB(KV)本使用手册通用于太航相同产品的各种型号。
本手册上的部分内容可能不适用于您所购买的设备上。
Este Manual se sirve comúnmente para varios modelos del mismo producto de Taihang,sin embargo es posibleque no sean adecuado algunas partes del contenido delpresente para el equipo comprado por usted.本公司有权在任何时间改善和升级我们的产品。
Nuestra emp resa tendrá terecho de mejora y actualizar por cualquier momento nuestros productos.发布时间: 2010年Fecha de emisión: Año 2010包含配件:Componente incluidos: 您所购买的产品,包括以下配件: El equipo comprado por usted, se vienen siguientes componentes:型号: ACS-FB(KV)收银秤不锈钢秤盘Modelo: Balanza con caja Plato de acero inoxregistradora电源适配器使用手册Adaptador Manual de Uso保修单标准串口线Garantía Cable de conexión estándar 产品尺寸与技术参数Dimensión y Espeficicación57 cm 42 cm 47 cm产品介绍Presentación, 易于使用, Fácil por utilizar , 秤量规格:, Medidas de Pesaje: 规格1Medida 1:最大秤量:30kgPesaje máximo: 30kg 最小秤量:100gPesaje mínimo:100g分度值:5/10gDivisión:5/10g规格2Medida 2最大秤量:15kgPesaje máximo:15kg最小秤量:40gPesaje mínimo:40g分度值:2/5gDivisión:2/5g, 使用电源适配器和充电电池供电。
电子称设备操作说明书 范本
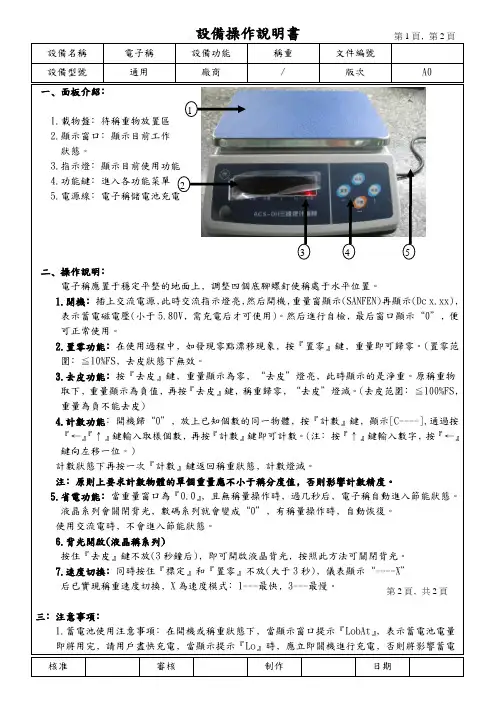
設備操作說明書設備名稱 電子稱 設備功能 稱重 文件編號設備型號通用廠商/版次A0一﹑面板介紹﹕ 1.載物盤﹕待稱重物放置區 2.顯示窗口﹕顯示目前工作 狀態。
3.指示燈﹕顯示目前使用功能4.功能鍵﹕進入各功能菜單5.電源線﹕電子稱儲電池充電二﹑操作說明﹕電子稱應置于穩定平整的地面上﹐調整四個底腳螺釘使稱處于水平位置。
1.開機﹕插上交流電源﹐此時交流指示燈亮﹐然后開機﹐重量窗顯示(SANFEN)再顯示(Dc x.xx)﹐表示蓄電磁電壓(小于5.80V ﹐需充電后才可使用)。
然后進行自檢﹐最后窗口顯示“0”﹐便可正常使用。
2.置零功能﹕在使用過程中﹐如發現零點漂移現象﹐按『置零』鍵﹐重量即可歸零。
(置零范圍﹕≦10%FS ﹐去皮狀態下無效。
3.去皮功能﹕按『去皮』鍵﹐重量顯示為零﹐“去皮”燈亮﹐此時顯示的是淨重。
原稱重物取下﹐重量顯示為負值﹐再按『去皮』鍵﹐稱重歸零﹐“去皮”燈滅。
(去皮范圍﹕≦100%FS ﹐重量為負不能去皮)4.計數功能﹕開機歸“0”﹐放上已知個數的同一物體﹐按『計數』鍵﹐顯示[C----],通過按『←』『↑』鍵輸入取樣個數﹐再按『計數』鍵即可計數。
(注﹕按『↑』鍵輸入數字﹐按『←』鍵向左移一位。
)計數狀態下再按一次『計數』鍵返回稱重狀態﹐計數燈滅。
注﹕原則上要求計數物體的單個重量應不小于稱分度值﹐否則影響計數精度。
5.省電功能﹕當重量窗口為『0.0』﹐且無稱量操作時﹐過几秒后﹐電子稱自動進入節能狀態。
液晶系列會關閉背光﹐數碼系列就會變成“0”﹐有稱量操作時﹐自動恢復。
使用交流電時﹐不會進入節能狀態。
6.背光開啟(液晶稱系列)按住『去皮』鍵不放(3秒鐘后)﹐即可開啟液晶背光﹐按照此方法可關閉背光。
7.速度切換﹕同時按住『標定』和『置零』不放(大于3秒)﹐儀表顯示“----X ”后已實現稱重速度切換﹐X 為速度模式﹕1---最快﹐3---最慢。
三﹕注意事項﹕1.蓄電池使用注意事項﹕在開機或稱重狀態下﹐當顯示窗口提示『LobAt 』﹐表示蓄電池電量 即將用完﹐請用戶盡快充電﹐當顯示提示『Lo 』時﹐應立即關機進行充電﹐否則將影響蓄電1 5234 第2頁﹐共2頁設備操作說明書。
包装秤说明书

用户手册
1. 概述
阀口袋包装秤控制器专为阀口袋包装机设计,用于定 量的称重控制,采用快慢双速加料方式,控制灌装精 度,加料速度快。
其中称重仪表是日本的UNIPULSE 公司的 F741C 仪 表,控制核心采用西门子S7-200系列外围设备绝大部 分为进口电器,保证设备长期稳定工作。
2. 控制器组成部分
3.1 称重仪表 .............................................................................................................................4 3.2 可编程控制器 .....................................................................................................................4 3.3 操作屏 .................................................................................................................................5 4. 控制柜面........................................................................................................................................... 5 6.参数设定................................................................................................................................................ 6 文本屏 ..............................................................................................................................................6 主窗口 ..............................................................................................................................................6 颠袋参数设定 ..................................................................................................................................6 储料仓参数 ......................................................................................................................................7 7.操作方法................................................................................................................................................ 7 工作过程 ..........................................................................................................................................7 夹袋操作 ..........................................................................................................................................8 清除累计包数 ..................................................................................................................................8 手动上料 ..........................................................................................................................................8 停止循环加料 ..................................................................................................................................8 人工清洗 ..........................................................................................................................................8 8. 注意事项........................................................................................................................................... 9
F708仪表参数说明书
F708称重显示控制器使用说明书无锡市中阳机电设备有限公司目录一、简介二、特点三、技术参数四、外型尺寸五、插座引脚定义六、显示器及键盘七、操作八、一般故障的判断与处理九、附页一、简介●欢迎您选用F708系列称重控制器,请允许接受我们最真诚的谢意!●为了使您能够正确的使用好该仪表,充分发挥F708系列称重控制器的优良性能,避免由于操作、调试和维护保养方法不当而造成性能下降甚至引起严重故障。
敬请广大用户在定员上岗操作、调试和维护保养前,务必阅读本使用说明书,同时,严格要求我公司派出的技术服务人员在现场培训和交底过程中让用户清清楚楚,明明白白。
●我公司真诚希望广大用户对我们的技术服务工作进行监督,以更好的改进和完善我们的服务体系,并把零缺陷的质量和服务回赠给广大用户。
●不得擅自转载使用说明书的部分或全部内容。
将来如对使用说明书的内容扩充或修改时,不另文通知。
请以技术服务人员的技术培训为准。
二、特点●可用于所有电阻应变式测力与称重传感器;●可并联6只350Ω称重传感器;●双排17位高亮度绿色真空荧光显示器;●可选择显示毛重及净重;●内置看门狗电路,保证仪表工作可靠;●国内最先采用高性能32位微处理器控制,运算控制速度快,可多任务操作;●自动零位跟踪功能;●轻触式按键自动去皮;●可以分别存储10个包装规格的控制参数;●显示分辨率最大为 1/50000;● A/D转换速率为 200次/秒;●具有自我诊断功能,调试的控制参数能自我恢复功能;●具有手动检测功能;● 11路光电隔离输入,17路光电隔离输出;●具有D/A模拟量输出直接控制变频器功能;●标准 RS232 或 RS485 资料输出接口;●具有MODBUS,HOST多种通信协议;●提前量自动修正功能;●欠量自动补偿功能;●可以分别累计当班产量、当班批次、总产量、总批次;●内有多套程序可供选择使用;●具有独特的模拟滤波器,能够较好的抑制来自秤体振动的误差。
包装秤说明书(F701电脑)更改过的
7.气源:纯净压缩空气0.4~0.8Mpa
8.总功率:≤5.5KW
9.外形尺寸:(长×宽×高)≤4000mm×1600mm×3700mm
3.LCS系列定量包装秤的操作使用说明
3.1.述语
为了便于阅读F701称重显示仪使用说明书,在实际使用中,有关术语的解释如下:
MODE06 此键叫06功能,直接按6就能调出06功能里面的数值,是设置空中量用的,在4.2.2章节中有介绍空中量的详细设置。
MODE 09 此键叫09功能,直接按9就能调出09功能里面的数值,是设置包装物料的重量用的。
CNG/ENT 变更/登碌键是更改和确认键,此键很重要,与F键连用可变换工作状态、改变内部数据功能。
14.MODE 28零位跟踪设定为1.0-20。
15.MODE 32满刻度值根据传感器值确定。
16.MODE 33分度值d根据传感器值确定。
17.MODE 34超重值1根据传感器值确定。
18.MODE 35超重值2根据传感器值确定。
19.MODE 36清零范围按额定重量值勤2~10%.
20.MODE 37功能选择设置小数点位置。
关机:首先关闭A秤和B秤的启动开关,然后把A秤和B秤里的物料排下来,使秤桶处于空秤状态,再把空气压缩机、提升机、输送机关闭即可,最后关闭总电源。注意:如果不把A秤和B 秤里的物料排空而直接关闭总电源的话,等下次开机时会出现死机现象。死机处理办法:关闭A秤和B秤启动开关,25㎏以内的自动定量包装秤后面有两扇门,打开下面的门(开门前请关闭所有电源),里面有电磁阀(双秤4或5片,单秤2片),要知道哪个电磁阀控制哪个气缸的话,只要用手按住任何一片电磁阀的小按扭,就会有相应的气缸动作,此时应把自动定量包装秤的上门打开就能看见了。秤桶里的物料手动排空后开启总电源,观察F701是否显示零位,不在在零位就手动去皮后重新启动总电源再继续工作。
(完整版)包装秤说明书(8804C2)
备忘:目录一、概述 (3)二、主要技术指标和功能 (3)三、包装机结构组成 (3)四、安装、调试说明 (4)五、传感器接线及静态标定 (5)六、动态调整及操作说明 (11)七、设备维护及异常处理 (12)八、维修记录 (14)一、概述DCS型包装机,是适用于对颗粒状及粉状物料进行精确、快速称量并装袋的机电一体化产品,广泛应用于粮食、饲料、化工等领域。
该产品对于工作环境较差的场合具有良好的适应性。
且称量范围较宽,在20~40㎏范围内可进行任何包重设置(只需考虑包装袋开口的尺寸)。
称重控制采用目前性能先进的软件和硬件技术,使该产品得以更加稳定可靠地工作。
仪表本身具有良好的人机对话功能,方便操作者修改相关参数,使包装工作更快速更准确。
二、主要技术指标和功能A、系统参数a、工作电源动力部分:AC380V 50Hz(三相四线制)控制部分:AC220V 50Hzb、设备功率:约3KWc、气源压力:0.4~0.6MPa,要求干燥洁净d、使用温度:0℃~40℃e、相对湿度:<90%,不结露。
f、工作前预热时间:不少于15分钟B、技术指标a、静态精度:<±0. 1%F.Sb、动态精度:<±0. 2% F.Sc、包装速度:斗秤5-7袋/分钟直装秤:3-5袋/分钟(40Kg/包,指容重1.5左右,含水在10%以下的普通颗粒或粉状物料)。
d、无特殊约定时,制作材料为普通碳钢。
三、包装机结构组成*有斗式包装机由集中控制箱A、喂料机构B、称重机构C、夹袋机构D四大部分构成。
*无斗式包装机由集中控制箱A、喂料机构B、称重及夹袋机构E三大部分构成。
A、集中控制箱内由以下几部分组成:a 、智能称重控制仪表(GM8804C2),它是整个包装机的控制核心;b 、控制开关DZ47-60(C5),DC24V电源;c 、输出继电器(DC24V),夹袋继电器(DC24V)。
逻辑控制继电器(AC220V);d、绞龙式和皮带式喂料机构的还有快慢给料电机接触器,线圈(AC220V,);空开DZ47-60(D20A),热继电器(2.5-4A);e、接线端子;f、箱体面板上还包括各控制开关、指示灯。
包装秤操作说明
包装秤操作规程1 范围本标准规定了包装秤的操作规程、维护检修规程。
2 规范性引用文件GB/T1.1-2000《标准的结构与和编写规则》。
3 设备作业环境要求保持控制柜周围环境清洁、整齐、电气部分严禁受潮、保持干燥、无不安全状态。
4 设备安全要求4.1 进入岗位前,必须按现有劳保发放标准穿戴齐全。
4.2 操作前认真检查各种电机、链条、等机械连接部份及管道连接是否可靠,各运转部份的电器4.3 操作设备时切勿将手或者身体某个部位放在输送机等转动器件上,以防设备伤人。
5 设备的操作程序和方法5.1 操作前的准备工作5.1.1检查设备周围环境是否满足使用要求。
5.1.2 检查设备外部线路有无脱皮裸露导电金属部分。
5.1.3检查设备电源是否满足技术要求。
5.2 开机、进入系统、画面说明5.2.1 开机:将控制柜上所有转换开关置于“自动”将柜体内所有“空开”置于ON。
5.2.2 触摸屏启动,点击按钮进入到主页面画面说明:此画面反应整个系统大致结构,工艺流程,包含旋转给料机,链运机手动操作,手动,急停切换,实时重量显示,各个部件运行状态显示等。
○1.:开启时根据缓冲仓料位自动控制链运机、给料机、闸板阀动作,频率需人工设置(④处于自动模式)。
○2.点击开始时会按照参数设置里面设置的重量完成下料,下料完成后自动关闭两个下料阀(④处于自动模式)。
○3.点击开始后会按照参数设置里面的启停时间完成运输动作,运输完成自动停止(④处于自动模式)。
○4.手动与自动之间的切换,手动模式:单个设备之间的点动动作。
○5.紧急情况下按下(按下显示:),所有设备停止工作,○6.链运机与给料机的手动启停控制5.2.3手动画面,点击主页进入手动操作画面此时将系统处于手动模式,即模式可对单一设备进行点动控制,设备启动后上面的名称将变绿,如表示下料阀1处于启动状态,带有备妥标志的都需要处于状态下才可手动动作和自动动作,如果处于则需将控制柜上面转换开关置于自动位置。