
工程塑料管道粘接、焊接工艺
工程塑料管道粘接、焊接工艺
1.概述
塑料管道是工程建设基础材料之一,特别是优良的抗腐蚀性能,广泛用于工业民用建设各种介质传送管道。
安装技术、粘接、焊接技术是保证塑料管道安装质量的关键。
2.常用的塑料管道的种类
—PVC 聚氯乙烯ASTM-D1785,-D2241,-D2672(承插),-D2740,-D2467(管件)
—PE 聚乙烯ASTM-D2104,-D2447,-D2737(管件)
—PP 聚丙烯ASTM-D2104,-D2447,-D2737(管件)
—PVDF 聚氟乙烯ASTM-D2662,-D3000,-D2666(管件)
3.工程塑料管道种类及规格
3.1塑料管道的粘接工艺:
粘接用于承插式连接工艺程序:按ASME法规B31.A328要求进行:包括:粘接责任及考核—粘接准备—粘接操作—修饰—粘接修理。
粘接一般用于PVC、UPVC管道连接。
3.2粘接准备:
准备工作按BPS进行,包括:切割、接端准备、粘合面处理、清理,使粘接间隙符合要求。
涂胶表面应有一定粗糙度,并应用酒精或丙酮认真清除表面的油污、灰尘和其他脏物。
然后用清水洗净,烘干。
3.3粘接操作:
—涂胶:承口内表面和插口外表面准备好以后,即可涂粘接剂/软化剂,按说明书的要求,涂层控制在0.1—0.3mm防止气泡和气孔。
涂刷只能向一个方向移动并刷涂均匀。
—粘接:涂好胶的插端接头,借助对中机具压入承端接头套管内,保证插入深度并旋转90度使它们之间产生连续的胶合。
—固化:粘接完成的接头要固定并静止一定时间,在一定的压力温度下固化,不同的粘接剂对涂层层数、厚度、压力、温度要求有所不同,需按说明要求操作。
3.4修饰:
修饰固化后的接头,将多余的粘接剂刮掉
3.5粘接修理:
指有缺陷的接头,如发现未粘区和未填充区,则应进行修理和更换。
3.6.承插式连接头尺寸表(图一)
图一:单面承插接头
表1 m m 管公称直径DN管外径DW A
253235
324040
405145
506555
657670
809090
100114100
3.6.1粘接程序
—用细白布沾丙酮擦净粘接面的油污、尘沙、水渍。
潮湿、难擦净的表面可用细砂纸轻轻打磨,然后再用丙酮擦净。
—对插入深度给以标记
—用鬃刷、刷子宽度为管径的1/2~1/3。
先涂承口后涂插口,反复涂两遍,涂胶要迅速、正确
—刷胶后的管子插入承口内,水平轴线受力,不可弯曲,插入后转90度,再不能变动,应扶持1~2分钟,在静止至固化。
管径≥4″应两人操作,同时擦去多余的粘接剂。
—静止固化时间依环境温度而不同
15~40度静止时间≮30分钟
5~15度静止时间≮1小时
5~15度静止时间≮2小时
20~-5度静止时间≮4小时
3.6.2操作场地要求
操作场地通风良好,并有防火措施。
3、塑料管道的熔接:
由于塑料管本身的特点已广泛的用于工业领域,又由于粘接连接方法的缺点,比如强度低,而有的塑料比如PE材质,粘接性较差,而熔接则克服了粘接和螺纹连接的缺点,达到的强度均高于塑料管本身的强度和可靠的严密性。
1.1塑料管道的热风焊工艺:
各种材质的塑料管几乎均可以热风焊,但由于其他更高质量的熔焊方法和专用设备的出现,又限制了它的使用,然而工程中的焊接位置很难100%使用专用设备,所以热风焊仍是不可缺少的熔焊方法。
—热风焊是由焊嘴喷出200~300度热风加热母材与焊条,使之粘稠,在外力的作用下,使母材和焊条连接形成焊缝。
—接头形式:一般分为对接、倒T型接(角接),搭接(承插连接)。
A.对接:用于板材和管道连接,厚度>2mm时必须开坡口,厚度>5mm时可以双面焊,效果更好。
接口尺寸如图二:
B.角接:用于容器底角焊缝、管子和法兰焊缝。
图三
C.承插连接:用于管道连接、管件连接焊缝。
图四
公称直径dg:25,32,40,50,65,80,100,125,150,200承插深度H:45,56,70,85,95,105,120,140,165,215
图四:承插接口尺寸
图二:坡口及接口尺寸
——焊接参数选定
a.焊接温度:热风温度230~270度之间,技术熟练的工人温度高些,以提高生产率,但不能使使塑料焦化或变色。
b.焊条:材质应和母材相同,直径不宜过大,一般≤4mm,见下表:
c.喷嘴:直径应和焊条直径相匹配,直径过小,焊条受热不均,不充分。
喷嘴直段长度应>喷嘴内径的10倍,以防止热风扩散,使热量集中。
d.焊接速度:以150~250mm/mm为宜,过快焊条和母材软化不充分焊不牢,过慢则温度过高,塑料分解,颜色变黄,性能变脆,强度下降。
——施焊方法:
a.先开压缩空气,再开电源开关,待5~10分钟后方可焊接。
b.把焊条端部削成(热刀)30~45度斜坡,焊条垂直于焊缝坡口,相距50~80mm,焊嘴对准焊条,焊件坡口作扇形运动,待焊条软化后,施以稳定的压力,把软化部分的焊条压入坡化了的
坡口内形成一层焊缝,加热、施力、压入坡口的操作是连续的。
待一根焊条用完时用热刀削成30~45度斜端,同法削另一根待用焊条,稍加热搭接处继续施焊。
c.有关数据的把握:多层焊时,第一层用焊条直径宜小,一般2~2.5mm,焊嘴与母材的倾角:母材厚度>5mm时为20~25度。
母材厚度10~20mm时为30~45度,焊嘴距焊缝距离5~6mm,摆幅10mm,焊条与焊缝的夹角>90°<100°施力:2mm焊条=5N,3mm焊条=7N,4mm焊条=10N。
d.焊接缺陷、修补及试验
发现如下缺陷必须修补:裂纹、未熔合、夹渣。
方法是借助热风,用刀具切去缺陷,形成600~800C坡口,重新补焊口。
缺陷严重的,把焊口切掉,加套管用承插连接代之。
塑料管道焊接后依设计不同要求做如下试验:
外观检查,电火花试验,气压或水压试验达到设计图纸要求。
——塑料管道热风焊设备:德国WTDOS热风焊设备可以得到质量优良的焊逢:见下图:
热风焊接设备风机DT6型焊接喷嘴
3.2 电熔连接工艺:电熔连接是用专用埋入电热丝的管件,接通电源后,电热丝产生能使管件内壁和管道表面熔化而连接的一种先进方法。
——一般规定:
a.管道、管件材料外观检查,符合设计图纸规定。
b.管道、管件连接部位无油污、尘沙、水渍,可用丙酮细布擦净,并用刮刀刮除管道连接部位的外表面。
3.3 热熔连接工艺:热熔连接是借助加热板、加热棒、加热套等专用加热元件产生热能完成塑料管道、管件的对接,承插式连接和马鞍形连接(支管)的先进的塑料焊工艺。
焊接质量高、速度快。
可以进行手动、半自动、自动焊接。
3.3.1 手工加热板,管道对接设备见下图:加热板加热待连接的管端部,利用对中心工具,用手工施加压力,使接口部位产生均匀的突缘,待冷却后,完成连接。
WIDOS 手工加热板
3.3.2 半自动、自动加热板、加热棒、加热套的塑料管道对接,承插式连接和马鞍式连接。
完成上述连接的德国WIDOS专用焊机有:MINIPLAST2型、INSTAWELD160型、威佳斯2500型、4002型、75型、3500型、4502型、4702型、4400型、4600型、4800型、5100型、5500型、6100型以及内熔环清除器,可以完成PE、PP、PVD、PVDF-PB、1/2”~25”管道、管件的热熔连接。
上述主要设备的简图介绍如下:内熔环清除范围为≧Φ190,深入管内深度max12m。
I. 具体PVDF 焊接参数如下:
P[N/mm2] 调整就位加热撤换Pressurization Cooling
Pressure of joint surface
0.1(PVDF)
Temperatur
e o
f joint
surface
Working hours。
双热熔钢塑复合管焊接工艺

双热熔钢塑复合管焊接工艺双热熔钢塑复合管焊接工艺是一种常用的管道连接方法,适用于多种工业领域。
本文将介绍双热熔钢塑复合管焊接工艺的基本原理、步骤和注意事项。
1. 基本原理双热熔钢塑复合管焊接是通过加热和熔化管道材料,使其相互融合,形成坚固的连接。
该工艺使用两种不同的热熔剂,一种用于塑料管道,一种用于钢管。
通过热熔剂的作用,使钢管和塑料管道之间形成牢固的结合。
2. 焊接步骤(1)准备工作:检查钢管和塑料管道的尺寸、质量和表面情况,确保符合要求。
清洁管道表面,去除油污和杂质。
(2)加热:使用加热设备对钢管和塑料管道进行加热,使其达到熔化温度。
钢管和塑料管道的加热温度不同,需要根据材料的特性进行调整。
(3)融合:将加热后的钢管和塑料管道迅速接合,使其相互融合。
这一步需要保持一定的时间和压力,以确保焊接质量。
(4)冷却:等待焊接部位冷却,使其固化。
冷却时间一般为数分钟。
(5)检查:对焊接部位进行检查,确保焊缝质量良好,无气泡、裂纹或其他缺陷。
(6)保养:对焊接部位进行保养,避免受到外界损害。
3. 注意事项(1)操作人员应经过专业培训,熟悉双热熔钢塑复合管焊接工艺的操作步骤和安全规范。
(2)选用合适的热熔剂,确保其质量符合标准要求。
(3)控制加热温度和时间,避免过热或过短的情况发生。
(4)加热时应均匀加热,避免焊接部位出现温度差异。
(5)焊接时要保持适当的压力,确保焊接质量。
(6)避免操作过快或过慢,以免影响焊接效果。
(7)严格按照操作规程进行操作,不得随意更改焊接工艺参数。
(8)焊接后要进行质量检查,确保焊缝质量符合要求。
双热熔钢塑复合管焊接工艺具有以下优点:(1)焊接强度高,焊缝质量好,能够满足工程的要求。
(2)焊接过程简单、快速,提高了工作效率。
(3)焊接后的管道具有良好的耐腐蚀性和密封性,能够长期稳定运行。
(4)适用于各种管道材料和工况,具有广泛的应用范围。
总结:双热熔钢塑复合管焊接工艺是一种常用的管道连接方法,它通过加热和熔化管道材料,使其相互融合,形成坚固的连接。
钢骨架增强塑料复合管的连接与施工
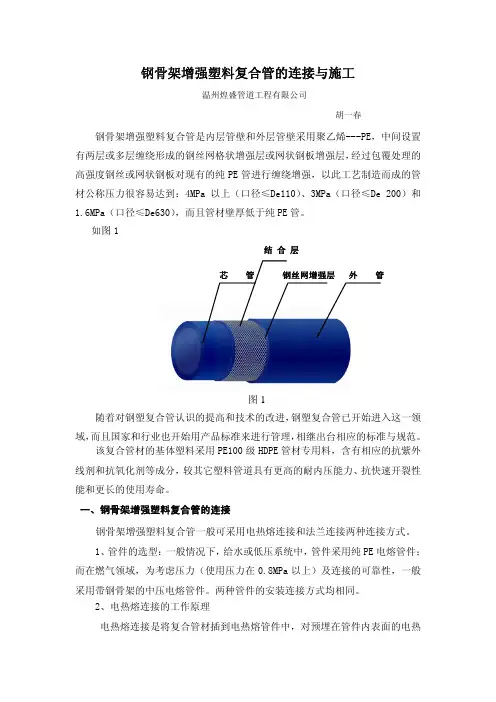
钢骨架增强塑料复合管的连接与施工温州煌盛管道工程有限公司胡一春钢骨架增强塑料复合管是内层管壁和外层管壁采用聚乙烯---PE,中间设置有两层或多层缠绕形成的钢丝网格状增强层或网状钢板增强层,经过包覆处理的高强度钢丝或网状钢板对现有的纯PE 管进行缠绕增强,以此工艺制造而成的管材公称压力很容易达到:4MPa 以上(口径≤De110)、3MPa(口径≤De 200)和1.6MPa(口径≤De630),而且管材壁厚低于纯PE 管。
如图1结 合 层钢丝网增强层芯 管外 管 图1随着对钢塑复合管认识的提高和技术的改进,钢塑复合管已开始进入这一领域,而且国家和行业也开始用产品标准来进行管理,相继出台相应的标准与规范。
该复合管材的基体塑料采用PE100级HDPE 管材专用料,含有相应的抗紫外线剂和抗氧化剂等成分,较其它塑料管道具有更高的耐内压能力、抗快速开裂性能和更长的使用寿命。
一、钢骨架增强塑料复合管的连接钢骨架增强塑料复合管一般可采用电热熔连接和法兰连接两种连接方式。
1、管件的选型:一般情况下,给水或低压系统中,管件采用纯PE 电熔管件;而在燃气领域,为考虑压力(使用压力在0.8MPa 以上)及连接的可靠性,一般采用带钢骨架的中压电熔管件。
两种管件的安装连接方式均相同。
2、电热熔连接的工作原理电热熔连接是将复合管材插到电热熔管件中,对预埋在管件内表面的电热丝通电使其发热。
首先管件内表面被熔化而产生熔体,熔体膨胀并充满管材与管件的间隙,直至把管材外表面也熔化也产生熔体,两种熔体互相缠绕在一起,冷却成型后,管材与管件便紧密连接为一体。
电熔焊接的关键因素是对焊接温度及塑料熔体压力进行严格的控制。
通过对工作电压、电流和时间的优化控制能量的输入,将熔体保持焊接部位并形成一定的内压力。
焊接时的内压力来自于塑料熔体受热过程中的膨胀。
电熔管件的两端未缠绕发热电热丝,在管材管件配合间隙均匀的情况下其两端的温度相对低很多,限制熔体的向外流动及由此产生的发热丝的移动,使焊接部位保持了一定的内压力,从而保证了焊接的效果。
给排水工程塑料管施工方案及工艺方法范文(3篇)
给排水工程塑料管施工方案及工艺方法范文(3篇)Artcraft英国:Artcraft是指工业化时代机器批量生产的能够满意人们日常生活需要并具有装饰和使用功能的商品,具有肯定的艺术属性。
手工艺品来源于人们的生活,但它们制造的价值高于生活。
以下是为大家整理的给排水工程塑料管施工方案及工艺方法的文章3篇 ,欢迎品鉴!给排水工程塑料管施工方案及工艺方法一、总体支配和要求1、本专业安装工程质量标准:优良2、工期支配:严密协作土建施工,并随土建总体方案与进度状况变化而调整安装工程进度方案,确保安装工程为结施与建施顺当进行,并确保圆满完成任务。
3、依据本工程特性,制订施工方案原则是先地下部分安装,后地上部分,先主管后支管。
管道安装遵循如下原则:小管让大管,支管让主管;有压力管让无压力管;一般管道让保温管道。
全部在楼板内的管道协作土建主体施工后再配套进行安装,并与室外配套安装工程相结合的进行安装施工。
施工人员配备23人,协作阶段6人,安装阶段23人,高峰期适当调整。
4、施工主要机具序号名称规格、型号单位数量备注1 套丝机 1/2"4' 台 32 套丝机 1/2"2' 台 13 砂轮切割机台 24 电焊机直流AX-165 台 15 电焊机沟通BX3-300 台 26 电焊机手提式BX1-200型台 27 气焊套 18 试压泵电动台 19 试压泵手动台 310 冲击钻台 611 台式钻座台 1二、主要施工程序及内容1、协作阶段阅图提出问题解决问题主体施工协作,留意预留孔洞、套管、槽位留置及埋件埋设,墙体及楼板内管道安装设置,清理洞槽、套管等。
2、安装阶段生活给水、消防供水、生活污水、雨排水管道的安装试压、隐藏验收、灌闭水试验卫生洁具安装、设备试运转。
3、验收阶段通水试验、冲洗消毒、竣工验收三、施工技术要求1、生活给水管(1)、生活给水管采纳国标热镀锌钢管,材料进场按规定送检合格后方能使用。
钢骨架塑料复合管道的连接方法

钢骨架塑料复合管道的连接方法一、管道铺设1、管道敷设应在沟槽验收合格后进行。
2、管道宜在沟槽内进行连接,下管时应采用软带或麻绳平衡下移,防止管材划伤、扭曲或过大的拉伸和弯曲。
3、管道如在沟上连接,待多根管连结后,并经过充分冷却后方可下沟,采用2台吊管机用吊管带吊管,保证两车的吊装距离,使管道吊起后不产生弯曲力,吊起高度应不超过1.0m。
4、要保持管子平衡,将管子缓慢放入沟底,放管时不能使管线产生较大振动,严禁抛甩管线。
5、管道在穿越或在工程中断及每次施工收工后,管口应封堵,禁止杂物进入。
6、管道穿越铺设时,应征得有关管理部门的同意。
7、管道在穿越采用打洞机施工时,必须保证穿越段周围建筑物、构筑物不发生沉陷、位移和破坏。
8、管道在穿越套管时要有固定措施,防止运行或打压时复合管颤动而造成损坏。
二、管道的连接1、钢骨架塑料复合管在连接前应对管材、管件及附属设施按设计要求进行核对,并应在施工前进行质量检查,符合要求后方可使用。
2、钢骨架塑料复合管的连接采用电熔连接或法兰连接,埋地管道一般不宜采用法兰连接,与金属管道连接时采用法兰连接。
3、复合管道连接的操作工人上岗前,应经过专门培训,经考试和技术评定合格后,方可上岗操作。
4、检查焊接电源线接触是否良好,输送端插头是否变形、有油污泥沙或电氧化层,检查管子(或管件)是否完好,电熔接头中的铜线是否断线。
上述检查合格后,才可进行下一步操作。
5、用表测焊机输入端电压,是否在220V±20V范围内,如不在此范围内不能焊接。
6、现场施工之前必须参照基本工艺参数进行试验,试验件必须进行解剖、撕裂,以便观察焊接效果,并根据现场气候、电源情况及试验情况,适当调整焊接工艺参数。
每个工程试验件不少于两个,施工过程中若遇气候、环境变化时,必须进行不定期试验,增加试验次数。
7、在焊接前,要对焊接表面即套筒内表面和宽封口外表面进行打磨,去除氧化层,这对保证熔焊质量极为重要。
钢丝网骨架塑料(聚乙烯)复合管管道施工工法
钢丝网骨架塑料(聚乙烯)复合管管道施工工法钢丝网骨架塑料(聚乙烯)复合管管道施工工法一、前言钢丝网骨架塑料复合管是一种新型的管道材料,通过将聚乙烯管与钢丝网骨架结合而成,具有较高的刚度和强度,广泛应用于各种管道工程中。
本文将介绍钢丝网骨架塑料复合管的施工工法,包括工法特点、适应范围、工艺原理、施工工艺、劳动组织、机具设备、质量控制、安全措施、经济技术分析和工程实例。
二、工法特点钢丝网骨架塑料复合管管道施工工法具有如下特点:1. 轻质高强:钢丝网骨架塑料复合管由聚乙烯管与钢丝网骨架复合而成,具有轻质高强的特点,既保证了管道的刚度和强度需求,又减轻了管道的自重,方便施工和安装。
2. 耐腐蚀:聚乙烯材料具有较好的耐腐蚀性能,能够适应各种恶劣环境条件下的使用,提高了管道的使用寿命。
3. 节能减排:钢丝网骨架塑料复合管的生产过程对环境无污染,管道材料可回收再利用,具有良好的环保特性。
4. 施工便捷:钢丝网骨架塑料复合管采用一体化设计,具有较好的连接性能,施工过程中连接简便,提高了施工效率。
5. 经济实用:钢丝网骨架塑料复合管的施工成本相对较低,维护成本也较低,是一种经济实用的管道材料。
三、适应范围钢丝网骨架塑料复合管广泛应用于以下领域:1. 市政工程:适用于给水管道、排水管道、燃气管道等市政工程中,具有抗压、耐腐蚀和耐老化等特点。
2. 农业渔业:适用于农田灌溉、水利工程、水产养殖等领域,具有耐腐蚀和抗震性能。
3. 矿山工程:适用于煤矿、金矿、铁矿等矿山工程中,具有耐磨、耐压和抗破裂等特点。
4. 交通工程:适用于道路、铁路、桥梁等交通工程中,具有抗压、耐腐蚀和抗震性能。
四、工艺原理钢丝网骨架塑料复合管的施工工法采用以下技术措施:1. 材料准备:根据实际工程需要,选择合适的聚乙烯管和钢丝网骨架,并进行预处理,确保材料质量符合要求。
2. 接口处理:对聚乙烯管和钢丝网骨架的接口部分进行处理,采用热熔焊接或机械连接等方式进行固定,确保连接牢固。
塑料焊接工艺标准

下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅所注日期的版本适用于 本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 4219-2008 化工用硬聚氯乙烯(PVC-U)管材 GB/T 5836.2-92 建筑排水用硬聚氯乙烯管材 GB/T 13663-2000 给水用高密度聚乙烯(HDPE)管材 GB 15558.1-2003 燃气用埋地聚乙烯(PE)管道系统第 1 部分:管材 GB/T 18998.2-2003 工业用氯化聚氯乙烯(PVC-C)管道系统 第 2 部分:管材 GB/T 18742.2-2002 冷热水用聚丙稀管道系统 第 2 部分 管材 JB/T 10662-2006 无损检测 聚乙烯管道焊缝超声检测 HG/T ****-201* 塑料焊接工艺规程 HG/T ****-201* 塑料焊接试样 拉伸检测方法 HG/T ****-201* 塑料焊接试样 弯曲检测方法 QB/T 1929-2006 埋地给水用聚丙烯(PP)管材 QB/T 2490-2000 聚丙烯(PP)挤出板材 QB/T 2471-2000 聚乙烯(PE)挤出板材 QB/T 13520-1992 硬质聚氯乙烯(PVC)挤出板材 TSG D2002-2006 燃气用聚乙烯管道焊接技术规则 ASTM D3222 非改性PVDF模压、挤出及喷涂材料规范 ASTM F1673-04(2009) 聚偏氟乙烯(PVDF)腐蚀性废水排放管道系统规范 ASTM D3222 非改性聚偏氟乙烯(PVDF)模压、挤出及喷涂材料规范
塑料焊接工艺标准
1 范围
本标准规定了塑料热风焊、挤出焊、热熔焊和电熔焊的评定规则、合格指标和评定文件格式。 本标准适用于塑料、塑料衬里制特种设备(压力容器、压力管道)和常压容器、管道。
PE管道焊接工艺评定报告
聚乙烯焊接工艺评定报告(热熔对接)
评定单位:中国南海工程有限公司工艺评定编号:D2011-1
报告:审核:批准:报告日期:
附:检验与试验单位的报告原件
聚乙烯焊接工艺评定报告(热熔对接)
评定单位:中国南海工程有限公司工艺评定编号:D2011-2
报告:审核:批准:报告日期:附:检验与试验单位的报告原件
聚乙烯焊接工艺评定报告(电熔焊接)
评定单位:中国南海工程有限公司工艺评定编号:D2011-3
报告:审核:批准:报告日期:附:检验与试验单位的报告原件
说明:
PE燃气管
焊接工艺
评定--试
件外观质
量
热熔对接
D2011-1
电熔承插
D2011-3
说明:
PE燃气管
焊接工艺
评定--试
件内部质
量
电熔承插
D2011-3
热熔对接
D2011-1
热熔对接D2011-1 说明:
PE燃气管焊接工艺评定—热熔对接试件接头质量
说明:
PE 燃气管焊接工艺
评定—电熔承插试件接头质量 电熔承插 D2011-3
电熔承插D2011-3 说明:
PE燃气管焊接工艺评定—电熔承插试件接头质量
说明:
PE燃气管
焊接工艺
评定—电
熔套管标
签
电熔承插
D2011-3
说明:
PE燃气管
焊接工艺
评定—电
熔套管条
形码和熔
接参数
电熔承插
D2011-3。
塑料排水管的粘贴和粘接方法
塑料排水管的粘贴和粘接方法
塑料排水管的粘贴和粘接方法主要有以下几种:
1. 热熔连接:适用于PP-R水管和RPAP5水管。
需要使用专用的热熔仪器进行操作,这需要专业的装修工人才能完成。
2. 电热熔连接:适用于室内外口径较大的PE给水管道。
这种连接方式与热熔连接相似,需要去材料市场购买适合的仪器。
3. 粘接:适用于PVC水管。
可以在PVC水管的接口处涂上合适的胶水,然后进行连接。
注意控制好胶水的用量,不能使用过多,防止多余的胶水渗出影响水管表面的平整度。
4. 法兰连接:适用于下水道和其它配管的配管连接,以及金属管和塑料管之间的连接。
法兰的凸缘可以采取各种形式,主要与带颈PVC的凸缘和一松套管的凸缘。
以上是塑料排水管的粘贴和粘接方法,具体操作需要根据不同的情况选择合适的连接方式,并严格按照操作规程进行,以保证安全可靠。
塑料检查井与塑料管道热熔连接施工工法
塑料检查井与塑料管道热熔连接施工工法塑料检查井与塑料管道热熔连接施工工法一、前言随着城市化进程的不断推进,市政建设中使用塑料检查井和塑料管道的需求日益增加。
塑料检查井与塑料管道热熔连接施工工法是一种常用的连接方法,具有施工简便、连接牢固等特点。
本文将详细介绍该工法的特点、适应范围、工艺原理、施工工艺、劳动组织、机具设备、质量控制、安全措施、经济技术分析以及工程实例。
二、工法特点塑料检查井与塑料管道热熔连接施工工法具有以下几个特点:1. 施工简便:热熔连接方法无需使用胶水和其他附属材料,减少了施工步骤,提高了施工效率。
2. 连接牢固:热熔连接通过熔融塑料材料的方式进行连接,使两个塑料部件融为一体,连接牢固可靠,具有较高的抗压和耐化学腐蚀性能。
3. 使用寿命长:热熔连接形成的连接点与塑料管道本身具有相同的性能,能够提高管道的使用寿命。
4. 成本相对较低:热熔连接不需要使用大量的附属材料,减少了施工成本。
三、适应范围塑料检查井与塑料管道热熔连接施工工法适用于以下情况:1. 市政排水管道系统、雨水管道系统、污水管道系统等。
2. 工业场所、地铁、隧道等特殊地下建筑物。
四、工艺原理塑料检查井与塑料管道热熔连接的原理是将连接部分的塑料材料加热至熔融状态,通过塑料材料间的分子间结合,实现连接。
具体实施方案如下:1. 清理连接口:将检查井和管道连接口的塑料污垢、氧化物和杂质清除干净,以确保连接部位的光洁度和连接质量。
2. 预热连接面:使用专用的热风枪或焊接机,对连接口进行预热,提高连接材料的流动性。
3. 加热连接面:将连接口的两个塑料部件同时加热至一定温度,使塑料材料熔融。
4. 连接两个部件:在塑料熔融的状态下,将两个塑料部件迅速连接在一起,使其充分融合。
5. 冷却:让连接部位自然冷却,使塑料重新固化,形成坚固的连接。
五、施工工艺1. 检查井与管道准备:根据设计要求和现场实际情况,确定检查井与管道的位置、尺寸和高度,清理施工区域,做好基础构筑。
PPR管热熔焊焊接施工工法
PP-R管道热熔焊焊接施工工法中石化中原油建工程有限公司炼化装置工程处郭强1.前言PP-R是从90年代发展起来的一种新型化学建材,它与钢管、铜管相比,具有卫生、质轻、耐压、耐腐蚀、隔热保温、阻力小、连接方便可靠、使用寿命长、废料可回收利用等优点,可广泛应用于冷热水供应系统和纯净水系系统,有良好的推广应用前景和显著的社会效益、经济效益。
虽然PP-R管材具有轻质、耐压、耐腐蚀、阻力小、使用寿命长、施工简便、清洁无毒等优点,但也存在着刚性相对较差、线膨胀系数大等缺点,在使用中易出现管道变形、接口渗漏等质量问题。
因此,在施工安装等方面必须引起应有的重视。
在PP-R管道里安装过程中,每一步的安装质量都是环环相扣的,严格控制每个控制点的质量,才能保证整体安装质量。
我们以基地南区、北区、建设小区锅炉房锅炉改造工程为契机,对PP-R管道安装施工进行了详细的研究,通过科研小组的共同努力,取得了一定的成果,并编制了本工法。
2.工法特点形成一套完整、科学合理的PP-R管道热熔焊焊接施工方法,能够有效的指导PP-R管道热熔焊焊接工程的施工,且能够保证PP-R管道的施工安全、质量和进度。
3.适用范围适用钢铁、化工、冶金、医药、电子、市政、电力、石油、化肥、染料等行业领域水处理系统,管径为DN15≤Φ≤DN160的PP-R管道热熔焊焊接的施工。
4、工艺原理PP-R管道连接方式主要有热熔连接、电熔连接、丝扣连接和法兰连接四种形式。
电熔连接是热熔连接方式的一种。
是先将电熔管件套在管材上,然后用专用焊机按设定的参数(时间、电压等)给电熔管件通电,使内嵌电热丝的电熔管件的内表面及管子插入端的外表面熔化,冷却后管材和管件即熔合在一起。
电熔连接的特点是快速、接头质量较好、外界因素干扰小,适用于大口径、操作空间受限、不易安装位置的连接。
但由于电熔连接法在我国刚刚起步且电熔管件的价格是普通管件的几倍至几十倍,工作运用的经验尚需进一步总结。