
工艺装备及工位器具管理制度
***************限公司
管理体系文件
工艺装备、工位器具管理制度
编号:QEO/**-D-SB-007-2019
版次第一版 0次修订
发布 2019年01月01日 实施2019年01月05
日
编制:*** 审核:*** 批准:****
工艺装备及工位器具管理制度
1、目的:
建立工艺装备及工位器具管理制度,加强对在用工艺装备及工位
器具的管理,保证生产及经营活动的正常进行,进而确保产品质
量符合相应产品的要求。
2、范围:
本制度适用于本厂产品申证在用各种工艺装备及工位器具的管
理。(工艺装备及工位器具简称工装器具)
3、职责:
3.1.生产部负责工艺装备及工位器具的管理,包括档案的建立、
使用、维护保管等,生产车间负责该制度的实施。
3.2.采购部负责各种工装器具、采购、外协维修等。
3.3.质检部负责各类工艺装备及工位器具的验收和复查。
3.4.技术部负责起草保管工艺装备及工位器具的各种技术资料,
主管经理负责该制度的审批。
3.5. 质量负责人对该制度的实施进行监督。
4、工作程序:
工艺装备及工位器具的管理包括申证产品在用各种规格型号的
工艺装备及工位器具的采购、验证、等级、领用、贮存等内容的
管理。
4.1工装器具的采购:
4.1.1生产部、技术部根据申证产品标准及相应的工艺文件编制
“工艺装备及工位器具一览表”,内容至少包括:工装器具名称、规
格型号、数量、特殊质量要求、使用场合等。
4.1.2生产车间根据生产需要,向生产部、技术部提出购置器具
申请,内容同4.1.1,生产部技术部根据申请,提出是否购买或
自制的意见,并将意见报总经理审批。
4.1.3总经理审批的“购置工装器具申请”交供应部落实。属于外购
的器具有供应部门选择合适的供应商并签订供货计划或合同。合
同中必须注明器具的质量要求,必要时绘制器具图纸交生产部门
制造。
4.2工装器具的质量验证:
不管外购或自制的工装器具,在交付使用前,必须由质检部门和
生产部门必须进行质量验证,验证的内容包括4.1.1的全部内容,
并填写“工装器具验证记录”验证合格的工装器具有专人进行登记、
贮存,验证不合格的器具有供应部门负责处理,不准用于生产。
4.3工装器具的登记与贮存:
4.3.1. 经验证合格的工装器具由专人予以登记,内容至少包括:
名称、规格型号、数量、使用场合等。对入库手续不齐全的工装
器具不准入库。
4.3.2. 入库后的工装器具管理员应及时建立档案,按产品划分
区域进行保管。合格的工装器具由专人负责贮存,贮存的地点和
条件必须符合条例的有关要求,以不损坏、不改变其功能为原则,
工装器具的保管人员要采取相应措施保存工装器具的完整性和
适用性。
4.3.3. 工装器具入库后应有管理员将准确、清楚的卡片悬挂,或
同时在模具处打上钢印标记、规格尺寸。
4.3.4.工装器具贮存应防锈、防尘、防碰撞。常用工装器具应坚
持每使用一次保养一次,同时检验一次。对不常用的模具每季度
保养一次,确保工装器具完好、准确,并且做好相应的工装器具
保养记录。
4.3.5.使用报废或不用的模具,应设有专用架存放,同时标明清
楚,不准与合格工装器具混放,以防发生差错。
4.3.6. 严格执行工装器具领用、归还、清理修整、报废等手续,
及时地做好登记、销帐,杜绝工作拖拉现象,确保生产通畅。
4.3.7.每年年初对工装器具进行一次全面盘点,做到账、物相符。
4.4器具的领用:
工装器具的领用要有严格的领用制度。任何单位或个人需要
领用器具时,填写“器具领用登记表”后,器具管理人员才准予发
放。器具用完后,要及时交还,并在“器具领用登记表”中予以说
明。
4.5器具的使用:
4.5.1. 由车间主任或班组长根据生产需要领用模具,注明产品名
称、数量等要求。
4.5.2. 领用人在领用时发现该模具不合格可拒领,并上报生产部。
4.5.3.使用结束后及时交还工装器具管理部门,由工装器具管理
部门清理、复位等维修保养、待检。
4.5.4.在使用过程中严禁敲、砸、磕、碰、撞,以防损坏工装器
具。每班工作结束后对工装器具必须 清理保养。
4.5.5.工装器具在使用过程中发生损坏要进行分析,找出损坏的
原因,由质检部与出事故部门出分析报告,报生产部、技术部会
签。
生产部、技术部根据工艺装备使用频率和范围,制定出检定周期。
4.5.6、工装器具管理责任人负责按照“工装器具、器具校验周期”
时间标准,对到期检验的工装器具、器具提前20天提出校验申
请。
4.5.7、需外检的工装器具,供应部门负责在15天内联系有资质
的校验单位进行校验。
4.5.8、对于自校的工装器具、由生产部、质检部、技术部,按照
相关要求,组织技术人员进行验证。
4.5.9、使用人员要轻拿轻放,不得让工装器具出现磕碰、创伤弯
曲等有所损害,用完要放回包装盒内。
4.5.10、保证工装器具、器具的清洁卫生、做好保养工作。
4.5.11、领用和归还前都要相互检查,并签字确认后方可入库。
4.5.12、保管期间要防潮、防腐、防氧化。
4.5.13、PVC/PVG车间工装器具,每季度校验一次,每月维护
保养一次,责任人测量装备按要求每年校验一次,以确保准确性。
工装器具校验标准 :模具表面光洁边部,楞部无损伤,螺杆无
锈蚀,可轻松转动铝垫边部完好,无损伤,接线插座固定牢固,
线卡完好,模唇间距,达到技术要求,中间1mm,旁边1.2mm,
最外侧1.04mm。
4.5.14钢丝绳芯输送带车间工装器具,每季度校验一次,每月维
护保养一次,责任人测量装备按要求每年校验一次,以确保准确
性。
工装器具校验标准 :表面光洁边部,楞部无损伤,螺杆无锈蚀。
4.5.15带芯车间使用工装器具,每季度校验一次,每月维护保养
一次,责任人测量装备按要求每年校验一次,以确保准确性。
工装器具校验标准 :米尺表面光洁边部,楞部无损伤,无锈蚀,
边部完好,无损伤,直尺表面光洁,边部、楞部无损伤,刻度清晰。
4.5.16炼胶车间使用工装器具,每季度校验一次,每月维护保养
一次,责任人测量装备按要求每年校验一次,以确保准确性。
工装器具校验标准 :表面光洁边部,楞部无损伤,螺杆无锈蚀,
可轻松转动部件边部完好,无损伤,接线插座固定牢固,
任何单位或个人在使用器具时,要轻拿轻放,不准磕碰,不准用
于他用,要时刻保持器具的完整性和适用性。对于故意破坏器具
者,要根据有关规定给予处理。
4.6工艺装备的修理报废
对于修理和定期校验过程中发现的不合格工艺装备,由技术人员
提出处置要求,应修理的工艺装备,由技术人员提出要求,生产
部安排修理,修理完后,进行校验,合格后才能重新使用.
4.6.1.凡在使用过程中损坏需维修的工装器具均需填写报修单,
由车间主任签字后方可进行修理。
4.6.2.需要外协的维修工装器具,由车间工装器具管理员填写报
修单上报供应部按相关规定执行。外协维修厂家必须提供修理合
格证。
3.所有工装器具在维修后由品质检部负责验收,验收合格后由工
装器具管理人员做好相应记录,办理入库。
而报废的工艺装备工位器具,由技术人员审批后,校验人员负责
办理报废手续,报废工艺装备工位器具应隔离存放,并做出红色
标识,以免误用.
4.6.3.凡属自然磨损不能修复的工装器具,由工装器具库提交报
废申请、注明理由,相关部门会审后(技术部、质检部、生产部),
办理报废手续报财务。
4.6.3. 凡属在生产使用过程中损坏的工装器具,由责任人或车间
填写报废单、注明原因报相关部门会签(技术部、品保部、生产部),
经审批后由工装器具库办理报废手续报财务。
4.6.4.由于工艺或产品改制,工装器具改版造成的报废由工装器
具管理车间提出申请、注明原因,由技术部、生产部审批后按自
然磨损报废办理相关手续报财务。
4、7器具管理的监督
质量负责人要随时对该制度的实施情况给予监督,作为对有关部
门质量职责的执行情况的考核。
工艺管理制度十篇
工艺管理制度十篇工艺管理制度十篇工艺管理制度篇1一:目的为加强工艺管理,严肃工艺纪律,确保产品质量。
二:适用范围本制度适用于公司半成品和成品生产车间生产的工艺管理。
三:职责生产技术部负责工艺文件的编制及对生产车间的技术工艺进行指导和监督、检查,进行工艺纪律的考核等。
生产车间负责工艺制度的贯彻执行。
四:管理内容及要求(一)工艺策划根据产品的技术质量要求,确定所需原材料、工艺流程、加工方法、产品质量标准、设备要求、验证时机、接收准则等。
(二)工艺文件的编制1、工艺文件的种类和编制要求(1)工艺文件的种类本公司的工艺文件一般包括工艺流程、操作规程、材料清单等。
(2)编制要求工艺文件应做到正确、完整、统一、先进、符合实际,保证产品质量达到设计要求。
2、工艺文件的编制依据现行的技术法规,相关国家标准和行业标准;相关的典型工艺、工艺技术文件;公司的现有生产设备、工装、检测手段、工艺技术水平及生产组织情况。
(三)工艺文件的贯彻1、产品工艺文件一经批准,就成为公司的技术法规,有关单位必须严格执行,不得擅自更改或降低要求。
贯彻执行工艺文件,是执行工艺纪律的主要内容之一。
2、工艺文件下发后,技术部应及时到车间进行技术指导,指导内容一般包括:设备、工具是否需要增添和调整;生产组织和生产流程调整意见;产品试生产时,指导操作者操作、调整、直至产出合格产品;产品的关键部件及技术保证措施;应注意的事项;估计在制造过程中容易出现的问题及其预防措施。
(四)工艺更改的`控制随着设计的更改、工艺方法的改进、某个工艺文件的差错和新标准的实施等原因会发生工艺更改的问题,必须对工艺文件更改加以控制。
1、工艺更改有技术部提出更改方案,经评审后报主管领导批准,然后下发《工艺更改通知单》,各部门遵照执行。
2、对更改工艺后的产品质量进行评审认可,以验证产品质量是否达到预期的效果。
(五)工艺纪律和考核内容工艺管理制度篇21 凡是属于以下条件之一的均为工艺隐患:1.1 能够引起工艺运行条件变化的。
ISO22163工装管理控制程序

文件制修订记录1、目的对公司的工装在设计、制造、采购、验证、维护保养、计量、检查、封存、报废等过程以及工具管理进行有效控制,确保公司生产的产品质量产品实现满足规定要求。
2、适用范围本程序适用于公司工装以及工具的全生命周期管理。
3、术语和定义3.1工装:产品制造过程中所用的各种夹具、模具、专用检具、吊索具、辅具和工位器具的总称。
3.2工装设计任务书:由工装设计人员根据相关要求对工装设计提出并经评审、批准的指导性文件,是工装设计人员进行工装设计的依据。
3.3工装验证:验证工装符合工装设计任务书,满足工艺及使用要求,确保产品质量的过程,主要包括工装入库鉴定与生产验证。
3.4工装鉴定书:记录工装入库鉴定结果的一种文件。
3.5工装验证书:记录工装生产验证结果的一种文件。
3.6工装周期检查:按规定的周期对工装影响产品质量的关键尺寸和功能等进行检查。
3.7在用工装完好率:指在用完好工装数量占在用工装数量的百分比,用公式表示为:在用工装完好率=(在用完好工装总数/在用工装总数)×100%。
3.8公司工装分为生产工装、实验工装和安全类工装(如吊索具)三大类。
3.9其余术语和定义采用GB/T19001-2015《质量管理体要求》、ISO22163《技术规范》、IATF16949:2016《汽车质量管理体系标准》和GJB9001C《质量管理体系要求》及GJB1405A-2006《装备质量管理术语》中的术语和定义。
本程序采用GB/T19000-2008、IRISRev04标准附录5、附录6和GJB9001C标准附录D、GJB1405A-2006《装备质量管理术语》及IATF16949中的术语和定义。
4、职责4.1工艺技术组负责生产工装的归口管理与安全类工装的部分管理工作。
4.1.1负责建立、健全公司生产工装管理制度;4.1.2负责提交公司生产工装的需求计划;4.1.3负责建立公司生产工装管理台帐;4.1.4负责公司生产工装的封存(启封)、调拔、外借,并报公司领导审批;4.1.5负责指导和考核各班组生产工装的管理;4.1.6负责公司生产工装费用的管理;4.1.7负责组织新购单件关键生产工装配件及新开发生产工装的鉴定、验证;4.1.8负责编制公司生产工装周检计划,并组织相关职能组部门与生产班组进行周检;4.1.9负责库存生产工装的维护、保养;4.1.10负责设计的生产工装图纸的整理工作,并交产品开发组存档;4.1.11负责生产工装的报废工作。
工装管理控制程序
第1页共14页文件编号:日期章节修订内容摘要修订后版本制/修订人核准人1.1通过规范工艺装备设计、创造、验证、移管、周检维护、维修、报废管理工作中各相关部门的职责,以及相应过程段内的主要工作内容、方法和步骤,确保设计创造 的工艺装备满足产品生产需要,保持工装能力,以使其加工的产品特性符合设计、工 艺要求。
1.2本规范合用于全部工艺装备从设计、创造、外协、验证、移管、周期检查、维护、维修到报废全寿命周期的管理。
ISO/TS16949:2022 质量管理体系—汽车生产件与相关维修零件组织应用 ISO9001:2022 的特殊要求3.1 工艺装备:简称工装,包括模具、夹具、工位器具、专用刀具、专用工具、专用检 具、样板、样架。
3.2 工装设计任务书:由工艺人员根据工艺要求对工艺装备设计提出并经审核、批准的 指示性文件, 是工装设计人员进行工装设计的依据。
第2页 共14页文件编号:3.3 工装验证:验证工装符合工装设计任务书,满足工艺及使用要求,确保产品质量 的过程。
3.4 工装验证书:记录新工装验证结果的一种工艺文件。
3.5 工装周期检查:按规定的周期对工艺装备影响产品质量的关键尺寸和功能等进行检 查,简称周检。
4.1 创造中心生产管理部:工装管理的主管部门;负责工装的制作、保管、发放、日常 维护、周期检定、维修、报废等管理工作;负责工装台帐的管理工作,负责工装年度 周检计划制定,并对工装周检工作的执行情况进行催促、检查。
4.2 创造中心工艺技术部:负责工装需求计划的提出;工装设计;出具工装验收标准、 周期鉴定方法及标准;负责组织工装验证;负责指导工装创造;负责组织工装管理及 维护工艺纪律检查,对违反相关规定的,按《工艺纪律检查管理办法》规定进行考核。
4.3 创造中心精益管理部:负责对工装的日常监管工作,负责对本程叙文件执行情况进 行检查,并通报检查情况;负责自制工装成本统计工作。
4.4 创造中心生产车间 :负责按照像关技术文件要求,进行自制工装的加工创造; 参预 工装验证; 实施生产管理部下达的《工艺装备年度周检计划》;负责工装在使用过程中 的保管和保养工作。
工艺纪律检查管理制度
工艺纪律检查管理制度一、目的工艺纪律检查是公司在产品生产过程中,为维护工艺的严肃性,保证工艺贯彻执行,确保工艺技术与工艺管理在工艺过程中的有效实施,达到稳定生产、提高产品质量和效益的目的,进一步提高工艺水平。
工艺纪律检查是保障公司有秩序地进行生产活动的重要规定之一.二、职责及范围2.1 工艺纪律的考核对象是工艺技术实施部门.2。
2 技术质量部负责工艺纪律的监督、检查、考核工作。
2。
3 被考核部门指定主管人员同工艺人员一起检查,有建议权和信息反馈权。
2.4 被考核部门在考核结果公布前有申诉权.2。
5 被考核部门对工艺执行情况负责。
生产部对各生产线工艺纪律执行情况负管理责任。
三、管理内容3.1 技术文件的管理3.1。
1 技术人员在接收到外来技术文件时,根据文件内容需及时转换下发各部门执行的必须在三个工作日之内下发完成,各级负责人接收到《技术文件通知单》根据文件内容必须在一个工作日之内传达贯彻到位。
3.1.2 生产现场工艺文件必须100%覆盖,车间负责人必须保证工艺文件完整、整洁、摆放在可视范围内.3。
1.3 技术质量人员对管理文件储放必须清晰、整洁和有效期内保存完整。
3。
1.4 班组长调试机床时必须按照工艺文件中参数进行调试。
发现工艺参数不正确时,要及时反馈工艺人员,生产部管理人员和一线操作者有责任对其发现的工艺文件中的错误及时反馈以使工艺文件能够持续有效指导生产。
3。
1。
5对反馈有问题的工艺参数工艺人员必须在三个工作日内进行工艺验证是否修改。
3。
1。
6 关键过程控制要文件齐全、记录完整,工序始终处于受控状态。
3。
2 工装模具和设备的使用管理3.2。
1 生产部门生产现场工装、模具和设备的使用须严格按照《工装管理制度》和《设备管理制度》的要求进行.3。
2.2 所有设备和工装、模具均应保持精度和良好的使用状态,以满足生产、质量和安全的需要.3.2.3 生产使用的量具、检具、仪表等应坚持周期检定,以保证测量值正确、统一,精度合格。
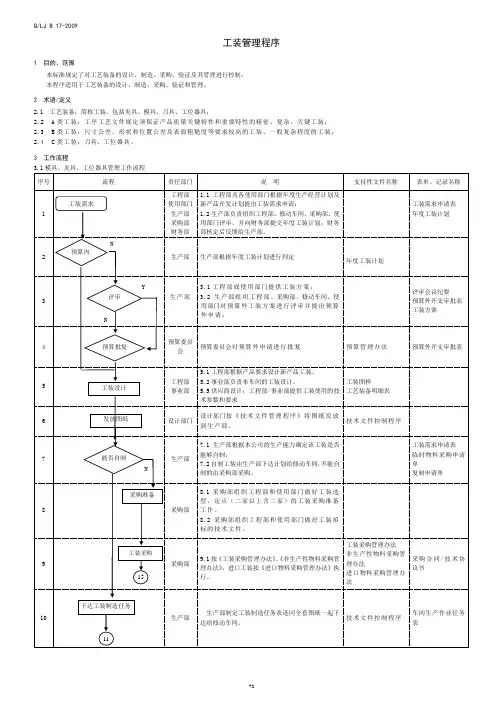
工装管理程序
Q/LJ B 17-2009
工装管理程序
1 目的、范围
本标准规定了对工艺装备的设计、制造、采购、验证及其管理进行控制。
本程序适用于工艺装备的设计、制造、采购、验证和管理。
2 术语/定义
2.1 工艺装备:简称工装,包括夹具、模具、刀具、工位器具;
2.2 A类工装:工序工艺文件规定须保证产品质量关键特性和重要特性的精密、复杂、关键工装;2.3 B类工装:尺寸公差、形状和位置公差及表面粗糙度等要求较高的工装、一般复杂程度的工装;
2.4 C类工装:刀具、工位器具。
3 工作流程
3.1模具、夹具、工位器具管理工作流程
Q/LJ B 17-2009
Q/LJ B 17-2009
3.2 工装的修复和报废工作流程
4、相关文件
Q/LJ B 05 技术文件管理程序Q/LJ 06 12 招标管理办法
Q/LJ 12 03 合同管理办法
工装图样
工艺装备明细表
5、表单
SA002 评审会议纪要
SA022 复制申请单
SB018 立项通知
SB068 年度工装需求计划
SF016 预算外开支申请表
SB062 零件入库单
SB069 工装需求申请表
SB070 车间生产作业任务表
SB071 工装验证计划
SB072 工装验证书
SB073 工装周期检查卡
SB074 工装方案
SB076 工装鉴定单
SB076 工装异常表
SB079 工装报废单
SB093 工装检验单
SB110 发存帐卡
SB111 工装档案表。
产品工艺装备管理规定

Q/SSB上海三电贝洱汽车空调有限公司企业标准QG/SSB 03201—2012产品工装管理规定2012-04-16发布2012-04-16实施上海三电贝洱汽车空调有限公司发布前言产品工装管理规定是本公司工艺管理的一个重要规定。
工装是为特定产品对象之特定工艺过程而配备的。
在生产活动中各类机床、工具和生产、装配流水线,以及先进的机器人,柔性加工系统(FMS)等所有为贯彻工艺规程所需用的各类装备,广义上都属于工装的范畴。
本文所述内容,是仅指工具、夹具、量具、刃具、模具等专用的工装。
为工艺配备的加工设备和辅助设备的管理规定由规划改造部编制,并负责管理。
本标准与原标准QG/SSB 03201-2009的主要变化如下:——修改了部门名称――增加了“工装的日常保养”项目――增加了“工装强制更换”项目――修改了各个过程的乌龟图本标准由上海三电贝洱汽车空调有限公司提出。
本标准由企业管理科归口。
本标准起草单位:生产技术部。
本标准主要起草人:陆金忠、王开权。
本标准主要修改人:徐定康、孙开庆、周黎明、余倬君、马骏。
本标准所代替标准的历次版本发布情况:——本标准于1993年首次发布。
——本标准于1998年第一次修改。
——本标准于2001年1月第二次修改。
——本标准于2005年7月第三次修改。
——本标准于2006年8月第四次修改。
——本标准于2007年11月第五次修改。
——本标准于2008年8月第六次修改。
——本标准于2009年3月第七次修改。
——本标准于2011年6月第八次修改。
——本标准于2012年2月第九次修改。
产品工装管理规定1 范围本标准规定了产品工装的计划、设计、制造(采购、进口)、检验、验证、使用、检定的管理办法。
本标准适用于上海三电贝洱汽车空调有限公司新开发产品和老产品生产过程中的工装(包括生产、检验、质量检测用工装)管理。
上海三电贝洱汽车空调有限公司下属的各厂可以引用本标准的相关内容。
本标准内容替代“06120 工装控制程序”。
(完整版)工艺纪律管理制度
工艺纪律管理制度第一章总则工艺纪律是公司在产品生产过程中,为维护工艺的严肃性,保证工艺贯彻执行,确保产品的质量和安全文明生产而制定的某些有约束性的规定,工艺纪律是确保公司有秩序地进行生产活动的重要法规之一。
第一条目的规定工艺纪律管理及检查考核的要求和办法,确保生产工艺与之相关的流程在受控状态下执行。
第二条范围适用于公司生产过程中工艺纪律的管理、检查和考核。
第三条定义工艺——指劳动者利用生产工具对各种原材料、半成品进行增值加工或处理,最总使之成为制成品的方法与过程。
工艺文件——指作业指导书、工艺流程卡、工艺附图、参数对照表、样件、设备操作规程等能够及时而有效地指导员工进行正确而规范化操作的正式文件。
工艺纪律——指生产过程中,为保证工作正常进行而要求成员必须遵守的规章、条纹的总和。
这些规章和条文包括工艺流程卡、作业指导书等。
工装——即工艺装备,指制造过程中所用的各种工具的总称。
包括刀具、夹具、模具、量具、检具、辅具、钳工工具、工位器具等工装为其通用简称。
第二章工艺纪律的主要内容第一条职能部门工艺纪律1、职能部门下发的工艺文件必须做到“正确、完整、统一、清晰”,并能有效地指导生产;2、各产品的工艺、技术文件的变动更改,必须经公司生产技术部下达的书面修改通知书,经副总以上领导签字批准后方可生效;3、凡交付生产的原材料、外协外购件、原辅材料等必须进行检验,使之符合标准、技术、工艺文件的要求。
如需代用时,应评审代用标准或规定的符合性。
4、生产车间必须以工艺文件为依据安排生产,并做到均衡生产。
5、设备部、生产车间必须确保设备的正常运转,安全可靠,符合设备使用要求和相关规定。
6、所有的工艺装备应经常保持良好的技术状态,计量器具应周期性检定,以保证量值正确、统一。
7、按照公司有关培训制度,操作工上岗前必须经过岗前培训,达到合格后方可上岗操作。
第二条现场作业管理的工艺纪律1.工艺文件的管理1.1生产技术部负责对生产的工艺文件、作业指导书等进行编制、转换、下发、回收等工作;1.2生产车间班组成员负责工艺文件、样件的完好性,在产品上线生产前,班组成员要把工艺文件按要求及时、准确、完整地摆放到生产现场的指定位置;1.3工艺人员在处理生产过程中发生的技术问题时,要坚持“三按”(按设计图纸、技术标准、工艺文件)进行操作,发现文件不正确时,要及时反馈修改文件,车间班组长和一线员工有责任对其发现的文件错误及时反馈,以使文件能够持续有效地指导生产;1.4一线员工要熟悉本岗位产品的工艺文件,生产时应严格按照工艺文件及作业要求的规范化操作要领正确地操作,要保证操作与工艺文件规定的一致性。
产品工艺装备管理规定
产品工艺装备管理规定 TYYGROUP system office room 【TYYUA16H-TYY-TYYYUA8Q8-上海三电贝洱汽车空调有限公司企业标准QG/SSB 03201—2012产品工装管理规定2012-04-16发布2012-04-16实施上海三电贝洱汽车空调有限公司发布前言产品工装管理规定是本公司工艺管理的一个重要规定。
工装是为特定产品对象之特定工艺过程而配备的。
在生产活动中各类机床、工具和生产、装配流水线,以及先进的机器人,柔性加工系统(FMS)等所有为贯彻工艺规程所需用的各类装备,广义上都属于工装的范畴。
本文所述内容,是仅指工具、夹具、量具、刃具、模具等专用的工装。
为工艺配备的加工设备和辅助设备的管理规定由规划改造部编制,并负责管理。
本标准与原标准QG/SSB 03201-2009的主要变化如下:——修改了部门名称――增加了“工装的日常保养”项目――增加了“工装强制更换”项目――修改了各个过程的乌龟图本标准由上海三电贝洱汽车空调有限公司提出。
本标准由企业管理科归口。
本标准起草单位:生产技术部。
本标准主要起草人:陆金忠、王开权。
本标准主要修改人:徐定康、孙开庆、周黎明、余倬君、马骏。
本标准所代替标准的历次版本发布情况:——本标准于1993年首次发布。
——本标准于1998年第一次修改。
——本标准于2001年1月第二次修改。
——本标准于2005年7月第三次修改。
——本标准于2006年8月第四次修改。
——本标准于2007年11月第五次修改。
——本标准于2008年8月第六次修改。
——本标准于2009年3月第七次修改。
——本标准于2011年6月第八次修改。
——本标准于2012年2月第九次修改。
产品工装管理规定1 范围本标准规定了产品工装的计划、设计、制造(采购、进口)、检验、验证、使用、检定的管理办法。
本标准适用于上海三电贝洱汽车空调有限公司新开发产品和老产品生产过程中的工装(包括生产、检验、质量检测用工装)管理。
工艺管理规定
工艺管理制度第一章总则工艺纪律是公司在产品生产过程中,为维护工艺的严肃性,保证工艺贯彻执行,确保产品的质量安全文明生产而制定的某些有约束性的规定,工艺纪律是确保公司有秩序地进行生产活动的重要法规之一。
第一条目的规定工艺纪律管理及检查考核的要求和办法,确保生产工艺与之相关的流程在受控状态下执行。
第二条范围适用于公司生产过程中工艺纪律的管理、检查和考核。
第三条定义工艺——指劳动者利用生产工具对各种原材料、半成品进行增值加工或处理,最总使之成为制成品的方法与过程。
工艺文件——指作业指导书、工艺流程卡、工艺附图、参数对照表、样件、设备操作规程等能够及时而有效地指导员工进行正确而规范化操作的正式文件。
工艺纪律——指生产过程中,为保证工作正常进行而要求成员必须遵守的规章、条纹的总和。
这些规章和条文包括工艺流程卡、作业指导书等。
工装——即工艺装备,指制造过程中所用的各种工具的总称。
包括刀具、夹具、模具、量具、检具、辅具、钳工工具、工位器具等工装为其通用简称。
第二章工艺纪律的主要内容第一条职能部门工艺纪律1、职能部门下发的工艺文件必须做到“正确、完整、统一、清晰”,并能有效地指导生产;2、各产品的工艺、技术文件的变动更改,必须经公司生产技术部下达的书面修改通知书,副总以上领导签字批准后方可生效;3、凡交付生产的原材料、外协外购件、原辅材料等必须进行检验,使之符合标准、技术、工艺文件的要求。
如需代用时,应评审代用标准或规定的符合性。
4、生产车间必须以工艺文件为依据安排生产,并做到均衡生产。
5、设备部、生产车间必须确保设备的正常运转,安全可靠,符合设备使用要求和相关规定。
6、所有的工艺装备应经常保持良好的技术状态,计量器具应周期性检定,以保证量值正确、统一。
7、按照公司有关培训制度,操作工上岗前必须经过岗前培训,达到合格后方可上岗操作。
第二条现场作业管理的工艺纪律1.工艺文件的管理1.1生产技术部负责对生产的工艺文件、作业指导书等进行编制、转换、下发、回收等工作;1.2生产车间班组成员负责工艺文件、样件的完好性,在产品上线生产前,班组成员要把工艺文件按要求及时、准确、完整地摆放到生产现场的指定位置;1.3工艺人员在处理生产过程中发生的技术问题时,要坚持“三按”(按设计图纸、技术标准、工艺文件)进行操作,发现文件不正确时,要及时反馈修改文件,车间班组长和一线员工有责任对其发现的文件错误及时反馈,以使文件能够持续有效地指导生产;1.4一线员工要熟悉本岗位产品的工艺文件,生产时应严格按照工艺文件及作业要求的规范化操作要领正确地操作,要保证操作与工艺文件规定的一致性。
工位器具的分类和作用
四、工位器 具的结构要 求
其他技术要求:
1 工位器具的框架结构 应尽可能选用型钢,即角 钢、方钢管或槽钢等材料, 支承面或工作面覆以薄钢 板或木板。料架等工位器 具应核算每层和总的载重 量,按最大载重量及安全 系数选择合适规格的材料。
2 带脚轮的工位器具, 脚轮的规格与承重要求相 适应。使用环境恶劣的, 应提高一个承载级别。
三、工位器具的作用
产品要完好地到达用户手中,中间成品、半成品、在制品等在生产各工序间流动,采用合适的工位器具很重要。通过采用合适的工位器具可以起到如下作用:
•
① 防止和减少工件间的相互磕、碰、划伤,保持工件清洁,有效地加强对在制品、成品的管理,保证了产品质量。
•
② 能做到工件在加工、存放中不落地,便于操作者取放,减少无效劳动,提高工作效率。
4 对于贮存工件用的工位器具应考虑多层存放或堆垛放置。堆垛存放时,应设置便于叠放的支脚。
四、工位器 具的结构要 求
5 工件、产品的防护要求:
对于已喷漆的工件及车身 内、外饰零部件,要求将 件与件隔开,工位器具的 支承面及间隔面覆以非金 属柔性材料,如橡胶皮、 塑料管、尼龙块、泡沫板 或海绵等,避免零部件的 磕碰或划伤。另外,涂装 和总装车间使用的工位器 具,尖角处、外表面可能 与产品有接触或碰擦的部 位均需包覆各种柔性材料, 如泡沫或海绵等,避免车 辆的划伤。
•
③ 方便运输,好装好卸,能叉能吊,减轻工人的劳动强度。
•
④ 方便贮存,能堆垛存放,充分利用空间,可防止物品乱堆乱放.改善生产现场的环境。
•
⑤便于管理,物料过目知数,减少搬运次数,能做看板指令,利于5s管理,便于组织精益生产。
•
⑥ 有利于现场的定置管理、文明生产和安全生产。