
用冲天炉稳定生产优质球墨铸铁的经验
用冲天炉稳定生产优质球墨铸铁的经验
尽管利用冲天炉生产球铁,热效率低,铁水成分波动大,废品率高,但作者在实际指导球铁生产中,认为只要严格遵守以下原则,就能保证长期稳定地生产出优质的球墨铸铁。
1 原材料
1.1 严格控制干扰球化的元素
生产球墨铸铁必须严格控制干扰球化的元素(如Ti、Sn、Zn、Al、Cu、Zr、Se、Te、Pb、As 、Sb、Bi等)。
这些有害微量元素的总和要调整在ΣΜ%≤0.09%以内。
使用本溪生铁(ΣM%= 0.062%)是生产优质球墨铸铁的重要保证。
为降低炉料的含碳量,往往在冲天炉内加5%~15%的废钢。
但如使用易切钢(含有较高S、P、 Pb ),弹簧钢、齿轮钢、轴承钢(含有Cr、Mo、Ni、B、Ti等),被表面处理或电镀(含Zn、Sn等) 残材,或者使用生锈的碳素钢和冲裁废料,必然导致球铁件成分波动大、局部产生白口、表皮硬等缺陷。
要想熔化出优质的球铁水,可用新的碳素钢、冲裁废料。
对锈蚀较重的废钢应该进行滚筒处理,如果用切屑代替废钢,最好经烧结后再使用。
不过,根据本人在株洲电机厂、株洲建宁机械厂的经验,在原材料无法非常严格控制的况下,生产铁素体球铁采用一般生铁加废钢配料,随后进行人工铁素体退火处理比采用某种特殊炉料来生产铁素体球铁要经济、适用得多。
1.2 焦炭
焦炭是保证高温熔化的必须条件。
熔炼球铁一定要选择含硫少、灰分低、固定碳多、强高的焦炭,最好是铸造焦。
对于3t/h冲天炉而言,焦炭尺寸应保证在φ60~φ100之间,不能小于45 mm。
此外,为了获得高温铁水,严禁使用淋湿的焦炭。
2 化学成分
2.1 碳当量
众所周知,球墨的生成是以石墨化为条件的,且过共晶组织比亚共晶组织更有利。
CE高,有利于消除白口,减少缩松,提高铸件的致密度。
但过高,以致石墨显著地向铸件上部偏析,而且还容易形成粗短或蠕虫状石墨。
因此,在铸件各处都不形成碳化物并能得到足够数量的石墨条件下,尽可能使CE保持在较低的水平,适宜的化学成分范围见图1。
图1
对于大断面球铁件,为避免蠕虫状石墨出现,推荐碳当量为4.0%~4.2%。
对于想在铸态下形成的球铁件,推荐碳当量为4.1%~4.55%,薄壁取下限,厚大
件取上限。
2.2 锰
锰是反石墨化元素,起稳定碳化物和珠光体作用,但因易导致铸件产生偏析,降低塑性与韧性,所以即使珠光体球铁,亦不应提高锰含量。
生产球铁件锰含量一般控制在0.3%~0.8%。
铸态铁素体球铁件及大型厚断面球铁件,对锰要求更严,一般为Mn≤0.35%。
2.3 磷、硫
磷严重导致常温及低温脆性,促使铸件收缩,所以球铁生产一般要求
P≤0.07%。
硫含量一般<0.03%。
3 高温熔化
由于脱硫、孕育处理和球化处理,铁水温度从出铁水到浇注之间,比普通铸铁要降低50~10 0℃。
因此,生产小件球铁出水温度要大于1440~1450℃;大件也要大于1400~1420℃以上。
对于大断面球铁件浇注温度在1370℃为好,低于1340℃就会产生蠕虫状或不规则状石墨。
笔者在指导生产中小件球铁时,发现废品率与出铁水温度关系如图2(a)所示。
铁水温度过低,会产生大且集中式的蜂窝状皮下气孔。
图2
出铁水温度与送风湿度也存在一定关系(图2b)。
水分一旦超过15 g/m3时,出铁温度急剧降低。
尽管配比、焦比与送风量相同,但由于空气中水分的变化,
导致出铁水温度变化范围竟达100℃左右。
显然采取除湿送风、预热送风,出水温度可明显提高。
湖南梅雨时间长,一般焦炭在此季节含水量达4%~8%。
如果希望开头两包铁水温度升高,可以将2%~4%的电石添在焦炭上,这样既能升温,又能起到脱硫效果。
为了获得高温铁水,熔化球铁的焦比要比熔化普通铸铁多2%~4%。
4 脱硫处理
一般使用的脱硫剂有电石、生石灰与苏打等。
生产实际证明,加入0.3%~0.5%苏打,可脱硫达20%~30%。
但须注意的是,用吸湿性强的苏打处理,会使铁水温度降低50~60℃。
所以用苏打脱硫前,应将其烘干。
处理后应及时将熔渣扒掉,以免FeS重新进入铁水,出现回硫现象。
为了提高脱硫效果,可以用复
合脱硫剂,如CaO+CaC
2或在CaO中加入5%~10%CaF
2
和石墨混合加入。
脱硫方法有冲入法,搅拌法,摇动包法。
近来也有采用连续脱硫法的。
不管怎样脱硫,一定要考虑出水量与温度,包衬材料和脱硫剂加入量等。
5 球化处理
生产无缺陷的球墨铸铁件,现在公认的最佳残留镁量为0.025%~0.04%,在此范围内,能够获得良好的球状石墨。
不过,在生产中要根据铁水中杂质的种类与数量作适当调整。
例如,硫含量高时,就要求较多的镁来平衡硫形成片状石墨的倾向。
对薄壁铸件,镁的临界残量可降到0.02%~0.025%;对大断面铸件,残余镁在0.04%~0.06%即可。
因为处理球铁时,一般选用稀土镁球化剂,所以也要考虑稀土对球铁的影响。
稀土同镁一样,是保证石墨成球状的元素,此外还有降低残余镁量、增加石墨球数,消除干扰元素和减少氧化夹杂的作用。
通常,对薄壁铸件,铈的最佳残量为0.006%~0.01%。
此时,球化率最好,石墨球数最多,而白口倾向最小。
对大断面球铁件,稀土总量则应取0.01%~0.02%。
目前,湖南有些工厂生产球铁的原铁水含硫量较高,冲天炉为0.05%~0.08%,处理后残硫量也高达0.02%~
0.03%。
对含硫量为0.03%~0.07%的原铁水来说,残余稀土量可为0.02%左右。
球化方法,湖南使用最为广泛的是覆盖冲入法,其工艺简便,操作安全。
一般稀土镁加入量为1.0%~1.9%。
6 孕育处理
选择球铁用的孕育剂,硅含量一定要高,例如含少量钙的75SiFe。
这是因为硅对球墨铸铁有强烈的孕育作用。
而钙高的孕育剂由于溶于铁水中并不降低激冷倾向,反而增加激冷,而且还会产生过多的熔渣,所以不能作为球铁孕育剂。
选择孕育剂最好选择能使石墨球增加并且作用时间长的孕育剂,如Si-Bi 孕育剂,Si-RE-Al-Bi-Fe孕育剂。
球墨铸铁孕育处理的特点是随着时间增加孕育作用衰退。
而球墨铸铁衰退作用不能像灰口铸铁那样轻视,因为除了孕育效果衰退以外球化效果也在衰退。
为了消除孕育衰退现象,可采用随流孕育、型内孕育、多次孕育(二次或三次孕育)等工艺。
利用冲入法孕育时,一定要预热孕育剂,孕育后要尽快扒渣和浇注,以防孕育退化。
球墨工作总结

球墨工作总结
球墨铸铁是一种高强度、高韧性的铸铁材料,广泛应用于机械制造、建筑工程、汽车制造等领域。
在球墨铸铁生产过程中,工作总结是非常重要的,它可以帮助企业发现问题、改进工艺、提高生产效率。
下面我们就来总结一下球墨工作的一些经验和教训。
首先,球墨工作中需要严格控制原材料的质量。
球墨铸铁的质量直接取决于原
材料的质量,因此在生产过程中需要对原材料进行严格的检验和控制,确保原材料符合要求,从而保证产品质量。
其次,球墨工作中需要严格控制生产工艺。
生产工艺是影响球墨铸铁质量的关
键因素之一,因此需要对生产工艺进行精细化管理,确保每一个环节都符合标准要求,从而保证产品质量。
另外,球墨工作中需要加强设备维护和保养。
设备是生产的基础,只有设备运
转良好,才能保证产品质量。
因此需要加强设备的维护和保养工作,及时发现并解决设备故障,确保设备的正常运转。
最后,球墨工作中需要加强员工培训和管理。
员工是生产的主体,他们的素质
和技术水平直接影响产品质量。
因此需要加强员工的培训和管理,提高员工的素质和技术水平,从而保证产品质量。
总之,球墨工作总结是非常重要的,它可以帮助企业发现问题、改进工艺、提
高生产效率。
希望通过不断总结和改进,球墨工作能够取得更好的发展。
探讨高品质球墨铸铁的熔炼技术

探讨高品质球墨铸铁的熔炼技术高品质球墨铸铁是一种具有高强度、高韧性和高耐热性的材料,其广泛应用于机械工程、汽车制造和工程建筑等领域。
而球墨铸铁的熔炼技术对其成品质量有着重要影响,下面将探讨球墨铸铁熔炼技术的关键点。
1. 原材料选择:球墨铸铁的原材料主要包括铸铁砂、钢水和添加剂。
铸铁砂应选择质量稳定、成分均匀的铸铁砂,以确保成品质量的稳定性。
钢水的选择应采用高质量的中频电炉炼钢,以提高球墨铸铁的纯净度和韧性。
添加剂的选择需要根据具体要求决定,常用的添加剂有稀土系元素、合金元素和除硅剂等。
2. 炉型选择:球墨铸铁的熔炼过程需要进行长时间的保温和混炉,所以炉型的选择非常重要。
一般常用的炉型有电炉和电弧炉,其中电炉适用于小批量生产,而电弧炉适用于大批量生产。
炉内的保温材料也需要选用高温耐磨、抗酸碱侵蚀的材料,以保证炉体的稳定性和耐用性。
3. 炉温控制:球墨铸铁的熔炼温度一般在1400℃以上,炉温的控制对成品质量有着重要影响。
一般来说,炉温过高会导致铁水中的碳化物过多,降低球墨铸铁的韧性;而炉温过低则会导致球墨铸铁的强度降低。
需要根据具体的合金配方和成品要求来控制炉温,提高产品的质量和性能。
4. 充气处理:充气处理可以有效地去除球墨铸铁中的气体、夹杂物和氧化物等杂质,提高产品的纯净度和密实度。
充气处理一般采用稀土硅镁合金,通过在铁水中加入稀土硅镁合金后,利用其在高温下的活性作用,吸收氧化铁、硫等杂质,并通过气泡上升到铁液表面。
5. 结晶处理:球墨铸铁的结晶处理是为了促使铸件组织中的碳化物成分尽量为球状分布,从而提高球墨铸铁的韧性和强度。
结晶处理一般采用球化剂,通过在铁液中加入球化剂,使不稳定的碳化物转变为稳定的球状碳化物,从而改善球墨铸铁的组织结构。
高品质球墨铸铁的熔炼技术是一个复杂的过程,需要综合考虑原材料、炉型、炉温控制、充气处理和结晶处理等多个因素。
只有在掌握这些关键点的基础上,才能确保球墨铸铁产品具有高品质、高密实度和高性能。
冲天炉生产灰铸铁的心得和感受

冲天炉生产灰铸铁的心得和感受目前,冲天炉生产灰铁是比较传统的,相信目前大多数生产灰铁件的厂家还在使用冲天炉,虽然电炉的发展比较快,但从冶炼原理上来看,冲天炉的学问更大。
本人从事冲天炉熔炼工艺3年,把自己的心得和想法说出来,希望大家多提意见,多多交流。
如果我说的东西能对大家又少许的帮助,那是我最大的荣幸!1.理论上的准备:作为一名技术人员,要想深入了解冲天炉的熔炼原理,没有扎实的理论基础是不行的,我个人感觉,必须的先学好材料科学基础这门学科,不管你是搞铸造,焊接、热处理或是其他的金属加工工艺,没有这门学科作铺垫是不行的。
要想深入铸造,就应该知道金属材料的各种性能,了解金属结晶特点、了解相和相变的概念及运用,了解金属的各种强化方式等,打个比方,为什么铸铁中加入合金元素就能使基体变化,为什么快速冷却能细化晶粒?这都和金属的结晶特点、和液态相变、固态想变有关。
当然了,作为一名普通工人,可能觉得这有些吹毛求疵,但如果是一名技术人员,我想这方面应该多了解一些。
2.原材料的准备冲天炉熔炼灰铸铁需要用到的几种基本的原材料是:生铁、废钢、焦炭、石灰石、硅铁、锰铁、孕育剂以及各种修炉用耐火材料,至于其他工序用到的木材、硅砂、煤粉、膨润土等,我就不多说了。
目前市场上主流的生铁都是z14—z18的,价格在2300—2500之间,建议使用山西生铁(价格适中、质量中等),如果要求高,就是用本溪生铁或者是河南林州的生铁,这些都是低磷低硫的,价格也比较贵。
论坛上不断看到有关于使用铁矿石直接投炉生产铸件的贴子,这其实不科学也不可取,也是对铸件质量的漠视!试想,如果都能用铁矿石生产又保证质量降低成本,还要费事的生产生铁干嘛?也有见到不少小厂为了降低成本,使用炼钢生铁的,这也不可取(不是不可以,是增加了质量控制的难度)。
也看到有些厂家基本上只用生铁生产HT150获HT200,请问怎么调节成分,这样划算么?对于废钢,有条件的厂家应该使用单一废钢,如果废钢是低碳钢效果更好,尽量少使用合金钢(也不划算),废钢要注意块度,长度不要超过炉径的1/3,单块重量最要也不要超过批料的1/20,废钢厚度要大于6mm,如果有大量轻薄废钢,必须压块处理。
小型冲天炉熔炼球铁的工艺技术

小型冲天炉熔炼球铁的工艺技术
黄汉云;王克谦;袁东林;李安
【期刊名称】《铸造技术》
【年(卷),期】2006(27)8
【摘要】采用小型冲天炉熔炼球铁,易于产生各种缺陷。
为提高球铁铸件的质量,进行系统的调查研究,从影响铁液温度的因素及防止方法入手,介绍小型冲天炉熔炼球铁的工艺技术措施。
采用热风(或脱湿送风)的双排风口冲天炉,选用干燥的铸造焦,合适的焦炭块度,严格控制底焦高度和送风量等措施,就为生产出优质的球铁件创造了重要的条件。
【总页数】3页(P783-785)
【关键词】球墨铸铁;小型冲天炉;底焦高度;焦炭湿度;送风量
【作者】黄汉云;王克谦;袁东林;李安
【作者单位】湖南工业大学;株洲钢厂铸造车间;株洲430厂铸造车间;永康球墨铸铁制造厂
【正文语种】中文
【中图分类】TG243
【相关文献】
1.热风冲天炉熔炼球铁时炉渣烧结的研究 [J], 苏涛;马顺龙
2.冲天炉先后熔炼灰铁和球铁的实践探索 [J], 温远明
3.冲天炉熔炼铸态QT500-7球铁件的几个细节问题 [J], 胡合松
4.冲天炉熔炼RQTSi5耐热球铁铸件的生产实践 [J], 李志斌
5.冲天炉-电炉双联熔炼优化球铁生产的实践 [J], 陈翠凤;陶坤乐;田拥军;金贵琴;史玉芳
因版权原因,仅展示原文概要,查看原文内容请购买。
如何获得纯净的铁液使铸件质量最优
如何获得纯净的铁液使铸件质量最优在铸造合金家族中,各类铸造合金的发展取决于其优势的发扬和劣势的抑制。
铸铁与铸钢、有色合金相比,铸造性能较好,容易铸出形状复杂、壁厚不匀的铸件而较少产生铸造缺陷。
因此,铁液的利用率高,产品的适用面广。
此外,石墨铸铁还有一些与生俱来的,诸如减摩性、缓震性、切削性、疲劳断裂性等方面的良好特性。
在材质竞争中,提高铸铁的比强度、增加强韧性、消除内在缺陷,对于减轻铸件重量,延长服役期,节约材料是非常重要的。
为了保证铸铁性能的可靠性和稳定性,首先必需有良好的铁液质量。
一铁液质量的内涵铁液质量包括:温度、成分及成分精度,有害元素含量,非金属夹杂物数量、气体溶量和炉外可造性等。
铁液质量的控制分为熔炼,炉前处理和过滤三个环节。
以下择要简述之。
二熔炼1.冲天炉要上新台阶①获得高温铁液尽管铸铁件浇注的工艺温度并不高,不同铸铁大多在1260℃~1400℃之间。
但从获得优质铁液的观点看,应有较高的熔炼温度。
高温熔炼保证了高的出铁温度,Fe、Si、Mn烧损少,炉况稳定,化学成分波动小。
以发达国家为例,冲天炉内C的波动可控制在±0.05%,Si的波动可控制在±0.1%。
高温熔炼,铁液中的S、O、H、N及夹杂物都会减少,炉料的不良遗传性将会减弱。
冲天炉获得高温铁液有三种方法:一是好的炉型,如两排大间距,冷风+固定碳在85%以上的优质焦炭,出铁温度可在1480℃以上。
二是富氧送风,此法简便,调温迅速及时,但受供氧条件的制约,局限性很大。
三是热送风,不同热风装置风温由150℃至600℃不等,适于开炉时间较长的工厂使用。
我国铸造厂多数生产规模较小,因此在相当时期内,“方法一”将是主要的措施。
冷风作业,冲天炉的热利用率低,从可持续发展的战略考虑,热风冲天炉符合节能的国策,而且可结合着解决环境污染,满足社会生态要求。
随着世界经济一体化进程的发展,铸造业必将重组、兼并,扩大规模,实行集约化生产,热风作业将逐步扩大其应用范围。
冲天炉熔化球墨铸铁炉前球化质量控制
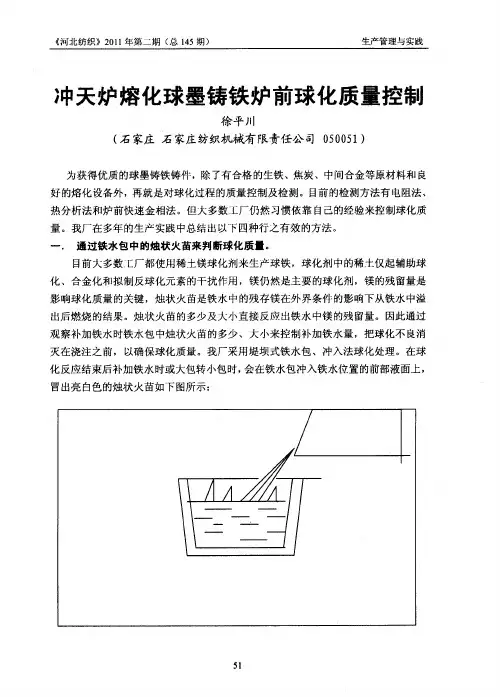
好 的熔 化 设备 外 ,再 就 是对 球化 过程 的质 量控 制及 检 测 。目前 的检测 方法 有 电阻法 、 热 分 析法 和 炉前 快速 金 相法 。但 大 多数 工厂 仍 然 习惯依 靠 自己的经验 来控 制球 化质 量 。我 厂 在 多年 的生 产实 践 中总 结出 以下 四种 行之 有效 的方法 。
出铁 口,以免 M 残量不足而造成球化不 良。此时的球化质量一般 ,且衰退较快 , g 应
加强孕育处理或降级处理 。④、如看不到火苗 ,即证明球化失败。
二 、通过试样断 口来判断球 化质量。 试样有圆柱形,三角形,矩形等。而常用三 角试片来做炉前快速判断,根据铸
Байду номын сангаас
件 的壁厚大小,选择不 同尺寸的试片。根据铸 型条件选择试片尺寸 2 2 、1 )× 5(0 5
化反应结束后补加铁水时或大包转小包时, 会在铁水包冲入铁水位置的前部液面上 ,
冒出亮 白色 的烛 状 火苗 如 下 图所 示 :
5 l
《 北纺织 》2 1 年第二 期 ( 15期 ) 河 01 总 4
生产管 理 与实践
当贴水温度较低 时,火苗难 以冒出,此时补加铁水量要视烛状火苗的大小及多
5 (0 0 ‘10( 型 、湿 型 、立 浇 、卧 浇 )一般 三角 试 片选 湿 型 ,卧浇 。待 试 0 4 、3 ) X 5 干
片冷却到暗红色 ( 约为 5 06 0 0 - 0 ℃)时,以厚面背光入水冷却 。敲断后 ,有臭电石
味 ,断面银灰色 ,晶粒细密 ,白口宽度 2m左右,两侧和顶部有缩凹,中心有缩松 m
四、铁水表面结皮及浇冒口结晶动态判别球化质量。
球化 良好 的铁水表面 , 平静并有一层较厚 的氧化膜 , 该膜不破裂 , 不形成花纹。
冲天炉生产灰铸铁经验
目前,冲天炉生产灰铁是比较传统的,相信目前大多数生产灰铁件的厂家还在使用冲天炉,虽然电炉的发展比较快,但从冶炼原理上来看,冲天炉的学问更大。
本人从事冲天炉熔炼工艺3年,把自己的心得和想法说出来,希望大家多提意见,多多交流。
如果我说的东西能对大家又少许的帮助,那是我最大的荣幸!1.理论上的准备:作为一名技术人员,要想深入了解冲天炉的熔炼原理,没有扎实的理论基础是不行的,我个人感觉,必须的先学好材料科学基础这门学科,不管你是搞铸造,焊接、热处理或是其他的金属加工工艺,没有这门学科作铺垫是不行的。
要想深入铸造,就应该知道金属材料的各种性能,了解金属结晶特点、了解相和相变的概念及运用,了解金属的各种强化方式等,打个比方,为什么铸铁中加入合金元素就能使基体变化,为什么快速冷却能细化晶粒?这都和金属的结晶特点、和液态相变、固态想变有关。
当然了,作为一名普通工人,可能觉得这有些吹毛求疵,但如果是一名技术人员,我想这方面应该多了解一些。
2.原材料的准备冲天炉熔炼灰铸铁需要用到的几种基本的原材料是:生铁、废钢、焦炭、石灰石、硅铁、锰铁、孕育剂以及各种修炉用耐火材料,至于其他工序用到的木材、硅砂、煤粉、膨润土等,我就不多说了。
目前市场上主流的生铁都是z14—z18的,价格在2300—2500之间,建议使用山西生铁(价格适中、质量中等),如果要求高,就是用本溪生铁或者是河南林州的生铁,这些都是低磷低硫的,价格也比较贵。
论坛上不断看到有关于使用铁矿石直接投炉生产铸件的贴子,这其实不科学也不可取,也是对铸件质量的漠视!试想,如果都能用铁矿石生产又保证质量降低成本,还要费事的生产生铁干嘛?也有见到不少小厂为了降低成本,使用炼钢生铁的,这也不可取(不是不可以,是增加了质量控制的难度)。
也看到有些厂家基本上只用生铁生产HT150获HT200,请问怎么调节成分,这样划算么?对于废钢,有条件的厂家应该使用单一废钢,如果废钢是低碳钢效果更好,尽量少使用合金钢(也不划算),废钢要注意块度,长度不要超过炉径的1/3,单块重量最要也不要超过批料的1/20,废钢厚度要大于6mm,如果有大量轻薄废钢,必须压块处理。
冲天炉生产铸态高韧性铸铁件关节工艺控制
Ke : W o d a —c td c i r n;k y o c n l g ; o t l n r s: s s a utci l o e ft h o o y c n r l g e oi
铸 态 球 铁 件 的生 产 周 期短 , 本 低 , 具 有 优 良 成 也 的 力学 性 能 ; 时 还 避 免 了 热 处 理 带 来 的 氧 化 和 变 同
维普资讯 hΒιβλιοθήκη tp://20 0 2年 第 4期
2 002 , 正
铸
造
设
备
研
究
A g2 0 N4 u.02 0
8月
RE E R H S U I SO O N R Q IME T S A C T D E N F U D Y E UP N
・
应用研 究 ・
等 瞬 时 孕 育 的 方 法 , 分 利 用 孕 育 的 饱 和 状 态 。这 充 也 正是生产铸态高韧性球铁件 的重要手段 。 高 的 出铁 温 度 可 以有 效 地 净 化 铁 水 。 这 主 要 表 现在 :) 渣 流 动 好 , 强 了炉 内脱 硫 的过 程 ; 1炉 增 2)
C o r h e f T e hn o e s t o c e di s— c s i h nt olt e K y o c ol g St p o Pr du e St a ng A — a tH g Tou ghn s uc ie I o s i n C upo a e sD tl r n Ca tng i l
就 冲天 炉 条 件 下 稳 定 生 产 高韧 性 球 铁 件 的 几 个 关 键
降温 3 0℃ ~ 0o 。但是 , 7 C) 高的 出铁温度易造成球 化处理起爆过早 , 应剧 烈 , 化 元 素烧损 严重 , 反 球 镁
铸态QT600_10球墨铸铁的研制[1]
率有所下降; ( 3) 锰: 一部分锰溶入铁素体中提高球墨铸
铁强度, 但降低它的韧性; 同时形成少量碳化物 偏析在晶界上。因此在试验过程中, 采用低锰生 铁[ w( Mn) 0.12%] 和废钢适 当 配 比 熔 炼 , 严 格 控 制原铁液 w(Mn)≤0.30%;
( 4) 硫: 硫与球化元素有很强的化合能力, 生 成硫化物或硫氧化物, 不仅消耗球化剂, 造成球 化不稳定, 而且还使夹杂物数量增多, 导致铸件 产生缺陷, 此外, 还会使球化衰退速度加快; 因此 我们采用炉外吹氮气搅拌脱硫, 使原铁液 w( S) ≤0.020%, 以保证球化质量;
编
主要元素的 w(B %)
号
Si
Mn
S
Cu
RE
Mg
#1 2.66 0.24 0.012 0.51 0.038 0.039
#2 2.71 0.23 0.016 0.54 0.037 0.038
#3 2.61 0.23 0.011 0.57 0.041 0.042
#4 2.60 1.23 0.008 0.58 0.041 0.043
#5 2.55 0.26 0.010 0.57 0.041 0.042
#6 2.73 0.20 0.014 0.60 0.035 0.040
表 2 金相组织和力学性能 Tab.2 Microstructrue and mechanical properties
编
金相组织
力学性能
号 球化级别 珠光体数量(%) 抗拉强度/MPa 硬度(HB)
1 试验要求及方法
1.1 试验要求 ( 1) 力学性能及金相要求: 抗拉强度 σb≥600
MPa, 伸长率≥10%; 球化级别不低于 3 级( 参照 GB/T9441- 1988 球墨铸铁金相检验标准) ;
高韧性球墨铸铁QT400_18AL的生产
1 前言
我公司生产的箱体铸件 ,要求牌号为 QT 400 18AL ,重量达 2 850 kg ,壁厚在 40~100 mm ,属中厚断 面球墨铸铁 。高韧性球墨铸铁在生产薄壁小件时 ,还 较容易控制 ,但在生产中厚断面时 ,就会出现低温冲 击韧度达不到要求 。这是因为生产铁素体球墨铸铁 , 对碳 、硅含量要求较高 。硅高 ,提高了低温脆性 ,降低 冲击韧度 ;碳高 ,则产容易产生石墨漂浮 、碎块状石墨 等铸造缺陷 。同时 ,锰和磷也对其低温冲击韧性有直 接影响[1] 。所以生产中如何控制其化学成分和组织 是生产 QT400 - 18AL 的关键 。
参考文献 1 陶令桓 等. 铸造手册 (铸铁) [M] . 北京 :机械工业出版社 ,
1993. P335.
ቤተ መጻሕፍቲ ባይዱ
纺织机械 2005 年第 2 期 ·行业动态· 55
强度大于 450 MPa ,伸长率大于 19 %(见表 1) ,做常温 冲击韧度试验 ,试验数值 (见表 2) ,达不到常温时的冲 击韧度要求 。
图 1 QT400218 金相组织
22. 1
19. 6
21. 3
表 2 铸态常温时的冲击韧度
试样编号
1
2
3
冲击韧度/ J ·cm- 2 6. 0
6. 5
7. 0
5 热处理工艺
由于达不到冲击韧度要求 ,说明铸态基体中铁素 体含量达不到要求 ,组织中存在降低冲击韧度的碳化 物及其他组织 ,故采用退火处理 ,其热处理工艺如图 3。
图3
原铁液化学成分 (WB %) 控制在 :3. 5 %~3. 8 % , 1. 2~1. 4Si ,Mn < 0. 4 , P < 0. 06 ,S < 0. 05 以下 。出炉 温度控制在 1 450 ℃左右 。 3. 3 球化处理工艺