
DOE试验设计模板
实验部门负责人审核
技术部意见
签字:
技术部分管领导审批意见
签字:
附表
试验内容
试验的目录
相关情报信息
试验可以参考的数据和文件
特性与特征值
本次试验已定试验目标
控制因子
试验过程中控制的关键因素,控制范围量化
试验方案
序号
内容
责任人或部门
进度要求
备注
1
试验过程中的具体操作步骤描述
试验参与部门
试验步骤完成的时间
2
3
4
5
6
7
编制
审核
批准
数据汇总分析
可以附表加以说明。
实验结果
建议
具体从人机料各方面进行改善。
版本号/修改号
描述
编制
审核
批准
发布日期
V1.0/0
首次发布
1、目的
为规范和指导机械设计室所有DOE机械设计室内所有DOE试验。
3、职责
机械设计室负责本文件编制、修改、解释、监管。
总经室负责文件批准。
4、参考文献
《技术类名称规定》
5、内容
试验目的
整个试验的最终目的
DOE 模板

DESIGN OF EXPERIMENTS TEMPLATEStep 1: State ObjectiveObjective of Experiment: Reflow profile [LED]Critical Characteristic(s): Temperature area and convey speedDesired Outcome: LED profileStep 2: Select Output Response(s)Identify the following for each output response.Desired Outcome (min., max., target):Unit of Measure:Instrument (name, MFG., model):Measurement Method(brief description):Measurement System Error (%):Alternative Measurement Method:Step 3: Select Input VariablesInput Variables - to be varied in the experimenta 2, etc. for each response. Add additional columns for more than two output responses. Expected InteractionsUncontrollable VariablesStep 4: Select Experiment TypeFull and Fractional FactorialsNumber of input variables:Blocking: (yes, no)Number of runs:Number of center points:Resolution: (R3, R4, R5, > R5)Insert base design layout: (optional)Response Surface ModelsNumber of input variables:Blocking: (yes, no)Number of runs:Number of center points:Axial Scaling: ( rotatable, orthogonal, on face, user specified)Design Type: (CCD or Box Behnken)Insert base design layout: (optional)Other Types of DesignsNumber of input variables:Blocking: (yes, no)Number of runs:Number of levels:Number of center points:Insert base design layout: (optional)Step 5 Define Experimental StrategyDefine the experimental unit:Is the process stable? (prior and during the experiment) - Yes/no Estimate Sample SizeCategorical Output ResponseUse np ≥ 5 guideline for character (categorical) data. For example, if p=.01, (1% defective); then n (sample size) ≥ 5 /.01 ≥ 500 per experimental run.Scaled Output Response1Best2Better3Average4Poor5WorstGuideline: The scale must measure the range of the variation. Example - rank the best unit a 1, rank the worst unit a 5, and so on.Randomization scheme(Examples - full randomization, hard to change input variable scheme, other)if other, briefly explain.INTERIM REPORT - Steps 1-5.Step 6: Run ExperimentThe documentation for step 6 should include the raw data.Insert data sheet with data recorded:Step 7: Fit ModelDocumentation for step 7 should include:Graphical -Numerical - Summary of Fit, Analysis of Variance, Lack of Fit, Parameter Estimates, Effect TestStep 8: Diagnose ModelDocumentation for step 8 should include residual test:Test for normalityTest for equal varianceTest for independenceTest for variance reduction factorStep 9: Interpret ModelDocumentation for step 9 should include:Prediction profiler with the input variables set at the best setting to meet theexperimental objective.Cube Plot (two level designs)Interaction PlotsContour Plot (RSM)Contour ProfilerPrediction EquationStep 10: Run ConfirmationDid the experiment confirm- yes / noRecommended next stepFINAL REPORTVerify that all the necessary information in the documentation template is entered accurately for steps 1-10. The final report may be used to present the results to a supervisor or the team.。
注塑试验设计表(DOE)
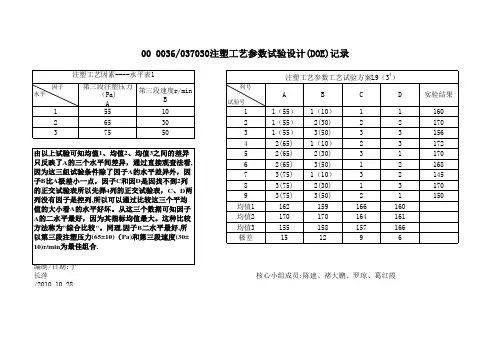
1 2 3 4 5 6 7 8 9 均值1 均值2 均值3 极差
1(55) 1(55) 1(55) 2(65) 2(65) 2(65) 3(75) 3(75) 3(75) 162 170 155 15
编制/日期:于长萍 /2010.10.28
核心小组成员:陈建、褚大鹏、罗琼、葛红霞
ห้องสมุดไป่ตู้
000034/035000/001注塑工艺参数试验设计(DOE)记录
实验结果 (评分) 4 8 3 10 10 8 4 6 8
1 2 3
1 2 3 4 5 6 7 8 9 均值1 均值2 均值3 极差
11(190-220)1(0-15) 11(190-220) 2(15-30) 11(190-220) 3(35-50) 2(230-260) 1(0-15) 2(230-260) 2(15-30) 2(230-260) 3(35-50) 3(270-300) 1(0-15) 3(270-300) 2(15-30) 3(270-300) 3(35-50) 5 9.3 6 4.3 6 8.6 6.3 2.3
编制/日期:于长萍 /2010.10.28
核心小组成员:陈建、褚大鹏、罗琼、葛红霞
由以上试验可知均值1、均值2、均值3之间的差异 只反映了A的三个水平间差异,因为这三组试验条 件除了因子A的水平差异外,因子B比A极差小一 点,因子C和因D是因找不到2列的正交试验表所 以先择4列的正交试验表,C、D两列没有因子是 控列,所以可以通过比较这三个平均值的大小看A 的水平好坏。从这三个数据可知因子4的二水平最 好,因为其指标均值最大。这种比较方法称为“综 合比较"。同一理因子B二水平最好,所以容胶温度 (230-260)和胶量射出速度(15-30)r/min为最佳.
DOE 实验设计(免费下载,相当实用)

Design of Experiments(DOE)实验设计Design of Experiments(DOE)实验设计1. 定义和介绍实验设计(Design of Experiments)或设计实验(Designed Experiments)是一系列试验及分析方法集,通过有目的地改变一个系统的输入来观察输出的改变情况。
图1-1示出一个系统示意图。
图1-1中的系统既可以看作是一个产品开发过程,也可以看作是一个生产过程。
对于一个生产过程, 一般它是由一些机图1-1 一个系统示意图:Input输入; Output输出; Controllable input factors可控的输入参数 X1,X2,…,Xp; Uncontrollable inputfactors不可控的输入参数 Z1,Z2,…,Zq。
器、操作方法和操作人员所组成的,把一种输入原材料转变(加工)成某种输出产品。
这种输出产品具有一些可以观察的质量特性,也可叫响应(例如,产量、强度、硬度等)。
一些过程参数(X1,X2,…,Xp)是可控的, 例如进给速度、淬火温度等; 而另一些(Z1,Z2,…,Zq)是不可控的, 它们有时被称为噪声参数,例如环境温度、湿度等。
实验设计的目的可能包括:(1)确定哪些参数对响应的影响最大;(2)确定应把有影响的参数设定在什么水平,以使响应达到或尽可能靠近希望值(On target);(3)确定应把有影响的参数设定在什么水平,以使响应的分散度(或方差)尽可能减小。
(4)确定应把有影响的参数设定在什么水平,以使不可控参数(噪声参数)对响应的影响尽可能减小。
因此, 在制造过程的开发以及解决过程中出现的问题中都可以应用实验设计,以改善过程的性能,或者使过程对于外部波动源(干涉)不那么敏感,即得到一个“稳健”(Robust)的过程,同时还可节省时间和降低成本。
所以,实验设计对于开发和改善制造过程,提高产品质量是一个非常重要的工程工具。
DOE案例(minitab实验设计)

(5)作标准化效应的Pareto图和正态图,如图1-2(a)、(b)所示。
(3)按计划表完成试验并将试验结果填入表中。
(4)利用Minitab软件,对结果做因子主效图、交互效应图和立方图。如图1-1(a)、(b)、(c)所示:
从(a)图可以看出:A(热处理温度)、B(升温时间)及D(恒温时间时间)主效应显著。
从(b)图可以看出B(升温时间)跟D(恒温时间)存在明显交互作用。
图1-5
(9)对修订回归方程再做残差诊断,残插图如图1-6所示。
从下图可以看出残差服从正态分布,无异状。
图1-6修订后残插图
P值=0.935>0.05,残插符合正态分布。
(10)调优找出因子最佳方案。
当热处理温度=860℃,升温时间=3min,处理时间=1.6h,恒温时间=60min,强度最大值
Y=573Leabharlann 6.8(1)确定响应变量、试验因子和因子水平,编制因子水平表,见表1-1.
因子
水平
-1
+1
A(恒温时间)/min
50
60
B(热处理温度)/(°)
820
860
C(升温时间)/min
2
3
D(处理时间)/h
1.4
1.6
表1-1
(2)按4因子2水平的全因子试验编制试验计划表(考虑中心点重复和随机化)得到下述试验计划(采用Minitab软件)见表1-2。
DOE(试验设计)
34
7.
试验对生产的影响。
试验必定需要时间,这可能对正常生产产生影响,这要求6格玛项 目组在与制造等相关部门的协调方面做到充分、及时,在试验过程 中对试验品作好严密隔离与标识,将对生产的影响减至最小。
UST
11
使CTQ值的分布范围尽可能少(即使波动尽可能少), 这样才能使质量损失低减,改进的一种非常重要的工 具就是试验设计。试验设计是对试验方案进行优化设 计、以降低实验误差和生产费用,减少实验工作量并 对试验结果进行科学分析的一种科学方法。
12
试验设计是一种研究与处理多因素试验的科学方法
22
试验设计计划
1. 试验设计计划有特别的表格,通过填写它可进行试验设 计的策划,步骤如下: 建立试验目标。
即确定想通过试验来改善什么。 列出所有的关键特性。
2.
确定用哪项或哪几项输出关键特性(CTS)来作为测量 指标。
如存在单一的指标可衡量所有关键特性,则以此为指标。 如单一指标无法衡量所有关键输出特性,则可选用多个指标 来衡量试验结果,但一般认为单个指标较好。
单位时间返修率
小于10块/小时 (500PCAD)
25
波峰炉焊接可控因子表
可控因 子
焊接温度 松香比例 预热温度 碎波高度
对输 出的 影度 ⊙ ⊙ ○ ○
试验时 改变难 易度 ⊙ ○ ○ △
要否做 为实验 因素
如是试验因子
如非试验因子
目前水平 目标水平 如何固定其为常量, 在何种水平上
245℃ 0.810g/㎝3 120℃ 70
通过以上试验计划表所提供的信息,可以方便地选取择 试验用表,着手试验。
DOE实验报告范本(EXCEL档)
DOE实验报告范本(EXCEL档)
实验名称:热传导
实验目的:通过实验观察热传导的规律,探究不同材料的导热性能差异,并对实验数据进行处理和分析。
实验器材:
2.针式热导仪
3.电压表
4.温度计
5.样品材料:铝、铁、铜
实验步骤:
1.将热传导实验箱加热至100°C,使其从静态温度达到稳态温度。
2.分别测量、记录针式热导仪与样品之间的温度差和电动势,并计算出样品的导热系数。
3.对三种材料分别进行实验,并进行多次测量求平均数。
4.将实验数据整理,并用EXCEL制作散点图和回归分析。
实验数据记录表:
样品材料|电压表电动势/mV|温度差/°C|导热系数/W/(mK)|
铝|2.68|78|229.15|
铜|3.68|90|346.67|
数据处理:
1.整理数据,并进行平均数计算,得出三种材料的平均导热系数。
结果展示:
1.三种材料的平均导热系数:铝:229.15 W/(mK);铁:78.88 W/(mK);铜:346.67 W/(mK)
2.散点图和回归方程:
回归方程:y=0.3382x+1.2287
实验结论:
通过实验可以发现,不同材料具有不同的导热性能,这是由于材料的内部物理性质和分子结构不同所致。
铜的导热性能最好,铁次之,铝最差。
通过EXCEL制作的散点图和回归分析可以看出,实验数据符合线性关系,从而验证了导热规律。
通过本实验可以有效地提高我们对热传导的认识,并且可以运用EXCEL进行数据处理与分析。
注塑正交试验(DOE)案例表
4.5 4.4
53 2
4.5
4.2
KJ/m2
73
68
4.3 4.5
3 4.5 4.7
KJ/m2
本方案试验结论 方案测试结果为:4.4 KJ/m2 □建议采用 ■不建议采用 □重新试验 □重新拟定
试验方案号:□ 1 □ 2 □ 3 □ 4 □ 5 □ 6 □ 7 ■ 8 □ 9 □
shu
试 因素代号
A
4.8
KJ/m2
.
kszl
.
本方案试验结论 方案测试结果为: 4.7 KJ/m2 □建议采用 ■不建议采用 □重新试验 □重新拟定
试验方案号:□ 1 ■ 2 □ 3 □ 4 □ 5 □ 6 □ 7 □ 8 □ 9 □
shu
因素代号 试
A
B
C
D
E
验 数参
因素名称 位级量值
注射温度 195 (℃)
冷却时间 35 (Min)
4.5 4.4
2
43 4.6 4.5
4.4
KJ/m2
本方案试验结论 方案测试结果为:4.4 KJ/m2 □建议采用 ■不建议采用 □重新试验 □重新拟定
试验方案号:□ 1 □ 2 □ 3 □ 4 □ 5 □ 6 □ 7 □ 8 ■ 9 □
shu
因素代号 试
A
B
C
D
E
验 因素名称 注射温度
215
(℃)
B 模温
25
(M i n )
C 注射压力
55
(Mpa)
设定参数 215
25
过
程显示
记 录
Miax
218
27
显示Miin 212
DOE实验设计报告第五组
1 -12.140 -8.421 -9.372 -12.799 -14.348 -10.375 -13.709 -13.609
2 -11.017 -10.944 -12.512 -9.818 -11.602 -12.981 -12.605 -10.012
3
-15.370 -12.851 -12.118 -8.785 -11.379 -8.421 -11.115
CM Division
8. Response 分析(2.一半一半原則)
1 A膠體類型/C氣壓H烘烤時間/D點膠路徑
減小變異,降低平均值
2 G烘烤溫度
減小變異
3 E加熱板溫度
降低平均值
4 B點膠頭溫度/C氣壓/ F膠量
降低成本
注:在實驗過程中XE1218膠在烘烤溫度溫度80&95時不鞥烤干,導致 100%不良。從此可以看出烘烤溫度為膠體固化特性。
2 13.7500 13.7500 6.87500 9.17 0.227
2-Way Interactions 1 0.2500 0.2500 0.25000 0.33 0.667
2)針對XE1218膠特性參數制程固化 點膠頭溫度:30℃ 加熱板溫度:關閉 烘烤溫度: 110℃ 烘烤時間: 30分鐘
3)兩組實驗實驗時選用相同機臺, 故點膠氣壓統一;點膠路徑設為“雙L”型
CM Division
三. 進行兩因子兩水準實驗分析
1.運Std用OrdeMinRuniOrtd ab 軟件進行2因子兩水準實驗安排
Delta 1.123 6.949 3.479 2.980 5.563 2.606 5.288 3.597
Rank 8
1
5
6
2
DOE案例(minitab实验设计)
(5)作标准化效应的Pareto图和正态图,如图1-2(a)、(b)所示。
(1)确定响应变量、试验因子和因子水平,编制因子水平表,见表1-1.
因子
水平
-1
+1
A(恒温时间)/min
50
60
B(热处理温度)/(°)
820
860
C(升温时间)/min
2
3
D(处理时间)/h
1.4
1.6
表1-1
(2)按4因子2水平的全因子试验编制试验计划表(考虑中心点重复和随机化)得到下述试验计划(采用Minitab软件)见表1-2。
(3)按计划表完成试验并将试验结ቤተ መጻሕፍቲ ባይዱ填入表中。
(4)利用Minitab软件,对结果做因子主效图、交互效应图和立方图。如图1-1(a)、(b)、(c)所示:
从(a)图可以看出:A(热处理温度)、B(升温时间)及D(恒温时间时间)主效应显著。
从(b)图可以看出B(升温时间)跟D(恒温时间)存在明显交互作用。
从上两图可以看出A、B、D显著,C不显著,BD交互作用处于临界点,做显著处理。
(6)作残差图,如图1-3所示。
从上图可以看出:残差满足正态分布和随机波动的要求。无异常现象。
(7)增加B*D项,对实验结果最方差和回归分析。如图1-4所示。
图1-4
从上图可以看出C(处理时间)不显著,需重新修订。
(8)去掉C项,作再次回归分析。如图1-5所示。
DOE实验报告范本(EXCEL档)
· 不同程度或分辨率DOE设计,对应不同产品设计要素。表 (一) 是 DOE实验设计分级表。
ITEM
程度或分辨率等级
应用特点
Screening Designs 筛选 DOE设计
III级
1、因子数较多
2、两个水平
Characterization Designs 性能实验DOE
9、改善产品的可靠性
基本研究
(Basic Research)
1、发明相关问题
2、明了技术问题
工艺改善
(Process
Improvement)
1、解决问题
2、明了变量及过程之关系
3、进行过程能力研究
4、设备及方法比较
计量
(Metrology)
1、进行测量系统研究
2、判定误差的主要来源
3、最小测量误差
3、特征组件
4、特征结构
5、包括低成本组件
6、包括低等级物料
8、性能的改善
工艺研发
(Process
Development)
1、变量研究
2、变量的优化设置
3、建立可靠公差
工艺研发
(Process
Development)
4、发现降低成本的解决办法
5、养活变化
6、改善过程中心
7、减少生产周期
8、降低坏品率
IV级V级
1、因子数较少
2、两个或两个以上水平
Optimization Dressings优化设计DOE
V或最高级
1、两个或三个因子
2、用精确的数学方法进行处理
表一
2、实验设计的作用
表二
基本研究
(Basic Research)