
成品料号编号规则
物料、成品编号管理规程
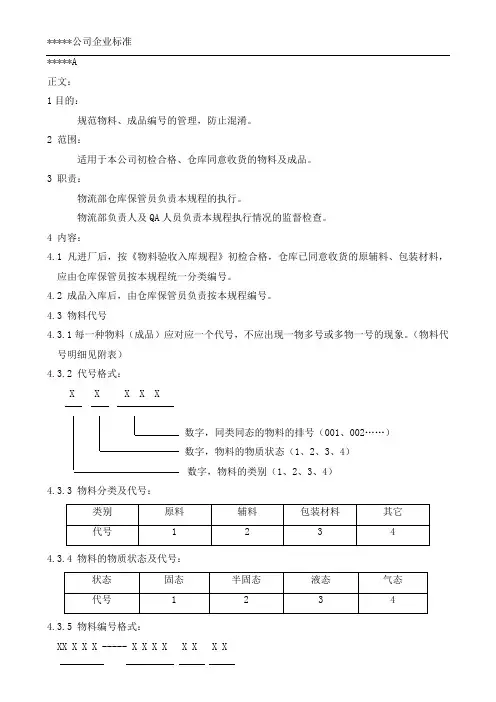
*****公司企业标准*****A正文:1目的:规范物料、成品编号的管理,防止混淆。
2 范围:适用于本公司初检合格、仓库同意收货的物料及成品。
3 职责:物流部仓库保管员负责本规程的执行。
物流部负责人及QA人员负责本规程执行情况的监督检查。
4 内容:4.1凡进厂后,按《物料验收入库规程》初检合格,仓库已同意收货的原辅料、包装材料,应由仓库保管员按本规程统一分类编号。
4.2 成品入库后,由仓库保管员负责按本规程编号。
4.3 物料代号4.3.1每一种物料(成品)应对应一个代号,不应出现一物多号或多物一号的现象。
(物料代号明细见附表)4.3.2 代号格式:X X X X X数字,同类同态的物料的排号(001、002……)数字,物料的物质状态(1、2、3、4)数字,物料的类别(1、2、3、4)4.3.3 物料分类及代号:4.3.4 物料的物质状态及代号:4.3.5 物料编号格式:XX X X X ----- X X X X X X X X数字,当月此种物料入库流水号数字,本次入库所在月份数字,本次入库所在年份物料代号举例:11023 — 20010803表示:2001年8月份第3次入库的23号固体原料。
4.4 成品入库编号4.4.1成品代号X X X X X X X X X数字,是否双层包装(否0、是2)数字,内部管理编码(01、02、03)数字,规格(1000、0500……)数字,品种(01、02……)4.4.2 (成品)品种代号、内部管理编码(见附表)4.5一车间条形码XXXXXXXXX XXXXXXXX XX X X XXXX喷码流水号包装线码班次代码柜号码产品批号成品代号4.6附:物料代号明细(成品)品种代号内部管理编码物料代号明细01含义文件名称:物料、成品编号管理规程编码:Q/HR GL02020 A 修订原因修订内容受控章增加替硝唑氯化钠注射液、甲硝唑氯化钠注射液的编号增加如下内容:替硝唑氯化钠注射液成品品种代号:290.2%甲硝唑氯化钠注射液成品品种代号:320.5%甲硝唑氯化钠注射液成品品种代号:33替硝唑氯化钠注射液说明书编码:31553甲硝唑氯化钠注射液说明书编码:31552替硝唑氯化钠注射液(100ml)产品编码:290100020替硝唑氯化钠注射液(200ml)产品编码:2902000200.5%甲硝唑氯化钠注射液(100ml)产品编码:3301000200.5%甲硝唑氯化钠注射液(250ml)产品编码:3302500200.2%甲硝唑氯化钠注射液(250ml)产品编码:320250020修订人修订日期审核人审核日期批准人批准日期执行日期备注:1.修订内容盖红色受控章有效。
成品-半成品料号编码原则剖析

料號前 2 碼:GK 零件名稱:表 MOUSE/HUB/鍵盤成品料號排列方式說明G K 3 4 5 6 7 8 9 10 11MOUSE/HUB/鍵盤成說明品料號第 1,2 碼GK : 表Mouse/HUB/鍵盤成品第一碼G: 表電子類物料第二碼K: 表Mouse/HUB/鍵盤成品 .料號第 3,4,5 碼第3,4,5碼表機種別(如不足三碼,則在前面加添0表示)料號第 6 碼表產品類別M:MOUSE H:HUBV:數碼相框 K:鍵盤A:ADAPTOR系列 O:其他類料號第 7碼第7,碼未定義,設為0.料號第 8 碼第8碼表電氣性能,(其餘依產品特性編列)Mouse:0 : 表OPTICAL.1 : 表機械料號第 9 碼第9碼表機種差異.自0編起.Ex: Mouse:GK001M000A0 (第9碼”0”,表Maclly標準機種)GK001M001A0 (第9碼”1”表Maclly 第一個差異機種分配)GK002M000A0 (第9碼”0”,表HP標準機種)GK002M001A0 (第9碼”1”表HP 第一個差異機種分配)料號第 10碼未定義,設為A.料號第 11碼表机种材質:0 = 非環保机种 1 = 環保机种EX: GK001M000A0料號前 2 碼:GR 零件名稱:表遥控器成品料號排列方式說明G R 3 4 5 6 7 8 9 10 11遥控器成品說明料號第 1,2 碼GR : 表遥控器成品第一碼G: 表電子類物料第二碼R: 表遥控器成品 .料號第 3,4,5 碼第3,4,5碼表機種別(如不足三碼,則在前面加添0表示)料號第 6 碼表產品類別A:遥控器料號第 7,8,9碼表差异机种流水号。
自001开始料號第 10碼外壳:A:铝壳 P:塑胶壳料號第 11碼表机种材質:0 = 非環保机种 1 = 環保机种EX: GR001A001A1料號前 2 碼:GS 零件名稱:表轉接盒/移動硬盘成品料號排列方式說明G S 3 4 5 6 7 8 9 10 11轉接盒/移動硬盘成品說明料號第 1,2 碼GS: 表轉接盒/移動硬盘成品第一碼G: 表電子類物料第二碼S: 表轉接盒/移動硬盘成品.料號第 3,4,5 碼第3,4,5碼表機種別(如不足三碼,則在前面加添0表示)料號第 6 碼表產品類別U : 表轉接盒UB --> USB ONLYF : 表轉接盒FW --> 1394C: 表轉接盒 1394A型 + USBD: 表轉接盒 1394B型 + USBY : 表Syncbox I 成品Z: 表Syncbox IC成品料號第 7,8,9 碼表差异机种流水号。
料号编码原则(2012年)

PORTABLE DVD类,第"3"位代码="2" 工厂型号+客人型号+丝印(铭牌)LOGO
第1页/共18页 2012-9-20
料号编码原则
举例 1-201-0001 1-201-0002 202 举例 7寸数字屏 1-202-0000 1-202-XXXX 203 举例 8.9寸屏 1-203-0000 1-203-XXXX 204 举例 9寸模拟屏 1-204-0000 1-204-XXXX 301 举例 7寸模拟屏 1-301-0001 1-301-0002 302 举例 7寸数字屏 1-302-0000 1-302-XXXX 303 举例 8.9寸屏 1-303-0000 1-303-XXXX 304 举例 9寸模拟屏 1-304-0000 1-304-XXXX 4.HT类: 第"3"位代码="4" 401 举例 面板360mm 1-401-0001 1-401-0002 402 举例 面板430mm 1-402-0000 1-402-XXXX 501 举例 工厂型号(DVD代码+音箱代码+功率代码)+客人型号+丝印(铭牌)LOGO DHT1913A1 中性LOGO DHT1913A1( DVD4620HC) 丝印AEG 工厂型号(DVD代码+音箱代码+功率代码)+客人型号+丝印(铭牌)LOGO DHT2013D1 中性LOGO DHT2013A1(DVD4620HC) 丝印AEG PD778 中性LOGO PD778(PD123) 丝印TEK 工厂型号+客人型号+丝印(铭牌)LOGO PD778 中性LOGO PD778(PD123) 丝印TEK 工厂型号+客人型号+丝印(铭牌)LOGO PD968 中性LOGO PD968(PD123) 丝印TEK 工厂型号+客人型号+丝印(铭牌)LOGO PD968 中性LOGO PD968(PD123) 丝印TEK
物料编码规则(SKD)

产品物料编码规则本规则规定物料编码的编制方法,可为本厂的物料检索提供方便。
它具有相关性、精确管理性、方便性、唯一性。
一、物料料号编码原则分为10大类:分别以数字开头第一个数区分:二、10大类里面又分类,视其特性不同,分类方法也不同,具体如下:1)、成品在第2-6位数按产品现有编号编写,不足5位以0补足,如CA905写为190500××××;第7位是材质编码,代表产品主结构的材质;1为铁质、2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编,如CA905写为1905001×××;第8-10位是流水号;如CA905写为1905001001;(手写也可写成1-90500-1-001);说明:如果主结构件有改变时,要变产品型号,如CA905B后轮套管改了,应写成1905101001,在型号第4位按顺序编,如果只是配置不同,就在流水号中按顺序编号;2)、半成品第2-6位数按现有产品编号分类,不足5位以0补足。
第7位数为材质编码;代表产品结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编至8;9为组装好的半成品,第8-10位为流水号,如CA905左边主架,应写成2905001001,右边为2905001002CA912左拆脚总成写为2912009001;3)、毛坯半成品在第一位数字后2-6位数按产品现有编号编写,不足5位以0补足。
第7位数为材质编码;代表产品主结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;以后有其他材质往下编;第8位数区分,0-2为焊接好的部件,3-5为待焊接成部件的支零件,6-9为不用焊接的零件,如CA882L的前支承架,编号应写为38820020××,如果是前支承管编号应写成38820023××;CA882L的靠背管应写成38820026××第9-10位为流水号;4)、塑胶件第2位为型号类别;9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;第8-10位流水号5)、小五金件第2位为类别代码:9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;00代表毛坯第8-10位流水号6)、标准件第4位代表表面处理方式;0为本色、1为镀白锌、2为镀黑锌、3为镀彩锌、4为镀铬、5为发黑、6为电解、7为酸洗。
物料编码规则(SKD)

产品物料编码规则本规则规定物料编码的编制方法,可为本厂的物料检索提供方便。
它具有相关性、精确管理性、方便性、唯一性。
一、物料料号编码原则分为10大类:分别以数字开头第一个数区分:二、10大类里面又分类,视其特性不同,分类方法也不同,具体如下:1)、成品在第2-6位数按产品现有编号编写,不足5位以0补足,如CA905写为190500××××;第7位是材质编码,代表产品主结构的材质;1为铁质、2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编,如CA905写为1905001×××;第8-10位是流水号;如CA905写为1905001001;(手写也可写成1-90500-1-001);说明:如果主结构件有改变时,要变产品型号,如CA905B后轮套管改了,应写成1905101001,在型号第4位按顺序编,如果只是配置不同,就在流水号中按顺序编号;2)、半成品第2-6位数按现有产品编号分类,不足5位以0补足。
第7位数为材质编码;代表产品结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;5为木质,以后有其他材质往下编至8;9为组装好的半成品,第8-10位为流水号,如CA905左边主架,应写成2905001001,右边为2905001002CA912左拆脚总成写为2912009001;3)、毛坯半成品在第一位数字后2-6位数按产品现有编号编写,不足5位以0补足。
第7位数为材质编码;代表产品主结构的材质;1为铁质;2为铝质、3不锈钢、4为塑胶;以后有其他材质往下编;第8位数区分,0-2为焊接好的部件,3-5为待焊接成部件的支零件,6-9为不用焊接的零件,如CA882L的前支承架,编号应写为38820020××,如果是前支承管编号应写成38820023××;CA882L的靠背管应写成38820026××第9-10位为流水号;4)、塑胶件第2位为型号类别;9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;第8-10位流水号5)、小五金件第2位为类别代码:9代表手动轮椅、8代表助行器、7待定、6代表马桶椅、5代表电动轮椅、4待定、3代表浴室类、2代表产品附件、1代表病床;第5-7位代表颜色;颜色按颜色编号编写;00代表毛坯第8-10位流水号6)、标准件第4位代表表面处理方式;0为本色、1为镀白锌、2为镀黑锌、3为镀彩锌、4为镀铬、5为发黑、6为电解、7为酸洗。
仓库物料编码规则-企业管理

仓库物料编码规则-企业管理一、编码结构物料编码一般采用分段式结构,由多个部分组成,每个部分代表不同的含义。
例如:[大类代码][中类代码][小类代码][流水号]。
二、大类代码1. 定义:代表物料的主要类别,如原材料、半成品、成品等。
2. 编码方式:可以使用一位字母或数字来表示。
例如,用“R”表示原材料,“S”表示半成品,“F”表示成品。
三、中类代码1. 定义:在大类的基础上进一步细分,比如原材料可以分为金属材料、塑料材料、电子元件等。
2. 编码方式:使用两位数字或字母组合。
例如,“01”表示金属材料,“02”表示塑料材料,“03”表示电子元件等。
四、小类代码1. 定义:对中类进行更细致的划分。
例如,金属材料可以分为钢材、铝材等。
2. 编码方式:使用三位数字或字母组合。
比如,“001”表示钢材,“002”表示铝材等。
五、流水号1. 定义:用于区分同一小类下的不同物料,按照顺序依次编号。
2. 编码方式:使用四位数字。
从“0001”开始依次递增。
六、特殊情况处理1. 新物料添加:当有新物料需要入库时,按照编码规则确定其所属的大类、中类、小类,然后分配流水号。
2. 物料类别调整:如果物料的类别发生变化,需要及时调整其编码。
例如,原本属于某一小类的物料,由于性质改变,需要调整到另一个小类,此时应重新分配小类代码和流水号。
七、编码管理1. 建立编码数据库:将所有物料的编码信息录入数据库,方便查询、管理和维护。
2. 专人负责:指定专人负责物料编码的管理工作,确保编码的准确性和一致性。
3. 定期审核:定期对编码进行审核,清理无效或重复的编码,保证编码系统的高效运行。
通过以上规则,可以为仓库中的物料建立一套清晰、规范的编码体系,便于物料的识别、管理和统计。
公司财务流程的管理制度全体财务人员应认真贯彻执行国家有关财政法规及会计制度,敬业爱岗,不做有损于公司的事。
严格按照公司财务制度做好自己的本职工作。
对待工作认真踏实,树立为客户服务意识。
物料编码原则,工厂原料、半成品、成品、客供件编码方法
电子类(零件)---IC、电阻、电容、PCB、发射管、接收器、开关、风扇、指示灯(LED)、 电源线、信号线、导电膜、喇叭、蜂鸣器……等。
03 (半成品)---喇叭、锁座、汇流槽、主机板、COB、插件半成品……等。
橡胶类(零件)---硅胶条、单 KEY 橡胶、圆球(滚轮)、橡胶脚垫、橡皮圈。 04
(X 入货:成本为 0-----Y 出货:建立加工费)
〔2〕 B 指客户别(A--Y 依序编列、为避免混淆 I、D、O、Z 四个英文字母不予采 用)。
〔3〕 C
D EF G H I
参照原客户现有之编号、取其七码、不够七码者前面补 0、遇有文字或符号
者、则跳过不予编入。
〔4〕未编入 BOM 之客提件不予编号、进料盖客提免验章。
AB
C DE F G H
〔1〕 A 所有 SKD、CKD 半成品其 A 栏皆为 5。
文件名称 制订日期
实业
物料编码原则
发行日期
版本
文件编号 制定部门 A 制订日
期
页次 发行部门
发
行 日 期
〔2〕 B
C 表示材料大类别。(详见附件三) 01-----塑料类。 02-----金属类。 03-----电子类。 04-----橡胶类。 05-----包材类。 06-----标贴类。 07-----紧固(扣)合件。 08-----附件类。
09
10
(附件四) G、H 栏
键盘语文别代码表 G、H 栏
G、H 栏
01
英文
25
02
英国英文
26
03
西班牙文
27
04
匈牙利文
成品编码规则
河北兴飞化工化验室
“成品编号”编制规则
1、成品编号规则如下:
编号按:“车间号+年月日+当日提样顺序号----包装形式代号—粒度代号”
2、解释如下:
①、车间号分为:代码“E”为二氯车间、代码“N”为二水二氯车间、代码“S”为三
氯车间
②、年、月、日:均分别用2位数字表示:如120826即为2012年8月26日。
③、当日提样顺序号:从早八点后所提的第一个样为01,第二个样为02,依此类推。
至到夜班下班,第二天白天早八点后所提的第一个样仍为01。
④、包装形式号:
“1”:白吨包“2”:50kg白塑料桶
“3”:50kg蓝塑料桶“4”:25kg全纸桶
“5”:25kg蓝塑料桶“6”:25kg外销袋
“7”:25kg内销袋“8”:50kg全纸桶
“9”:50kg带铁箍纸桶“10”:周转袋
⑤、粒度代号:
“D”:8—30目“X”:20—40目“F”:粉剂“H”:混合粒
3、综上:例如当我们看到一托盘成品的编号为“N12082618—1—X”那么这批成品传达出的信息是:此批物料为二水二氯车间在2011年8月26日所产出的第18包产品,用白吨袋盛装的20—40目颗粒。
版本 1 执行日期4/13/2013 页码1/1
制表人审核人总经理。
料号编码规则
外购成品类
01
预留
02
矩阵
03
分割器Biblioteka 04分配器05预留
06
预留
07
预留
08
拼接控制器
09
预留
10
延长器
4
料号编码原则
成品类(H) REV:第3版
1
2
3
4
5
6
7
8
9
10
11
第1码:表示零件类别( “5”表示安防成品类,6表示医疗成品类,7表示工业成品类)
第2、3、4码:表示产品尺寸(000表示其他类成品)
1 目的
确定生产适用之原材料的编码原则,以方便工厂管理。
2 适用范围
适用于公司所用之原材料的编码控制。
3 职责
工程部负责零件的编码。
4 控制要求
4.1 零件按零件类别、厂商、规格等进行分类。
4.2 零件与编码应一一对应,避免一物多码或一码多物。
4.3 具体编码规则详见附件。
零件类别分类对照
REV:第3版
一级代码
零件类别分类对照
二级代码
零件类别分类对照
1
原材料类
00
五金壳套料类
01
五金配件类
02
塑料壳类
03
液晶屏类
04
触摸屏类
05
解码板类
06
电源板类
07
背光驱动板类
08
适配器类
09
线材类
10
机柜类
11
外购套料类
12
其他类
13
螺丝类
14
辅料类
LS
临时类
2
包装材料类
新版成品料号编码原则
物料编码规则1.目的:为更好的运用本公司的ERP系统,保证内部编码的一致性、规范性及唯一性。
特定义此说明。
2.范围:适用于本公司所有直接或间接生产材料或工具的编码规则。
3.定义:略。
4.职责:工程部负责制定及修改此编码规格。
5.具体说明:本公司使用的编码总位数为12位,全部采用数字的形式,除第1(大类)位为固定表示位外,其他2-12位依具体的各类材料的特性进行具体的定义和区分。
大类说明:1. 原材料(电子类物料)------第一位数固定为“1”2. 原材料(五金塑胶结构类)----第一位数固定为“2”3. 原材料(包装材料类)---------第一位数固定为“3”4. 辅料(焊锡类,胶水类,化工类,胶纸类)-----------第一位数固定为“4”5.客供器件---------第一位数固定为“5”6. 半成品(PCBA、外加工线束等)----第一位数固定为“6”7. 保留扩展项---------第一位数固定为“7”8. 保留扩展项---------第一位数固定为“8”9. 成品(整机类)---------第一位数固定为“9”核准审核制作周庆丰版本:Rev016 0 0“0”是有铅“1”表示RoHS机种型号代码2-3位:种类,01=SMT半成品 02=DIP半成品 03=组装完成品 04=邦定完成品 05=外发加工半成品4-7位:机种代码:8-10位:客户代码11位:序列号:9 0 0“0”是有铅“1”表示RoHS00”机种型号代码2-3位:补“00”4-7位:机种代码:8-10位:客户代码11位:序列号:。