
注塑机参数及安全调试指引(德马格)复习进程
注塑机参数及安全调试指引(德马格)
注塑机安全调试指引
前言:
为了更规范、更合理、更快速地完成注塑工艺参数调试,提高注塑机和模具使用寿命、减少修机和修模时间、减少机位人手、减少耗材,提升产品质量和提高生产效率,最终确保生产顺利和稳定,特制定此份注塑机安全调试指引。
一:注塑生产流程图
生产流程图
二:上模
2.1机台型号与模具大小是否匹配
上模前需要根据模具大小,与机台容模厚度是否匹配,不可出现小机台上大模或大机台上很小的模。
按以下要求执行:
1/2容模宽度≤模具宽度≤容模宽度
2.2上模前准备
根据模具长度,将注塑机容模厚度设定在合适位置(较模具长度稍长即可),并将机台调至开模状态,之后将安全门打开;根据模具宽度,对于机台固定板上因夹马定位螺丝挡住上模的,则需要先将螺丝拧下来,往外移至合适位置。
最后将机械手调至外端,并将机台马达关闭。
调整容模厚度要求如下:
将注塑机调到手动状态,合模,容模厚度是否与模具长度匹配,对于过短或过长,则需将注塑机打到调试状态,将容模厚度调试到与模具长度匹配为止。
(需要设定调试的速度为最大速度的10%-15%,方可进行容模厚度的调试)。
2.3吊模
将模具从地面或叉车上吊入机仓内,吊装前需检查模具吊装孔是否滑牙,起吊模具时需控制起吊速度和运输速度。
将模具吊起后(离地面高度15到20公分),平推至注塑机操作界面的对面,之后再将模具升高,至合适高度后,再平移至机台容模腔内,最后将模具降低,降低至进胶口与唧嘴基本持平。
需特别注意,吊环扭入深度必须在两倍直径以上。
2.4对嘴
将模具吊入机仓内,模具进胶口位置与炮嘴基本在一条线上,打开马达进行对嘴。
对炮嘴前,应先合模锁模----模具处于低压状态(位置在5MM-10MM),模具能够稍微活动即可。
再启动射座以15%-20%的速度进行操作,防止射嘴和模具撞击或碰伤。
且在微调模具上下时,唧嘴必须退后一段距离,避免唧嘴或模具损坏。
2.5打紧马仔,接油接水
1..对好嘴之后,马仔拧紧,将模具固定在机台之上。
马仔拧紧是指:将螺丝拧紧,拧到手
受力突然增大时,再将螺丝拧90到180度即可。
螺丝进入机板深度必须大于螺丝直径
1.5倍以上。
2.拧紧之后,需用扳手轻敲螺丝,发出清脆声音即表明螺丝拧紧。
3.接好油管、水管,并根据所用原料特性要求,调好油温机(或水温机)温度,并打开预热。
原料名称 ABS ABS+PC PC PC+GF POM TPU 模温(℃)
60--80 80--100 80--120 110--130 80--90 50--70
4.同时根据所用原料的特性,设定注塑机螺杆各段的温度,并将其打到保温状态----预热。
设置温度的基本要求为:从进料口开始,往唧嘴方向,整个料筒温度依次升高,每段温度差值在10—15℃,至胶料射出前温度最高,唧嘴温度较最高温度低5—10℃.
三:模具空转检查
1.打开边锁,并将开模速度调至5%-10%,缓慢开模,同时眼睛需一直盯着模具,看是否有异常,有异常则立即停机检查。
开模距离的确定:一般情况下,满足机械手或手工取产品即可,间距在150MM----450MM 。
2.开模后,仔细检查模腔、镶件等是否有异常。
3.将顶针顶出速度及后退速度调至5%-10%,缓慢将顶针顶出及后退,检查顶出系统是否有异常,重复三次。
之后,将顶出速度及后退速度调至正常(一般情况下,顶出速度控制在25%-45%;后退速度控制在35%-55%),
再重复三次。
顶出位置的确定:跟进产品的结构特点,便于机械手或手工取产品即可,一般顶出距离20MM-100MM 。
4.将合模速度同样调至5%-10%,重复三次,检查顶出机构、滑动机构是否正常;再将合模速度及开模速度调至正常(一般情况下,开模速度在20%--50%,需遵从加速、匀速、减少的运动过程;合模速度在10%-55%,也需遵从加速、匀速、减少的运动过程。
)重复三次。
生产过程中,打开安全门后,马达电源自动切断。
5.特别注意最后高压低速合模时,位置的设定,一般在位置5MM-10MM 时,设定高压低速合模;反之,开模时,高压低速开模位置与高压低速合模位置一致。
开模时,减速位置的设定,
开启半自动生产时,合模必
一般设定在模具完全开模前20MM-50MM。
日常常用机台高压开模位置无须设定,有特别需要时方根据实际修改。
四:下模
生产完成后,先关闭马达,再拆除水管、油管;之后用风枪将模具运水道内的积水吹出,防止模具生锈;用碎布将模具表面的油污擦拭干净。
拆卸码仔前需先上好吊环,并将铁链起吊拉直,至模具稍受力,吊架不可受力弯曲。
注意掌握力度,力度过小,开模后模具将出现突然下降;力度过大,开模后将出现模具往上弹。
起吊前,再次检查所有马仔是否扭开,方可低压慢速(15%--20%)开模。
马仔拧紧及松开,需遵循整体平进的原则,即不能一次性将马仔拧紧或拧松开,需要将四个马仔或对角线上的两个马仔,相对平稳的拧紧。
将模具从机台吊出,并平稳放置在叉车上。
模具起吊至合适高度后,平移至注塑机操作界面对面,之后再将模具降低至地面15到20公分,最后将模具平推外出,平稳的放于叉车上。
五:参数调试
5.1烘料
上机调试前,需要跟进所加原料特性烘烤好原料;加入机台烘料斗内,继续烘料。
5.2新模具工艺条件设定的方法
①方法:先不用保压,只用一级射胶;
②温度:偏低设置料温(防止分解)和偏高设置模具温度;
③压力:注射压力、背压均从偏低处开始;
④锁模力:从偏大处开始(防止溢料);
⑤速度:注射速度从稍慢开始;螺杆转速从稍慢开始;开闭模速度从稍慢开始;计量行程从偏小开始(防止过量填充);
⑥时间:注射时间从偏长开始;冷却时间从偏长开始;
⑦当产品走满胶后,再启用保压,保压压力及保压时间从小到大调整。
5.3注塑部实际操作过程的总结
①机台炮筒温度及前后模温度打到预定值时,再次检查顶出机构及滑动机构,重复三次。
同时,解除炮筒保温状态。
注意唧嘴的温度比炮筒最高温度低5—10℃。
②锁模力:是为了顶抗熔融物料的注塑压力而设定的,其大小要根据注塑压力大小,产品面积大小等具体情况而定,一般注塑压力越大,产品面积越大,锁模压力越大。
锁模力开始设定时,可从高往下调,即最高为最大锁模力的90%开始。
特别注意:锁模力越大,对模具损伤越大,刚好能满足生产需求时为最佳锁模力。
③射胶压力:公司常用塑胶ABS、ABS+PC、PC等原料,用于德马格上,压力范围在
100MPa--180MPa,具体需根据产品结构及料性等设定。
射胶压力遵从低到高进行调试。
④保压压力一般为射胶压力的70%--85%
⑤时间(射胶时间、保压时间及冷却时间)
射胶时间:根据所用原料、产品结构及大小设定
保压时间:保证浇口封胶即可,目前注塑部设定范围在0.5S—3S
冷却时间:应从较长时间设定,之后逐渐降低,保证产品不变形即可。
⑥背压可以提高材料的熔融效果和混炼效果。
对于有用到色粉(特别是色粉量大,诸如白色等),适当增加背压,可减少一定量色粉线、异色点等。
但背压越大,对螺杆损伤越大。
一般情况下,背压设定在3-15kg/c㎡。
⑦射胶量:一般射胶量最好设定在注塑机最大射胶量的30%-90%,且一次溶胶量必须低于三啤产品重量。
在设定射胶位置的时候,必须将残留量留出来,一般残留量为5—10MM。
⑧参数调试
试啤产品,根据所啤产品的实际情况,调试机台。
对于有工艺参数的产品,必须依据工艺参数进行调试,不可超出工艺要求范围,超出范围的需要重新验证。
5.4模具注塑成型性的检讨
模具在使用过程中,特别在试模时,需要对模具进行检讨,主要有以下几点:
①注塑成型工艺条件范围是否太窄;
②能否使用机械手作业;
③机位人手是否较多;
④注塑周期是否太长;
⑤注塑外观质量能否满足客户要求;
⑥注塑件的尺寸精度和强度能否达到要求;
⑦注塑成型是否困难(包括脱模困难、排气差、流动阻力大、模温不均等)
⑧模具及产品是否容易变形。
六、常见异常原因分析及解决方法
以上为一般调机时该考虑的方向,在正常生产时,突然出现异常情况,则需要先检查模具、机器是否存在问题,不可一遇到问题就调参数。
德马格注塑机操作培训
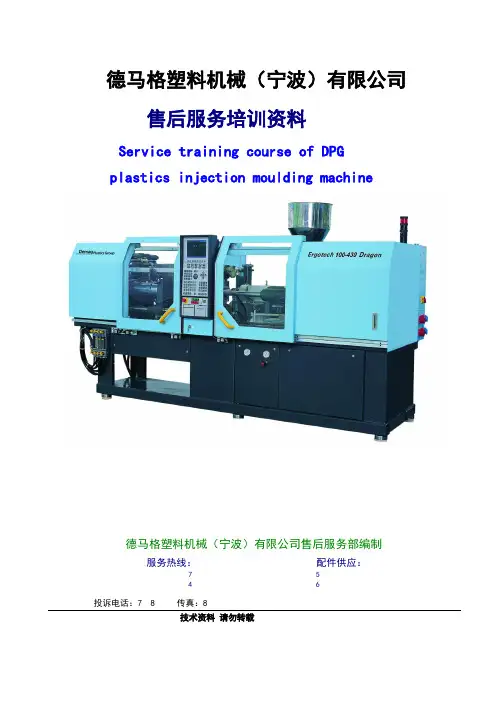
德马格塑料机械(宁波)有限公司售后服务培训资料Service training course of DPGplastics injection moulding machine德马格塑料机械(宁波)有限公司售后服务部编制服务热线:配件供应:7 54 6投诉电话:7 8 传真:8技术资料请勿转载第一章 显示器的操作原理Egocontrol operating Philosophy操作终端 “NC4 控制器”Operating Terminal “Ergocontrol NC4”Fig. 1--1: Operating terminal “Ergocontrol (EC) NC4”液晶屏幕LCD Display功能组键 Function group key 数字键盘Numeric Keypad手动动作功能键 Manaulfunction button状态选择键Mold selection button-紧急停止按钮Emergency stop开关按钮ON/OFF button启动按钮Start button软驱Disk driver软件 Soft key光标移动键Cursor move key特殊功能键盘Special function key光标快速移动滑轮 Cursor move shuttle wheel 软键 Soft key1. 1. 1 功能组键/Function Group KeysErgocontrol (EC) 显示屏中的页面均可通过屏幕下的相关热键(功能组键)翻到Ergocontrol (EC)screen pages are function relevant called up by pressing the hot keys (function group keys).按下这些按钮可直接翻到相关的主画面如:按 合模单元组键可直接翻到 “10模具设置”页By pressing these buttons is displayed the main page of the selected function group, screen page “10 MOULD” in function group “clamping unit”. 功能组键/Function group合模单元/CLAMPING UNIT功能组键/Function group注射单元/INJECTION UNIT功能组键/Function group 温度控制/TEMPERATURES 功能组键/Function group 程序选择/PROGRAMS 功能组键/Function group 加工控制/PROCESS CONTROFig. 1--2: Meaning of the function group keys其它的一些功能键均可通过按屏幕下的软键来选取Further function group relevant screen pages can be selected by pressing the appropriate softkeys (see also chapter 2. 3 and 2. 4. 1).按软件中的“返回”可退回至原有的画面中By pressing the softkey ”return” can be returned to the previously displayed screen page.软键图标:Softkey“return:1. 2 随机软盘的用法/Handling of the Machine Diskettes机器由于种种原因出现程序丢失时可通过重装随机软盘来恢复(详细的操作方法在后面的第七项有详细讲解)The machine programs have to be reloaded only when the program is crashedfor any reason.注意: 这些软盘“Boot CPU(机器控制程序)”,”Boot firmware(固化程序)”,”Boot picture(画面程 序)”,”Boot Diagnostic —disk(清除程序)” 均能在将软盘插入软驱后重开电源时自动将程序载入机器Note: The diskettes “Boot CPU” (machine control), “Boot Ergocontrol” (firmware andscreen layout) and “Diagnostic --DISK” (diagnosis of faults) are automatically loaded into machine control, when such a disk is in the disk drive unit while the machine is switched on.. 1 安装CPU 盘/Diskette “BOOT CPU”功能组键/Function group自动化/AUTOMATIZATION功能组键/Function group德马格机械手/HANDLING功能组键/Function group页面列表/PAGE LAYOUT功能组键/Function group服务页面/SERVICE功能组键/Function group警服页面/ALARMS P。
注塑工艺标准参数优化

What has happened to the screw stop position?
What is happening to the check ring?
STEP SIX RESULTS
Insert actual values in the relevant boxes
Screw stop position (mean and range)
Injection time (mean and range)
Peak injection pressure, P inj. max
Injection pressure at changeover, PN press.
Changeover stroke
工艺参数优化
目标:
一步步改进工艺过程稳定性.
评估各个参数的更改对工艺过程稳定性的影响
to demonstrate the cumulative improvemnt in the process and product consistency
方法:
At each stage, after the process has been given sufficient time to stabilise, a run of sixteen consecutive mouldings is to be made. These mouldings will be assessed for consistency by weight (a dimension, a physical property or some other attribute could equally well be used, weight is simply the most widely applicable).
德马格注塑机规格参数图册

1760500275585/6851085/1185770x770520x5201605929International size description 国际标准尺寸Locking force 锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v) 模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio 长径比Spec. injection pressure(up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection1)最大注射速率1)> without accumulator 2) > 无蓄能器2) [cm3/s]> with accumulator > 加蓄能器 [cm3/s]Injection Speed 注射速度Under 1000bar injection pressure 在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator [mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)2) > 马达1(120bar)2) [g/s]> motor 2(120bar)2) > 马达2(120bar)2) [g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke 最大螺杆行程 [mm]Max. distance of nozzle retraction3) 最大喷嘴行程3) [mm]Nozzle stroke in automatic mode3) 喷嘴工作行程3) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity4) 料斗容积4) [Itr.]Oil tank capacity 油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump2) > 油泵2) [≈kW]> electric screw drive > 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive2) > 液压驱动功率 2) [kW]> capacity with electr. drive2) > 电气总功率2) [kW]Dry cycles(Euromap6)2) 空循环(EUROMAP6)2) [s-mm]Net weight(without oil)5) 机器净重(不含油)5) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)6) 液压马达末端伸出机身距离 1(H)6) [mm]Motor end projection 2(H)6) 液压马达末端伸出机身距离 2(H)6) [mm]Electric drive projection (H)6) 预塑电动马达伸出机身距离 (H)6) [mm]The shown specifications reflect the state at the time of printing. We 1) Rate of injection based on the standard plasticizing unit1)注射速率基于标准塑化装置2310575340690/7901265/1365860x860580x5801807336International size description 国际标准尺寸Locking force锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v)模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio长径比Spec. injection pressure (up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm 3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection 1)最大注射速率1)> without accumulator 2) > 无蓄能器2) [cm 3/s]> with accumulator > 加蓄能器[cm 3/s]Injection Speed注射速度Under 1000bar injection pressure在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator[mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)2)> 马达1(120bar)2)[g/s]> motor 2(120bar)2) > 马达2(120bar)2) [g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke最大螺杆行程 [mm]Max. distance of nozzle retraction 3) 最大喷嘴行程3) [mm]Nozzle stroke in automatic mode 3)喷嘴工作行程3)[mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity 4)料斗容积4)[Itr.]Oil tank capacity油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump 2)> 油泵2) [≈kW]> electric screw drive> 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive 2)> 液压驱动功率 2)[kW]> capacity with electr. drive 2) > 电气总功率2) [kW]Dry cycles(Euromap6)2)空循环(EUROMAP6)2)[s-mm]Net weight(without oil)5) 机器净重(不含油)5)[≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)6) 液压马达末端伸出机身距离 1(H)6)[mm]Motor end projection 2(H)6) 液压马达末端伸出机身距离 2(H)6) [mm]3080675330710/8301385/1505930x930630x6302007336International size description 国际标准尺寸Locking force 锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v) 模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio 长径比Spec. injection pressure(up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection1)最大注射速率1)> without accumulator 2) > 无蓄能器2) [cm3/s]> with accumulator > 加蓄能器 [cm3/s]Injection Speed 注射速度Under 1000bar injection pressure 在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator [mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)2) > 马达1(120bar)2) [g/s]> motor 2(120bar)2) > 马达2(120bar)2) [g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke 最大螺杆行程 [mm]Max. distance of nozzle retraction3) 最大喷嘴行程3) [mm]Nozzle stroke in automatic mode3) 喷嘴工作行程3) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity4) 料斗容积4) [Itr.]Oil tank capacity 油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump2) > 油泵2) [≈kW]> electric screw drive > 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive2) > 液压驱动功率 2) [kW]> capacity with electr. drive2) > 电气总功率2) [kW]Dry cycles(Euromap6)2) 空循环(EUROMAP6)2) [s-mm]Net weight(without oil)5) 机器净重(不含油)5) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)6) 液压马达末端伸出机身距离 1(H)6) [mm]Motor end projection 2(H)6) 液压马达末端伸出机身距离 2(H)6) [mm]3850730350745/9501475/16801040x1060720x7202007336International size description 国际标准尺寸Locking force 锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v) 模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio 长径比Spec. injection pressure(up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection1)最大注射速率1)> without accumulator 2) > 无蓄能器2) [cm3/s]> with accumulator > 加蓄能器 [cm3/s]Injection Speed 注射速度Under 1000bar injection pressure 在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator [mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)2) > 马达1(120bar)2) [g/s]> motor 2(120bar)2) > 马达2(120bar)2) [g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke 最大螺杆行程 [mm]Max. distance of nozzle retraction3) 最大喷嘴行程3) [mm]Nozzle stroke in automatic mode3) 喷嘴工作行程3) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity4) 料斗容积4) [Itr.]Oil tank capacity 油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump2) > 油泵2) [≈kW]> electric screw drive > 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive2) > 液压驱动功率 2) [kW]> capacity with electr. drive2) > 电气总功率2) [kW]Dry cycles(Euromap6)2) 空循环(EUROMAP6)2) [s-mm]Net weight(without oil)5) 机器净重(不含油)5) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)6) 液压马达末端伸出机身距离 1(H)6) [mm]Motor end projection 2(H)6) 液压马达末端伸出机身距离 2(H)6) [mm]4620770380825/10501595/18201200x1200820x8202309642International size description 国际标准尺寸Locking force 锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v) 模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio 长径比Spec. injection pressure(up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection1)最大注射速率1)> without accumulator 2) > 无蓄能器2) [cm3/s]> with accumulator > 加蓄能器 [cm3/s]Injection Speed 注射速度Under 1000bar injection pressure 在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator [mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)2) > 马达1(120bar)2) [g/s]> motor 2(120bar)2) > 马达2(120bar)2) [g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke 最大螺杆行程 [mm]Max. distance of nozzle retraction3) 最大喷嘴行程3) [mm]Nozzle stroke in automatic mode3) 喷嘴工作行程3) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity4) 料斗容积4) [Itr.]Oil tank capacity 油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump2) > 油泵2) [≈kW]> electric screw drive > 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive2) > 液压驱动功率 2) [kW]> capacity with electr. drive2) > 电气总功率2) [kW]Dry cycles(Euromap6)2) 空循环(EUROMAP6)2) [s-mm]Net weight(without oil)5) 机器净重(不含油)5) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)6) 液压马达末端伸出机身距离 1(H)6) [mm]Motor end projection 2(H)6) 液压马达末端伸出机身距离 2(H)6) [mm]5500850400920/11501770/2000 1300x1300920x9202609642International size description 国际标准尺寸Locking force锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v)模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio长径比Spec. injection pressure (up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm 3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection 3) 最大注射速率3)> without accumulator 4) > 无蓄能器4) [cm 3/s]> with accumulator > 加蓄能器[cm 3/s]Injection Speed注射速度Under 1000bar injection pressure在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator[mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)4) > 马达1(120bar)4) [g/s]> motor 2(120bar)4)> 马达2(120bar)4)[g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke最大螺杆行程 [mm]Max. distance of nozzle retraction 5)最大喷嘴行程5)[mm]Nozzle stroke in automatic mode 5) 喷嘴工作行程5) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity 6) 料斗容积6) [Itr.]Oil tank capacity油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump 4)> 油泵4) [≈kW]> electric screw drive> 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive 4) > 液压驱动功率 4) [kW]> capacity with electr. drive 4)> 电气总功率4) [kW]Dry cycles(Euromap6)4)空循环(EUROMAP6)4)[s-mm]Net weight(without oil)7) 8) 机器净重(不含油)7) 8) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)9) 液压马达末端伸出机身距离 1(H)9) [mm]Motor end projection 2(H)9) 液压马达末端伸出机身距离 2(H)9) [mm]Electric drive projection (H)9)预塑电动马达伸出机身距离 (H)9)[mm]71509304501020/12501950/2180 1450x14701020x102030014976International size description 国际标准尺寸Locking force锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v)模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio长径比Spec. injection pressure (up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm 3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection 3) 最大注射速率3)> without accumulator 4) > 无蓄能器4) [cm 3/s]> with accumulator > 加蓄能器[cm 3/s]Injection Speed注射速度Under 1000bar injection pressure在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator[mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)4) > 马达1(120bar)4) [g/s]> motor 2(120bar)4)> 马达2(120bar)4)[g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke最大螺杆行程 [mm]Max. distance of nozzle retraction 5)最大喷嘴行程5)[mm]Nozzle stroke in automatic mode 5) 喷嘴工作行程5) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity 6) 料斗容积6) [Itr.]Oil tank capacity油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump 4)> 油泵4) [≈kW]> electric screw drive> 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive 4) > 液压驱动功率 4) [kW]> capacity with electr. drive 4)> 电气总功率4) [kW]Dry cycles(Euromap6)4)空循环(EUROMAP6)4)[s-mm]Net weight(without oil)7) 8) 机器净重(不含油)7) 8) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)9) 液压马达末端伸出机身距离 1(H)9) [mm]Motor end projection 2(H)9) 液压马达末端伸出机身距离 2(H)9) [mm]Electric drive projection (H)9)预塑电动马达伸出机身距离 (H)9)[mm]880010305001120/13502150/3280 1620x16201120x1120350197102International size description 国际标准尺寸Locking force锁模力 [kN]Max. mould opening stroke 最大开模行程 [mm]Min. mould height 最小模厚 [mm]Max./enlarged mould height 最大/增大模厚 [mm]Overall size of platens/enlarged 最大/增大模板间距 [mm]Mould platen(h x v)模板尺寸(水平*垂直) [mm]Distance between tie bars(h x v) 拉杆间距(水平*垂直) [mm]Ejection stroke 顶出行程 [mm]Ejection force 顶出力 [kN]Retraction force 回缩力 [kN]Screw geometry 螺杆形状L/D ratio长径比Spec. injection pressure (up to 400℃) 注射压力(至400℃) [bar]Max. cylinder head volume 理论注射容积 [cm 3]Max. shot weight(PS) 最大注射量 [g]Max.Rate of injection 3) 最大注射速率3)> without accumulator 4) > 无蓄能器4) [cm 3/s]> with accumulator > 加蓄能器[cm 3/s]Injection Speed注射速度Under 1000bar injection pressure在1000bar 的注射压力下> without accumulator [mm/s]> with accumulator[mm/s]Plasticising rate(PS) 塑化率(PS)> motor 1(120bar)4) > 马达1(120bar)4) [g/s]> motor 2(120bar)4)> 马达2(120bar)4)[g/s]> electric screw drive > 电动螺杆 [g/s]Max. screw stroke最大螺杆行程 [mm]Max. distance of nozzle retraction 5)最大喷嘴行程5)[mm]Nozzle stroke in automatic mode 5) 喷嘴工作行程5) [mm]Max. nozzle dipping depth(SVO) 最大喷嘴伸出模板长度(SVO) [mm]Nozzle sealing force 喷嘴接触力 [kN]Number of heating zones 加热段数量Hopper capacity 6) 料斗容积6) [Itr.]Oil tank capacity油箱容量 [Itr.]Installed electrical rating 额定电气功率> pump 4)> 油泵4) [≈kW]> electric screw drive> 电动螺杆 [≈kW]> heating capacity of screw cylinder > 料筒加热功率 [≈kW]> capacity with hydraulic drive 4) > 液压驱动功率 4) [kW]> capacity with electr. drive 4)> 电气总功率4) [kW]Dry cycles(Euromap6)4)空循环(EUROMAP6)4)[s-mm]Net weight(without oil)7) 8) 机器净重(不含油)7) 8) [≈kg]Machine dimensions(lxwxh) 机器尺寸(lxwxh) [≈m]Motor end projection 1(H)9) 液压马达末端伸出机身距离 1(H)9) [mm]Motor end projection 2(H)9) 液压马达末端伸出机身距离 2(H)9) [mm]Electric drive projection (H)9)预塑电动马达伸出机身距离 (H)9)[mm]Equipment Systec C 1,600 ... 8,000 kN● Basic equipment● Basic equipmentEquipment Systec C 1,600 ... 8,000 kN2021● Basic equipment ○ Additional price - Not availableThe shown specifications reflect the state at the time of printing. We reserve the right to modify specifications.● Basic equipment ○ Additional price - Not availableThe shown specifications reflect the state at the time of printing. We reserve the right to modify specifications.Systec C 1,600 ... 8,000 kN配置● 基本配置○ 选配装置- 不可选本页参数为印刷前取得的数据。
注塑成型机调试方法V1

三.成型生产中几个典型不良的分析 及相应解决对策.
A.短射:指充填不足,即熔胶未完全流遍模
腔的各个角落
原因分析
解决对策
1.原料未充分干燥
延长干燥时间,
提升干燥温度
原因分析 2.模具进胶口太小或 浇口位置不当 改为侧进胶) 3.成型条件设定不当: 射出压力不足 料量温度太低 射速太慢 熔胶量不够
解决对策 增大进胶口或改变 浇口位置(由点进胶
B.其次要能熟练运用“动作监视)射胶﹑ 熔胶两个方面 1.通常开机时都先从不饱模调起一连数模 都为不饱模时都先不要急着改参数,先观察 “动作监视”画面.射胶位置﹑射胶时间等 各 参数的变化情况确定是属于什么性质的不 饱模,再相应的地调整参数.
2.判断何种性质的不饱模的方法: 2.1.数量不足性不饱模,方法:动作画面内﹑
稍增大计量 用背压储料 增大射压 增大保压 增加射速 延长射出时间 降低料管温度
C.气泡:指在成型制品中出现或大或小的小
水泡之类的现象
原因分析
解决对策
1.原料未充分干燥
延长干燥时间,
提升干燥温度
2.模具结构复杂
改善模具结构减少
有突出肋
有太多的突出肋
3.成型条件设定不当
射料不足
适当增加料量
原因分析 3.成型条件设定不当 料管温度设过高(料己裂解) 射压太低 射出时间不够 射速太快 冷却时间太长 熔胶速度太低 螺杆转速
8.压缩比与长径比: 8.1压缩比=进料段牙深/计量段牙深*100%(2~3.5) 8.2长径比=螺牙总长/螺杆直径*100%(15~25)
二.调机技巧部分及各段参数设 定的原则(以台中精机为例)
台中精机的一般操作细则为最基本的调 机前提,想必各位同仁都比较了解,就不用 细谈,在此只对一些在生产中较为重要且 时常出现问题的部分提出来与大家共同 学习.
注塑成型调校指引

注塑成型调校指引为了提高产品质量及生产效率,调校机技工必须熟悉注射工艺参数和机器调整环节准则,并充分灵活运用才能改善塑胶制品之缺陷,以下是调整注塑机的主要参数和塑胶制品常见缺陷及改善措施。
(资料谨供参考指引)第一章注塑成型调校的主要参数注塑加工上讲的调机是指根据某一具体模具、原材料不断的调整注塑机的各种参数及其它辅助参数,直到生产出合格的塑胶件的一系列调校方案,称为调机。
注塑机的主要参数有如下一些:1综合参数1.1容模尺寸:宽×高×厚1.2最大射胶量:即为注塑机所能射出的最大胶量,重量一般用克(g)或安士(oz)表示(1oz=28.4g),由于各种胶料比重不同,一般都是以PS(比重约为1)来作参照的,啤作其它胶料时进行换算,所啤胶件的啤总重(包括水口)必须小于(或等于)最大射胶量的80%,同时不能小于最大射胶量的15%,否则会影响注塑效益。
1.3锁模力:即是模具合模后所能受的最大分开力,一般啤机均有一个额定的锁模力,调得太大易使机器或模具产生变形。
锁模力的大小与啤件投影面积大致成正比例关系,粗略计算方法如下:锁模力(吨)=型腔的投影面积(cm2)×材料压力系数÷额定锁模力的90%附:材料压力系数参数表塑料名称PS PE PP ABS 尼龙赛钢玻璃纤维其他工程塑料KP(t/cm2)0.32 0.32 0.32 0.39 0.68 0.64~0.72 0.64~0.72 0.64~0.8例:一模出两个产品,其中:产品投影面=10×17=170cm2,水口投影面=0.8×14=11.2cm2,使用胶料为ABS材料压力系数平均值=0.39,所以:锁模力=170+11.2=181.2×0.39=70.67吨,70.67÷90%=78.5吨。
如果是说:按产品投影面计算所得的机型,锁模力虽然80吨已足够,即考虑产品毛重量是否超出机型最大容胶量(80吨机型最大容胶量为142 g),另外锁模力大于(或等于)85吨,也要考虑容模尺寸关系和产品特性要求,是否使用80吨(5安)以上的机型;产品特性要求比较严格、机器容模尺寸无法装模,故一般要使用120吨(7安)以上机型。
注塑机调机流程和注意事项

注塑机调机流程和注意事项
嘿!朋友们,今天咱们来聊聊注塑机调机流程和注意事项呀!
首先,咱们来说说注塑机调机流程。
第一步呢,就是要检查设备的状况哇!看看各个部件是不是都完好无损呀?有没有松动的地方呢?这可太重要啦!
第二步,要准备好原材料呀!确保原材料的质量和规格都符合要求呢,哎呀呀,这可不能马虎!
第三步,设置好工艺参数,比如温度、压力、速度等等。
这可得根据产品的要求来仔细调整呢,要是弄错了,那可就糟糕啦!
接下来,咱们讲讲注意事项。
注意事项一,操作之前一定要熟悉设备的操作手册呀!这能避免很多错误操作呢!
注意事项二,调机过程中要密切关注设备的运行状态哇,一旦发现异常,赶紧停机检查呀!
注意事项三,温度的控制很关键呢,过高或者过低都会影响产品质量呀!
注意事项四,注射压力和速度的调整要逐步进行,不能一下子调得太猛啦!
注意事项五,模具的安装一定要牢固,不然会出大问题的呀!
注意事项六,定期对设备进行维护和保养,这能延长设备的使用寿命呢!
注意事项七,操作人员要穿戴好防护装备,保障自身安全哟!
注意事项八,不同的原材料可能需要不同的调机参数,要注意区分呀!
注意事项九,新员工要在老员工的指导下进行操作,可不能独自瞎搞哇!
注意事项十,遇到问题要冷静分析,不要慌张,总能找到解决办法的呢!
哎呀呀,注塑机调机可真是个细致活,大家一定要认真对待哟!。
德马格注塑机操作培训111
德马格塑料机械(宁波)有限公司售后服务培训资料Service training course of DPGplastics injection moulding machine德马格塑料机械(宁波)有限公司售后服务部编制服务热线:配件供应:****************************************************投诉电话:**************************传真:*************技术资料请勿转载第一章 显示器的操作原理Egocontrol operating Philosophy1.1 操作终端 “NC4 控制器”Operating Terminal “Ergocontrol NC4”Fig. 1--1: Operating terminal “Ergocontrol (EC) NC4”液晶屏幕LCD Display功能组键 Function group key 数字键盘Numeric Keypad手动动作功能键 Manaulfunction button状态选择键Mold selection button-紧急停止按钮Emergency stop开关按钮ON/OFF button启动按钮Start button软驱Disk driver软件 Soft key光标移动键Cursor move key特殊功能键盘Special function key光标快速移动滑轮 Cursor move shuttle wheel 软键 Soft key1. 1. 1 功能组键/Function Group KeysErgocontrol (EC) 显示屏中的页面均可通过屏幕下的相关热键(功能组键)翻到Ergocontrol (EC)screen pages are function relevant called up by pressing the hot keys (function group keys).按下这些按钮可直接翻到相关的主画面如:按 合模单元组键可直接翻到 “10模具设置”页By pressing these buttons is displayed the main page of the selected function group, e.g.EC screen page “10 MOULD” in function group “clamping unit”. 功能组键/Function group合模单元/CLAMPING UNIT功能组键/Function group注射单元/INJECTION UNIT功能组键/Function group 温度控制/TEMPERATURES 功能组键/Function group 程序选择/PROGRAMS 功能组键/Function group 加工控制/PROCESS CONTROFig. 1--2: Meaning of the function group keys其它的一些功能键均可通过按屏幕下的软键来选取Further function group relevant screen pages can be selected by pressing the appropriate softkeys (see also chapter 2. 3 and 2. 4. 1).按软件中的“返回”可退回至原有的画面中By pressing the softkey ”return” can be returned to the previously displayed screen page .软键图标:Softkey “return:1. 2 随机软盘的用法/Handling of the Machine Diskettes机器由于种种原因出现程序丢失时可通过重装随机软盘来恢复(详细的操作方法在后面的第七项有详细讲解)The machine programs have to be reloaded only when the program iscrashed for any reason.注意: 这些软盘“Boot CPU(机器控制程序)”,”Boot firmware(固化程序)”,”Boot picture(画面程序)”,”Boot Diagnostic —disk(清除程序)” 均能在将软盘插入软驱后重开电源时自动将程序载入机器 Note: The diskettes “Boot CPU” (machine control), “Boot Ergocontrol” (firmware andscreen layout) and “Diagnostic --DISK” (diagnosis of faul ts) are automatically loaded into machine control, when such a disk is in the disk drive unit while the machine is switched on.1.2. 1 安装CPU 盘/Diskette “BOOT CPU”。
注塑机参数及安全调试指引(德马格)
注塑机安全调试指引前言:为了更规范、更合理、更快速地完成注塑工艺参数调试,提高注塑机和模具使用寿命、减少修机和修模时间、减少机位人手、减少耗材,提升产品质量和提高生产效率,最终确保生产顺利和稳定,特制定此份注塑机安全调试指引。
一:注塑生产流程图生产流程图二:上模2.1机台型号与模具大小是否匹配上模前需要根据模具大小,与机台容模厚度是否匹配,不可出现小机台上大模或大机台上很小的模。
按以下要求执行:1/2容模宽度≤模具宽度≤容模宽度2.2上模前准备根据模具长度,将注塑机容模厚度设定在合适位置(较模具长度稍长即可),并将机台调至开模状态,之后将安全门打开;根据模具宽度,对于机台固定板上因夹马定位螺丝挡住上模的,则需要先将螺丝拧下来,往外移至合适位置。
最后将机械手调至外端,并将机台马达关闭。
调整容模厚度要求如下:将注塑机调到手动状态,合模,容模厚度是否与模具长度匹配,对于过短或过长,则需将注塑机打到调试状态,将容模厚度调试到与模具长度匹配为止。
(需要设定调试的速度为最大速度的10%-15%,方可进行容模厚度的调试)。
2.3吊模将模具从地面或叉车上吊入机仓内,吊装前需检查模具吊装孔是否滑牙,起吊模具时需控制起吊速度和运输速度。
将模具吊起后(离地面高度15到20公分),平推至注塑机操作界面的对面,之后再将模具升高,至合适高度后,再平移至机台容模腔内,最后将模具降低,降低至进胶口与唧嘴基本持平。
需特别注意,吊环扭入深度必须在两倍直径以上。
2.4对嘴将模具吊入机仓内,模具进胶口位置与炮嘴基本在一条线上,打开马达进行对嘴。
对炮嘴前,应先合模锁模----模具处于低压状态(位置在5MM-10MM),模具能够稍微活动即可。
再启动射座以15%-20%的速度进行操作,防止射嘴和模具撞击或碰伤。
且在微调模具上下时,唧嘴必须退后一段距离,避免唧嘴或模具损坏。
2.5打紧马仔,接油接水1..对好嘴之后,马仔拧紧,将模具固定在机台之上。
注塑机参数及安全调试指引(德马格)
注塑机安全调试指引前言:为了更规范、更合理、更快速地完成注塑工艺参数调试,提高注塑机和模具使用寿命、减少修机和修模时间、减少机位人手、减少耗材,提升产品质量和提高生产效率,最终确保生产顺利和稳定,特制定此份注塑机安全调试指引。
一:注塑生产流程图生产流程图二:上模2.1机台型号与模具大小是否匹配上模前需要根据模具大小,与机台容模厚度是否匹配,不可出现小机台上大模或大机台上很小的模。
按以下要求执行:1/2容模宽度≤模具宽度≤容模宽度2.2上模前准备根据模具长度,将注塑机容模厚度设定在合适位置(较模具长度稍长即可),并将机台调至开模状态,之后将安全门打开;根据模具宽度,对于机台固定板上因夹马定位螺丝挡住上模的,则需要先将螺丝拧下来,往外移至合适位置。
最后将机械手调至外端,并将机台马达关闭。
调整容模厚度要求如下:将注塑机调到手动状态,合模,容模厚度是否与模具长度匹配,对于过短或过长,则需将注塑机打到调试状态,将容模厚度调试到与模具长度匹配为止。
(需要设定调试的速度为最大速度的10%-15%,方可进行容模厚度的调试)。
2.3吊模将模具从地面或叉车上吊入机仓内,吊装前需检查模具吊装孔是否滑牙,起吊模具时需控制起吊速度和运输速度。
将模具吊起后(离地面高度15到20公分),平推至注塑机操作界面的对面,之后再将模具升高,至合适高度后,再平移至机台容模腔内,最后将模具降低,降低至进胶口与唧嘴基本持平。
需特别注意,吊环扭入深度必须在两倍直径以上。
2.4对嘴将模具吊入机仓内,模具进胶口位置与炮嘴基本在一条线上,打开马达进行对嘴。
对炮嘴前,应先合模锁模----模具处于低压状态(位置在5MM-10MM),模具能够稍微活动即可。
再启动射座以15%-20%的速度进行操作,防止射嘴和模具撞击或碰伤。
且在微调模具上下时,唧嘴必须退后一段距离,避免唧嘴或模具损坏。
2.5打紧马仔,接油接水1..对好嘴之后,马仔拧紧,将模具固定在机台之上。
注塑机调机调试工艺一般分三个步骤
For personal use only in study and research; not for commercial use注塑机调机调试工艺一般分三个步骤:1、参数设定前需确认及预备设定参数⑴确认材料干燥、模温及加热筒温度是否被正确设定并达到可加工状态。
⑵检查开闭模及顶出的动作和距离设定。
⑶射出压力(P1)设定在最大值的60%。
⑷保持压力(PH)设定在最大值的30%。
⑸射出速度(V1)设定在最大值的40%。
⑹螺杆转速(VS)设定在约60RPM。
⑺背压(PB)设定在约10kg/cm2。
⑻松退约设定在3mm。
⑼保压切换的位置设定在螺杆直径的30%。
例如φ100mm的螺杆,则设定30mm。
⑽计量行程比计算值稍短设定。
⑾射出总时间稍短,冷却时间稍长设定。
2、手动运转参数修正⑴闭锁模具(确认高压的上升),射出座前进。
⑵以手动射出直到螺杆完全停止,并注意停止位置。
⑶螺杆旋退进料。
⑷待冷却后开模取出成型品。
⑸重复⑴~⑷的步骤,螺杆最终停止在螺杆直径的10%~20%的位置,而且成型品无短射、毛边及白化,或开裂等现象。
3、半自动运转参数的修正⑴计量行程的修正[计量终点] 将射出压力提高到99%,并把保压暂调为0,将计量终点S0向前调到发生短射,再向后调至发生毛边,以其中间点为选择位置。
⑵出速度的修正把PH回复到原水准,将射出速度上下调整,找出发生短射及毛边的个别速度,以其中间点为适宜速度[本阶段亦可进入以多段速度对应外观问题的参数设定]。
⑶保持压力的修正上下调整保持压力,找出发生表面凹陷及毛边的个别压力,以其中间点为选择保压。
⑷保压时间[或射出时间]的修正逐步延长保持时间,直至成型品重量明显稳定为明适选择。
⑸冷却时间的修正逐步调降冷却时间,并确认下列情况可以满足:1、成型品被顶出、夹出、修整、包装不会白化、凸裂或变形。
2、模温能平衡稳定。
肉厚4mm以上制品冷却时间的简易算法:①理论冷却时间=S(1+2S)…….模温60度以下。