
SMT管理架构图
合集下载
制造部SMT课组织架构及岗位职责描述汇编

等情况及时组织对工作职责、岗位工作
√ 10% √
标准进行修订。
2.1 对每天的生产计划进行确认。
√
2.2 根据每天的生产日报,把握品质与生 产状况。
√
2.3 随时对生产现场的巡视,确认制造品 质及生产效率、安全问题。
√
2.4 新机种试作时的指导,并参与对问题 点的总结。
√
2.5 生产部内部品质会议、生产会议。
统计员岗位描述,删除技术系岗位描述。
A/4
1、修改 SMT 课长岗位描述
2016 年 月 日
2、增加 SMT 操作员、SMT AOI 检查员及 SMT 目
视检查员岗位描述。
Remark 备注
ISO SYSTEM OFFICE ISO 体系办公室
SIGNATURE 签署
制定 : 审查 : 批核 :
DATE 日期
东莞绿成電子有限公司
DOC NO
REV
文件编号 : EP441R15
版次 : A/4
TITLE
标 题 :制造部 SMT 课组织架构图及岗位
描述
PAGE 页 码 : P_ _OF_21_
生效日期: 2016 年 月 日
SMT 课生产系长岗位描述
部门
制造部
课别
SMT 课
岗位名称
生产系长
工 作 对 象 制造部(SMT 车间)
生效日期: 2016 年 月 日
四、量化管理
五、机构设置
六、5S 及安全
七、其它 1、教育 2、工作经验 3、知识
任 职 资 格 4、技能/能力
5、其它
2、针对 IPQC 及检查员所检查的问题点进行 总结分析并及时反馈到相关部门进行处 理
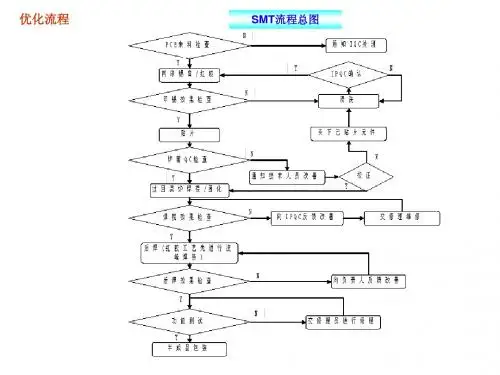
SMT生产管理流程图
Y
N
I PQC确认
N 清洗
夹下已贴片元件
N 通知技术人员改善
N
校正 Y
N
向上级反馈改善
交修理维修
h
制作: 审核: 核准:
编号:SMT-Wቤተ መጻሕፍቲ ባይዱ-065
3
SMT生产部
对照生产指令,按客户提供 的BOM、FPC文件制作或更
改生产程序、上料卡
备份保存
按已审核上料卡备料、上料
SMT工艺控制流程
品质部
N
对BOM、生
XXXXX有限公司
部门架构&生产流程总览
编制:
日期:
h
1
部门架构&人力配备
制造总监:1人 生产主管:1人
A 班:19人
技术员:1人 操机员:3人 印刷员:4人 中检:2人 外观:4人 多能功:1人 修理:1人
IPQC:1人 FQC:1人 物料:1人
线长 编制:1人
h
B 班:19人
技术员:1人 操机员:3人 印刷员:4人 中检:2人 外观:4人 多能功:1人 修理:1人
产程序、上
料卡进行三 方审核
印 刷
Y
作 业
指
导
审核者签名
书
工程部
按工艺要求制作《作业指导书》
制作: 审核: 核准:
上 料 作 业 流 程
贴 片 作 业 指 导 书
中 检 检 验 作 业 指 导
外 观 检 验 作 业 指 导
修 理 作 业 指 导 书
目 检 作 业 指 导 书
包 装 作 业 指 导 书
IPQC:1人 FQC:1人 物料:1人
标准编制: 核定编制: 制订日期:
SMT工厂常规流程框图
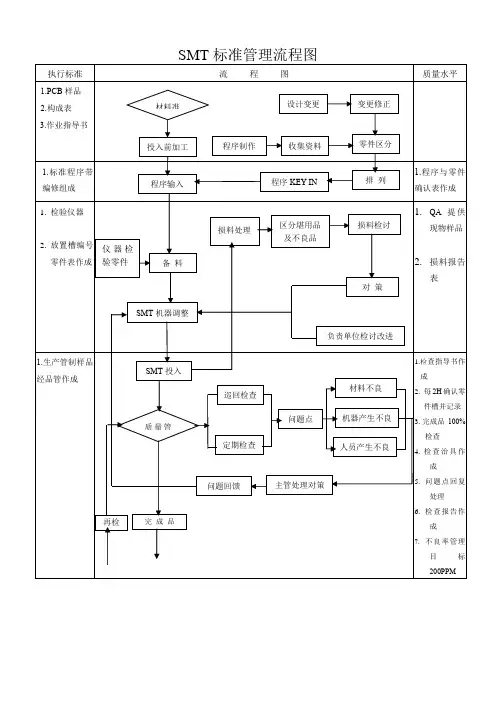
排列 损料检讨
对策
负责单位检讨改进
1.生产管制样品 经品管作成
SMT 投入
质量管 理
巡回检查 定期检查
问题点
材料不良 机器产生不良 人员产生不良
再检
完成品
问题回馈
主管处理对策
质量水平
1.程序与零件 确认表作成
1. QA 提 供
现物样品
2. 损料报告
表
1.检查指导书作 成
2. 每 2H 确认零 件槽并记录
NG QA 拔取
OK 移交
1.QA 拔 取以 AQL0.4 标准抽验
半成品制造流程
领料 样品确认
首件试作
OK
效果确认
NG
零件加工 标准作业指导书制作
插件
改善对策
对策无物
不良原因分析
目视 锡炉
制订防止再发生对策
修正 NG
主管确认
FQC 报表
补焊
NG ICT 测试
NG 功能测试
外观检查
NG
修理
QA 报表
问题点
材料不良 机器产生不良 人员产生不良
再检
完成品
问题回馈
主管处理对策
质量水平
1. 程 序 与 零件确认 表作成 1.QA 提 供现物样 品
2. 损 料 报 告表
1.检查指导 书作成 2.每 2H 确 认零件槽 并记录 3. 完 成 品 100%检查 4.检查治具 作成 5.问题点回 复处理 6.检查报告 作成 7.不良率管 理目标 200PPM
4. 检验仪器
材料准 备
投入前加工
程序输入
5. 放置 槽编 号零 仪 器 检
件表作成
验零件
备料
SMT架构图与岗位职责概述

25
• 报表整理及统计 • 1、每小时填写白板的同时,并做好《生产 时报表》,记录每小时的产量、生产工时 统计、生产效率达成率等,当班下班后将 此报表交到文员处统计。 • 2、当天的非生产原因造成的异常,在《异 常工时记录表》上记录异常工时并上交。 • 3、管辖范围内所有人员的考勤记录,每天 记录在《员工考勤记录表》内并上交。月 底对所有员工考勤核算汇总。
32
• 交接班工作
• 1、制定工作交接本,各班拉长在交接本上 记录当班生产状况、品质状况以及异常的 处理方式和需继续跟进的事项、下一班的 工作安排等。 • 2、交接本记录需在当班下班前记录好,并 交下一班拉长签字确认,以利下一班在安 排工作及开早会时向所有人员提出注意。
33
(三)物料拉长
• 工作职责
8
• 2、作业程序
• Ⅰ、生产日报表、QC报表及生产能报表的 电子档输入 • ①、根据拉长每天早上8:10分前所提交的 手工报表,对其进行电子档输入、检查并 发放到相关部门; • ②、 如拉长在8:30前还未提交报表则也要 进行跟催,若仍未提交则反馈到部门主管 处;
9
• Ⅱ、各种报告的输入及流转
23
• 3、设计更改时,对产品状态进行区分,作 好序号管制,并分段导入设计更改,并做 相应记号。对设计变更产生的物料变化, 及时跟进物料的领料进度,同时将需退仓 的物料整理好,当天安排退回物料房。 • 4、当发生临时计划变更时,立即将暂停计 划的物料整理好,放置在指定区域。超过 两天未生产的物料,退回物料房。及时进 行下一计划的物料备料、上线工作。
• 7、 负责现场管理(7S)监督及指导工作。
35
• 8、 负责新机型、升级版本、样机板卡钢网 提前领板制作。 • 9、 负责每月物料损耗明细对账工作及月底 未完成计划对账工作。 • 10、负责SMT物料、物品的年中、年终盘 点工作。 • 11、完成领导交办的其他任务。
SMT详细流程图之一
技术员
调校检验仪器,设备 提出检验要求
QC/测试员 测试员
接收检验仪器和工具 接收检验要求
生产线
在线产品
按"检验指导卡"要求,逐项对 产品检验 修理进行修理
N 检验结果 Y 作好检 验记录 作好缺陷标识 并记录报表 修理结果 N 待报废
Y
不良品统计及 分析
包装待抽 检
优化流程
详细流程图之机炉前质量控制流程
将掉件位置标注清楚
用高温胶纸注明补件位置
用专用工具加点适量红胶
不良机芯连同物料交修理
手贴元件及标注补件位置
按要求焊接物料并清洗
过回流炉固化
过回流炉固化
清洗焊接后的残留物
IPQC检验
优化流程
详细流程图之生产线转机流程
接到转机通知
熟悉工艺指导卡及注意事项
领钢网
领PCB
领物料及分区
领辅助材料
准备料架
准备工具
交生产线及IPQC作检查样机
优化流程
详细流程图之首件测量流程
转机调试已贴元件合格机芯 N 通知技术员调整 检查所有极性元件方向 Y 参照丝印图从机芯上取下元件
将仪表调至合适档位进行测量
将实测值记录至首件测量记录表
检查元件实物或通知技术员调整
判断测量值是否符合规格要求 Y
更换物料或调试后再次确认 N
操作工根据上料卡上料并取样品
详细填写换料记录 通知生产线立即暂停生产
生产线重新换上合格物料
N IPQC核对物料并 测量实际值
追踪所有错料机芯并隔离,标识 Y 继续生产 记录实测值并签名 Y 对错料位置进行更换 通知生产线开机生产
标识,跟踪
优化流程
SMT_-FEEDER_管理流程图

转 箱放置处
OK
周转箱 放置区
OK
在线周转 箱使用
2.生产很多时,由组长到周转箱放置区领取OK 周转箱.
1.生产线有空周转箱,由操作员放到周转箱线上 放置处.
3
OK 周转箱 放回
在线周转 箱使用
OK
线上周转 箱放置区
OK
周转箱 放置区
2.有多余空周转箱,由组长放回周转箱放置区.
批准:_______________
SMT-周转箱 管理表
项目 工序名称 管理流程图 流程处理说明
1.生产中有NG 周转箱.由组长确认,并写明 错误信息,放到线上周转箱放置处,或周转
负责人
1
NG 周转箱 处理
在线周转 箱使用
NG
线上周转 箱放置处
NG
周转箱 维修区
放置处.
2.周转箱维修人员定期取走NG .周转箱进行 维修. 1.生产需要周转箱时,由操作员到线上周转箱 放置处领取OK周转箱.
1.先点检线上周转箱放置处,再点检周转箱
放置区,然后点检周转箱维修区,最后点检线上周
4
点检 周转 箱
线上周 转箱放 置区
OK
周转箱 放置区
OK
周转箱 维修区
OK
线上周 转箱使 用
转箱使用. 2.点检按周转箱点检规定进行点检,并作标识.
制定:______________________
审核:________________________
OK
周转箱 放置区
OK
在线周转 箱使用
2.生产很多时,由组长到周转箱放置区领取OK 周转箱.
1.生产线有空周转箱,由操作员放到周转箱线上 放置处.
3
OK 周转箱 放回
在线周转 箱使用
OK
线上周转 箱放置区
OK
周转箱 放置区
2.有多余空周转箱,由组长放回周转箱放置区.
批准:_______________
SMT-周转箱 管理表
项目 工序名称 管理流程图 流程处理说明
1.生产中有NG 周转箱.由组长确认,并写明 错误信息,放到线上周转箱放置处,或周转
负责人
1
NG 周转箱 处理
在线周转 箱使用
NG
线上周转 箱放置处
NG
周转箱 维修区
放置处.
2.周转箱维修人员定期取走NG .周转箱进行 维修. 1.生产需要周转箱时,由操作员到线上周转箱 放置处领取OK周转箱.
1.先点检线上周转箱放置处,再点检周转箱
放置区,然后点检周转箱维修区,最后点检线上周
4
点检 周转 箱
线上周 转箱放 置区
OK
周转箱 放置区
OK
周转箱 维修区
OK
线上周 转箱使 用
转箱使用. 2.点检按周转箱点检规定进行点检,并作标识.
制定:______________________
审核:________________________
2023年SMT架构图与岗位职责概述方案模板
跨部门合作能力强
Thanks
2023/8/30 星期三
Lucy
1. 可以分为四个主要阶段,分别是需求分析、系统设计、开发实施和维护支持。在需求分析阶段,主要负责业务需求的收集和分析,以明确系统的功能和特性。在系统设计阶段,负责基于需求分析结果进行系统架构和模块设计,确保系统的高效性和可靠性。在开发实施阶段,负责具体的编码和测试工作,以开发出满足需求的功能模块。在维护支持阶段,负责系统的部署和运维,并及时响应用户反馈和提供技术支持。
5. 后端职责与功能:阐述后端在SMT架构中的职责和功能,例如处理数据库操作、生成响应、实现业务逻辑等方面的功能。
6. SMT架构的优势:列举SMT架构相对于其他架构的优势和特点,如高可扩展性、模块化、易维护等方面的优势。
7. 不同岗位的职责:说明在SMT架构中,不同岗位的职责和任务分配,如前端工程师、后端工程师、测试工程师等的具体职责与协作方式。
SMT架构的工作流程
探索SMT架构图在不同岗位职责中的应用
Exploring the application of SMT architecture diagrams in different job responsibilities
02
1. 高层次架构图:指导软件模块的整体组织以及模块间的交互关系。通过高层次架构图,我们可以清晰地了解软件系统的整体结构,找到各个模块的职责和功能。
04
职位职责明确
明确职责配合工作,SMT架构高效运作
SMT架构领导者需确保清晰理解并有效应用,制定战略目标并明确职责
项目经理在SMT架构中扮演关键角色项目经理的关键职责:规划、协调、解决问题和确保项目成功
软件工程师:开发团队中的关键角色
技术能力要求高
SMT过程管控流程图
按照工单纸上料号、数量来收取料件 确认原盘是否有料号、原厂料号 确认版本、周期、板号 确认原厂料号、碑文、极性及是否有翘脚 依照发料单,将正/反两面料件区分开,分别放 入各线的备料区
PC-PI-002 原材料管
理规程
静电车
PT-PI-172 SMT物料房 静电箱
操作指引
物料员
料件分开后标示工单号,数量及料号、站位
搅拌时间 锡膏回温/搅拌 开封锡膏有效时间
状态标识
焊膏搅拌机搅拌1分钟 24小时内使用完 锡膏使用时间Label,记录冰箱取出时间、回温 时间和开封时间
搅拌刀 锡膏搅拌 机
物料员 领取人员
每瓶
SMT
锡膏搅拌记录表
1. 2.
反馈制程工程师 不符合品隔离
锡膏回收
分开装瓶,标注收集时间
锡膏废弃
开封24小时后的焊膏、过期焊膏/表面有干结的 焊膏都应报废 配带静电手扣, 作业条件符合《静电防护工作指
在30度及70%RH以下之环境,最大曝露时间为168 湿度敏感元件管理作
小时(7天)
业指导书
未超过规定要求, 未变色
烘箱 真空包装 机
仓管员 物料员
停线≥6小时,SMD取出放回防潮柜中
半成品需在7天内进行成品面Reflow
时间,温度,湿度符合包装要求
当温度在23±5度,若湿度指示卡显示湿度超过 30RH时 Or 超过Floor Life
印刷位作业指导书
MPM/DEK
钢网 气枪 橡胶搅拌 刀 擦拭纸
制程工程 师 印刷操作 员
1. 2.
首件 2H/次
1.SMT 生产转线表 2.PCBA首件确认表 3.IPQC巡检记录表
1. 反馈制程工程师 2. 不符合品隔离
SMT技术部组织架构图及岗位职责描述汇编
专科以上学历(或在本公司任职多年、且达到课长水平的技术人员) 5 年以上相关岗位工作经历
DOC NO 文件编号 : EP441R26
REV 版次 : A/0
TITLE
标题 :工程技术部 SMT 技术课组织架构图
及岗位描述
PAGE 页 码 : P___OF___
生效日期: 2022 年 月 日
格 3.知识/技能/ 计算机水平:能够熟练的使用办公软件及绘图软件。
录。
一、文件的制作、 整理并存档
2、本部门受控文件的存档及整理。 3、各类单据输入电脑备份存档。
40%
4、负责整理各小组的月度总结报告,并提
交给上司审核及存档。
5、本部门每月目标达成状况的统计。
DOC NO 文件编号 : EP441R26
REV 版次 : A/0
TITLE
标题 :工程技术部 SMT 技术课组织架构图
职 资
3.知识/技能/ 熟悉电脑操作,熟悉文秘工作
格 能力
熟悉部门的基本工作流程,具备一定的沟通能力。
4.其它
工作主动、细心、严谨
SMT 工程师岗位描述
部门
工程技术部
课别
SMT 技术课
岗位名称
SMT 工程师
工作对象
直属上级
下
级
岗 位 概 要 工作权限
岗位职责 (按重要性排序)
一、新产品导入 二、制程品质的监控
能力
电子、计算机、工业工程等相关专业
语言表达能力:口头和书面语言表达流利,意思表达清晰。
处理事务能力:能够有序快速地处理各项事务。
具有一定的组织领导能力、管理能力、策划能力及实施运作能力,
5.其它
具有较强的敬业、创新思维及团队合作精神
SMT详细流程图(更新版)
22
PCB在SMT设计中工艺通常原则
2、导通孔及导线的处置 为避免焊锡的流走,导通孔应距表面安装焊盘0.65以上。在片状元件下面不应设置导 通孔。
原创:boter Mail: boter29@
23
PCB在SMT设计中工艺通常原则
3、导通孔及导线的处置 为防止大面积铜导体的热效应而影响焊接质量,表面安装焊盘与导线的连接部宽度不 宜大于0.3mm
SMT详细流程图
附:PCB设计在SMT中的应用
编制:Boter
原创:boter Mail: boter29@
日期:2007年11月
1
SMT总流程图
N P CB 来料检查 Y 网印锡膏/红胶 N 印锡效果检查 Y 贴片 N 通知技术人员改善 Y 校正 夹下已贴片元件 通知IQC处理
Y
I PQC确认
B=50~330mm
A=50~250mm
E>5mm 原创:boter Mail: boter29@
D<8mm G< 0.5mm E>5mm
F<1.2mm
C>5mm
20
SMT生产上对PCB的要求
2.识别点(Mark)的要求: A. Mark的形状:标准圆形、正方形、三角形; B. Mark的大小;0.8~1.5mm; C. Mark的材质:镀金、镀锡、铜铂; D. Mark的表面要求:表面平整、光滑、无氧化、无污物; E. Mark的周围要求:周围1mm内不能有绿油或其它障碍物,与Mark颜色有明显差异; F. Mark的位置:距离板边5mm以上,周围5mm内不能有类似Mark的过孔、测试点等; G.为避免生产时进板方向错误,PCB左右两边Mark与板缘的位置差别应在10mm以上。