
16MN和45MN的快锻液压机组技术
16MN和45MN的快锻液压机组技术附件
1、快锻液压机组的组成
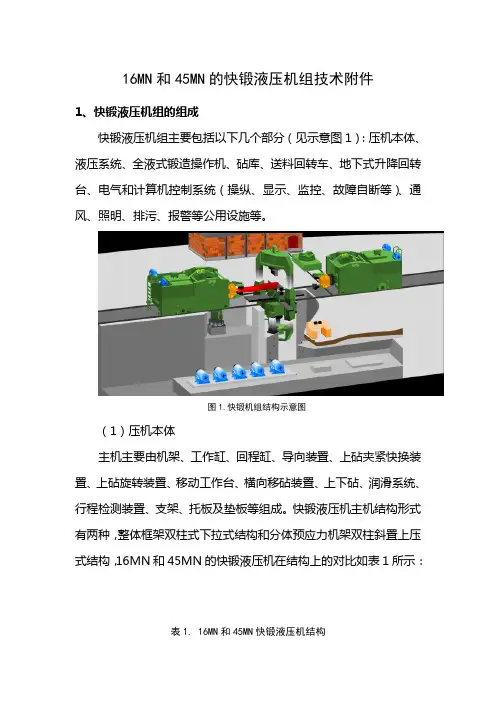
快锻液压机组主要包括以下几个部分(见示意图1):压机本体、液压系统、全液式锻造操作机、砧库、送料回转车、地下式升降回转台、电气和计算机控制系统(操纵、显示、监控、故障自断等)、通风、照明、排污、报警等公用设施等。
图1.快锻机组结构示意图
(1)压机本体
主机主要由机架、工作缸、回程缸、导向装置、上砧夹紧快换装置、上砧旋转装置、移动工作台、横向移砧装置、上下砧、润滑系统、行程检测装置、支架、托板及垫板等组成。
快锻液压机主机结构形式有两种,整体框架双柱式下拉式结构和分体预应力机架双柱斜置上压式结构,16MN和45MN的快锻液压机在结构上的对比如表1所示:
表1. 16MN和45MN快锻液压机结构
(2)液压系统
液压系统主要为快锻液压机工作提供动力源,是为压机吨位大,工作环境温度高,高压大流量,工作频次高,控制精度好,而且适应多种锻造程序和工艺需要,优化性能等条件而设计的。
系统采用油泵直接传动,伺服比例阀控方式。
快锻液压机液压系统主要由主泵系统、主控制系统、辅助控制系统、循环系统、控制系统、检测与排污装置等组成。
不同吨位的快段液压机组的液压系统在布置上有所区别,20MN以下,主泵台数较少,液压系统相对简单,全部布置在地面以下;25MN以上,主泵台数较多,液压系统复杂,全部布置在地面。
表2为16MN和45MN快段液压机液压系统的基本组成及功能。
表2. 16MN和45MN快段液压机液压系统基本组成及功能
(3)全液式锻造操作机
全液式锻造操作机是配合主机完成锻造过程的主要辅助设备,主要通过其机械手夹钳所锻铸件,配合主机锻造。
全液式锻造操作机主要有无轨和有轨两种。
目前,国内尚无技术成熟的无轨锻造操作机,主要依靠进口。
国内主要是有轨锻造操作机。
无轨锻造操作机相对于有轨锻造操作机具有占地面机小、操作灵活的特点。
目前,无轨锻造操作机是兰州兰石重工新技术有限公司技术攻关项目。
不同型号的有轨锻造操作机基本结构是相同的,主要由机架、钳杆、吊挂系统、液压系统、检测系统、润滑系统、供电供水拖链、行走轨道及电气控制等12个部件组成,能完成六打动作:钳口加紧松开、钳杆平行升降及上下倾斜、钳杆水平面移动、钳杆正反旋转、操作机行走等动作。
锻造操作机的选型常根据快锻液压机的选型进行匹配,也可根据用户的实际需求进行匹配。
(4)砧库
用与存放待用的锻造工具(上砧和下砧)的工作平台。
(5)送料回转车
送料回转车是专门给操作机准确送料和使锻件调头的有轨小车。
(6)地下式升降回转台
地下式升降回转台一般设置在主机和操作机之间承接锭坯,并能通过旋转使锻件调头。
(7)电气和计算机控制系统
锻造液压机组动作复杂,结构庞大,控制对象和监测点较多,分布范围广且较为分散(分为地上、地下多个控制单元),故采用以网络技术为基础的通用工业现场控制总线系统结构,由带有网络控制功能的可编程控制器、工业现场总线控制单元、工业控制计算机和工业监控计算机联网组成机组实时控制网络系统。
表3为16MN和45MN 快段液压机组电气和计算机控制系统的基本组成及功能。
表3.16MN和45MN快段液压机组电气和计算机控制系统基本组成及功能
2、快锻液压机组的主要参数
(1)快锻液压机锻造参数
快锻液压机的锻造参数如表4示:
(2)快段液压机基本参数
快锻液压机的基本参数如表5示:
表5.快锻液压机基本参数
(3)锻造操作机基本参数
锻造操作机的基本参数如表6示:
表6 锻造操作机基本参数
(4)控制精度
快锻液压机锻造尺寸控制精度为±1mm;锻造操作机钳头旋转控制精度为±1°,操作机行走距离控制精度±10mm,操作机钳头旋转步进角度预选。
3、快锻液压机组的技术特性
(1)压机结构
(a)在结构形式上,小型压机(20MN以下)以双柱下拉式为主,重心低、稳定性好、管道短、液压冲击小。
而中大型压机(25MN 以上)采用上推式,以减少活动部分管量、易于控制、节省能源。
(b)在压机整体放置时,小、中、大型压机均采用斜置,即整个机架与压机的中心线呈35°斜置。
从而,在两立柱的前后左右形成较大的柱向净空距,便于摆放移动工作台和横向移砧装置,并还有以
下优点:对操作工有良好的可视性;对锻工有良好的操作性,空间大;对锻造大的环形或锻件有开阔的工艺尺寸空间;对放置和吊取工具工装天车容易接近。
(c)在横向移砧装置、上砧快换选装置、砧库和移动工作台配合可随时方便地换砧,提高锻造频率。
(2)液压系统
液压系统是快锻液压机组的核心技术,目前不同型号的快锻液压机,其液压传动方式均为油泵直接传动。
在液压控制方式上采用阀控方式。
阀控方式中,油泵为定量泵和变量泵,采用比例阀组和伺服阀组控制系统流量、压力,促进高压大流量液压系统工作平稳,避免了较大的冲击振动,而且系统发热小,不致油温过高而影响其性能,甚至影响生产,即使在炎热的夏季也能保证液压系统的正常运行。
(3)锻造操作机
锻造操作机采用带固定活塞杆和运动刚体的夹紧油缸驱动,克服了传统活塞式移动夹紧缸存在的偏心载荷,及需设有一个导向来引导。
没有导向和摩擦,使夹紧的机械效率提高,油缸密封的使用寿命提高。
钳杆提升回路由油缸、蓄能器组成具有垂直缓冲性能的“同步浮动”系统,使操作机能在压机大压下量的锻造工序中平稳工作,克服轴类锻件的“香蕉弯”现象。
夹紧与旋转回路采用比例溢流阀,由计算机控制工作压力,使得加紧力,旋转力矩可根据锻件大小进行选择。
行走驱动采用无间隙式传动,提高传动精度,并有效减少了反向传动时的冲击。
钳杆的旋转和操作机大车行走采用比例换向阀,由计算机控制,可实现无级调速。
总的来说,锻造操作机具有夹持力矩大,动作灵活,控制准确,而且有侧移及上下倾斜功能;并且其液压系统可靠,能适应多种工况的工艺要求,在计算机的控制下可实现自动操作与联动操作。
(4)电气和计算机控制系统
电气和计算机控制系统的系统功能及特点如下所述:
(a)实现机组手动、半自动、自动、联动及模仿的工作制度:手动状态—压机和操作机分别手动控制;半自动状态—压机与操作机分别手动控制,但压机到下给定值时,能自动停在下给定值位置上;自动状态—压机能按给定锻造参数,自动锻打一道次,在予置下一道次后,能连续自动锻打,操作机手动控制;联动状态—压机与操作机联动进行自动锻造(分坯料单独进给和旋转复合进给);模仿状态—直接调用自动或联动时所存的规范或工艺程序(各道次的设定值)就能模仿其进行全过程自动锻造。
(b)能在操作台上方便地实现各种工作方式之间的转换,并且能在自动和联动方式下手动干预。
(c)实现电气拖动系统的各种启动,联锁,对电机进行短路、过载、过流保护,对压机主泵电机实行“软起动”,电器元件除低压断路器以外全部选用进口产品。
(d)丰富的显示功能。
通过IPC实时动态地显示各种工作状态和检测参数,并可记录打印,方便调整压机和操作机的各项参数,为调试和维护机组正常运行提供便利。
(e)故障信号均有指示和声、光报警功能,同时在显示器上也有相应的中文说明,使系统具备一定的自诊功能,大大缩短维修时间。
(f)全屏触摸(而不采用键盘或按键)进行参数的设定、修改与管理,提高了可靠性且“免维护”。
(g)可以实时进行锻造参数的设定和快速修改,只需轻轻一点即可完成。
(h)传感元件的参数均可在触摸屏上更改,方便用户换型或改型,不影响系统的控制精度。
(i)砧型操作方便快捷,锻造过程中更换砧型,系统将自动换算锻件尺寸值,无需人工换算。
(j)全中文操作提示,具备Windows风格的操作环境,设置机组模拟显示屏,易于维修。
(k)设置电视监视系统,对液压站进行监控;
(l)操作台设置对讲机系统,方便操作人员与操作室外及液压站工作人员交流。
(m)操作室外设置高亮度LED大字符屏,显示锻件尺寸。
(n)记录设备各部件的运行时间,方便用户制定备件计划。
图1.16MN快锻机组
图2.35MN快锻机组。
45/50MN快锻油压机液压系统设计分析

45/50MN快锻油压机液压系统设计分析I. 前言- 介绍快锻油压机的定义和应用领域;- 概述论文的主要内容和涵盖的方面。
II. 快锻油压机液压系统的动力分析- 快锻油压机液压系统动力学模型的建立;- 对模型中各参数的解释和液体流动状态的分析;- 根据实际情况对模型进行修正和优化。
III. 液压系统元件的选型和计算- 分析快锻油压机液压系统中主要元件的作用和参数;- 根据液压系统的要求,选用合适的液压元件;- 对液压元件的尺寸和参数进行计算,确保系统能够正常运行。
IV. 液压系统的控制与调节- 对快锻油压机液压系统的控制机构进行详细介绍;- 分析不同的控制方式对系统性能的影响;- 介绍系统的调节方法,包括手动和自动调节。
V. 快锻油压机液压系统的节能优化- 分析快锻油压机液压系统中能耗较高的原因;- 提出系统节能的方案和措施;- 根据节能方案进行系统优化,以提高系统的经济效益和环保性。
VI. 结论- 总结快锻油压机液压系统的设计和分析;- 对系统中存在的问题和不足进行讨论;- 展望快锻油压机液压系统未来的发展方向。
I. 前言快锻油压机广泛应用于汽车、飞机、机器工具和管道等行业中,用于批量生产高强度零件。
本文将围绕快锻油压机的液压系统设计与分析展开,从系统动力学模型的建立、液压元件的选型和计算、液压系统的控制与调节、系统节能优化等方面进行讨论,为快锻油压机液压系统的设计提供理论和技术支撑。
II. 快锻油压机液压系统的动力分析快锻油压机液压系统动力学模型是系统分析和优化的基础。
其建立过程需要对系统中各液压元件的参数进行计算,对液体的流动状态和液压系统的作用进行分析。
为了保证系统的正常运行,需要对模型进行修正和优化。
动力学分析中的几个关键问题如下:1.1 液压系统的能量转换液压系统是一个能量转换系统,液体压力会被转换为机械能。
在快锻油压机中,液体压力通过液压缸传递到工件上,从而产生变形或者形成;而在液压储能器中,液体压力则被储存下来,以备在需要时使用。
16MN和45MN的快锻液压机组技术
16MN和45MN的快锻液压机组技术附件1、快锻液压机组的组成快锻液压机组主要包括以下几个部分(见示意图1):压机本体、液压系统、全液式锻造操作机、砧库、送料回转车、地下式升降回转台、电气和计算机控制系统(操纵、显示、监控、故障自断等)、通风、照明、排污、报警等公用设施等。
图1.快锻机组结构示意图(1)压机本体主机主要由机架、工作缸、回程缸、导向装置、上砧夹紧快换装置、上砧旋转装置、移动工作台、横向移砧装置、上下砧、润滑系统、行程检测装置、支架、托板及垫板等组成。
快锻液压机主机结构形式有两种,整体框架双柱式下拉式结构和分体预应力机架双柱斜置上压式结构,16MN和45MN的快锻液压机在结构上的对比如表1所示:表1. 16MN和45MN快锻液压机结构(2)液压系统液压系统主要为快锻液压机工作提供动力源,是为压机吨位大,工作环境温度高,高压大流量,工作频次高,控制精度好,而且适应多种锻造程序和工艺需要,优化性能等条件而设计的。
系统采用油泵直接传动,伺服比例阀控方式。
快锻液压机液压系统主要由主泵系统、主控制系统、辅助控制系统、循环系统、控制系统、检测与排污装置等组成。
不同吨位的快段液压机组的液压系统在布置上有所区别,20MN以下,主泵台数较少,液压系统相对简单,全部布置在地面以下;25MN以上,主泵台数较多,液压系统复杂,全部布置在地面。
表2为16MN和45MN 快段液压机液压系统的基本组成及功能。
表2. 16MN和45MN快段液压机液压系统基本组成及功能(3)全液式锻造操作机全液式锻造操作机是配合主机完成锻造过程的主要辅助设备,主要通过其机械手夹钳所锻铸件,配合主机锻造。
全液式锻造操作机主要有无轨和有轨两种。
目前,国内尚无技术成熟的无轨锻造操作机,主要依靠进口。
国内主要是有轨锻造操作机。
无轨锻造操作机相对于有轨锻造操作机具有占地面机小、操作灵活的特点。
目前,无轨锻造操作机是兰州兰石重工新技术有限公司技术攻关项目。
45/50MN快锻油压机本体结构设计分析

1 引 言
压 机 基 础 要 求 高 , 建 投 资 较 大 。 基 于 此 , 压 机 采 土 油
用 三 梁 两 柱 上 传 动 预 应 力 框 架 结 构 , 图 1所 示 。 如
快 速锻 造 油压 机是 2 0世 纪 6 0年 代 开 始 发 展 起
摘 要 : 述 了 4 /0 论 55 MN 快 速 锻 造 油 压 机 本 体 结 构 选 型 设 计 。 机 器 主 要 技 术 参 数 及 本 体 结 构 设 计 特 点 包 括 : 用 有 限 元 分 析 方 法 优 化 大 型 铸 锻 件 结 构 ; 缸 柱 塞 与 活 动 上 横 梁 采 用 双 球 面 中 间 杆 连 接 型 式 , 轻 柱 采 主 减
机 器 由 框 架 、 梁 、 个 主 工 作 缸 、 个 回程 缸 、 动 动 三 两 移
工 作 台 、 向 移 砧 台 、 砧 快 换 装 置 和 压 机 底 座 等 组 横 上
成 。 三 个 柱 塞 式 主 缸 在 3 .MP 1 5 a工 作 压 力 下 ,提 供
4 MN 的 额 定 工 作 压 力 ;并 可 以 实 现 1 MN、 0 5 5 3 MN 和 4 MN 三 级 锻 造 压 力 分 级 , 以 经 济 地 适 应 各 种 锻 5
柱 上 传 动 应 力 框 架 结 构 ; 主 柱 塞 直 径 ol 0 mm; 0 1 最
大 净 空 距 4 0 mm; 大 工 作 行 程 2 0 mm; 间 净 60 最 30 柱 空 距 1 6 mm ̄ 0 70 3 0 mm; 统 工 作 压 力 3 ./5 a 1 系 53 MP 。 1
塞 与 导 套 和 密 封 的 磨 损 , 高 导 套 和 密 封 的 使 用 寿 命 ; 动 横 梁 采 用 在 压 套 上 的 x 形 平 面 可 调 导 向 , 向 效 提 活 导
20MN快速锻造液压机液压系统的设计
电磁 阀 5断 电 , 压 泵 卸 荷 。 电磁 阀 1 液 8断 电 , 1 、 阀 6 1 7关闭 ; l 阀 9通 电 , 主缸 1 卸 荷 ; 荷 完 毕 后 , 1 卸 电磁
接决 定着设 备 的整体性 能 , 锻件质 量 的优劣 等 。因此 ,
21 0 第 7期 1年
液 压 与 气动
5 9
2 0MN 快 速 锻 造 液 压 机 液 压 系 统 的 设 计
韩 向可 ,李志军
T e d sg fh d a l y tm o 0 MN u c o g n y r u i r s h e i n o y r u i s se f r2 c q ik fr ig h d a l p e s c
时, 电磁 阀 5断电 , 液压泵卸 荷。 比例 溢流 阀 9断 电 , 主 缸 1 卸荷 ; 主缸压力 的降低 , 1 随着 储能器 中油压 推动 回 升缸迅速 上升 , 当上升至设定位 置后 , 进入下一次锻造 。 3 )自循环 冷却 过滤 系统
收稿 日期 :0 1 10 2 1 - -9 0
2 液压 系统工作 原理 根据锻 压工 况要 求 , 备 操作 可 分 为 普 通锻 造 和 设 快速锻 造 。普 通 锻 造 时 , 系统 压 力 为 2 a 主 缸 输 5 MP , 出力 2 0 MN, 回程 力 1MN, 造频 次 3 锻 5~4 mi。 57  ̄/ n 快速锻 造时 , 锻 行 程 为 3 m, 出力 4 MN。快 锻 快 0m 输 频率为 8 mi。泵 站设 计有 6组定 量泵 , 57  ̄/ n 每组 流 量 为 5 0L m n 电机 功率 为 2 0k , 过不 同组 流量 组 4 / i , 5 W 通 合, 可使 液压机 有不 同 的工 作速 度 和锻造 次数 。 1 )普通锻 造 如 图 1所 示 , 作 时 电磁 阀 5通 电 , 统 建 立 压 工 系 力 。 比例 溢流 阀 9通 电 , 立 锻 造 压 力 ; 建 比例 阀 6通 电 , 压 泵 排 出 的 压 力 油 经 主 管 道 和 阀 7进 入 主 缸 液 1; l 电磁 阀 1 电 , 8通 插装 阀 1 ,7打开 , 6l 回升缸 接 通油
快锻液压机

快锻液压机锻压速度接近于汽锤的液压机,简称“快锻机”。
压力为500~3000吨,但以1000~2000吨为多。
每分钟锻压次数可达80~120次。
快锻液压机一般采用双柱或四柱下拉式结构,液压系统部件的动作灵敏、快速。
液压机通过计算机控制活动横梁的压下量与行程,同时也将液压机与操作车连锁操纵。
现在已发展到锻压过程控制,生产坯料尺寸精度可达±1~2mm。
我国50年代开始研制快锻液压机。
当时,新型合金材料不断出现,这些材料塑性差,变形抗力大,热加工温度范围窄,要求锻压设备能力大、速度快,这在一般的锻压水压机和汽锤都不能兼具这两个条件,而快锻液压机却能够兼具,因此,在60~70年代得到很大发展,几乎代替了3000吨以下的锻压水压机。
中国从60年代也开始试制了500吨、630吨和2000吨几种快锻液压机。
快锻液压机广泛用于机械制造业,也用于特殊钢及钛合金生产中。
为了扩大品种、提高质量,快锻液压机已成为现代化特殊钢厂的必备装备,对耐热合金、不锈钢、高速钢、模具钢等材料都能加工;它可生产较大规格的方、圆、扁坯锻材和盘件、环件、炮筒、炮尾座及各种自由锻件,宜于多品种小批量的生产;它与精锻机联合作业,还可生产大型管坯、车轴等产品。
快锻液压机的特性1.快速性主要影响因素:建压时间、卸压时间、返程速度。
这3点和系统所选元件的动态特性有密切关系。
因此,在系统设计和泵站装配时要充分考虑高压泵、主控阀、管道、蓄能器等元件的特性及位置摆放,减小其液容效应,提高系统快速性。
2.冲击震动小:快锻液压机工作于高压大流量状态,流动的液体具有强大液压能,其中一部分能量用来使工件产生塑性变形,另一部分则使工作缸、管道及机架等产生弹性变形,同时由于液压油的液压弹簧效应也储存了大量能量,这部分势能的释放势必导致系统压力、动梁等具有振动特性,所以解决压机的振动冲击问题是高压大流量系统的重中之重。
液压机液压系统的冲击振动一般发生在主缸卸压时。
40MN快锻液压机组性能、价格对比
40MN快锻压机组性能、价格对比目前40MN快锻压机采用油泵直传方式的基本上是上传动型式,三梁两柱结构,立柱截面均为矩形。
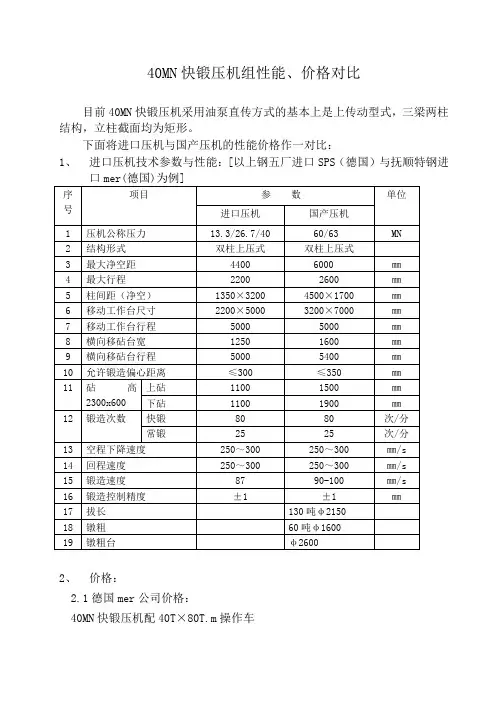
下面将进口压机与国产压机的性能价格作一对比:1、进口压机技术参数与性能:[以上钢五厂进口SPS(德国)与抚顺特钢进口mer(德国)为例]2、价格:2.1德国mer公司价格:40MN快锻压机配40T×80T.m操作车设计、制造、安装调试费:9110.6万元人民币其中液压系统、电控、操作机,安装调试等费用为680万美元,主机由国内制造,费用为1800万人民币。
费用总计:680×8.27×1.3+1800=9110.6万元人民币2.2兰石新技术公司价格:设计、制造费:3250万人民币主机本体(含移动工作台,横向移砧装置,上砧更换装置)710吨, 2130万。
液压系统(含力士乐快速锻造阀块:主分配器和卸载分配器,价格比较贵;12台力士乐A2F500主泵,流量7100L/min,不含供液和辅助系统29个德国,美国,意大利的阀组。
)105吨,810万。
电控系统(含高压电机,高压控制柜)310万装机容量 3975KW冷确水量 200吨/小时3、我公司具备研制开发40MN快锻压机的能力我公司与华中科技大学研制开发的16MN快锻压机已于2004年7月30日正式投入生产使用。
机组的调试结果表明,16MN快锻压机的性能完全达到设计要求。
在热负荷试车过程中,压机运行平稳,常锻次数在20~45次/分,快锻次数达到85次,控制精度达到±1㎜。
16MN快锻压机主机采用下拉式整体框架结构,活动部份的质量(即液压系统的控制质量)达到115吨。
这证明了我公司已具备研制较大活动质量压机的能力。
40MN快锻压机采用上压型式,活动部份的质量约130吨,与16MN快锻压机活动部份质量基本相当,略大一点。
通过16MN快锻压机的制造实践,我们已完全具备了制造40MN快锻压机的能力。
兰石重工新技术有限公司刘崇民 2004-10-10。
热锻液压机参数
热锻液压机参数热锻液压机是一种用于金属材料热加工的专用设备,具有高压、高温、高速等特点,广泛应用于航空航天、汽车制造、机械制造等领域。
热锻液压机的参数对于设备的性能、工艺的稳定性和产品质量的影响非常重要。
本文将介绍热锻液压机的参数设计和性能优化。
一、主要参数1. 最大锻压力最大锻压力是衡量热锻液压机性能的重要指标之一,通常以MN(兆牛顿)为单位。
热锻液压机的最大锻压力需根据产品的工件尺寸、材料及锻造工艺来确定,一般需要考虑到工件的最大变形压力和后续的金属流动阻力。
2. 锻造温度范围热锻液压机的锻造温度范围对于不同金属材料的加工至关重要,通常来说,锻造温度范围应该能够满足不同金属材料的加工需求,比如碳钢、合金钢、不锈钢等。
3. 锻造速度锻造速度是指热锻液压机在工作过程中拉动锻锤或锻压机构的速度,通常以mm/s为单位。
不同的锻造工艺要求不同的锻造速度,需要根据工件的形状、大小、材料等因素来确定。
4. 工作台尺寸工作台尺寸是指热锻液压机的有效工作面积,通常以mm为单位。
工作台尺寸的大小会直接影响到工件的最大尺寸和形状,因此在设计热锻液压机时需要合理确定工作台尺寸。
5. 液压系统参数包括工作压力、油箱容积、泵的流量等参数。
热锻液压机的液压系统要能够提供稳定的液压力和流量,以保证设备在工作过程中的稳定性和可靠性。
二、性能优化1. 结构设计优化热锻液压机的结构设计应该充分考虑工件的锻造需求、设备的稳定性和可靠性,采用合理的结构设计能够提高设备的工作效率和生产效率。
2. 控制系统优化热锻液压机的控制系统应该能够实现锻造过程中的精确控制和调节,包括锻造力、速度、温度等参数的实时监测和反馈控制。
3. 能源利用优化热锻液压机在工作过程中需要大量能源,通过对能源利用的优化,包括废热回收、能量储存等技术手段,可以有效减少设备的能耗和运行成本。
4. 故障诊断与预测通过对热锻液压机设备的运行数据进行实时监测和分析,可以实现对设备运行状态的实时诊断和预测,提高设备的可靠性和维护效率。
刍议45MN快锻机液压系统的维护与管理
刍议45MN快锻机液压系统的维护与管理摘要:快速锻造液压机组是一种集机械、液压以及电气一体化的锻造设备,是取代自由锻锤以及水压机的一种新型自由锻造设备。
液压系统在给人们带来诸多方便的同时,也带来一些列的问题,如液压系统的泄露、震动以及噪声等。
本文针对45MN快锻机液压机在快速回程中的问题以及原因做一分析,探讨如何加强45MN快锻机液压系统的维护以及管理。
关键词:45MN快锻机;液压系统;维护与管理近几年来,随着技术水平的不断提高,液压系统也在向着高速、高压以及大功率方向发展。
45MN快锻液压机就是属于一种大型自由锻造液压机,主要由主机、动力系统、液压系统以及电控系统几部分组成的。
45MN快锻液压机的主机主要是采用预应力框架双柱上压式结构,同时配有相应的移动工作台、上砧快换以及横向移砧等等辅助装置。
在液压系统中主要采用油泵直接传功,特别适用于锻造频率高以及压下量小得锻造工艺。
然而,45MN快锻机液压在快速回转的过程中,卸压管道的震动以及噪声非常大,给工作人员以及附近居民生活带来严重噪声污染,同时也严重影响了液压机的性能以及工作质量,更为重要的是存在安全隐患,因此,如何加强其维护以及管理是当务之急。
1. 45MN快锻机液压机在快速回程中的问题以及原因1.1.产生的问题以及危害45MN快锻液压机在快速回程的时候,卸压管道的震动以及噪声是非常大,主要表现在这几方面:首先,卸压管道的振动减短了其设备的使用寿命,特别是加快了焊缝、管路以及密封等部件的损坏,从而出现漏油、管架松动以及脱落等现象,这样一来,就加大了维修成本,并且使运行的设备存在安全隐患。
其次,强烈的振动使锻压频次最高只能设置在每分钟59次左右,从而在很大程度上降低了工作效率。
最后,设备的振动不仅影响其运行质量,使加工精度也大大的降低。
同时产生的噪声严重影响了周围环境,对工作人员的身体健康带来严重损害,特别是听力上,诱发很多疾病;容易使工作人员反应迟钝,出现疲劳现象,就影响了工作效率。
16MN快锻液压机控制系统研究
16M N 快锻液压机控制系统研究陈柏金1黄树槐1靳 龙2 高俊峰21.华中科技大学材料成形与模具技术国家重点实验室,武汉,4300742.兰州兰石重工新技术有限公司,兰州,730050摘要:针对16MN 快锻液压机组的特点,提出由计算机和PLC 组成现场控制网络的锻造液压机组计算机控制系统体系结构。
采用硬件软件化思想,由软件实现系统的各种控制、调节及监测功能。
采用预测多模式模糊控制技术对快锻液压机大惯量运动部件进行平稳、无冲击振动和准确的位置控制。
经过多台16M N 快锻液压机的使用表明:该方法使控制系统的复杂程度大大降低,可靠性显著增强,压机锻造次数和精度也得到有效提高。
关键词:锻造;液压机;控制系统;控制技术中图分类号:T G316.8 文章编号:1004)132X(2008)08)0990)04Development of the Control System for 16MN Fast Forging Hydraulic PressChen Baijin 1 H uang Shuhuai 1 Jin Long 2 Gao Junfeng 21.State Key Laboratory of M aterial Processing and Die &Mo uld T echno logy ,H uazhong U niv ersity o f Science and T echnolo gy,Wuhan,430074nzhou Lanshi H eavy Machine New T echnolo gy Co.Ltd.,Lanzho u,730050Abstract :A control system consisting of a computer and PLC w as developed for 16MN forg ing hy -draulic press.In this sy stem,the softw ar e w as utilized to carry out the perfo rmances o f control,adjus -ting and monito r,i.e.,softw are instead of hardw are.M ulti-m ode fuzzy prediction technolog y w as used to realize the smooth,steady ,no vibrating and precise position contr ol.T he actual application demonstrates that the developed system has advantag es of lo w co st,low com plex ity and hig h reliabil-i ty.Furtherm ore,the fr equency and precision are also im pro ved .Key words :for ging ;forg ing hydr aulic pr ess;control system;co ntrol techno logy收稿日期:2007)04)160 引言随着现代化工业的发展,人们对自由锻件的尺寸精度和生产效率提出了越来越高的要求,因而对液压机的锻造速度和压下精度的要求也随之提高,为适应这种要求,快锻液压机应运而生。
一种快速锻造液压机关键零件设计分析
一种快速锻造液压机关键零件设计分析毛春燕【摘要】The structural characteristics of a kind of fast forging hydraulic press have been mainly introduced in the text as well as the establishment of mechanical model of key parts. The simulation has been conducted by use of the large three-D finite element analysis software I-DEAS. As per the analysis of stress and strain fields of beam in different structures, the stress status and its deformation trend of the key parts during forging process have been predicted. The structure of key parts has been optimized via comparison. The geometric size under optimum strength and rigidity has been determined. The material has been distributed properly and made full use.%介绍了一种快速锻造液压机结构特点.建立了关键零件力学模型,并采用大型三维有限元分析软件I-DEAS对其进行模拟.通过对不同结构型式梁的应力、应变场的分析,预测出锻造过程中关键件的应力状态及其变形趋势.经过比较、优化主要零部件的结构,确定其在最佳强度和刚度下的几何尺寸,使材料得到合理分配,充分发挥出所用材料的潜力.【期刊名称】《锻压装备与制造技术》【年(卷),期】2013(048)002【总页数】3页(P36-38)【关键词】机械设计;液压机;快速锻造;力学模型;有限元分析【作者】毛春燕【作者单位】太原重工股份有限公司技术中心,山西太原 030024【正文语种】中文【中图分类】TG315.41 引言随着国内各大钢厂的技术改造,预计钢的产量将上很大一个台阶。