
常用刀具切削参数
推荐进给mm/min
φ25R12.5
0.4---0.5
1800
750---1200
φ20R10
0.3---0.4
2000
800---1000
φ16R8
0.3—0.4
2000--2600
750---1200
φ12R6
0.2—0.3
2500--2800
750---1000
φ10R5
0.15-0.25
900
2500--3500
φ32R6
0.35—0.5
1600
3000--4000
φ30R5
0.3—0.5
1800
2800---3800
φ20R0.5
0.2---0.35
1500-2000
1500---2000
φ16R0.8(0.5)
0.2---0.35
1800-2000
1500---2000
φ12R0.8(0.5)
0.13---0.2
2500-3500
1000---1800
常用精加工硬质合金刀
型号
推荐刀间距(MM)
推荐转速rpm
推荐进给mm/min
φ25R12.5
0.4---0.5
1800
2500---3000
φ20R10
0.3---0.4
2000
2250---2800
φ16R8
0.3—0.4
2000--2600
常用刀具切削参数(模具钢#718、#738)
常用开粗硬质合金刀(镶刀片类)
型号
推荐切深h(mm)
推荐转速rpm
推荐进给mm/min
φ63R6
1.0—1.5
750
1800--2200
φ40R6
0.5—0.8
900
1500--2000
φ32R6
0.35—0.5
1600
1600--1800
φ30R5
0.3—0.5
2000---2500
φ12R6
0.2—0.3
2500--2800
1800---2300
φ10R5
0.2-0.25
2500--2650
1500---2000
φ8R4
0.15—0.2
3000---3500
1300---1800
φ6R3
0.1--0.2
3000--3500
1000--1500
φ4R2
0.1—0.15
1800
1200---1600
φ20R0.5
0.15---0.25
1500-2000
900---1200
φ16R0.8(0.5)
0.15---0.25
1800-2000
750---1200
φ12R0.8(0.5)
0.13---0.2
1800-2500
750---1000
常用精加工硬质合金刀
型号
推荐刀间距(MM)
2500--2650
500---750
φ8R4
0.1—0.2
3000---3500
300---500
φ6R3
0.1--0.2
3000--3500
200--400
φ4R2
0.1—0.15
3500--4000
100--150
整体合金刀
型号
推荐刀间距(MM)
推荐转速rpm
推荐进给mm/min
φ12
小于3/4刀具直径
φ4
0.08-0.15
2000--2500
300--500
φ3
0.05—0.13
2200--2800
200--400
普通平底白钢刀
刀具直径(mm)
转速(rpm)
进给(mm/min)
φ25
450--500
750--1200
φ16
450---550
750--1000
φ12
500--600
650--1000
150--200
φ4R2
1700--1800
150--200
φ3R1.5
1800--1900
60--100
φ2R1
2000
30--50
(模具钢#45)
常用开粗硬质合金刀(镶刀片类)
型号
推荐切深h(mm)
推荐转速rpm
推荐进给mm/min
φ63R6
1.0—1.5
750
2000--3000
φ40R6
0.5—0.8
450---550
750--1000
φ12
500--600
650--1000
φ10
550--650
600--850
φ8
600--700
400--600
φ6
750--800
300--450
φ5
800--850
250--350
φ4
850--900
15050-100
普通球刀(精加工)
φ10
550--650
600--850
φ8
600--700
400--600
φ6
750--800
300--450
φ5
800--850
250--350
φ4
850--900
150--200
φ3
1000
50-100
3500--4000
500--750
整体合金刀
型号
推荐刀间距(MM)
推荐转速rpm
推荐进给mm/min
φ12
0.1---0.2
1500
1300--1800
φ10
0.1---0.18
1600
1100--1500
φ8
0.1—0.15
1800
1000--1300
φ6
0.1—0.15
1800
800--1100
刀具直径(mm)
转速(rpm)
进给(mm/min)
φ16R8
800--900
650--1000
φ12R6
1000--1100
500--800
φ10R5
1100--1200
400--600
φ8R4
1200-1300
350--600
φ6R3
1300--1500
300-500
φ5R2.5
1500-1700
1100
1000--1200
φ10
1200
800--1000
φ8
1300
600--800
φ6
1500
400--600
φ4
1800--2000
100--250
φ3
2000--2400
50--80
普通平底白钢刀
刀具直径(mm)
转速(rpm)
进给(mm/min)
φ25
450--500
750--1200
φ16
常用切削参数表

超过机床最大转速。)(安全距离3mm。)
常用切削参数表
切削刀具/切削类型 粗铣 盘铣刀 精铣 立铣刀 铰刀 粗镗刀(2刃) 粗镗刀(2刃) 精镗刀(1刃) 麻花钻 合金钻头 可转位钻头 扩孔钻 普通丝锥 合金丝锥 螺纹铣刀 粗镗刀 麻花钻 铣 铰 粗镗 半精镗 精镗 切削速度(m/min) 100-120 150-180 80—100 3—8 100-120 120-140 160-180 30 80 80 30 20 4 70-90 160 30 每齿进给(mm/齿) 0.2 0.1 0.2 0.1 0.2 0.15 0.1 0.15 0.15 0.2 0.15 螺距P(mm/r) 螺距P(mm/r) 0.15 0.15 0.15
钻
扩 攻丝 铣螺纹 倒角
切削条件:无内冷,一般材料(如钢、铸离3mm。)
削参数表
备注 总加工长度=加工长度+1个刀具直径+20mm 齿数按实际刀具 注意:退刀时间(齿数按实际刀具) 2齿 2齿 1齿 2齿(注意:加工长度计算考虑刀尖3mm、出孔口3mm) 2齿 1齿 2齿 注意:退刀时间(1齿) 注意:退刀时间(1齿) 齿数按实际刀具 1齿 直径比螺纹孔大6-8mm左右(2齿)
常用刀具的切削参数
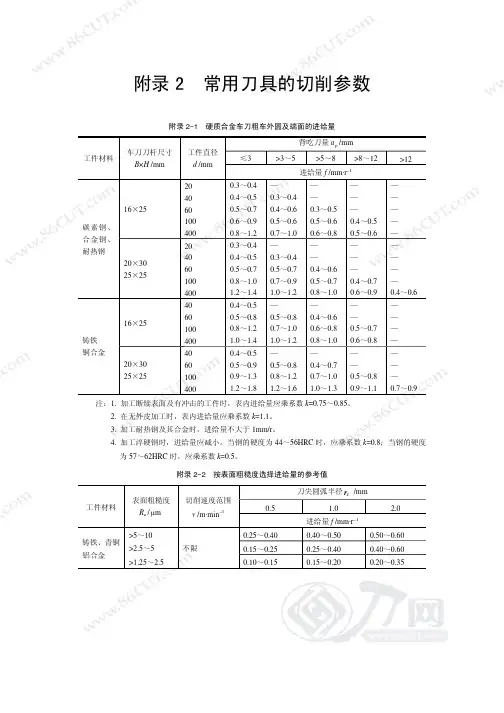
附录2 常用刀具的切削参数附录2-1 硬质合金车刀粗车外圆及端面的进给量背吃刀量p a /mm≤3 >3~5 >5~8 >8~12>12工件材料车刀刀杆尺寸 B ×H /mm工件直径 d /mm 进给量f /mm·r –116×2520 4060 100 400 0.3~0.4 0.4~0.5 0.5~0.7 0.6~0.9 0.8~1.2 — 0.3~0.4 0.4~0.6 0.5~0.6 0.7~1.0 — — 0.3~0.5 0.5~0.6 0.6~0.8 — — — 0.4~0.5 0.5~0.6 — — — — — 碳素钢、合金钢、耐热钢20×30 25×2520 40 60 100 400 0.3~0.4 0.4~0.5 0.5~0.7 0.8~1.0 1.2~1.4 — 0.3~0.4 0.5~0.7 0.7~0.9 1.0~1.2 — — 0.4~0.6 0.5~0.7 0.8~1.0 — — — 0.4~0.7 0.6~0.9 — — — — 0.4~0.6 16×254060 100 400 0.4~0.5 0.5~0.8 0.8~1.2 1.0~1.4 — 0.5~0.8 0.7~1.0 1.0~1.2 — 0.4~0.6 0.6~0.8 0.8~1.0 — — 0.5~0.7 0.6~0.8 — — — — 铸铁 铜合金20×30 25×2540 60 100 4000.4~0.5 0.5~0.9 0.9~1.3 1.2~1.8— 0.5~0.8 0.8~1.2 1.2~1.6— 0.4~0.7 0.7~1.0 1.0~1.3— — 0.5~0.8 0.9~1.1— — — 0.7~0.9 注:1. 加工断续表面及有冲击的工件时,表内进给量应乘系数k =0.75~0.85。
加工中心常用刀具参数
加工中心常用刀具参数加工中心是一种用来进行金属材料的数控加工的机床,常用刀具参数是决定加工质量和效率的重要因素之一、以下是一些常用的加工中心刀具参数。
1.刀柄类型:加工中心常用的刀柄类型有普通刀柄、卡盘刀柄和棒料刀柄。
普通刀柄适用于一般的加工需求,卡盘刀柄适用于需要多次换刀的加工,棒料刀柄适用于棒料材料的加工。
2. 刀具直径:刀具直径是指刀具刃部的直径,常用的刀具直径有2mm、4mm、6mm等。
刀具直径的选择要根据加工件的尺寸、加工深度和加工材料的硬度等因素确定。
3.切削长度:切削长度是指刀具的刃部可以进入工件的深度。
切削长度的选择主要根据加工件的尺寸和形状来确定。
4.刀具材料:常用的刀具材料有硬质合金、高速钢和陶瓷等。
硬质合金的刀具具有较高的硬度和耐磨性,适用于加工硬度较高的材料;高速钢的刀具耐热性较好,适用于高速加工;陶瓷刀具具有良好的耐磨性和耐高温性,适用于高精度加工。
5.刀具涂层:刀具涂层可以提高刀具的耐磨性和切削性能。
常用的刀具涂层有涂层碳化物、涂层氮化物和涂层氧化物等。
不同的刀具涂层适用于不同的加工材料和加工工艺。
6.切削速度:切削速度是指刀具在切削过程中切削的线速度。
切削速度的选择要根据加工材料的硬度、刀具的材料和刀具的刃数等因素确定。
7.进给速度:进给速度是指刀具在切削过程中每分钟进给的长度。
进给速度的选择要根据加工材料的硬度、刀具的材料和加工质量要求等因素确定。
8.加工参数:加工参数是指切削深度、切削宽度和进给量等加工过程中的参数。
加工参数的选择要根据加工材料的硬度、刀具的材料和加工质量要求等因素确定。
常用刀具参数的选择要根据具体的加工要求和材料特性等因素来确定,可以通过试刀和实验等方式来确定最佳的刀具参数。
刀具参数的正确选择可以提高加工效率和加工质量,减少加工成本和损耗。
常用刀具的切削参数
常用刀具的切削参数1.钻头:钻头是一种旋转式刀具,通常用于在硬材料上钻孔。
切削速度是指钻头每分钟旋转圈数,一般以转/分钟(RPM)为单位。
切削速度的选择将受到材料类型和钻头直径的影响。
对于大型孔径和脆性材料,较低的切削速度可能更合适。
进给量是指每转刀具在轴向(沿钻孔方向)上移动的距离。
进给量的选择将受到钻头直径和材料类型的影响。
较大直径的钻头可能需要较大的进给量。
切削深度是指钻头在一次进给中的轴向深度。
如果切削深度太大,可能会导致钻头断裂或切削不洁净。
切削深度的选择还将受到材料类型和钻头直径的影响。
2.铣刀:铣刀是一种回转和前进运动刀具,常用于平面加工、开槽和切割。
切削速度是指铣刀每分钟旋转圈数,同样以转/分钟(RPM)为单位。
切削速度的选择将受到材料类型、铣刀材料和刀具直径的影响。
进给量是指铣刀在工件表面上移动的距离。
较大的进给量将导致更高的切削速度,但也可能影响切削表面的质量。
切削深度是指铣刀在一次运动中与工件表面的最大距离。
切削深度的选择将受到材料类型和铣刀直径的影响。
3.车刀:车刀是一种在工件上进行旋转切削的刀具,常用于车削和车削加工。
切削速度是指车刀每分钟旋转圈数,仍然以转/分钟(RPM)为单位。
切削速度的选择将受到材料类型、车刀材料和刀具直径的影响。
进给量是指车刀在工件上移动的距离。
较大的进给量可以提高生产效率,但也可能影响切削表面的质量。
切削深度是指车刀与工件表面的最大距离。
切削深度的选择将受到材料类型和车刀直径的影响。
4.锯片:锯片是一种用于切割材料的刀具,常用于金属、木材和塑料加工。
切削速度是指锯片每分钟旋转圈数,仍然以转/分钟(RPM)为单位。
切削速度的选择将受到材料类型、锯片材料和刀具直径的影响。
进给量是指锯片在工件上移动的距离。
较大的进给量可以提高切割速度,但也可能导致切割表面质量的下降。
切削深度是指锯片与工件表面的最大距离。
切削深度的选择通常由锯片的直径和材料类型确定。
各材料常用刀具转速进给参数对照表
各材料常用刀具转速进给参数对照表一、钢材钢材是机械加工中最常见的材料之一,包括低碳钢、中碳钢和高碳钢等。
对于低碳钢,如 A3 钢,在使用硬质合金刀具进行车削时,转速一般可设置在 800 1200 转/分钟,进给量为 015 03 毫米/转。
而在铣削加工中,转速可在 1000 1500 转/分钟,进给速度为 200 400 毫米/分钟。
中碳钢,例如 45 号钢,车削时转速通常在 600 1000 转/分钟,进给量 01 02 毫米/转。
铣削时,转速约 800 1200 转/分钟,进给速度 150 300 毫米/分钟。
高碳钢由于硬度较高,车削转速一般在 400 800 转/分钟,进给量008 015 毫米/转。
铣削时,转速 600 1000 转/分钟,进给速度 100 200 毫米/分钟。
二、铝材铝材具有良好的延展性和导热性。
在车削铝材时,如 6061 铝合金,转速可高达 1500 2500 转/分钟,进给量 02 04 毫米/转。
铣削时,转速能达到 2000 3000 转/分钟,进给速度 400 600 毫米/分钟。
对于硬度较高的 7075 铝合金,车削转速稍低,约 1200 2000 转/分钟,进给量 015 03 毫米/转。
铣削时,转速 1500 2500 转/分钟,进给速度 300 500 毫米/分钟。
三、铸铁常见的铸铁有灰铸铁和球墨铸铁。
灰铸铁在车削加工中,转速一般为 500 800 转/分钟,进给量 01 02 毫米/转。
铣削时,转速 600 1000 转/分钟,进给速度 100 200 毫米/分钟。
球墨铸铁的硬度相对较高,车削时转速 400 600 转/分钟,进给量008 015 毫米/转。
铣削时,转速 500 800 转/分钟,进给速度 80 150 毫米/分钟。
四、铜材铜材包括黄铜和紫铜。
黄铜的车削转速通常在 800 1500 转/分钟,进给量 015 03 毫米/转。
铣削时,转速 1000 1800 转/分钟,进给速度 200 400 毫米/分钟。
各材料常用刀具转速进给参数对照表

各材料常用刀具转速进给参数对照表在机械加工领域,刀具的转速和进给参数对于加工质量、效率和成本都有着至关重要的影响。
不同的材料具有不同的物理和机械性能,因此需要根据材料的特性来选择合适的刀具转速和进给参数。
下面是一份常见材料的刀具转速进给参数对照表,希望能为您的加工工作提供一些参考。
一、铝合金铝合金是一种广泛应用于航空航天、汽车制造和电子工业等领域的轻质材料。
由于其良好的导热性和较低的强度,加工时需要较高的转速和较快的进给速度。
1、粗加工刀具:硬质合金立铣刀转速:3000 5000 rpm进给速度:800 1500 mm/min切削深度:2 5 mm切削宽度:刀具直径的 70% 80%2、半精加工刀具:硬质合金立铣刀转速:5000 8000 rpm进给速度:500 1000 mm/min切削深度:05 15 mm切削宽度:刀具直径的 50% 60%3、精加工刀具:硬质合金球头铣刀转速:8000 12000 rpm进给速度:200 500 mm/min切削深度:01 03 mm切削宽度:刀具半径的 20% 30%二、钢材钢材是机械加工中最常见的材料之一,其种类繁多,性能各异。
以下是常见钢材的加工参数。
1、低碳钢粗加工刀具:硬质合金涂层立铣刀转速:1500 2500 rpm进给速度:300 600 mm/min切削深度:3 6 mm切削宽度:刀具直径的 60% 70%半精加工刀具:硬质合金涂层立铣刀转速:2500 4000 rpm进给速度:200 400 mm/min切削深度:1 2 mm切削宽度:刀具直径的 40% 50%精加工刀具:硬质合金涂层球头铣刀转速:4000 6000 rpm进给速度:100 200 mm/min切削深度:01 02 mm切削宽度:刀具半径的 15% 20% 2、中碳钢粗加工刀具:硬质合金涂层立铣刀转速:1000 1800 rpm进给速度:200 400 mm/min切削深度:2 4 mm切削宽度:刀具直径的 50% 60%半精加工刀具:硬质合金涂层立铣刀转速:1800 3000 rpm进给速度:150 300 mm/min切削深度:05 10 mm切削宽度:刀具直径的 30% 40%精加工刀具:硬质合金涂层球头铣刀转速:3000 5000 rpm进给速度:80 150 mm/min切削深度:005 015 mm切削宽度:刀具半径的 10% 15% 3、高碳钢粗加工刀具:硬质合金涂层立铣刀转速:800 1200 rpm进给速度:100 200 mm/min切削深度:1 3 mm切削宽度:刀具直径的 40% 50%半精加工刀具:硬质合金涂层立铣刀转速:1200 2000 rpm进给速度:80 150 mm/min切削深度:03 08 mm切削宽度:刀具直径的 20% 30%精加工刀具:硬质合金涂层球头铣刀转速:2000 3500 rpm进给速度:50 100 mm/min切削深度:003 008 mm切削宽度:刀具半径的 8% 12%三、不锈钢不锈钢具有良好的耐腐蚀性和耐磨性,但加工难度较大,需要较低的转速和较慢的进给速度。
常用刀具的切削参数
常用刀具的切削参数刀具切削参数是指在切削过程中,对刀具进行设置和调整的一系列参数。
这些参数包括切削速度、进给速度、切削深度、切削角度等,它们的选择和调整直接影响到切削效果和刀具寿命。
下面是常用刀具的切削参数的一些介绍:1. 切削速度(Cutting Speed):切削速度是指刀具在切削过程中移动的速度,一般用单位时间内刀具切削的长度来表示。
切削速度的选择取决于工件材料的硬度和切削材料的种类。
一般来说,硬度较高的材料需要较低的切削速度,而硬度较低的材料则可以使用较高的切削速度。
2. 进给速度(Feed Rate):进给速度是指刀具在切削过程中每分钟进给到工件上的距离。
进给速度的选择取决于工件的材料和切削操作的要求。
较低的进给速度可以获得更好的切削质量,而较高的进给速度可以提高生产效率。
3. 切削深度(Depth of Cut):切削深度是指刀具切削时每次切削进入工件的深度。
切削深度的选择需要考虑工件材料的硬度和切削工具的强度。
一般来说,较硬的材料需要较小的切削深度,而较软的材料则可以选择较大的切削深度。
4. 切削角度(Cutting Angle):切削角度是指刀具切削刃与工件表面之间的夹角。
切削角度的选择取决于工件材料的硬度和切削操作的要求。
一般来说,较硬的材料需要较大的切削角度,而较软的材料则可以选择较小的切削角度。
5. 切削液(Cutting Fluid):切削液是在切削过程中起冷却、润滑和清洁作用的液体。
切削液的选择取决于切削材料的种类和切削条件的要求。
常见的切削液有切削油、切削液和切削蜡等。
6. 切削力(Cutting Force):切削力是指切削过程中刀具对工件施加的力。
切削力的大小受到切削参数的影响,包括切削速度、进给速度、切削深度和切削角度等。
合理选择切削参数可以降低切削力,提高切削效率和刀具寿命。
7. 切削温度(Cutting Temperature):切削温度是指刀具和工件在切削过程中产生的热量。
各类数控刀具转速进给切削量吃刀量参数
各类数控刀具转速进给切削量吃刀量参数数控刀具在加工过程中,转速、进给、切削量以及吃刀量是非常重要的参数。
这些参数的选择直接影响到加工效率和加工质量。
以下是各类数控刀具转速、进给、切削量和吃刀量的相关参数介绍。
1.钻头的转速、进给和切削量:钻头是一种主要用于钻孔加工的刀具。
在使用钻头进行加工时,转速、进给和切削量是必不可缺的参数。
转速:钻头的转速直接影响到加工的效率和刀具的使用寿命。
转速一般根据材料的硬度和直径大小来选择。
对于较硬的材料和大直径的钻孔,需要选择较低的转速以提高刀具的寿命。
进给:进给是指钻头在加工过程中前进的速度。
进给过大会导致切屑过大,反之则会导致切屑过细。
进给的选择需要根据具体材料来确定。
切削量:切削量是指钻头在一次进刀中切削的材料的厚度。
切削量的选择需要根据材料的硬度、强度和钻头的直径来确定。
过大的切削量容易导致刀具断裂,过小的切削量则会降低加工效率。
吃刀量:吃刀量是指钻头在加工过程中的进给量。
合适的吃刀量可以提高切削效率,但过大的吃刀量容易导致刀具断裂。
吃刀量的选择需要根据具体材料和钻头的直径来确定。
2.铣刀的转速、进给和切削量:铣刀是一种主要用于铣削加工的刀具。
在使用铣刀进行加工时,转速、进给和切削量同样是非常重要的参数。
转速:铣刀的转速需要根据具体材料和刀具的类型来确定。
对于硬度较高的材料,需要选择较低的转速以减少刀具磨损和提高加工质量。
进给:铣刀的进给速度直接影响到加工效率。
进给过大会导致切削力过大,进而影响加工表面质量。
进给过小则会降低加工效率。
进给的选择需要根据具体材料和刀具的直径和齿数来确定。
切削量:铣刀的切削量是指在一次进刀中切削的材料的厚度。
切削量的选择需要根据材料的硬度、强度和铣刀的直径和齿数来确定。
合适的切削量可以提高加工效率,但过大的切削量会导致刀具过载。
吃刀量:吃刀量是指铣刀在进给过程中每次移动的距离。
合适的吃刀量可以提高加工效率,但过大的吃刀量会导致切削力过大,刀具容易损坏。
刀具切削参数表
清角
平面光刀
侧刃切削 50 0.2 180 400 \ \ 40 0.2 180 400 \ \ 36 0.15 180 600 \ \ 18 0.2 300 800 60 15 0.2 400 800 60 12 0.15 300 950 50 \ \ \ \ \ \ \ \ \ \ \ \ \ \ \ \ \ \ \
底刃切削
E12
E10
ห้องสมุดไป่ตู้E8
E6
E4
E3
E2
\ \ \ \ \ 0.2 10 800 1200 40 0.15 5.6 900 1500 40 0.15 4.2 800 2000 40 0.1 2.8 800 2000 30 0.1 2.1 600 2600 30 0.05 1 500 3000
E2 合金 2 寿命(min) \ \
刀具直径 E25 E25 E25 E25 E25 E25 E20 E20 E20 E20 E20 E20 E16 E16 E16 E16 E16 E16
种类 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 焊接式铣刀 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金 合金
\ \ \ \ \ 0.2 10 1600 1600 40 0.15 5.6 1500 1800 40 0.15 4.2 1400 2000 40 0.1 2.8 1200 2200 30 0.1 2.1 600 2600 30 0.05 1 500 3000
刀具切削参数
开粗转速 1300-1500 1600-1800 2000-2200 2300-2500 3800-4200 4000-4200 4200-4500 4500-5000 4500-5000 4800-5500 4800-5500 5000-5600 5200-5800 5500-6200 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 000-3500 3000-3500 3000-3500 4500-5000 4800-5500 5000-5800 5500-6500 6000-7000 6500-7500 6500-7500 8000-12000 8000-12000 8000-12000 5000-6000 7000-8000 8000-10000 8000-10000 8000-10000 8000-12000 8000-12000 8000-12000 7000-8000 8000-10000 8000-10000 8000-10000 8000-12000 8000-12000 3000-3500 3000-3500 3500-4000 3500-4000 4000-5000 2000
设备 850 850 850 850 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机 钻攻机
开粗进给 3500-4000 3500-4000 3500-4000 3000-3500 2500-3000 2500-2800 2200-2500 2200-2500 1800-2200 1600-2000 1500-1800 1300-1600 1200-1500 1000-1300 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 无 100