
车削刀具切削参数参考表
后扫刀
槽刀
牙刀
镗刀
切断刀
高速钢 麻花钻
硬质合金 麻花钻
丝锥
切削速度 m/min
100~160
80~150
60~120
40~80
15~35
50~100
40~100
10~25
25~40 10~15
走芯式电 进刀量 脑车 mm/rev
寿命 m
0.15~0.3
0.02~0.15
0.02~0.07
0.01~0.06
M =π×D×(L/F)×N÷1000 (M 刀具切削长度(寿命m), D直径mm , L零件长度mm, F进给量, N 加工零件数量) 例子:已知刀具加工寿命为 5000m ,加工材料直径Φ10. ,进给量F为0.1,切削长度为10.0mm,求刀具在寿命范围内能加工多少工件?
N = M*1000/[π×D×(L/F)] =5000*1000/[3.14*10*(10/0.1)] = 1592 pcs
根据钻头大小 根据钻头大小 确定进刀量 确定进刀量
寿命 m
3000~10000 2000~8000 2500~10000 2000~8000
不锈钢材加工切削参数:
3000~8000
2000~6000
3000~8000
2000~7000
3000~8000
350~ 1200
机床类别
刀具 参数
粗前扫刀
精前扫刀
根据钻头大小 确定进刀量
寿命 m
5000~20000 8000~25000 6000~22000 5000~20000 5000~20000 6000~22000 5000~10000 3000~10000 5000~12000
技术资料:
1、刀尖角R与线速度Vc、进给F之间的关系: 刀尖角R增大,线速度Vc降低,进给F提高;反之相反。
0.03~0.12
根据钻头大小 确定进刀量
根据钻头大小 确定进刀量
5000~20000 8000~25000 6000~22000 5000~20000 5000~20000 6000~22000 5000~10000 3000~10000 5000~12000
500~ 3000
切削速度 m/min
硬质合金 麻花钻
丝锥
切削速度 m/min
150~200
180~250
150~200
80~150
25~50
100~200
80~200
40~70
60~100 15~25
走芯式电 进刀量 脑车 mm/rev
寿命 m
0.2~0.5
0.02~0.3
0.03~0.15
0.03~0.12
根据螺距大小 确定进刀量
0.02~0.15
120~180
150~200
120~180
60~120
25~50
80~160
60~160
40~70电 进刀量 脑车 mm/rev
0.2~0.5
0.02~0.3
0.03~0.15
0.03~0.12
根据螺距大小 确定进刀量
0.02~0.15
0.03~0.12
根据钻头大小 确定进刀量
T = (L*60)/(F*N) ( T 加工时间 秒 ,L切削长度mm,F每转进给量 mm/rev, N 主轴转数。) 例子:已知切削进给为F0.05 mm/rev,加工长度10mm. ,机床转数3000rev/min ,求加工时间?
T = (L*60)/(F*N) =(10*60)/(0.05*3000)= 4 秒
切削速度 m/min
80~120
70~120
50~110
40~80
15~35
40~90
40~90
10~25
25~40 10~15
走刀式电 进刀量 脑车 mm/rev
0.15~0.3
0.02~0.15
0.02~0.07
0.01~0.06
根据螺距大小 确定进刀量
0.015~0.08
0.02~0.06
根据钻头大小 根据钻头大小 确定进刀量 确定进刀量
根据螺距大小 确定进刀量
0.015~0.08
0.02~0.06
根据钻头大小 根据钻头大小 确定进刀量 确定进刀量
3000~10000 4000~12000 3500~10000 2000~8000 2000~6000 3000~8000 2000~6000 1500~5000 2000~6000
300~ 1000
寿命 m
0.15~0.4
0.02~0.15
0.02~0.1
0.01~0.08
根据螺距大小 确定进刀量
0.015~0.08
0.02~0.08
根据钻头大小 根据钻头大小 确定进刀量 确定进刀量
3000~10000 2000~8000 2500~10000 2000~8000 3000~8000 2000~6000 3000~8000 2000~7000 3000~8000
铁材加工切削参数:
机床类别
刀具 参数
粗前扫刀
精前扫刀
金属车削技术资料参考表
后扫刀
槽刀
牙刀
镗刀
切断刀
高速钢 麻花钻
硬质合金 麻花钻
丝锥
切削速度 m/min
120~180
120~200
80~150
50~100
20~40
60~120
50~120
30~50
40~60 10~20
走芯式电 进刀量 脑车 mm/rev
寿命 m
3000~10000 4000~12000 3500~10000 2000~8000 2000~6000 3000~8000 2000~6000 1500~5000 2000~6000
铜、铝材加工切削参数:
300~ 1000
机床类别
刀具 参数
粗前扫刀
精前扫刀
后扫刀
槽刀
牙刀
镗刀
切断刀
高速钢 麻花钻
Ra = (f*f) /( 32R *1000) ( Ra 理论表面平均粗糙度,f进给mm ,R 刀尖角R。 ) 例子:已知进给速度F为0.05 mm/rev ,刀尖角R0.2. ,求加工表面粗糙度? Ra = (f*f) / 32R *1000 =0.05*0.05/(32*0.2)*1000=0.39
2、槽刀、切刀宽度与线速度Vc、进给F之间的关系: 刀宽增大,线速度Vc降低,进给F提高;反之相反。
3、理论表面光洁度(Ra)与刀尖角、进给F之间的关系: 光洁度(Ra)数值减小,刀尖角R增大,进给F降低,计算公式参考以下公式。
4、计算公式: Vc = (π*D*N)/1000 ( Vc切削速度 m/min,π圆周率, D被加工材料直径 mm, N 主轴转数。) 例子:已知要求线速度Vc 80m/min ,加工材料直径Φ10. ,求机床转数N ? N=Vc*1000/ (π*D) =80*1000/(3.14*10.)=2457
350~ 1200
切削速度 m/min
90~160
90~150
60~120
40~90
20~40
50~100
40~100
30~50
40~60
10~20
走刀式电 进刀量 脑车 mm/rev
0.15~0.4
0.02~0.15
0.02~0.1
0.01~0.08
根据螺距大小 确定进刀量
0.015~0.08
0.02~0.08
注: 以上数据均参考京瓷、NTK、NACHI等切削工具书。
500~ 3000
加工中心硬质合金刀具切削参数表经典
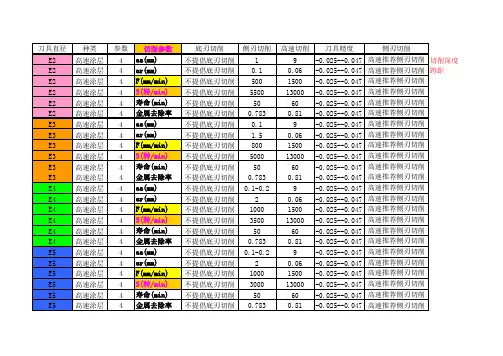
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
刀具直径
E6 E6 E6 E6 E6 E6 E8 E8 E8 E8 E8 E8 刀具直径
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
高速切削 刀具精度
侧刃切削
15 -0.025--0.047 高速推荐侧刃切削
侧刃切削
0.2-0.3 4
1200 2950 50 0.783 0.2-0.3
6 1300 2800 50 0.783 侧刃切削
0.25-0.5 8
1500 1750 60 1.087 0.25-0.5 10 1500 2000 60
高速切削 刀具精度
侧刃切削
9
-0.025--0.047 高速推荐侧刃切削
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
9
-0.025--0.047 高速推荐侧刃切削
刀具切削参数表

枪钻加工注意事项:
1.枪钻加工前必须先加工导向孔,导向孔深度为钻头直径的2~3倍.
2.将枪钻对入导向孔,注意枪钻在进入导向孔前不能旋转.
3.进入导向孔后,枪钻旋转,中心冷却开启开始加工,先调低进给,钻入10~20mm后进给正常,注意加工声音.
4.钻头旋转不能直接退到孔外边,停转后方可整个钻头退出.
5.枪钻加工采用单个孔加工.
6.加工深孔时,先选用短钻头加工,逐渐加长,悬伸在外无支撑长度应小于30D.
7.加工中注意排屑、切削液压力,有异常情况停机检查,枪钻主要用于卧式机床。
刀具切削进给参数表

1500
2000
0.6-0.8
2000
2800
0.12-0.15
432R0.8
总长:300、
250、200、150
碳素合金结构钢
2000
1600
0.5-0.8
2000
2400
0.12-0.15
合金调质钢
1800
合金调质钢
2800
1500
0.6-0.8
2500
2000-2400
0.15-0.2
淬火工件
2000
1000
0.4-0.6
2000
1800-2200
0.15-0.2
铜公、碳公
2500
2000
0.6-1.
2500
3000
0.15-0.2
“25R5
总长:83、
132、 207
碳素合金结构钢
2000
1500
0.6-1.
2200
2800
0.15-0.2
合金调质钢
2000
1500
0.6-0.8
1800
2400
0.15-0.2
淬火工件
1500
1000
0.4-0.6
1500
1800
0.15-0.2
铜公、碳公
2800
1500
0.6-1.
2000
2500
0.15-0.2
刀径
参数 材料
开粗FEEDRATE
开粗SPINDLE
800
3600
0.2
1000
3800
0.1
合金调质钢
600
3400
0.2
各材料常用刀具转速进给参数对照表
各材料常用刀具转速进给参数对照表一、钢材钢材是机械加工中最常见的材料之一,包括低碳钢、中碳钢和高碳钢等。
对于低碳钢,如 A3 钢,在使用硬质合金刀具进行车削时,转速一般可设置在 800 1200 转/分钟,进给量为 015 03 毫米/转。
而在铣削加工中,转速可在 1000 1500 转/分钟,进给速度为 200 400 毫米/分钟。
中碳钢,例如 45 号钢,车削时转速通常在 600 1000 转/分钟,进给量 01 02 毫米/转。
铣削时,转速约 800 1200 转/分钟,进给速度 150 300 毫米/分钟。
高碳钢由于硬度较高,车削转速一般在 400 800 转/分钟,进给量008 015 毫米/转。
铣削时,转速 600 1000 转/分钟,进给速度 100 200 毫米/分钟。
二、铝材铝材具有良好的延展性和导热性。
在车削铝材时,如 6061 铝合金,转速可高达 1500 2500 转/分钟,进给量 02 04 毫米/转。
铣削时,转速能达到 2000 3000 转/分钟,进给速度 400 600 毫米/分钟。
对于硬度较高的 7075 铝合金,车削转速稍低,约 1200 2000 转/分钟,进给量 015 03 毫米/转。
铣削时,转速 1500 2500 转/分钟,进给速度 300 500 毫米/分钟。
三、铸铁常见的铸铁有灰铸铁和球墨铸铁。
灰铸铁在车削加工中,转速一般为 500 800 转/分钟,进给量 01 02 毫米/转。
铣削时,转速 600 1000 转/分钟,进给速度 100 200 毫米/分钟。
球墨铸铁的硬度相对较高,车削时转速 400 600 转/分钟,进给量008 015 毫米/转。
铣削时,转速 500 800 转/分钟,进给速度 80 150 毫米/分钟。
四、铜材铜材包括黄铜和紫铜。
黄铜的车削转速通常在 800 1500 转/分钟,进给量 015 03 毫米/转。
铣削时,转速 1000 1800 转/分钟,进给速度 200 400 毫米/分钟。
数控车削加工中的切削用量包括背吃刀量ap
数控车削加工中的切削用量包括背吃刀量ap、主轴转速n或切削速度vc(用于恒线速度切削)、进给速度vf或进给量f。
这些参数均应在机床给定的允许范围内选取。
切削用量的选用原则(1)切削用量的选用原则粗车时,应尽量保证较高的金属切除率和必要的刀具耐用度。
选择切削用量时应首先选取尽可能大的背吃刀量ap,其次根据机床动力和刚性的限制条件,选取尽可能大的进给量f,最后根据刀具耐用度要求,确定合适的切削速度vc。
增大背吃刀量ap可使走刀次数减少,增大进给量f有利于断屑。
精车时,对加工精度和表面粗糙度要求较高,加工余量不大且较均匀。
选择精车的切削用量时,应着重考虑如何保证加工质量,并在此基础土尽量提高生产率。
因此,精车时应选用较小(但不能太小)的背吃刀量和进给量,并选用性能高的刀具材料和合理的几何参数,以尽可能提高切削速度。
(2)切削用量的选取方法①背吃刀量的选择粗加工时,除留下精加工余量外,一次走刀尽可能切除全部余量。
也可分多次走刀。
精加工的加工余量一般较小,可一次切除。
在中等功率机床上,粗加工的背吃刀量可达8~10mm;半精加工的背吃刀量取0.5~5mm;精加工的背吃刀量取0.2~1.5mm。
②进给速度(进给量)的确定粗加工时,由于对工件的表面质量没有太高的要求,这时主要根据机床进给机构的强度和刚性、刀杆的强度和刚性、刀具材料、刀杆和工件尺寸以及已选定的背吃刀量等因素来选取进给速度。
精加工时,则按表面粗糙度要求、刀具及工件材料等因素来选取进给速度。
进给速度νf 可以按公式ν f =f×n计算,式中f表示每转进给量,粗车时一般取0.3~0.8mm/r;精车时常取0.1~0.3mm/r;切断时常取0.05~0.2mm/r。
③切削速度的确定切削速度vc可根据己经选定的背吃刀量、进给量及刀具耐用度进行选取。
实际加工过程中,也可根据生产实践经验和查表的方法来选取。
粗加工或工件材料的加工性能较差时,宜选用较低的切削速度。
切削参数表(车刀)

切削参数表(车刀)
这是一份切削参数表,适用于车刀。
以下是各项切削参数的说明:
1. 切削速度:刀具切削工件表面的速度,通常以米/分钟为单位。
2. 进给速度:刀具在工件上移动的速度,也以米/分钟为单位。
进给速度与切削速度共同决定切削效率。
3. 切削深度:刀具在工件上切削的深度,通常以毫米为单位。
切削深度越大,切削效率越高,但可能会影响工件表面质量。
4. 切削宽度:刀具在工件上切削的宽度,同样以毫米为单位。
切削宽度也是影响切削效果和工件表面质量的重要参数。
5. 冷却液类型:在加工过程中使用的冷却液的类型,根据加工材料和切削条件选择适合的冷却液。
6. 刀具材质:车刀的刀具材质,根据加工材料和切削条件选择合适的刀具材料。
7. 加工材料:要加工的工件材料,根据工件材料选择适当的切削参数。
以上是切削参数表的内容,根据具体的加工需求和条件,调整这些参数可以获得更好的切削效果。
记得根据实际情况进行测试和调整参数,以确保安全和高效的切削操作。
机械加工工时定额(车、铣、镗)切削用量参考表
机械加工工时定额(车、铣、镗)切削用量参考表1、该表中每一种加工方式的理论工时为单道工步的切削时间,仅用于参考,总的切削时间为所有工步切削时间的总和2、总加工成本可以参考以下计算公式: C总 = 单位时间机床的切削成本 * 切削时间 + 单位时间机床非切削成本 * 所有装夹、换刀等动作时间 + 其它非加工费用3、如果表中须输入的前提参数与实际有区别,可以在理论工时的基础上乘以难度系数,推荐难度系数为1.0~3.0切削参数选择原则:切削用量不仅是在机床调整前必须确定的重要参数,而且其数值合理与否对加工质量、加工效率、生产成本等有着非常重要的影响。
所谓“合理的”切削用量是指充分利用刀具切削性能和机床动力性能(功率、扭矩),在保证质量的前提下,获得高的生产率和低的加工成本的切削用量。
一制订切削用量时考虑的因素切削加工生产率在切削加工中,金属切除率与切削用量三要素ap、f、v均保持线性关系,即其中任一参数增大一倍,都可使生产率提高一倍。
然而由于刀具寿命的制约,当任一参数增大时,其它二参数必须减小。
因此,在制订切削用量时,三要素获得最佳组合,此时的高生产率才是合理的。
刀具寿命切削用量三要素对刀具寿命影响的大小,按顺序为v、f、ap。
因此,从保证合理的刀具寿命出发,在确定切削用量时,首先应采用尽可能大的背吃刀量;然后再选用大的进给量;最后求出切削速度。
加工表面粗糙度精加工时,增大进给量将增大加工表面粗糙度值。
因此,它是精加工时抑制生产率提高的主要因素。
二刀具寿命的选择原则切削用量与刀具寿命有密切关系。
在制定切削用量时,应首先选择合理的刀具寿命,而合理的刀具寿命则应根据优化的目标而定。
一般分最高生产率刀具寿命和最低成本刀具寿命两种,前者根据单件工时最少的目标确定,后者根据工序成本最低的目标确定。
选择刀具寿命时可考虑如下几点:根据刀具复杂程度、制造和磨刀成本来选择。
复杂和精度高的刀具寿命应选得比单刃刀具高些。
对于机夹可转位刀具,由于换刀时间短,为了充分发挥其切削性能,提高生产效率,刀具寿命可选得低些,一般取15-30min。
20号低碳钢车削参数
20号低碳钢车削参数
低碳钢的车削参数会受到多种因素的影响,包括材料的硬度、刀具的类型和几何形状、加工条件以及所需的加工质量等。
以下是一些常见的20 号低碳钢车削参数范围供参考:
1. 切削速度(Vc):通常在50 至150 米/分钟之间,具体速度取决于刀具材料和工件的硬度。
2. 进给量(f):一般在0.1 至0.5 毫米/转之间,进给量的选择要考虑刀具的耐磨性和加工表面质量。
3. 切削深度(ap):通常在1 至5 毫米之间,具体深度取决于工件的直径和加工要求。
需要注意的是,以上参数仅为一般范围,实际的车削参数应根据具体的加工情况进行调整和优化。
在选择车削参数时,建议参考刀具制造商的建议、实际加工经验以及工件的要求,以获得最佳的加工效果和刀具寿命。
此外,还应注意刀具的选用、冷却液的使用以及加工过程中的安全措施等方面,以确保高效、安全地进行车削加工。
如果你有具体的车削需求,建议咨询专业的机械加工工程师或相关技术人员,以获得更准确和适合的参数建议。
车刀的几何角度及切削参数
4.刀尖形状的选择 刀尖概念:主切削刃与副切削刃连接的地方 刀尖是刀具强度和散热条件都很差的地方。切 削过程中,刀尖切削温度较高,非常容易磨损, 因此增强刀尖,可以提高刀具耐用度。刀尖对 已加工表面粗糙度有很大影响。
Hale Waihona Puke (a)倒角刃(b)圆弧刃
(c)修光刃
1、工件材料强度或硬度较高时,为加强切 削刃,一般采用较小后角。 2、对于塑性较大材料,已加工表面易产生 加工硬化时,后刀面摩擦对刀具磨损和加 工表面质量影响较大时,一般取较大后角。
在一定切削条件下的基本选择方法
1.前角和前刀面形状的选择 2.后角及形状的选择 3.主偏角、副偏角的选择
:
4.刀尖形状的选择 5.刃倾角的选择
1.前角和前刀面形状的选择
(1)
前角的选择: 在选择刀具前角时首先应保证刀刃锋 利,同时也要兼顾刀刃的强度与耐用 度。 刀具前角的合理选择,主要由刀具材 料和工件材料的种类与性质决定。
B、主偏角κr的增大或减小对切削加工不利的一面 主偏角的减小也会产生不良影响。因为根据切削 力分析可以得知,主偏角κr减小,将使背向力Fp 增大,从而使切削时产生的挠度增大,降低加工 精度。同时背向力的增大将引起振动。 因此主偏角的减小对刀具耐用度和加工精度产生 不利影响。
②、工艺系统刚性较差时 (工件长径比lw/dw = 612) ,或带有冲击性的切削,主偏角κr可以取大 值,一般κr=60o~75o,甚至主偏角κr可以大于 90o,以避免加工时振动。 硬质合金刀具车刀的主偏角多为60o~75o 。 ③、根据工件加工要求选择。 当车阶梯轴时, κr =90o;同一把刀具加工外圆、 端面和倒角时, κr =45o。
刀具切削参数表
对长度与直径比(l/d)超过5倍的刀具在加工中应降低转速与进给率,并减少吃
倍数(l/d) 参数比例 转数S 进给率F Ar(切深)
1-5倍 100% 100% 100%
6倍 70% 70% 70%
7倍 60% 60% 60%
8-10倍 50%↓ 50%↓ 50%↓
6.球刀加工时应根据工件不同要求进行参数选择,参阅《模具加工工艺规范》
0.1
外观型腔面平坦部位尽可能避免采用球刀光刀,避开零切削区。方法:采用圆鼻刀或球 加工方式优选 机床选用最底限 电蚀及数控工艺选用 筋加工方式 等高铣 II级精度 优先电蚀 优先数控 II级精度 优先电蚀 优先数控
7.刀具夹持部分最小长度与刀具直径比例原则:
序号 1 2 3 4 刀具直径 Φ 20-Φ 32 Φ 10-Φ 20 Φ 5-Φ 10 Φ 3-Φ 5
切削线速度 主轴转速 进给速度 金属去除率 端铣飞刀计算 N=Vc*1000/(p*Dc) rpm Vf=fz*N*Zn mm/min Q=ap*ae*Vf/1000 CM3
Vc=p*Dc*N/1000 m/min(切削线速度可参考刀具商
端铣飞刀计算
Dc刀具切削位置直径 ap轴向切削深度(可参考刀具商推荐值) ae 径向切削深度(可参考刀具商推荐值) Fz每齿进给量(可参考刀具商推荐值) Zn刀具齿数 以32日立飞刀为例计算
*895*.4=716
*1342* .2=536.8 *N *Zn mm/min
De*N/1000 m/min
*1000/(p*De) rpm
√ap(Dc2-ap) N*Zn mm/min
Dc*N/1000 m/min (可参考刀具商推荐值)
1000/(p*Dc) rpm