
模具验收记录表
SSDT E12 工艺要求 尺寸要求 过程要求 外观无缺陷 毛刺≤0.2
产品名称 产品图号
B柱内加强件-左/右 25915526/27A 实际测量
开始日期 结束日期
2011.10.15 2011.10.15 GP9(节拍)
实际投产数量 合格产品数量 是否有 安全隐 患? √ 模具标 识编 号? √
状 可返工 废料排出 测量工具 合格数 废品数 态 数 方便?
#DI?
#DIV/0!
硬度记 录?
状 可返工 废料排出 测量工具 合格数 废品数 态 数 方便?
模具验收记录
顾客名称 项目名称 道序 序号 名称 序号 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 SSDT E12 工艺要求 尺寸要求 过程要求 测量工具 产品名称 产品图号 B柱内加强件-左/右 25915526/27A 实际测量 实际尺寸 过程参数 开始日期 结束日期 2011.10.15 2011.10.15 GP9(节拍) 是否有 安全隐 患? 模具标 识编 号? 实际投产数量 合格产品数量 废品数 合格率 模具情况(附表) 定位是 否有 效? 有无防 错? 与压机 是否符 合? 清洁、 有无缺 陷? #DIV/0!
废品数 合格率 模具情况(附表) 定位是 否有 效? √ 有无防 错? √ 与压机 是否符 合? √ 清洁、 有无缺 陷? √ #DIV/0!
测量工具 目测 塞尺
实际尺寸 过程参数
状 可返工 废料排出 测量工具 合格数 废品数 态 数 方便? √
外观无缺陷 到位标记 加油频次:100% 主缸压力:25±1Mpa 顶缸压力:10±1Mpa
目测 目测 目测 目测
外观无缺陷 到位标记
目测 目测
13.1+0.1 16.7+0.5
模具验收记录
顾客名称 项目名称 冲孔、侧冲 OP40 道序 孔、修边 序号 名称 序号 20 21 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 SSDT E12 工艺要求 尺寸要求 过程要求 φ 13.1+0.1 测量工具 游标卡尺 产品名称 产品图号 B柱内加强件-左/右 25915526/27A 实际测量 实际尺寸 过程参数 开始日期 结束日期 2011.10.15 2011.10.15 GP9(节拍) 是否有 安全隐 患? 模具标 识编 号? 实际投产数量 合格产品数量 废品数 合格率 模具情况(附表) 定位是 否有 效? 有无防 错? 与压机 是否符 合? 清洁、 有无缺 陷? #DIV/0!
模具验收记录
顾客名称 项目名称 道序 序号 名称 序号 1 2 OP10 落料冲孔 3 4 5 6 7 OP20 成形、翻边 8 9 10 11 12 OP30 整形、弯曲 13 加油频次:100% 目测 目测 目测 塞尺 游标卡尺 游标卡尺 游标卡尺 14 主缸压力:12±1Mpa 15 16 冲孔、侧冲 OP40 孔、修边 17 18 19 外观无缺陷 毛刺≤0.2 5-11
模具验收报告表格
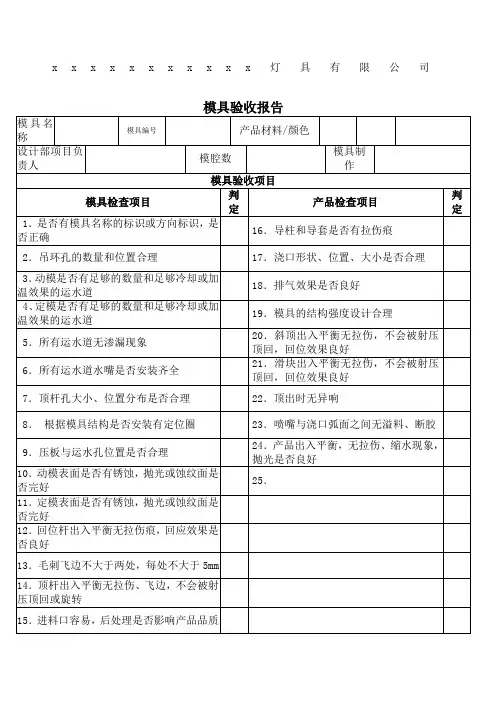
23.喷嘴与浇口弧面之间无溢料、断胶
9.压板与运水孔位置是否合理
24.产品出入平衡,无拉伤、缩水现象,抛光是否良好
10.动模表面是否有锈蚀,抛光或蚀纹面是否完好
25.
11.定模表面是否有锈蚀,抛光或蚀纹面是否完好
12.回位杆出入平衡无拉伤痕,回应效果是否良好
13.毛刺飞边不大于两处,每处不大于5mm
xxxxxxxxxxx灯具有限公司
模具验收报告
模具名称
模具编号
产品材料/颜色
设计部项目负责人
模腔数
模具制作
模具验收项目
模具检查项目
判定
产品检查项目
判定
1.是否有模具名称的标识或方向标识,是否正确
16.导柱和导套是否有拉伤痕
2.吊Байду номын сангаас孔的数量和位置合理
17.浇口形状、位置、大小是否合理
3.动模是否有足够的数量和足够冷却或加温效果的运水道
模具管理员: 审核: 批准:
14.顶杆出入平衡无拉伤、飞边,不会被射压顶回或旋转
15.进料口容易,后处理是否影响产品品质
成型车间验证:
签字:
生产技术部验证:
签字:
质保部验证:
签字:
设计部验证:
签字:
量产能力验证:
签字:
模具简图:
签字:
判断图示:合格“√” 可以接受“△” 不合格“×” 没有的项目“-”建议和判定意见可另附纸写明
18.排气效果是否良好
4、定模是否有足够的数量和足够冷却或加温效果的运水道
19.模具的结构强度设计合理
5.所有运水道无渗漏现象
20.斜顶出入平衡无拉伤,不会被射压顶回,回位效果良好
压铸模具验收单

序号
检查项目
压铸模具验收单
模具名称
制造日期
制造单位
检查标准
验收记录 判定
验收人
1
模具模号产品图 模具序号,产品图号要求清晰
号清洗、正确
、Байду номын сангаас确
2
模具外形尺寸符 满足模具生产安全、压铸机安
合要求
装尺寸,符合设计要求
3
模具外观要求
模具表面无严重撞伤、凹陷、 变形、锈蚀
4 浇口套尺寸
是否符合压铸 机安装要求
5
型腔表面无缺陷
型腔表面无碰伤、擦伤、裂 纹,不允许有补焊
6
分型面高出分型 要求为0.03--
面
0.08mm
7
顶杆配合间隙要 求
0.05mm
8
排气渣包
渣包要求满足产品排渣需求, 不能直通式排气槽
9
芯杆配件
所有芯杆需一 套配件随模具
1.型腔/滑块:
10
模具热处理
硬度为HRC462.供应商要有
材质和热处理
1.与压铸机安装链接尺寸符合匹
配
11
试压情况
2.压铸产品成形正常、脱模正 常
3.压铸不良率符合要求
12 其他事宜
编制:
审核:
批准:
验收人
模具验收单

/
备 垫片
/
件
其它
/
1、
连续 2、
金
是否 3、
型 尺寸
状 4、
态 上下 5、
模具 6、
技术 冲头
开发
□合
格 □需
量产
Cav
g/模
g/模 秒 /pcs 吨
(□ 第一批量注番 加工日期 量
产
情 第二批量注番 加工日期 况
生产数量 生产数量
最终 评
模架 材质 主板 材质 单边 金 刃口 型 落料 规 斜度 格 模高 金型 主加 金型 尺寸 2D图 档 3D图 档 组立 图 部品 资图 料 组件 清单 样品 型检 数据 金型 保管
模具验收单(冲压模)
发行 No.
接收部门 受付
发行部门 担当
金型
□社
提供
内模 □外
金型
协厂
名称 验收
内容 部品
材质 厚
材料规格 (T)
品番
金型 取数 部品 生 净重 产 材料 条 投入 件 机器 转速 机器 吨位 出料 方式 送料 方式 机器 用油
3.5 0.67 /
落料 机送 冲剪 油
冲头
/
备
品 入子
□否
□否
□否
□否
模具科
承认
担当
冲压科
承认
担当
事业部 成本管理部 技术开发部
欧达可电子(深圳)有限公司
管理 No.C
量 产 评 价
□客 供金 □其 它(
制作图号
A3 SKD1 1 /
3
170
/
入子 材质 冲头 材质 刃口 有效 卸料 板间 固定 方式 金型 设计 (L) ×
模具验收单

OK_________ NG_________ 不适用______
OK_________ NG_________ 不适用______ OK_________ NG_________ 不适用______ OK_________ NG_________ 不适用______
23.落料:产品要永远能够自动落下,吹料气孔的高度要适当。
24.每分钟至少冲______次。
25.交模时模具上附带样品及工序料带。
26.切断面与亮带面的比例: 切断面太多或太少,毛刺高度是否可接受. 毛刺高度 Max:_________
27.模具线割刀数和表面质量符合我公司要求,不存在偷工减料现象。
各部门会签审核流程及判定结果:
工程部:
. 日 期:
,判定结果:□接收□NG,需改模;
模修部:
. 日 期:
,判定结果:□接收□NG,需改模;
品质部:
. 日 期:
,判定结果:□接收□NG,需改模;
经理室:
. 日 期:
,判定结果:□接收□NG,需改模;
〚备注〛1.未经以上各部门审核判定,模具未被认定 OK,冲压部不安排模具接收,以及 采购不能给予安排付款申请。
19.料带导向板的位置要正确,料带不能切成半圆孔或者切出半圆形的废 料。不能有废料留在模具内。
20. 导正孔不能有不正常的毛刺。
21.模具图:必须提供打印的模具图 1 份及电子档,确认是否是最新版本 的。必须提供零件及材料清单。 22.交付模具时要附带冲子和镶件的维修/更换指导书,要附带系列的垫 片。易损件要做一套备品。
东莞市富安鸿达实业有限公司
模具验收单
验收日期: 年 月 日
模具验收记录表
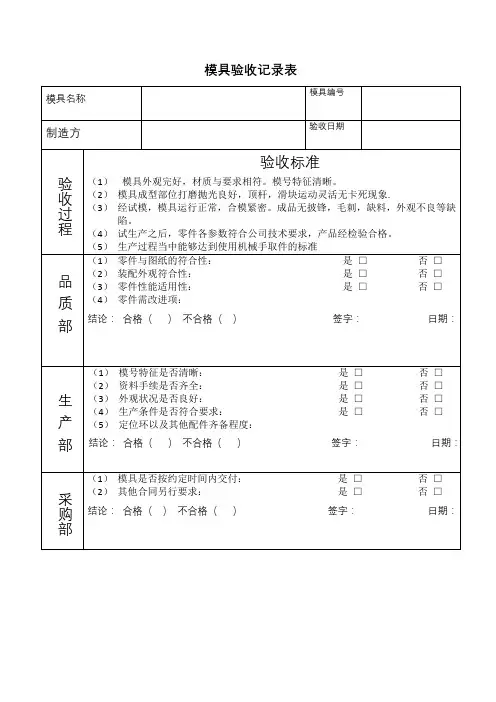
品质部
(1)零件与图纸的符合性:是□ 否 □
(2)装配外观符合性:是□ 否 □
(3)零件性能适用性:是□ 否 □
(4)零件需改进项:
结论:合格 否 □
(2)资料手续是否齐全:是□ 否 □
(3)外观状况是否良好:是□否□
模具验收记录表
模具名称
模具编号
制造方
验收日期
验收过程
验收标准
(1)模具外观完好,材质与要求相符。模号特征清晰。
(2)模具成型部位打磨抛光良好,顶杆,滑块运动灵活无卡死现象.
(3)经试模,模具运行正常,合模紧密。成品无披锋,毛刺,缺料,外观不良等缺陷。
(4)试生产之后,零件各参数符合公司技术要求,产品经检验合格。
(4)生产条件是否符合要求:是□否□
(5)定位环以及其他配件齐备程度:
结论:合格()不合格()签字:日期:
采购部
(1)模具是否按约定时间内交付:是□否□
(2)其他合同另行要求:是□ 否 □
结论:合格()不合格()签字:日期:
冲压模具验收单

模具验收单品名:模号:模具供应商:模具重量: kg类型:模具尺寸(长x宽x高):进料方向_________冲压材料:材料尺寸:冲次/分钟:_______ 模具材料冲床压力 KN步距 mm 检查原因:☐新模☐设计变更☐修模检查要点结论供应商检查本公司检查1.模具编号:模号铭牌完整清晰。
合格_________不合格_________不适用______合格_________不合格_________不适用______2.外形制作、码模:上下模座外形与机台面积相适应,模座上要攻吊装螺丝孔, 依照模具的大小选M14或M16。
合格_________不合格_________不适用______合格_________不合格_________不适用______3.模板倒角为C2,模座倒角为C5合格_________不合格_________不适用______合格_________不合格_________不适用______4.闭合高度、压板槽位置及宽度定位缺口位置闭合高度技术要求为模具合模时刚性限位无间隙, 合模状态下上模座平行度≤0.1mm/m , 平面度≤0.15mm/m 。
检验方法为使用数控铣床, 将模具吊到铣床的等高垫板上, 抽动垫板不松动, 开动铣床用百分表打模具上平面, 检查上模座平行度、平面度以及闭合高度是否符合生产机床技术要求。
合格_________不合格_________不适用______合格_________不合格_________不适用______5.压板槽位置、宽度定位缺口位置符合机床的技术要求, 检验方法为使用卷尺和测量置度为±0.5mm , 宽度±1mm。
卡尺测量压板槽宽度与压板厚度。
合格_________不合格_________不适用______合格_________不合格_________不适用______6.导柱及导套。
导柱伸进导套的高度至少等于导套高度一半.导柱不可松动,导向面粗糙度。
五金模具验收流程和表格(参考模板)
五金模具验收流程
附件:《工装试模通知单》《五金模试模问题记录表》《模具验证验收单》《产品实物检测记录表》《模具验收检查表》 编制: 会签: 审定:
工 装 试 模 通 知 单
五 金 模 具 试 模 具 问 题 记 录 表
①存根
②
试
模
部
门
浙江正泰建筑电器有限公司
注:1. 此表可作为模具验收时产品的样品验证记录单;
2. 此表可用于日常零部件检验时的记录;
3. 此表可作为产品转产时的附件;
模具验收检查表
表1各关节控制的完成时间仅供参考!
表1
表1各关节控制的完成时间仅供参考!
---精心整理,希望对您有所帮助。
模具维修验收单
研 发 部 确 认
注 塑 五 金 工 程
尺寸 1:_____________ 尺寸 2:_____________ 尺寸 3:_____________ 试装 确认人: 验收项目 验收结果 日期 : 结论
/
装 配
PIE
尺寸 1:_____________ 尺寸 2:_____________ 尺寸 3:_____________ 试装 确认人: 验收项目 验收结果 日期 : 结论
确 认
品 质 部
QE
尺寸 1:_____________ 尺寸 2:_____________ 尺寸 3:_____________ 试装 确认人: 表单编号:
XXX 器科技有限公司
编号:
模 具 维 修 验 收 单
模具名称 申请维修日期 维修方式 发外修维 ○ 内部维修○ 模具编号 要求完成日期 实际完成日期
模 具 验 收 评 估 验收项目 验收结果 结论
维 修 部 门 确 认
尺寸 1:_____________ 尺寸 2:_____________ 尺寸 3:_____________ 试装 确认人: 验收项目 验收结果 尺寸 1:_____________ 尺寸 2:_____________ 尺寸 3:_____________ 试装 确认人: 验收项目 验收结果 日期 : 结论 日期 : 结论
模具验收项目评定表1
清晰、美观、整齐、间距均匀。 Nhomakorabea12各模板是否有零件编号,编号在基准角符号正下方离底面10mm处,要求同11号。
13
模具配件是否影响模具的吊装和存放,如安装时下方有外漏的油缸、水嘴、预复位机构等,应有 支撑腿保护。
14
支撑腿的安装是否用螺丝穿过支撑腿固定在模架上,或过长的支撑腿车加工外螺纹紧固在模架
上。
15
斜顶、滑块抽芯成型部分若有筋位、柱等难脱模的结构,是否加反顶机构。
16
大滑块不能设在模具安装方向的上方,若不能避免,是否加大弹簧或增加数量并加大抽芯距离。
17
滑块在每个方向上(特别是左右两侧)的导入角度是否为3—5度,以利研配和防止出现飞边。
滑块的滑动距离大于抽芯距2-3mm,斜顶类似。
18
大型滑块(重量超过30KG)导向T形槽,是否用可拆卸的压板。
15
模具顶出孔是否符合指定的注塑机,除小型模具外,原则上不能只用一个中心顶出(模具长度 或宽度尺寸有一个大于500mm时),顶出孔直径应比顶出杆大5-10mm。
16
定位圈是否可靠固定(一般用三个M6或M8的内六角螺丝),直径一般为0100或0150mm,
高出顶板10mm。如合同有特殊要求,按合同。
17
22
安装有方向要求的模具是否在前模板或后模上用箭头标明安装方向,箭头旁应有“UP字样,箭
头和文字均用漏板喷黄色漆,字高50mm。
23
模架表面是否有凹坑、锈迹,多余不用的吊环、进岀水、气、油孔等及其他影响外观的缺陷
24
模架各板是否都有大于1.5mm的倒角。
25
模具是否便于吊装、运输,吊装时不得拆卸模具零部件(油缸除外需单独包装)。吊环与水嘴、
模具验收记录表
1.连续正常生产时,有无异常现象
2.是否达到设计要求
模 具
3.尺寸、外观、形状是否完好,不良率是否正常在0.1%以下
状 态
4.上下模配合是否吻合,卸料板与导柱配合是否顺畅
5.模具整体制作是否合理、精良
6.冲头、入子是否磨损
模具设计部判定: □合格 □需量产判定(□第1批量生产数量_____PCS) (□第2批量生产数量_____PCS)
□有 □有 □有 □有 □有 □有
□无 □无 □无 □无 □无 □无
□有
□是
□是
□是
□是
□是
模具设计
审批
承办
□无
□否
□否
□否
□否
□否
模具组立
审批
承办
移转单位
承办 审批
验收单位
承办 审批
模具验收记录表
模具提供方:□厂内模具加工部 □外协厂商制作(厂商名称:
□客户提供(客户名称:
)
)
□其它(
)
模具编号
品名
模具验收内容
产品材质
模具图档
材料规格
模具BOM表
产品净重
g/模
组立记录
Байду номын сангаас
生 材料投入量
产 条
机器转速
件 机器吨位
g/模 秒/PCS
吨
文 试模记录
件 资
样品
料 检验数据
出料方式
送料方式
机器用油