
ANSYS焊接案例
ANSYS焊接案例

生死单元案例—焊接
16
建立的几何模型如下图所示:
生死单元案例—焊接
17
5. 布尔操作
从主菜单中选择
Preprocessor>Modeling>Operate>Booleans>Glue>Volu mes,在弹出的对话框中点击【Pick All】。
6. 设置单元密度
从主菜单中选择Preprocessor>Meshing>Size Cntrls>Manualsize>Global>Size,在弹出的对话框 Element edge length中输入0.05,如下图所示。完毕点击 【OK】。
生死单元案例—焊接
7
点击材料属性对话框中的Edit>Copy,弹出如下对话框,from中选择1, to中输入2,如下图所示。完毕点击【OK】。
这样,材料2复制了材料1的全部属性。由于钢板属性不需要焓参数, 因此要删掉材料2中的Enthalpy:先选中材料2中的Enthalpy,然后点击 Edit>Delete。
生死单元案例—焊接
18
7. 设置焊接件属性
a.设置右焊缝属性:从主菜单中选 Preprocessor>Meshing>Mesh Attributes>Picked Volumes,在弹出的对话框中选择右焊缝V10后点击 【OK】,在弹出的对话框中选择1和1 SOLID70,如下图
生死单元案例—焊接
6
d.定义焓参数:点击对话框右侧的Thermal>Enthalpy,在弹出 的对话框中连击4次【Add temperature】,然后按下图将 参数输入对话框。完毕点击【OK】。
(2)定义两钢板的材料属性:
《2024年基于ANSYS的焊接温度场和应力的数值模拟研究》范文
《基于ANSYS的焊接温度场和应力的数值模拟研究》篇一一、引言随着制造业和机械工程的不断发展,焊接作为连接各种金属材料的主要方法之一,其过程和结果的研究显得尤为重要。
焊接过程中,由于局部高温和材料相变,会产生复杂的温度场和应力分布。
这些因素对焊接接头的质量、强度和耐久性有着重要影响。
因此,对焊接温度场和应力的数值模拟研究具有重要的理论和实践意义。
本文将基于ANSYS软件,对焊接过程中的温度场和应力进行数值模拟研究。
二、焊接温度场的数值模拟研究1. 模型建立在ANSYS中,我们首先需要建立焊接过程的物理模型。
根据实际焊接条件和材料属性,设定合理的几何尺寸和材料参数。
同时,考虑到焊接过程中的热源分布、热传导和热对流等因素,我们采用适当的热源模型和边界条件。
2. 网格划分与求解在模型建立完成后,我们需要对模型进行网格划分。
网格的精细程度将直接影响模拟结果的准确性。
接着,我们设定求解器,根据热传导方程和边界条件进行求解。
通过求解,我们可以得到焊接过程中的温度场分布。
三、焊接应力的数值模拟研究1. 热弹性-塑性本构关系焊接过程中,由于温度的变化,材料将发生热膨胀和收缩。
这种热膨胀和收缩将导致应力的产生。
在ANSYS中,我们需要设定合理的热弹性-塑性本构关系,以描述材料的热膨胀和收缩行为。
2. 应力求解与分析根据热弹性-塑性本构关系和温度场分布,我们可以求解出焊接过程中的应力分布。
通过对应力结果进行分析,我们可以了解焊接接头的应力分布情况,从而评估焊接接头的质量和强度。
四、结果与讨论1. 温度场分布通过ANSYS模拟,我们可以得到焊接过程中的温度场分布。
温度场分布将直接影响焊接接头的质量和性能。
我们可以观察到,在焊接过程中,局部高温将导致材料发生相变和热膨胀。
同时,热对流和热传导将影响温度场的分布。
2. 应力分布在得到温度场分布的基础上,我们可以进一步求解出焊接过程中的应力分布。
应力分布将直接影响焊接接头的强度和耐久性。
《2024年基于ANSYS的焊接温度场和应力的数值模拟研究》范文

《基于ANSYS的焊接温度场和应力的数值模拟研究》篇一一、引言随着制造业和工业自动化技术的飞速发展,焊接技术已经成为一种关键的加工手段,被广泛应用于机械、船舶、航空和汽车等领域。
焊接过程中的温度场和应力分布直接影响焊接质量和性能。
因此,通过数值模拟研究焊接过程中的温度场和应力分布具有重要意义。
本文利用ANSYS软件对焊接过程进行数值模拟,分析温度场和应力的变化规律,为优化焊接工艺和提高焊接质量提供理论依据。
二、ANSYS在焊接模拟中的应用ANSYS是一款广泛应用于工程领域的有限元分析软件,具有强大的热-结构耦合分析能力。
在焊接模拟中,ANSYS可以通过建立三维模型、设定材料属性、加载边界条件等方式,对焊接过程中的温度场和应力进行数值模拟。
通过ANSYS软件,我们可以更加直观地了解焊接过程中的温度分布和应力变化,为优化焊接工艺提供理论支持。
三、焊接温度场的数值模拟研究(一)模型建立与材料属性设定在ANSYS中建立焊接过程的有限元模型,设定材料属性,包括热导率、比热容、热膨胀系数等。
根据实际焊接工艺,设定加热速度、焊接速度、电流等工艺参数。
(二)温度场模拟与结果分析在设定的边界条件下,模拟焊接过程中的温度场变化。
通过分析温度场的分布规律,可以得出焊接过程中各部位的加热速度、峰值温度等信息。
结合实际工艺参数,可以优化焊接工艺,提高焊接质量和效率。
四、焊接应力的数值模拟研究(一)模型建立与材料属性设定与温度场模拟类似,在ANSYS中建立焊接过程的有限元模型,并设定材料属性。
考虑到焊接过程中的热-结构耦合效应,需要设定材料的热弹塑性本构关系。
(二)应力模拟与结果分析在模拟过程中,考虑热-结构耦合效应,分析焊接过程中的应力分布和变化规律。
通过分析应力场的分布、大小和变化趋势,可以得出焊接过程中各部位的应力状态和变形情况。
结合实际工艺参数和应力分布规律,可以优化焊接工艺,减少焊接过程中的残余应力和变形。
五、结论本文利用ANSYS软件对焊接过程中的温度场和应力进行了数值模拟研究。
激光焊接ansys小例子

nsel,s,loc,x,x_center-0.002,x_center+0.002
nsel,r,loc,y,y_center,y_center+0.002
nsel,r,loc,z,0
sf,all,hflux,%laser% !在选择的节点上面施加定义好的热流密度函数
allsel,all
nsel,r,loc,z,-0.01,0
ine,all,3 !对激光光斑作用的区域进行网格细化
save
x_center=x0+rb !设置光斑的初始位置
y_center=y0
然后通过gui方式调用函数编辑器定义要加载的热流密度函数,函数的形式为
QC*exp(-2*(({X}-x_center)^2+({Y}-y_center)^2)/(rb^2)),保存后退出,利用函数加载器
nsubst,5
solve
*enddo
不好选择,所以采用圆形区域的外接正方形区域来近似.
再输入第二部分命令流
/sol
antype,4,new !定义分析类型
trnopt,full
toffst,0 !设置采用的温度单位为K
tunif,300 !设置初始温度为300K
!---------------------------
*set,tim,0
QC=Q/(PI* rb*rb)
et,1,solid70 ! 定义单元类型
mp,dens,1,7833 !定义密度
mp,c,1,465 !定义比热
mp,kxx,1,54 !定义热传导系数
block,0,0.052,0,0.025,-0.025,0 !建长方体模型
焊接模拟ansys实例(2020年整理).doc

焊接模拟ansys实例!下面的命令流进行的是一个简单的二维焊接分析, 利用ANSYS单元生死和热-结构耦合分析功能进!行焊接过程仿真, 计算焊接过程中的温度分布和应力分布以及冷却后的焊缝残余应力。
finish/clear/filnam,1-2D element birth and death/title,Weld Analysis by "Element Birth and Death"/prep7/unit,si !采用国际单位制!******************************************************et,1,13,4 !13号二维耦合单元, 同时具有温度和位移自由度et,2,13,4!1号材料是钢!2号材料是铝!3号材料是铜!铝是本次分析中的焊料, 它将钢结构部分和铜结构部分焊接起来!下面是在几个温度点下, 各材料的弹性模量mptemp,1,20,500,1000,1500,2000mpdata,ex,1,1,1.93e11,1.50e11,0.70e11,0.10e11,0.01e11mpdata,ex,2,1,1.02e11,0.50e11,0.08e11,0.001e11,0.0001e11mpdata,ex,3,1,1.17e11,0.90e11,0.30e11,0.05e11,0.005e11!假设各材料都是双线性随动硬化弹塑性本构关系!下面是各材料在各温度点下的屈服应力和屈服后的弹性模量tb,bkin,1,5tbtemp,20,1tbdata,1,1200e6,0.193e11tbtemp,500,2tbdata,1, 933e6,0.150e11tbtemp,1000,3tbdata,1, 435e6,0.070e11tbtemp,1500,4tbdata,1, 70e6,0.010e11tbtemp,2000,5tbdata,1, 7e6,0.001e11!tb,bkin,2,5tbtemp,20,1tbdata,1,800e6,0.102e11tbtemp,500,2tbdata,1,400e6,0.050e11tbtemp,1000,3tbdata,1, 70e6,0.008e11tbdata,1, 1e6,0.0001e11tbtemp,2000,5tbdata,1,0.1e6,0.00001e11!tb,bkin,3,5tbtemp,20,1tbdata,1,900e6,0.117e11tbtemp,500,2tbdata,1,700e6,0.090e11tbtemp,1000,3tbdata,1,230e6,0.030e11tbtemp,1500,4tbdata,1, 40e6,0.005e11tbtemp,2000,5tbdata,1, 4e6,0.0005e11!!材料密度(假设为常值)mp,dens,1,8030mp,dens,2,4850mp,dens,3,8900! 热膨胀系数(假设为常值)mp,alpx,1,1.78e-5mp,alpx,2,9.36e-6mp,alpx,3,1.66e-5!泊松比(假设为常值)mp,nuxy,1,0.29mp,nuxy,2,0.30mp,nuxy,3,0.30!热传导系数(假设为常值)mp,kxx,1,16.3mp,kxx,2,7.44mp,kxx,3,393!比热(假设为常值)mp,c,1,502mp,c,2,544mp,c,3,385!热膨胀系数(假设为常值)!由于该13号单元还有磁自由度, 此处假设一磁特性, 但并不影响我们所关心的结果mp,murx,1,1mp,murx,2,1mp,murx,3,1!假设焊料(铝)焊上去后的初始温度是1500℃mp,reft,2,1500mp,reft,3,20!******************************************************!下面建立几何模型csys,0k,1,0,0,0k,2,0.5,0,0k,3,1,0,0 !长1米k,4,0,0.3,0 !厚度0.3米(二维中叫做宽度)k,5,0.35,0.3,0k,6,0.65,0.3,0k,7,1,0.3,0a,1,2,5,4a,2,6,5a,2,3,7,6!!!!!!!!!!!!!!!!!!!!!!!!!!划分网格!!!!!!!!!!!!!!!!!esize,0.025type,2mat,2amesh,2!esize,0.05 !网格划分出现问题type,1mat,1amesh,1!mat,3amesh,3eplot!/soluantype,4 ! 瞬态分析trnopt,full!!!!!!!!!!!!!!!!!!!!!!!!在模型的左边界加位移约束!!!!!!!!!!!!!!!!!!!!!!!!!!!nsel,all*get,minx,node,,mnloc,xnsel,s,loc,x,minxd,all,ux,0*get,miny,node,,mnloc,ynsel,r,loc,y,minyd,all,uy,0!*****假设模型的左右边界处温度始终保持在20摄氏度左右*****!其他边界条件如对流和辐射等均可施加,此处因为只是示意而已,故只施加恒温边界条件nsel,all*get,minx,node,,mnloc,xnsel,s,loc,x,minxd,all,temp,20nsel,all*get,maxx,node,,mxloc,xnsel,s,loc,x,maxxd,all,temp,20!!!!!!!!!!!!!!!由于第2个面是焊接所在区域,因此首先将该区域的单元“杀死”!!!!!!!!!!!!!!!!nna=2esel,all*get,emax,elem,,num,maxasel,s,area,,nnaesla*get,nse,elem,,count*dim,ne,,nse*dim,nex,,nse*dim,ney,,nse*dim,neorder,,nsemine=0!**********************************************!下面的do循环用于将焊料区的单元按其形心y坐标排序!以便后面模拟焊料由下向上逐步“生长”过程*do,i1,1,nseesel,u,elem,,mine*get,nse1,elem,,countii=0*do,i,1,emax*if,esel(i),eq,1,thenii=ii+1ne(ii)=i*endif*enddo*do,i,1,nse1*get,ney(i),elem,ne(i),cent,y*get,nex(i),elem,ne(i),cent,x*enddominy=1e20minx=1e20*do,i,1,nse1*if,ney(i),lt,miny,thenminy=ney(i)minx=nex(i)mine=ne(i)*else*if,ney(i),eq,miny,then*if,nex(i),lt,minx,thenminy=ney(i)minx=nex(i)mine=ne(i)*endif*endif*endif*enddoneorder(i1)=mine*enddo!************************************************************** max_tem=1500 !按照前面假设,焊料的初始温度为1500℃dt1=1e-3 !用于建立初始条件的一个很小的时间段dt=5 !焊接一个单元所需的时间t=0 !起始时间esel,alleplot/auto,1/replot*do,i,1,nseekill,neorder(i)esel,s,liveeplot*enddoallsel,alloutres,all,allic,all,temp,20kbc,1timint,0,structtimint,1,thermtimint,0,magtintp,0.005,,,1,0.5,0.2!nsub1=2nsub2=40!**************************************************do,i,1,nseealive,neorder(i)esel,s,liveeplotesel,all!******下面的求解用于建立温度的初始条件******t=t+dt1time,tnsubst,1*do,j,1,4d,nelem(neorder(i),j),temp,max_tem*enddosolve!****下面的求解用于保证初始的升温速度为零****t=t+dt1time,tsolve!*********下面的步骤用于求解温度分布***********do,j,1,4ddele,nelem(neorder(i),j),temp*enddot=t+dt-2*dt1time,tnsubst,nsub1solve*enddot=t+50000 !*********下面的步骤用于冷却过程求解***** time,tnsubst,nsub2solvesavefinish!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!后处理过程!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!!/post1!**************下面的一系列命令用于生成应力的动画文件******* /seg,dele/cont,1,15,0,1200e6/16,1200e6/dscale,1,1.0avprin,0,0avres,1/seg,multi,stress1,0.1esel,all*do,i,1,nseesel,u,elem,,neorder(i)*enddo*do,i,1,nseesel,a,elem,,neorder(i)set,(i-1)*3+1,1plnsol,s,eqv*do,j,1,nsub1set,(i-1)*3+3,jplnsol,s,eqv*enddo*enddo*do,i,1,nsub2set,(nse-1)*3+4,iplnsol,s,eqv*enddo/seg,off,stress1,0.1/anfile,save,stress1,avi!**********下面的一系列命令用于生成温度的动画文件************ /seg,dele/cont,1,15,0,1500/16,1500/dscale,1,1.0avprin,0,0avres,1/seg,multi,temp1,0.1esel,all*do,i,1,nseesel,u,elem,,neorder(i)*enddo*do,i,1,nseesel,a,elem,,neorder(i)set,(i-1)*3+1,1plnsol,temp*do,j,1,nsub1set,(i-1)*3+3,jplnsol,temp*enddo*enddo*do,i,1,nsub2set,(nse-1)*3+4,iplnsol,temp*enddo/seg,off,temp1,0.1/anfile,save,temp1,avifinish。
基于ANSYS的某焊接件两焊缝在顺序焊接过程中的分析(生死单元应用案例)
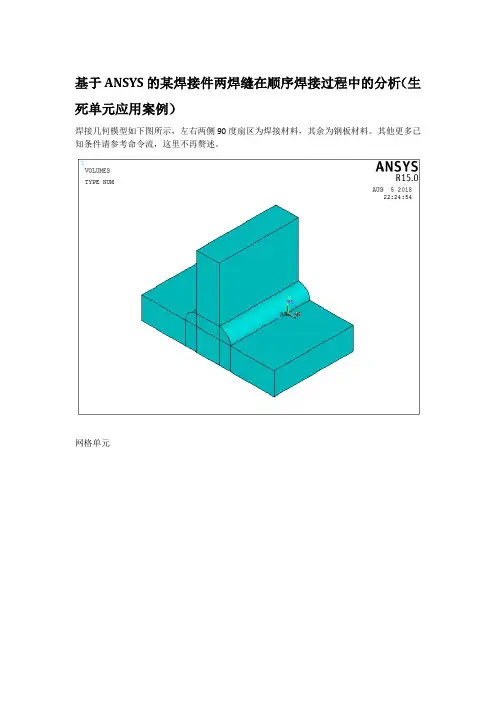
基于ANSYS的某焊接件两焊缝在顺序焊接过程中的分析(生死单元应用案例)焊接几何模型如下图所示,左右两侧90度扇区为焊接材料,其余为钢板材料。
其他更多已知条件请参考命令流,这里不再赘述。
网格单元本实例中顺序焊接分为如下步骤:第一步0-1秒:右侧焊接稳态分析(杀死左焊缝,施加右焊缝温度和焊接件参考温度)第二步1-100秒:相变分析(删除温度载荷,施加对流热传导)第三步100-1000秒:右侧焊缝凝固分析第四步1000-1001秒:激活左侧焊缝单元进行稳态分析(施加左焊缝温度)第五步1001-1100秒:左焊缝相变分析第六步1100-2000秒:左侧焊缝凝固分析第七步:结果后处理ANSYS命令流:FINISH/FILNAME,Exercise ! 定义隐式热分析文件名/PREP7 ! 进入前处理器ET,1,SOLID70 ! 选择8节点实体热分析单元MP,KXX,1,.5e-3MP,C,1,.2MP,DENS,1,.2833MPTEMP,1,0,2643,2750,2875,3000MPDATA,ENTH,1,1,0,128.1,163.8,174.2,184.6 ! 定义右焊缝材料热物理性能MP,KXX,2,.5e-3MP,C,2,.2MP,DENS,2,.2833MP,KXX,3,0.5e-3 ! 定义两块钢板的热物理性能MP,DENS,3,.2833MPTEMP,1,0,2643,2750,2875,3000MPDATA,ENTH,3,1,0,128.1,163.8,174.2,184.6 ! 定义左焊缝材料热物理性能BLOCK,-0.17,0.17,0,0.34,0,1.2BLOCK,0.17,0.34,0,0.34,0,1.2BLOCK,0.34,1,0,0.34,0,1.2BLOCK,-0.17,0.17,0.34,0.51,0,1.2BLOCK,-0.17,0.17,0.51,1.34,0,1.2WPAVE,0.17,0.34,0CYLIND,0.17,0,0,1.2,0,90WPAVE,0,0,0CSYS,0FLST,3,3,6,ORDE,3FITEM,3,2FITEM,3,-3FITEM,3,6VSYMM,X,P51X, , , ,0,0 ! 建立焊接件的几何模型VGLUE,ALL ! 粘接各体VSEL,S,,,10VATT,1,1,1 ! 附于右焊缝的材料属性VSEL,S,,,1VSEL,A,,,12,17,1VATT,2,1,1 ! 附于两块钢板的材料属性VSEL,S,,,11VATT,3,1,1 ! 附于左焊缝的材料属性ALLSEL,ALLESIZE,0.05 ! 定义单元划分尺寸VSWEEP,ALL ! 划分单元ESEL,S,MAT,,3TOFFST,460 ! 定义温度偏移量!第一步:稳态分析EKILL,ALL ! 杀死左焊缝单元ALLSEL,ALL/SOLUANTYPE,TRANS ! 定义瞬态分析类型TIMINT,OFF ! 关闭时间积分ESEL,S,MAT,,1NSLE ! 选择右焊缝节点D,ALL,TEMP,3000 ! 施加右焊缝初始温度载荷NSEL,INVE ! 选择其它节点D,ALL,TEMP,70 ! 施加初始温度载荷TIME,1 ! 定义求解时间KBC,0 ! 设置为斜坡载荷SOLVE ! 求解!第二步:右侧焊缝相变分析(1到100秒)DDELE,ALL,TEMP ! 删除温度载荷TIMINT,ON ! 打开时间积分TINTP,,,,1 ! 定义瞬态积分参数TIME,100 ! 定义求解时间DELTIME,1,.5,10 ! 定义时间子步AUTOTS,ON ! 打开自动时间开关KBC,1 ! 设置为阶越载荷OUTRES,ERASEOUTRES,ALL,ALL ! 设置结果输出ASEL,S,EXTASEL,U,LOC,Y,0SFA,ALL,,CONV,5E-5,70 ! 施加对流换热载荷ALLSEL,ALLSOLVE ! 求解!第三步:右侧焊缝凝固分析(100到1000秒)TIME,1000 ! 定义求解时间DELTIME,50,10,100 ! 定义时间子步AUTOTS,ON ! 打开自动时间开关SOLVE ! 求解!第四步:激活左侧焊缝单元进行分析(1000到1001秒) EALIVE,ALL ! 激活左侧焊缝单元ALLSEL,allESEL,S,MAT,,3NSLE ! 选择左焊缝节点D,ALL,TEMP,3000 ! 施加左焊缝初始温度载荷TIME,1001 ! 定义求解时间DELTIME,1,1,1 ! 定义时间子步ALLSEL,ALLSOLVE ! 求解!第五步:左侧焊缝相变分析(1001到1100秒) DDELE,ALL,TEMP ! 删除温度载荷TIME,1100 ! 定义求解时间DELTIME,1,.5,10 ! 定义时间子步SOLVE ! 求解!第六步:左侧焊缝凝固分析(1100到2000秒) TIME,2000 ! 定义求解时间DELTIME,100,10,200 ! 定义时间子步SOLVE ! 求解!第七步:后处理/POST1 ! 进入通用后处理器SET,,,,,1, , ! 读取1秒中分析结果PLNSOL, TEMP,, 0 ! 显示1秒钟后焊接件的温度分布SET,,,,,100, , ! 读取100秒中分析结果PLNSOL, TEMP,, 0 ! 显示100秒钟后焊接件的温度分布SET,,,,,1000, , ! 读取1000秒中分析结果PLNSOL, TEMP,, 0 ! 显示1000秒钟后焊接件的温度分布SET,,,,,1001, , ! 读取1001秒中分析结果PLNSOL, TEMP,, 0 ! 显示1001秒钟后焊接件的温度分布SET,,,,,1100, , ! 读取1100秒中分析结果PLNSOL, TEMP,, 0 ! 显示1100秒钟后焊接件的温度分布SET,,,,,2000, , ! 读取2000秒中分析结果PLNSOL, TEMP,, 0 ! 显示2000秒钟后焊接件的温度分布/POST26 ! 进入时间历程后处理器NSOL,2,4727,TEMP,, TEMP_2STORE,MERGENSOL,3,4752,TEMP,,TEMP_3STORE,MERGENSOL,4,4808,TEMP,,TEMP_4STORE,MERGENSOL,5,4833,TEMP,,TEMP_5STORE,MERGENSOL,6,4883,TEMP,,TEMP_6STORE,MERGENSOL,7,4908,TEMP,,TEMP_7STORE,MERGENSOL,8,5088,TEMP,,TEMP_8STORE,MERGENSOL,9,5308,TEMP,, TEMP_9STORE,MERGE ! 定义焊接件某些位置8个节点的时间温度变量/AXLAB,X,TIME/AXLAB,Y,TEMPERATURE ! 更改坐标轴标识/XRANGE,0,2000 ! 设定横坐标轴范围PLVAR,2,3,4,5,6,7,8,9, ! 绘制8节点温度随时间的变化曲线温度结果显示1秒时:100秒时:1000秒时:1001秒时:1100秒时:2000秒时:关键点温度变化曲线关键点位置分布:关键点与曲线对应情况:NSOL,2,4727,TEMP,,TEMP_2NSOL,3,4752,TEMP,,TEMP_3NSOL,4,4808,TEMP,,TEMP_4NSOL,5,4833,TEMP,,TEMP_5NSOL,6,4883,TEMP,,TEMP_6NSOL,7,4908,TEMP,,TEMP_7NSOL,8,5088,TEMP,,TEMP_8NSOL,9,5308,TEMP,,TEMP_9关键点温度变化曲线:从该图中可以明显看到:离焊接热影响区域距离较远的关键点温升较小,距离较近的关键点温升较大。
T型接头焊接温度场ANSYS仿真分析
焊缝凝固过程的温度场分析初始条件:焊接件的初始温度为25度,焊缝温度为3000;对流边界条件:表面传热系数为5e-4,比热容0.2,材料密度0。
28,空气温度为25度;求2000s后整个焊接件的温度分布1、选择网格单元类型Preprocessor〉Element Type>Add/Edit/Delete>Add〉Thermal Mass〉Solid>Brick 8 node 70图1—1 定义单元类型2、设置钢板及焊缝材料属性Preprocessor〉Material Props〉Material Models〉Material Model Number 1>Thermal a.设置焊件材料密度、热传导系数、比热容,设置焊缝材料密度、热传导系数、比热容及与温度相关的涵参数,如下图所示.b.设置左右两道焊缝的焓参数,焓参数随温度变化曲线如图2-5所示。
图2—1 钢板热导率设置图2—2 设置钢板比热容图2-3 设置钢板密度图2—4 焊缝焓参数设置图2—5 左右焊缝焓参数3、建立几何模型Preprocessor〉Modeling>Create>Volumes>Block〉By Dimensions 建立焊件几何模型。
Preprocessor〉Modeling>Create〉Volumes>Cylinder>By Dimensions 建立焊缝几何模型。
建模过程如图3-1所示。
图3—1 几何模型建模过程1图3-2 几何模型建模过程2通过Reflect建立完整的几何模型,之后运用布尔运算中glue使整个模型成为一个整体,如图3-3所示.焊接模型几何参数:横板:2*1.2*0。
4竖板:0。
4*1.2*1焊缝:R0.2*1。
2图3-3 焊件几何模型设置焊件及左右焊缝网格属性Preprocessor〉Meshing>Mesh Attributes〉Picked 选择焊件或是焊缝,分别对其进行设置。
1.梁柱焊接ANSYS命令流(梁焊接过程)
l=1.2 wweld=15e-3 lnum=60 !******************************************焊接参数
I=200 U=30 v=1.2/600 pi=3.1415926 eta=0.7 k=1.2e4 them0=25 !**********************************************定义高斯表面移动热源参数
/solu /VIEW,1,1,1,1 /ANG,1 /REP,FAST /DIST,1,0.924021086472,1 /REP,FAST /DIST,1,0.924021086472,1 /REP,FAST /DIST,1,0.924021086472,1 /REP,FAST /DIST,1,0.924021086472,1 /REP,FAST
基于ANSYS的直缝埋弧焊管焊接过程数值模拟
焊 管 . 1 第6 .08 1 月 第3 卷 期 20 年 1
mm× 1 2 mm直 缝埋 弧焊 管合 缝 、 接两 个 过程 进 焊
行 了顺 序模 拟 , 成 型和 焊 接 后 焊 管 的残 余 应 力 对 分 布进 行 了计 算 。
图 1 预 焊 合 缝 工 艺 过 程 示 意
1 有 限 元 建模
直缝 埋 弧焊 管 预 焊 时 , 口管 坯 经 过 合 缝 机 开
图 6 管体周 向应 力分布
图 3 预 焊 焊 缝 模 型
图 7为管材 合缝 后 钢 管 内外 表 面周 向应 力 曲 线 图 , 图 中看 出 , 开 口缝 两侧 管 坯被 压 向合 缝 从 在 位置 时 , 管坯外 表面 周 向产 生拉 伸应 力 , 在距 离 开
口9 。 10位置应力出现较大值 。其 中距开 口 0和 8 。
摘
要:直缝埋弧焊管焊后残余应力是导致焊管应力腐蚀裂纹产生的主要原 因。以有限元计
算理论 为基 础 , 用 A S S 件 给 出了直缝埋 弧 焊 管 包括 预 焊 、 使 NY 软 内外精 焊 在 内的整 个 焊接 过 程 的数 值模 拟 方法 , 并对 典型规 格 的直缝 埋弧 焊 管焊接 过程 进行 了模 拟计 算 , 出 了焊后 管体 给
0 前
言
部分 , 其 中一 部分 进 行有 限元建 模 。A S S模 对 NY
型如 图 2所 示 。
《2024年基于ANSYS的焊接温度场和应力的数值模拟研究》范文
《基于ANSYS的焊接温度场和应力的数值模拟研究》篇一一、引言随着制造业和工业自动化技术的飞速发展,焊接技术已经成为一种不可或缺的加工工艺。
焊接过程中的温度场和应力分布直接影响焊接结构的质量和性能。
因此,对焊接温度场和应力的数值模拟研究变得尤为重要。
本文基于ANSYS软件,对焊接过程中的温度场和应力进行数值模拟研究,以期为焊接工艺的优化提供理论依据。
二、焊接温度场的数值模拟1. 模型建立首先,根据实际焊接工件尺寸和材料属性,建立三维有限元模型。
模型中需要考虑材料的热传导性能、热对流及热辐射等因素。
此外,还需要定义焊接过程中的热源模型,以模拟实际焊接过程中的热输入。
2. 材料属性及边界条件在模型中,需要定义材料的热传导系数、比热容、密度等热物理性能参数。
同时,还需考虑焊接过程中的环境温度、工件初始温度等边界条件。
3. 温度场数值模拟在ANSYS中,采用有限元法对模型进行热分析,求解焊接过程中的温度场分布。
通过设定不同的焊接工艺参数,如焊接速度、电流等,可得到不同时刻的温度场分布。
三、焊接应力的数值模拟1. 模型扩展在温度场数值模拟的基础上,进一步建立应力分析模型。
该模型需要考虑材料的热膨胀、相变等因素对应力的影响。
2. 应力计算在ANSYS中,采用弹性力学和塑性力学理论,对模型进行应力分析。
通过求解应力平衡方程,得到焊接过程中的应力分布。
3. 影响因素分析通过改变焊接工艺参数、材料性能等因素,分析其对焊接应力的影响。
同时,还需考虑残余应力的产生及分布规律。
四、结果与讨论1. 温度场结果分析根据数值模拟结果,可以得到焊接过程中的温度场分布。
通过分析不同时刻的温度场变化,可以了解焊接过程中的热循环规律。
此外,还可以通过对比不同工艺参数下的温度场分布,找出最佳焊接工艺参数。
2. 应力结果分析在应力分析方面,通过数值模拟可以得到焊接过程中的应力分布及变化规律。
分析结果表明,焊接过程中会产生较大的残余应力,这对焊接结构的安全性及使用寿命具有重要影响。