
消磁焊接的方法
剩磁产生原因及对焊接质量影响在建设和修理煤气管道进行焊接作业时,有时会出现磁偏吹影响焊接过程的现象。
磁偏吹的形成是管金属中存在剩磁的结果。
通常,将剩磁分为感应磁性和工艺磁性两种。
感应磁性常产生在工厂制管的环节中,如:金属熔炼、采用电磁起重机进行装卸、钢管在强磁场中停置、用磁化法完成无损检查、钢管接近强力供电线放置等等。
工艺磁性常产生在进行装配焊接作业及采用磁性夹持器、夹具与用直流电焊接管道时,如:长时间接触与直流电源相连的电导线,导线裸露段或者电焊钳与管子的短路等。
焊接带磁性钢管时,经常会看到电弧引燃的困难、电弧燃烧稳定性的破坏、在磁场中电弧的偏离、液体金属和渣熔融体从焊接熔池中的溅出。
为了稳定焊接过程,改善焊接接头质量,被磁化了的钢管在焊接前要进行消磁。
应该指出,被焊接的钢管要达到完全消磁是困难的。
所以,当剩磁不足于影响焊接质量时,便允许进行焊接。
2 俄罗斯管道焊接的消磁方法在野外条件或半成品基地里进行管道焊接和修理时,特别需要进行消磁。
俄罗斯有关部门制定了相应的管道消磁工艺文件。
文件中包含了当代进行类似作业的国内外的先进经验。
2.1 消磁工艺过程针对焊接前的消磁,制定了单根钢管和钢管对接处的消磁工艺,包括以下内容:①确定钢管剩磁场的大小和方向;②选择消磁的方法、系统图和技术手段;⑧用选定的消磁方法对钢管或者焊接的对接处消磁;④检查经过消磁后的剩磁量,看其是否满足要求。
2.2 消磁方法在已制定的工艺文件中,规定了以下的消磁方法:用直流电或者交流电,以及借助于电磁铁或者永磁铁所建立的磁场方法。
分析剩磁参数(见表1),结合施工现场具体条件(例如给定的装备等),选择消磁方法和系统。
表1 剩磁等级与焊接条件剩磁等级剩磁感应强度(×10 T) 焊接条件弱 <20 不消磁中等 2O~ 100 消磁高 > 100 消磁用截面35~50 mm 的焊接导线组成的电磁线圈来完成直流电和交流电的消磁。
导线绕在钢管或者两根对接的钢管上,根据钢管剩磁大小绕成匝数不同的线圈。
用直流电消磁时,必须采用电流为5o0~ 1 000 A 的焊接整流器或变流器,其中包括多工位的。
用交流电消磁时,采用电流为500 ~ 1 000 A 的焊接变压器。
所有被采用的电源应有遥控和电流调节装置,允许采用镇定变阻器。
当采用焊接变压器消磁时,推荐使用轻便的电流测量卡表LI一4505、LI一4501等来测量消磁电流。
借助专用的电磁铁消磁,要采用焊接整流器或者变压器作为电源来进行,见图1(a)。
用永磁铁消磁时,则不需要电源,见图1(b)和(c)。
钢管的消磁分三个等级,见表1。
维普资讯 焊管 2002年9月图1 用电磁铁(a)、C形永磁铁(b)和圆柱形永磁铁(c)对对接管端消磁系统图1一被消磁钢管 2 电磁铁3一焊接导线4 直流焊接电源 5一C形永磁铁 6 圆柱形永磁铁消磁时,磁场应该大于剩磁磁场:H 一(1.2~ 1.5)H !式中H 消磁磁场强度;H。
剩磁磁场强度。
消磁磁场强度按公式确定:H — I ·N 7I式中,一线圈通电电流。
A;N 消磁线圈匝数;L一绕组长度,m。
为了测量磁性。
推荐使用lIMI1 97 X 磁力计。
磁力计是一种轻便型仪表,用于评估磁系统空气间隙中脉动磁场以及漏磁磁场的磁感应强度。
仪表由测量变流器、电子装置和充电装置组成。
仪表的电源为9V 的电瓶内装式电池组,磁力计技术特性见表2。
(1)用直流电消磁用直流电消磁的过程为:①借助于磁力计确定钢管剩磁磁场的大小和方表2 磁力计技术特性被测量磁感应强度范围(×10 T) 1~ 1 999灵敏度下限(×10 T) 1调整工作规范时间(s) 30电源充电后连续工作时间(h) 8外形尺寸电子装置 1 70×60×35(mm×mm×mm) 充电装置部分 70×70×30质量电子装置 0.35(kg) 测量变流器 0.35向;②在钢管上配置截面35~50 mm 的柔性焊接导线组成的线圈,将其接到一个或者两个顺序连接的焊接变流器,使其形成的磁场作用方向与钢管剩磁场作用方向相反,见图2;③在消磁开图2 单根钢管(中间部分)用直流电的消磁系统图1 被消磁钢管2 焊接导线3 直流电焊接电源始时,电流为8O~1OO A。
④在消磁的过程中,必须周期性地用磁力计在钢管上检查消磁磁场作用的结果(在电源接通时进行测量)。
必要时,控制电流或者改变它的方向(用在焊接变流器上换接导线的方法)。
⑤消磁结束以后,为了平滑地降低磁通时,应该在lmin内逐渐减小电流,直到零值,然后切断电源。
用直流电消磁,可以按几种方案完成。
单根钢管消磁,先在钢管一端沿外圆绕8~12匝的线圈,以最大的磁场值来消磁;然后以同维普资讯 第25卷第5期许贵芝编译:俄罗斯管道焊接前的现代消磁方法样方法为钢管另一端消磁。
当单根钢管消磁到钢管对接处时,将两根钢管拉开距离不小于300 mm,在距每一根管子端面80~100 mm 处绕上18~20匝的线圈,并按图3(a)方法完成消磁。
图3 钢管对接装配前用直流电消磁的系统图l一被消磁钢管2一焊接导线3 直流焊接电源4 带焊条的电焊钳5一金属板片在个别场合下,推荐使用将电焊钳和金属板片接入电气系统中消磁的方案,见图3(b)。
将装入电焊钳中的焊条,在300 A 电流下与金属板短路10 s。
然后断开。
在每一次短路一一断开循环之后,用磁力计检查磁性,并在必要时重复消磁过程。
当对装配好的对接处消磁时,在被对接钢管端绕上截面35~50 mm 的焊接导线,形成两根钢管的共用线圈,见图4(a)。
线圈可以重叠绕(沿顺时针或者逆时针),总匝数为16~22匝。
此时,匝数多的应该在剩磁大一些的钢管上。
这种消磁工艺往往是最佳的。
当测量剩磁等级小于2O×10 T 以后,完成焊缝根部的焊接。
此时,推荐在小电流10~ 20 A下进行补充消磁。
(2)用交流电消磁用交流电消磁可以应用于单根钢管装配前单根钢管的末端,以及壁厚达25 mm 的已装配钢管对接端。
此时,除按上述方图4 用公用焊接导线对对接管端消磁系统图(a)用直流电消磁 (b)用交流电消磁l一被消磁钢管 2一公用焊接导线 3一直流焊接电源 4一平滑降低电流的装置(钢丝) 5一绝缘材料垫板 6-焊接变压器法消磁以外,还有如下的补充:按图4(b)的消磁系统图装配,采用1根焊接导线组成的线圈,在回路中接入长0.5~ 1.0 m、直径1.5~3.0 mm 的钢丝。
这根钢丝安置在绝缘且不可燃材料的垫板(如石棉砖)上。
钢丝可以平滑地改变通电电流的大小,从而改变消磁磁场的大小。
当电源接通后,钢丝被加热并在一定时间内烧断。
烧断时间取决于钢丝直径、长度和电流值。
在钢丝烧断后,用磁力计检查剩磁大小。
当消磁效果不足时,必须重复消磁(有时需要4~5次)。
消磁系统的拆除,可在焊完根部焊缝后进行,推荐消磁后立即拆除。
对于交流电的消磁,同样可以采用电气调节器,以便平滑地改变电流的大小。
(3)用电磁铁和永久磁铁消磁主要用在已对接好的钢管上长1O0~200 mm 的个别区段,特别是在正负号改变的磁场附近。
此时,个别区段消磁后,应该完成根部焊缝的焊接,然后进行下一段的消磁。
为了消磁,选用了具有专门结构的电磁铁。
电磁铁安装在钢管对接处,见图1(a),使电磁铁的N极安置在有磁性S极的钢管边缘,而磁铁S极与管磁性N 极相接。
在消磁过程中,必须借助于磁力计定期地测量钢管剩磁的方向与大小(接通电源时)。
消磁磁场的大小通过改变电流大维普资讯 · 60·焊管 2002年9月小来调节,磁场方向通过改变电流方向来调节,亦即转换电源正负极来调节。
用永久磁铁消磁,选用了IoH丑KT5合金制造的C形或者圆柱形永磁铁,见图1(a)和(b)。
当磁铁正确安装时,磁极应该和被磁化的对接钢管的磁极相反。
磁铁安装正确与否可用磁力计来检查。
为了增强消磁的效果,磁铁可以彼此连接(二三个以上,其作用相同)。
在对接区段消磁以后,必须完成此处根部焊缝的焊接。
此后,磁铁应该移至下一个消磁区段。
为了增加消磁磁场,磁铁要接近消磁处,反之可以去除磁铁。
沿钢管表面移动磁铁时,可以减小焊接对接处剩磁直到最小值。
为了改变消磁磁通量的方向,必须在水平面上将C形磁铁回转180。
,而装在对接处边缘的圆柱形磁铁要交换位置或者在垂直平面中回转180。
在每一道消磁工序后,必须用磁力计检查剩磁的大小。
3 结论俄罗斯消磁经验表明,采用现有工艺文件中的消磁方法是十分有效的。
这种方法可以用在工业部门各种管道的安装、焊接和修理作业时。
参考文献1 B I1 FPIIHEIIKO等.Op6HTa~I%HO!;I CBapKe c ABTOOFIpecco—BKOH ABTOMaTaMH 0丑A一35~IET. CBapoq np—BO,2000(1):38~ 41作者许贵芝,男,1939年生,1962年毕业于北京航空学院。
中国航空工业总公司南京航空附件厂高级工程师,南京市焊接协会委员,华能南京分公司业余俄语翻译。
在国内外发表论文、译文数十篇。
联系地址:南京市西华东村12—402。
(收稿日期:2002—03—21)钢管桩焊接接头钢管桩焊接接头采用焊接的方法(1) 管端的浮锈,油污等脏物必须清除,潮湿处应烘干,管径经锤打后如有变形,应整修合格。
(2) 焊接时应校正垂直度,间隙应为2-4mm。
(3) 焊丝使用前应经200~300℃烘干2h,并存放在烘箱内,维持恒温150℃。
(4) 钢管桩应采用多层焊,每层焊缝的接头应错开,焊渣应清除。
(5) 当风速大于10m/s或气温低于0℃及雨雪天气,桩管潮湿又无措施保证质量时,不得施焊。
(6) 每个接头焊接完毕,应冷却1min后,方可继续锤击。
压力管道焊接的消磁办法及应用
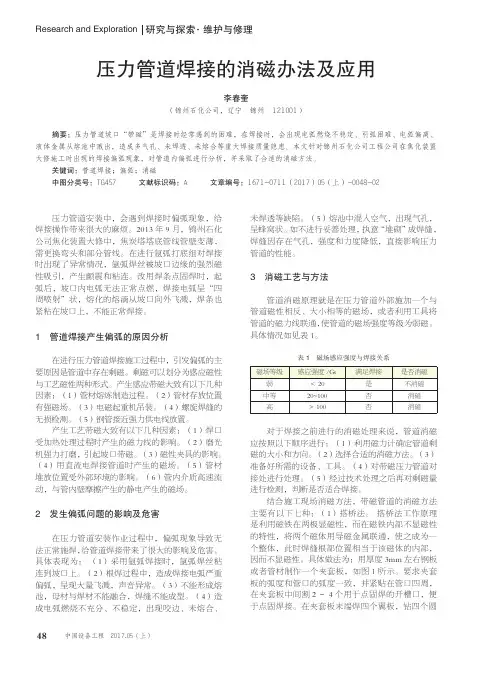
48研究与探索Research and Exploration ·维护与修理中国设备工程 2017.05 (上)压力管道安装中,会遇到焊接时偏弧现象,给焊接操作带来很大的麻烦。
2013年9月,锦州石化公司焦化装置大修中,焦炭塔塔底管线管壁变薄,需更换弯头和部分管线。
在进行氩弧打底组对焊接时出现了异常情况,氩弧焊丝被坡口边缘的强烈磁性吸引,产生颤震和粘连。
改用焊条点固焊时,起弧后,坡口内电弧无法正常点燃,焊接电弧呈“四周喷射”状,熔化的熔滴从坡口向外飞溅,焊条也紧粘在坡口上,不能正常焊接。
1 管道焊接产生偏弧的原因分析在进行压力管道焊接施工过程中,引发偏弧的主要原因是管道中存在剩磁。
剩磁可以划分为感应磁性与工艺磁性两种形式。
产生感应带磁大致有以下几种因素:(1)管材熔炼制造过程。
(2)管材存放位置有强磁场。
(3)电磁起重机吊装。
(4)螺旋焊缝的无损检测。
(5)钢管接近强力供电线放置。
产生工艺带磁大致有以下几种因素:(1)焊口受加热处理过程时产生的磁力线的影响。
(2)磨光机强力打磨,引起坡口带磁。
(3)磁性夹具的影响。
(4)用直流电焊接管道时产生的磁场。
(5)管材堆放位置受外部环境的影响。
(6)管内介质高速流动,与管内壁摩擦产生的静电产生的磁场。
2 发生偏弧问题的影响及危害在压力管道安装作业过程中,偏弧现象导致无法正常施焊,给管道焊接带来了很大的影响及危害。
具体表现为: (1)采用氩弧焊接时,氩弧焊丝粘连到坡口上。
(2)根焊过程中,造成焊接电弧严重偏弧,呈现大量飞溅,声音异常。
(3)不能形成熔池,母材与焊材不能融合,焊缝不能成型。
(4)造成电弧燃烧不充分、不稳定,出现咬边、未熔合、未焊透等缺陷。
(5)熔池中混入空气,出现气孔,呈蜂窝状。
如不进行妥善处理,执意“堆砌”成焊缝,焊缝因存在气孔,强度和力度降低,直接影响压力管道的性能。
3 消磁工艺与方法 管道消磁原理就是在压力管道外部施加一个与管道磁性相反、大小相等的磁场,或者利用工具将管道的磁力线联通,使管道的磁场强度等级为弱磁。
强磁场环境下线圈消磁(钢板)焊接施工工法

强磁场环境下线圈消磁(钢板)焊接施工工法正泰工业设备安装2018年10月22日目录1、前言 (2)2、工法特点 (3)3、适用围 (4)4、工艺原理 (4)5、工艺流程及操作要点 (5)6、材料与设备 (7)7、质量控制 (7)8、安全措施 (8)9、环保措施 (11)10、效益分析 (13)11、应用实例 (13)强磁场环境下线圈消磁钢板焊接施工工法编制人:鹏程1.前言1.1由于我国环保治理的力度逐渐增大,一些电厂和电解铝厂先后新增脱硫除尘净化系统或对原有脱硫除尘净化系统进行改造升级。
为了不影响或者减少对企业生产的影响,这些施工往往在不停产的状态下进行。
由于电厂、电解铝厂伴有强磁场,给施工带来了很大的困扰。
强磁场对焊接工作带来的麻烦尤为突出。
强磁场环境下,一些部位几乎不能施焊。
即使可施焊,由于磁场的影响,焊接质量大大下降,而且还会增加施工时的电耗和辅材(焊丝、焊条等)损耗。
1.2我公司2017年7月承接了xxx三、四系列3、4净化烟气脱硫除尘净化系统安装工程。
该工程在不停产状态下进行施工,施工的部位位于两个电解车间中间,且靠近母线,现场磁场大,焊接难度高,尤其是吸收塔、烟道等环缝,采用一般的焊接工艺无法进行焊接。
磁场环境下,焊条等都直立着1.3根据现场情况,公司、项目部抽调技术人员和部分熟练焊工组成攻关小组,二十四小时不停试验。
在测试了多种方法后,综合考虑施工效率、施工效果及施工的经济效益,确定了采用线圈消磁焊接的施工方案。
在施工过程,又不断改进,一步步的完善。
逐渐形成了一种稳定、可靠的强磁场下焊接钢板的施工工艺。
为更好的总结经验,特编写了该施工工法。
2.工法特点2.1该工法解决了强磁场环境下钢板不能焊接或者焊接困难、焊接质量差的问题。
现场磁场强度大,测量显示2400-11000高斯。
吸收塔、烟道等安装时,环缝无法进行焊接,立缝虽能焊接但焊接质量差、焊接困难。
采用该工法后,均能正常进行焊接。
2.2线圈制作取材方便。
管道焊口现场简易消磁方法
管道焊口现场简易消磁方法作者:周洋来源:《建筑建材装饰》2017年第04期摘要:石油化工现场施工中,经常发生因保护不当导致金属管、对接焊口带磁现象。
由于现场不会常备专用消磁设备,给施工造成不小麻烦。
利用焊机的焊把线作为消磁线圈,消除施工现场金属管、焊口的磁性,是一种用简单、常用、快速解决实际问题的方法。
关键词:焊口;管道;钢管;消磁方法;电焊机;磁性引言在管道焊接作业时,有时焊口会出现磁偏吹影响焊接过程的现象。
磁偏吹的形成是管道金属中存在磁力的结果。
感应磁性常产生在管线现场加工、管线蒸汽吹扫、材料保管不当等环节中,如:长时间接触与直流电源相连的电导线,导线裸露段或者电焊钳与管子的短路,管道安装时,采用磨光机对管口进行打磨,强摩擦会引起坡口带磁。
焊口采用中频加热处理时,其加热过程会导致管内充磁。
在这些作业停止后,仍有残留磁性留在管口端面。
如某管道改线碰口作业中,因长时间对管口进行打磨,导致顺气流方向根焊过程中出现焊口带磁情况。
大庆乙烯高压合金钢蒸汽管线带磁就属于此种情况。
焊接带磁性的钢管时,经常会产生电弧引燃困难、电弧燃烧稳定性遭破坏、在磁场中电弧偏离、液体金属和熔渣从焊接熔池中溅出等问题。
为了稳定焊接过程,改善焊接接头质量,被磁化了的钢管或焊口在焊接前先要进行消磁。
通常,要达到被焊接的钢管完全消去磁性是很困难的,现场条件下几乎不可能。
当我们在施工现场遇到管线带磁的现象影响焊接,通常需要以下几个步骤进行判断的做法进行消磁。
1.确定钢管剩磁场的位置和方向焊口磁场的位置一般分为两种,一种为焊后两端只有一端带磁,另一种为焊后两端均带磁场。
磁场的方向一般也分为两种,一种为焊口两端为同方向磁场,另一种为焊口两端磁场为相对方向。
以上判断均可用磁铁来简易判断极性和方向。
2.选择消磁的方法及技术手段管线消磁一般有以下几种常见方法:2.1采用专业消磁设备。
目前市场上有成型的消磁设备,虽然其工作原理与绕线电焊机法相近,但操作简单,输出电流可调节,可在设备上实现磁场极性转换,效率较高,近年来也在施工作业中广泛使用。
谈压力管道焊接时坡口消磁办法

谈压力管道焊接时坡口消磁办法【摘要】本文介绍了剩磁产生原因及对焊接质量影响,指出了消磁前首先要弄清坡口区磁场的方向和强度,掌握磁场的分布规律;消磁时要注意消磁程度的检查,以防在剩磁的反向上产生新的磁场。
【关键词】:压力管;焊接;消磁方法【abstract 】this paper introduces the reasons and residual magnetism to influence the quality of welding, and points out the before degaussing, first make clear Kouou slope the direction of the field and intensity, mastering the magnetic field distribution; Degaussing note that the degree of PVC check, in case of the residual magnetism in an upward to produce new magnetic field.【key words 】: pressure pipe; Welding; Degaussing method引言火电厂中,焊接对象是一个钢板焊接而成,并在居里点后是磁性材料,因为一些技术因素及外界磁场的影响可使焊缝间隙区域表现出磁特性。
例如,使用直流弧焊电源焊接焊接接头,或附近的磁铁,磁场强度在焊接电弧可能分布不均,磁力线的密度差;在应用电磁感应焊嘴预热槽地区,由于交变磁场的“滞后”效应加强。
为保证焊接质量,简单、省时,寻求切实有效的消磁方法是焊接过程中必须解决的技术难题。
1剩磁产生原因及对焊接质量影响在建设和修理煤气管道而进行焊接作业时,有时会出现磁偏吹现象,影响焊接过程,磁偏吹是管金属中存在剩磁的结果。
通常将剩磁分为感应磁性和工艺磁性两种。
钢材消磁方法

钢材消磁方法一、引言钢材是一种常见的金属材料,广泛应用于各个领域。
在生产和加工过程中,钢材往往会受到磁场的影响,导致磁化。
这时需要对钢材进行消磁处理,以确保其正常使用。
本文将介绍几种常见的钢材消磁方法。
二、物理消磁1. 原理物理消磁是利用电流产生的磁场相互作用,使原有的磁性被抵消或者削弱而达到消除磁性的目的。
2. 方法(1)交流电源法:将钢材绕制成线圈,在交流电源下通电,通过线圈内部产生的交变电场和交变磁场作用于钢材中原有的剩余磁性,使其逐渐减弱甚至完全消失。
(2)直流电源法:将钢材绕制成线圈,在直流电源下通电。
由于直流电源具有稳定性和连续性,能够形成稳定的直流磁场作用于钢材中原有的剩余磁性。
三、化学消磁1. 原理化学消磁是通过化学反应来消除钢材中的磁性。
化学消磁的原理是将钢材浸泡在含有还原剂或氧化剂的溶液中,使钢材表面发生还原或氧化反应,从而改变钢材表面的电荷状态,达到消除磁性的目的。
2. 方法(1)酸洗法:将钢材浸泡在稀酸中,利用酸性环境下产生的电化学反应将原有磁性消除。
(2)碱洗法:将钢材浸泡在强碱溶液中,利用碱性环境下产生的电化学反应将原有磁性消除。
四、热处理消磁1. 原理热处理消磁是通过高温处理来改变钢材内部结构和组织状态,从而达到消除钢材中的剩余磁性的目的。
高温处理时,钢材内部结构和组织状态会发生变化,导致其原有剩余磁性被抵消或者削弱。
2. 方法(1)退火法:将钢材加热至一定温度,在保温一段时间后缓慢冷却。
这样能够使钢材内部结构和组织状态发生变化,从而消除原有剩余磁性。
(2)淬火法:将钢材加热至一定温度,然后快速冷却。
这样能够使钢材内部结构和组织状态发生变化,从而消除原有剩余磁性。
五、机械消磁1. 原理机械消磁是通过机械力的作用来改变钢材内部结构和组织状态,从而达到消除钢材中的剩余磁性的目的。
机械力的作用能够使钢材内部结构和组织状态发生变化,导致其原有剩余磁性被抵消或者削弱。
2. 方法(1)轧制法:将钢材通过辊轧机进行轧制处理。
焊接坡口退磁的实用方法
收稿日期:2004-05-05作者简介:房伟(1969-),男,1991年毕业于新疆工学院工业电气自动化专业,现在新疆四方锅炉有限公司工作,经营部副部长、工程师。
文章编号:1009—0207(2004)03—0073-03焊接坡口退磁的实用方法房 伟(新疆四方锅炉有限公司,新疆乌鲁木齐830000)摘 要:焊接坡口“带磁”是焊接施工中遇到的一种障碍,它直接影响着焊接操作工艺的实施。
从工程中的实际经验,介绍了焊接坡口退磁的几种主要方法。
实践证明:电磁感应法和永磁铁法可以获得简单省时、实用有效的退磁效果。
同时认为:退磁前首先要弄清坡口区磁场的方向和强度,掌握磁场的分布规律;退磁时要注意退磁程度的检查,以防在剩磁的反向上产生新的磁场。
关键词:焊接;坡口;退磁;方法中图分类号:TG 44 文献标识码:A1 问题的提出火电建设工程中,焊接的对象系大量的钢制件,而钢在居里点以下为一种磁性材料,因某几种工艺因素或外界磁场的影响能使焊接坡口区域表现出磁性特征。
例如,使用直流焊接电源施焊时,或焊接接头附近存在磁铁体时,焊接电弧周围的磁场强度可能分布不均,磁力线的疏密程度相差较大;在用电磁感应法对焊口预热时,坡口区因交变磁场的“磁滞”作用而被磁化(即坡口产生剩磁,习称坡口带磁)等。
焊接坡口区显示磁性是焊接施工中遇到的一种特殊障碍,给焊接操作带来了极大的危害,轻则焊接电弧偏吹,干扰电弧燃烧的稳定性,产生过大的飞溅、气孔、夹渣及未熔合等焊接缺陷;重则无法进行焊接,尤其是氩弧焊打底时,坡口边缘的磁性强烈地吸引焊丝,使操作者难于运条。
同时,不易引弧,即使引起电弧,电弧的飘移也十分严重,破坏了电弧的挺度和气体的保护作用,成为实施焊接工艺的巨大障碍。
在含铬、钼、较高的耐热钢(如F11、F12)及奥氏不锈钢的焊接工艺条件下表现更为突出。
因此,为了保证工程的焊接质量,寻求简单省时、实用有效的退磁方法是焊接施工中必须解决的技术问题。
如何消除焊接电弧产生的磁偏吹问题
如何消除焊接电弧产生的磁偏吹问题摘要:在石油化工装置检修施工中,管道焊接尤其是大直径管道焊接时经常会遇到电弧磁偏吹问题。
具体分析了焊接过程中磁偏吹的产生原因及对焊接的影响,通过调整电弧周围磁场分布,并采用反向消磁法,进而消除了磁偏吹对焊接的影响。
关键词:焊接电弧磁偏吹Eliminating Method of Magnetic Blow in Arc WeldingBai ChangyuCNPC Liaoyang Petrochemical Fiber Co. Ltd. Construction and Repair Branch Company,Liaoning Liaoyang 111003Abstract: During overhaul of a petrochemical equipment, theproblem of arc magnetic blow is often encountered when welding the pipeline, especially when welding the large-diameter pipeline. The causes of magnetic blow in welding and the influence on welding are analyzed in detail. The influence of magnetic blow on welding is eliminated by adjusting the magnetic field distribution around the arc and adopting the method of reverse degaussing.Key words: welding arc; magnetic blow在石油、天然气长输管道焊接施工过程中,常常会遇到电弧偏吹现象。
焊口消磁最简单的方法
焊口消磁最简单的方法
焊口消磁最简单的方法
一、消磁器法:
1、消磁器里加入低水平的直流电流,消除杂波;
2、将消磁器与焊口连接,使焊口周围的电场分布恢复正常;
3、调整消磁器的电流,直至消磁效果达到最佳。
二、脉冲电磁法:
1、向焊口注入高频脉冲信号,使焊口附近的电场得到突变;
2、突变的电场将消除残余磁场,焊口的消磁效果达到最佳。
三、重磁法:
1、将大功率磁环放置于焊口附近;
2、控制大功率磁环发出反方向磁场,与残余磁场作用,抵消残余磁场;
3、当两个磁场相互抵消时,焊口的消磁效果达到最佳。
- 1 -。
焊件有磁焊不好怎么办,教你几招搞定
焊件有磁焊不好怎么办,教你几招搞定小编说话在油田建设单位生产中,经常遇到磁化管线的焊接,由于磁化管施焊时的磁偏吹较大。
焊接性较差。
文章主要介绍对磁化管采用直流电消磁焊条电弧焊,或者交流电消磁焊条电弧焊,以及借助于电磁铁或者永久磁铁消磁的焊条电孤焊焊接。
剩磁产生原因及对焊接质量影响在油田生产中,热力管线、注气管线进行焊接作业时,有时会出现磁偏吹现象而影响整个焊接过程,磁偏吹的形成是管金属中存在剩磁的结果。
格局:领导的修为(精装)作者:高岩当当广告购买通常,将剩磁分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制管的环节中,采用电磁起重机进行装卸、钢管在强磁场中停置、用磁化法完成无损检查、钢管接近强力供电线放置等;工艺磁性常产生在进行装配焊接作业及采用磁性夹持器、夹具、用直流电焊接管道时,长时间接触与直流电源相连的电导线等。
消磁方法油田施工大部分在野外进行,管道焊接和预制时,特制定了相应的管道消磁工艺措施。
(一) 消磁方法1.用直流电消磁焊条电弧焊方法;2.用交流电消磁焊条电弧焊方法;3.用电磁铁或永久磁铁消磁焊条电弧焊方法。
(二)分析剩磁参数,结合施工现场具体条件选择消磁方法:剩磁等级为弱,剩磁感应强度100×101时,消磁。
用截面35~50mm2的焊接导线组成的电磁线圈来完成直流电和交流电的消磁。
导线绕在钢管或者两根对接的钢管上,根据钢管剩磁大小绕成匝数不同的线圈。
用直流电消磁时,必须采用电流为300~700A的弧焊整流器;用交流电消磁时,采用电流为300~700A的弧焊变压器;借助专用的电磁铁消磁,要采用弧焊整流器或弧焊变压器作为电源来进行。
消磁时。
磁场应该大于剩磁磁场。
HI=(1.2~1.5)H2式中H1—消磁磁场强度H2—剩磁磁场强度;消磁磁场强度按公式确定:H=I·N/L。
强磁场环境下线圈消磁焊接施工工法
强磁场环境下线圈消磁(钢板)焊接施工工法山东正泰工业设备安装有限公司2018年10月22日目录1、前言 (2)2、工法特点 (3)3、适用范围 (4)4、工艺原理 (4)5、工艺流程及操作要点 (5)6、材料与设备 (7)7、质量控制 (7)8、安全措施 (8)9、环保措施 (11)10、效益分析 (13)11、应用实例 (13)强磁场环境下线圈消磁钢板焊接施工工法编制人:韩鹏程1.前言由于我国环保治理的力度逐渐增大,一些电厂和电解铝厂先后新增脱硫除尘净化系统或对原有脱硫除尘净化系统进行改造升级。
为了不影响或者减少对企业生产的影响,这些施工往往在不停产的状态下进行。
由于电厂、电解铝厂伴有强磁场,给施工带来了很大的困扰。
强磁场对焊接工作带来的麻烦尤为突出。
强磁场环境下,一些部位几乎不能施焊。
即使可施焊,由于磁场的影响,焊接质量大大下降,而且还会增加施工时的电耗和辅材(焊丝、焊条等)损耗。
我公司2017年7月承接了新疆xxx有限公司三、四系列3、4净化烟气脱硫除尘净化系统安装工程。
该工程在不停产状态下进行施工,施工的部位位于两个电解车间中间,且靠近母线,现场磁场大,焊接难度高,尤其是吸收塔、烟道等环缝,采用一般的焊接工艺无法进行焊接。
磁场环境下,焊条等都直立着根据现场情况,公司、项目部抽调技术人员和部分熟练焊工组成攻关小组,二十四小时不停试验。
在测试了多种方法后,综合考虑施工效率、施工效果及施工的经济效益,确定了采用线圈消磁焊接的施工方案。
在施工过程,又不断改进,一步步的完善。
逐渐形成了一种稳定、可靠的强磁场下焊接钢板的施工工艺。
为更好的总结经验,特编写了该施工工法。
2.工法特点该工法解决了强磁场环境下钢板不能焊接或者焊接困难、焊接质量差的问题。
现场磁场强度大,测量显示2400-11000高斯。
吸收塔、烟道等安装时,环缝无法进行焊接,立缝虽能焊接但焊接质量差、焊接困难。
采用该工法后,均能正常进行焊接。