
STD0509沙迪克打孔机操作说明书
打孔機操作說明
4.1.1啟動:打開機臺的電源開關,數顯和電源顯示燈亮.
4.1.2光學尺歸零.
4.1.3電极安裝:根據電极的不同,分別遷用不同的彈簧夾頭.
4.1.4打孔:對好刀後,根據打孔座標進行打孔.
4.1.5面板說明及條件說明:(附件7.1)
4.1.5.1ON:所加工脈沖ON時間
4.1.5.2OFF:所加工脈沖OFF時間
4.1.5.3IP:峰值電流
4.1.5.4SVR:根據加工時极間狀況進行選擇、調整
4.1.5.5UP:Z軸上升鍵
4.1.5.6DN:Z軸下降鍵
4.1.5.7S:伺服速度鍵
4.1.5.8MACH:加工ON/OFF鍵
4.1.5.9R:R軸回轉鍵
附件一
附件 二(1/7)
******修訂履歷******
版次
修訂頁次
備註
00
新版發行
核准
審核
承辦
制訂部門
簽名
馬澤鵬
朱天勝
線割一課
日期
2001/9/25
2001/9/17
1目的
為正確操作SODICK打孔機設備,順利的完成打孔作業
2適用範圍
適用于KIS-S型打孔機.
3主要職責與權限
3.1加工者:應依照本操作說明進行嚴格操作.
3.2組長:指導加工者按標準,操作依本說明做好品質監督與控制.
4.2.5非圓孔工件以打孔最小尺寸按圓孔標準選擇電极;
4.3根據電极半徑及材料的不同,在“標準加工條件表”上選擇合適的加工條件(附件二)
4.4長時間不用時,應將床臺清洗干凈,上油,應將導頭彈簧頭拆下,最後將電源開頭斷開.
5附頁
5.1附件一:SODICK打孔機操作面板說明
5.2附件二:SODICK打孔機標準條件
4.1.5.10PUMP:ON/OFF鍵
4.1.5.11GAP:放電間隙
4.2根據所加工孔徑的不同選擇合適的電极.
4.2.1ψ0.5以下的孔用ψ0.2的電极加工;
4.2.2ψ0.5~0.8(含)的孔用ψ0.3的電极加工;
4.2.3ψ0.8~1.5的孔用ψ0.5的電极加工;
4.2.4ψ1.5以上的孔用ψ0.8的電极打孔;
打孔机操作说明书

打孔机系统说明书燕山大学一、主体设备(1)打孔机设备(2)打孔机设备控制柜二、运行方式(1)打孔机自动工作方式;(2)打孔机手动工作方式。
三、生产线启停及运行操作(1)闭合位于打孔机控制柜右侧的开关,“电源指示灯”亮,“运行指示灯”亮。
触摸屏进入产品欢迎界面。
如图1所示:图1 产品欢迎界面(2)点击触摸屏,进入冲头针数界面选型界面。
如图2所示(1)、(2):(1)(2)图2 冲头针数设置界面(1)、(2)(1)界面可以对冲头针数进行设置。
按下针数设置后的输入数字键,触摸屏弹出界面(2)输入针数点后,按下ENT键。
返回界面(1),按下步长选择键,进入步长选择界面、进行后续操作。
(最大针数设置为100次)(ESC键为取消键、CLR为清除键、ENT为确定键)(3)步长选择界面如图3所示:图3 步长选择界面本界面提供步长为1.5mm-12.50mm的23种产品。
例如:如需要选择步长为3.5mm的产品。
则按下触摸屏中3.50按钮,按钮变亮则视为已经选择步距3.5的产品。
(注意:如已经选择一个型号产品,继续按下其他的产品按键则系统自动跳转到下一产品的步距。
)选择产品后,按生产界面按钮。
进入生产界面(5)生产界面如图4所示:图4 生产界面本界面可以设置打孔机的生产速度(单位次/分钟,最大速度500次/分钟)。
设有产品清零按键,同时可以显示目标产量和当前产量。
按下目标产量后面的数字键盘和生产速度后面的数字键盘弹出图5界面:图5 产品设置界面输入目标产量后、按ENT键。
输入速度后、按下ENT键、返回图4生产界面。
按下速度确认键。
按操作界面按钮,进入操作界面。
如需参量清零,则按下产量清零键。
(6)操作界面如图6所示:图6 操作界面1、操作界面能分别对打孔机进行回原点、手动回原点、连续打孔、连续引带、正向引带、反向引带。
2、若开关在自动位置,按下启动按钮。
冲孔机开始工作(步距为产品选择界面所选产品型号)按下停止按钮,冲孔机停止。
打孔机作业指导书
打孔机作业指导书一、任务概述本作业指导书旨在向操作人员提供打孔机的正确操作步骤,以确保操作人员能够安全、高效地使用打孔机进行工作。
本指导书包括打孔机的基本原理、操作前的准备工作、操作步骤、常见问题及解决方法等内容。
二、打孔机基本原理打孔机是一种用于在纸张、塑料、皮革等材料上进行打孔的机械设备。
其基本原理是通过电机驱动打孔刀具,将刀具上的尖锐部分插入材料中,形成孔洞。
打孔机通常由电机、传动装置、打孔刀具等部分组成。
三、操作前的准备工作1. 确保打孔机处于稳定的工作台面上,并连接好电源。
2. 检查打孔刀具是否安装正确,并确保刀具锋利。
3. 检查打孔机的传动装置是否正常运转,并添加润滑油。
4. 穿戴好个人防护装备,如手套、护目镜等。
四、操作步骤1. 打开打孔机的电源开关,确保电源正常通电。
2. 将待打孔的材料放置在打孔机工作台上,并将其固定好,以防止移动。
3. 调整打孔机的工作台高度,使其与材料对齐。
4. 根据需要选择合适的打孔刀具,并将其安装到打孔机上。
5. 调整打孔机的工作速度和深度,以适应不同材料的要求。
6. 将材料靠近打孔刀具,确保刀具与材料接触。
7. 按下打孔机的启动按钮,开始进行打孔操作。
8. 在打孔过程中,保持材料和打孔刀具的稳定,避免晃动或抖动。
9. 打孔完成后,松开启动按钮,停止打孔机的运转。
10. 将打好孔的材料取下,并进行下一步工作。
五、常见问题及解决方法1. 打孔机无法启动可能原因:电源故障、电机损坏等。
解决方法:检查电源连接是否正常,更换电机或维修电路。
2. 打孔刀具无法插入材料可能原因:刀具钝化、材料过厚等。
解决方法:更换锋利的刀具,调整打孔机的工作深度。
3. 打孔孔洞不规则可能原因:打孔刀具不稳定、材料不平整等。
解决方法:调整打孔机的工作速度和深度,保持材料平整。
4. 打孔机工作噪音大可能原因:传动装置故障、未添加润滑油等。
解决方法:检查传动装置是否正常,添加润滑油进行维护。
打孔机设备操作指导书
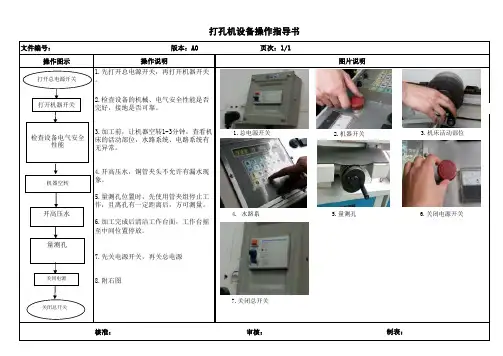
操作图示核准:审核:打孔机设备操作指导书文件编号:版本:A0页次:1/1操作说明图片说明1.先打开总电源开关,再打开机器开关。
2.检查设备的机械、电气安全性能是否完好,接地是否可靠。
3.加工前,让机器空转1-3分钟,查看机床的活动部位,水路系统、电路系统有
无异常。
4.开高压水,铜管夹头不允许有漏水现象。
5.量测孔位置时,先使用管夹组停止工作,且离孔有一定距离后,方可测量。
制表:7.先关电源开关,再关总电源
6.加工完成后清洁工作台面,工作台摇至中间位置停放。
8.附右图
检查设备电气安全
性能打开总电源开关打开机器开关
机器空转量测孔
关闭电源关闭总开关
开高压水
2.机器开关4.水路系 5.量测孔
3.机床活动部位
1.总电源开关 6.关闭电源开关7.关闭总开关。
沙迪克操作手册.docx
沙迪克操机基本流程A.按下 [source ON]→ [POWER ON]→限位移动→机床检查(包括:①电极丝残量充足;②加工液量充足;③过滤器压力适当;④电极丝张力要适当;⑤导电块40 小时换一次;⑥下眼模不能松动;⑦眼模开关要灵活;⑧工作台里无废弃物;⑨开机后UV要回到零。
B.一件工件完整的加工流程:关机后开机校正机台垂直→安装工件→校平行→定机高(A-7 )→校垂直→碰数→定位→程序调入→干加工检查极限,压板是否会撞机→程序保存→开始加工(A-4=UV 清零, A-5= 回机械垂直, A-7=锁机高)【 1】怎样看图纸,a确认第一视角还是第三视角b单位公差 , 已标注公差和未标注公差c哪些要线割的 ,d线割处的厚度e能不能贴面加工f基准在哪里 , 零点在哪里 , 是要分中还是要碰单边取数g想好怎样装夹和取数 , 装夹时还需要哪些工具h如果是孔 , 是否要配孔 , 用什么配孔 ?用已加工好的冲子配还是用块规配, 还是用针规配 , 如果是公差是+以上 , 根本经验不需要配也能割准.【 2】怎样装夹工件,a 装夹前先检查工件, 如果要割孔 , 看看孔打了没有, 有没有打穿b装夹工件时压板尽量保持水平,防止螺纹孔滑丝;螺钉长度足够,防止螺纹孔崩裂;防止工件掉进工作箱,损坏陶瓷台或砸坏导电线。
c工件和夹具不要低于床台面d上面的压板前面不要超过下面的床台或拖板e小心操作,避免上机头与工件或夹具碰撞,造成零部件损坏。
f当工件表面不平时不能用贴面加工,喷嘴与工件的间隙必须保证在任何位置都超过。
【 3】校表:①校边平行表针成 30 度以内靠近工件要校的边,按住 X+X-Y+Y-移动表,表顺时针转,说明所移动的方向高了,用铜棒敲下去;表顺逆针转,说明所移动的方向低了,用铜棒敲平,来回移动轴一直到表针不动为止。
②校平面平面在 2 丝以内,一般情况下,是容许的。
如果多了,就要用铜棒或压板调节,或者垫纸,最终校平为止。
沙迪克操作流程
沙迪克操机基本流程A. 按下[source ON] [POWER ON]宀限位移动宀机床检查(包括:①电极丝残量充足;②加工液量充足;③过滤器压力适当;④电极丝张力要适当;⑤导电块40小时换一次;⑥下眼模不能松动;⑦眼模开关要灵活;⑧工作台里无废弃物;⑨开机后UV 要回到零。
B. —件工件完整的加工流程:关机后开机校正机台垂直T安装工件T校平行T定机高(A-7 校垂直T碰数T定位T程序调入T干加工检查极限,压板是否会撞机T程序保存T开始加工(A-4=UV清零,A-5=回机械垂直,A-7=锁机高)【1】怎样看图纸,a 确认第一视角还是第三视角b 单位公差, 已标注公差和未标注公差c 哪些要线割的,d 线割处的厚度e 能不能贴面加工f 基准在哪里,零点在哪里, 是要分中还是要碰单边取数g 想好怎样装夹和取数, 装夹时还需要哪些工具h 如果是孔,是否要配孔,用什么配孔?用已加工好的冲子配还是用块规配,还是用针规配, 如果是公差是+以上,根本经验不需要配也能割准.【2】怎样装夹工件,a装夹前先检查工件,如果要割孔,看看孔打了没有,有没有打穿b 装夹工件时压板尽量保持水平,防止螺纹孔滑丝;螺钉长度足够,防止螺纹孔崩裂;防止工件掉进工作箱,损坏陶瓷台或砸坏导电线。
c 工件和夹具不要低于床台面d 上面的压板前面不要超过下面的床台或拖板e 小心操作,避免上机头与工件或夹具碰撞,造成零部件损坏。
f 当工件表面不平时不能用贴面加工,喷嘴与工件的间隙必须保证在任何位置都超过。
【3】校表:①校边平行表针成30度以内靠近工件要校的边,按住X+X-Y+Y-移动表,表顺时针转,说明所移动的方向高了,用铜棒敲下去;表顺逆针转,说明所移动的方向低了,用铜棒敲平,来回移动轴一直到表针不动为止。
②校平面平面在 2 丝以内,一般情况下,是容许的。
如果多了,就要用铜棒或压板调节,或者垫纸,最终校平为止。
用手少力涅住工件,感觉会不会动,感觉冲水不会动,就校好平面了平面校好后,要重新再校一下边,看下有没有变化,如果有变化,要再校平,再看平面,如果有变化,继续校好,如果平面很平了,不用校了。
打孔机作业指导书
打孔机作业指导书一、背景介绍打孔机是一种常见的办公设备,主要用于打孔文件、文件夹等办公材料。
为了确保打孔机的正常使用和操作安全,本作业指导书旨在提供详细的操作步骤和注意事项,以帮助操作人员正确使用打孔机。
二、操作步骤1. 准备工作a. 确保打孔机处于稳定的工作台面上,避免在不稳定的环境下使用。
b. 检查打孔机的电源线是否牢固连接,并确保插头与电源插座相匹配。
c. 检查打孔机的刀片是否锋利,如有需要,请更换刀片。
2. 调整打孔机a. 打开打孔机的侧面盖板,将需要打孔的文件夹或文件放置在打孔机的工作台上。
b. 根据文件夹或文件的尺寸,调整打孔机的纸张导向器,使其与文件夹或文件的边缘对齐。
c. 根据需要,调整打孔机的孔距,以满足不同文件夹或文件的要求。
3. 进行打孔操作a. 双手握住打孔机的手柄,将文件夹或文件顶住纸张导向器,使其稳固地固定在打孔机的工作台上。
b. 用适当的力量向下按压手柄,使打孔机的刀片穿透文件夹或文件,完成打孔操作。
c. 松开手柄,将打孔好的文件夹或文件取出。
4. 清理和维护a. 使用刷子或干净的布清理打孔机的工作台和刀片,确保无残留物影响下次使用。
b. 定期检查打孔机的机械部件是否松动或磨损,如有需要,请及时维修或更换零部件。
三、注意事项1. 在使用打孔机之前,请仔细阅读并理解本操作指导书的内容,确保操作人员了解正确的使用方法和安全注意事项。
2. 在操作打孔机时,应保持专注并集中注意力,避免分心或急躁,以免发生意外事故。
3. 在使用打孔机时,应确保周围没有其他人员或障碍物,以免发生伤害或设备损坏。
4. 打孔机的刀片锋利,请勿将手指或其他物体靠近刀片,以免造成伤害。
5. 在清理和维护打孔机时,务必先断开电源,并等待打孔机完全停止运转后再进行操作,以确保安全。
四、常见问题解答1. 打孔机打孔不准确怎么办?答:首先,请检查打孔机的刀片是否锋利,如需要更换,请替换为新的刀片。
其次,请确认文件夹或文件是否正确放置在打孔机的工作台上,并调整纸张导向器和孔距,确保与文件夹或文件的边缘对齐。
沙迪克操作手册
精心整理沙迪克操机基本流程A.按下[sourceON]→[POWERON]→限位移动→机床检查(包括:①电极丝残量充足;②加工液量充足;③过滤器压力适当;④电极丝张力要适当;⑤导电块40小时换一次;⑥下眼模不能松动;⑦眼模开关要灵活;⑧工作台里无废弃物;⑨开机后UV要回到零。
B.一件工件完整的加工流程:关机后开机校正机台垂直→安装工件→校平行→定机高(A-7)→校垂直→碰数→定位→程序调入→干加工检查极限,压板是否会撞机→程序保存→开始加工(A-4=UV清零,A-5=回机械垂直,A-7=锁机高)【1】怎样看图纸,abcdefgh是+-0.02【2abcdef。
【3如果平面很平了,不用校了。
进行下一步。
③打旋转什么情况下打旋转:一般圆棒和圆锥或者不便于用表去校的工件,可以打旋转,如果是打表校正时间很长,用打旋转可以节约时间,也可以用打旋转校边平行打旋转的方法:先在左边碰一点→G92XY→移到右边同一个直线的地方碰一点→MDI里面输入KX*.*KY*.*回车下一行输入G126(*.*中的数为当前XY座标中显示的数)→-按绿色键ENT执行→然后再在这条直线上碰两点,验正这条边是不是打旋转正确了,也就是水平了打旋转后哪些操作功能不要使用:不要用G97不要校垂直(校工件火花垂直最好在打旋转之前做好)不要用无代码中的垂直校火花【4】有锥度工件怎样设置TP值床台面到编程面的距离=TP值流程:用表在床台上点一点数,指针指到某一格,心里记住→MDI中输入G92Z,执行→抬机头,在所要取编程面的地方点一点数,表针要移到刚才心里记住的那一格→记下Z轴数,写入到程式中【5】怎样定机高定机高流程:按XY将机头移至工件上方位置→按Z-,将机头降下一点→机头降到快接近工件时,把档位按到2档→慢慢按Z-将机头降下来→用铜片在机头和工件间前后左右移动,直到铜片移动有点阻力的感觉→按A-7锁机高什么情况下要校自动穿线的水花?为了让自动穿线成功率高。
打孔机作业指导书
打孔机作业指导书一、背景介绍打孔机是一种常用的办公设备,用于对纸张、文件等材料进行打孔,以方便整理和存档。
为了正确、高效地操作打孔机,本指导书将详细介绍打孔机的使用方法和注意事项。
二、打孔机的基本结构1. 打孔机主体:包括底座、手柄、导杆等部件,用于固定和操作打孔机。
2. 打孔刀:位于打孔机底座上的金属刀片,用于实现打孔功能。
3. 打孔板:位于打孔机底座上的金属板,用于支撑要打孔的纸张。
三、打孔机的使用方法1. 准备工作a. 将打孔机放置在平稳的桌面上,确保打孔机底座稳固。
b. 确保打孔机底座上没有杂物,以免影响打孔效果。
c. 检查打孔刀的锋利度,如发现钝锐或者损坏,应及时更换。
2. 打孔操作a. 将要打孔的纸张放置在打孔板上,对齐好位置。
b. 双手握住打孔机手柄,使导杆对准要打孔的位置。
c. 用适当的力度向下按压手柄,使打孔刀刺入纸张并穿透。
d. 松开手柄,将已打孔的纸张取下。
四、注意事项1. 安全使用:在操作打孔机时,应注意手指和手部的安全,避免受伤。
2. 打孔位置:根据实际需求,合理选择打孔位置,以便于整理和存档。
3. 打孔数量:每次打孔的纸张数量应根据打孔机的规格和要求来确定,不要超过其承载能力。
4. 打孔效果:打孔刀的锋利度对打孔效果有直接影响,应定期检查并更换。
5. 维护保养:定期清理打孔机底座上的杂物,保持其清洁和正常运转。
五、常见问题及解决方法1. 打孔不许确:可能是打孔刀钝锐或者打孔位置选择不当,应更换打孔刀或者调整打孔位置。
2. 纸张卡住:可能是纸张过多或者打孔刀损坏,应适量减少纸张数量或者更换打孔刀。
3. 打孔刀生锈:长期未使用可能导致打孔刀生锈,应使用防锈剂进行清洗和保养。
六、总结本指导书详细介绍了打孔机的使用方法和注意事项,希翼能匡助用户正确操作打孔机,提高工作效率。
在使用过程中,如遇到问题或者需要更多匡助,请及时咨询相关人员。
使用打孔机时应注意安全,定期维护保养,以延长其使用寿命。
打孔机作业指导书
打孔机作业指导书一、任务背景打孔机是一种常见的办公设备,用于在纸张、文件等材料上进行打孔操作。
为了提高员工对打孔机的正确使用和维护的能力,制定本作业指导书,以确保打孔机的正常运行和延长使用寿命。
二、操作准备1. 确保工作环境安全整洁,无杂物堆放。
2. 检查打孔机的电源插头是否牢固连接。
3. 检查打孔机的刀片是否锋利,如有需要,及时更换。
4. 准备好需要打孔的文件或纸张。
三、操作步骤1. 打开打孔机的电源开关,并确认指示灯亮起。
2. 将需要打孔的文件或纸张放置在打孔机的工作台上,对齐边缘。
3. 调整打孔机的侧边导向器,使文件或纸张对准打孔位置。
4. 使用手指或手掌轻按文件或纸张,确保其稳定不移动。
5. 使用另一只手将打孔机的手柄握住,向下施加适当的压力,完成打孔操作。
6. 松开手柄,将已打孔的文件或纸张取下。
四、注意事项1. 打孔机只能用于打孔纸张和文件,不得用于其他物品。
2. 在打孔过程中,要保持手指和手掌远离刀片,以免发生意外伤害。
3. 如遇到打孔机卡纸或打孔不顺畅的情况,应立即停止操作,并联系维修人员进行检修。
4. 打孔机在长时间使用后可能会发热,避免触摸机身以免烫伤。
5. 定期清理打孔机的废纸渣,保持机器的干净和正常运行。
6. 如需移动打孔机,应先关闭电源,并小心轻放,避免碰撞和损坏。
五、维护保养1. 定期检查打孔机的电源线和插头是否损坏,如有问题及时更换。
2. 定期清洁打孔机的刀片和工作台,以保持其良好的工作状态。
3. 如发现打孔机有异常噪音、卡纸等情况,应及时联系维修人员进行检修。
4. 定期涂抹打孔机的润滑油,以保持机器的灵活性和正常运转。
六、常见故障及处理方法1. 打孔不齐或打孔孔径不一致:检查刀片是否锋利,如有需要,更换刀片。
2. 打孔机卡纸或打孔不顺畅:停止操作,检查是否有纸屑卡住刀片,清理后重新操作。
3. 打孔机无法正常启动:检查电源插头是否牢固连接,确认电源是否正常,如有需要,联系维修人员进行检修。
沙迪克操作手册
沙迪克操作手册沙迪克操机基本流程A.按下[source ON]→[POWER ON]→限位移动→机床检查(包括:①电极丝残量充足;②加工液量充足;③过滤器压力适当;④电极丝张力要适当;⑤导电块40小时换一次;⑥下眼模不能松动;⑦眼模开关要灵活;⑧工作台里无废弃物;⑨开机后UV要回到零。
B.一件工件完整的加工流程:关机后开机校正机台垂直→安装工件→校平行→定机高(A-7)→校垂直→碰数→定位→程序调入→干加工检查极限,压板是否会撞机→程序保存→开始加工(A-4=UV清零,A-5=回机械垂直,A-7=锁机高)【1】怎样看图纸,a确认第一视角还是第三视角b单位公差,已标注公差和未标注公差c哪些要线割的,d线割处的厚度e能不能贴面加工f基准在哪里,零点在哪里,是要分中还是要碰单边取数g想好怎样装夹和取数,装夹时还需要哪些工具h如果是孔,是否要配孔,用什么配孔?用已加工好的冲子配还是用块规配,还是用针规配,如果是公差是+-0.02以上,根本经验不需要配也能割准.【2】怎样装夹工件,a装夹前先检查工件,如果要割孔,看看孔打了没有,有没有打穿b装夹工件时压板尽量保持水平,防止螺纹孔滑丝;螺钉长度足够,防止螺纹孔崩裂;防止工件掉进工作箱,损坏陶瓷台或砸坏导电线。
c工件和夹具不要低于床台面d上面的压板前面不要超过下面的床台或拖板e小心操作,避免上机头与工件或夹具碰撞,造成零部件损坏。
f当工件表面不平时不能用贴面加工,喷嘴与工件的间隙必须保证在任何位置都超过0.1mm。
【3】校表:①校边平行表针成30度以内靠近工件要校的边,按住X+X-Y+Y-移动表,表顺时针转,说明所移动的方向高了,用铜棒敲下去;表顺逆针转,说明所移动的方向低了,用铜棒敲平,来回移动轴一直到表针不动为止。
②校平面平面在2丝以内,一般情况下,是容许的。
如果多了,就要用铜棒或压板调节,或者垫纸,最终校平为止。
用手少力涅住工件,感觉会不会动,感觉冲水不会动,就校好平面了平面校好后,要重新再校一下边,看下有没有变化,如果有变化,要再校平,再看平面,如果有变化,继续校好,如果平面很平了,不用校了。