
品质异常报告单
□进料
□制程
供应商
产品名称/规格型号
序号 抽检数 不良数 不良率
检测 ① 不良 描述 ②
品质异常报告
□成品 来货批号 来货数量
□客诉 缺陷描述
物料编号: □其它 来货日期 送检日期
品质IQC/IPQC判定 部意
不合格□■
其他□
1、根据上述检验的第 点判定为不合格,
பைடு நூலகம்
2、结构/技术资料问题,交技术部/开发部跟进□
月日 月日 月日 月日 月日
表现监察报告)中,当不符合我 号:
2、本批货的纠正措施: 供 应 商 3、以后供货时如何预防: 回 复
4、供应商确认(签名,盖章):
说明:此报告发出后,如供应商未在3个工作日内回复,则列入当月的(每月供应商表现监察报告)中,当不
司标准时将暂时停止业务合作!
改善
□结案 □另案归
IQC
QA组
品质部主
结案日
表单编号:
号:
AQL标准
月日 签名: 签名: 签名: 签名: 签名: :
检验标准:GB2828 一般检验
水平Ⅱ
签名:
签名:
技术部意见
月日 签名:
采购部意见 MRB 小组 物控部意见 意见
生产部意见
签名: 签名: 签名:
销售部意见
最终处理结果:
品质部主管:
1.退货□ 2.让步收货□ 3.特采使用□4.与库存货 5.扣款 元后由生产部全检使用□ 6.其他□
1、 本批
签名: 总经理:
品质异常报告怎么写

品质异常报告怎么写品质部品质异常检讨报告品质部品质异常检讨报告事件问题描述如下:在6-1至6-3号生产的T8椭圆1/2平钩26*29.5和T8 1/2斜钩V字型直径26的产品,现这两款产品在生产至出货过程中混料包装出货到客户那里,导致影响客户的出货交期,有损客户对我司的印象,并造成公司物力资源的重大损失。
产品工序责任人如下:开机技术员:蔡灿军、赖虔洲品质IPQC:廖仲坤、赖惠兰点数贴标签:廖凤凤、罗贞凤、吕明裁管:廖国林出货检验:易浩品质部经查证对此事做原因分析如下:1、商务部的制令单上的图纸没更新只是文字描述。
2、针对产品规格和形状差不多的产品,且在同一台机器上生产,生产一款产品订单时更换模具生产下一款时,技术员未跟品质或点数工序沟通说下。
3、产品点数贴标签的时候标签贴错了,但当班的IPQC盖章时没检查到位发现问题。
4、裁管工序裁切时也没核对制令单来做,裁管员在裁管时没主动把首件拿给OQC检验确认。
5、生产出来的产品没有明确区分标识并分开放置,导致裁切、包装容易出错。
6、出货检查时OQC检验没及时发现问题杜绝流入客户那里。
7、新来员工及临时工未做相关岗前作业培训,容易放错误。
永久改善纠正措施如下:1、通知此事件相关负责人,然后召开品质异常检讨会。
2、商务部发出的制令单产品资料要及时更新。
3、新来员工及临时工应做相关的产品品质与作业规模培训再上岗。
4、品质部加强对品质检验员的培训与督导,特别是出货检查要把关到位。
5、生产车间5S要做好,如产品要准确标识区分,对于类似的产品要做明显标识并分开放置。
6、各部门的岗位职责说明书的制定落实。
让工作流程化,制度化。
这样大家工作更顺心。
7、各部门的管理制度撰写制定出来,并落实执行到位。
8、成立ISO内部审核小姐,对各部门的工作流程、5S、管理制度、作业规范、检验规范等相关事项进行不定期地审核与督导。
对于这件事,作为品质主管的我,在对品质检验员的培训与监督工作没做到位,虽有做品质程序文件及相关表单记录,品质部也有按程序来做事,但没监督品质检验员落实执行到位。
客诉品质异常及整改报告表

No.
发出单位
11
发出人
发出日
接收单位
接收人
发生地点
客户生产线
产品型号
客户反馈不良率
/
客户反馈问题概述
见下文
1.不良现象概述(示例图片)
2.团队成员
部门
姓名
职务
责任描述
组长
品质部
品质经理
负责品质分析会议的主导及8D报告回复
组员
工艺工程
工程师
确认品质异常分析确认责任单位及临时对策提出
组员
研发部
项目工程师
负责品质异常的技术分析及设计方案优化。
Hale Waihona Puke 组员生产部生产主管
负责永久性预防措施的全面实施。
组员
采购部
米购员
负责跟进供应商物料不良的品质分析及品质改善
组员
业务部
销售
负责跟进客户不良信息反馈及品质改善反馈。
3.原因分析
负责人/时间
我司工程分析为:
不良原因:口人为;口设备; ■材料;口环境;口方法;口设计;口其他:
4、矫正措施-临时
负责人/时间
应急措施:
口挑选/返工;■分析;口报废;□特许;口召回所有成品;口补货给客户;口其他
5.永久性预防措施
负责人/时间
6.效
负责人/时间
验证我司后续的品质改善效果
7、标准化
更改的文件类型:
口操作指引:
口检验指引:
口图纸: 口规格:
8、问题已解决 (团队成员签名)
品质异常分析表
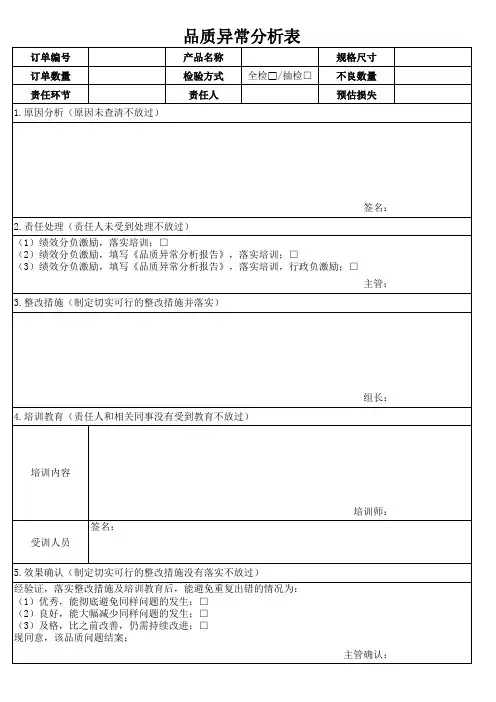
3.整改措施(制定切实可行的整改措施并落实)
4.培训教育(责任人和相关同事没有受到教育不放过)
组长:
培训内容
受训人员
签名:
5.效果确认(制定切实可行的整改措施没有落实不放过)
经验证,落实整改措施及培训教育后,能避免重复出错的情况为: (1)优秀,能彻底避免同样问题的发生;□ (2)良好,能大幅减少同样问题的发生;□ (3)及格,比之前改善,仍需持续改进;□ 现同意,该品质问题结案; 1.原因分析(原因未查清不放过)
品质异常分析表
产品名称 检验方式 全检□/抽检□
责任人
规格尺寸 不良数量 预估损失
签名:
2.责任处理(责任人未受到处理不放过) (1)绩效分负激励,落实培训;□ (2)绩效分负激励,填写《品质异常分析报告》,落实培训;□ (3)绩效分负激励,填写《品质异常分析报告》,落实培训,行政负激励;□
供应商 品质异常处理报告
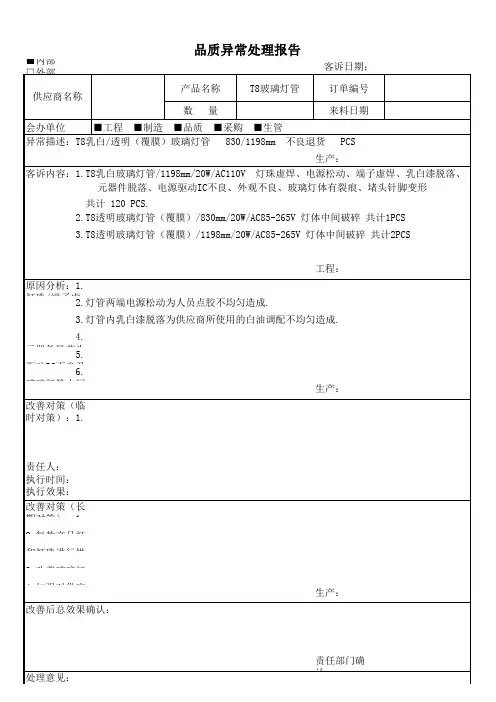
生产: 客诉内容:1.T8乳白玻璃灯管/1198mm/20W/AC110V 灯珠虚焊、电源松动、端子虚焊、乳白漆脱落、 元器件脱落、电源驱动IC不良、外观不良、玻璃灯体有裂痕、堵头针脚变形 共计 120 PCS. 2.T8透明玻璃灯管(覆膜)/830mm/20W/AC85-265V 灯体中间破碎 共计1PCS 3.T8透明玻璃灯管(覆膜)/1198mm/20W/AC85-265V 灯体中间破碎 共计2PCS 工程: 原因分析:1.灯珠/端子虚焊为人工贴片及铝基板库存时间过长氧化造成. 2.灯管两端电源松动为人员点胶不均匀造成. 3.灯管内乳白漆脱落为供应商所使用的白油调配不均匀造成. 4.元器件脱落为人工焊接时技术部到位造成. 5.驱动IC不良及灯管外观不良(灯板端子铜片脱落)为供应商提供物料品质造成. 6.玻璃灯管中间易碎、灯体玻璃两端有裂痕及堵头针脚变形为包装/运输过程造成. 生产: 改善对策(临时对策):1.
责任人: 执行时间: 执行效果: 改善对策(长期对策):1.加强对生产人员进行产品的相关技能培训. 2.每款产品灯板需定制钢网进行贴片及仓库需购买烤箱对等待生产的铝基板 和灯珠进行烘烤. 3.改善玻璃灯管(成品)的包装方式和方法. 4.加强对供应商进行考察与评估. 生产: 改善后总效果确认:
责任部门确认: 处理意见:
口更换零件 口接受退货 口换货 Fra bibliotek理赔 总经理核示:
批准:
审核:
制成:
日期:
1t8乳白玻璃灯管1198mm20wac110v灯珠虚焊电源松动端子虚焊乳白漆脱落元器件脱落电源驱动ic不良外观不良玻璃灯体有裂痕堵头针脚变形共计120pcs
品质异常处理报告
■内部 供应商名称 □外部 产品名称 数 量 T8玻璃灯管 客诉日期: 订单编号 来料日期 PCS
品质异常8D报告 (错误模板及错误说明)指导培训

3. 机器耗电快
4. 保护膜有汽包?---气泡还是鼓包?
报
物料名称
Material
Name
该批数量 Lot Qty
200
不良品率
Failure Rate
机器外观不良
发出人
发出日期
Issued By
Issue Date
(以下由责任方填写 Below fill in by the Responsible Party)
责任人 生效日期 Resp. Date
xxx 公司
对应培训和要求?质量不是靠检验出来的而是生产出来的,通篇没有对生产部 员工针对问题工序、重点工序的管控举措!
D7 – 效果验证 Effect Verification
ቤተ መጻሕፍቲ ባይዱ
责任人
客户接受返工出货----效果验证是制定的临时措施和预防举措是否有效,而不
是现在客户接受的返工出货的方案
xxx 公司
纠正预防措施 8D 报告
(以下由发出方填写 Below fill in by the Issue Party)
告号 Report#:
公司名称 Factory Name
物料供应商名 Supplier Name
本报告涉及 This report use for
产品型号 Product Model 生产订单 PO
D8–确认
接受 Accept
□不接受 Reject,原因(Reason for Rej):
签字
日期 Date 2020/12/22
生效日期
D1 – 团队成员 Team Member/ Name: 生产:
品质:
工程:
D3 – 紧急措施 Containment Actions
品质异常统计表

廖建忠
责任人
杨江宏 高翔
谢泽球
跟踪人
谢泽球
备注
件出现问题 ( MZ7104-0220)
② 师傅没及时发现新员工 加工零件出现的问题, 导致 质量问题;
质量问题,要及时帮徒弟处理。 ④品管员对新员工加工的零件加大巡 检、重点检查, 预防批量问题的发生和 不良品自流。
7 7 月 3 日 打开排钻升降气缸开 关,升降气缸无动作
安装电气板后气缸气管折 压造成不能进气; 电气安装 板安装后品检员未对此项
对已装配成品进行全检, 剪 短气管线, 避免气管线过长 造成管线折压
剪短气管线, 避免气管线过长造成管线
折压;
先安装电气安装
板,再进行性能检测
责任人
谢泽球
成浩然 黎先安
法安装 ---- 机械已
定要进行更换处理。
有对零件进行检验。
已作好 --- 用时两小时)
装好,要拆掉。
压料轮跟压料梁接处 面高低不平,导致装 机后, 轮子不转。(从 14 7 月 15 日 7 月 15 日 --20 日上 午,天的时间共发现 179 个不良品,平均 一天 40 个)
来料轮面不平, 导致质量问 题( 100 个大轮中有 2-4 个 是不合格的, 不合格品的比 率为 2-4 ﹪)
继续加强检查跟进, 如发现支承块Ⅱ偏 窄的,要立即上报并更换; 装配员工要 注意拧紧螺丝,品管员作好检查。
温玉宽
处理措施
预防措施
责任人
技术部已经确定更改好 15 个问题:其中 5 处更改图纸, 5 处确认图纸是对的,机加 没按要求做好。
更改的图纸已下发 《设计更改通知书》 , 机加、数控要严格按图纸作业。
品质异常处理报告
客户订单号码生产批量发生时间□有品名制单号码不良数量发生地点□无规格
订单数量
不 良 率
发起日期
□有□无
□进料检验
□机加检验■装配检验
□
出货检验
□客户反馈
权责单位
责任单位
完成时间
签名:
责任单位完成时间
制定:
责任单位完成时间
签名:
责任单位
完成时间
签名:
核准:
审核:
确认:
批次
批量
确认时间
□□分发
□ 品保部 □技术部 □ 装配部 □ 采购部 □ 货仓 □机加部 □业务部 □ 其它
注:表单发出,应急措施由责任部门负责必须在30分钟内作出回应。
厂内异常3日内回复完整报告到品质部归档,客退处理必须在1个工作日内回复品质部归档;表单编号:ZC---厂内制程 WX---外协 WG---外购 KS---客诉 。
分发路线:填单人--->责任单位--->品保部--->回签--->核准--->分发--->跟催
改善效果良好,可以结案。
改善效果不佳,仍须追踪。
效果追踪确认
承办人:复核人:
日期
纠正预防措施
责任人日 期异常来源:
不良证据
填单者深 圳 市 科 发 机 械 制 造 有 限 公 司Shenzhen Kofa Manufacture Co.,Ltd.品 质 异 常 处 理 报 告异常描述
应急处理措施日 期责任人根本原因分析编号(NO.):
审 核责任人图档实物责任人不良品处理对策
日期:
日期:效果确认
确认人
FR-QD-14-02。
品质异常报告格式[最新版]
品质异常报告格式品质异常报告格式篇一:品质部品质异常检讨报告品质部品质异常检讨报告事件问题描述如下:在6-1至6-3号生产的T8椭圆1/2平钩26*29.5和T8 1/2斜钩V字型直径26的产品,现这两款产品在生产至出货过程中混料包装出货到客户那里,导致影响客户的出货交期,有损客户对我司的印象,并造成公司物力资源的重大损失。
产品工序责任人如下:开机技术员:蔡灿军、赖虔洲品质IPQC:廖仲坤、赖惠兰点数贴标签:廖凤凤、罗贞凤、吕明裁管:廖国林出货检验:易浩品质部经查证对此事做原因分析如下:1、商务部的制令单上的图纸没更新只是文字描述。
2、针对产品规格和形状差不多的产品,且在同一台机器上生产,生产一款产品订单时更换模具生产下一款时,技术员未跟品质或点数工序沟通说下。
3、产品点数贴标签的时候标签贴错了,但当班的IPQC盖章时没检查到位发现问题。
4、裁管工序裁切时也没核对制令单来做,裁管员在裁管时没主动把首件拿给OQC检验确认。
5、生产出来的产品没有明确区分标识并分开放置,导致裁切、包装容易出错。
6、出货检查时OQC检验没及时发现问题杜绝流入客户那里。
7、新来员工及临时工未做相关岗前作业培训,容易放错误。
永久改善纠正措施如下:1、通知此事件相关负责人,然后召开品质异常检讨会。
2、商务部发出的制令单产品资料要及时更新。
3、新来员工及临时工应做相关的产品品质与作业规模培训再上岗。
4、品质部加强对品质检验员的培训与督导,特别是出货检查要把关到位。
5、生产车间5S要做好,如产品要准确标识区分,对于类似的产品要做明显标识并分开放置。
6、各部门的岗位职责说明书的制定落实。
让工作流程化,制度化。
这样大家工作更顺心。
7、各部门的管理制度撰写制定出来,并落实执行到位。
8、成立ISO内部审核小姐,对各部门的工作流程、5S、管理制度、作业规范、检验规范等相关事项进行不定期地审核与督导。
对于这件事,作为品质主管的我,在对品质检验员的培训与监督工作没做到位,虽有做品质程序文件及相关表单记录,品质部也有按程序来做事,但没监督品质检验员落实执行到位。
品质异常处理与改善报告
森威电子
提出
确认
流出原因:应该是加工水口时碰伤或者运输过程中碰伤的!
原因 分析 根本原因:1:此TPE软胶材料比较软!稍有碰到或划到就会有痕迹!
分析人 黄萍燕 纠正与预防措施(长期对策与预防异常再发生): 1:包装采取胶袋包装!尽量避免运输过程中的碰伤! 2:打包装前务必要求全检出货!
确认
完成时间
制定
东莞市运利塑胶五金制品有限公司
异常处理与改善措施报告
发出日期: 2016.12.27 客户名称 采购单号 发生地点 问题描述: 1、SW-E40底面壳有划伤痕! 森威 物料编号 HPI. 收货日期
编号:YL-QC-A/2-006
报告编号: QC20161201 物料名称 机 型 送货数量 WE40胶壳 SW-E40
审核
验证结果及确认:
完成时间
确认人
审核
异常影响区域 在线生产 库存 清查 仓存 与 处理 供应商仓存-成品 措施 供应商仓存-原材料 供应商在线生产 改善结案:
数量 /
处理措施 /
完成时间 /
责任人 /
确认 /
完成时间
确认人
审核
品质异常分析报告
品质异常分析报告1. 引言品质异常是指产品或服务在生产或运营过程中出现不符合预期标准的情况。
它会导致客户不满、产生质量问题、增加成本等一系列负面影响。
为了掌握并解决品质异常问题,本报告对最近发生的品质异常进行分析,并提供相应的解决方案。
2. 背景在过去的一段时间里,我们收到了一些关于我们产品质量问题的投诉。
这些问题主要涉及产品的易损性、功能失效、外观缺陷等方面。
为了解决这些问题,我们进行了全面的品质异常分析。
3. 分析方法在品质异常分析过程中,我们采用了以下方法:a) 数据收集:我们收集了所有与品质问题直接相关的数据,包括产品测试数据、用户投诉数据、生产过程数据等。
b) 根本原因分析:通过分析数据,我们确定了导致品质异常的根本原因。
这些原因可能包括材料质量问题、制造过程不当、设计失误等。
c) 影响分析:我们对品质异常对客户满意度、生产效率和成本等因素的影响进行了评估。
这有助于我们确定解决方案的优先级。
4. 分析结果经过全面的数据收集和分析,我们得出了以下结论:a) 品质异常主要是由于生产过程中的制造问题引起的。
具体来说,我们发现了一些制造工艺不合理的地方,导致了产品易损性增加。
b) 材料质量也是一个重要的问题。
我们发现一些原材料的质量不符合标准要求,这直接影响了产品的质量和性能。
c) 还有一些设计问题导致了产品的外观缺陷和功能失效。
这些问题在产品设计和研发阶段应该得到更多注意和改进。
5. 解决方案基于我们的分析结果,我们提出了以下解决方案:a) 对生产工艺进行优化。
我们将重新评估生产流程,优化制造工艺,以减少产品的易损性,并提高产品的质量和性能。
b) 加强供应链管理。
我们将与供应商密切合作,确保原材料的质量符合标准要求,并对供应商进行严格的审核和评估。
c) 加强产品设计和研发过程的质量控制。
我们将加大投入,提升设计团队的专业能力,以减少产品的外观缺陷和功能失效。
6. 结论通过品质异常分析,我们明确了导致品质问题的根本原因,并提出了相应的解决方案。