
什么是SPC?怎么用SPC?
什么是SPC?怎么⽤SPC?
1- What:什么是SPC
SPC:统计过程控制
SPC说到底,就是⼀个图表,把⽣产过程中的数据,收集起来⽤图表的形式展现出来。它的作⽤可以⼤致总结为:⽅便⼤家从图表中,找出有异常的数据。跟进数据趋势,预见异常发⽣的可能。
数据异常后,做出相应的改善对策
SPC中有8种图表,根据不同的场景,使⽤不同的图表。但是需要说明的是,这些图⽚都长的⼀样:
是的,都长成上⾯这个样⼦。当我花了两个星期,跟吃屎⼀样,把SPC⼿册啃完,画出那8个图之后,也发出了同样的感叹:卧草,都TM⼀样的,不就是个趋势图嘛!
当然,趋势图也是数据统计,所以也可以看做是SPC的⼀种实现⽅法。
SPC本质上就是⼀种特殊的趋势图,不过SPC给他们起来 ⼀个更有⽓质的名字:控制图。
当然了,控制图还要和普通的趋势图有差异的,具体表现为以下⼏点:
1. 控制图都有上下控制线和中⼼线,UCL和LCL(具体会在6-How⾥⾯说明)
2. 控制图的数据收集规则、数据分析的规则,更加的繁琐,更加的严格
3. 控制图⼀定要有相应的改善输出
恩,SPC就是这么⼀个玩意⼉。
需要说明的是,SPC和标准值没有关系,没有标准值也是可以做SPC控制图的。
2- Why:为什么要⽤SPC
说实话:都TM是客户要求的,是⽼板要求。(当我们是⼯程师的时候,都是这么想的)
说假话:为了及时发现⽣产过程中,由特殊原因导致的异常,及时改善。为了深⼊分析系统中的普通原因,进⼀步提⾼产品
品质,为客户提供更好的产品。(当成为⼀个⼯⼚的品质副总时,如何将⼀线数据浮上来,你会⾃然⽽然的想到SPC)
在思考为什么要⽤SPC时,我们的观点和认知,是随着职位不断成长的。不要硬逼着⾃⼰去理解SPC⼿册⾥,那⼗⼏
页鸡汤式的SPC概述。格局到了,⾃然就理解了。
但是SPC的作⽤是不会发⽣变化的,做就对了。
3- When:在什么时候⽤SPC
SPC⼿册⾥⾯说,SPC只有在过程受控状态下,才能使⽤。
但是实际上,SPC就是⼀个图表,任何情况,任何产品,只要有数据就可以⽤SPC控制图。只是它所体现出来的信息不同,
使⽤者透过SPC发现问题的程度不⼀样。
举个通俗⼀点的例⼦。张飞和关⽻出征沙场,张飞去探路。张飞趴在地上,⽤听⾳识距离之术,听了半晌得出⼀个结论:敌⼈距离我们还有250⽶。关⽻⼀旁说道:我知道张飞:你怎么知道的?关⽻:我看到的,就在前⾯呢。
我要表达的意思是,问题就在眼前的时,就别杀鸡⽤⽜⼑了。有做SPC的功夫,问题都已经解决了。产品开发阶段,或者⽣产过程未进⼊稳定阶段时,很多因素还没有确定下来,⽐如:产品设计还在不断变更员⼯作业⼿法还不确定
设备参数还在继续优化等等
这个时候,如果绘制SPC控制图,那么控制限可能在标准值的外⾯。
此时的重点⼯作,不是去研究SPC的9中异常模式,⽽是集中精⼒把眼前的问题解决,消除特殊原因,将⽣产过程稳定下来。
进⼊MP阶段,⽣产能⼒趋于稳定。很多问题从表⾯上已经很难发现了。这个时候,产品规格基本都能符合要求了,但是不合
格率还是⽐较⾼,需要深⼊挖掘问题,控制图就发挥了它的作⽤,在⼤量的数据统计中,找出异常点,给我们的改善指引⽅
向。
4- Who:谁来做SPC
SPC控制图的制作过程,⼤概分为:
1. SPC数据收集和绘制
2. 控制图分析
3. 改善推动
4. 控制限的变更
4.1 SPC数据的收集和绘制
SPC数据收集,本质上是⼀个抽样的过程,是对过程数据的监控。这个职责,我认为应该是过程质量监控(IPQC)的职
责。(好⼀点的公司,可能会建⽴⾃⼰的SFC系统,数据⾃动收集,这样数据更加准确、及时和完整)
控制图绘制好之后,⼀定要通过邮件、公司内⽹,ERP系统等形式,将其分发给各个职能部门,将⽣产信息扩散出去。
4.2 控制图分析
这个就没有指责的界定了。控制图就是⼀个表格,IPQC将数据分发出去之后,谁关⼼谁就看,出现了问题,⾃⼰就可以根据
数据去找原因。
但是执⾏过程中,应该有⼀个主导的部门,他来召集⼤家⼀起检讨。这个部门我认为应该是QE。
4.3 改善推动
还是QE来承担起这个责任,召集了会议,对SPC数据进⾏了检讨,接下来就是推动⼯程⼈员(ME、RD)提出相应的改善
对策,并进⾏现场落实的追踪。
4.4 控制限的变更
控制限不是标准线,它是⼀个动态的值,随着⽣产能⼒的不断提⾼,控制限也应及时的更新。控制限更新的实际有:抽样数量发⽣变更
实际量测数据,长期分布在中⼼线1个西格玛以内
从数据统计分析的能⼒上来看,我还是认为QE来做这个⼯作最合适。
5- Where:SPC⽤在哪⾥?
SPC是⽤来分析问题的⼯具,所以应该放在分析⼈员能看到的地⽅,⼤家不⽤花很多的时间,就能获取这些信息,⽐如:⽣产线的线头,群发给所有⽣产管理⼈员
公司内部的信息平台等等
6- How:怎么做SPC、怎么⽤SPC
怎么做SPC
SPC⼿册中花了⼤量的篇幅,去讲解如何计算SPC中的UCL、LCL等参数,以及⽤什么样线条绘制。作为⼀个⼯具,不应该
制作上花费太多的成本。实际也是如此,每个公司都有⾃⼰的控制图模板。
所以怎么做SPC的问题,可以具体细化成如下⼏点:
确定哪些关键属性要做SPC?⽐如齿轮的尺⼨,砝码的重量,螺丝的直径等等,⼜或者计数型的不良个数,缺陷数等等。
每天收集⼏次数据(频次)?
这是⼀个持续的过程,如果⽆法持续收集数据,就先努⼒将⽣产稳定下来,实现持续稳定⽣产。数据收集通常是每天定时的,⽐如
每2⼩时⼀次上下午各⼀次每天统计⼀次等等
每次数据取样的数量是多少?
抽取定量的产品,测试指定的关键属性,并记录数据。⽐如现在要对齿轮的直径进⾏SPC统计,每天每2⼩时收集⼀次数
据。每次收集数据时,抽取5pcs产品,测量他们的直径,并记录数值。
填写数据
选好公司的SPC控制图模板之后,按照模板,将数据填写进去就可以了。
怎么⽤SPC
SPC的使⽤起来也很简单,主要是要明⽩控制图的8中异常模式,这些模式包括:超出上下限
连续6点上升
连续9点同侧等等。
不过拉登认为,作为⼯具,数据异常的判断过程,应该也是⾃动的,管理者更需要做的是,根据控制图识别出的异常信息,去
做分析改善。
分析改善的⽅向SPC⼿册中,也给出了⼀些建议:看看是不是控制图描点错误,数据统计错误
取样过程中,是不是存在5M的差异?如⽩夜班⼈员不同,线体不同?
数据被⼈修改?当然实际解决问题,还是要系统的⽅法去分析,⽐如但不仅限于使⽤鱼⾻图找原因
5W1H多⽅⾯思考原因直⽅图、散点图、柏拉图提供数据依据
8D报告全⾯梳理异常改善过程
总之,SPC就是⼀个数据图表,更重要的还是数据分析之后的改善推动,和对策落实。⼯具嘛,完成了它的使命就够了。
补充
哦对了,SPC⼤致分为两类:计数型,计量型。计量型,可以测量的数据。⽐如尺⼨,重量,颜⾊值等等。
计数型,计数的数据。⽐如:好产品的数量,不合格产品的数量等等,⼜⽐如不合格项⽬的数量,包括划伤的数量等等。
这⼀点应该不重要,因为控制图模板,应该就可以引导我们,使⽤对应的图表,对数据填写起到防呆和引导作⽤呢。
对于6-How来说,计数型和计量型的SPC是没差的。
怎么⽤SPC德聚仁扬管理技 术
但是有同学反映,不知道怎么⽤SPC,什么情况下,使⽤哪⼀种SPC。我很奇怪,你为什么会有这样的疑问。我失眠了⼀个
晚上,终于想明⽩了这个问题。
接下来听听让我来分析⼀下,你看对不对哈。
你不会⽤SPC的原因
1- 绘制过程复杂
SPC控制图的过程还是⽐较繁琐的,⽐如现在我们要做⼀个X-R,均值极差控制图。
1. 取样测量,收集数据。
2. 把数据填写到纸质的图表上,然后在⽤笔画出线条(竟然还有这么原始的做法)。
牺牲了跟产线⼩班长搭讪的时间,终于把SPC控制图画出来了。接下来就是判定异常了。
2-控制图异常判定这⼀次,我们怀着把眼睛看瞎的壮志,开始⽤排除法,查找异常超出上下限了没有?
数数连续上升的点,1,2,3,4,5,尼玛就差⼀个
数数同侧的点,1,2,34,5,6,7,8,尼玛⼜是差⼀个
看看有没有14点在C区….
20分钟之后,你揉了揉⾟辣的眼睛,长长的叹了⼝⽓,还好,没有什么异常。
这个是时候,⽼板⾛过来,拍了拍你的肩膀,⼿⼜背到了⾝后:
⽼板:拉登啊,那个控制图做好了吗?
拉登:做好了,我看过了,没有什么异常。
⽼板:恩?X-R图,不是让你做X-MR图吗?抓紧更新⼀下,下班前给我啊。对了,数据要⼀个星期的哈。
你妹…
恩,这个时候你要做什么?闭上眼睛,双⼿合⼗,虔诚祷告,⼼⾥默念:品管⼤实话…品管⼤实话…品管⼤实话…品管⼤实话…
SPC跟我做
既然叫做⼯具,就应该像充⽓娃娃⼀样,解决我们的需求,⽤起来⼜很爽才对。
所以我⽤Excel做了⼀个⾃动化的SPC图。看看下⾯这张图,有没有让你很冲动?
这个表格有下⾯⼏个功能
1. 输⼊数据后,⾃动⽣成SPC控制图
2. 点击控制图名称,⼀件切换SPC中的所有控制图类型。
3. ⾃动判定异常数据,在图表中⽤红⾊标记出来。
4. 数据库存储SPC数据,⼀张控制图可以做⼀年,点击按钮就可以动态查看任意时间段的数据。
SPC中的异常原因该怎么理解

SPC中的异常原因该怎么理解
SPC统计过程控制从内容上说包含两部分:一是计算过程能力指数,分析稳定的过程能力满足技术要求的程度,并对过程质量进行评价;二是利用控制图,分析过程的稳定性,对过程存在的异常原因进行预警。对异常原因的预警是保证质量和减少不良的关键环节,那么如何理解SPC中的异常原因,请看以下分析。
在产品的生产过程中,根据来源不同,影响产品质量的原因可归结为5M1E(人员、设备、原材料、工艺方法、测量和环境)。但从产品质量的影响大小来分,又可分为偶然原因和异常原因两类。异常原因和偶然原因是两个相对的概念,要理解SPC中的异常原因就必然提到偶然原因。偶然原因是过程固有的,始终存在,对质量的影响微小,但难以除去。例如做面包。每次在做面包的时候,用同样的量具装面粉,量具里的面粉也不是每次绝对一样多,这种差别就是偶然原因导致的误差。异常原因则非过程固有,有时存在,有时不存在,对质量影响大,但不难除去。仍以做面包为例,如果烤出来的面包口感有显著差别,经检查发现是忘记加鸡蛋了,这种原因就是异常原因,深究下去,可能是鸡蛋断货、也可能是鸡蛋打在错误的容器里了等等。
理解了SPC中的异常原因,那么如何发现异常原因的存在呢?异常原因通常引起质量的异常波动,1924年休哈特博士根据统计学原理设计出SPC控制图,并在图中设定相应的控制界限,当异常波动发生时,点子就会落在SPC控制图的控制界限之外。因此点子频频出界就可判定存在异常原因,操作人员应及时找出具体原因,采取措施消除异常,使生产过程重新进入稳定状态。
通过以上分析,我们理解了SPC中的异常原因以及如何发现异常原因。异常原因是SPC统计过程中的主要监测对象,对异常原因的准确监测通常可以减少不良与返工,节省大量人工与原材料成本。因此,准确把控异常原因对SPC的使用者至关重要。
文章来源:盈飞无限
什么是SPC
什么是SPC?
SPC即统计过程控制(Statistical Process Control)。SPC主要是指应用统计分析技术对生产过程进行实时监控,科学的区分出生产过程中产品质量的随机波动与异常波动,从而对生产过程的异常趋势提出预警,以便生产管理人员及时采取措施,消除异常,恢复过程的稳定,从而达到提高和控制质量的目的。
。。在生产过程中,产品的加工尺寸的波动是不可避免的。它是由人、机器、材料、方法和环境等基本因素的波动影响所致。波动分为两种:正常波动和异常波动.正常波动是偶然性原因(不可避免因素)造成的。它对产品质量影响较小,在技术上难以消除,在经济上也不值得消除.异常波动是由系统原因(异常因素)造成的。它对产品质量影响很大,但能够采取措施避免和消除。过程控制的目的就是消除、避免异常波动,使过程处于正常波动状态。
SPC技术原理
计过程控制(SPC)是一种借助数理统计方法的过程控制工具。它对生产过程进行分析评价,根据反馈信息及时发现系统性因素出现的征兆,并采取措施消除其影响,使过程维持在仅受随机性因素影响的受控状态,以达到控制质量的目的。当过程仅受随机因素影响时,过程处于统计控制状态(简称受控状态);当过程中存在系统因素的影响时,过程处于统计失控状态(简称失控状态).由于过程波动具有统计规律性,当过程受控时,过程特性一般服从稳定的随机分布;而失控时,过程分布将发生改变。SPC正是利用过程波动的统计规律性对过程进行分析控制的。因而,它强调过程在受控和有能力的状态下运行,从而使产品和服务稳定地满足顾客的要求。
SPC可以为企业带的好处
SPC 强调全过程监控、全系统参与,并且强调用科学方法(主要是统计技术)来保证全过程的预防。SPC不仅适用于质量控制,更可应用于一切管理过程(如产品设计、市场分析等)。正是它的这种全员参与管理质量的思想,实施SPC可以帮助企业在质量控制上真正作到”事前”预防和控制,SPC可以:
SPC中CP与CPK的区别是什么?
全球排名第一的实时SPC解决方案提供商
SPC中CP与CPK的区别是什么?
关键词:SPC, CP, CPK, CP与CPK的区别
实施SPC过程中的关键环节是评价过程能力,过程能力是过程加工质量方面的能力,它是衡量稳态下过程加工内在一致性的最小波动。过程能力的值我们称之为过程能力指数,即CP、CPK,那么CP与CPK的区别是什么呢?
双侧公差情况的过程能力指数
双侧公差情况的过程能力指数
CP是双侧公差情况下的过程能力指数,计算公式为:CP =T/6σ= TU-TL/6σ,其中T为技术公差的幅度,反映对产品的技术要求,TU、TL分别表示上、下公差限,σ为质量特性值分布的总体标准差,反映过程加工的一致性。根据T与6σ的相对大小可以得到过程能力指数,CP值越大,表明加工质量越高。
有偏移情况的过程能力指数
有偏移情况的过程能力指数
当产品质量特性值分布的均值μ与公差中心M不重合时,不合格品率增大,CP值降低,故CP
=T/6σ= TU-TL/6σ所计算的过程能力指数不能反映有偏差的实际情况,需要加以修正。修正后的过程能力指数为CPK,计算公式为CPK=(1-K)CP=(1-K)*T/6σ,K代表μ对于M的相对偏移度,当μ=M(即分布中心与公差中心重合无偏移)时,K=0,CPK=CP。
综上所述,无偏移情况的CP表示过程加工的一致性,即“质量能力”,CP越大,则质量能力越强;而有偏移情况的CPK反映过程中心μ与公差中心M的偏移情况,CPK越大,则二者偏离越小,是过程的“质量能力”与“管理能力”二者综合的结果。故CP与CPK的区别在于着重点不同,实 全球排名第一的实时SPC解决方案提供商
际应用时需要同时加以考虑。
SPC是什么意思

聚焦质量控制预警
美国盈飞无限(InfinityQS) 1 / 2 SPC是什么意思?
SPC概述
SPC,统计过程控制(Statistical Process Control),是一个科学的,以数据为核心的质量分析
和改进方法,已成为当前各行业企业对生产过程进行质量监控的标准方法之一。
今天, SPC的应用已经全面发展到了实时分析和响应阶段。企业通过对生产过程数据进行实时
采集和分析,可以在产品出现质量缺陷以前就发现其变化趋势,并进行相应的调整和改进,从而避
免产品的报废,降低了原材料及生产成本。
与传统的方法和手段相比,实时SPC更能够满足制造业企业规模化和自动化生产的质量管理
需求。
SPC应用原理
在生产过程中,实际成品的规格参数的波动是不可避免的。它是由人、机器、材料、方法和环
境等因素的波动影响所致。波动分为两种:正常波动和异常波动。正常波动是由一些随机性因素(不
可避免的因素)造成的。它对产品质量影响较小,在技术上难以消除,在经济上也不值得消除。异
常波动是由系统性因素(可避免的异常变化因素)造成的。它对产品质量影响很大,但能够采取措
施避免和消除。过程控制的目的就是最大化地避免和消除生产过程中的异常波动,
SPC应用统计分析技术对生产过程进行监控,科学地区分出生产过程中产品质量的正常波动
与异常波动,从而对生产过程的异常趋势提出预警,以便生产管理人员及时采取措施,消除异常,
确保整个生产过程处于正常波动状态,从而生产出质量可靠、稳定的产品,降低由于异常波动所导
致的原材料和时间成本浪费。
基于SPC理论,企业通过对产品生产过程中的各项质量相关数据进行实时地的采集和分析,
可以随时掌控整个生产过程的稳定状态和质量水平。
在实际生产中,企业一般拥有了两个重要的质量管理目标——控制限(Control Limits)和规格
限(Specification Limits)。其中控制限是由企业整体的生产能力所决定的,代表着企业的实际生产
【SPC全称】SPC全称是什么?概念及技术原理有哪些?

全球排名第一的实时SPC解决方案提供商
【SPC全称】SPC全称是什么?概念及技术原理有哪些?
全球排名第一的实时SPC解决方案提供商
关键词:SPC全称
导语:如今SPC业已成为企业质量管理必不可少的工具和质量保证手段,也是利用高新技术改造传统企业的重要内容,那么,SPC全称是什么,概念及技术原理有哪些?
图示:SPC全称是什么?概念及技术原理有哪些?
随着市场竞争的日益激烈,企业对产品的质量提出了更高的要求,特别是生产国际化的产品,企业将面临着全球化的产品竞争,而产品竞争的法宝就是以质取胜,质量无国界,企业要想加入全球产业链之中,就必须按照国际统一的质量管理标准和方法进行质量管理。现在,世界许多大公司不仅自身采用SPC,而且要求供应商也必须采用SPC控制质量。那么,SPC全称是什么?概念及技术原理有哪些?下面我们将做详细介绍:
SPC全称是Statistical Process Control,即统计过程控制。它对生产过程进行分析评价,根据反馈信息及时发现系统性因素出现的征兆,并采取措施消除其影响,使过程维持在仅受随机性因素影响的受控状态,以达到控制质量的目的。当过程仅受随机因素影响时,过程处于统计控制状态(简称受控状态);当过程中存在系统因素的影响时,过程处于统计失控状态(简称失控状态)。由于过程波动具有统计规律性,当过程受控时,过程特性一般服从稳定的随机分布;而失控时,过程分布将发生改变。SPC正是利用过程波动的统计规律性对过程进行分析控制的。因而,它强调过程在受 全球排名第一的实时SPC解决方案提供商
控和有能力的状态下运行,从而使产品和服务稳定地满足顾客的要求。
以上就是SPC全称、概念及技术原理的解释。SPC的优势在于提前预防来降低差错率,减少不必要的返工和浪费,降低企业的投入成本,从而提高产品品质,预防质量事故的发生,最终提高劳动生产率。
什么是SPC地板
什么是SPC地板
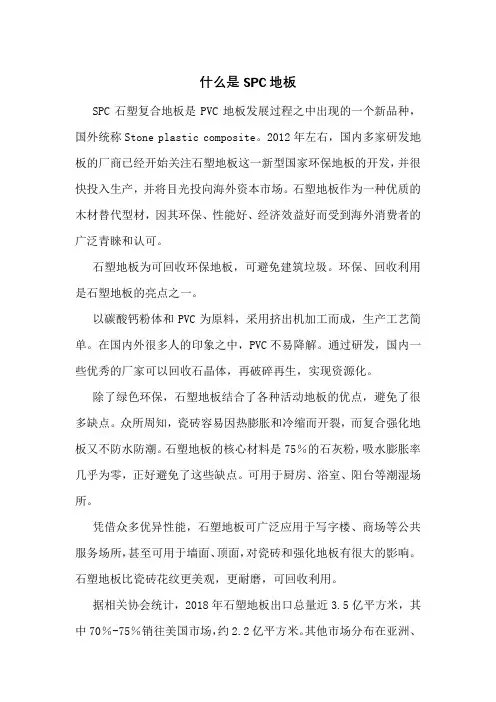
SPC石塑复合地板是PVC地板发展过程之中出现的一个新品种,国外统称Stone plastic composite。2012年左右,国内多家研发地板的厂商已经开始关注石塑地板这一新型国家环保地板的开发,并很快投入生产,并将目光投向海外资本市场。石塑地板作为一种优质的木材替代型材,因其环保、性能好、经济效益好而受到海外消费者的广泛青睐和认可。
石塑地板为可回收环保地板,可避免建筑垃圾。环保、回收利用是石塑地板的亮点之一。
以碳酸钙粉体和PVC为原料,采用挤出机加工而成,生产工艺简单。在国内外很多人的印象之中,PVC不易降解。通过研发,国内一些优秀的厂家可以回收石晶体,再破碎再生,实现资源化。
除了绿色环保,石塑地板结合了各种活动地板的优点,避免了很多缺点。众所周知,瓷砖容易因热膨胀和冷缩而开裂,而复合强化地板又不防水防潮。石塑地板的核心材料是75%的石灰粉,吸水膨胀率几乎为零,正好避免了这些缺点。可用于厨房、浴室、阳台等潮湿场所。
凭借众多优异性能,石塑地板可广泛应用于写字楼、商场等公共服务场所,甚至可用于墙面、顶面,对瓷砖和强化地板有很大的影响。石塑地板比瓷砖花纹更美观,更耐磨,可回收利用。
据相关协会统计,2018年石塑地板出口总量近3.5亿平方米,其中70%-75%销往美国市场,约2.2亿平方米。其他市场分布在亚洲、非洲、拉丁美洲和欧洲。
石塑地板又称懒地板,因为它容易拆卸,经久耐用。石塑地板在国外很受欢迎,特别是在美国市场,但在中国还处于推广的初级阶段。
在全国范围之内,北京、上海和安徽的一些幼儿园都有石塑地板。无甲醛、防滑、都石塑地板的优点,非常适合幼儿园、养老院等地使用,近年来,国家高度重视发展“一老一小”产业,因此润竹非常看好石塑地板的发展潜力。
石塑地板新颖的设计和色彩可以打动80、90、00个消费群体。他们将是石塑地板的主要消费者。石塑地板具有个性化花纹、自由装配的优势,满足了90后和00后的消费需求和审美追求,石塑地板是未来家装市场的主力军,黑科技!但国内部分企业使用的再生材料重金属含量严重超标,低端石塑地板产品已影响市场。有业内人士对此忧心忡忡,无异于杀鸡取卵。从行业角度,建议大家不要伤害行业、伤害自己的事情。只要企业不断的创新石塑地板产品,而不是大的价格战,这个行业就可以正常发展,蓬勃向上。
面试会问spc什么知识
面试会问SPC什么知识
什么是SPC
SPC,即统计过程控制(Statistical Process Control),是一种用于监控和控制过程稳定性的质量管理方法。它基于统计学原理,通过收集和分析数据,以识别过程中的变异性并进行有效的控制。SPC可以帮助组织改善产品质量、提高生产效率和降低成本。
SPC的重要性
在现代生产环境中,产品质量和过程稳定性是至关重要的。通过采用SPC方法,企业可以实时监测和控制生产过程,及时发现异常和变异,及时采取措施进行调整和改进。这样可以确保产品的一致性和可靠性,提高客户满意度,并增强企业的竞争力。
面试中常见的SPC问题
1. 什么是过程稳定性?为什么过程稳定性对产品质量至关重要?
2. SPC的核心原则是什么?
3. SPC方法中常用的统计工具有哪些?请举例说明其应用场景。
4. 如何确定控制限和规格限?
5. 什么是过程能力指数(Cpk)?如何计算和解读Cpk值?
6. SPC与传统质量控制方法有何区别?
7. SPC在制造业以外的领域中是否有应用?请举例说明。
8. SPC的实施过程中可能遇到的挑战有哪些?如何克服这些挑战?
9. 如何建立一个有效的SPC系统?请提供步骤和注意事项。
10. 请说明SPC的优点和局限性。
面试技巧
除了了解SPC的基本概念和原理外,还有一些面试技巧可以帮助你在面试中更好地回答SPC相关的问题:
1. 准备案例:准备一些实际案例,以说明你在实践中如何应用SPC方法解决质量问题或改进过程。
2. 深入理解统计工具:熟悉SPC方法中常用的统计工具,例如控制图、直方图、散点图等,并能够解释它们的作用和用途。
3. 强调结果和效益:在回答问题时,着重强调你在实施SPC过程中取得的结果和改进效益,如产品质量提升、成本降低等。 4. 关注行业特点:了解所面试的企业所属的行业特点,例如医疗、汽车、电子等,以便在回答问题时能够针对性地提供相关案例和解决方案。
SPC计划
Page 1 of 30 什么叫SPC?
SPC是英文 Statistical Process Control的縮寫﹐意為統計制程管制。
推行SPC的目的是什么﹖
推行SPC的目的是﹕通過制程改善﹐將制程提升至最佳﹑穩定的狀態﹐在此前提下﹐按照一定的規律隨機地收集一組數據﹔根據穩定制程定義之具體管制圖﹐作出管制圖﹔以后再將收集之樣本數據描於管制圖上﹐所描點的走向反應了制程穩定或偏移的情況﹐以便及時地控制制程。
SPC能解決的制程問題﹕
經濟性﹕有效的抽樣管制﹐不用全檢﹐預估不良率﹐得以控制成本。使制程穩定﹐生產可以預測﹐從而能夠掌握品質﹑成本﹑交期。
預警性/時效性﹕制程的異常趨勢可即時對策﹐預防整批不良﹐以減少浪費。
分辨共同原因與特殊原因﹕作為局部問題對策或管理階層的系統改進之參考。
善用機器設備﹕估計機器能力﹐可妥善安排適當機器生產適當零件。 Page 2 of 30 改善的評估﹕制程能力可作為改善前后比較之簡單指標﹐作為制程檢討的共同語言。
品質變異﹕共同原因及特殊原因
共同原因﹕制程中的變異因素是在統計的管制狀態下﹐其產品之特性有共同的分配
﹖預測
時間
預測
時間 Page 3 of 30 特殊原因﹕制程中變異因素不在統計的管制狀態下﹐其產品之特性沒有固定的分配
管制圖的原理﹕(由于我們將用到P管制圖﹐這里就以P管制圖為例說明)
假定我們現在的制程處於穩定狀態﹐當我們多次抽樣采集其不良率時﹐其不良率將呈現下面的分布情況﹕
根據不良率數據計算其標准差﹐當不良率數分配在正負三倍標准差范圍內時﹐我們認為制程較為理想﹐于是將上圖順時針轉90度後﹐則成下面的形狀:
UCL—上管制限 不良率分配次數
不良率 `
三倍標准差 二倍標准差 一倍標准差 一倍標准差 二倍標准差 三倍標准差 Page 4 of 30
SPC基础
SPC(统计过程控制)基础知识培训教材
第一部分 SPC统计过程控制概论
1、什幺是SPC?
SPC是三个英文单词的缩写(Statistical Process Control),即统计过程控制是应用统
计方法对过程中的各个阶段进行监控,从而达到质量保证与质量改进的目的。在此可将
统计学看成是从一系列数据中收集信息的工具,它是通过预防而不是通过检测来避免浪
费。
SPC的特点是:1.全系统的,要求全员参与,人人有责;2.强调用科学的方法来保
证达到目的;3.SPC强调全过程的预防为主;4.SPC不仅用于生产过程,而且可用于服
务过程和一切管理过程。
SPC要点:1.SPC是运用统计学方法将过程的输出量和预先设定的控制界限进行比
较,并分辨出通常原因和异常原因,从而在生产过程中进行质量控制;2.SPC是预防行
为,可针对问题的纠正措施提供有效的资源配置;3.SPC是一系列的“事前”方法,它
不仅是检测,而且是通过系统的分析、使用收集的数据,并以过程能力为基础,来预测
过程的发展趋势。
2、SPC的发展史与质量管理的进展
20世纪二三十年代,美国贝尔电话实验室的休哈特(W.A.Shewhart)博士首先提出
过程控制的概念与实施过程控制的方法,并于1931年出版了“加工产品品质的经济控
制”(Economic Control of Quality of Manufactured Products)之后,SPC应用于各种制造
过程改善便从此展开。今天的SPC与当年的休哈特方法并没有根本的区别。
当时SPC并不流行,二次世界大战后期,美国开始在军工部门推行休哈特的方法,
但应用并不广泛。战后,美国成为当时工业强大的国家,于是统计过程控制方法在1950~
1980年这一阶段内逐渐从美国工业中消失。反之,在战后经济遭到严重破坏的日本,白
废待兴,提出了以产品质量为根本来提高竞争力,所以到美国请了戴明等人到日本指导
品质,将SPC的概念引入日本。SPC在戴明的指导下,功能发挥的很不错,从1950年
SPC是什么?
盈飞无限
【SPC】SPC是什么?
关键词:SPC
导语:质量管理已经成为制造业和人们口中越来越流行的一个词,而SPC一词是和质量管理最为密切相关的。也因此,SPC备受关注。
人们关注质量管理,关注SPC,但是还有相当多的人不知道它是什么,它有什么优势,又能给企业质量管理带来什么。虽然有疑问,但是有一点可以确认,SPC与品质改进息息相关,否则不会引起这么大的关注。文章就以专业做SPC的盈飞无限公司为例,从以上几方面答疑解惑,介绍SPC是什么。
图示:SPC是什么?
一、SPC的含义
SPC是Statistical Process Control的简称统计过程控制。统计过程控制(SPC)是对制造流程进行测量、控制和品质改善的行业标准方法论。它将在实时生产过程中获得的以产品或其他形式存在的质量参数绘制在事先确定好控制限的图表上,从而帮助企业对生产的过程进行实时的管控与分析。而SPC软件工具则是一种科学的、以数据为依据的质量分析与盈飞无限
改进工具。在它的帮助下,企业的质量负责人再也不用靠“猜”来进行质量管理了。
二、SPC与质量管理
质量管理,也就是不断改进生产,实现品质的良好口碑,增强企业在市场上的竞争力。这是一个不断改进、不断摸索的过程,也是一个不容易实现的过程。但是通过SPC软件,质量管理不再是难以攀登的高峰,我们可以从盈飞无限SPC软件的独特价值上看出:
削减成本
对于制造企业而言,质量改进和成本削减可以同步进行。每年,制造企业因质量问题导致的报废、返工、 白送(多灌)甚至召回等造成的直接损失超过数十亿美元。作为科学的、经过验证的方法论,SPC理论下的SPC软件工具能够有效帮助企业通过积极的进行实时质量监控降低不良成本, 并且在缺陷产品出现之前及时做出预防。
避免召回
产品召回会导致生产制造企业每年数十亿元的生产成本损失,严重的甚至会对企业品牌造成灾难性影响。SPC质量管理软件提供了面向企业内部生产质量数据和外部供应链质量数据的完整的可视化管理,将产品召回的风险降至最低。