
04正装模具
随堂练习
参照教材P125,图4-43, 绘制合模状态的模具装配图。
主讲人 张双
设计护板支架冲裁模总体结构 ——复合模(正装)
本课重点
★正装式复合模模具结构
复合模
复合模是在压力机的一次工作行程中,在模具同一部位 同时完成数道(分离)工序的模具。
设计难点:
如何在同一工作位置上合理地布置好几对凸、凹模
结构上的主要特征:
凸凹模 有一个既是落料凸模又是冲孔凹模的
1-打杆 2-模柄 3-推板 4-推杆 5-卸料螺钉 6-凸凹模 7-卸料板 8-落料凹模 9-顶件块 10-带肩顶杆 11-冲孔凸模 12-挡料销 13-导料销
正装式复合模
立体 三视图 分解
教材p125
1、模具的导向方式?
三视图
2、条料的位方式?
3、工作结束一瞬间,条料处在什么位置?如何取下?
4、工作结束一瞬间,制件处在什么位置?如何取下?
5、工作结束一瞬间,冲孔废料处在什么位置?如何取下?
正装式复合模(又称顺装式复合模)
结构特点: 三套除料、除件装置
优点:
冲出的冲件平直度较高
缺点:
结构复杂,冲件容易被嵌入边料中影响操作。
适用:
冲制材质较软或板料较薄的平直度要求较高的冲裁件, 可以冲制孔边距离较小的冲裁件。
模具设计知识总结

模具设计知识总结1.塑性变形体积不变条件,塑性变形时,物体体积的变化与平均应力成正比。
其产生的主应变图可能有三类:1.具有一个正应变及负应变;2.具有一个负应变和两个正应变;3.一个主应变为零,另两个应变之大小相等符号相反。
2.冲裁是利用模具使板料产生分离的一种冲压工序,冲裁是最基本的冲压工序。
冲裁是分离工序的总称,她包括落料、冲孔、切断、修边、切舌、弯曲等多种工序。
一般来说,冲裁主要是指落料和冲孔工序。
3.冲裁的变形过程:1.弹性变形阶段(变形区内部材料应力小于屈服应力);2.塑性变形阶段(变形区内部材料应力大于屈服应力);3.断裂分离阶段(变形区内部材料应力大于强度极限)。
4.冲裁断面可分为明显的四个部分:塌角、光亮、毛面和毛刺。
5.冲裁件质量:指断面状况、尺寸精度和形状误差。
在影响冲裁件质量的组成因素中,间隙时主要的因素之一。
冲裁件的断面质量主要指塌角的大小、光面约占板厚的比例、毛面的斜角大小及毛刺等。
间隙合适时,冲裁时上下刃口处所产生的剪切裂纹基本重合,这时光面约占板厚的1/2~1/3,切断面的塌角、毛刺和斜度均很小,完全基本满足一般冲裁件的要求。
间隙过小时,凸模刃口处的裂纹比合理间隙时向外错开一段距离;间隙过大时,凸模刃口处的裂纹比合理间隙时向内错开一段距离,材料的弯曲与拉申增大,拉应力增大,塑性变形阶段较早结束,致使断面光面减小,塌角与斜度增大,形成厚而大的拉长毛刺,且难以去除,同时冲裁件的翘曲现象严重,影响生产的正常进行。
(材料的相对厚度越大,弹性变形量越小,因而制件的精度也越高。
冲裁件尺寸越小,形状越简单则精度越高。
)凸凹模刃口尺寸计算的依据和计算准则:在冲裁件尺寸的测量和是使用中,都是以光面的尺寸为基准。
落料件的光面是因凹模刃口挤切材料产生的,而孔的光面是凸模刃口挤切材料产生的。
故计算刃口尺寸时,应按落料和冲孔两种情况分别进行,其原则如下:1.落料:落料件光面尺寸与凹模尺寸相等,故应与凹模尺寸为为基准(落料凹模基本尺寸应去工件尺寸公差范围内的较小尺寸。
模具类别和分类方法

模具类别和分类⽅法模具类别和分类⽅法科学地对模具进⾏分类,对有计划地发展模具⼯业,系统地研究和开发模具⽣产技术,研究和制订摸具技术标准.实砚专业⽐⽣产,都具有重要的技术经济意义,对研究和制订模具技术标准体系,具有更重要的阶值,是其基础。
模具分类⽅法很多,过去常使⽤的有:按模具结构形式分类,如单⼯序模,复式冲模等;按使⽤对象分类,如汽车覆盖件模具、电机模具等;按加⼯材料性质分类,如⾦属制品⽤模具,⾮⾦属制⽤模具等;按模具制造材料分类,如硬质合⾦模具等;按⼯艺性质分类,如拉深模、粉末冶⾦模、锻模等。
这些分类⽅法中,有些不能全⾯地反映各种模具的结构和成形加⼯⼯艺的特点,以及它们的使⽤功能。
为此,采⽤以使⽤模具进⾏成形加⼯的⼯艺性质和使⽤对象为主的综合分类⽅法,将模具分为⼗⼤类,见表1各⼤类模具,⼜可根据模具结构、材料、使⽤功能以及制模⽅法等分为若⼲⼩类或品种。
⼏种冷压模具的结构经过多年冷冲压模具的设计实践使我深深体会到,设计的冷冲压模具的结构是否合理,是否好⽤,对能否⽣产出合格的⼯件,开发的新产品能否成功,是⾄关重要的。
⼀套模具,结构简单的不过⼏⼗个零部件组成。
但是,我们绝不能⼩看它。
在刚开始设计时,是选何种模具结构形式,是选正装模具结构(即凹模安装在下模座上)呢?还是倒(反)装模具结构(即凸模安装在下模座上)?是选单⼯序模具结构呢?还是选复合模具结构?这是摆在我们每个模具⼯作者⾯前的⼀个⾮常值得深⼊探讨的话题,这⾥⾯是⼤有⽂章可做的。
1 何时选⽤正装模具结构(由于加精度要求不⾼,⽣产批量不⼤的⼯件,在很多⽣产企业都普遍存在。
故只讨论⽆导向装置的单⼯序模)1.1 正装模具的结构特点正装模具的结构特点是凹模安装在下模座上。
故⽆论是⼯件的落料、冲孔,还是其它⼀些⼯序,⼯件或废料能⾮常⽅便的落⼊冲床⼯作台上的废料孔中。
因此在设计正装模具时,就不必考虑⼯件或废料的流向。
因⽽使设计出的模具结构⾮常简单,⾮常实⽤。
模具调试作业规范
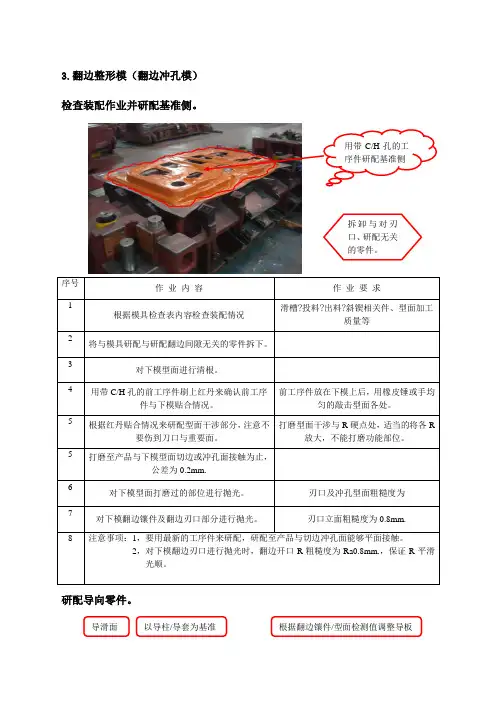
3.翻边整形模(翻边冲孔模) 检查装配作业并研配基准侧。
序号 作 业 内 容作 业 要 求1根据模具检查表内容检查装配情况滑槽?投料?出料?斜锲相关件、型面加工质量等2 将与模具研配与研配翻边间隙无关的零件拆下。
3 对下模型面进行清根。
4用带C/H 孔的前工序件刷上红丹来确认前工序件与下模贴合情况。
前工序件放在下模上后,用橡皮锤或手均匀的敲击型面各处。
5根据红丹贴合情况来研配型面干涉部分,注意不要伤到刀口与重要面。
打磨型面干涉与R 硬点处,适当的将各R放大,不能打磨功能部位。
5打磨至产品与下模型面切边或冲孔面接触为止,公差为0.2mm.6 对下模型面打磨过的部位进行抛光。
刃口及冲孔型面粗糙度为7 对下模翻边镶件及翻边刃口部分进行抛光。
刃口立面粗糙度为0.8mm.8注意事项:1,要用最新的工序件来研配,研配至产品与切边冲孔面能够平面接触。
2,对下模翻边刃口进行抛光时,翻边开口R 粗糙度为Ra0.8mm.,保证R 平滑光顺。
研配导向零件。
用带C/H 孔的工序件研配基准侧拆卸与对刃口、研配无关的零件。
导滑面以导柱/导套为基准根据翻边镶件/型面检测值调整导板研配翻边镶件。
研配压料器/浮顶器。
对模具镶件与压料器抛光。
T1试模调试功能零件并打工序件。
4调整落料模。
检查装配并研配导向零件。
10 注意事项:1研配导板时,导板不能有刮伤。
2落料模导板间隙应稍大,在~0.10mm内。
3导柱与导套的配合间隙很重要,不应有擦黑/单边的现象。
研配刀口、冲头、导正销。
序号作业内容作业要求1 合模前对上下模刃口进行检查,检查加工漏洞和加工质量。
不应出现上模/下模未精加工现象刃口不能倒角或有缺陷等现象。
2 对下模(基准侧)刃口用精抛光油石推光,并去除刃口毛刺。
保证刃口垂直度与光洁度。
刃口必须锋利。
3 根据排样图观察刃口部分,区分基准侧与非基准侧。
确认精切刀的直线度要求。
4 在下模(压机上为上模)刃口上均匀的涂上红丹,上模(压机上为下模)刃口均贴上橡皮泥,并在模具四角处的限位块上垫入安全高度的等高垫块。
注塑类内外饰模具通用技术规范

3.26.2 其余零件按照双方协商制定,并满足模具寿命和使用要求。 3.27 注塑成型模具表面有皮纹时,皮纹样式必需符合长安公司提供的皮纹样板 (CTF 样板)及皮纹深度、范围要求。
第 7 页 共 23 页
3.28 内饰件(外饰件)有皮纹要求时,为了具有同一风格装饰效果纹理,模具 型腔的选材必须保持一致。 3.29 模具零件品牌及材料要求。 严禁私自变更和长安达成一致的模具制造过程中所选用的钢材、热流道、关 重标准件等,(如有异议,请提交申请,经长安同意后方可使用)。 3.29.1 模具供应商必须提供相关材料必须证明所备材料符合本要求。若对模具 材料选择若有异议,需书面提出建议,双方商议确认最终材料要求。 3.29.2 模具主要部件材料明细参考下表:
第 2 页 共 23 页
目
录
1.范围 2.规范性引用文件 3.基本要求 4.流道系统 5.液压机构、抽芯及复位机构 6.冷却系统 7.滑块、斜顶机构 8.导向、锁紧及镶拼 9.顶出系统 10.模具安装、起吊 11.品质要求 12.检查 13.项目管理 14.设计变更 15.提交资料 16.其他要求
3.30 在成型部位中,产品和模具均要做断差,采取天包地方式,中小型模具 0.05mm, 大型模具 0.1mm,保险杠等 0.15mm,对于影响内外饰精致工艺 的部位须另单独提出。 4、流道系统 4.1 热流道要求: 4.1.1 供应商模具数据流道系统信息须符合长安汽车股份有限公司 《模流分析报 告》中关于模具流道信息的要求,其主要包含:流道的分类(模具中采用热 流道还是冷流道),流道的截面形状(圆形、梯形、椭圆形等)、流道的尺 寸大小、浇口的形式(点浇口、侧浇口、潜伏式浇口等)、浇口的尺寸大小、 浇口的位置以及浇口的数量等。 4.1.2 浇口套与注塑机喷嘴的配合要求良好,无漏胶。 4.1.3 升温时间要求:热流道 200℃/30min;热喷嘴 200℃/20min;并且能够有 热电偶等加热控制装置对热流道进行精确控制。 4.1.4 热流道总成要耐受在 100-300℃的工作温度所产生的热变形以及需能耐
注塑成型及模具的基础知识课件

双色模
▐ 双色模的优点:
双色模可以成型不只两种不同的塑料,可以为多色。 双色成型产品比组装件更美观,没有装配间隙。
▐ 双色模的缺点:
双色成型需要专门的成型机。 双色模需要更高的模具加工、定位精度。 双色模需要更高的模具安装精度,以及更精准的成型工艺。
NEC Confidential
非金属材料模分为:塑料成型模(挤塑,吹塑,注塑,压塑,气辅,真 空吸塑等),橡胶模,玻璃模,陶瓷模,粉末冶金模(聚四氟乙烯)等NEC Confi Nhomakorabeaential
注塑模具基础知识
▐ 模具的分类 ▐ 注塑原理介绍 ▐ 注塑模具介绍 ▐ 常见注塑模具类型 ▐ 模具加工工艺 ▐ 模具修改方式
NEC Confidential
品密度低,不溢料式需要精确计算用料,成型密度高。 半溢料式需要大致计量,一开始溢料,到一定阶段时 不再溢料,产品密度较好把握。
NEC Confidential
模压成型
▐ 模压成型的优点:
生产效率高,便于实现专业化和自动化生产; 产品尺寸精度高,重复性好; 表面光洁,无需二次修饰; 能一次成型结构复杂的制品; 因为批量生产,价格相对低廉。
NEC Confidential
注塑模具介绍-其他辅助系统
▐ 挡尘板:顶出板的运动,需要一定的空间,在模具上这部分是开放 的,很容易掉进其他东西,如扳手,料头等,加工模具卡死。这时 在模具的上表面安装一块板遮挡一下,就是挡尘板
NEC Confidential
注塑模具介绍-其他辅助系统
▐ 计数器:显示模具完成多少次开合模
▐ 气路:嵌件模中,嵌件在模具中的固定有时需要真空吸附,此时模 具上需要开设气路,必要是使用吸盘。
模具检查规范
模具检查规范一、模具外观及整体检查1、进浇口须在定位环中心,同心度≤0.05mm,定位环固定螺钉须有4个M8以上螺钉,螺钉长度须15倍直径,定位环外圈和注塑机入口处须有3x15°倒角。
2、定位环外径可负0.1mm-0.2mm(客户有要求根据客户标准执行)。
3、定位环正面须敲刻模号,以便确认。
4、热流道定位环与热流道主嘴处必须用外圈或者端面进行密封。
5、定位环正装与反装时,不允许高出上板面(只有佛吉亚客户有这要求)。
6、吊环螺牙及底孔深度是否达到要求(佛吉亚客户吊环孔不许沉孔)。
7、所有模具整体或半副吊装必须保证平衡(允许倾斜2°以内)。
8、公母模固定板以及单件大于10kg的模具部件须有吊装孔,吊环孔按如下规格(M16、M24、M30、M36、M42、M48、M56)合理选用。
9、500mm以上模具半副是否涉及半副支撑脚,模具地侧高出零件必须做保护支撑脚。
10、所有模具吊模块分体式板之间增加固定螺钉。
吊模块两侧面增加拆卸吊装孔。
11、各模板字码公正,大小预方向要一致、清晰。
12、模板字码、吊环字码、油路、水路、快速接头字码大小与方向一致。
13、字码具体大小标准:50mmx500mm的模架以下8mm为标准,500mmx500mm的模架以上为10mm标准。
14、字码标识必须正确。
目前公司运水进出标识有两种:A:IN(进)、OUT(出)B:E(进)、S (出)(注:油(OIL)、气(GAS))15、模具铭牌是否齐全,内容正确,安装正确。
16、水路连接的快速接头必须有编号,方便拆卸后组装。
17、水、电、油、气连接时不能有干涉。
18、模具外形及孔口倒角美观,“UP”箭头标识大小合适及“小心锁模块”标识清晰。
19、锁模块安装在模具操作侧和非操作侧。
(1500mm以下模具每边各1个,1500以上的模具每边各2个)。
20、锁模块的活动空间不得与其它部件干涉,固定螺钉连接长度大小合理,旋入到底。
基准模涂上红丹(
一、模①、基准模涂上红丹(红丹不能调太稀),不能涂得太厚,要薄薄一层。
②、用铜棒敲打模仁中间部分,用力要适当(力的大小可根据模具的大小来确定)。
③、不要盲目地根据红丹吃进情况来进行打磨,在合模的过程中,要借用高度尺测量一下模仁的平行度是否已经走掉(切记)。
④、红丹吃得较紧的(出现黑点)点、面、角、不易被发现的区域先磨掉。
⑤、上下模红丹的研合率在85%以上即可。
⑥、在没有上机台之前,先把料厚大概地扣一下,一般先磨掉料厚直径?x70%~80%。
⑦、基准模推石头、打砂布。
组装模具时应注意以下几个问题:①、在组装模具时尽可能从正面锁螺丝、打销钉。
在设计时也应尽量满足此要求,这样装、拆模具比较方便,工作量大大减少。
②、如果凸、凹模重量较重,尺寸较大,要钻好吊钩螺丝孔,以方便装拆。
③、注意方向,该做记号的要做上记号。
④、装导柱、导套应注意防反。
上机台扣料厚、试模①、上机台扣料时,先空走一次,确定没问题后,再用0.5→0.8→1.0→1.2→1.5→2.0等依次把料厚扣好,不允许一开始就用设计厚度的板料来压,以免造成模具卡死(切记)。
②、上机台合模时,一般不允许再磨基准模。
③、试模抓料边时,应尽量减少板料的浪费。
④、制作定位时,尽量使其放料、取料简单方便,不要造成过定位。
二、成形(带弹簧或顶杆称之)应用软成形模具的零件一般都是形状复杂多样,型面高度落差较大或局部容易起皱的零件。
优点:零件成形稳定、卸料简单、定位方便。
缺点:制作繁琐、成本较高。
1、考虑顶杆和弹簧的高度、系数和压紧力。
2、它与硬成形相同。
三、拉延模1、无论是凸花尺角,还是凹花尺角。
打磨和清角后,尺角都应光滑圆顺,绝不允许凹凹凸凸的现象,且淬火处理后硬度要>50HRC。
2、顶杆高度要一致,偏差<±0.1mm,直径偏差<±0.2mm,且强度要足够。
3、顶杆过孔不能太大,一般为顶杆直径?+1mm即可。
4、压料板一定要有导向,且间隙要合理(0.02~0.03),如拉延力大、板料较厚,压料板要整块进行热处理、且硬度要达到一定要求。
模具零部件编号设计规范
编码
举例
备注
顶杆孔
E
E1,E2,E3……
零件图对应孔的编码要与此表一致
司筒孔
ST
ST1,ST2,ST3…
司筒针孔
SZ
SZ1,SZ2.SZ3…
直顶杆孔
D
D1,D2,D3…
回程杆孔
R
R1,R2,R3…
撑头孔
S
S1,S2,S3……
模具零部件编号规范
1.自制零件编号:
零件类型
自制件序号
举例说明
前模主镶
C1**
C101,C102……
前模镶块
C1**
C101,C102……
零件图上注可换即可
前模小镶块
C1**-**
C101-1,C101-2……
前模镶芯
P1**
P101,P102……
前模镶块排料
C1PL-*
C1PL-1,C1PL-2….
C3BPL-*
C3BPL-1,C3BPL-2…
滑块或斜顶镶芯
P3**
P301,P302……
其它结构零件
(非标定位圈、垫板、固定板……)
C4**
C401,C402……
其它结构零件排料
C4PL-*
C4PL-1,C4PL-2…
2.模板编号
正装模具模板编号
倒装模具模板编号:
前后模都有顶出的模板编号:
3.模板上对应孔的编号
后模主镶块
C2**
C201,C202……
后模可换镶块
C2**
C201,C202……
零件图上注明可换即可
后模小镶块
C2**-**
C201-1,C201-2……
模具结构图
1-凸凹模 2-反拉深凸 模 3-拉深凸 凹模 4-卸料 板 5一导 料板 6-压 边圈 7-落 料凹模
落料、正、反拉深模
第六章 拉深工艺与拉深模设计
1-顶杆 2-压边圈 3-凸凹模 4-推杆 5-推件板 6-卸料板 7-落料凹模 8-拉深凸模
落料拉深复合模
第六章 拉深工艺与拉深模设计
1-上模座 2-推杆 3-推件板 4-锥形凹模 5-限位柱 6-锥形压边圈 7-拉深凸模 8-固定板 9-下模座
带锥形压边圈的倒装拉 深模
第二章 冲裁工艺与冲裁模设计
正装式复合模
1-打杆 2-模柄 3-推板 4-推杆 5-卸料螺钉 6-凸凹模 7-卸料板 8-落料凹模 9-顶件块 10-带肩顶杆 11-冲孔凸模 12-挡料销 13-导料销
第二章 冲裁工艺与冲裁模设计
倒装式复合模
1-下模座 2-导
柱
3、20-
弹簧 4-卸料
ห้องสมุดไป่ตู้
板
5-活动
挡料销 6-导套
双侧刃定距的冲孔落料级进模
第二章 冲裁工艺与冲裁模设计
旋
入
式
模
1-模柄
柄
2-螺钉 3-冲孔凸模 4-落料凸模
的 应 用
5-导正销
6-固定导料销
7-始用导料销
用导正销定距的冲孔落料级进模
第二章 冲裁工艺与冲裁模设计
1-模柄 2-止动销 3-上模座 4、8-内六角螺钉 5-凸模 6-垫板 7-凸模固定板 9-导板 10-导料板 11-承料板 12-螺钉 13-凹模 14-圆柱销 15-下模座 16-固定挡料销 17-止动销 18-限位销 19-弹簧 20-始用挡料销
7-上模座 8-凸
模固定板 9-推
正装与倒装复合模具特点
与凸模的双边间隙
当卸料板仅起卸料作用,取0.2~0.5mm 当卸料板兼起导板作用,按H7/h6配合, 且应小于冲裁间隙。
情境4 复合模典型结构与设计要点
2)、卸料装置与推件装置(续)
1.卸料装置(续) (2)弹压卸料装置 特点: 兼卸料及压料作用,冲件质量较好,平直度较高。
适用:质量要求较高的冲裁件或薄板冲裁。
本次学习目的与要求:
1.认识复合模具的结构类型、工作原理和结构的特点 ; 2.能根据产品图纸信息,分析零件冲裁工艺性 3. 掌握复合模具设计思路与步骤,具备设计一般复杂产品 的复合模具的能力
重点:
正装、倒装复合模具的结构,凸凹模具设计、 除料装置设计。 难点: 绘制完整的模具装配图。
情境4 复合模典型结构与设计要点
冲制材质较软或板料较薄的平直度要求较高的冲裁件结构简单不宜冲制孔边距离较小的冲裁件看动画与实物情境4复合模典型结构与设计要点正装式复合模3推板4推杆5卸料螺钉6凸凹模7卸料板10带肩顶杆11冲孔凸模12挡料销13导料销情境4复合模典型结构与设计要点要做链接情境4复合模典型结构与设计要点倒装式复合模2导柱320弹簧4卸料板5活动挡料销10连接推杆11推板12打杆13模柄1416冲孔凸模15垫板17落料凹模18凸凹模19固定板21卸料螺钉22导料销情境4复合模典型结构与设计要点情境4复合模典型结构与设计要点三复合模的设计案例分析
见表2.9.11,对特别小的冲孔凸模可将表 与凸模的单边间隙 列数值适当加大。 当卸料板兼起导板作用,同固定卸料板。
装配要求:在模具开启状态,卸料板应高出模具工作零件刃口
0.3~0.5mm,以便顺利卸料。 凸台部分的高度:h=H-(0.1~0.3)t
情境4 复合模典型结构与设计要点