
五种钣金成形工艺方法
五种钣金成形工艺方法
钣金成形工艺方法包括剪板下料、冲裁、压延成型、拉深成型和校平。
1.剪板下料:在剪板上划线并打孔,然后用剪刀沿着划线把材料剪成所需的形状。
2.冲裁:是指用激光切割或数控冲床对工件进行冲孔的工艺过程。
3.压延成型:是应用最广的一种冲压方法。
其基本原理是利用金属塑性变形时体积不变的特点,通过施加外力使金属产生塑性变形而实现材料的分离与连接的目的。
4.拉深成型:利用凸模和凹模之间产生的摩擦力来控制零件的形状尺寸及精度的方法称为摩擦压力加工。
5.校平:将上一步得到的平面或弧面工件放在平台上进行校正使其成为符合要求的工件的方法为校直。
如需获取更具体的信息,建议咨询钣金加工行业的专业人员。
钣金的加工工艺有哪些种类
钣金的加工工艺有哪些种类
钣金加工工艺有很多种类,常见的有以下几种:
1. 切割:使用切割机械对钣金材料进行切割,常用的方法包括剪切、激光切割、等离子切割和火焰切割等。
2. 弯曲:通过对钣金材料施加压力,使其弯曲成所需的形状。
常见的方法有手工弯曲、机械弯曲和液压弯曲等。
3. 冲孔:使用冲床等设备对钣金材料进行冲孔,以形成所需的孔洞和凹凸形状。
4. 压制:将钣金材料放在压力机械上,通过受力压制而改变其形状。
常见的压制方法有冲压、拉伸和压铸等。
5. 滚压:将钣金材料放入滚压机中,通过滚动压制来改变其形状和表面特性。
6. 焊接:使用焊接设备将两个或多个钣金材料的接头焊接在一起,常见的方法有焊接、点焊、激光焊接和电弧焊接等。
7. 粘接:使用胶水或胶带等材料将钣金材料的接头黏合在一起。
8. 表面处理:对钣金材料的表面进行处理,常见的方法有喷涂、电镀、抛光和
喷砂等。
这些是常见的钣金加工工艺种类,不同加工工艺适用于不同的应用领域和要求。
钣金分类及工艺
钣金至今为止尚未有一个比较完整的定义根据国外某专业期刊上的一则定义可以将其定义为:钣金是针对金属薄板(通常在6mm 以下)一种综合冷加工工艺,包括剪、冲/切/复合、折、焊接、铆接、拼接、成型(如汽车车身)等。
其显著的特征就是同一零件厚度一致。
金属板材加工就叫钣金加工。
具体譬如利用板材制作烟囱、铁桶、油箱油壶、通风管道、弯头大小头、天园地方、漏斗形等,主要工序是剪切、折弯扣边、弯曲成型、焊接、铆接等,需要一定几何知识。
钣金件就是薄板五金件,也就是可以通过冲压、弯曲、拉伸等手段来加工的零件,一个大体的定义就是-在加工过程中厚度不变的零件。
相对应的是铸造件、锻压件、机械加工零件等,比如说汽车的外面的铁壳就是钣金件,不锈钢做的一些橱具也是钣金件。
1.是汽车维修的一种加工方法,又叫冷做。
说直接点,如果车身外观损坏变形,就需要钣金这个工序来恢复原貌。
基本上用的工具就是锤子。
形状不同的锤子,在钣件后面垫铁块,反复的敲打,使之成型。
必要的时候还要用到外观修复器。
这个东西其实属于焊。
把铁环焊在车身上,用钩子往外拉。
用于修复凹陷的部位。
大面积平整的车身一般很难回得了位,所以有时还用到收火。
就是局部加热后冷却,使铁皮收缩。
最终目的还是使受损的车身恢复原貌。
2.钣金:钣,即板,薄板之意,就是对薄的金属板材进行系列加工之意,包含折、剪、冲、焊、铆、拼接等工艺3.这是一个设计模块,主要是针对用铁皮类材料做的东东.他跟实体不一样,实体的厚度有变化,但是钣金做的基本上都是相同的厚度,生活中有许多用钣金做出来的产品.钣金设备钣金一般来说使用得基本设备包括剪板机(ShearMachin e)、数控冲床(CNCPun ching Machin e)/激光、等离子、水射流切割机(Laser,Plasma, Waterj et Cuttin g Machin e)/复合机(Combin ation Machi ne)、折弯机(Bendin g Machin e)以及各种辅助设备如:开卷机、校平机、去毛刺机、点焊机等。
精选钣金制作的基本工艺
三、火焰矫正工艺 (一)火焰矫正原理: 火焰矫正就是对变形的钢材采用火焰局部加热的方法进行矫正。 金属材料具有热胀冷缩的特性。火焰矫正正是利用这种新的变形去矫正原来的变形。 1、加热位置、火焰能率与矫正的关系 火焰矫正的效果主要取决于加热的位置和火焰的能率。 不同的加热位置可以矫正不同方向的变形。若位置选择错误,不但起不到矫正的作用,反而会使变形更加复杂、严重。
(9)小凹痕的矫正: ①如图3-12所示,用鹤嘴锤的尖头把凹陷处从里往外锤平。 ②如图3-13所示,用撬棍伸进狭窄的空间,把凹陷撬平。此法一般用来撬平车门、后翼子板和其他封闭式车身板的凹陷。
③如图3-14所示,用凹陷拉拔器将凹陷拉平。主要用于封闭型车身板或从后面无法接近的皱折。 ④用拉拔杆将凹陷拉平,如图3-15所示,敲打和拉拔使凸起部降低、凹陷上升。
当尺寸误差不太大时,把框架竖起来,捶击较长一边的端头,使其总长缩短。如∠B和∠D小于90°,采用图3-24所示的方法,捶击B点使其扩展。二、机械矫正工艺 手工矫正效率低,劳动强度大,仅适用于对小件的矫正。对于尺寸较大的工件,则采用专用机械进行矫正。 机械矫正则是通过矫正机对钢板进行多次反复弯曲,使钢板长短不等的纤维趋向相等,从而达到矫正的目的。
(1)凸鼓面的矫正: 步骤1:将板料凸面向上放在平台上,左手按住板料,右手握锤。 步骤2:敲击应由板料四周边缘开始,逐渐向凸鼓面中心靠拢,如图3-4所示。 步骤3:板料基本矫正后,再用木锤进行一次调整性敲击,以使整个组织舒展均匀。 (2)边缘翘曲的矫正: 步骤1:将边缘呈波浪形板料放在平台上,左手按住板料,右手握锤。 步骤2:敲击由板料中间开始,逐渐向四周扩散,如图3-5所示。 步骤3:板料基本矫正后,再用木锤进行一次调整性敲击,以使整个组织舒展均匀。
钣金制作的基本工艺
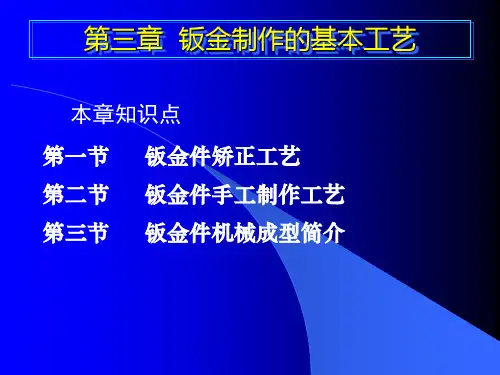
图3-31
中部凸鼓工件的火焰矫正
2、边缘波浪形工件的火焰矫正: 步骤1:用卡子将板料三面压紧在平台上,波浪形变形集中的一边不 要卡紧,如图3-32所示。 步骤2:用线状加热方式先从凸起两侧平的地方开始加热,再向凸起 处围拢,加热次序如图3-32中的箭头所示。 说明:加热线长度一般为板宽的1/3~1/2,加热线距离视凸起的 高度而定,凸起越高,距离应越近,一般取20~50 mm。若经过第一次加 热后还有不平,可重复进行第二次加热矫正,但加热线位置应与第一次 错开。
(2)滚压已预先成型的工件: 滚压方法:如图3-26所示,首先将工件下面的辊子换成较工件之上的 辊子曲率略小的辊子,然后利用急松装置将底辊升起,同时将工件置于辊 子之间,调整底轮的压力,使工件能在适度的压力之下在辊子间滑动。
图3-26
滚压已预先成型的工件
注意:要全面滚压,以免局部延展伸长。要随时利用样板核对工件 的曲率。将钣金件在一个方向依次滚压完后,再将工件调转90°,重复 以上操作,滚压线路与原来方向交叉进行,如图3-27所示。 (3)滚压平钣金件的波形皱纹: 滚压方法:如图3-28所示,滚压时金属板移动的方向与原来移动的 方向成对角线,压力保持均匀,并平稳地移动,以免再度造成波纹。
图3-4
凸鼓面矫正
图3-5
边缘翘曲的矫正
(3)对角翘曲的矫正: 步骤1:将翘曲板料放在平台上,左手按住板料,右手握锤。 步骤2:先沿着没有翘曲的对角线开始敲击,依次向两侧伸展,使其 延伸而矫正,如图3-6所示。 步骤3:板料基本矫正后,再用木锤进行一次调整性敲击,以使整个 组织舒展均匀。 (4)板料的拍打矫正: 如图3-7所示,用拍板(甩铁)在板料上拍打,使板料凸起部分受压 变短,同时张紧部分受压伸长,从而达到矫正的目的。
常见的钣金加工工艺及优缺点
钣金加工是指采用机械手段加工金属,切削、冲压、折弯、焊接等,以形成一定的零件或结构体。
钣金加工的工艺有很多,它们各自有自己的优点和缺点。
首先,冲压工艺是指将金属材料塑性变形以获得所需形状和尺寸的一种加工技术。
优点是冲压成型工艺设备成本低,生产效率高,可以制造复杂型材,抗腐蚀性能好;缺点是表面质量受压力影响,容易产生缩孔和弯折现象,加工精度受模具精度影响,不适合大规模生产。
其次,切削加工是指用刀具切削金属材料以获得所需形状和尺寸的一种加工技术。
它的优点是加工精度高,可以制造复杂形状的零件,表面光洁度好;缺点是设备成本高,加工时间长,刀具易磨损,不适合大规模生产。
再次,折弯加工是使金属材料折弯以获得所需形状和尺寸的一种加工技术。
它的优点是加工时间短,设备成本低,可以制造复杂型材,抗腐蚀性能好;缺点是表面质量受压力影响,容易产生缩孔和弯折现象,加工精度受模具精度影响,不适合大规模生产。
此外,焊接加工是指用不同种类的金属材料经电热或热压焊接而成的加工技术。
它的优点是加工精度高,可以制造复杂形状的零件,表面光洁度好;缺点是设备成本高,加工时间长,设备操作复杂,不适合大规模生产。
总之,钣金加工的工艺有很多,每种工艺都有其优点和缺点。
在选择合适的加工方法时,应根据具体情况考量设备成本、加工时间、加工精度等因素,选择最合适的工艺。
常见钣金件手工成形工艺

常见钣金件手工成形工艺
3、按型胎拔缘
1)型胎外拔缘
型胎拔缘示意图
型胎外拔缘
常见钣金件手工成形工艺 2)型胎内拔缘
常见钣金件手工成形工艺
五、拱曲
车身上的拱形构件也比较 常见,加之车身覆盖件多 为曲面(单曲面或双曲面) 形状,车身维修作业(如 挖补、修复)同样需要成 型拱曲构件。所谓拱曲, 就是利用对板料的“边收 中放”,使之成为所需形 状如半球形、碟形、半壳 形等。
六、卷边
卷边是将板件的边缘 卷起来,其目的是增 强边缘的刚度和强度。 常见的卷边形式有空 心卷边、夹丝卷边、 平行卷边三种
常见钣金件手工成形工艺
常见钣金件手工成形工艺
手工卷边操纵实训
常见钣金件手工成形工艺
七、咬缝
将两块板料的边或一板料的两边折弯扣合,并彼此压紧的连 接方式称为咬缝(也称为咬接)。咬缝连接比较牢固,在许 多地方用来代替焊接。
常见钣金件手工成形工艺
二、收边
车身钣金维修作业中经常会遇到收边与放边的操作。 其中:收边可分为无波折和有波折两种方法;放边则分 为打薄、拉薄和胎型3种方法。
常见钣金件手工成形工艺
二、收边
收边可分为无波折和 有波折两种方法。
(1)用折皱钳起皱。
用折皱钳先使收缩 边起皱,也可用钣金 锤打薄沿收边轮廓线 摞出折线,再将毛坯 置于砧铁上用木捶将 起皱敲平
常见钣金件手工成形工艺
(2)拉薄放边
拉薄放边是用木锤或铁锤将板料一边在木墩上 锤放,利用木墩的弹性,使材料伸展拉长。
这种方法一般在制作凹曲线弯边零件时采用。 为防止裂纹,可事先用此法放展毛料,后弯制弯边, 这样交替进行,再结合其它方法制成符合要求的放 边形状,完成制作
常见钣金件手工成形工艺
钣金成形工艺
钣金成形工艺
钣金成形工艺是指通过对金属板材进行加工,将其变形成为特定形状和尺寸的工艺过程。
常用的钣金成形工艺包括剪切、冲孔、折弯、拉伸、压缩等。
1. 剪切:将金属板材通过剪切机具有相应形状的刀具剪成所需尺寸或形状。
2. 冲孔:通过冲孔机将金属板材冲出各种形状的洞孔或者其他的凹凸形状来满足生产的需要。
3. 折弯:使用折弯机或者手工操作将金属板材按照需要的角度或弧度进行折弯。
4. 拉伸:使用拉伸机将金属板材在一定范围内进行拉伸变形,实现板材的成形加工。
5. 压缩:通过坯料压缩机将板材进行卷制或者成型,将平板加工成曲面或者管形的组件。
随着科技的不断发展,钣金成形工艺也在不断的创新和完善,使得加工效率、成品质量、生产周期等方面得到了更好的提升和保障。
常用钣金机箱机柜等工艺
常用钣金机箱机柜等工艺
钣金机箱机柜是工件加工的一种重要方式,它利用金属板材制造出来
的机柜,它有很多优点,如强度高、外观美观、体积小、防水、防尘等。
钣金机箱机柜的成型工艺主要有切割加工、冲压加工、折弯加工、焊
接加工等。
1、切割加工
这是制造钣金机箱机柜的一种重要工艺,切割工艺可以分为激光切割、水切割和等离子切割等。
激光切割机有很多优点,如高切割速度、切割质量好、可以切割复杂
细小图样、占地面积小、切割损耗少等。
因此,在制造钣金机箱机柜的过
程中,采用激光切割机是一个比较明智的选择。
水切割方法是利用高压的水流切割金属板材的,它具有低损耗低、表
面抛光处理,高精度、无噪音环境保护等优点。
等离子切割方法是利用等离子体的高温来切割金属板材的,它具有切
割质量高、切口小、切割速度快、无抛丸研磨、表面光滑、切割损耗少等
优点,但也有一个缺点,就是对金属板材的要求比较高,只能切割普通的
金属板材,而对于高强度、高精度的金属板材就不适用。
2、冲压加工
冲压加工是利用模具成形的一种金属制品加工方法,这种方法可以使
金属制品的精度和外观有较大的提升,在钣金机箱机柜的制作中,也常常
使用冲压方法。
钣金件加工工艺流程【详解】
常见的钣金加工,主要由六大步骤组成,下面跟大家具体介绍:钣金加工图纸设计——>激光加工或(数控冲压)——>折弯——>焊接成型——>静电喷粉或(液体油漆)——>包装出货.
1、图纸设计:一般客户提供图纸或样品,由公司工程人员进行尺量,设计,展开,形成加工分解图和组装图提交给生产部加工。
2、激光加工:拥有大型激光切割机,可进行碳钢、不锈钢等材质材料进行切割下料,使用激光切割下料,工件加工后断面整齐、平滑漂亮,尺寸精准,对带有弧线的工件更具优势,是一般数控冲压无法替代的加工方式。
3、数控冲压:拥有进口转塔数控冲床,数控冲压主要针对产品加工材料厚度较薄,一般在2.5mm以下材料较适合,钣金加工工件的孔较多或者需要开特殊模具才能加工的工件,批量较大的时候用数控冲压具有一定的成本优势。
4、折弯:工件下好料后如大部分需要进行折弯成型,数控折弯机,不仅速度快,工件加工更加精准。
5、焊接成型:工件在下好料后一般需要组装成型,组装方式有多种,有的直接用螺丝、拉铆等非焊接工艺成型,一般机械外壳钣金多使用焊接成型,公司一般采取氩弧焊接,碰焊,二氧化碳焊接等,焊接后对工件进行打磨抛光,这样工件就比较牢固,美观。
6、静电喷粉:静电喷粉主要针对碳钢材质工件,在工艺上一般先进行除油除锈,表调清洗,磷化处理,静电喷粉,高温烘烤等工艺,处理后工件表面美观,数年内不会生锈,成本低廉等优点。
液体油漆:此工艺和静电喷粉有差异,一般针对大工件,在无法搬运的情况下使用液体油漆有方便,成本低廉等优点,液体油漆一般分两步,在工件处理后上底漆再上面漆。
7、包装出货:包装前进行100%检查,并提供检查数据。
出货要求以及包装方式由客户正方代表现场确认OK,特此记录,以供客户再次确认。
钣金加工工艺流程
钣金加工工艺流程
钣金加工工艺流程是指将钣金材料(金属、碳素等)按照设计图纸作出加工,达到所
需要的外形尺寸和要求的特性的过程。
它包括钣金分度、冲压、拉伸、成型、焊接、放样、配合制作等工序。
1.钣金分度
钣金分度是指将原材料按照图纸要求,采用贴样冲击加工机使料料分割成所需要模具
尺寸。
在完成时,对分度特性进行测试,如几何公差,板材垂直度、水平度等,确保其达
到规范。
2.冲压
冲压是指钣金零件通过使用冲床等冲压机床下压成型,使其达到所需要的几何尺寸,
外观形状,同时确保部件的整体稳定性和强度。
3.拉伸
拉伸是指在进行此操作的时候,要将特定钣金件加工下去,形成所需要的型号和厚度,从而获得更高的加工质量。
4.成型
成型是指将钣金件的外形转变成需要的曲线,曲化和折弯等,以达到钣金件所需要的
特性要求。
一般使用成型机进行此操作。
5.焊接
焊接是指使用焊接合金熔断技术,将多件钣金件联结为同一体系。
焊接主要完成的任
务是强化钣金件的结构特性,使其可以应用在更多的用途中。
6.放模
放模是指在钣金加工流程中将加工件从模具中取出,确保加工件保持完整性,并达到
质量要求。
7.配合制作
配合制作的主要工序是将异形的钣金件配合完成,使钣金件的加工特性和性能特性达
到要求,从而确保生产制件的准确度、可靠性和美观性。