
阳极氧化不良原因分析
作者创智涂装来源本站浏览1110 发布时间2011/10/10本表示出了在阳极氧化和封孔中容易出现的缺陷的特征、成因和防治措施铝材阳极氧化封孔,不挂灰时间短.•信息名称:铝材阳极氧化封孔,不挂灰时间短.所在地:山东省威海市发布时间:2011-07-08加入收藏夹联系人:郭小姐威海云清化工开发院联系人:郭小姐女士电话:86-手机:传真:86-邮件:地址:山东省威海市文化中路89-2号查看全部产品进入展厅一、产品用途:本品为浅绿色粉末,适用于建筑铝型材和其他铝制品的封孔处理,本品封孔温度范围宽,它能够改善表面装饰的无色金属络合物, 在其它物质的支持下,依靠镍和氟化物离子的协同效应,发挥作用。
二、性能特点:1、同热水封孔的工艺相比, 冷封孔能缩短处理时间和节约加热所需的能源, 从能源成本和阳极氧化物生产线能力的角度来考虑这种优点就相当重要。
2、这种产品的结合能防止干净阳极氧化铝部件发绿的退色现象。
不产生白霜,其耐蚀性和耐磨性及硬度均高于沸水封孔处理.三、槽液组成及工艺条件:本品浓度 3.5-5.0克/升去离子水余量PH值5-5.6温度25-35℃时间8-15分钟(一分钟能封一个微米厚的氧化膜)Ni+ 0.9-1.2克/升F- 0.3-0.85克/升消耗量:0.8-1.5千克/吨材(约400m2)* 封孔后第一道用冷水洗,然后在进行温水洗.温水槽温度:60℃;时间:5分钟四、注意事项1、槽材料: 衬有塑料的钢或不锈钢。
特别须知要点:建议对溶液作过滤处理, (不可用筒式过滤器)。
为了保证溶液能长期使用, 避免溶液被全部排放, 每立方米中物料通过量达到1000m2,就应排放50 L/m3的槽液.2、用量: 产品用量和被处理氧化层的厚度和生产率有关。
3、阳极氧化层的质量:通过用封孔液的处理, 氧化层会产生一种反应, 这种反应约在24小时以后结束,然后才能用常规方法检查氧化层的质量。
4、用热水对上述处理层作5-10分钟的后冲洗, 就可以缩短这种反应时间, 经冲洗后处理层可以立即作质量的检验。
六、包装与贮运本品为25公斤包装一、产品用途本品是为了满足市场对铝阳极氧化后更为严格的封孔要求而研究出来的。
本产品相对于醋酸镍热封孔和氟离子冷封孔有效地改善了封孔膜的抗腐蚀性和耐磨性。
它可用于对黑色型材的封孔而不会影响光泽。
适用于染色氧化材的封孔。
二、性能特点1、淡绿色粉末。
和醋酸镍系封孔相比,封孔效果高,特殊成分的效果是表面光滑。
2、染色的色渗,粉膜,灰雾等不良现象减少。
3、醋酸镍加水不易分解,过滤容易,可长期使用。
4、特别对使用塑料自动装填机的化妆品外壳的阳极氧化膜的封孔最宜。
三、用法用量1、配槽:高温封孔剂:5-10g/L(标准7 g/L)温度: 80-95℃pH : 5.3-5.8时间:1-2 min/um(一个膜厚的封孔时间大概是1-2分钟)2、封孔剂槽液需要空气搅拌均匀.3、配槽加热时槽液会产生泡沫,75℃以上30-60分钟保存会消泡。
4、处理温度越高封孔性能越好,90℃以上为宜,长时间处理效果显著,但时间太长易引起粉膜,请撑握时间。
5、新槽液的pH 值为5.6(25℃),随着封孔液的使用和水及酸、碱的带入pH会有变动。
pH在5.3-5.8之间封孔性能无障碍,超出此范围有引起粉膜的倾向,pH高时用稀醋酸降低;pH低时用氢氧化钠提高。
6、进行连续的过滤来维持槽液的清澈,同时延长封孔液的寿命。
7、槽液的补给根据处理条件的不同而异,约3-4m2/g四、槽液控制(一)pH (25℃下范围5.3-5.8之间)(二)滴定程序1、取10ml的封孔槽液,加纯水100 ml。
2、6N-氨水10 ml及三乙醇胺2-3滴加入。
3、MX指示剂0.2g(溶液变橙色)。
4、0.01M-EDTA标准溶液滴定至终点(A ml)。
终点为紫红色5、计算:封孔剂浓度(g/L)=A*F*0.331F------0.01M-EDTA标准溶液的系数A------0.01M-EDTA标准溶液的滴定数ml(三)注意事项:为了维持好的封孔效果,应每两天分析槽液一次。
铝型材阳极氧化时封孔工艺优化与封孔槽的维护•2014-02-12 17:19:22•来源:中铝网•我要评论铝材常温封孔质量的影响因素有:封孔液中的封孔物质镍盐、氟离子、封孔添加剂及其含量,这3个因素是决定铝材封孔质量效果的关键性因素:溶液的PH值、温度和封孔时间是影响铝型材封孔质量的重要条件因素;而提高槽液的洁净度、减小杂质的含量是铝材封孔质量的重要保证、经过试验表明,保证铝材常温封孔质量适宜生产工艺条件很重要。
封孔工艺的优化工艺流程一般工业上均采用如下的生产工艺流程:常温脱脂→水洗→碱蚀→水洗→水洗→出光→水洗→水洗→阳极氧化→二次水洗→封孔→二次水洗 2.2 实验材料与仪器试验用铝合金材料为6063型材料,所用试剂和药品均为一般工厂所用,封孔添加剂为笔者试验研究配制而成。
1.硫酸浓度优化:生产实践表明,当其它工艺条件不变时,随着硫酸浓度的增大,阳极氧化过程中硫酸对氧化膜的溶解作用明显加强,氧化膜孔锥度加大,封孔变得困难,因而封孔时间需要适当延长。
一般情况下,硫酸浓度超过185g/L即对厚膜的染斑试验产生明显影响,但硫酸溶度过低,阳极氧化膜着色性能不佳,故实际生产中,需要权衡控制在合理范围内。
2.镍离子溶度优化:封孔是通过镍离子进入氧化膜孔、水解沉淀得以实现的。
镍氟体系常温快速封孔的机理是溶解一沉积反应,反应产物 (塞孔物质)主要由 N i(OH ) 、A1OO H 、AlF3 组成,是金属盐的水解沉积、水化反应和形成化学转化膜三种作用的综合结果。
镍离子填充速度直接影响封孔速度,其含量对封孔质量影响很大,镍离子溶度越高,封孔质量越好。
但是常温封孔对坯料挤压色差掩盖作用十分有限,含量过高氧化膜底色发青,色差明显。
故镍离子浓度控制在 1.0 ~1.3 g/L 为宜,实际生产中镍离子在0.9g/L以上即可保证封孔质量。
3.氟离子溶度优化:氟离子对氧化膜起电中和作用,膜表面电性转负,有利于镍离子向孔内扩散和水解。
另一方面,氟离子半径小,可以吸附在膜孔内,与孔壁的氧化膜反应生成氟铝络合物,从而使孔内铝离子积累和pH升高,有利于 Ni 向膜孔内表面的迁移和水解,生产实践表明,氟离子浓度在 0 .3 ~0.6 g/L 为宜,过高易起粉,过低则封孔不良。
同时在封孔过程中,氟离子消耗速度比镍离子快,故需经常补充,但不推荐单独添加氟化氨或氟化氢铵,一则易造成槽液老化;二则易引起槽液PH起伏过大;三则添加物易与镍离子起络合反应造成实际补充到槽液中的游离态氟离子十分有限。
4.PH值优化:提高槽液pH值,能有效降低氟离子消耗,促进镍离子的吸收,封孔质量提高。
但pH 值太高时镍盐易水解,槽液浑浊严重,型材表面容易产生白灰,槽液pH值太低时,不足以造成镍盐水解,达不到封孔效果。
依生产实践,新槽PH一般控制在5.8-6.2封孔效果比较好,老槽PH控制在6.0-6.5为宜。
5.封孔温度优化:温度太低时,F与氧化膜反应弱,不足以引起镍盐水解,影响封孔效果,常温封孔槽冬天一般也需要加温维持在一定温度。
正常情况下,封孔温度越高,封孔时间可以适当缩短。
老槽或者氟离子含量低于0.3g/L槽,往往需要加热到30℃以上才能正常封孔。
依生产实践,当封孔温度低于25℃或高于35℃均会出现封孔不良。
6.封孔时间优化:封孔最开始的部位是氧化膜膜口处,随时间增加,逐渐深入膜孔内部从而完成封孔,在整个封孔过程中,前半段时间封孔速度快,后半段时间封孔速度慢。
依生产实践,白料、喷砂料、色料封孔时间存在较大差异,不能一味根据膜厚高低按比例分配封孔时间,尤其是古铜料和黑料,虽然氧化膜膜底会沉积3-8UM着色微粒,但过短的封孔时间会造成脱色黏胶危险。
封孔时间稍长即容易起灰,需要车间操作者根据实际情况决定封孔时间。
由于现代添加剂的发展,目前市场上已出现长时间(30分钟)封孔不起灰的封孔剂,这对自动化生产十分有利。
7.陈化过程优化:封孔过程中氧化膜根部未完全封闭,需要陈化一段时间。
正常工艺条件下,封孔后自然陈化1-3天内即可达到国家标准,但是自然封孔膜抗热裂性能不佳,部分厚膜料在外暴晒一段时间即会出现明显裂纹。
采用热纯水陈化能显著提高氧化膜热裂性,热纯水电导率不大于50 ;温度60-80℃;时间1um/min;热水洗温度对表面质量影响比较明显,过高的陈化温度会起灰。
前言:铝阳极氧化膜在氧化后为了保证耐蚀性及耐侯性必须进行封孔处理。
目前大多数铝型材厂家使用的是氟化镍为主体的常温封孔工艺,该工艺成分简单,能耗低,杂质容许量大,但是槽液使用寿命偏短。
除开封孔剂本身成分外,工艺条件、环境水质、日常操作习惯等因素对封孔质量的影响较大。
本文依据生产实际,对影响型材封孔质量的几个工艺和操作因素进行了探讨,为提高产品质量延长槽液寿命提供参考。
1.配制封孔槽溶液的水质不可以用自来水,要用去离子水,因为自来水里面含有过高的钙离子,镁离子,氯离子,等,这些离子都会影响膜层质量。
2.每天检测PH值,使其控制在正常范围,有变化用氨水或冰醋酸调整。
3.定期化验镍的浓度,当浓度过低时需要添加。
4.根据膜层厚度来确定封闭处理时间。
5.封孔处理后需要热水清洗,封孔溶液比较难清洗干净,长期吸附在铝表面会对氧化膜影起腐蚀,流动水洗后在热水清洗1分钟,能洁净表面。
6.要制定严格的阳极氧化工艺流程。
影响封孔质量的因素除封孔工艺之外,还有氧化等,遇到问题要全面考虑。
7.定期检查溶液老化程度。
封孔溶液使用一段时间后,溶液会老化,要不定期检测封孔质量问题,可采用染色实验,明显上色未不合格,微量上色为合格。
封孔槽维护1.型材封孔前必须清洗干净、控液彻底。
在生产过程中如果清洗不干净或控液不彻底,会不断带进杂质离子,杂质离子的积累将影响封闭液的稳定性,造成交叉污染,从而导致F离子活性降低,不利于金属离子进入微孔发生水解反应。
有条件的车间可以在封孔槽前加一道纯水洗,能有效降低杂质离子带入。
2.封孔槽对水质比较敏感,槽液补充尽量用纯水,不推荐用地下水配槽和作为封孔前清洗槽,水质中杂质阳离子会极大消耗氟离子,部分车间使用明矾处理过的自来水,也会造成封孔槽氟镍离子比例失调。
由于水质得不到保证,槽液氟离子含量偏低,很多车间采用提高槽温增加氟离子活性达到封孔目的,但综合各项成本,往往高出不少。
3.适当的循环能有效缓解封孔槽老化。
常温封孔对电解着色色泽保持性好,但是氟离子不可避免地与着色膜中的微粒起反应,如果着色料产量大,封孔槽中会产生土黄红色胶状沉淀,严重时会造成槽液颜色发黄红,此时适当降低封孔槽PH然后开启过滤,能有效降低着色料封孔起灰现象。
4.补加药剂需要注意的事项。
带搅拌的加药桶补充效果最好,将封孔剂溶于桶中槽液搅拌均匀即可打入槽内,待槽液循环均匀后正常封孔即可。
阳极氧化层被腐蚀的解决方法
阳极氧化层被腐蚀的解决方法
阳极氧化层被腐蚀可能有多种原因,包括设备问题、材料问题、操作过程不当等。
针对这些可能的原因,有以下几个解决方案:
1. 设备问题:应确保阳极氧化设备稳定,以避免在操作过程中产生骤变或波动,从而对氧化膜的形成产生不良影响。
2. 材料问题:选择品质过关的材料进行处理,避免使用含有杂质或氧化物等物质的不合格材料,以防止因材料质量不佳导致的腐蚀。
3. 操作过程:在阳极氧化前,确保金属表面光洁平滑,以防止因表面处理不当导致的腐蚀。
同时,如果阳极氧化后出现规则的腐蚀纹,可以采用小电流电解处理的方法进行改善。
4. 后期处理:在阳极氧化过程中,如果发现电解液温度不断上升,电流密度也随之上升,应尽快采取措施降低电解液温度,以防止阳极氧化时的进一步溶解。
总的来说,防止阳极氧化层被腐蚀需要从设备、材料、操作过程和后期处理等多个方面进行综合控制。
在实际操作中,应根据具体情况采取相应的措施,以确保阳极氧化层的稳定性和耐久性。
阳极氧化缺陷分析

一、发生在表面处理前的缺陷1)缺陷名称:条纹定义:由于挤压材的金属成分不均匀,在腐蚀和阳极氧化发生的带状模样。
现象:在腐蚀及阳极氧化处理时,发生的在挤压方向上色调异常的带状模样。
一般在着色工序较显著,但如加深腐蚀则不明显。
原因:①铸棒的低倍和显微组织不均匀。
②铸棒的均匀化处理不充分。
③包含加工和热处理的挤压条件不恰当。
对策:①铸棒的细化结晶及凝固时冷却条件的选择。
②恰当的挤压条件。
2)缺陷名称:大气腐蚀定义:材料在大气中慢慢地发生的腐蚀。
现象:通常,材料被大气污染了的水沾湿,在表面生成三羟铝石,因这部分难以表面处理,与其他部分产生差别,从而残留的痕迹。
原因:在表面处理前的材料附着了雨水、露水等水分的场合发生。
受到气温、湿度、海盐粒子,亚硫酸等气象因子的影响。
对策:①表面处理前不要被水所沾湿。
②轻度的腐蚀加长碱蚀时间即可消除。
3)缺陷名称:雾腐蚀定义:表面处理前材料在酸雾、碱雾中形成的点状腐蚀。
现象:进行氧化和着色后,点状腐蚀更明显。
原因:挤压后,直到表面处理的保管期间附着了雾,从而被腐蚀。
对策:①在没有雾气的场所保管。
②在表面处理工序的附近保管的场合,要考虑风向等。
③在雾气易被污染的场合,要由乙烯树脂软片等来保护。
4)缺陷名称:锯切粉末附着定义:附着在材料上的锯切粉末未流走,而进入表面处理。
现象:材料锯切时附着锯切粉末,被原封不动地表面处理而发生的缺陷。
原因:材料锯切时附着锯切粉末,在前处理工序中未被洗去,而进行表面处理而发生的。
对策:①材料锯切时锯切粉末不要附着在材料上。
②材料上附着了锯切粉末要确实洗净除去。
5)缺陷名称:水斑定义:水分在复合膜(漆膜/皮膜)界面,以及氧化膜的微细孔中浸透的结果,部分因水而成沾湿状态,氧化膜所保持的乳白色消失了,因增加了透明感而发生的点状模样。
现象:透亮的漆制品较明显,着色产品周围较深,成为银色的具有透明感的点状。
即使是光泽消失了的漆制品也发生但不明显。
和水接触时间短的话,材料一干燥即消失。
阳极氧化常见问题分析与对策

3
脱脂不良
(uncven degreasing)
由于脱脂不完全而产 生的浸蚀不均
脱脂
脱脂
过浸蚀 (rough ctching) 由于过度浸蚀变成粗 4 (coarse ctching) 糙表面 表面粗糙、超过浸蚀极 限 短路 通电时,材料与对电 (short circuit) 5 极接触而使部分材料 电蚀、溶解、穿孔、火 溶解 花 6 粉化powreing(JIS) 泛白 阳极氧化后氧化膜表 面变成白粉
阳极氧化常见问题分析与对策
序号 1 缺陷名 色条纹(streak) (色差异、白条纹) 定义 因挤压材的金属不均 匀,在浸蚀或阳极氧 化中产生的条色 (带)状花样 产生工序 挤压 起因工序 铸造、挤压
2
气雾腐蚀 (mist corrsion)
表面处理前的材料因 大气中的酸、碱烟雾 表面处理前 表面处理前 产生的斑点状腐蚀
使材料的吊装方向(角度) 和形状(有排气孔)有利于 气体逸出
电泳涂装
阳极氧化 电解着色
极氧化常见问题分析与对策
现象 因浸蚀或阳极氧化,沿挤压 方向产生色调不同的条纹 (带)状花样,一般在电解 着色中更显著,如进行深度 浸蚀就变暗 一进行阳极氧化或电解着 色,斑点状的腐蚀条纹就变 得明显 原因 对策 1、坯料的宏观或显微金相不均 1、坯料的晶粒细化凝固时 匀 2、坯料的固溶处理不充分 冷却条件等的正常化 2、 3、包括加工经历和加热经历的 正常的挤压条件 挤压条件不适当 1、烟雾不飞入保管场所 挤压之后,直到处理表面处理 2、保管区域离表面处理生 的保管期间,烟雾附着导致腐 产线近时,要考虑风向 蚀 3、烟雾容易飞入的地方, 用乙烯薄板保护 1、附着在表面处理前材料上的 因浸蚀不均而变成凹凸不 1、确认挤压工序使用的削 油脂,在脱脂处理中未除去就 平,呈现不同的光泽,着色 切油、防锈油 进行浸蚀处理 后变成色斑 2、确认脱脂条件在控制内 2、脱脂条件脱离控制范围 因槽液条件(浓度、温度)、 处理时间、再处理次数等不当 1、选择适当的槽液条件 由于浸蚀表面粗糙,变成梨 而变成过度浸蚀。使用添加剂 (氢氧化钠浓度、溶存铝量 皮状态。不仅降低光泽而且 时也受其影响,此外由于处理 、温度) 过度溶解甚至影响尺寸精度 材料的合金成分、挤压、轧制 2、选择适当的处理时间 等条件不同,其结果也有所不 3、减少再处理次数 同。 阳极氧化、电解着色、电泳 1、改善排列方法 涂装工序中对电极与材料短 对电极与材料接触或通过落下 2、防止型材摇摆 路,材料的一部分流过大电 来的材料而短路 3、清除落下的材料 流而溶剂 4、调整极间距离 在高温、高浓度的电解液中长 阳极氧化后氧化膜变为白色 1、降低电解液浓度、温度 时间电解时,或电解后浸渍时 粉末,不透明,容易用手擦 2、降低电解液溶存铝量 间过长时,氧化膜因化学溶解 除去 3、缩短浸渍时间 而粉化 1、控制氧化膜厚度 1、氧化膜厚度厚 阳极氧化膜破裂,可看到与 2、调整热水洗条件(温度 2、热水洗温度高或时间长 挤压方向垂直的白色条纹。 、时间、水质) 3、烘烤温度高 3、控制适当的温度 材料间隙或拐角部位阳极氧 化膜局部的较薄或未生成, 在电解着色时不能均匀的着 色 受到吊装角度不适当或材料形 状等影响,材料的间隙、拐角 部位积存反应气体或用于搅拌 的空气,阻碍氧化膜生成和着 色
表面处理-阳极氧化处理分析
2>3鋁陽極氧化的機理(2)
•氧化膜的生長是增長和溶解這對矛盾動作中發生和 發展的,通電的瞬間,由于氧和鋁的有很強的絕緣電 阻由于氧化鋁體積比鋁離子體積大發生膨脹,陰擋 層變得凹凸不平,這就造成電流分佈不均勻,凹處電 陰較小而電流大,凸處相反,是電流密度高的凹處在 電場作用下發生氧化膜的電化學溶解,以及硫酸浸 蝕產生化學溶解,凹處加深漸變成孔穴,繼而形成多 孔的氧化膜. •具有很多高孔隙率和吸附的氧膜,可吸附染料,經過 封閉之后,便形成色彩較佳的裝飾性膜層.
機拋手法不正確 , 治具保護不全 , 機拋手法應正確 , 修復治具 , 自拋機調節位置 自拋機調節位置不當 適當 機拋手拿工件不正確 , 方向不正 確 人為產生 1. 化拋過腐蝕 2. 氧化槽導電不良 3. 氧化槽中有金屬離子 1. 脫脂不完全 2. 重工件退除不徹底 機拋手拿工件正確 , 方向正確 上下料人員手法伏化 1. 提高 CPBRI-20濃度 , 硝酸濃度適當 2. 工件與掛具應接觸良好 3. 定期清除陰極沉積物 , 一周兩次 1. 長脫脂時間 , 脫脂濃度 , 溫度采用上限增加 2. 重工件退除應徹底
多孔層
A
B C
阻擋層 鋁基件
2>7鋁陽極氧化膜生成曲線
24 22 20
8 4
A.膜層生長 B.陰擋層形成 C.膜層穩定生成, 直到溶解與生長速 率達到平衡
20 30 40 50 60
電壓/V
時間/s
2>8 染色前處理
Al2O3膜生成后,並不宜立刻染色,因為Al2O3
為無機物質,而染料為有機物質,兩者之間結合不
2>4 前處理
A.脫脂:除去沖壓/拋光等工段殘余的油脂 皂化:脫脂液中的鹼與工件表面的油脂反應,生成水溶性的肥皂與甘油 (C17H35COO)3C3H5+3NaOH 3C17H15COONa+C3H5(OH)3 硬脂酸酯 鹼 肥皂 甘油 乳化:除去工件表面無法皂化的油與腊 B.鹼咬: B-1.除去工件表面原有之Al2O3不導電層 先進行: Al2O3 +OH2Al3++含Al+其它 后進行: Al+NaOH NaAlO2+H2+其它 B-2. 調節工件表面的亮啞度(鹼咬=鹼腐蝕,破壞工件表面平整性, 造成光線散(漫)射,影響外觀 C.剝黑膜:去除工件表面黑色水膜,主要成份為HNO3.(室溫操作)
黑色阳极白点不良

铝材阳极黑白点不良原因可能有:1.阳极氧化前处理不良,即除油、腐蚀不彻底或没有洗净就入槽氧化;2.材料有问题,存在细小砂眼;3.操作过程中未注意,溅上赃物。
铝阳极氧化染黑色工作经验介绍夹具的设计与制作 1.1 夹具的特点阳极氧化用的夹具与电镀用的挂具是截然不同的,若采用电镀用类似挂勾的挂具作阳极化夹具是不适宜的,因为阳极氧化时夹具与工件表面都会很快生成氧化膜,在此过程中夹具与工件稍有松动即会变更触点位置,阻碍电流流通,为此,必须采用具有弹性的夹具夹紧工件。
只有这样才能使阳极氧化过程正常进行。
1.2 夹具的结构形式夹具结构以个体式为宜,若采用组装式的,则经几次使用后铆接或焊接处会因腐蚀而松动,阻碍阳极氧化过程中电流的正常流通。
同时,夹具要有一定的横截面积。
一定截面的夹具也就有足够的弹力和夹紧力,使工件与夹具保持良好的接触,保证所夹工件阳极氧化时所需电流正常流通。
避免因接触不良产生热量而烧毁工件。
弹性好,紧固耐用。
2 1.3 夹具材料的选择2.1 制作夹具以选择硬质铝材为好,硬质铝材给夹具清洗去膜在阳极氧化过程中夹具工件的装夹也会产生氧化膜。
为此,使用过的夹具再次使用之前一定要退除氧化膜。
退膜可在铝的除油溶液中进行。
也可将夹具与工件接触部位的氧化膜用锉刀锉去,此法对某些夹具来说还可延长夹具的使用寿命。
2.2 装夹位置的选择装夹工件的位置要选择得当,一般应装夹在工件的副面(即非装饰的部位)。
否则工件与夹具的接触部位因被夹具遮盖而无法生成氧化膜,当然也就无法染上颜色,此处即会显现出明显的白色斑点,影响外观质量。
此外,工件装夹后悬挂在溶液中的凹入部位会否产生窝气等问题也要予以考虑。
2.3 防止工件装夹变形夹具非同挂具,夹具有一定的弹性。
装夹变形的工件时尤需注意,应避免用力过猛导致工件变形。
2.4 防止装夹过松当工件装夹过松时,夹具与工件之间的电流会时通时断,在这种情况下很可能把工件烧毁。
2.5 逐一装夹需染色的阳极化件有些单位对某些小件采用纱窗布包扎或用其它方法包扎后作阳极氧化处理。
阳极氧化不良原因分析
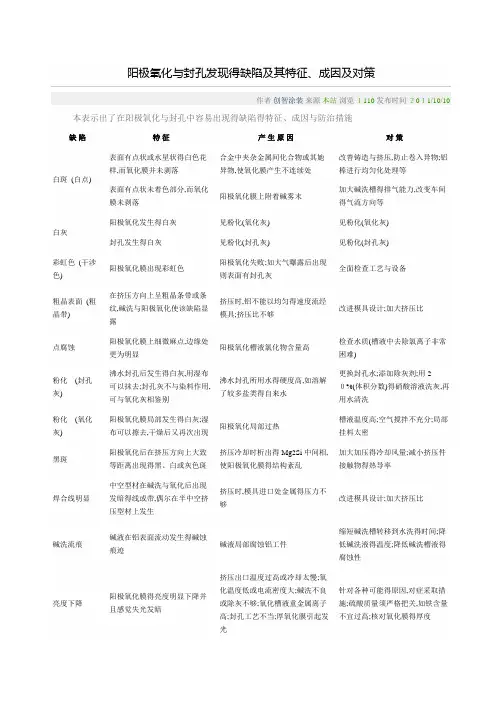
作者创智涂装来源本站浏览1110 发布时间2011/10/10本表示出了在阳极氧化与封孔中容易出现得缺陷得特征、成因与防治措施铝材阳极氧化封孔,不挂灰时间短.•信息名称:铝材阳极氧化封孔,不挂灰时间短。
所在地:山东省威海市发布时间:2011—07—08加入收藏夹联系人:郭小姐威海云清化工开发院联系人:郭小姐女士电话:86-手机:传真:86-邮件:地址:山东省威海市文化中路89—2号查瞧全部产品进入展厅•详细信息一、产品用途:本品为浅绿色粉末,适用于建筑铝型材与其她铝制品得封孔处理,本品封孔温度范围宽,它能够改善表面装饰得无色金属络合物,在其它物质得支持下,依靠镍与氟化物离子得协同效应,发挥作用、二、性能特点:1、同热水封孔得工艺相比,冷封孔能缩短处理时间与节约加热所需得能源, 从能源成本与阳极氧化物生产线能力得角度来考虑这种优点就相当重要。
2、这种产品得结合能防止干净阳极氧化铝部件发绿得退色现象、不产生白霜,其耐蚀性与耐磨性及硬度均高于沸水封孔处理、三、槽液组成及工艺条件:本品浓度 3、5—5。
0克/升去离子水余量PH值5—5、6温度25—35℃时间8—15分钟(一分钟能封一个微米厚得氧化膜)Ni+ 0.9—1、2克/升F—0。
3—0、85克/升消耗量: 0、8-1.5千克/吨材(约400m2)*封孔后第一道用冷水洗,然后在进行温水洗。
温水槽温度:60℃;时间:5分钟四、注意事项1、槽材料:衬有塑料得钢或不锈钢。
特别须知要点:建议对溶液作过滤处理, (不可用筒式过滤器)。
为了保证溶液能长期使用,避免溶液被全部排放, 每立方米中物料通过量达到1000m2,就应排放50 L/m3得槽液.2、用量: 产品用量与被处理氧化层得厚度与生产率有关。
3、阳极氧化层得质量:通过用封孔液得处理,氧化层会产生一种反应, 这种反应约在24小时以后结束,然后才能用常规方法检查氧化层得质量。
4、用热水对上述处理层作5—10分钟得后冲洗, 就可以缩短这种反应时间, 经冲洗后处理层可以立即作质量得检验。
表面处理_阳极氧化
这种方法量率低﹐不 适合量产。
6、阳极氧化表面处理性能测试
1)、阳极氧化膜厚测试
常见的膜厚测试方法有切片测量和膜厚仪测量﹐在生产中一般用膜厚仪测量﹐它有测量速度 快﹐不破坏产品的优点。
2)、盐雾测试
3)、封孔质量测试
4)、UV测试
7、阳极氧化表面处理应用
1)、耐腐蚀(corrosion resistance) 2)、涂装附着性(paint adhesion) 3)、电镀铝 4)、装饰(decorative appearance) 5)、电绝缘(electrical insulation) 6)、照相底板(photographic substrates) 7)、发射性及反射性(emissivity and reflectivity) 8)、耐磨性(abrasion resistance) 9)、表面分析(surface analysis)
与此同时,铝表面以合金相为阴极,邻近铝晶粒为阳极,形成局部微电池反应,晶界处铝颗粒不断溶 解,合金相表面镁、硅不断还原,粗化表面。
2.3、剥黑膜:
使用68%HNO3和纯水溶液,目的去除碱咬、化抛后表面生成的一层黑膜,还原其工件本色。 操作条件为(1)HNO3浓度(体积比):30%~40% (2)操作时间:50±20秒 (3)温度:RT。
+
热量
氧气
机理图示意图如右图所示: 氢气
阴极
阴极
硫酸 槽液
铜渣
(阳极)
氧化膜为双层结构,内层为致密无孔的且少水的Al2O3构成 ,称为阴挡层,外层是 由孔隙和孔壁组成的多孔层,氧化膜壁与水反应,同时由于化学结合式吸附电解
阴离子,所以氧化膜的总组成为Al2O3 .Al(OH).(SO4)2。
阳极氧化退膜 -回复
阳极氧化退膜-回复题目:阳极氧化退膜——为什么发生及如何解决引言:阳极氧化是一种常见的金属表面处理方法,可提高金属材料的耐腐蚀性和装饰性。
然而,有时在阳极氧化后的表面上出现了退膜现象,这对于工件的质量和耐用性来说是个问题。
本文将深入探讨阳极氧化退膜的原因,以及解决这一问题的方法。
一、退膜现象的原因:1.1 阳极氧化膜质量问题:阳极氧化膜的质量取决于工艺参数、材料组成和设备状况等因素。
如果在处理过程中某一环节出现问题,如溶液成分不均匀或工件与阳极不良接触等,会导致膜层质量不稳定,从而引起退膜现象。
1.2 金属材料组织不合理:金属材料的组织结构直接影响阳极氧化膜的质量。
如果金属内部含有过多的杂质或组织不均匀,膜层的附着力就会受到影响,从而易于退膜。
1.3 温度和湿度变化:温度和湿度是阳极氧化过程中需要密切控制的因素。
如果环境温度和湿度变化较大,会导致膜层内部产生应力变化,使得膜层容易脱落。
二、解决退膜现象的方法:2.1 优化工艺参数:通过调整阳极氧化过程中的工艺参数,如电压、电流密度、溶液浓度和处理时间等,可以改善膜层的质量。
严格控制每个步骤的操作要求,确保全过程的稳定性和一致性。
2.2 提升金属材料的纯度:通过优化金属材料的生产工艺,减少杂质的含量,并控制金属的组织结构,可以提高阳极氧化膜的附着力和稳定性。
合理选择原材料,并对金属材料进行预处理,以确保其质量达到要求。
2.3 控制处理环境的温湿度:在阳极氧化过程中,严格控制处理环境的温度和湿度变化,避免因环境变化而导致膜层受力变化进而退膜。
可以通过使用恒温恒湿的设备,或者采取湿度和温度自动调节系统进行控制。
2.4 加强膜层之间的亲和力:在阳极氧化处理后,可以通过进行化学处理或热处理等方法,增强膜层与基材之间的结合力。
这些处理方法能够促使膜层与基材之间形成更牢固的化学键,增加膜层的附着力。
2.5 检测和质量控制:建立一套完善的质量检测体系,对阳极氧化处理后的产品进行检测,及时发现退膜等质量问题。
阳极氧化不良原因分析
作者创智涂装来源本站浏览1110 发布时间2011/10/10本表示出了在阳极氧化和封孔中容易出现的缺陷的特征、成因和防治措施铝材阳极氧化封孔,不挂灰时间短.•信息名称:铝材阳极氧化封孔,不挂灰时间短.所在地:山东省威海市发布时间:2011-07-08加入收藏夹联系人:郭小姐威海云清化工开发院联系人:郭小姐女士电话:86-手机:传真:86-邮件:地址:山东省威海市文化中路89-2号查看全部产品进入展厅一、产品用途:本品为浅绿色粉末,适用于建筑铝型材和其他铝制品的封孔处理,本品封孔温度范围宽,它能够改善表面装饰的无色金属络合物, 在其它物质的支持下,依靠镍和氟化物离子的协同效应,发挥作用。
二、性能特点:1、同热水封孔的工艺相比, 冷封孔能缩短处理时间和节约加热所需的能源, 从能源成本和阳极氧化物生产线能力的角度来考虑这种优点就相当重要。
2、这种产品的结合能防止干净阳极氧化铝部件发绿的退色现象。
不产生白霜,其耐蚀性和耐磨性及硬度均高于沸水封孔处理.三、槽液组成及工艺条件:本品浓度 3.5-5.0克/升去离子水余量PH值5-5.6温度25-35℃时间8-15分钟(一分钟能封一个微米厚的氧化膜)Ni+ 0.9-1.2克/升F- 0.3-0.85克/升消耗量:0.8-1.5千克/吨材(约400m2)* 封孔后第一道用冷水洗,然后在进行温水洗.温水槽温度:60℃;时间:5分钟四、注意事项1、槽材料: 衬有塑料的钢或不锈钢。
特别须知要点:建议对溶液作过滤处理, (不可用筒式过滤器)。
为了保证溶液能长期使用, 避免溶液被全部排放, 每立方米中物料通过量达到1000m2,就应排放50 L/m3的槽液.2、用量: 产品用量和被处理氧化层的厚度和生产率有关。
3、阳极氧化层的质量:通过用封孔液的处理, 氧化层会产生一种反应, 这种反应约在24小时以后结束,然后才能用常规方法检查氧化层的质量。
4、用热水对上述处理层作5-10分钟的后冲洗, 就可以缩短这种反应时间, 经冲洗后处理层可以立即作质量的检验。
阳极氧化电流腐蚀原因
阳极氧化电流腐蚀原因
阳极氧化电流腐蚀是一种常见的金属腐蚀现象,主要是由于电流的作用而引起的。
在阳极氧化过程中,金属表面会受到电流的影响,导致金属发生腐蚀。
那么,为什么阳极氧化电流会导致金属腐蚀呢?阳极氧化电流腐蚀的原因之一是电流通过金属表面时,会导致金属表面的氧化反应。
当电流通过金属时,金属表面的原子会与电流中的离子相互作用,形成氧化物。
这些氧化物会在金属表面形成一层氧化膜,从而影响金属的性能和耐蚀性。
这就是阳极氧化电流腐蚀的主要原因之一。
阳极氧化电流腐蚀还与金属的电导率有关。
金属的电导率决定了电流通过金属的能力,而当电流通过金属时,金属内部的离子和电子会发生移动,从而引发金属表面的腐蚀。
电流在金属内部的流动会导致金属表面的局部缺陷,使金属表面更容易被腐蚀。
阳极氧化电流腐蚀还与电解液的性质有关。
在阳极氧化过程中,电解液中的离子会与金属表面的离子相互作用,从而引发腐蚀反应。
电解液中的离子浓度、酸碱性以及温度等因素都会影响阳极氧化电流腐蚀的程度。
一般来说,电解液中的离子浓度越高、酸碱性越强,以及温度越高,阳极氧化电流腐蚀的程度就越严重。
阳极氧化电流腐蚀是由电流的作用而引起的金属腐蚀现象。
电流通过金属表面时,会导致金属表面的氧化反应;金属的电导率决定了
电流通过金属的能力;电解液的性质也会影响阳极氧化电流腐蚀的程度。
在了解了这些原因后,我们可以采取一些措施来减少阳极氧化电流腐蚀的发生,比如改变电解液的性质、优化金属表面的处理等。
只有深入了解阳极氧化电流腐蚀的原因,才能更好地预防和控制金属的腐蚀问题。