
阀门生产工艺流程图
仪表、管道、阀门等化工工艺流程图的设计及画法

设备的画法与标注设备的画法与方案流程图基本相同。
与方案流程图不同的是:对于两个或两个以上的相同设备一般应全部画出。
每个工艺设备都应编写设备位号并注写设备名称。
与方案流程图中的设备位号应该保持一致。
当一个系统中包括两个或两个以上完全相同的局部系统时,可以只画出一个系统的流程,其他系统用双点画线的方框表示,在框内注明系统名称及其编号。
管道流程线的画法及标注管道流程线上应用箭头表示物料的流向。
图中的管道与其他图纸有关时,应将其端点绘制在图的左方或右方,并用空心箭头标出物料的流向(进或出),在空心箭头内注明与其相关图纸的图号或序号,在其上方注明来或去的设备位号或管道号或仪表位号。
每条管道都要标注管道代号。
横向管道的管道代号注写在管道线的上方;竖向管道则注写在管道线左侧,字头向左。
物料代号管道等级管道材质类别管道公称压力等级隔热及隔声代号阀门等管件的画法与标注管道上的管道附件有阀门、管接头、异径管接头、弯头、三通、四通、法兰、盲板等。
这些管件可以使管道改换方向、变化口径,可以连通和分流以及调节和切换管道中的流体。
管道附件用细实线按规定的符号在相应处画出。
阀门图形符号尺寸一般为长为6mm,宽为3mm或长为8mm,宽为4mm。
化工工艺图图层和线型为了安装和检修等目的所加的法兰、螺纹连接件等也应画出。
管道上的阀门、管件要按需要进行标注。
当它们的公称直径同所在管道通径不同时,要注出它们的尺寸。
当阀门两端的管道等级不同时,应标出管道等级的分界线,阀门的等级应满足高等级管的要求。
对于异径管标注大端公称通径乘以小端公称通径。
仪表控制点的画法与标注画出所有与工艺有关的检测仪表、调节控制系统、分析取样点和取样阀(组)。
仪表控制点用符号表示,并从其安装位置引出。
符号包括图形符号和字母代号,它们组合起来表达仪表功能、被测变量、测量方法。
检测、显示、控制等仪表的图形符号是一个细实线圆圈,其直径约为10mm。
圈外用一条细实线指向工艺管线或设备轮廓线上的检测点。
阀门制造工艺流程(3篇)
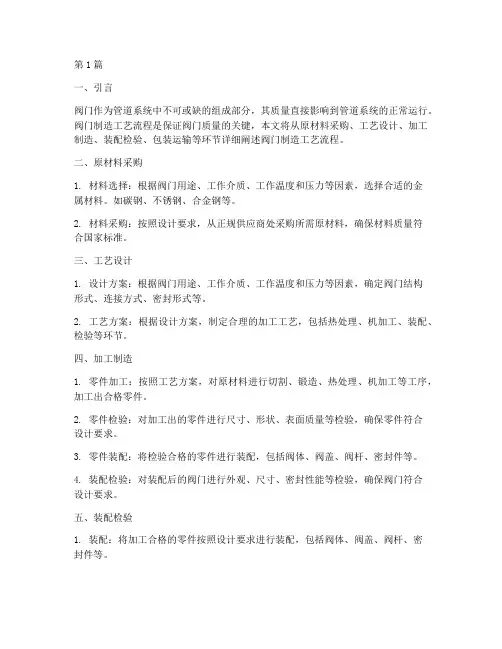
第1篇一、引言阀门作为管道系统中不可或缺的组成部分,其质量直接影响到管道系统的正常运行。
阀门制造工艺流程是保证阀门质量的关键,本文将从原材料采购、工艺设计、加工制造、装配检验、包装运输等环节详细阐述阀门制造工艺流程。
二、原材料采购1. 材料选择:根据阀门用途、工作介质、工作温度和压力等因素,选择合适的金属材料。
如碳钢、不锈钢、合金钢等。
2. 材料采购:按照设计要求,从正规供应商处采购所需原材料,确保材料质量符合国家标准。
三、工艺设计1. 设计方案:根据阀门用途、工作介质、工作温度和压力等因素,确定阀门结构形式、连接方式、密封形式等。
2. 工艺方案:根据设计方案,制定合理的加工工艺,包括热处理、机加工、装配、检验等环节。
四、加工制造1. 零件加工:按照工艺方案,对原材料进行切割、锻造、热处理、机加工等工序,加工出合格零件。
2. 零件检验:对加工出的零件进行尺寸、形状、表面质量等检验,确保零件符合设计要求。
3. 零件装配:将检验合格的零件进行装配,包括阀体、阀盖、阀杆、密封件等。
4. 装配检验:对装配后的阀门进行外观、尺寸、密封性能等检验,确保阀门符合设计要求。
五、装配检验1. 装配:将加工合格的零件按照设计要求进行装配,包括阀体、阀盖、阀杆、密封件等。
2. 检验:对装配后的阀门进行外观、尺寸、密封性能等检验,确保阀门符合设计要求。
3. 性能试验:对阀门进行压力、流量、密封等性能试验,验证阀门在实际使用中的性能。
六、包装运输1. 包装:将检验合格的阀门进行清洁、擦干,然后按照要求进行包装,确保阀门在运输过程中不受损坏。
2. 运输:将包装好的阀门运输至客户指定地点,确保运输安全、快捷。
七、售后服务1. 技术咨询:为客户提供有关阀门选型、安装、维护等方面的技术咨询。
2. 故障排除:在客户使用过程中,如遇到阀门故障,及时为客户提供故障排除服务。
3. 维修保养:为客户提供阀门维修、保养等服务,确保阀门长期稳定运行。
阀门流程工艺
目录一、原材料选择...................................................................... 错误!未定义书签。
二、原材料控制...................................................................... 错误!未定义书签。
三、材料成型.......................................................................... 错误!未定义书签。
四、进厂前旳热处理.............................................................. 错误!未定义书签。
五、成型材料初步检测和外购件检测.................................. 错误!未定义书签。
六、分工序加工...................................................................... 错误!未定义书签。
1. 车削 (4)2. 铣削 (4)3. 磨削 (4)(1) 五轴加工中心磨削 ............................................... 错误!未定义书签。
(2) 人工配研 ............................................................... 错误!未定义书签。
(3) 毫克能加工 ........................................................... 错误!未定义书签。
七、质量控制.......................................................................... 错误!未定义书签。
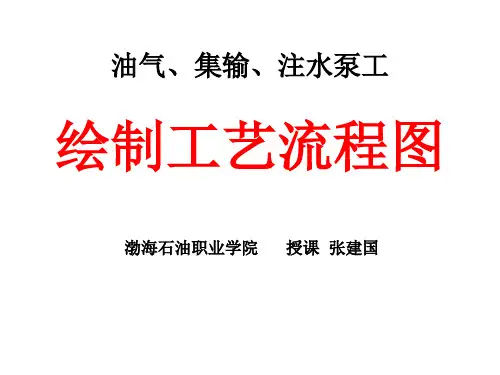
绘制工艺流程图和管阀示意图
二、制图标准-图线
图框线、标题栏线的宽度(mm)
幅面代码 A0、A1 A2、 A3、A4 图线框 1.4 1.0 标题栏外框线 0.7 0.7 标题栏分格线、 会签栏线 0.35 0.35
二、制图标准-字体
做到字体端正、比画清楚、排列蒸汽、间隔均匀, 并要求采用长仿宋矢量字体。代号、符号要符合有关标准 规定。
• 在石油化工工艺流程图中,一般用细 实线按规定的图形符号全部绘制出管道上 的阀门、管件和管道附件(但不包括管道 之间的连接件,如弯头、三通、法兰等), 但为安装和检修等原因所加的法兰、螺纹 连接件等仍要画出。其中阀门图形符号一 般长为6mm,宽为3mm,或长为8mm, 宽为4mm。
4、阀门、管件和管道附件的表示方法
二、制图标准-图线 画线时应注意的问题:
在同一张图纸内,相同比例的图样应 采用相同的线宽组; 虚线、点画线的画与间隔应均匀相等; 如虚线画长3-6mm,间隔0.5-1mm,点 画线的画长15-20mm;
三、石油化工系统绘制工艺流程图标准
• 工艺流程图是用图示的方法把生产的 工艺流程和所需的设备、管道、阀门、管 件、管道附件及仪表控制点表示出来的一 种图样,是设备布置和管道布置设计的依 据,也是施工、操作、运行及检修的指南, 是化工工艺设计的主要内容。
二、制图标准--图线
线型:实线、虚线、单(双)点画线、折断 线、波浪线等 线宽(组): 粗线(b) 中粗线( 0.75b )(给排水工程) 中线(0.5b) 细线(0.25b)
二、制图标准-图线
线宽组(mm)
线宽比 b (粗 ) 0.5b (中) 2.0 1.4 1.0 0.7 线宽组 1.0 0.7
3、管道的表示方法和标注
•
管道外径和壁厚构成管道尺寸,管道尺寸以mm为单位,只标注 数字,不标注单位。在管道尺寸后应标注管道材料代号,管道材料代 号如表2-7所示。对横向管线,一般标注在管线的的上方;对竖向的 管线一般标注在管道的左侧,也可以用指引线引出标注。
化工工艺流程图与阀门设置

某丙烯酸化甲工工酯艺装流置程图局和部阀门工的艺设置原则流程图
三、工艺管道仪表流程图(PID)
也称带控制点的工艺流程图。是借助统一规定的 图形符号和文字代号,用图示的方法把建立石油化 工工艺装置所需的全部设备、仪表、管道、阀门及 主要管件,按其各自功能,在满足工艺要求和安全、 经济的前提下组合起来,以起到描述工艺装置的结 构和功能的作用。
化工工艺流程图和阀艺流程图上的设备、机器图例
代号
图例
塔
T
反应器 R
化工工艺流程图和阀门的设置
设备类别
代号
图例
容器 (槽、罐) V
泵
P
化工工艺流程图和阀门的设置
2.管道流程线的表示方法
用规定的图形符号和文字代号,详细表示所需的全部管道、 阀门、主要管件(包括临时管道、阀门和管件)、公用工程 站和隔热等。
由于它们的要求各不相同,其内容、重点 和深度也不一致,有若干种类。 总工艺流程图 工艺原则流程图(方案流程图) 工艺管道仪表流程图(PID)
化工工艺流程图和阀门的设置
一、总工艺流程图
也称物料平衡图,它是在设计或开发方 案时,为总说明部分进行可行性论证时提 供的图样,用于表示全厂各生产装置之间 主要的流程路线及物料衡算的结果。
化工工艺流程图和阀门的设置
化工工艺流程图和阀门的设置
管道及仪表流程图上的物料代号
物料 代号
物料名称
物料 代号
物料名称
物料 代号
A 空气
GO 填料油
PG
AM 氨
H氢
PL
BD 排污
HM 载热体
PW
BF 锅炉给水
HS 高压蒸汽
R
BR 盐水
截止阀工艺工序流程卡

产品(零件)名称
产品(零件)材料
数
量
截止阀
阀杆 20Cr13
工序
工序内容(技术要求按图纸规定)
车 1.车阀杆各级外圆、端面及锥面,检阀杆总长
XXXXX阀门有限公司
阀门工序流程卡(过程检验记录)
生产批号 炉号/进货批号 产品型号/规格
检验结果 首检 巡检
2.车阀杆螺纹,检螺纹有效长度
铣 铣阀杆头部尺寸与阀瓣相配
ห้องสมุดไป่ตู้
磨 磨阀杆外圆及锥面,检(1)阀杆最小直径 (2)阀杆表面硬度HB200-275 (3)阀杆表面及锥面粗糙度0.8
门有限公司
流程卡(过程检验记录)
生产批号 炉号/进货批号 产品型号/规格
检验结果 巡检
操作人/日期 检验员/日期 完工检
判定
带控制点工艺流程图ppt课件
16
常用物料代号
17
g.其他尺寸:工艺对某些管道有一定要求,要标注,液 封管长度,安装坡度等。
异径管(接头)有时要标注两端管径。如:70/50 或Dg70/50,一般直径大者写在前面。
18
(3)、管件与阀门的表示方法
无控制阀表与有控制阀表时的画法
1一无控制阀表时的画法 2-有控制阀表时的画法
19
18无控制阀表与有控制阀表时的画法无控制阀表与有控制阀表时的画法1一无控制阀表时的画法2有控制阀表时的画法3管件与阀门的表示方法19管道应用细实线画出全部阀门和部分管件盲板大小头阻火器等连接管件不20214仪表控制点的表示方法4仪表控制点的表示方法常用参量的代号如表32所示其图形符号用细实线绘制由执行机构和阀体组成
管道应用细实线画出全部阀门和部分管 件(盲板,大小头、阻火器等),连接管件不 画。
20
21
(4)、仪表控制点的表示方法
在相关的管道上并大致按安装位置用代号、符号表示。符号规定:
a
常用参量的代号如表3-2所示
b
常用的仪表功能代号如表 3-3所示
d
其图形符号用细实线绘制, 由执行机构和阀体组成。
c
8
9
五、设备标注
• ⑴标注内容:位号和名称位号在整个车间不能重复。 • ⑵标注方式:放在图形的上、下方,排成一行。
10
设备分类代号
11
六、管道的表示方法
(1)管道的画法
a. 线型规定:
➢工艺物料管道用粗实线(b =0.9mm)绘制;
➢辅助管道用中实线(b= 0.6mm)绘制;
➢仪表管则用细虚线(0.3mm) 或细实线绘制。
带控制点的工艺流程图
生物0921
球阀生产流程图
球阀生产流程表
阀体车削加工 硬密封
阀盖车削加工
阀体铸件或锻件 铸件热处理铸件化学、力学检验铸件进厂检验铸件补焊 密封形式
密封件车削加工
其他铸件车削加工
软密封
其他配件原料采购其他配件原料检验其他配件车削加工
密封面喷堆焊阀杆棒料采购阀杆调质处理阀杆化学、力学、硬度检验阀杆车削加工 钻铣刨插加工
密封面精加工密封件采购密封件检验密封件入库
去毛刺打磨钻铣刨插加工紧固件采购紧固件检验紧固件入库
去毛刺打磨检验合格品出厂阀门喷漆包装阀门试压检验阀门组装清洗除锈吹干入库 密封面研磨。
工艺流程设计-流程图
CW0401——32x3.5A1A—C H
2023/11/2
(五)管道仪表流程图
管道的公称压力 PG1310-300 A1A-H
管道材质类别 顺序号
代号 A B C
D
管道材质编号
材料名称 铸铁
代号 E
碳钢
F
普通低合金钢
G
合金钢
H
材料名称 不锈钢 有色金属 非金属
衬里及内腐蚀
2023/11/2
2023/11/2
(a)管道相连
(b)管道交叉
(二)工艺流程图的阅读
进
出
表示管道与其他图纸有关,一般在图的左方或右方,在空心 箭头内注明与其相关图纸的图号或序号,在其上方注明来或 去的设备位号或管道号或仪表位号。
2023/11/2
(二)工艺流程图的阅读
• 2.4 工艺流程图中阀门、管件图例
截止阀
管道仪表流程图的标注
2.管道的标注
(1)管道编号对象 所有的管道均要标注管道号。但下列情况除外: ①随设备、机械一起加工和配置的管道。 ②设备管口与设备管口直连,中间不需加短管者。
2023/11/2
(五)管道仪表流程图
③设备管口上直接接阀门、盲板等无管道连接的接管口。 ④管道上的放空管、导淋管。 ⑤设备上、机械上、管道上的伴热管和夹套。 ⑥控制阀的旁路管、切换使用的小型管件或阀组的相同 备用(或旁路)管。 ⑦仪表管线。
闸阀
球阀
直流截止阀
螺纹管帽 管端盲板
管帽
法兰连接 管端法兰(盖) 鹤管
三通截止阀
2023/11/2
三通球阀
四通球阀
四通旋塞阀
(二)工艺流程图的阅读
截止阀
PID工艺流程图,这些要点最关键!
PID⼯艺流程图,这些要点最关键!PID图作为化⼯⽣产的技术核⼼,⽆论是设计院的⼯程师、化⼯⼚的⼯艺员,还是中控控制室的主操,了解PID图上每⼀个字母、符号所表⽰的意义,并清楚明⽩这些元件的作⽤和控制⽅法,是作为化⼯⼈必不可少的技能。
01PID图是什么?⼯艺流程图:即 Process Flow Diagram,简称PFD,由⼯艺专业完成,它包含了整个装置的主要信息、操作条件(温度、压⼒、流量等)、物料衡算(各个物流点的性质、流量、操作条件等都在物流表中表⽰出来)、热量衡算(热负荷等)、设计计算(设备的外形尺⼨、传热⾯积、泵流量等)、主要控制点及控制⽅案等。
相同作⽤且规格相同的设备只需画出⼀台即可。
⼯艺管道及仪表流程图:即 Piping Instriment Diagram,简称PID。
PID是在PFD的基础上,由⼯艺、管道安装和⾃控等专业共同完成。
需要画出所有的设备、仪表、管道及其规格、保温厚度等内容,是绘制管道布置图的主要依据。
PID图是在⼯艺包阶段就开始形成初版,随着设计阶段的深⼊,不断补充完善深化,它分阶段和版次分别发表。
PID各个版次的发表,表明了⼯程设计进展情况,为⼯艺、⾃控、设备、电⽓、电讯、配管、管机、管材、设备布置和给排⽔等专业及时提供相应阶段的设计信息。
PID是基础设计和详细设计中主要成品之⼀,它反映的是⼯艺设计流程、设备设计、设备和管道布置设计、⾃控仪表设计的综合成果。
02PID图能告诉我们什么?1.⽤规定的类别图形符号和⽂字代号:表⽰装置⼯艺过程的全部设备、机械和驱动机,包括需就位的备⽤设备和⽣产⽤的移动式设备,并进⾏编号和标注。
2.⽤规定的图形符号和⽂字代号:详细表⽰所需的全部管道、阀门、主要管件(包括临时管道、阀门和管件)、公⽤⼯程站和隔热等,并进⾏编号和标注。
3.⽤规定的图形符号和⽂字代号:表⽰全部检测、指⽰、控制功能仪表,包括⼀次性仪表和传感器,并进⾏编号和标注。
4.⽤规定的图形符号和⽂字代号:表⽰全部⼯艺分析取样点,并进⾏编号和标注。