
常用钢材的热处理及机械性能表
C52
——
——
——
——
——
C42 60Si2Mn A C45
1477
1583
10.6
49.7
——
1176
1274
5
25
34.3
GCr6
C61
810-820 ℃淬油 150-180 ℃回火
——
——
——
————CFra bibliotek9830-850 ℃淬油 170-200 ℃回火
1666-1813
2156-2548
——
——
——
GCr15 C61
830-850 ℃淬油 150-170 ℃回火
——
——
——
——
——
G59TG59
C61
GCr15SiMn
880-900 ℃淬乳化 液170200℃回 火 820-840 ℃淬油 150-180 ℃回火
——
——
——
——
——
——
——
——
——
——
GCr15SiMn
G59TG59
880-900 ℃淬乳化 液170200℃回 火 540-560 ℃渗氮
——
T8、T8A
C59
780-800 ℃淬火 160-200 ℃回火
——
——
——
——
——
750-770 ℃加热 Th159-207 640-670 ℃等温 T10 T10A T215 T235 800-820 ℃淬火 600-640 770-790 ℃淬火 160-200 ℃回火
——
——
——
——
——
230-260
——
不限
≤131
——
——
——
用于要求 磁导率较 高,剩磁 较少的电 磁铁、电 磁吸盘等 电器零件 。 用于深冲 、冷作的 零件
用于离心 浇铸双金 属套的基 体材料
≤143
——
≤187
——
35-40
170-217
——
200-230
——
用于负荷 较小和无 耐磨性要 求的轴、 拉杆、手 柄等零件 。 用于具有 较高强度 的螺钉、 螺母、销 、挡铁、 垫圈等各 种标准件 用于负荷 不大的轴 、丝杠、 套筒、齿 轮等零件 用于要求 强度不高 的齿轮、 蜗杆、丝 杠等零件
652
823
22.5
66.5
166
779
911
17
60
131
C48
1274-1372
1470-1568
7
25
29.4
40Cr
C52
830-860 ℃淬油 180-200 ℃回火
1591
1856
8.3
33.7
55
40Cr
G48TG48
840-880 ℃淬乳化 液 180220 ℃ 回 火 860-880 ℃淬乳化 液180200℃回 火
冷拉后高 温回火
—— —— —— ——
510-655 540-825 590-735 590-785
≥15 ≥6 ≥14 ≥17
≥25 —— ≥20 ——
—— —— —— ——
YF40Mn V
热轧
≥490
≥780
≥15
≥40
≥39
Th≤131 8
960-1000 ℃炉冷
——
——
——
——
——
Z
910-940 ℃空冷 910-940 ℃空冷
≥598
≥16
≥40
≥49
820-840 ℃淬火 600-640 ℃回火
≥544
740
26.5
68
159
钢的热 处理及 机械性 能表
钢号 45 820-840 ℃淬火 570-600 ℃回火 热处理技 工艺规范 术要求 бsN/㎜2 бbN/㎜2 机 δs(%) 械 性 能 akJ/cm2
ψ%
T235
——
——
——
——
——
C61
——
——
——
——
——
T12 T12A
750-770 ℃加热 Th159-207 640-670 ℃等温 800-820 T215 ℃淬火 T235 630-680 770-790 ℃淬火 C61 160-200 ℃回火
——
——
——
——
——
——
——
——
——
——
——
——
——
——
G52TG52
T265
830-850 ℃淬油 550-600 ℃回火 830-850 ℃淬油 350-400 ℃回火 830-850 ℃淬油 280-320 ℃回火 830-850 ℃淬油 180-200 ℃回火 790-820 ℃淬乳化 液320380℃回 火 860-880 ℃淬乳化 液180200℃回 火 850-870 ℃淬油 600-660 ℃回火
608
824
23.5
65
171
T265T28 820-840 5 ℃淬火 530-580
726
941
18.5
61
156
C35
810-830 ℃淬火 400-450 ℃回火
≥637
≥882
≥15
≥40
≈39
C42
810-830 ℃淬火 350-370 ℃回火
≥980
≥1176
≥10
≥40
≥59
C48
应用范 围举例
——
——
——
——
≤187 174-223 ≤207 179-229
—— —— —— ——
用于强度 较高的焊 接构件和 磨床砂轮 罩壳等 用于在自 动机上大 量加工, 用于要求 切削加工 性好、表
用于强度、 硬度均与45 钢调质状态 水平相当。 精度7-9级的 丝杠、光杠 、轴类等零 件。
——
——
——
——
S-C58
900-950 ℃渗碳 810-830 ℃淬油 180-200 ℃回火
——
1499
12
50
117
20MnVB
20MnVB
S-G58
900-950 ℃渗碳 820-860 ℃淬乳化 液180200℃回 火 900-950 ℃渗碳 830-850 ℃淬油 180-200 ℃回火 900-950 ℃渗碳 850-880 ℃淬乳化 液180200℃回 火 510-540 ℃渗氮 900-950 ℃渗碳 820-860 ℃淬油 180-200 ℃回火
——
——
——
——
——
D900
——
——
——
——
——
2Cr13
9Cr18
10001050℃淬 C42 油220250℃回 火 10001050℃淬 C56 油180200℃回 火 540-600 C-D950 ℃渗氮 Gr140200 11001150℃淬 水 500-550 ℃渗氮
——
——
——
——
——
D600TD600
510-540 ℃渗氮
——
——
——
——
——
12CrNi3
S-C58
900-950 ℃渗碳 780-800 ℃淬油 180-200 ℃回火
≥700
≥850
≥10
≥50
≥80
840-860 ℃淬油 T215 640-680 ℃回火 840-860 ℃淬油 T235 600-640 ℃回火 T265T28 840-860 5 ℃淬油 560-600 830-860 ℃淬油 280-320 ℃回火
C42
C45
790-820 ℃淬油 380-420 ℃回火 790-820 ℃淬油 320-380 ℃回火 790-820 ℃淬油 260-300 ℃回火
1352
1470
8.5
40
44
——
1676
6.2
27
——
C50 65Mn
——
——
——
——
——
C56
790-820 ℃淬油 180-200 ℃回火
——
≥195
≥325
≥33
≥60
——
15
Z≤143
≥225
≥375
≥27
≥55
≥63.7
Z≤187
850-870 ℃空冷
≥314
≥529
≥20
≥45
≥88
35 830-850 ℃淬火 380-420 ℃回火
C35
≥637
≥980
≥8
≥30
≥59
Z170~ 217 45 T215
840-860 ℃空冷
≥353
≥400
≥650
≥12
≥40
≥60
20Cr
S-G58
900-950 ℃渗碳 830-880 ℃淬乳化 液180200℃回 火
——
——
——
——
——
钢的热 处理及 机械性 能表
钢号 热处理技 工艺规范 术要求 бsN/㎜2 бbN/㎜
2
机 δs(%)
械
性
能 akJ/cm2
ψ%
——
20Cr
D550
510-540 ℃渗碳
1865
1960
2
10
——
——
——
——
——
——
≥195
≥540
≥45
≥60
196
1Cr18Ni9 Ti D950
常用钢材热处理参数

常用钢材热处理参数常见的钢材热处理参数包括淬火、回火、退火、正火等。
下面将详细介绍它们的温度范围、保温时间以及应用领域。
1. 淬火(quenching)淬火是指将加热至临界温度以上的钢材迅速冷却至室温或低温的热处理过程。
淬火的目的是增加钢材的硬度和强度。
常见的淬火温度范围为800℃到950℃,保温时间通常为数分钟。
钢材的选用因素包括成分、形状和尺寸、要求的性能等。
应用领域包括汽车零部件、工具、刀具等。
2. 回火(tempering)回火是指将淬火后的钢材加热至一个较低的温度范围并持续保温一段时间的热处理过程。
回火使得钢材硬度和强度降低,但同时也提高了其韧性和可塑性。
回火一般在淬火后立即进行。
温度范围通常为150℃到700℃,保温时间则根据要求的性能来确定。
应用领域包括航空航天、机械零部件、轴承等。
3. 退火(annealing)退火是指将钢材加热至足够高的温度并持续保温一段时间,然后缓慢冷却的热处理过程。
退火的目的是消除钢材内部的应力,改善它的可加工性和韧性。
退火温度和保温时间的选择依赖于钢材的成分和形状,一般在600℃到800℃之间。
应用领域涉及到钢材的精密加工,如汽车制造、船舶等。
4. 正火(normalizing)正火是指将加热至临界温度以上的钢材空气冷却至室温的热处理过程。
正火可以消除钢材内部的应力,改善它的可加工性和韧性。
正火温度范围一般为800℃到950℃,保温时间通常为数分钟。
应用领域包括汽车零部件、轴承、机械零件等。
此外,还有其他钢材热处理方法如奥氏体化退火、球化退火等针对不同的钢材类型和应用需求的热处理方法。
具体的热处理参数应根据材料的成分、形状和要求的性能来确定,并结合实际生产条件进行调整。
因此,在进行钢材热处理时,需要进行一系列的试验和分析,以确定最佳的处理参数。
常用钢材热处理参数
常⽤钢材热处理参数热处理⼯艺规程B/Z61.012-95(⼯艺参数)⽬录1.主题内容与适⽤范围 (1)2.常⽤钢淬⽕、回⽕温度 (1)2.1要求综合性能的钢种 (1)2.2要求淬硬的钢种 (4)2.3要求渗碳的钢种 (6)2.4⼏点说明 (6)3.常⽤钢正⽕、回⽕及退⽕温度 (7)3.1要求综合性能的钢种 (7)3.2其它钢种 (8)3.3⼏点说明 (8)4.常⽤钢去应⼒温度 (10)5.各种热处理⼯序加热、冷却范围 (12)5.1淬⽕……………………………………………………………………………………………1 2 5.2 正⽕及退⽕ (14)5.3回⽕、时效及去应⼒ (15)5.4⼯艺规范的⼏点说明 (16)6.化学热处理⼯艺规范 (17)6.1氮化 (17)6.2渗碳 (20)7.锻模热处理⼯艺规范 (22)7.1锻模及胎模 (22)7.2切边模 (24)7.3锻模热处理注意事项 (25)8.有⾊⾦属热处理⼯艺规范 (26)8.1铝合⾦的热处理 (26)8.2铜及铜合⾦ (26)9.⼏种钢锻后防⽩点⼯艺规范 (27)9.1第Ⅰ组钢 (27)9.2第Ⅱ组钢 (28)热处理⼯艺规程(⼯艺参数)1.主题内容与适⽤范围本标准为“热处理⼯艺规程”(⼯艺参数),它主要以企业标准《⾦属材料技术条件》B/HJ-93年版所涉及的⾦属材料和技术要求为依据(不包括⾼温合⾦),并收集了我公司⽣产常⽤的⼯具、模具及⼯艺装备⽤的⾦属材料。
本标准适⽤于汽轮机、燃⽓轮机产品零件的热处理⽣产。
2.常⽤钢淬⽕、回⽕温度2.1 要求综合性能的钢种:表1技术要求材料牌号强度σs硬度HB(d10)淬⽕温度(℃)冷却介质有效⾯积(mm)淬⽕后硬度(d10)回⽕温度(℃)回⽕后硬度(d10)45 440197~229(4.30~4.00)820~840 ⽔≤80 540~560 4.00~4.20≤35 2.7~3.0 580~60036~70 3.1~3.4 570~580390192~223(4.35~4.05)71~160 3.4~3.6 560~5704.00~4.10≤35 2.7~3.0 570~58036~70 3.1~3.4 560~570490217~255(4.10~3.80)71~120 3.4~3.6 550~5603.80~3.90油≤40 2.7~3.0 560~570590241~277(3.90~3.65)⽔油 41~60 2.5~3.0 590~620 3.65~3.80油≤30 2.7~3.0 550~56040CrA685269~302(3.50~3.70)840~860⽔油31~40 2.6~3.0 570~6003.50~3.60≤40 3.0~3.2 590~61041~70 3.25~3.4 570~590490217~255(3.80~4.10)71~120 3.45~3.6 550~5703.80~4.00油≤40 3.0~3.2 560~58035CrMoA241~277(3.90~3.65)850~870⽔油41~70 2.6~3.0 580~610 3.65~3.80*40CrNiMoA 690255~293(3.80~3.55)840~860 油≤80 2.7~3.1 580~600 3.65~3.80 590241~277(3.90~3.65)≤300 670~690*30Cr1Mo1V690255~285(3.80~3.57)950~970 油≤250 660~680690255~293(3.80~3.55)1030~1050油≤190 700~72020Cr1Mo1VTiB*732.6~3.0 640~660油≤1003.1~3.4 630~6402.6~3.0 650~670590241~277 (3.90~3.65)⽔油101~1603.1~3.2 630~650 3.65~3.902.6~3.0 630~650油 ≤503.1~3.3 610~630277~302 (3.65~3.50)⽔油51~1003.0~3.2 620~6403.50~3.65油 ≤40 2.7~3.2 610~6302.6~3.0 630~65038CrMoAlA785293~321 (3.55~3.40) 930~950⽔油41~603.1~3.2 610~6303.40~3.50油 ≤30 3.6~3.8 550~60015CrMoA 490207~241 (4.20~3.90)900~920⽔ 31~70 3.4~3.8 570~620 3.90~4.10≤60 2.8~3.1 660~680590241~277(3.90~3.65) 61~200 3.2~3.45 660~6703.60~3.90≤60 2.8~3.1 660~67025Cr2MoV A735269~302 (3.70~3.50) 920~940 油61~150 3.2~3.3 650~6703.55~3.652.8~3.0 640~660690241~282 (3.90~3.62) ≤350 3.1~3.3 620~640 3.65~3.9255~284(3.80~3.58) ≤300 3.1~3.3 600~620 3.6~3.752.8~3.0 600~62034CrNi3Mo 785271~298 (3.65~3.52) 870~890 油≤250 3.1~3.3 580~600 3.55~3.65*15MnMoVN 490≥217(≤4.1) 960~980 油 ≤105 600~6201Cr12Mo 550229~255(4.0~3.8) 960~980油≤100 670~690 3.80~3.953.0~3.25 710~730355187~229 (4.4~4.0)3.3~3.5 690~7104.10~4.303.0~3.25 680~7001Cr13①440197~229 (4.3~4.0) 1030~1050油≤1003.3~3.5 650~6804.0~4.201Cr12① 440197~229(4.30~4.00) 1030~1050油 ≤100 3.0~3.30 680~710 4.00~4.20 187~2072.8~3.2 720~7402.8~3.0 700~720490217~248 (4.10~3.85) ≤80 3.1~3.2 670~700 3.90~4.102.8~3.0 660~6802Cr13①590235~269 (3.95~3.70) 980~1000油②≤603.1~3.2 650~6603.80~3.90235~269 (3.95~3.70) 空 ≤40 2.6~3.0 650~670590269~302 (3.70~3.50)油 41~1302.6~3.2 640~6603.70~3.90空 ≤40 2.6~3.0 590~610690286~321 (3.60~3.40) 油 41~100 2.6~3.2 580~590 3.50~3.60 3Cr13980~10202.8~3.0 710~730390192~241 (3.90~4.35) ≤100 3.1~3.3 690~7103.90~4.302.8~3.0 700~720490217~248(4.10~3.85) ≤100 3.1~3.3 680~700 3.90~4.052.8~3.0 670~6901Cr11MoV590235~269 (3.95~3.70) 1000~1030油 ≤60 3.1~3.3 660~680 3.80~3.90 590235~269(3.95~3.70) ≤150 3.0~3.4 680~700 3.90~3.70690269~302(3.70~3.50) ≤100 3.0~3.4 660~680 3.55~3.651Cr12W1MoV*735286~331(3.6~3.3) 1000~1050油 3.0~3.2 660~6702Cr12NiMo1W1V760293~331(3.55~3.35) 970~990 油 ≤200 660~680 3.55~3.45≤60 2.8~3.1 670~690590241~277 (3.70~3.50) 61~250 3.2~3.45 670~6803.60~3.80≤60 2.8~3.1 670~68030Cr2MoV735269~302(3.70~3.50) 940~960 油61~150 3.2~3.3 660~6803.55~3.65205≤187 ~1Cr18Ni9Ti 225(≥5.4) 1080~1100⽔ 5.0~5.1 800~820 4.75~4.85≤1871Cr18Ni9Ti 0Cr19Ni9205≥5.41050~1100⽔ ~ZG1Cr13 390187~217(4.40~4.10)1020~1040油梅花试棒~70700~720ZG2Cr13 440197~227(4.30~4.00) 980~1000空叶⽚本体 2.8~2.9 730~740 4.00~4.10ZG1Cr11MoV 490197~227(4.30~4.00 1020~1040油梅花试棒~70 700~720ZG1Cr12W1MoV490197~227(4.30~4.001020~1040油梅花试棒~70700~720精铸叶⽚ZG0Cr19Ni9190 1050~1100⽔ ~ ~注:①采⽤⽇本材料时,淬⽕温度为960~980℃,回⽕温度允许⽐表中温度⾼10~30℃。
机械设计常用材料及特性简介

结构钢是指符合特定强度和可成形性等级的钢。可成形性以抗拉试验中断后伸长率表示 。结构钢一般用于承载等用途,在这些用途中钢的强度是一个重要设计标准
模具钢大致可分为:冷轧模具钢、热轧模具钢和塑料模具钢三类,用于锻造、冲压、切 型、压铸等。由于各种模具用途不同,工作条件复杂,因此对模具用钢,按其所制造模 具的工作条件,应具有高的硬度、强度、耐磨性,足够的韧性,以及高的淬透性、淬硬 性和其他工艺性能。由于这类用途不同,工作条件复杂,因此对模具用钢的性能要求也
SUS410为马氏体不锈钢,淬透性好它具有较高的硬度,韧性,较好的耐腐性, 热强性和冷变形性能,减震性也很好。要求高温或低温回火,但应避免在370560℃之间进行回火处理 SUS420钢材高韧性,高硬度空冷淬硬高铬工具钢,比SKD钢材的硬度及韧性 好,高镜面、高耐蚀。热处理尺寸变化小,SUS420宜线割加工。 高硬度和较好的耐磨性能,在打磨时,它的缺点是粘性比较大,而且升温很 快,但它比任何碳钢都更容易打磨,用手锯切料也容易得多。440C的退火温度 很低,硬度通常达到HRC56-58,耐蚀性和韧性都很强,现更广泛应用于手制刀 及优质厂制刀具
不同
弹簧钢是指由于在淬火和回火状态下的弹性,而专门用于制造弹簧和弹性元件的钢。钢 的弹性取决于其弹性变形的能力,即在规定的范围之内,弹性变形的能力使其承受一定 的载荷,在载荷去除之后不出现永久变形。弹簧钢应具有优良的综合性能,如力学性能 (特别是弹性极限、强度极限、屈强比)、抗弹减性能(即抗弹性减退性能,又称抗松 弛性能)、疲劳性能、淬透性、物理化学性能(耐热、耐低温、抗氧化、耐腐蚀等)。 为了满足上述性能要求,弹簧钢具有优良的冶金质量(高的纯洁度和均匀性)、良好的 表面质量(严格控制表面缺陷和脱碳)、精确的外形和尺寸
常用钢的临界温度热加工及热处理工艺参数

常用钢的临界温度热加工及热处理工艺参数常用钢材的临界温度1.低碳钢:低碳钢的临界温度大约在723℃左右。
2.中碳钢:中碳钢的临界温度在723-900℃之间。
3.高碳钢:高碳钢的临界温度超过900℃。
热加工温度范围1.锻造:一般情况下,低碳钢的锻造温度范围为1000-1250℃,中碳钢的锻造温度范围为900-1100℃,高碳钢的锻造温度范围为800-1000℃。
2.滚轧:常见钢材的滚轧温度范围较宽,一般在800-1200℃之间。
3.淬火:淬火温度取决于钢材的合金成分和硬度要求等因素,一般在800-950℃之间。
4.高温热处理:高温热处理的温度范围较大,低碳钢的回火温度可以低至150℃,而高碳钢的回火温度一般在250-600℃之间。
1.淬火:淬火是通过加热钢材至适当的温度后迅速冷却,使其产生马氏体组织,从而提高钢材的硬度和强度。
淬火的工艺参数包括加热温度、保温时间和冷却介质等。
一般来说,加热温度越高,冷却速度越快,得到的马氏体含量越高,钢材的硬度和强度也就越大。
冷却介质通常使用水、盐水、油等,选择冷却介质要根据钢材的合金成分和所需硬度来确定。
2.回火:回火是指在淬火后加热钢材至适当温度后冷却,通过改变钢材的组织结构来调整其硬度和强度。
回火的工艺参数主要包括回火温度、回火时间和冷却速度等。
回火温度一般低于淬火温度,可以根据需要选择不同的回火温度来控制钢材的硬度和韧性。
回火时间越长,回火效果越明显。
冷却速度可以选择自然冷却或控制冷却,根据钢材的要求来确定。
总结常用钢材的临界温度、热加工温度范围和热处理工艺参数对于钢材的制造和使用具有重要作用。
通过合理的控制临界温度和选择适当的热加工温度范围,可以保证钢材的质量和性能。
而热处理工艺参数的选择则可以调节钢材的硬度、韧性和强度等性能,满足特定的使用需求。
因此,了解和掌握常用钢材的临界温度、热加工温度范围和热处理工艺参数是进行钢材生产和应用的基础。
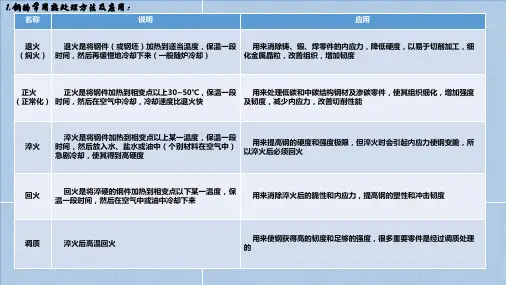
钢的常用热处理方法及应用
7.中速、重载 齿
8.高速、轻载或高速、中载,有冲源自的小齿 轮轮9.高速、中载,无猛烈冲击,如机床主轴箱 齿轮
10.高速、中载、有冲击、外形复杂的重要 齿轮,如汽车变速箱齿轮(20CrMnTi淬透性 较高,过热敏感性小,渗碳速度快,过渡层 均匀,渗碳后直接淬火变形较小,正火后切 削加工性良好,低温冲击韧性也较好)
表面硬度要求高、变形小的齿 轮。 (2)20Cr:渗碳、淬火、低温 回火56~62HRC,用于高速、
40Cr、40MnB、(40MnVB):高频淬火,50~55HRC
压力中等、并有冲击的齿轮。 (3)40Cr:调质,
220~250HB,用于圆周速度
20Cr、20MnVB:渗碳,淬火,低温回火或渗碳后高频淬火, 不大,中等单位压力的齿轮;
低速,精度要求不高,稍有冲击,疲劳载荷可
轴
忽略的主轴;或在滚动轴承中工作,轻载,υ <1m/s的次要花键轴
类 6.在滚动或滑动轴承中工作,轻或中等载荷转 45:正火或调质,228~255HB;轴颈或装配部位表面淬 速稍高pυ≤150N·m/(cm2·s),精度要求较高, 火,45~50HRC 冲击,疲劳载荷不大
14.载荷不高的大齿轮,如大型龙门刨齿轮 15.低速、载荷不大、精密传动齿轮 齿 16.精密传动、有一定耐磨性的大齿轮 轮 17.要求抗腐蚀性的计量泵齿轮 18.要求高耐磨性的鼓风机齿轮
19.要求耐磨、保持间隙精度的25L油泵齿轮
20.拖拉机后桥齿轮(小模数)、内燃机车变速 箱齿轮 ( m = 6~8)
0.02~3.0mm,硬度高,在共渗层为0.02~0.04mm时 切削性能和使用寿命适用于要求硬度高、耐磨的中、小型及薄片的零件和
具有66~70HRC
刀具等
常见金属热处理参考
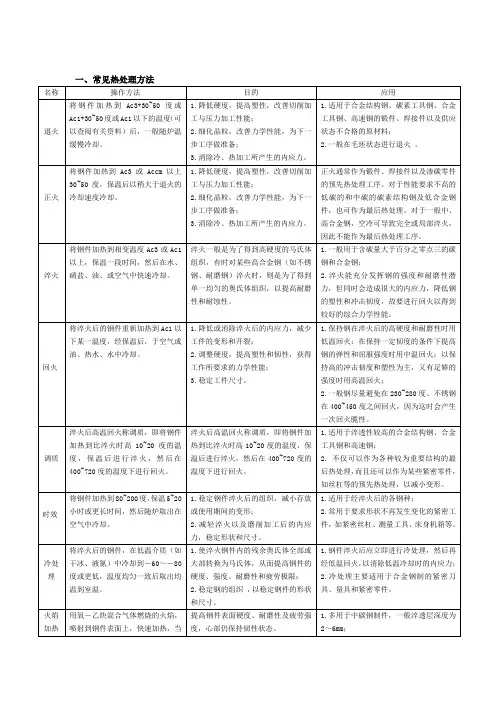
一、常见热处理方法名称操作方法目的应用退火将钢件加热到Ac3+30~50度或Ac1+30~50度或Ac1以下的温度(可以查阅有关资料)后,一般随炉温缓慢冷却。
1.降低硬度,提高塑性,改善切削加工与压力加工性能;2.细化晶粒,改善力学性能,为下一步工序做准备;3.消除冷、热加工所产生的内应力。
1.适用于合金结构钢、碳素工具钢、合金工具钢、高速钢的锻件、焊接件以及供应状态不合格的原材料;2.一般在毛坯状态进行退火。
正火将钢件加热到Ac3或Accm 以上30~50度,保温后以稍大于退火的冷却速度冷却。
1.降低硬度,提高塑性,改善切削加工与压力加工性能;2.细化晶粒,改善力学性能,为下一步工序做准备;3.消除冷、热加工所产生的内应力。
正火通常作为锻件、焊接件以及渗碳零件的预先热处理工序。
对于性能要求不高的低碳的和中碳的碳素结构钢及低合金钢件,也可作为最后热处理。
对于一般中、高合金钢,空冷可导致完全或局部淬火,因此不能作为最后热处理工序。
淬火将钢件加热到相变温度Ac3或Ac1以上,保温一段时间,然后在水、硝盐、油、或空气中快速冷却。
淬火一般是为了得到高硬度的马氏体组织,有时对某些高合金钢(如不锈钢、耐磨钢)淬火时,则是为了得到单一均匀的奥氏体组织,以提高耐磨性和耐蚀性。
1.一般用于含碳量大于百分之零点三的碳钢和合金钢;2.淬火能充分发挥钢的强度和耐磨性潜力,但同时会造成很大的内应力,降低钢的塑性和冲击韧度,故要进行回火以得到较好的综合力学性能。
回火将淬火后的钢件重新加热到Ac1以下某一温度,经保温后,于空气或油、热水、水中冷却。
1.降低或消除淬火后的内应力,减少工件的变形和开裂;2.调整硬度,提高塑性和韧性,获得工作所要求的力学性能;3.稳定工件尺寸。
1.保持钢在淬火后的高硬度和耐磨性时用低温回火;在保持一定韧度的条件下提高钢的弹性和屈服强度时用中温回火;以保持高的冲击韧度和塑性为主,又有足够的强度时用高温回火;2.一般钢尽量避免在230~280度、不锈钢在400~450度之间回火,因为这时会产生一次回火脆性。
常用钢的淬火温度和淬火后的硬度
常用钢的淬火温度和淬火后的硬度HRC(洛氏硬度)和HB(布氏硬度)具体区别布式硬度是以一定大小的试验载荷,将一定直径的淬硬钢球或硬质合金球压入被测金属表面,保持规定时间,然后卸荷,测量被测表面压痕直径。
布式硬度值是载荷除以压痕球形表面积所得的商。
洛式硬度是以压痕塑性变形深度来确定硬度值指标。
以0.002毫米作为一个硬度单位。
1.HRC含意是洛式硬度C标尺,HB含意是布式硬度。
2.HRC和HB在生产中的应用都很广泛3.HRC适用范围HRC 20--67,相当于HB225--650若硬度高于此范围则用洛式硬度A标尺HRA。
若硬度低于此范围则用洛式硬度B标尺HRB。
布式硬度上限值HB650,不能高于此值。
4.洛氏硬度计C标尺之压头为顶角120度的金刚石圆锥,试验载荷为一确定值,中国标准是150公斤力。
布氏硬度计之压头为淬硬钢球(HBS)或硬质合金球(HBW),试验载荷随球直径不同而不同,从3000到31.25公斤力。
5.洛式硬度压痕很小,测量值有局部性,须测数点求平均值,适用成品和薄片,归于无损检测一类。
布式硬度压痕较大,测量值准,不适用成品和薄片,一般不归于无损检测一类。
6.洛式硬度的硬度值是一无名数,没有单位。
(因此习惯称洛式硬度为多少度是不正确的。
)布式硬度的硬度值有单位,且和抗拉强度有一定的近似关系。
7.洛式硬度直接在表盘上显示,操作方便,快捷直观,适用于大量生产中。
布式硬度需要用显微镜测量压痕直径,然后查表或计算,操作较繁琐。
8.在一定条件下,HB与HRC可以查表互换。
其心算公式可大概记为:1HRC≈1/10HB。
洛氏硬度(HRC)和布氏硬度(HB)具体区别和换算硬度是衡量材料软硬程度的一个性能指标。
硬度试验的方法较多,原理也不相同,测得的硬度值和含义也不完全一样。
最常用的是静负荷压入法硬度试验,即布氏硬度(HB)、洛氏硬度(HRA,HRB,HRC)、维氏硬度(HV),其值表示材料表面抵抗坚硬物体压入的能力。
国内外常用钢材热处理参数快速查询表
900-920 900-940900-940900-9201)淬火、回火工艺参数常规产品按淬火、回火参数执行,散杂件及新产品可参照同类技术要求及复杂程度的零件淬火、回火参数执行。
2)淬火后应及时回火,不能及时回火的零件,应在低温炉中去应力,去应力时间不能超过8h。
3)回火时间的制定原则是保证透烧并使组织转变充分得以进行,以及尽可能消除淬火应力,一般为1-3h为宜 4)合金含量高的调质钢的加热速度应小于淬火、正火加热速度。
5)除工件规定带温回火零件外,一般淬火件在回火前要清洗。
6)回火后,油、水冷却的目的在于防止回火脆性。
注:临界点:就是金属或合金在加热或冷却过程中,发生相变的温度称为临界点,也就是相变点。
对于钢和铸铁,用Ac1、Ac3和Ac cm等表示在平衡条件下的固态相变点,其中:Ac1表示加热时珠光体向奥氏体光体转变的温度;Ac3表示亚共析钢加热时先共析铁素体完全溶入奥氏体的温度,或冷却时先共铁素体开始从 Ac cm表示过共析钢加热时先共析渗碳体完全溶入奥氏体的温度或冷却时先共析渗碳体开始从奥氏体中析出的态相变时都有不同程度的过热或过冷度。
因此,为与平衡条件下的相变点相区别,而将在加热时实际的A1称 7)合金含量高的调质钢的加热速度应小于淬火、正火加热速度。
Cr12和 Cr12MoV为冷作模具钢。
它们具有淬透性高、体积变化小、耐磨性高温分级淬火是将奥氏体化工件先浸入温度高于钢的马氏体点的液态介质(盐浴或分级淬火由于在分级温度停留到工件内外温度一致后空冷,所以能有效地减少Cr12系列钢的TTT曲线与高速钢的TTT曲线有些相似,过冷奥氏体在550℃-400℃Cr12系列钢的热处理可采用一次硬化法或二次硬化法。
Cr12MoV采用一次硬化参照同类技术要求及复时间不能超过8h。
消除淬火应力,一般为1-3h为宜。
也就是相变点。
c1表示加热时珠光体向奥氏体,或冷却时奥氏体向珠度,或冷却时先共铁素体开始从奥氏体中析出的温度;渗碳体开始从奥氏体中析出的温度;一般条件下固别,而将在加热时实际的A1称为Ac1,冷却时实际的。
常见金属热处理参考
一、常见热处理方法名称操作方法目的应用退火将钢件加热到Ac3+30~50度或Ac1+30~50度或Ac1以下的温度(可以查阅有关资料)后,一般随炉温缓慢冷却。
1.降低硬度,提高塑性,改善切削加工与压力加工性能;2.细化晶粒,改善力学性能,为下一步工序做准备;3.消除冷、热加工所产生的内应力。
1.适用于合金结构钢、碳素工具钢、合金工具钢、高速钢的锻件、焊接件以及供应状态不合格的原材料;2.一般在毛坯状态进行退火。
正火将钢件加热到Ac3或Accm 以上30~50度,保温后以稍大于退火的冷却速度冷却。
1.降低硬度,提高塑性,改善切削加工与压力加工性能;2.细化晶粒,改善力学性能,为下一步工序做准备;3.消除冷、热加工所产生的内应力。
正火通常作为锻件、焊接件以及渗碳零件的预先热处理工序。
对于性能要求不高的低碳的和中碳的碳素结构钢及低合金钢件,也可作为最后热处理。
对于一般中、高合金钢,空冷可导致完全或局部淬火,因此不能作为最后热处理工序。
淬火将钢件加热到相变温度Ac3或Ac1以上,保温一段时间,然后在水、硝盐、油、或空气中快速冷却。
淬火一般是为了得到高硬度的马氏体组织,有时对某些高合金钢(如不锈钢、耐磨钢)淬火时,则是为了得到单一均匀的奥氏体组织,以提高耐磨性和耐蚀性。
1.一般用于含碳量大于百分之零点三的碳钢和合金钢;2.淬火能充分发挥钢的强度和耐磨性潜力,但同时会造成很大的内应力,降低钢的塑性和冲击韧度,故要进行回火以得到较好的综合力学性能。
回火将淬火后的钢件重新加热到Ac1以下某一温度,经保温后,于空气或油、热水、水中冷却。
1.降低或消除淬火后的内应力,减少工件的变形和开裂;2.调整硬度,提高塑性和韧性,获得工作所要求的力学性能;3.稳定工件尺寸。
1.保持钢在淬火后的高硬度和耐磨性时用低温回火;在保持一定韧度的条件下提高钢的弹性和屈服强度时用中温回火;以保持高的冲击韧度和塑性为主,又有足够的强度时用高温回火;2.一般钢尽量避免在230~280度、不锈钢在400~450度之间回火,因为这时会产生一次回火脆性。
45钢在不同热处理状态下的力学性能参考数据
优质碳素结构钢45在不同热处理状态下的各种截面尺寸钢材的力学性能参考数据(表一)牌号试样状态材料状态热处理力学性能截面尺寸/mm取样部位σb/MPaσs/MPaδ5(%)ψ(%)a k/kJ·m-2HBS45δ<15纵向,中心退火820~840℃,炉冷≥600≥340≥14Ф<60≥550≥13≥40≤207Ф25纵向,中心正火830~880℃,空冷≥610≥360≥16≥40≥800170~229Ф50600~70029018180~210Ф≤100纵向,1/3半径830~860℃,空冷≥600≥300≥15≥38≥300170~217横向,1/3半径≥570≥290≥12≥31≥300Ф100~300纵向,1/3半径≥580≥290≥15≥35≥250162~217横向,1/3半径≥550≥280≥12≥28≥250(表二)牌号试样状态材料状态热处理力学性能截面尺寸/mm取样部位σb/MPaσs/MPaδ5(%)ψ(%)a k/kJ·m-2HBS45Ф300~500纵向,1/3半径正火+高温回火830~860℃正火,空冷580~630℃回火,炉冷或空冷≥560≥280≥14≥32≥250162~217横向,1/3半径≥540≥270≥11≥26≥250Ф500~750纵向,1/3半径≥540≥270≥13≥30≥200156~217横向,1/3半径≥520≥260≥10≥24≥200Ф750~1000纵向,1/3半径≥520 ≥260 ≥13 ≥28 ≥200 横向,1/3半径≥500 ≥250 ≥10 ≥22 ≥200 Ф12.5 纵向,中心调质10801010 14.5 59 308 880 790 21 63 259 760 670 25.5 67 227 Ф15 纵向,中心850 750 12 45 800 800650 16 20 1000 750600 25 55 1200 Ф≤16 纵向,中心 820~850℃淬水,或830~860℃淬油, 530~670℃回火 750~900 ≥480 ≥14 ≥35 ≥300 Ф16~40 650~800≥400≥16≥40≥400Ф20纵向,中心 815℃淬水或淬油,650℃回火,空冷 770~720 500~490 23~20 59~51≥200 Ф20~40纵向,中心820~840℃淬水,560~620℃回火 700~850 450~550 17~15 45~40 600~500 196~241(表三)牌号 试样状态材料 状态热处理力学性能截面尺寸/mm取样部位σb /MPa σs /MPa δ5 (%) ψ (%) a k /kJ ·m -2 HBS 45Ф25纵向,中心调质960 745 18.5 61 1590 274 840 620 23.5 65 1740 241 755 555 26.5 68 1620 220 820~870℃淬水,550~6540℃回火 ≥700 ≥500 ≥17 ≥45 夏氏≥800 201~269 830℃淬水,500~520℃回火,空冷 ≥720 ≥520 ≥17 ≥40 ≥500 241~285Ф30 纵向,中心 850℃淬水,550℃回火≥750 ≥550 ≥15 ≥45 ≥800 Ф40纵向,1/2半径815℃淬水或淬油,650℃回火,空冷710~700480~44028~2156~50≥200Ф40~100 纵向,1/3半径820~850℃淬水,或830~860℃淬油, 530~670℃回火600~720 ≥360 ≥18 ≥45 Ф50 纵向,中心920615 21.5 57.5 1100 255 835525 23.5 61 1670 229 755 470 27 63.5 1780 208 850℃淬水,550℃回火≥700 ≥500 ≥15≥45≥700(表四)牌号 试样状态材料 状态热处理力学性能 截面尺寸/mm取样部位σb /MPa σs /MPa δ5 (%) ψ (%) a k/kJ ·m -2 HBS 45Ф60纵向,中心调质830℃淬水,500~520℃回火,空冷 ≥650 ≥450 ≥17 ≥40 ≥500 241~285 纵向,1/2半径 840℃淬水,580~650℃回火≥700 ≥450 ≥12 ≥500 196~229 纵向,1/2半径815℃淬水或淬油,650℃回火,空冷 ≥680 460~420 30~22 53~50 ≥195 Ф75纵向,1/2半径850℃淬水,550℃回火≥700 ≥450 ≥14 ≥40 ≥600 Ф80纵向,1/2半径 815℃淬水或淬油,650℃回火,空冷 ≥670 450~400 30~22 52~49 ≥190 Ф≤100 纵向,1/3半径820~840℃淬水,580~640℃回火≥650 ≥350 ≥17 ≥38 ≥450 192~228 840℃淬水或淬油,550~580℃回火,空冷 ≥610 ≥360 ≥17 ≥40 ≥500 172~223Ф100 纵向,1/2半径850℃淬水,550℃回火≥700 ≥450 ≥13 ≥40 ≥500 815℃淬水或淬油,650℃回火,空冷640~670440~40030~2450~49≥175(表五)牌号试样状态材料状态热处理力学性能截面尺寸/mm取样部位σb/MPaσs/MPaδ5(%)ψ(%)a k/kJ·m-2HBS45Ф≤300纵向,1/3半径调质840℃淬水或淬油,550~580℃回火,空冷≥550≥300≥17≥40≥400172~223840~860℃淬油,550~580℃回火,坑冷≥570≥320≥17≥35≥400170~227Ф300~500纵向,1/3半径820~850℃淬水或淬油,600~640℃回火≥560≥280 ≥14 ≥32 ≥250 153~217 Ф500~750≥540 ≥270 ≥13 ≥30 ≥200 149~217 Ф10 纵向,中心淬火+低、 中温回火≥1540≥1470 ≥6 ≥18 ≥300 ≥490 ≥1400 ≥1300 ≥8 ≥38 ≥500≥420 ≥1100 ≥1000 ≥15 ≥62 ≥1200 ≥340 Ф15 纵向,中心 850℃淬水,450℃回火1000 850 10 40 600 Ф20~40 纵向,中心 820~840℃淬水,180~200℃回火 ≥1300 ≥1150 ≥6 ≥22 ≥150 Ф≤50 纵向,中心 820~840℃淬水,260~280℃回火 ≥1200 ≥950 ≥6 ≥22 Ф≤80纵向,中心830~850℃淬油,160~180℃回火 820~840℃淬水,350~370℃回火≥900 ≥650 ≥15 ≥40 ≥400 HRC ≥1200≥1000≥10≥40400HRC(表七)牌号 试样状态材料状态 热处理力学性能 截面尺寸/mm取样部位σb /MPa σs /MPa δ5 (%) ψ (%) a k /kJ ·m -2 HBS 45Ф25 纵向,中心 正火+高频 淬火,回火850℃正火,860~890℃高频加热淬火,160~200℃回火≥610 ≥360 ≥16 ≥40 HRC心170~228 Ф25纵向,中心调质+高频 淬火,回火≥750 ≥450 ≥17 ≥35 HRC 心220~250 Ф≤60纵向,中心 ≥750 ≥450 ≥17 ≥35 HRC 心220~250 ≥750≥450≥17≥35HRC 心220~250。