
模具制造中的测量技术(1)
模具制造技术课后习题及答案(共9单元)第7章 模具制造中的测量技术
第7章 模具制造中的测量技术思考题与习题1.测量和检测在计量上是如何区别的?答:可以认为:检测是在已知理论数据的情况下与实物的测量数据比较,可以判断数据超差与否、工件是否合格;而测量是事先对测量物体的尺寸、形位公差等并不知道的情况下,进行实测,得到数据,而这个过程本身并不判断工件的合格与否。
2.什么是样板?样板常用在模具的什么方面的检测。
答:样板大都是根据零件的一些特殊的截面,由钳工或线切割等工艺方法将薄钢板做成相应截面形状,再经淬火和研磨而成,用作检验下料、加工、装配等工艺零件的工具。
在模具上样板常常用来进行加工的检测。
3.尺寸精度的常规测量工具有哪些?举例说明塞尺在模具测量中的应用。
答:尺寸精度的常规测量工具包括:游标量具、千分尺、比较仪、量规、塞尺、量块等等。
塞尺用于测量间隙尺寸。
在检验被测尺寸是否合格时,可以用通止法判断,也可由检验者根据塞尺与被测表面配合的松紧程度来判断,比如冲压模具间隙调整等。
4.测量形位误差的常用仪器有哪些?答:测量行位误差常用的仪器有水平仪(包括水平泡式水平仪和电子水平仪)、指示表(百分表、千分表、杠杆表)等。
5.试简述万能工具显微镜在模具零件检验中的应用。
答:1.样板与模具轮廓的测量测量样板或对模具轮廓检验一般采用直角坐标测量法、极坐标测量法或采用光学接触法测量。
测量时,被测零件平放在工作台台面上,工具显微镜的立柱不需要倾斜。
测量模具轮廓时,万能工具显微镜的目镜焦距要调到模具刃口表面。
不论样板或模具的形状多么复杂,其轮廓总是由圆弧与直线组成,测量时只要找出直线与圆弧的交点,其轮廓尺寸就不难检测。
测量前,先调整测角目镜,使米字线的水平线与圆弧顶点相切,记下横向读数。
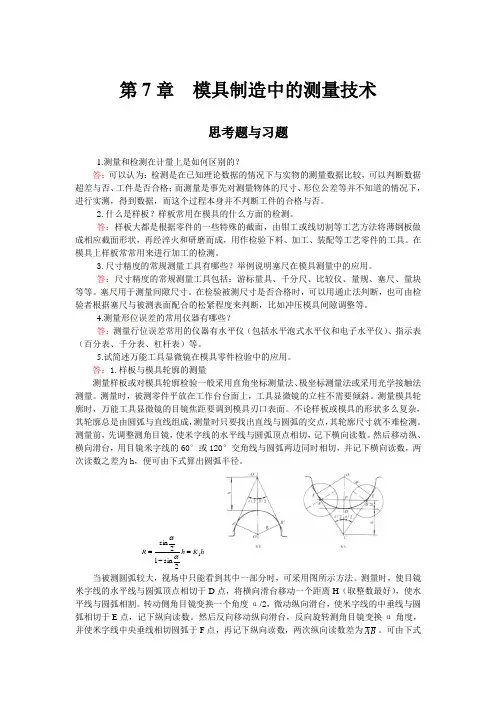
然后移动纵、横向滑台,用目镜米字线的60°或120°交角线与圆弧两边同时相切,并记下横向读数,两次读数之差为h ,便可由下式算出圆弧半径。
h K h R 12sin 12sin =-=αα当被测圆弧较大,视场中只能看到其中一部分时,可采用图所示方法。
模具钳工必备知识点总结
模具钳工必备知识点总结模具钳工是制造业中的重要岗位,主要负责使用工具、设备和材料进行模具的加工和修理。
模具在制造业中扮演着重要的角色,因为它们用于制作各种商品,从塑料制品到金属零件。
因此,模具钳工必须具备广泛的知识和技能,才能完成各种工作任务。
在本文中,我们将总结模具钳工必备的知识点,以帮助他们更好地应对工作挑战。
1. 材料知识模具的制作需要使用各种材料,包括金属、塑料、橡胶等。
模具钳工必须了解不同材料的性质、加工方法和用途,以便选择合适的材料进行模具加工。
2. 设计知识模具的设计是模具制作的第一步,模具钳工需要了解基本的设计原理和方法,包括CAD软件的使用、模具结构设计、模具工艺设计等。
3. 加工工艺知识模具的加工需要使用各种机床和加工工艺,模具钳工必须熟悉各种加工工艺,包括车削、铣削、磨削、线切割等,以及加工参数的选择和调整。
4. 检测与测量知识模具的加工需要进行各种检测和测量,模具钳工必须熟悉各种检测设备和测量工具的使用方法,以确保模具加工的精度和质量。
5. 维护与修理知识模具在使用过程中会出现各种故障和损坏,模具钳工需要具备模具的维护和修理知识,包括模具的清洁、润滑、更换损坏的零部件等。
6. 安全知识模具加工是一项复杂的工作,涉及各种危险因素,模具钳工必须了解各种安全知识,包括机床操作安全、化学品安全、电气安全等。
7. 制度与标准知识模具制造行业有着严格的标准和规定,模具钳工必须了解相关的制度和标准,以确保模具制造过程符合法律法规和行业标准。
总结模具钳工是制造业中不可或缺的一员,他们的工作直接影响着产品的质量和效率。
因此,模具钳工必须具备广泛的知识和技能,才能完成各种工作任务。
本文总结了模具钳工必备的知识点,包括材料知识、设计知识、加工工艺知识、检测与测量知识、维护与修理知识、安全知识以及制度与标准知识。
希望这些知识点能够帮助模具钳工更好地应对工作挑战,提高工作效率和质量。
模具拆装与测试第四章

模具拆装与测试第四章1. 引言模具是在工业生产过程中常用的工具,用于制造或成型产品。
模具的拆装和测试是模具制造过程中的两个重要环节。
在本文档的第四章中,我们将介绍模具拆装和测试的相关知识和技术。
2. 模具拆装2.1 拆卸模具模具的拆卸是指将已经使用完毕的模具从设备中取出的过程。
拆卸模具之前,需要先进行准备工作。
首先,确保设备已经停机并且切断电源。
然后,检查模具周围的环境是否安全,是否存在潜在的危险因素。
接下来,准备好拆卸模具所需的工具和设备,如扳手、螺丝刀等。
在拆卸模具时,需要按照拆卸顺序依次解开各个连接部件,并注意避免碰撞和损坏模具。
12.2 清洁模具拆卸模具之后,需要对模具进行清洁。
首先,将模具表面的杂质和污垢清除干净,可以使用刷子、气枪等工具进行清洁。
其次,使用适当的清洁剂对模具进行清洗,确保模具表面干净无污渍。
最后,用干净的抹布擦拭模具表面,避免留下水渍或污渍。
2.3 维护模具拆卸和清洁模具之后,还需要进行模具的维护工作。
模具的维护是为了延长模具的使用寿命和提高模具的性能。
维护模具的方法包括润滑、防锈、保养等。
润滑是指在模具的摩擦部位添加适量的润滑剂,减少摩擦和磨损。
防锈是指在模具表面喷涂防锈剂,防止模具被氧化和腐蚀。
保养是指定期检查模具的使用情况,及时修复和调整模具,确保模具的正常运行。
23. 模具测试3.1 前期准备在进行模具测试之前,需要进行前期准备工作。
首先,确认测试的目的和方法,明确测试的要求和标准。
其次,准备好测试所需的设备和工具,如测量仪器、计时器等。
最后,进行模具测试前的校准和调试,确保测试结果的准确性和可靠性。
3.2 测试过程模具测试的过程一般包括以下几个步骤:3.2.1 安装模具首先,根据测试的要求,将模具安装到测试设备上。
确保模具与设备的连接牢固,避免在测试过程中出现意外情况。
3.2.2 调试参数根据测试的目的和方法,调试测试设备的参数,确保测试结果准确可靠。
参数调试包括调整温度、压力、速度等。
模具设计与制造专业导论
➢ 掌握典型覆盖件模的结构和零部件设计制造方法 。 · 能力目标
➢ 具备分析和解决汽车覆盖件模具制造工艺技术问题及相应模 具的设计能力。
1.专业核心课程简介
· 6) 金属与塑料成型设备 · 参考学分:3学分
· 参考学时:48-60学时(理论学时:44~54学时 ;实践学时:4~ 6学时)
3. 1 模具人才需求情况
· 二 、模具人才供给情况
· 能力目标 ➢ 掌握注射成型模具常见的结构设计及计算方法 ,能设计简单 的模具结构。 ➢ 具有分析塑料制件的成型能力 ,合理设计注射成型模具的结 构。
1.专业核心课程简介
· 4) 数控加工与编程
· 学分: 3~4.5学分 · 学时:44~74学时(理论学时:36~62学时 ;实践学时:8~12学
· 五、模具标准件的应用将日渐广泛 · 六、在模具设计制造中将全面CAD/CAM/CAE技术
· 七、快速原型制造(RPM)技术得到更好的发展
· 八 、高速铣削加工将得到更广泛的应用! "
· 九 、模具研磨抛光将向自动化 、智能化方向发展
第2章 高职模具设计与制造专业教学的基本内容
· 2.1 人才培养目标与基本要求 · 2.2 模具设计与制造专业教学的基本要求与核
➢能合理地选择电极材料并设计、制造出合格的电极,
1 并能熟练地使用电火花成型机床及线切割机床加工出
合格的模具零件 。
· 4)模具装配调整单元
➢熟悉模具装配、试模、调整及维修的全过程 ,能熟练 地使用模具钳工常用机械设备、辅助设备和相应的工 装、工具进行模具装配 ,具备在现场分析、处理模具 加工与装配工艺问题的能力 。
模具CAD、CAM
1-1模具CAD/CAM的基本概念模具CAD/CAM现阶段应该指广义的计算机技术在模具设计与制造中的应用,一般包括计算机辅助设计[CAD]、计算机辅助工程分析[CAE]、计算机辅助制造[CAM]、计算机辅助工艺过程设计[CAPP]、产品数据管理系统[PDM]等内容。
计算机辅助工程分析是以现代计算力学为基础,以计算机仿真为手段的工程分析技术,对未来模具的工作状态和运行行为进行模拟,从而及早发现设计缺陷,是实现模具优化的主要支持模块。
计算机辅助工艺过程设计是指根据产品设计阶段给出的信息,人机交互或自动地完成产品加工方法的选择和工艺过程的设计。
产品数据管理系统是以软件、计算机网络、数据库、分布式计算等技术为基础,以产品为核心,实现对产品相关的数据、过程、资源的一体化集成管理的技术。
1-2模具CAD/CAM系统的组成一个完善的CAD/CAM系统应具有的7大功能:快速数字计算及图形处理功能、几何建模功能、处理数控加工信息功能、大量数据和知识的存储及快速检索与操作功能、人机交互通信功能、输入和输出信息及图形功能、工程分析功能等。
模具CAD/CAM系统的运行环境由硬件、软件和人三大部分组成。
硬件主要包括计算机及其外围设备,广义上讲硬件还包括用于数控加工的机械设备和机床等。
硬件是CAD/CAM系统运行的基础。
软件是CAD/CAM系统的核心,包括系统软件、支撑软件和应用软件等。
模具CAD/CAM系统的硬件主要由计算机主机、外存储器、输入设备、输出设备、网络设备和自动化生产装备等组成。
由专门的输入及输出设备来处理图形的交互输入与输出问题,是CAD/CAM系统与一般计算机系统的明显区别。
根据CAD/CAM系统的运行环境,所用计算机的类型、规模和性能等级,可归纳为主机系统、小型成套系统、分布式工程工作站系统和微型机系统四种配置形式。
主机是CAD/CAM系统的硬件核心,主要由中央处理器[CPU]和内存储器[简称内存]组成。
模具制造技术

1.4模具制造的特点⑴模具材料的硬度较高;⑵模具加工质量要求高;⑶形状结构复杂;⑷单件生产1.5.3.1装配图的表示方法和内容方法:⑴主视图画成上下模或定动模对合状态,俯视图只画下模或动模;⑵主视图画成上下模或定动模对合状态,俯视图画出上下模或动定模各一半;⑶绘制对合状态的主视图后再分别画出下模或动模的俯视图,上模或定模的仰视图。
内容:⑴标注尺寸;⑵技术要求;⑶每一种零件的零件序号、与序号对应的明细表和标题栏;⑷在装配图空余的位置绘制制件图。
1.6.1机械加工:包括一般机械加工(传统的切削与磨削加工)、仿形加工、精密加工、数控机床加工等1.6.2特种加工:指切削加工以外的一些新的加工方法,也成非传统加工方法。
过程不必施加明显的机械力;⑶可通过简单地进给运动加工各种复杂形状的零件。
⑷易于实现加工过程自动化。
1.6.3塑性加工:主要是冷挤压制模法。
1.6.4铸造:对于精度和使用寿命不高的模具可采用铸造法成型,简单方便快速。
1.6.5焊接:焊接法制模是把分散加工好的模块焊接在一起,获得型面较复杂的模具。
⑴轴套类零件:导柱、导套、浇口套、模柄、定位圈等;⑵杆件零件:顶杆、复位杆、推杆、拉料杆等;⑶板类零件:模板、垫板、卸料版、推板、垫块等;⑷成型零件:凸模、凹模、1.7.4模具零件毛坯的选择:主要有锻件、铸件、焊接件、各种型材和板料等。
成型零件凹模凸模等重要零件要求采用锻造模坯。
1.8.1模具外圆柱表面常采用的加工方法包括:车削、磨削、超精加工级研磨等。
1.9常见材料:T8,T10,T12,Cr12,Cr12Mov,W18Cr4V,W6Mo5Cr4V2,YG15,YG20,DT402.1.1.1模具的生产过程:制造模具时,将原材料或半成品转变为成品的全过程称为生产过程。
具装配过程。
2.1.1.2工艺过程:在生产过程中,直接改变模具零件形状、尺寸、相对位置、材料性能和装热处理、机械加工、表面处理和装配等过程。
模具制造方面的技术要求(中英文)
有关模具制造方面的技术中英文要求 -1.一般技术要求:零件去除氧化皮。
零件加工表面上,不应有划痕、擦伤等损伤零件表面的缺陷。
去除毛刺飞边。
2.热处理要求:经调质处理,HRC50~55。
零件进行高频淬火,350~370℃回火,HRC40~45。
渗碳深度0.3mm。
进行高温时效处理。
3.公差要求:未注形状公差应符合GB1184-80的要求。
未注长度尺寸允许偏差±0.5mm。
铸件公差带对称于毛坯铸件基本尺寸配置。
4.零件棱角:未注圆角半径R5。
未注倒角均为2×45°。
锐角倒钝。
5.装配要求:各密封件装配前必须浸透油。
PlasticNotes: unless otherwise specified1.interpret dimensions and tolerances per asme y-14.5m-1994.2.drawings are for inspection purposes only. Controlling geometry is governed by the 3d model. Use spi commercial tolerances for the specified material as a maximum.3.Process control dimensions indicated by ●Functionally critical dimensions which cpk date are required indicated by ■Functionally important dimensions indicated by ◆4.Material: PS-HI. up to 0% regrind allowed.See material table for more specifications.5.Draft per 3d solid unless otherwise specified+ dimensioning increases with indicated draft per side-dimensioning decreases with indicated draft per side6.Surfaces to be textured as indicated.7.Finish on all part surfaces to be spi b3 except as indicated.8.All surfaces to be free of dust. Oil and other contaminants.9.Mold release agents are not allowed.10.Break all sharp edges and corners to maximum 0.2mm radius.11.Flash and parting line mismatch not to exceed 0.1mm.12.Place following part information in this location.塑料品:注释:除非另有说明1.解释尺寸给每asme y-14.5m-1994.定公差2.此草案只用以检查目的,控制几何管理。
第五章模具装配
模具制造技术
第二节 装配尺寸链
一、装配尺寸链的概念
模具装配中,将与某项精度指标有关的各个零件尺寸 依次排列,形成一个封闭的链形尺寸组合,称为装配尺 寸链。其特征是封闭性
1.封闭环的确定 间接得到的尺寸称为封闭环,A0尺寸
2.组成环的查找 增环 、减环
3.快速➢确定增环和减环的方法
模具制造技术
4、滑块抽芯机构的装配
装配凹模(或型芯)、加工滑块槽
压印、钻型芯固定孔
装配滑块型芯
安徽机电职业技术学院
模具制造技术
滑块的复位、定位
用定位板作滑块复位时的定位 用滚珠作滑块复位时的定位
安徽机电职业技术学院
模具制造技术
5、锁紧位置的装配
模具闭合时,模紧块 斜面必须和滑块斜面均 匀接触,保证有足够的 锁紧力,闭合时分模面 之间应保留0.2mm 的间 隙 ,滑块斜面修磨
b=(a-0.2)*sinα
安徽机电职业技术学院
模具制造技术
6、斜导柱的装配
1、型芯装入型芯固定板为型芯组件。
2、安装导块,位轩确定后,用夹板将 其夹紧。
3、安装定模板锁楔。保证楔斜面与滑 块斜面有70%以上的面积密贴。闭模, 检查间隙x值是否合格。
4、镗导柱孔。将定模板、滑块和型芯 用夹板夹紧,在卧式镗床上镗斜导柱孔。
安徽机电职业技术学院
模具制造技术
3、推杆的装配
(1)将推板、推杆固定板、支承板 重叠,锥导柱、导套孔。 (2) 支承板与动模板(型腔、型芯) 重叠 , 配钻复位杆孔,配钻支承 板上的推杆孔 (3) 推杆装配装配: 1) 将推杆孔人口处和推杆顶端倒 出小圆角或斜度、不溢料。
2) 检查推杆尾部台肩厚度及推板固定板的沉孔深度, 保证装 配后有 0.05mm 的间隙、修磨。3) 将推杆及复位杆装入固定 板,盖上推板,用螺钉紧固。4) 检查及修磨推杆及复位杆顶 端面。 安徽机电职业技术学院
模具制造的基本要求及特点
影响模具精度的主要因素有:
①制品的精度要求 制品的精度要求高,模具工作零件的精度就高。 模具精度的高低不仅对制品精度有直接影响,而对 模具生产周期、生产成本都有很大影响。 ②模具加工手段 模具加工设备的精度、自动化程度是保证模具 精度的基本条件。模具精度主要依赖模具加工设备。 比如慢走丝线切割加工的模具比快走丝线切割 加工的模具精度要高。
模具结构、模具材料、模具标准化程度和加工 手段。材料费在模具生产成本中约占25%~30%, 复杂模具加工费高,材料费在模具生产成本中约占
20%~25%,估算模具成本一般为材料费的3~4倍。 模具特别复杂的,成本为材料费的5倍。
模具材料类别的选择应与模具寿命要求相适应。 模板的厚度应与模具精度及制品批量相适应。应 采取各种措施充分发挥材料的效能。 模具成本很大程度由模具设计人员决定,因此 模具设计人员应有成本意识。 选择加工设备时应与零件精度要求相适应。如慢 走丝线切割加工费是快走丝线切割加工费的8~10 倍;中走丝线切割加工费是快走丝线切割加工费的 2~3倍;对表面粗糙度值小,但精度不是十分高的 模具零件,如塑料模的型芯可采用中走丝线切割加 工。
影响制模周期的主要因素: ①模具标准化程度 大量采用模具标准件和标准模坯可显著缩短制模 周期。(因为标准件可直接在市场采购)
②模具企业专门化程度
生产本企业最擅长的模具类型,做自己最擅长的 加工,搞协作化生产,可缩短制模周期。 (将利润低的普通加工发外加工,自己专门做数控 加工、特种加工和模具装配等技术含量多,附加值 高的工序,这样不仅可缩短制模周期,而且可多做 模具获得更多利润。)
4、模具寿命
模具的寿命是指模具保证产品零件质量的前提下, 所能加工制件的总数量,它包括刃口多次修磨和易损 件更换后的寿命。模具的寿命应与制品产量相适应, 模具寿命对模具制造成本有影响。 模具寿命主要受模具材料和模具结构的制约。 模具材料是根据模具寿命要求或制品生产批量来选择。 普通模具工作零件通常选用合金工具钢Cr12或 Cr12MoV。长寿命模具工作零件通常选用粉末高速 钢或硬质合金。
模具设计与制造重点难点
模具设计与制造重点难点模具,作为现代工业生产中不可或缺的重要工艺装备,在制造业中发挥着至关重要的作用。
模具设计与制造是一个复杂且综合性强的领域,涉及到众多的技术和工艺,其中存在着一些重点和难点问题。
模具设计方面,首先要考虑的是产品的需求和功能。
这需要对产品的形状、尺寸、精度要求等有清晰的理解。
例如,在设计汽车零部件模具时,不仅要满足零部件的复杂形状和高精度要求,还要考虑其在极端工作条件下的性能和可靠性。
这就要求设计师具备深厚的机械设计知识和丰富的实践经验。
材料的选择也是模具设计的重点之一。
不同的模具材料具有不同的性能特点,如硬度、韧性、耐磨性等。
选择合适的材料,既要考虑模具的使用寿命和成本,又要考虑模具在生产过程中的稳定性和可靠性。
例如,对于大批量生产的模具,可能需要选择耐磨性好、硬度高的材料,以保证模具的长期使用;而对于小批量生产或试制阶段的模具,可以选择成本较低、加工性能好的材料。
模具结构的设计是另一个关键环节。
合理的模具结构能够提高生产效率、保证产品质量,并降低模具的维护成本。
比如,在设计注塑模具时,需要考虑浇口的位置、流道的形状和尺寸、冷却系统的布局等因素。
浇口位置的选择不当可能会导致产品出现缺陷,如流痕、缩孔等;流道设计不合理会影响塑料的填充和流动,导致产品成型不均匀;冷却系统的不完善则可能会使模具温度过高,影响生产周期和产品质量。
模具制造过程中的重点难点同样不少。
加工工艺的选择和优化是其中之一。
常见的加工方法包括铣削、磨削、电火花加工、线切割等。
每种加工方法都有其适用范围和优缺点,需要根据模具的结构和精度要求进行合理选择和组合。
例如,对于形状复杂、精度要求高的模具型腔,通常需要采用电火花加工或线切割等特种加工方法;而对于一些简单的平面和轮廓,则可以采用铣削或磨削加工。
加工精度的控制是模具制造的关键难点之一。
模具的精度直接影响到产品的质量和尺寸精度。
在制造过程中,需要严格控制各个工序的加工误差,包括机床的精度、刀具的磨损、装夹误差等。