
基于PLC的钻床加工控制系统设计(可编辑)
基于PLC的钻床加工控制系统设计摘要本文的重点是阐述了机械零部件在钻床加工中与电气控制系统PLC进一步的升级从而让钻床更加快速有效的工作。
重中之重是对那些过去普遍使用过时了的继电器控制线路老化问题、可靠性问题和故障排除复杂等问题进行控制系统改造。
所以,此次设计对大钻头和小钻头钻床电气控制系统的进一步优化,是利用把PLC 控制技术融合到优化改进方案里面去,用来提升大、小钻头钻床的工作性能。
大、小钻头钻床主要是用计算机来进行控制,管理,监视主机,应用可编程控制器西门子系列PLC S7-200为控制器,设计大、小两个钻头和旋转工作台,上位机是用组态王6.55软件完成PC和PLC之间的相互数据通信。
研究了大、小钻头钻床控制系统的控制方法,得到了大、小钻头钻床控控制系统的运行指标,提高了大、小钻头钻床控制系统运行的效率。
关键词:大、小钻头钻床,PLC,组态Design of Control System for Drilling Machine ProcessingBased on PLCABSTRACTThis paper mainly studies the mechanical parts processing drilling machine electric control system of the PLC, mainly to the traditional relay control circuit aging problem, the reliability and fault exclusion of complex control system transformation. Therefore, the design of big or small drill electric control system transformation of, will PLC control technology is applied to the transformation of the program, in order to improve the performance of duplex drill. Duplex drill used in computer as the control, management, monitoring host, the programmable controller of Siemens series S7-200 as the main controller, design size two drills and rotary worktable, PC using Kingview 6.55 to complete data communication between computer and PLC. In this paper, we study the big or small drilling machine control system control strategy, big or small headed drilling machine control system performance, improve the big or small drilling machine control system operation efficiency. According to the big or small drilling machine control system function implementation requirements and selection of motor and motor drive, and gives the block diagram of the system and the equipment circuit wiring diagram.KEY WORDS: Big or small Drilling Machine, PLC, King View目录前言 (1)第1章绪论 (2)1.1 课题国内外发展状态 (2)1.2 课题研究目的及意义 (3)1.3 设计内容及安排 (3)第2章PLC工作原理和特性简介 (5)2.1 PLC工作原理 (5)2.2 PLC的特性 (6)第3章钻床系统硬件设计 (7)3.1 钻床控制系统要求 (7)3.1.1 工作要求 (7)3.1.2 工作方式及功能 (8)3.2 PLC选型 (8)3.3 I/O地址分配 (8)3.4 PLC外部接线图 (10)3.5 主电路图 (10)第4章钻床系统软件设计 (12)4.1 钻床控制系统分析 (12)4.2 钻头钻床梯形图程序的设计 (14)4.3 PLC总梯形图 (17)4.4 PLC指令表 (21)第5章组态设计及调试 (25)5.1 上位机软件设计概述 (25)5.2 组态软件的设计步骤 (25)5.3 设计监控画面 (26)5.4 定义数据变量 (27)5.5 变量动画连接 (29)5.6 运行调试 (32)结论 (36)谢辞 (38)参考文献 (39)外文资料翻译 (41)前言大、小钻头钻床是大部分工厂里普遍使用的金属切削机床,它的功能很强大,可以进行很多的各种各样种类形式的加工,如:钻孔、镗孔、铰孔及螺纹等。
但是从控制方面来说的话,它是需要有机、电、液压等等一些系统之间的相互合作来完成不同的工作,另外,还需要有时间上的控制。
就如目前的情况来说,我国的大、小钻头钻床的电气控制系统大部分应用的都是比较老旧的继电器—接触器控制的方式。
就是说它自身所要进行控制的电机比较多所以说它的内部电路也是不简单的,在平常的生产和作业中,频繁的发生电气故障,从而就对工厂的生产形成了影响。
但PLC电气控制系统是可以有效的有针对性的弥补上述所说系统的这一个缺陷。
PLC是从传统的继电器逻辑电气控制系统发展所形成的,对于微型计算机的控制技术来说,PLC一直秉持取其精华的优点,它的功能慢慢的一点点的变强大,而后逐步契合越来越复杂的电气控制系统。
PLC之所以有着无与伦比的生命力和延续,是在于它紧跟时代的步伐,更加契合工业现场以及当前市场的需求,可靠性能高,抵挡干扰的能力也很是强大、编写程序语言非常容易、价格低廉、寿命长。
在拥有这些优点之外,它的输入/输出端口不需增添其它的中间零部件就可以进行工作。
缩小了用户的开发时间与生产成本。
所以现在的PLC大都可靠性能高、组态界面灵活、运行速度快、编写程序容易方便、初学者也很容易上手学会。
我们所知道的PLC电气控制系统的这样多的优点,而这一次对于大、小钻头钻床的电气控制系统的改造升级,我特意挑选了以PLC为此次设计控制的核心,这样设计的话不仅大大提高了大、小钻头钻床控制这个设计开始进行工作时的稳定性,也为当前工业生产的现代化带来了的不同的思路和想法。
而此次监控组态的软件是在计算机的显示屏上面来模拟全部的钻床工作过程操作。
第1章绪论1.1 课题国内外发展状态所谓钻床就是在不同的零部件上面进行各种孔的加工来满足不同的工业需求的机床,就像钻孔、扩孔、绞孔等都是类似的。
在20世纪70年代初,不同的国家钻床的控制却都是用继电器逻辑控制的形式来实现其任务所要求的功能。
在使用了很大数量的中间继电器、时间继电器、行程开关等诸如此类的控制方式的电气系统以后,就难免使得系统有了如下所说的很多的问题[1]。
鉴于我们国内机床行业市场的巨大的潜在市场需求,吸引了全球范围内著名的机床公司进入国内机床市场,其中主要的15家机床企业在国内的投资都占到了机床行业资金总量的69%[2]。
国外企的先进的管理理念和机床控制系统研发技术对我们国内的机床行业标准的发展提供了强度的支持,一批批新的机床企业也都得到空前的发展。
目前建筑行业的需求的机床控制系统,大部分都能国内企业自主生产,甚至一些企业的控制系统还出口到了非洲、拉丁美洲等地区。
我们国家的企业在引入了ISO以来,提高了制造机床控制系统的标准,快速的使国内的机床制造技术居于世界的前列。
大、小钻头钻床是一个很复杂的系统它包含了众多领域,其中有机械,机电,电气,土木等领域,所以研究大、小钻头钻床也就成为一个重要的问题[3],它的安全性可靠性舒适性维护成本,维护时间等就成了要解决的问题,但是PLC出现了,它的出现完美的解决了这所有的问题,PLC它不仅仅拥有可靠性高的优点而且它的安全性能也是相当的稳定有保障,维护起来非常方便,成本造价低廉,让其成为当今控制行业的发展方向[4]。
大、小钻头钻床控制系统是非常复杂的,PLC的出现为大、小钻头钻床控制系统技术的进步提供了很大的帮助。
而可编程控制器它是专门用来研发和用来控制工业设备中的电子装置,随着电子技术的升级,PLC的体积变小,功能方面也是愈来愈强大,对于大、小钻头钻床进行控制的过程也是比之前那些系统平稳的许多,并且能够把机械部件和有序的安装在一起,因此已经成为大、小钻头钻床控制系统中一个非常关键的部件了。
总而言之,我国关于这方面的技术的发展蒸蒸日上,仍有很大的潜力值。
并将汲取国外优秀的技术不断进行创新发展自己。
1.2 课题研究目的及意义大、小钻头钻床的控制系统的主要的控制器主要是有继电器逻辑电路,可编程控制器控制及计算机。
而可编程控制器它实际上是一类专门用于工业控制的计算机,是根据不同用户编制的程序利用循环扫描去处理各个需求以及控制功能[5]。
并且由于可编程控制内部有类似于继电器线圈的触点,实际上比继电器更加有优越性,比继电器的运行时间更长,工作更加可靠。
所以对于大、小钻头钻床控制系统的改进升级我决定采用可编程控制器。
为了拥有更为优化的控制方案,就一定要打破之前那些老旧的钻床存在的那些有瑕疵的地方。
若想要实现对传统的老旧的钻床的自动化的完善改进,就不得不通过升级老旧的传统的钻床的机械结构去实现。
我这一次进行构思的设计是西门子系列PLC和组态王组态软件在大、小钻头钻床控制系统中的应用,进而使大、小两个钻头的钻床可以根据任务书要求自动的完成钻孔所有过程。
用组态王组态软件对上位机执行监控软件组态,从而实现了对操作加工现场的实时监控,实时模拟等具有Windows格调的动态性的操作画面。
通过这一系列的PLC和组态软件的紧密有效的结合使钻床加工控制系统大幅度其便利性、可靠性。
1.3 设计内容及安排本文以大、小钻头钻床电控系统作为研究的主要内容,通过分析大、小钻头钻床的要求,对电气控制系统进行了硬件选型和软件设计,随后根据设计要求特意挑选了西门子S7-200型号PLC来做为此次设计编写去完成控制程序,用组态王6.55画出并调试好画面,成功的调试出上位机的监控画面,实现了在大、小钻头钻床工作时的动画,并且能够在组态王上面对大、小钻头钻床操作,对硬件进行了电路图设计和硬件选型。
基于PLC的钻孔组合机床控制系统设计

基于PLC的钻孔组合机床控制系统设计摘要:钻孔组合机床是一种常用的加工设备,其控制系统对于机床的工作效率和加工质量有着重要的影响。
本文基于PLC(可编程逻辑控制器)技术,设计了一种钻孔组合机床控制系统,并对系统进行了仿真和实验验证。
实验结果表明,该控制系统能够稳定可靠地控制钻孔组合机床的工作,并且具有较高的精度和效率。
关键词:PLC;钻孔组合机床;控制系统;仿真;实验验证一、引言钻孔组合机床是一种常用的加工设备,广泛应用于各行各业。
传统的钻孔组合机床控制系统多采用电磁继电器和电路控制的方式,具有控制精度低、可靠性差等缺点。
而PLC技术具有编程灵活、控制精度高、可靠性好等优点,因此在钻孔组合机床控制系统中得到了广泛应用。
本文基于PLC技术,设计了一种钻孔组合机床控制系统,并对系统进行了仿真和实验验证。
二、PLC钻孔组合机床控制系统的设计1.控制系统硬件设计PLC钻孔组合机床控制系统的硬件部分包括PLC主控模块、人机界面模块、执行机构模块等。
PLC主控模块实现对整个控制系统各部分的控制指令的解码和执行;人机界面模块为操作员提供了直观的控制界面;执行机构模块负责实际的加工操作。
2.控制系统软件设计PLC钻孔组合机床控制系统的软件部分主要包括控制程序的编写和参数设置。
控制程序的编写是整个软件设计的核心,包括自动控制程序、手动控制程序、故障检测程序等。
参数设置是根据具体的机床和工件进行的,包括钻孔深度、钻孔速度等参数的设置。
三、PLC钻孔组合机床控制系统的仿真为了验证设计的控制系统的正确性和可行性,本文进行了系统的仿真。
仿真结果表明,控制系统能够稳定可靠地控制钻孔组合机床的工作,并且具有较高的精度和效率。
四、PLC钻孔组合机床控制系统的实验验证根据仿真结果,设计了实验验证方案,并进行了实验。
实验结果表明,控制系统能够稳定可靠地控制钻孔组合机床的工作,实现了钻孔深度和钻孔速度的准确控制。
五、总结通过本文的研究,基于PLC的钻孔组合机床控制系统设计得到了较好的结果。
PLC钻床主轴进给控制系统程序设计

PLC钻床主轴进给控制系统程序设计介绍:PLC钻床主轴进给控制系统是一种由程序控制的自动化设备,用于控制钻床的主轴运动和进给动作。
通过PLC编程实现了对钻床主轴的启停控制、前进和后退控制、速度调节等功能。
本文将介绍PLC钻床主轴进给控制系统的程序设计。
程序设计步骤:1.确定功能需求:根据钻床主轴的控制要求,确定需要实现的功能模块,如启停控制、方向控制、速度调节等。
2.确定I/O配置:根据钻床主轴的硬件接口,确定所需的输入输出信号,如启动信号、停止信号、方向信号、速度信号等。
然后将这些信号连接到PLC的输入输出模块。
3.确定运动控制算法:根据钻床主轴的运动特性,确定相应的运动控制算法,如PID控制算法、速度闭环控制算法等。
4.编写PLC程序:根据功能需求和运动控制算法,使用PLC编程软件编写相应的控制程序。
程序包括输入输出模块的配置、运动控制算法的实现以及信号的判断和处理逻辑。
示例程序:以下是一个简单的PLC钻床主轴进给控制系统的程序设计示例。
主程序:1.初始化程序,包括I/O模块的初始化和变量的初始化。
2.读取输入信号,包括启动信号、停止信号、方向信号和速度信号。
3.判断启动信号和停止信号的状态,根据状态进行相应的处理。
如果启动信号为ON且停止信号为OFF,则进行下一步。
4.根据方向信号设置主轴的运动方向,如果方向信号为正,则设置主轴向前运动;如果方向信号为负,则设置主轴向后运动。
5.根据速度信号设置主轴的运动速度。
6.控制主轴的启停,如果启动信号为ON,则启动主轴;如果停止信号为ON,则停止主轴。
7.主程序循环运行,不断读取输入信号并进行处理。
总结:PLC钻床主轴进给控制系统的程序设计是一个复杂而关键的任务,需要充分了解钻床主轴的运动特性和控制要求。
通过合理的功能需求分析和运动控制算法设计,再结合PLC编程软件的使用,可以编写出稳定可靠的PLC钻床主轴进给控制系统程序。
基于PLC的自动钻床控制系统设计
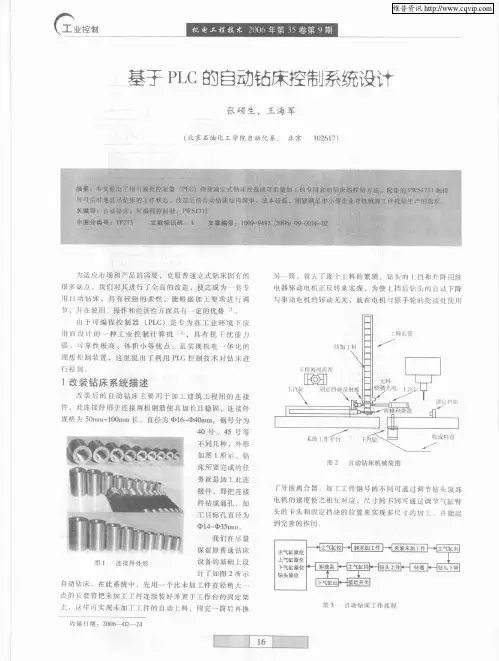
嘞
l 。 I -一 ” “
赫 …
口l
’
lL_ u
床所要完成 的任 务就是加 工此琏
接 件 ,即 把 连 接
菡 2 自动铺 床机梭 倚圈
r牙嵌离台器 :加工工件钢 号的不 同可通过蠲节钻头顶部 电机构速度使之相互对应 ,尺寸的不同可通过谪节气缸臂 头的卡头和固定挡块的位 置来 实现多尺 -的加 1.并能 起 j 。 :
关 , 用 来 检 测 气 缸 动 作 前 后 的 位 置 , 许 把 信 号 传 送 给
P C,在 主 气 缸 臂 附 近 有 接 近 开 关 ,在 这 个 钻 床 系统 t L } 还 有 两 个 光 电 开 关 ,分 别 用 来 检 测 末加 L 的 供 给 和 钻 头 完 什 成工作的时间。
点的 长奁管把 未加工 2 件连续 装好并 氍下工 作台的f 定架 f - } 爿
L.选 样 可 实现 术加 工 工 件 自动 上 料 用 完 一 筒 后 再 换
收藕 日期 2 % —∞ 一2 0 4 幽 3 自动钻床工 作讲 鞋 c
●酌甄 】一
维普资讯
图 4 自动 钻 床 系统 硬件 控 制 图
格 比和 输 入 输 出 点 数 , 这 里 选 择 F N 4 MR P X1 一 0 I C,2 4点 输 入 ,1 6点 输 出 。整 个 自动 钻 床 系 统 硬 件 控 制 女 图 4所 I 】
件 ,]件 是 否夹 牢 是通 过 压 力继 电 器 来 指 示 ,这 是 准 备 加 :
工 的 第 一 步 。 钻头 初始 上挡 和 钻 通 后 回到 原 位 是 由继 电 器 一 驱 动 一 个 电 机 来 实 现 的 。 工 件 加 工 完 成 后 主 气 缸 带 动 气 缸
基于PLC的台式钻床自动化控制系统探讨

基于PLC的台式钻床自动化控制系统探讨随着现代制造业的发展,自动化控制技术在工业生产中的应用越来越广泛。
台式钻床作为常见的机床设备,提高其自动化程度可以提高生产效率和产品质量。
本文将探讨基于可编程逻辑控制器(PLC)的台式钻床自动化控制系统的设计和应用。
一、系统结构和组成台式钻床自动化控制系统由PLC、输入/输出模块、传感器、执行机构和人机界面组成。
PLC作为系统的控制核心,负责接收来自传感器的信号并根据预设的控制逻辑产生控制信号,通过输出模块控制执行机构的动作。
传感器用于采集并传输工件、刀具和机床状态等信息。
执行机构执行控制信号,驱动工件和刀具实现加工操作。
人机界面提供操作员和系统的交互界面,设置工艺参数、监控系统运行状态和报警信息等。
二、系统功能1. 自动化卡盘换刀功能:通过安装适配的自动卡盘和更换刀具的机构,实现对不同刀具的自动更换,提高生产效率和操作的安全性。
2. 自动送料功能:通过添加送料装置,实现工件自动上下料,减少人工操作,提高生产效率和操作的安全性。
3. 自动测量功能:通过添加测量装置,实现工件尺寸的自动测量,实时监测加工质量,减少测量误差。
4. 自动刀具磨损检测功能:通过添加磨损检测装置,实时监测刀具磨损程度,提醒操作员及时更换刀具,保证加工质量。
5. 操作界面人性化设计:通过人机界面设置可视化的操作界面,操作员可以直观地监控系统运行状态、设置工艺参数并进行报警处理。
三、控制逻辑设计1. 开机自检:系统上电后进行自检,检查各传感器和执行机构的状态,确保系统正常运行。
2. 工艺参数设置:操作员设置钻削深度、进给速度等参数,根据不同的加工工件需求进行调整。
3. 自动送料控制:传感器检测到工件到达送料装置位置后发送信号给PLC,PLC通过控制输出模块控制送料装置的动作,将工件送入定位装置。
5. 自动切削控制:PLC根据设定的切削工艺参数,通过控制输出模块控制主轴电机的启停和转速,实现自动切削功能。
基于PLC数控钻床控制系统设计

(此文档为word格式,下载后您可任意编辑修改!)摘要本文主要阐述了传统钻床PLC改造的可行性,并进行了具体的实施方案,传统钻床传统继电控制系统使用大量的中间继电器、时间继电器,控制触点多,因此电气控制系统存在故障率高、可靠性差、接线复杂、不便于检修等缺点.为了提高钻床控制系统的可靠性,降低故障率,提高钻床的加工效益,很多企业对传统控制钻床的电气控制系统进行了改造本文描述了数控机床的基本组成、工作原理、分类及各自的特点。
并且对数控机床中的PLC作了详细的介绍,把PLC在控机床上的控制做了设计。
然后以摇臂钻床Z3040为例,描述了它的设计过程,包括控制系统电路的设计,控制原理设计,主电路设计,主控制电路设计,Z3040摇臂钻床原理图,用PLC编写程序对机床进行控制。
关键词:可编程控制器数控机床数字控制液压控制梯形图原理图目录摘要.............................................................................................第1章绪论 (1)1.1.1 国外研究现状 (1)1.1研究现状与研究意义 (1)1.1.2 国内研究现状 (2)1.1.3 研究的意义 (3)1.2 PLC应用于数控钻出的可能性 (4)第2章总体设计方案 (10)2.1 总体方案的设计 (10)2.2元器件的选型 (11)2.3 PLC的主要类型 (11)2.4 本章小结 (11)第3章摇臂钻床控制线路设计 (13)3.1摇臂钻床控制线路概述 (13)3.1.1 操纵机构液压系统 (13)3.1.2夹紧机构液压系统 (14)3.2摇臂钻床控制线路原理设计 (15)3.3 Z3040摇臂钻床控制线路主电路设计 (16)3.4 Z3040摇臂钻床控制线路控制电路分析 (16)3.4.1主电动机控制电路 (16)3.4.2 摇臂升降控制电路 (16)3.4.3 立柱和主轴箱松开、夹紧控制电路 (17)3.4.4 冷却泵控制电路 (18)3.4.5 照明、信号电路 (18)3.5 本章小结 (18)第4章摇臂钻床PLC控制系统 (19)4.1 PLC的基本特点 (19)4.2 PLC的工作原理 (20)4.3 PLC的选型 (21)4.3.1 确定IO点数 (22)4.3.2 选配PLC的型号 (22)4.4摇臂钻床的PLC控制I0(输入、输出)地址分配表 (22)4.5 PLC控制系统设计 (24)4.5.1 主轴电动机控制 (24)4.5.2 摇臂升降控制 (24)4.5.3立柱与主轴箱松开、夹紧控制 (24)第5章技术展望 (25)结论 (27)参考文献 (27)致谢 (29)附录 (30)第1章绪论数控技术是制造业实现自动化、柔性化、集成化生产的基础;数控技术的应用是提高制造业的产品质量和劳动生产率必不可少的重要手段;数控机床是国防工业现代化的重要战略装备,是关系到国家战略地位和体现国家综合国力水平的重要标志。
基于plc数控钻床控制系统设计

摘要本文主要阐述了传统钻床PLC改造的可行性,并进行了具体的实施方案,传统钻床传统继电控制系统使用大量的中间继电器、时间继电器,控制触点多,因此电气控制系统存在故障率高、可靠性差、接线复杂、不便于检修等缺点.为了提高钻床控制系统的可靠性,降低故障率,提高钻床的加工效益,很多企业对传统控制钻床的电气控制系统进行了改造本文描述了数控机床的基本组成、工作原理、分类及各自的特点。
并且对数控机床中的PLC作了详细的介绍,把PLC在控机床上的控制做了设计。
然后以摇臂钻床Z3040为例,描述了它的设计过程,包括控制系统电路的设计,控制原理设计,主电路设计,主控制电路设计,Z3040摇臂钻床原理图,用PLC编写程序对机床进行控制。
关键词:可编程控制器数控机床数字控制液压控制梯形图原理图目录摘要.............................................................................................第1章绪论 (1)1.1.1 国外研究现状 (1)1.1研究现状与研究意义 (1)1.1.2 国内研究现状 (2)1.1.3 研究的意义 (3)1.2 PLC应用于数控钻出的可能性 (4)第2章总体设计方案 (10)2.1 总体方案的设计 (10)2.2元器件的选型 (11)2.3 PLC的主要类型 (11)2.4 本章小结 (11)第3章摇臂钻床控制线路设计 (13)3.1摇臂钻床控制线路概述 (13)3.1.1 操纵机构液压系统 (13)3.1.2夹紧机构液压系统 (14)3.2摇臂钻床控制线路原理设计 (15)3.3 Z3040摇臂钻床控制线路主电路设计 (16)3.4 Z3040摇臂钻床控制线路控制电路分析 (16)3.4.1主电动机控制电路 (16)3.4.2 摇臂升降控制电路 (16)3.4.3 立柱和主轴箱松开、夹紧控制电路 (17)3.4.4 冷却泵控制电路 (18)3.4.5 照明、信号电路 (18)3.5 本章小结 (18)第4章摇臂钻床PLC控制系统 (19)4.1 PLC的基本特点 (19)4.2 PLC的工作原理 (20)4.3 PLC的选型 (21)4.3.1 确定I/O点数 (22)4.3.2 选配PLC的型号 (22)4.4摇臂钻床的PLC控制I/0(输入、输出)地址分配表 (22)4.5 PLC控制系统设计 (24)4.5.1 主轴电动机控制 (24)4.5.2 摇臂升降控制 (24)4.5.3立柱与主轴箱松开、夹紧控制 (24)第5章技术展望 (25)结论 (27)参考文献 (27)致谢 (29)附录 (30)第1章绪论数控技术是制造业实现自动化、柔性化、集成化生产的基础;数控技术的应用是提高制造业的产品质量和劳动生产率必不可少的重要手段;数控机床是国防工业现代化的重要战略装备,是关系到国家战略地位和体现国家综合国力水平的重要标志。
基于PLC的钻孔加工过程自动化控制系统的设计
基于PLC的钻孔加工过程自动化控制系统的设计钻孔加工是一种常见的加工方式,广泛应用于机械制造、汽车制造等行业。
为了提高钻孔加工的效率和准确性,可以设计一个基于PLC的自动化控制系统来实现钻孔加工的自动化。
首先,我们需要明确钻孔加工的自动化需求。
一般来说,钻孔加工需要控制钻头的进给速度、切削深度和钻孔位置等参数。
为了实现自动化控制,我们可以使用PLC来控制钻孔加工的整个过程。
在硬件方面,首先需要选择适合的PLC设备。
PLC控制器可以提供稳定的控制性能和高度的可编程性。
其次,我们需要选择合适的传感器来实时监测钻孔加工过程中的参数,如进给速度、切削深度、钻孔位置等。
最后,我们需要选择合适的执行机构,如电机、液压缸等,用于控制钻头的进给速度和钻孔位置。
在软件方面,首先需要编写PLC程序。
PLC程序可以使用基于图形化编程语言的编程软件进行编写,如Ladder Logic。
根据钻孔加工的需求,我们可以编写程序来控制进给速度、切削深度和钻孔位置。
例如,可以通过编写程序来控制电机的转速和方向,以实现钻头的进给速度和位置控制。
同时,还可以编写程序来监测传感器的信号,以实现对钻孔加工过程的实时监控。
此外,还需要考虑系统的安全性问题。
钻孔加工是一项高危作业,所以在系统设计中要考虑安全保护措施,如安装安全光幕、急停按钮等,以保证操作人员的安全。
综上所述,基于PLC的钻孔加工过程自动化控制系统的设计需要考虑到硬件和软件两方面。
通过选择适合的PLC设备、传感器和执行机构,并编写合适的PLC程序,可以实现对钻孔加工过程的自动化控制。
这样可以提高钻孔加工的效率和准确性,降低人工操作的工作强度,提高生产效益。
同时,还需要考虑系统的安全性问题,采取相应的安全保护措施,确保操作人员的安全。
基于PLC的钻床加工控制系统设计(可编辑)
基于PLC的钻床加工控制系统设计(可编辑)基于PLC的钻床加工控制系统设计摘要本文的重点是阐述了机械零部件在钻床加工中与电气控制系统PLC进一步的升级从而让钻床更加快速有效的工作。
重中之重是对那些过去普遍使用过时了的继电器控制线路老化问题、可靠性问题和故障排除复杂等问题进行控制系统改造。
所以,此次设计对大钻头和小钻头钻床电气控制系统的进一步优化,是利用把PLC 控制技术融合到优化改进方案里面去,用来提升大、小钻头钻床的工作性能。
大、小钻头钻床主要是用计算机来进行控制,管理,监视主机,应用可编程控制器西门子系列PLC S7-200为控制器,设计大、小两个钻头和旋转工作台,上位机是用组态王6.55软件完成PC和PLC之间的相互数据通信。
研究了大、小钻头钻床控制系统的控制方法,得到了大、小钻头钻床控控制系统的运行指标,提高了大、小钻头钻床控制系统运行的效率。
关键词:大、小钻头钻床,PLC,组态Design of Control System for Drilling Machine ProcessingBased on PLCABSTRACTThis paper mainly studies the mechanical parts processing drilling machine electric control system of the PLC, mainly to the traditional relay control circuit aging problem, the reliability and fault exclusion of complex control system transformation. Therefore, the design of big or small drill electric control system transformation of, will PLC control technology is applied to the transformation of the program, in order to improve the performance of duplex drill. Duplex drill used in computer as the control, management, monitoring host, the programmable controller of Siemens series S7-200 as the main controller, designsize two drills and rotary worktable, PC using Kingview 6.55 to complete data communication between computer and PLC. In this paper, we study the big or small drilling machine control system control strategy, big or small headed drilling machine control system performance, improve the big or small drilling machine control system operation efficiency. According to the big or small drilling machine control system function implementation requirements and selection of motor and motor drive, and gives the block diagram of the system and the equipment circuit wiring diagram.KEY WORDS: Big or small Drilling Machine, PLC, King View 目录前言 (1)第1章绪论 (2)1.1 课题国内外发展状态 (2)1.2 课题研究目的及意义 (3)1.3 设计内容及安排 (3)第2章PLC工作原理和特性简介 (5)2.1 PLC工作原理 (5)2.2 PLC的特性 (6)第3章钻床系统硬件设计 (7)3.1 钻床控制系统要求 (7)3.1.1 工作要求 (7)3.1.2 工作方式及功能 (8)3.2 PLC选型 (8)3.3 I/O地址分配 (8)3.4 PLC外部接线图 (10)3.5 主电路图 (10)第4章钻床系统软件设计 (12)4.1 钻床控制系统分析 (12)4.2 钻头钻床梯形图程序的设计 (14)4.3 PLC总梯形图 (17)4.4 PLC指令表 (21)第5章组态设计及调试 (25)5.1 上位机软件设计概述 (25)5.2 组态软件的设计步骤 (25)5.3 设计监控画面 (26)5.4 定义数据变量 (27)5.5 变量动画连接 (29)5.6 运行调试 (32)结论 (36)谢辞 (38)参考文献 (39)外文资料翻译 (41)前言大、小钻头钻床是大部分工厂里普遍使用的金属切削机床,它的功能很强大,可以进行很多的各种各样种类形式的加工,如:钻孔、镗孔、铰孔及螺纹等。
基于plc的钻床课程设计
基于plc的钻床课程设计一、课程目标知识目标:1. 学生能够理解PLC(可编程逻辑控制器)的基本原理及其在钻床控制中的应用。
2. 学生能够掌握钻床的基本操作流程及安全规范。
3. 学生能够描述钻床控制系统中常用的传感器和执行器的功能及其相互协作方式。
技能目标:1. 学生能够运用PLC编程软件设计简单的钻床控制程序。
2. 学生能够独立进行钻床操作,并利用PLC程序实现基本加工过程。
3. 学生能够分析并解决钻床运行过程中出现的常见问题。
情感态度价值观目标:1. 培养学生对自动化设备及PLC技术的兴趣,激发其探究精神。
2. 培养学生具备安全生产意识,养成严谨、规范的操作习惯。
3. 培养学生团队协作精神,提高沟通与交流能力。
课程性质:本课程为实践性较强的专业课,结合理论知识与实践操作,旨在提高学生对PLC在钻床控制领域的应用能力。
学生特点:学生已具备一定的电工电子基础知识,具备初步的编程能力,但对PLC在实际工程中的应用了解有限。
教学要求:结合课程性质和学生特点,注重理论与实践相结合,强化实践操作训练,提高学生的动手能力和解决问题的能力。
在教学过程中,关注学生的个体差异,提供个性化指导,确保课程目标的达成。
通过课程学习,使学生能够具备实际操作钻床并进行简单编程的能力。
二、教学内容1. PLC基础知识:- PLC的结构与工作原理- 常用PLC型号及其特点- PLC编程语言及编程方法2. 钻床结构与操作:- 钻床的主要部件及功能- 钻床的操作流程及安全规范- 钻床的日常维护与故障排除3. 钻床控制系统的设计:- 常用传感器及其在钻床控制中的应用- 执行器(如电磁阀、电机等)的工作原理及选型- PLC在钻床控制中的应用实例4. PLC编程与仿真:- 编程软件的安装与使用- 钻床控制程序的编写与调试- 基于PLC的钻床控制系统仿真5. 实践操作:- 钻床的现场操作与编程实践- 故障分析与处理能力的培养- 课程项目设计与实施教学内容安排与进度:1. PLC基础知识(2课时)2. 钻床结构与操作(2课时)3. 钻床控制系统的设计(2课时)4. PLC编程与仿真(4课时)5. 实践操作(6课时)教材章节及内容对应:1. 《PLC原理与应用》第1、2章2. 《金属切削机床》第3章3. 《自动化设备及控制》第4章4. 《PLC编程与仿真》第5、6章5. 结合课程项目,参照实践指导书进行操作三、教学方法为了提高教学效果,确保学生充分掌握基于PLC的钻床课程内容,本课程将采用以下多样化的教学方法:1. 讲授法:- 在PLC基础知识、钻床结构与操作等理论教学中,采用讲授法进行知识传授。
基于PLC的自动钻床控制系统设计
轴与真空室结构之 间密封" 开关门采
!; ’; ($ <+!E<+#:
%% & 李 健 志 ! 童 军 ! 宋 长 珏 : 发 光 二 极 管 自 动 封 装 机 注 胶 系 统 的 控制 %? & : 电子工业专用设备 ! !""; ! ’<"7 ($ ;$E;%:
用耐油橡胶条密封! 轴的密封采用图 # 结构! 经过两层 ? 型橡胶密封圈密封 ! 使结构密封可靠 "
’4*3’4! 为光电开关 ! )5! 为旋钮 ! )6!3)67 为 按 钮 ! )’
为压力继电器 ! )8 为行程开关 "
$ 控制系统软件设计
控制系统软件部分包括两部分 $ 一部分为 ’,- 控制程 序 ! 另一部分为触摸屏 ’()*+** 的人机界面部分 " 触摸屏 编程所使用的编程软件是 59’$:" ! 主要用于系统参数 # 工 艺参数的显示和输入 "
收稿日期 $ !""# % "! % !. 图$ 自动钻床工作流程
!"
机电工程技术 !""# 年第 $% 卷第 & 期
工业控 制
在一个 !"""++,*""++ 的操作台上 ! 有个固定行程为
关! 用来检测气缸动作前后的位置! 并把信号传送给
-"""++ 的 主 气 缸 ! 另 外 操 作 台 的 上 下 各 有 一 个 小 气 缸 !
参考文献 $ %< & 张元平 ! 张洪泽 ! 赵德刚 ! 等 : -A5B 吸 收 衬 底 生 长 的 立 方 相 图# 密封结构