
加工中心保养记录
钣金件无变形、卡死现象、 外形完好,各冷却液面正常 、工作可靠。
使用者/日期:
保养/日期:
日期:2020/5/16设备名称 Nhomakorabea编号
关键设备年保养项目及保养记录
保养项目
标准状态
维护前状态
维护后状态
润滑系统
能均匀的润滑各导轨,无堵 塞现象
处理意见
电气系统,控制系统
紧急按钮,各操作按钮完好 、动作可靠,行程开关动作 可靠,连接点牢固,无过载 现象
加工中心
CNC-1
主轴转速:1000rqm 无噪
音,进给:20000mm/mm 无
卡滞现象.
快移 X,Y:3600mm/min
工作台(三轴平行度, Z:3000mm/min 无迟缓现象
垂直度),主轴转动部 主轴定位精度:
件
ISO:0.012/JIS;±0.003(全
程)(ALLstorke)
重复定位精度:
ISO:0.008/JIS:±0.002(全
程)(ALLstlrke)
冷却箱,钣金件
生产设备日常检修保养记录
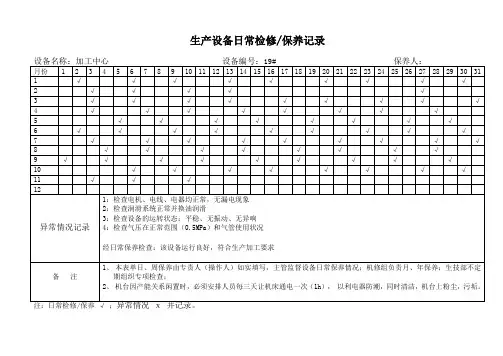
设备名称:加工中心设备编号:19#保养人:
月份
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
√
√
√
√
√
√
√
√
√
2
√
√
√
√
√
3
√
√
√
√
√
√
√
√
√
4
√
√
√
√
√
√
√
√
5
√
√
√
√
√
√
√
√
6
√
√
√
√
√
√
√
√
√
7
√
√
√
√
√
√
备 注
1、本表单日、周保养由专责人(操作人)如实填写,主管监督设备日常保养情况;机修组负责月、年保养;生技部不定期组织专项检查;
2、机台因产能关系闲置时,必须安排人员每三天让机床通电一次(1h), 以利电器防潮,同时清洁,机台上粉尘,污垢。
注:日常检修/保养 √ ;异常情况 x 并记录。
√
√
√
8
√
√
√
√
√
√
√
√
9
√
√
√
√
√
√
机加工设备定期保养记录表
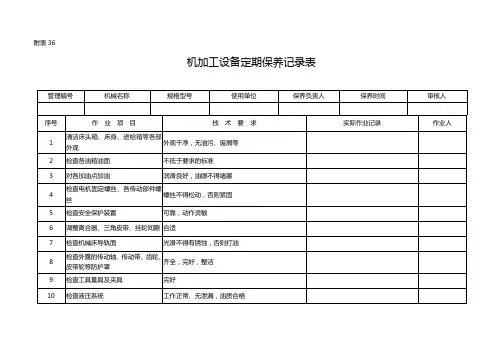
5
检查安全保护装置
可靠,动作灵敏
6
调整离合器、三角皮带、挂轮间隙
合适
7
检查机械床导轨面
光滑不得有锈蚀,否则打油
8
检查外露的传动轴、传动带、齿轮、皮带轮等防护罩
齐全,完好,整洁
9
检查工具量具及夹具
完好
10
检查液压系统
工作正常、无泄漏,油质合格
附表36
机加工设备定期保养记录表
管理编号
机械名称
规格型号
使用单位
保养负责人
保养时间
审核人
序号
作 业 项 目
技 术 要 求
实际作业记录
作业人
1
清洁床头箱、床身、进给箱等各部外观
外观干净,无油污、废屑等
2ቤተ መጻሕፍቲ ባይዱ
检查各油箱油面
不低于要求的标准
3
对各加油点加油
润滑良好,油眼不得堵塞
4
检查电机固定螺丝、各传动部件螺丝
加工中心保养记录表
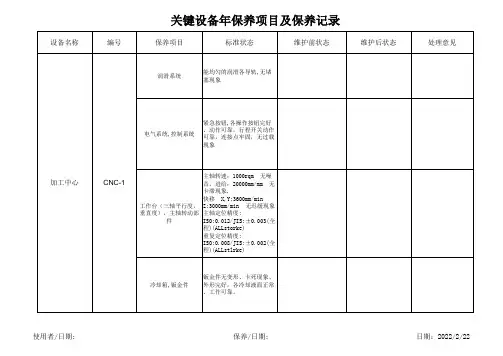
卡滞现象.
快移 X,Y:3600mm/min
工作台(三轴平行度, Z:3000mm/min 无迟缓现象
垂直度),主轴转动部 主轴定位精度:
件
ISO:0.012/JIS;±0.003(全
程)(ALLstorke)
重复定位精度:
ISO:0.008/JIS:±0.002(全
程)(ALLstlrke)
冷却箱,钣金件
钣金件无变形、卡死现象、 外形完好,各冷却液面正常 、工作可靠。
使用者/日期:
保养/日期:
日期:2022/2/22
设备名称
编号
关键设备年保养项目及保养记录
保养项目
ቤተ መጻሕፍቲ ባይዱ
标准状态
维护前状态
维护后状态
润滑系统
能均匀的润滑各导轨,无堵 塞现象
处理意见
电气系统,控制系统
紧急按钮,各操作按钮完好 、动作可靠,行程开关动作 可靠,连接点牢固,无过载 现象
加工中心
CNC-1
主轴转速:1000rqm 无噪
音,进给:20000mm/mm 无
加工中心三级保养记录
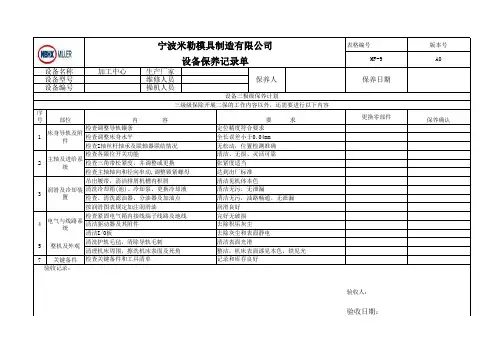
表格编号版本号MF-9A0加工中心生产厂家维修人员保养人保养日期
操机人员序号部位更换零部件保养确认7
关键备件
验收人:
验收日期:
无松动,位置检测准确设备编号三级级保除开展二保的工作内容以外,还需要进行以下内容
设备三极级保养计划
设备保养记录单
宁波米勒模具制造有限公司
设备名称
设备型号
清洁见机体本色内 容
要 求1床身导轨及附件检查调整导轨镶条
定位精度符合要求检查调整床身水平
全长误差小于0.04mm 检查Z轴丝杆轴承及联轴器联结情况
2主轴及进给系统检查各限位开关功能
清洁、无损、灵活可靠检查三角带松紧度,并调整或更换
张紧度适当检查主轴轴向和径向串动,调整锁紧螺母
达到出厂标准5清洁I/O板
电气与线路系统4清洗冷却箱(池)、冷却泵、更换冷却液
清洁无污,无泄漏检查、清洗滤油器、分油器及加油点
清洁无污,油路畅通、无泄漏润滑良好去除积垢灰尘去除灰尘和表面静电清洗护轨毛毡,清除导轨毛刺
清洁表面光滑清理机床周围,擦洗机床表面及死角
3润滑及冷却装置吊出履带,清洁排屑机槽内积屑
按润滑图表规定加注润滑油
整机及外观验收记录:检查关键备件和工具清单记录和库存良好整洁,机床表面漆见本色,铁见光检查紧固电气箱内接线端子线路及地线
完好无破损清洁驱动器及其附件。
加工中心三级保养记录

加工中心三级保养记录加工中心是一种高精密度的机械设备,三级保养是对其进行定期维护和保养的重要环节。
在加工中心三级保养记录中,需要包含以下内容:保养人员、保养时间、保养内容、保养方法、保养材料、保养工具、保养效果等。
以下是一份加工中心三级保养记录的范文,供参考。
保养人员:李工保养时间:2024年3月1日加工中心型号:ABC-123加工中心序列号:XYZ-456上次保养时间:2024年9月1日保养内容:1.清洁:使用干净的抹布擦拭加工中心各个部位,包括外壳、控制面板、输送带等,确保没有灰尘和油污。
2.润滑:对加工中心的导轨、滑块、传动链条等进行润滑和加油,使用合适的润滑油和润滑脂,确保各个部件的顺畅运转。
3.检查紧固件:检查加工中心上的螺丝、螺母等紧固件是否松动,如有松动要及时加以固定。
4.检查线缆:仔细检查加工中心的电线、信号线等连接是否牢固,如有损坏或松脱的情况要及时修复。
5.校正:对加工中心的各个轴线进行校正,确保加工精度满足要求。
6.检查液压系统:检查加工中心的液压系统是否正常运行,如有异常情况要及时处理。
7.检查冷却系统:检查加工中心的冷却系统是否正常工作,如有漏水或堵塞等情况要及时检修。
8.检查电气系统:检查加工中心的电气系统是否正常运行,如有异常情况要及时排除。
保养方法:1.清洁:用清水和中性清洁剂溶液清洗加工中心外壳等表面,不能使用酸性或碱性清洁剂。
2.润滑:根据加工中心的使用手册,选择合适的润滑油和润滑脂进行润滑,尽量避免油脂过多或过少。
3.检查紧固件:使用扳手等工具,逐个检查紧固件的紧固情况,如有松动要及时进行固定。
4.检查线缆:仔细检查线缆的插头和插座,确保连接牢固,如有问题要及时更换。
5.校正:按照加工中心的校正流程和要求,使用专用工具对各个轴线进行校正。
6.检查液压系统:使用压力表等工具检查液压系统的压力和流量是否正常,如有异常要及时处理。
7.检查冷却系统:检查冷却水箱和冷却管路是否完好,如有漏水或堵塞要及时进行维修。
模具加工中心点检保养记录表
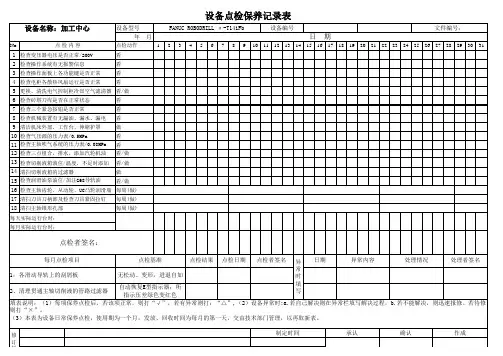
9 清洁机床外部、工作台、伸缩护罩
做
10 检查气压源的压力表/0.5MPa
看
11 检查主轴吹气系统的压力表/0.08MPa 看
12 检查三点组合,排水,添加汽轮机油 看/做
13 检查切削液箱液位/温度,不足时添加 看/做
14 清扫切削液箱的过滤器
做
15 检查润滑油泵油位/加注G68导轨油
看/做
16 检查主轴齿轮、从动轮、UC凸轮润滑脂 每周(做)
点检者签名:
每月点检项目
点检基准
点检结果 点检日期 点检者签名 异 日期
异常内容
处理情况
处理者签名
常
1:各滑动导轨上的刮屑板
无松动、变形,进退自如
时
2、清理贯通主轴切削液的管路过滤器
自动恢复E型指示器:所 指示压差绿色变红色
填 写
填表说明:(1)每项保养点检后,若该项正常,则打“√”,若有异常则打:“△”,(2)设备异常时:a.若自己解决则在异常栏填写解决过程,b.若不能解决,则迅速报修。若待修
则打“×”。
(3)本表为设备日常保养点检,使用期为一个月,发放、回收时间为每月的第一天,交由技术部门管理,以再取新表。
修
制定时间
承认
确认
作成
订
栏
订
栏
版本号
设备名称:加工中心
设备型号检动作
1 检查变压器电压是否正常/200V
看
2 检查操作系统有无报警信息
看
3 检查操作面板上各功能键是否正常
看
4 检查电柜各散热风扇运行是否正常
看
5 更换、清洗电气控制柜冷却空气滤清器 看/做
6 检查砖塔刀库是否在正常状态
看
数控龙门铣的维护与保养记录
数控龙门铣的维护与保养记录
数控龙门铣的维护与保养非常重要,可以确保设备的正常运行和延长使用寿命。
下面是一份数控龙门铣的维护与保养记录示例:
日期:2022年1月1日
维护项目:润滑系统维护
维护内容:检查润滑系统油位,并添加适量润滑油。
清洁润滑系统管路和油泵,确保润滑油畅通运行。
日期:2022年2月1日
维护项目:主轴维护
维护内容:清洁主轴表面和加热器,确保散热良好。
检查主轴运行情况,如有异常声音或振动,及时通知维修人员。
日期:2022年3月1日
维护项目:电气系统维护
维护内容:检查电气系统连接情况,紧固松动螺丝。
清除控制柜内灰尘,确保空气流通畅。
检查电气元件的使用寿命,如有老化或损坏,及时更换。
日期:2022年4月1日
维护项目:传动系统维护
维护内容:检查导轨和滚珠丝杠的润滑情况,清洁并重新涂抹润滑脂。
检查传动带的张紧状况,如有松动,调整到适当位置。
日期:2022年5月1日
维护项目:冷却系统维护
维护内容:检查冷却系统的水泵运行情况,确保水流畅通。
清洗冷却器和冷却管路,防止堵塞。
更换冷却液并调整浓度,确保工作温度稳定。
以上记录仅为示例,实际维护与保养记录应根据设备的具体情况制定。
同时,建议定期进行维修与保养,并及时处理设备出现的故障或异常情况,以保证数控龙门铣的正常工作。
CNC加工中心设备日常保养记录表
审核:
表单编号:
月 导轨护罩的清洁清洗/每月一次 保 养
生产设备日常保养记录表
资产编号:
使用部门:
日期:
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
Байду номын сангаас保 养 人 :
异常情况记录:
注:没问题打“√”,若有问题则打“×”,并在异常情况记录栏中记录异常情况。 制表:
设备名称: CNC加工中心
保养项目及保养频率
外观保养清洁/每日
日 主轴/刀库开机前检查/清洁/每日 保 养 润滑油/冷却液检查清洁/每日
电脑/电控箱清洁整理/每日
外观保养清洁/每周
主轴/刀库清洁整理/每周 周 保 刀把/导套清洗清洁/每周 养
电脑/电控箱清洁整理/每周
润滑油/冷却液检查清洁/每周
以上周保养事项/每月一次
数控加工中心日常保养项目检查表
(文件编号:)
设施名称:设施编号:使用部门:班组:年月
保养项目
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
2
3
4
5
6
7
备注
1.每班机床开启时应空转3~5分钟。无杂音。
2.每回启动机器之前,请巡视各部位上油面计,如发现油量少于油面针之标准,立即按所以指定用油补充。
注:保养后,用“√”为日保,“△”为周保,“○”为月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录, 并于次月2日前交设面,检查电脑操纵系统、按钮是否灵敏可靠。
5.检查冷却风扇运转是否正常,主轴锥孔内是否油污物,锥面是否受损。
6.及时清理油水分离器中滤出的水分,保证自动空气干燥器正常工作。
7.每班结束后,机床必须擦拭清洁,清理机床内部切屑时禁止使用高压气枪。
异常情况记入
机床设备日常保养记录
机床设备日常保养记录日期:xxxx年xx月xx日设备名称:xxx机床设备编号:xxxxx保养人员:xxxx检修人员:xxxx保养内容:1.清洁保养:使用抹布清洁机床及其周边区域的灰尘和污垢,包括床身、工作台、操作面板、导轨等。
注意不可使用水或酸碱性溶液进行清洁。
2.润滑保养:检查机床润滑系统油液的情况,如油量是否充足、油质是否正常。
如有需要,进行润滑剂的添加或更换。
同时,检查润滑油管路是否有松动、老化或磨损情况,如有发现及时更换。
3.电器部分保养:检查电气连接是否松动,如有发现及时紧固。
检查开关按钮是否正常工作,若发现问题应及时更换。
同时,检查电源线和插头是否有损坏情况,如有问题应及时更换或修复。
4.传动部分保养:检查传动带、齿轮及链条是否有松动、磨损、断裂等情况,如有问题应及时更换。
检查传动系统的传动效果是否正常,如有异常应及时调整。
5.气动或液压部分保养:检查气源或液源的压力是否正常,如有问题应及时调整。
检查各气动或液压元件是否正常工作,如有异常应及时更换或修复。
6.照明设备保养:检查机床工作区域的照明设备是否正常工作,如有问题应及时更换灯泡或修复电路。
7.整机功能检查:针对机床的各项功能进行检查,包括运动控制、自动进给、刀具换位等。
如有问题,及时通知相关维修人员进行修复。
8.定期保养:除了日常保养,还需要按照机床设备的使用情况制定相应的定期保养计划,包括更换滤芯、检查气液传动系统的密封性、清洗刀具夹头等。
备注:在保养过程中,发现以下问题:1.部分润滑油管路老化严重,需要更换。
2.传动带松动,已调整固定,但需要密切观察是否发生再次松动的情况。
3.一些照明设备不亮,更换了灯泡仍然无法正常使用,需要维修人员进一步排查。
签字:保养人员:_________________检修人员:_________________。