
数控加工中心机工艺卡片(铝合金轮毂钻孔)
(完整版)机械加工工艺过程卡片及工序卡片模板

设备名称
卧式车床
夹具编号
设备型号
设备编号
夹具名称
三爪卡盘
工位器具编号
工位器具名称
同时加工件数 切削液
工序工时 (分)
准终
单件
工步号 工
Ⅰ Ⅱ Ⅲ Ⅳ
步
内
粗车Φ 155 的端面
粗车Φ 155 的外圆
粗车Φ 100 的外圆
粗车Φ 75 的外圆
主轴转速 切削速度 进给量 切削深度 进给
工步工时
容
工艺装备
进给 次数
工步工时
基本
0.287
辅助
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
会 签(日期)
机械加工工序卡片
产品型号 产品名称
填料箱盖
车间
毛坯种类
零件图号
零件名称 工序号
填料箱盖
共8
工序名称
Ⅱ
粗镗Φ 60 的内孔
毛坯外形尺寸 每毛坯可制件数
页第 2 页 材 料 牌号
每 台 件数
设备名称
卧式车床
夹具编号
设备型号
设备编号
麻花钻 卡尺 0-50,0.05
0.762 0.501 1.35
0.145 0.988 0.649 1.75
立式钻床 麻花钻,丝锥 卡尺 0-50,0.05
1.716 2.224
Ⅷ
精车大端
卧式车床
1.818 2.356
Ⅸ
精镗大端孔
卧式车床
0.835 1.082
数控机械加工工序卡
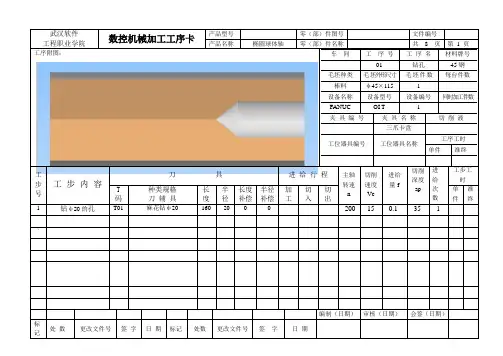
0
0
500
2
0.2
4
1
`
编制(日期)
审核(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
武汉软件
工程职业学院
数控机械加工工序卡
产品型号
零(部)件图号
文件编号
产品名称
椭圆球体轴
零(部)件名称
共8页
第1页
工序附图:
车间
工序号
工序名
材料牌号
01
钻孔
45钢
毛坯种类
毛坯外形尺寸
毛坯件数
每台件数
棒料
φ45×115
1
设备名称
设备型号
设备编号
同时加工件数
FANUC
OI T
1
夹具编号
夹具名称
切削液
三爪卡盘
刀辅具
长度
半径
长度补偿
半径补偿
加工
切入
切出
单件
准终
5
车M24×2内螺纹
T05
内螺纹刀
160
0
0
0
500
60
2
4
1
`
编制(日期)
审核(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
武汉软件
工程职业学院
数控机械加工工序卡
产品型号
零(部)件图号
文件编号
产品名称
椭圆球体轴
零(部)件名称
0
(完整版)机械加工工艺过程卡片及工序卡片模板
0.762 0.501 1.35
0.145 0.988 0.649 1.75
立式钻床 麻花钻,丝锥 卡尺 0-50,0.05
1.716 2.224
Ⅷ
精车大端
卧式车床
1.818 2.356
Ⅸ
精镗大端孔
卧式车床
0.835 1.082
Ⅹ
精车小端
卧式车床
0.274 0.355
Ⅺ
去毛刺
Ⅻ
终检
设 计(日 期)
标 记
处 数
更改文件号
签 字
日 期
标 记
处 数
更改文件号
签
日
字
期
校 对(日期)
审 核(日期)
标准化(日期)
会 签(日期)
机械加工工序卡片
产品型号 产品名称
填料箱盖
车间
毛坯种类
零件图号
零件名称
填料箱 共 8
盖
工序号
工序名称
Ⅰ
粗车外圆面及端面
毛坯外形尺寸 每毛坯可制件数
页第 2 页 材料牌号
同时加工件数 切削液
工序工时 (分 )
准终
单件
工步号 工
Ⅰ
步
内
切槽
容
工艺 装备
成形刀具
主轴转速
r/min
90
切削速度
m/min
44.93
进给量
mm/r
0.65
切削深度
mm
5.25
进给 次数
工步工时
基本
辅助
0.124
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
数控车(四级)工艺卡片

一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
试题代码:1.2.2一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片。
机械加工工艺卡片模板
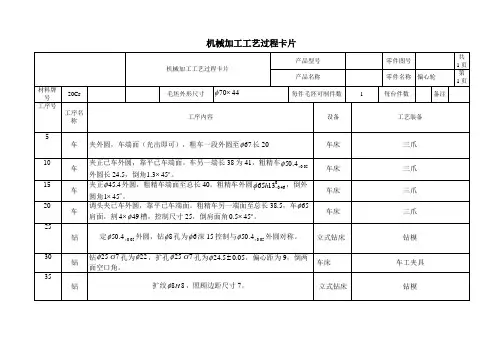
1
1
设备名称
设备型号
设备编号
同时加工件数
卧式车床
C620-1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工序工时/min
准终
单件
工步号
工步内容
工艺装备
主轴转速
/(r/min)
切削速度
/(m/min)
进给量/(mm/r)
背吃刀量/mm
走刀
次数
公步工时/min
机动
辅助
1
夹正已车外圆,靠平已车端面。
1
1
设备名称
设备型号
设备编号
同时加工件数
立式钻床
C620-1
夹具编号
夹具名称
切削液
3
钻模
工位器具编号
工位器具名称
工序工时/min
准终
单件
工步号
工步内容
工艺装备
主轴转速
/(r/min)
切削速度
/(m/min)
进给量/(mm/r)
背吃刀量/mm
走刀
次数
公步工时/min
机动
辅助
1
钻 孔为 ,
立钻
200
14.4
车床
三爪
15
车
夹正 外圆,粗精车端面至总长40。粗精车外圆 ,倒外圆角 。
车床
三爪
20
车
调头夹已车外圆,靠平已车端面。粗精车另一端面至总长38.5,车 肩面,割 槽,控制尺寸25,倒肩面角 。
车床
三爪
25
钻
定 外圆,钻 孔为 深15控制与 外圆对称。
立式钻床
皮带轮造型及数控加工工艺工序卡片
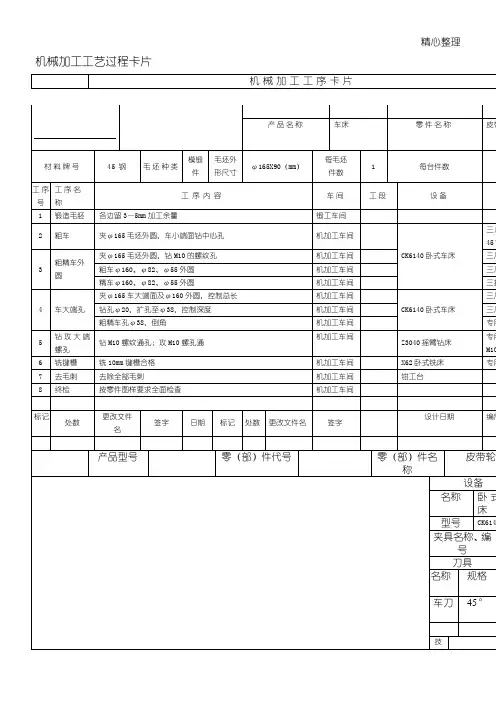
产品型号
零(部)件代号
零(部)件名称
皮带轮
工序号
3
设备
材料
名称
卧式车床
名称
45钢
型号
CK6140
硬度
200HBS
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
45、90°车刀
游标卡尺
0.02
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
粗车φ58圆柱面保证长度为27mm
Φ58
34
2.5
1.25
0.52
2.0
0.59
1
4
粗车台阶面
0.3
6.33
0.76
1
5
精车φ85圆柱面,保证长度2
Φ55
1
0.5
0.3
6.33
1.79
1
6
精车φ85外圆至φ82 ,并保证长度分别为55mm
Φ47
1
0.5
0.3
6.33
1.79
1
7
精车φ58外圆φ55 圆柱面,保证长度为27
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
机械加工工艺过程卡片
车床
CA6136
夹具编号
夹具名称
通用夹具
工位器具编号
工位器具名称
每台件数 1
同时加工件数
切削液
工序工时 /s
准终
单件
工步号 工
步
内
1 调头装夹
2 半精车φ40.5--39×58mm
3 半精车φ46.5--45.5×90mm
4 半精车φ51.8--50×28mm
容
工艺装备
主轴转速 r/min
切削速度 m/min
0.67
0.4
2
1
三爪卡盘,45°车刀,切断刀
设 计 日 期 校 对 日期 审 核 日期 标准化 日期 会 签 日期
标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期
机械加工工序 3 卡片
机械加工工序卡片
产品型号 产品名称
减速器
车间
毛坯种类
零件图号
零件名称 低速轴
共 1 页第 1 页
机
材料牌号
工 艺 号
工名 序称
1 车,钻
2 切槽
械
加
工
工
艺
过
程
卡
片
机械加工工艺过程卡片
毛坯种类
轧制件
产品型号 产品名称 毛坯外形尺寸
低速轴
零件图号 零件名称
每毛坯件数 1
共 1 页第 1 页 每台件数 1 备注
工
序
内
容
装夹,钻中心孔,粗车外圆,平端面
切退刀槽,倒角
车工 间段
设备
CA6136 CA6136
mm
进给次数
工步工时 机动 辅助
低速档 高速档
机械加工工艺过程卡片+工序卡
80
7
扩4×Φ12H7至4×Φ11.8
T05
Φ11.8钻头
500
90
8
扩2×Φ30H7至2×Φ19
T06
Φ19钻头
300
80
编制
审核
批准
共4页
第1页
(单位)
数控加工工序卡片
产品名称或代号
零件名称
材料
零件图号
数控镗铣孔盘类零件
凸块
锻铝
LX07-01
工序号
程序编号
夹具名称
夹具编号
使用设备
车间
20
711/712/713/71
Φ16高速钢直柄立铣刀
Φ16
强力铣夹头刀柄
BT40-C22-95
C22
卡簧C22-16
3
T03
Φ2中心钻
Φ2
弹簧卡头刀柄
BT40-ER25-80
ER25
卡簧ER25-10
4
T04
Φ8.5高速钢直柄麻花钻头
Φ8.5
莫氏短圆锥钻夹头刀柄
BT40-Z16-45
B16
自紧式钻夹头B16
5
T05
Φ11.8高速钢锥柄麻花钻头
15
铰4×Φ12H7( )Ra1.6成
T12
Φ12H7铰刀
200
100
内径表
千分尺
16
攻6×M10-7H螺纹成
T13
M10-H2丝锥
200
300螺Leabharlann 规编制审核批准
共4页
第2页
(单位)
数控加工工序卡片
产品名称或代号
零件名称
材料
零件图号
数控镗铣孔盘类零件
数控加工工艺及编程 螺纹轴工序卡片
工序卡片
零件名称
台阶轴
工作场地
数控实训车间
零件材料
45钢Φ35X150
使用设备和系统
FANUC 0i标准(平床身前置刀架)数控车床
工步
工步内容
刀具号
刀具类型
主轴转速/(r/min)
进给量/(mm/r)
背吃刀量/mm
1
毛坯伸出90mm车有端面
T0101
硬质合金端面车刀
1000
100
0.5ห้องสมุดไป่ตู้
2
粗车Φ28外圆、1:5锥面、M12螺纹外圆
T0202
硬质合金外圆车刀
600
60
3
3
精车Φ28外圆、1:5锥面、M12螺纹外圆
T0202
硬质合金外圆车刀
1000
40
1
4
切3mm退刀槽
T0303
高速钢切断刀
200
15
3
5
加工M12螺纹
T0404
硬质合金三角螺纹刀
500
6
调头,铜皮包裹装夹,车左端面道正总长
T0101
硬质合金端面车刀
1000
100
0.5
日期
加工者
审核
批准
工艺卡、工序卡、检验卡
机械加工工序卡片产品型号产品名称工步号工步内容工艺装1 钻© 8 孑L Z518 2机械加工工序卡片零(部)件图号输油泵壳体零(部)件名称毛坯种类精密锻件设备名称钻床夹具编号000-1输油泵壳体主轴转速r/min1100工序号35毛坯外形尺寸工位器具编号切削速度m/min型号Z518进给量mm/r26.1 0.3工序名称钻每毛坯可制件数夹具名称专用夹具工位器具名称切削深度mm材料牌号HT200每台件数1同时加工件数切削液工序工时准终单件2.088 2.093进给次数工步工时(min)机动辅助1 0.101 1.873机械加工工序卡片产品型号机械加工工序卡片产品名称输油泵壳体零(部)件图号零(部)件名称输油泵壳体工步号工步内容工序号35毛坯种类精密锻件设备名称毛坯外形尺寸工序名称钻每毛坯可制件数材料牌号HT200每台件数型号钻床Z518夹具编号000-2工位器具编号夹具名称专用夹具工位器具名称1同时加工件数切削液工序工时准终单件2.088 2.093 工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时(min)机动辅助Z518110026.10.3410.101 1.8723机械加工工序卡片产品型号机械加工工序卡片产品名称输油泵壳体零(部)件图号零(部)件名称输油泵壳体共4 页第3 页车间工序号工序名称材料牌号35钻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数精密锻件11设备名称型号同时加工件数钻床Z5181夹具编号夹具名称切削液000-3专用夹具工位器具编号工位器具名称工序工时准终单件输油泵壳体零(部)件图号零(部)件名称输油泵壳体共3 页第1 页车间工序号工序名称材料牌号35钻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数精密锻件11设备名称型号同时加工件数钻床Z5181夹具编号夹具名称切削液000-1专用夹具2.088 2.093工步号工步内容工艺装备主轴转速r/min 切削速度m/min进给量mm/r切削深度mm进给次数工步工时(min)机动辅助1钻© 8孔Z518110026.10.3410.101 1.87 23产品型号机械加工工序卡片产品名称。