
材料成型过程数值模拟28页PPT
材料成型过程数值模拟-南京农业大学

材料成型过程数值模拟
上机指导书
姓名
班级
学号
南京农业大学工学院
机电工程教研室
2013年1月 上机实践一:Moldflow基础及网格划分
一、目的
1. 熟练Moldflow软件的界面。
2. 掌握三维绘图软件生成实体模型导入Moldflow方法。
3. 掌握Moldflow模流分析的基本步骤及详细的操作方法。
4. 熟练掌握Moldflow中网格的类型、各种网格类型的应用条件、网格的划分、网格结果检查、修改等。
5. 熟练掌握Moldflow进行最佳浇口分析及填充分析。
6. 熟练掌握Moldflow最佳浇口和流动分析结果导出。
二、内容
1. 采用pro/E三维绘图软件建立三维模型,并以STL格式导出。
2. 对模型划分网格、检查网格、修改网格等。
3. 利用Moldflow对该模型进行最佳浇口、填充和流动分析。
4. 导出Moldflow模流分析的结果。
三、上机实践
1. 采用三维软件建立实体模型,并以STL格式导出。
2. 模型导入
2.1打开软件
双击桌面上打开Moldflow软件,会出现如图1所示界面
图1 Moldflow初始界面 图2 输入对话框
2.2导入产品模型
(1)执行【文件】→【导入】命令(如图2所示),会弹出如图所示的对话框。
(2)在对话框中找到*.stl文件所在的路径,选择该文件,然后单击【打开】按钮打开文件,会弹出模型“输入”选项设置对话框(图3),选择网格类型和单位尺寸,单击【确定】完成导入模型。
图3 “输入”选项设置对话框
3.网格划分
执行【网格】→【生成网格】命令(图4)后,工程管理视窗中的“工具”页面显示“生成网格”定义信息(图5),设定参数并单击【立即划分网格】按钮,系统将自动对模型进行网格划分和匹配。网格划分信息可以在模型显示区域下方的“网格日志”中查看。
铜扁线连续挤压成形过程的数值模拟

第58卷第2朗 2 0 0 6年5月 有 色金 属 Nonferrous Metals V01.58.No.2 May 2 0 0 6
铜扁线连续挤压成形过程的数值模拟
牛玉英,陈 莉,宋宝韫
(大连交通大学材料科学与工程分院,大连 11 6028)
摘 要:采用DEFORM软件,模拟铜扁线的连续挤压成形过程,建立铜扁线连续挤压的刚粘塑性有限元模型,揭示金属的变 形规律和优化工模具结构。获得有关变形网格、速度场、温度场、等效应力及扭矩.行程曲线等完整信息。比较不同结构模具的铜 扁线成形表明,Ⅱ型臆体和模具所需的扭矩比I型的大。与生产实践基本一致。模拟结果对模具结构改进和优化具有指导作用。 关键词:材料合成与加工工艺;铜扁线;有限元;连续挤压;DEFORM 中图分类号:TG379;TG146.11;TP391.9 文献标识码:A 文章编号:1001—0211(2006)02—0029—05
随着现代制造业的高速发展,对塑性成形工艺
分析和模具设计方面提出了更高的要求。若模具设
计不合理或材料选择不当,则会造成产品达不到质
量要求,造成大量的次品和废品。为了防止缺陷的
产生,以提高产品质量,降低产品成本,国内外许多
大企业和研究机构及大专院校对塑性成形件的性
能、成形过程中的应力应变分布及变化规律进行了
大量的理论分析、实验研究与数值计算,力图发现各
种制件、产品成形工艺所遵循的共同规律…。
一般来说,产品研究与开发的目标之一就是确
定生产高质量产品的优化准则,而不同的产品要求
不同的优化准则,建 适当的优化准则需要对产品
制造过程的全面了解。如果不掌握诸如摩擦条件、
材料性能、工件几何形状、成形力等工艺参数对成形
过程的影响,就不可能正确地设计模具和选择加工
设备,更无法预测和防止缺陷的生成。在传统工艺
分析和模具设计中,主要还是依靠工程类比和设计
经验,经过反复试模修模,调整工艺参数以期望消除
金属材料成型工艺中的数值模拟方法与分析

金属材料成型工艺中的数值模拟方法与分析
金属材料的成型工艺在制造业中具有重要的地位,它能够将金属材料通过塑性变形、热压等方式加工成所需的形状和尺寸。然而,传统的试验方法对于成型工艺的研究和优化存在时间长、成本高、试错率高等问题,因此,数值模拟方法成为了预测和分析金属材料成型工艺的重要手段。
数值模拟方法在金属材料成型工艺中的应用主要包括有限元方法、计算流体力学方法和细观模拟方法等。其中,有限元方法是最常用的一种数值模拟方法。有限元方法通过将材料划分成很多个小单元,通过求解场方程和边界条件,可以获得材料的应力、应变、温度等信息。有限元方法适用于各种类型的金属材料成型工艺,例如拉伸、压缩、弯曲、挤压等。通过有限元模拟,可以预测金属材料在不同载荷下的变形情况、应力分布和应力集中等。
计算流体力学方法在金属材料成型工艺中的应用相对较少,主要用于模拟金属的液态成型过程,例如压铸、浇铸等。计算流体力学方法通过求解连续介质的流体动力学方程,可以获得金属液态成型过程中的流动状态、温度分布和应力情况。这对于优化金属液态成型工艺的参数和工艺条件具有重要的指导意义。
细观模拟方法是一种基于金属材料微观结构的数值模拟方法。通过对金属材料微观结构的建模和仿真,可以预测金属材料在成型过程中的细观组织演化、相变行为和力学性能等。细观模拟方法在金属材料成型工艺中的应用越来越广泛,可以用于研究金属材料的晶粒长大、析出相的形成和变化、位错运动等过程,以及金属材料在成型过程中的塑性行为和损伤行为等。
数值模拟方法在金属材料成型工艺中的应用有以下几个优点。首先,数值模拟方法可以提供一种经济高效的预测和分析手段。通过数值模拟,可以在工艺实施前对成型工艺进行优化,减少试错次数和成本。其次,数值模拟方法可以提供一种可重复性强的研究手段。通过改变模拟条件和参数,可以对成型工艺进行多种不同的预测和分析,帮助研究人员深入了解金属材料的成型机理和行为。最后,数值模拟方法可以提供一种非常准确的预测和分析结果。通过数值模拟,可以对金属材料的应力、应变、温度等进行精确的计算,为工艺的优化和改进提供科学依据。 然而,数值模拟方法在金属材料成型工艺中也存在一些挑战和限制。首先,数值模拟方法需要借助计算机软件和大量的计算资源,因此对计算机性能和软件运行要求较高。其次,金属材料成型过程中存在许多复杂的物理现象和非线性行为,例如金属的塑性变形、相变行为等,这些现象和行为对模拟方法的精度和可靠性提出了很高的要求。此外,金属材料成型工艺通常涉及到多物理场耦合问题,例如热-力耦合、热-电耦合等,这也给数值模拟带来了挑战。
材料成型数值模拟
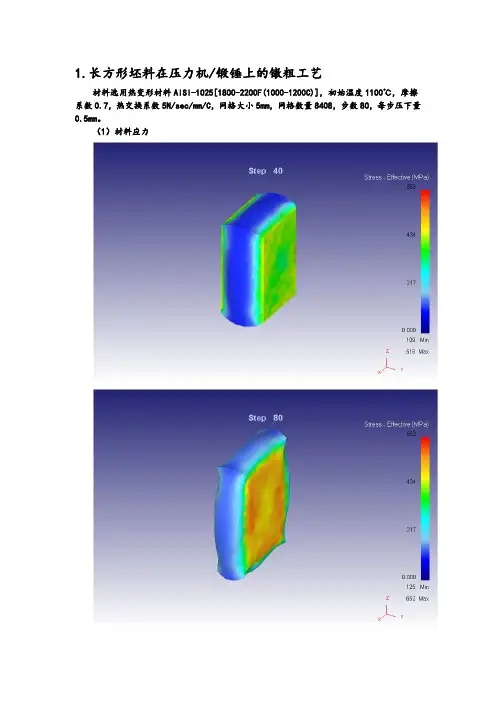
1.长方形坯料在压力机/锻锤上的镦粗工艺
材料选用热变形材料AISI-1025[1800-2200F(1000-1200C)],初始温度1100℃,摩擦
系数0.7,热交换系数5N/sec/mm/C,网格大小5mm,网格数量8408,步数80,每步压下量
0.5mm。(1)材料应力
镦粗过程中,由于上模的压力作用,工件表面应力不断增大,与上下模接触面应
力相对较大。(2)材料应变
由于镦粗过程中压下量变化均匀,所以工件表面应变均匀且较小。
(3)材料速度分布
镦粗过程中材料流动速度不断增加。由于上下模的阻碍作用,所以工件侧面的流
动速度大于与上下模接触面。
(4)材料温度
在镦粗过程中,由于与上下模接触的表面传热快,所以冷却快,所以与上下模接
触的表面温度比侧面低。
(5)材料载荷
在镦粗过程中,材料载荷不断增大。
2.圆柱体坯料的挤压/拉拔工艺
材料选用冷变形材料AISI-1008,COLD[70F(20C)],初始温度20℃,摩擦系数0.12,网
格大小3mm、数量8720,步数110,每步时间0.01s。(1)材料应力
材料应力总的变化趋势是先增大后减小,在减径区的应力较大。(2)材料应变
材料应变变化趋势是先增大而后基本保持不变,在出口区的应变相对均匀。(3)材料温度
由于选用冷变形材料,所以材料温度与初始温度保持一致。(4)材料速度分布
材料流动速度先增大后减小,在出口区流动速度相对较大,当材料全部进入出口区时,
流动速度相对较小且均匀。(5)材料载荷
由于材料在减径区受到的压力更大,所以材料载荷先增大后减小。
粉末注射成型充填过程数值模拟

第26卷第6期 2006年12月 矿 冶 工程 MINING AND METALLURGICAL ENG姗ER玎qG Vo1.26№6 December 2oo6
粉末注射成型充填过程数值模拟①
李 茂 ,周孑民 ,梁叔全
(1.中南大学能源科学与工程学院,湖南长沙410083;2.中南大学材料科学与工程学院,湖南长沙410083)
摘要:基于Hele.Shaw流动的近似描述,采用有限元/有限差分混合法求解粉末注射成型充填过程,有限元法处理中面离散求解,
厚度方向则使用有限差分法,运用控制体积法追踪运动边界,压力方程和能量方程顺序求解,实现了复杂型腔多种浇口充填过程温
度场、压力场和速度场以及运动前沿的数值仿真分析,得到了较有价值的流场数值分析结果。
关键词:粉末注射成形;充填模拟;有限元/有限差分;控制体积
中图分类号:TF124.39 文献标识码:A 文章编号:0253—6099(2006)06—0077—04
Numerical Simulation of Filling Process of Powder injection Molding
LI Mao ,ZHOU Jie.ming ,LIANG Shu—quan
(1.School ofEnergy Science and Engineering,Central South University,ChangSha 410083,Hunan,China;2.School
of Material Science and Engineering,Central South University,ChangSha 4 1 0083,Hunan,China)
Abstract:The FEM/FDM method is employed to simulate the filling process of powder injection molding under the
Q235模拟

(研究生课程论文)
材料成型数值模拟与优化理论
学院(系):材 料 学 院
学生班级: 材研0901班
学生姓名: 姬庆玲
学 号: 104972090007
授课教师: 朱 春 东
2010年07月
Q235钢焊接温度场的数值模拟(ANSYS)
应用ANSYS有限元分析软件,对薄板Q235焊接温度场进行了数值模拟,采用了ANSYS焊接仿真中高斯热源的一般加载算法:基于表参数的整面热流密度加载,得到了Q235的焊接温度场及特定节点的热循环曲线。Q235钢的热物理性能参数如下表所示:
表1 Q235在各温度段的热物理性能
温度(T℃) 20 250 500 750 1000 1500 1700 2500
导热系数×103(W/m℃) 0.050 0.047 0.04 0.027 0.03 0.035 0.140 0.142
密度×103(kg/m3) 7.8 7.7 7.61 7.55 7.49 7.35 7.3 7.09
比热容(J/kg℃) 460 480 530 675 670 660 780
820
为中薄板对接焊缝。
1. 确定热分析类型:在ANSYS界面里选择分析类型为热分析
步骤:Main Menu—Refernce,在弹出的对话框中选择Thermal,单击“OK”按钮,如下图所示。
2. 确定单元类型:焊接热分析中对板划分选择八节点六体单元SOLID 70,对焊缝表面施加面载荷,选择Surface152
步骤:Main Menu→Preprocessor →Element Type→ Add/Edit/Delete
在弹出的对话框中,单击“Add”按钮。在单元类型库对话框选择Solid70,单击“OK”按钮,在同样的步骤添加Surface152
3. 确定材料热物理性能参数
根据模型,我们需要定义热传导率、比热容及材料密度这几个参数,首先进入Define Material Model Behavior对话框,步骤如下:
药型罩结构与材料对串联efp成型影响的数值模拟
《装备制造技术》2019年第11期0前言近年来,复合装甲、反应装甲等新型装甲的不断出现对战斗部的毁伤能力提出了更高的要求,传统的单个EFP不能满足战斗部高效毁伤的需求。串联成型装药的出现为大幅提高战斗部的侵彻能力提供了有效途径。药型罩的结构与材料是影响串联EFP成型效果的关键因素,也是战斗部威力设计的重要依据。臧涛成等学者[1]利用X光测试技术研究了铜—铝药型罩射流的整个形成的过程,门建兵[2]等研究了串联EFP战斗部的侵彻深度较单罩战斗部可提高50豫以上。周翔[3]运用数值模拟研究了EFP速度与药型罩、装药长径比和壳体之间的影响关系。本论文通过改变双层药型罩结构参数以及材料的不同组合等方案进行数值仿真,研究影响双层药型罩形成串联EFP的因素,并分析出了最优的结构。1串联EFP成型装药结构与毁伤元成型数值模拟1.1仿真模型建立本文设计双层药型罩形成串联EFP的装药结构如图1所示。装药直径为60mm,装药高度为45mm,右侧为双层药型罩,两个药型罩之间有自由表面,能够允许内外两罩之间进行相对滑移和碰撞,最左侧小方块为起爆点,此时为中心起爆。双层药型罩的总壁厚为5mm,利用AUTODYN软件建立双层药型罩装药结构的仿真模型,如图1(b)所示。药型罩结构与材料对串联EFP成型影响的数值模拟何佳全,刘博文,兰添,刘文斌,陈闯*(沈阳理工大学装备工程学院,辽宁沈阳110159)摘要:为实现对目标的高效毁伤效果,设计了双层药型罩成型装药的结构。利用AUTODYN软件对双层球缺形药型罩形成串联爆炸成型弹丸(EFP)的过程进行数值模拟计算,采用中心点起爆方式,从药型罩的结构和材料两方面对双层药型罩形成串联EFP进行了分析,获得了串联EFP的成型效果和内外罩形成EFP的速度等成型参数。研究结果表明:串联EFP的速度随曲率半径的增大而增大;速度随壁厚的增大而减小;具有一定延展性的材料能够形成两个明显分离的EFP;采用铜和铁组合形成的串联EFP具有较好的成型效果。关键词:双层药型罩;串联EFP;数值模拟中图分类号:TJ410.3文献标识码:A文章编号:1672-545X(2019)11-0131-03
钢水凝固过程数值模拟
钢水凝固过程数值模拟
摘要:连铸过程是一个包含流动、传热、凝固等复杂现象的综合过程。由于进入结晶器的高温钢液具有很大的动能,在凝固壳包围的液态金属中存在强烈的湍流流动,这种流动对卷渣、卷气、液穴的形成以及结晶器中温度分布、凝固传热和凝固厚度分布的均匀性都有重要影响
关键字:液态成型;数值仿真;铸造
Abstract: Continuous casting process is a complex phenomenon such as flow, heat transfer and
solidification of the composite process. Due to the high temperature of mould liquid steel has great
momentum, the existing in the liquid metal solidification shell surrounded by strong turbulent flow,
the flow volume of slag, gas, liquid hole and the formation of the temperature distribution in
crystallizer, the uniformity of solidification heat transfer and solidification thickness distribution
have important influence
Key words: liquid molding; The numerical simulation. Casting
一 问题描述
结晶器内钢液的流动特性不仅关系到结晶器的传热和夹杂物的上浮,而且还与铸坯裂纹、皱皮、偏析等表面及内部质量有着非常密切的关系。因此,开展连铸机结晶器内钢水流场和温度场以及凝固过程的研究就显得尤为重要。随着连铸技术的发展,对结晶器内的流动过程和优化设计研究受到重视目前研究方法主要是通过水模实验和数值模拟。
ZL201合金半固态压铸成形过程数值模拟
ZL201合金半固态压铸成形过程数值模拟
李涛;张博彧;王鹏;王冠州;卢仕琦;王平
【摘 要】为了解半固态压铸过程中浆料充型规律及其流动特点,本文采用AnyCasting铸造仿真软件特有的半固态触变功能模块(Bingham粘度模型)对半固态ZL201铝合金的触变充型过程进行数值模拟,研究慢、快压射速度及切换时间对半固态触变压铸充型过程的影响,对最优充型条件下的铸件微观组织及力学性能进行模拟研究,并进行试验对比.数值模拟结果显示,ZL201合金半固态触变压铸成形在浆料温度600℃、模具温度240℃时、低速压射速度0.1m/s、且在1.5s后进行速度切换、高速压射速度为l m/s时,所得铸件维氏硬度最大可达72HV,平均抗拉强度为208 MPa.按照该工艺条件成型的成形件显微组织致密,测得其平均抗拉强度为212.5 MPa、平均硬度值为70.8HV,性能较高,与模拟结果符合较好.
【期刊名称】《材料科学与工艺》
【年(卷),期】2018(026)005
【总页数】5页(P54-58)
【关键词】Anycasting;半固态触变压铸;压射速度;晶粒尺寸;维氏硬度;抗拉强度
【作 者】李涛;张博彧;王鹏;王冠州;卢仕琦;王平
【作者单位】材料电磁过程研究教育部重点实验室(东北大学),沈阳110004;材料电磁过程研究教育部重点实验室(东北大学),沈阳110004;材料电磁过程研究教育部重点实验室(东北大学),沈阳110004;材料电磁过程研究教育部重点实验室(东北大学),沈阳110004;材料电磁过程研究教育部重点实验室(东北大学),沈阳110004;材料电磁过程研究教育部重点实验室(东北大学),沈阳110004 【正文语种】中 文
【中图分类】TG249
铝合金的触变压铸是目前研究和应用最多的触变压铸工艺,早在20世纪70年代初期,就进行了半固态铝合金触变压铸实验[1-3].经过半固态触变压铸成形,成型件中的缩孔、气孔等显微孔洞很少,零件可进行热处理强化[4];零件的成分、组织和性能很均匀,可实现近终化成形和大幅度减少机加工量.因此,铝合金触变压铸在汽车及其他工业得到较大规模的实际应用[4-5].目前,人们对半固态成型技术已进行了大量研究[6-8],并取得了许多卓有成效的成果[9-12],但对于半固态压铸过程中浆料充型规律、流动特点等尚缺乏系统深入的了解.为此,本文采用AnyCasting铸造仿真软件特有的半固态触变功能模块(Bingham粘度模型)对半固态ZL201铝合金的触变充型过程进行数值模拟[13-14],研究慢、快压射速度及切换时间对半固态触变压铸充型过程的影响,对最优充型条件下的铸件微观组织及力学性能进行模拟研究,并进行试验对比,以期为半固态成型技术的深入研究奠定实验基础.
deform实验报告
学生学号 0120801080119 实验课成绩
学 生
实 验 报 告 书
实验课程名称
材料成型数值模拟设计实验
开 课 学 院 材料学院
指导教师姓名 朱春东、钱东升
学 生 姓 名 李名刚
学生专业班级 成型0801
2011 -- 2012 学年 第 一 学期
实验教学管理基本规范
实验是培养学生动手能力、分析解决问题能力的重要环节;实验报告是反映实验教学水平与质量的重要依据。为加强实验过程管理,改革实验成绩考核方法,改善实验教学效果,提高学生质量,特制定实验教学管理基本规范。
1、 本规范适用于理工科类专业实验课程,文、经、管、计算机类实验课程可根据具体情况参照执行或暂不执行。
2、 每门实验课程一般会包括许多实验项目,除非常简单的验证演示性实验项目可以不写实验报告外,其他实验项目均应按本格式完成实验报告。
3、 实验报告应由实验预习、实验过程、结果分析三大部分组成。每部分均在实验成绩中占一定比例。各部分成绩的观测点、考核目标、所占比例可参考附表执行。各专业也可以根据具体情况,调整考核内容和评分标准。
4、 学生必须在完成实验预习内容的前提下进行实验。教师要在实验过程中抽查学生预习情况,在学生离开实验室前,检查学生实验操作和记录情况,并在实验报告第二部分教师签字栏签名,以确保实验记录的真实性。
5、 教师应及时评阅学生的实验报告并给出各实验项目成绩,完整保存实验报告。在完成所有实验项目后,教师应按学生姓名将批改好的各实验项目实验报告装订成册,构成该实验课程总报告,按班级交课程承担单位(实验中心或实验室)保管存档。
6、 实验课程成绩按其类型采取百分制或优、良、中、及格和不及格五级评定。
附表:实验考核参考内容及标准
观测点 考核目标 成绩组成
实验预习 1. 预习报告
2. 提问
3. 对于设计型实验,着重考查设计方案的科学性、可行性和创新性 对实验目的和基本原理的认识程度,对实验方案的设计能力 20%