
数控剪板机日常维护保养点检记录表
19 检查和调整刀口锋利情况,发现刀口用钝及时磨削或更换 20 定期检查气液泵油箱,第一次使用一月后调换,以后每年 根据具体情况更换油液,最低油温不低于10℃
21 检查滚珠丝杠,洗丝杠上的旧润滑脂,换新润滑脂 22 更换轴承润滑脂,更换时,一定要把轴承清洗干净 23 检查电机换向器表面,去除毛刺,吹净碳粉,磨损过多碳 刷及时更换
主要生产设备每日点检卡
设备名称:数控剪板机
NO. 保养项目 频率 6 7 8 9 10 11 12 13 14 15 养 16 日 17 期 18 19 20 21 22 23 24 25 26
年
27 28 29
月
30 31
1 检查机器运转无异响、压力表是否正常 2 检查电机是否正常运转 3
起动回参是否正常、操作系统运行是否正常;X.Y.Z轴运行 早上 是否正常 早上 早上 早上 下午 下午 每周 每周 每周 每周 每周 每月 每月 每月 每月 每月 每月 每年 每年 每年
4 检查脚踏开关完好,启动灵敏 5 检查上下刀具完好无缺;上刀动作灵活 6 检查液压气缸压力是否达到可工作状态、确认液压运转情 况 检查各电气柜过滤网,清洗粘附的尘.模具清洁、周围清 7 洁,机身清洁 9 检查机器导轨与丝杠表面有无润滑油,使之保持润滑良 好;每天对滚珠丝杠、滚动导轨擦净后进行润滑
10 液压油管路及各油缸是否泻漏 11 检查气泵是否有水;气管是否有堵塞 12 13 14 每周要对机器进行全面的清理;各导轨面、滑动面、滚球 及各丝杆加注润滑油 检查并扭紧刀具固定螺丝、传动机构、手轮、工作台支架 螺丝、顶丝 检查所有按钮和选择开关的性能,各接触点良好,不漏 电,损坏的更换
15 定期清洗出油口过滤器的滤网 16 检查滤油器是否干净,若较脏,必须洗净 17 18 检查各润滑油管要畅通无阻、油窗明亮,并检查油箱内有 无沉淀物 检查所有传动部分有无松动,检查齿轮与齿条啮合的情 况,必要时作以调整或更换
异常情况记录
保养人签字
备 注
每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况,
应在“异常情况记录”栏予以记录,并联系相关人员处理。
数控车床维护保养点检记录表

好好学习社区
设备维护保养点检记录表
设备名称型号出厂编号购置日期自编号检查、维护记录
数控车床 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 操作工负责设备点检工作:
检查刀具伸出刀塔距离是否小于38mm 装刀时
检查各润滑点加油情况,检查冷却液是否足够开机前
检查主轴箱油量,不足添加8小时
检查集中润滑油泵油量,并压手柄注油8小时
用油枪对尾座、丝杆副、刀架弹子油杯加30#机油润滑8小时
经过T型螺母旁油孔给卡盘加注润滑脂8小时
清理铁屑,擦拭机床,各外露导轨和运动部位凃防锈油停机后
更换冷却液变脏、变味
给横向(x轴)丝杆加注锂基润滑脂每月预计日进行,实际维护日期:
拆下清洁卡盘6个月预计日进行,实际维护日期:
更换主轴箱润滑油每年预计日进行,实际维护日期:
维修工负责下述各项工作,并检查督促操作工进行的设备保养、维护工作:
检查尾座、床鞍、中滑板限位、保护装置是否可靠试车前/每月预计日进行,实际维护日期:
检查,调整主传动皮带张紧力6个月预计日进行,实际维护日期:
修磨调整环厚度,调整主轴精度精度超差时预计日进行,实际维护日期:
更多优惠资料下载: 德信诚培训网。
数控车床日常维护保养点检记录表
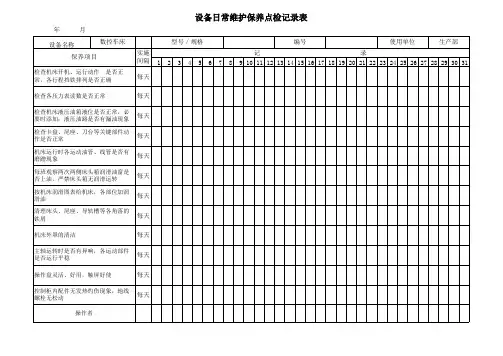
月 数控车床 实施 间隔 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 1 2 型号/规格 3 4 5 6 7 8 编号 使用单位 生产部
记 录 9 10 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
故障描述及反应计划
注:1.操作者每日检查 2.点检后,用“√”表示进行了点检,“○”表示休息或放假, “×”表示有异常情况,“△”表示设备停用状态,应 在“故障描述及反应计划”栏予以记录。
设备日常维护保养点检记录表
年 设备名称 保养项目
检查机床开机、运行动作 是否正 常,各行程挡铁排列是否正确 检查各压力表读数是否正常 检查机床液压油箱液位是否正常,必 要时添加;液压油路是否有漏油现象 检查卡盘、尾座、刀台等关键部件动 作是否正常 机床运行时各运动油管、线管是否有 磨蹭现象 每班观察两次两侧床头箱润滑油窗是 否上油,严禁床头箱无润滑运转 按机床润滑图表给机床,各部位加润 滑油 清理床头、尾座、导轨槽等各角落的 铁屑 机床外罩的清洁 主轴运转时是否有异响,各运动部件 是否运行平稳 操作盘灵活、好用,触屏好使 控制柜内配件无发热灼伤现象,地线 螺栓无松动 操作者
机床日常维护保养点检记录表
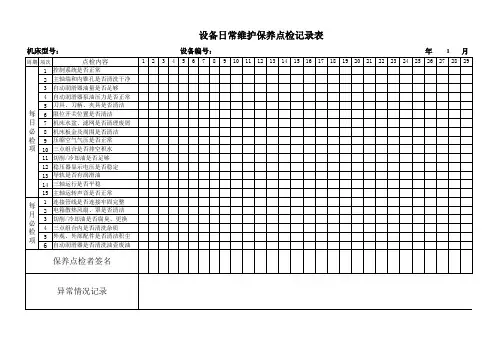
年月周期项次点检内容
12345678910111213141516171819202122232425262728291控制系统是否正常
2主轴端和内锥孔是否清洗干净
3自动润滑器油量是否足够
4自动润滑器泵油压力是否正常
5刀具、刀柄、夹具是否清洁
6限位开关位置是否清洁
7机床水盆、滤网是否清理废屑
8机床板金及周围是否清洁
9压缩空气气压是否正常
10三点组合是否排空积水
11切削/冷却油是否足够
12稳压器显示电压是否稳定
13导轨是否有润滑油
14三轴运行是否平稳
15主轴运转声音是否正常
1连接管线是否连接牢固完整
2电箱散热风扇、罩是否清洁
3切削/冷却油是否腐臭、更换
4三点组合内是否清洗杂质
5
外观、外部配件是否清洁积尘
6
自动润滑器是否清洗油壶废油每日必检项每月必检项设备日常维护保养点检记录表
机床型号: 设备编号:
1保养点检者签名
异常情况记录
备注:每天生产前后都要对设备进行保养,保养后,用“√”表示,“×”表示有异常情况,应在“异常情况记录”栏予以记录,并联系相关人员理。
关人员处。
剪板机设备日常保养记录
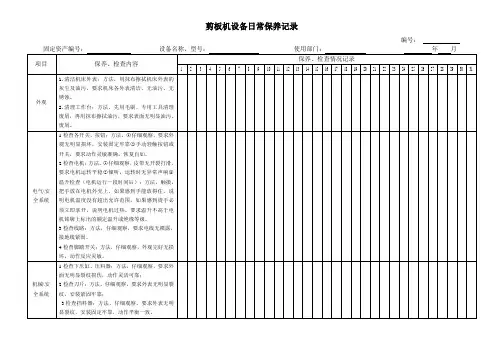
剪板机设备日常保养记录
编号:
审核人:日期:注:1. 记录用符号:正常:Z 异常:Y 故障:G 事故:S 设备完好,停机状态(无人使用):T ;
2.每个工作日由维护人员按“保养、检查内容”要求将实际情况用符号填入空格内,发生异常、故障、事故报设备管理员作好详细记录;
3.严格按设备操作规格操作,外观保养必须断开设备动力电源,根据机床润滑图表加注适合的润滑油脂;
4.检保养和检查时间填写到分钟,保养和检查时间填写到分钟,保养人为现场操作工,检查人为生产线主管。
CNC设备日常保养点检记录表

7:设备日常点检表月底各设备使用单位收集后交由设备保存
说明
3:月保养由机修每月最后一天完成
8:设备点检表月底由使用部门统一收取交由设备保存一年
需数字记录的须量化
5:记录符合,“√ ”表示良好 “×”标上异常 “/”不开机
机台表面/护罩打扫清洁干净(无油 污)冷却水箱、四周5S 气压是否正常(0.5-0.6)
指示灯仪表开关是否正常(目视)
急停开关是否正常(测试)
检查X、Y、Z护罩是否正常并清扫
机台是否漏油、漏气、漏水(看听)
开启机床检查油雾机是否正常
机台运行是否有异响异常
检查主轴内吹气是否正常 机台润滑站(68#)主轴冷却机(专用冷 却油)润滑是否良好并加油 定时清洁主轴油冷机上空气过滤网配 电箱滤网
3
检查设备安全防范保护
检查集中润滑站是否正常
4
检查XYZ导轨润滑、异响
5
保养人
6
机修
机修签名:
使用部门确认:
7
1:每日上班前5分钟完成日点检,日常保养,指定专人加油,每班下班前清洁整机
6:本表要求各设备使用单位落实、实施、填写、发现问题及时报告设备,必须课长审核
2:每周最后一天下班之前10分钟完成 周保养5S
操作员点检
使用部门确认
设备签名
周点检项目(周一)
每周最后一天监督使用部门彻底清洁 清扫机台及周围5S
检查设备是否有异响
一周
二周
三周
四周
月保养项目
清洗主轴锥孔 检查清洁配电箱、电器是否正常、异味
保养情况记录/更换配件记录
序号 型号
规格
数量
签名
1
检查设备是否润滑正常
数控车床日常保养点检表

数控车床日常保养点检表
日期:
项 次
年
月 检查內容
设备名称
1
压铸机
2 3 4 5
设备编号 6 7 8
检查周期
每天
发现问题
处 解决问题
处
检查及其判定结果 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 3,及时添加润滑 油,润滑泵能及时启动打油及停止。 清除X、Z轴向导轨面切屑及脏物,检查润滑油 是否充实,导轨面有无划伤损坏
检查冷却油箱、水箱 随时检查液面高度,及 8 时添加油或水,太脏时需要更换清洗油箱、水 箱和过滤器
9 检查排屑器有无卡住等,经常清理切屑 点检人员确认 故障简述 处理对策 结果 故障简述 处理对策 结果
备注
1、点检结果为:√代表合格;×代表不合格;2、特殊保养、修理项目请在第7、8栏内加以说明;3、如机台因各种原因而未使用,则用“△”表示
3 检查气动控制系统压力,应在正常范围
检查机床液压系统 油箱、油泵无异常噪音, 4 压力表指示正常,管路及各接头无泄露,工作 油面高度正常
5 6
检查电气柜各散热通风装置 各电气柜冷却风 扇工作正常,风道过滤网无堵塞 检查各种防护装置 导轨、机床防护罩等应无 松动、漏水
数控车床维护保养点检记录表
好好学习社区
设备维护保养点检记录表
设备名称型号出厂编号购置日期自编号检查、维护记录
数控车床 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 操作工负责设备点检工作:
检查刀具伸出刀塔距离是否小于38mm 装刀时
检查各润滑点加油情况,检查冷却液是否足够开机前
检查主轴箱油量,不足添加8小时
检查集中润滑油泵油量,并压手柄注油8小时
用油枪对尾座、丝杆副、刀架弹子油杯加30#机油润滑8小时
经过T型螺母旁油孔给卡盘加注润滑脂8小时
清理铁屑,擦拭机床,各外露导轨和运动部位凃防锈油停机后
更换冷却液变脏、变味
给横向(x轴)丝杆加注锂基润滑脂每月预计日进行,实际维护日期:
拆下清洁卡盘6个月预计日进行,实际维护日期:
更换主轴箱润滑油每年预计日进行,实际维护日期:
维修工负责下述各项工作,并检查督促操作工进行的设备保养、维护工作:
检查尾座、床鞍、中滑板限位、保护装置是否可靠试车前/每月预计日进行,实际维护日期:
检查,调整主传动皮带张紧力6个月预计日进行,实际维护日期:
修磨调整环厚度,调整主轴精度精度超差时预计日进行,实际维护日期:
故障维修记录
1、机床加工能力参数——最大工件直径φ400;床鞍上工件最大直径φ200;最长工件L710;主轴孔φ52;行程:x275×z650;
2、每天分早、中、晚班时,相应人员进行维护后均应在相应格内记录,用“√”表示进行了点检,“○”表示休息或放假,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
数控切割机日常点检保养记录表
查调整
Ⅴ Ⅴ
Ⅴ
12
调整轨道导向轴承对轨道 夹紧力
Ⅴ
16 操作人签字
记 √………….正常 1、每日开关前必须实际操作点检 入 ×…………不正常 2、停工后再开机前以△注记原停工日期 方 ⊙…………修理完毕 3、若多日停工可以大△注记即可 法 △…………停工
维修工周检
第一周
第二周
第三周
第四周
纵横运动的轮齿条无间隙压紧装置检查调整
Ⅴ
2 直线滑轨加注润滑油
Ⅴ
3 各机头升降是否平整准确 Ⅴ
4 各行走机构是否平稳准确 Ⅴ
5 气路管路是否漏气
Ⅴ
6
管路接头、阀体、割枪回 火防止器密封性
Ⅴ
7 回火器安全保护装置检查
Ⅴ
8 按照清理要求清理割嘴 Ⅴ
9
用吹风机或压缩空气清理 机器内外的粉尘和污物
10
按要Байду номын сангаас给整机所有机构加 注润滑油
纵横运动的轮齿条 11 无间隙压紧装置检
设备日常维护保养点检表
设备名称:数控切割机
设备编号:
2019年 1 月
NO
保养点检项目
保养周期
日
期
日 周 月 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1
清理整机所有部位的粉尘 和杂物
数控车床日常保养点检表
注:1.操作者每日检查
2.主管每日检查
3.X表示控车床日常保养点检表
数控车床 实施 间隔 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 每天 1 2 型号/规格 3 4 5 6 7 8 编号 使用单位
年
生产部
月
记 录 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
XXX公司
编号:TJ-ER-045/AO
设备名称 保养项目
检查机床开机、运行动作 是否正 常,各行程挡铁排列是否正确 检查各压力表读数是否正常 检查机床液压油箱液位是否正常,必 要时添加;液压油路是否有漏油现象 检查卡盘、尾座、刀台等关键部件动 作是否正常 机床运行时各运动油管、线管是否有 磨蹭现象 每班观察两次两侧床头箱润滑油窗是 否上油,严禁床头箱无润滑运转 按机床润滑图表给机床,各部位加润 滑油 清理床头、尾座、导轨槽等各角落的 铁屑 机床外罩的清洁 主轴运转时是否有异响,各运动部件 是否运行平稳 操作盘灵活、好用,触屏好使 控制柜内配件无发热灼伤现象,地线 螺栓无松动 操作者 主管
主管每日检查3x表示异常问题表示无异常表示异常修好实施间隔保养项目主轴运转时是否有异响各运动部件是否运行平稳操作盘灵活好用触屏好使控制柜内配件无发热灼伤现象地线螺栓无松动操作者主管机床运行时各运动油管线管是否有磨蹭现象每班观察两次两侧床头箱润滑油窗是否上油严禁床头箱无润滑运转按机床润滑图表给机床各部位加润滑油清理床头尾座导轨槽等各角落的铁屑机床外罩的清洁记录检查机床开机运行动作是否正常各行程挡铁排列是否正确
(完整版)数控车床保养点检记录表
五、若节假日休假时则空白不填.
空白不填.
核准: 审核:
日
7
有防锈措施,油表显示正常
周
责任人
备注
说明:一、保养频率:1.日(每天保养); 2.周(七天保养); 3.月(每个月保养).
二、若保养时正常则打“√”,若有异常时打“×”,在备注栏注明异常现象并及时处理.
三、保养单位主管将不定期进行查核,责任人以代号记录:AB在A、B处写上责任人署名:责任人栏内以A、B为记号.
车床保养记录表
设备名称:机台号:年月
No
保养项目
频率
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
机身清洁,操作面无残留物、水渍
日
2
配套设施齐全无损
月
3
操作机构灵活可靠Biblioteka 日4安全防护齐全可靠,地面清洁
日
5
各主要技术性能满足生产工艺要求
日
6
机床各轴零点准确