
过程能力验证表(CPK)
过程能力指数CPK
过程能力指数CPK过程能力指数(Process capability index,CP或CPK),也译为工序能力指数、工艺能力指数、制程能力指数什么是过程能力指数过程能力指数也称工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现。
对于任何生产过程,产品质量总是分散地存在着。
若工序能力越高,则产品质量特性值的分散就会越小;若工序能力越低,则产品质量特性值的分散就会越大。
那么,应当用一个什么样的量,来描述生产过程所造成的总分散呢?通常,都用6σ(即μ+3σ)来表示工序能力:工序能力=6σ若用符号P来表示工序能力,则:P=6σ式中:σ是处于稳定状态下的工序的标准偏差工序能力是表示生产过程客观存在着分散的一个参数。
但是这个参数能否满足产品的技术要求,仅从它本身还难以看出。
因此,还需要另一个参数来反映工序能力满足产品技术要求(公差、规格等质量标准)的程度。
这个参数就叫做工序能力指数。
它是技术要求和工序能力的比值,即工序能力指数=技术要求/工序能力Cp=T/6σT——公差σ——总体标准差(或用样本标准差S)当分布中心与公差中心重合时,工序能力指数记为Cp。
当分布中心与公差中心有偏离时,工序能力指数记为Cpk。
运用工序能力指数,可以帮助我们掌握生产过程的质量水平。
过程能力指数的意义制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
制程能力研究在於确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))过程能力指数的计算公式CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]过程能力指数运算方法过程能力指数运算有5种计算方法:•直方图(两种绘图方法);•散布图(直线回归和曲线回归)(5种);•计算剩余标准差;•排列图(自动检索和排序);•波动图(单边控制规范,也可以是双边控制规范)。
工序能力指数Cpk计算表

工序能力指数Cpk计算表1234567891011121314151617181964109154199计算表1#2#Cp 1.09918634CpCpU0.719800509CpUCpL-0.719800509CpLCpk0.719800509CPKT 6.6Tε 1.139ε标准正态累积分0.999512354标准正态累积分CP的P值0.0975292%CP的P值标准正态累积分0.984590485标准正态累积分CPU的P值 1.5409515%CPU的P值标准正态累积分0.015409515标准正态累积分CPL的P值98.4590485%CPL的P值CPK的P值 1.5414103%CPK的P值判断上公差是否FALSE判断上公差是否为空判断下公差是否FALSE判断下公差是否为空结果0.719800509结果P显示结果 1.5414103%P显示结果Cpk Cpk>1.67过程能力非常充分,为>1.67过程能>1.33过程能力充分,当不是>1.33过程能>1过程能力尚可,必须用控>1过程能力>0.67过程能力不充分,分析>0.67过程能过程能力不足,一般应停止继过程能力不足1.67≥ 1.67≥1.33≥ 1.33≥1≥1≥0.67>0.67>1≥Cpk>0.67过程能力不充分0.67>Cp过程频次3#4#0.666666667Cp0Cp0.0721687840.666666667CpU-0.96225045CpU 2.838638824-0.666666667CpL0.962250449CpL-2.694301260.666666667CPK-0.96225045CPK-2.694301260.2T0T0.050ε 1.666666667ε0.9583333330.977249868标准正态累积分0.5标准正态累积分0.5857034624.5500264%CP的P值###########CP的P值82.8593075%0.977249868标准正态累积分0.001946209标准正态累积分12.2750132%CPU的P值99.8053791%CPU的P值0.0000000%0.022750132标准正态累积分0.998053791标准正态累积分3.16213E-1697.7249868%CPL的P值0.1946209%CPL的P值###########4.5500264%CPK的P值###########CPK的P值###########FALSE判断上公差是否为空TRUE判断上公差是否为空FALSEFALSE判断下公差是否为空FALSE判断下公差是否为空TRUE0.666666667结果0.962250449结果 2.8386388244.5500264%P显示结果0.1946209%P显示结果0.0000000%CpL CpU>1.67过程能力非常充分,为提高产品质量,对过程能力非常充分,为>1.67过程能力非常充分,>1.33过程能力充分,当不是关键或主要项目时>1.33过程能力充分,当不过程能力充分,当不是>1过程能力尚可,必须用>1过程能力尚可,必须用控制图或其它方法对程能力尚可,必须用控>0.67过程能力不充分,分析分散程度大的原因>0.67过程能力不充分,分过程能力不充分,分析过程能力不足,一般应停止继续加工,找出原因力不足,一般应停止继过程能力不足,一般应停止1.67≥ 1.67≥1.33≥ 1.33≥1≥1≥0.67>0.67>CpU>1.67过程能力非常充分,为提高产品质量Cp过程能力不足,一般1≥CpL>0.67过程能力不充高产品质量,对关键或主要项目可缩小公差范围;或为提高效率、降低成本而放宽波动幅度,降低设备精度等级;或键或主要项目时,放宽流动幅度;降低对原材料的要求;简化质量检验,采用抽样检验或减少检验频次或其它方法对过程进行控制和监督,以便及时发现异常波动;对产品按正常规定进行检验散程度大的原因,制订措施加以改进,在不影响产品质量的情况下,放宽公差范围,加强质量检验,进行全数检验或加工,找出原因,改进工艺,提高Cp值,否则全检,挑出不合格品提高产品质量,对关键或主要项目可缩小公差范围;或为提高效率、降低成本而放宽波动幅度,降低设备精度等级降低设备精度等级;或将精度要求特别高的零件调至该工序进行加工等检验,进行全数检验或增加检验频次度,降低设备精度等级;或将精度要求特别高的零件调至该工序进行加工等。
Cpk制程能力分析表

製 程 能 力 分 析 表
等級 A B C D Ca 工程準確度 |Ca| 12.5﹪ 12.5﹪ |Ca| 25﹪ 25﹪ |Ca| 50﹪ 50﹪ |Ca| 等級評定後之處置原則 作業員遵守作業標準操作,繼續維持。 有必要時盡可能改善為 A 級。 作業員可能看錯規格,不按作業標準操作,須加強 訓練,檢討規格及作業標準。 應採取緊急措施,全面檢討所有可能影響的因素, 必要時得停止生產。
Cpk 值愈大,綜合製程能力愈佳。Cpk 目標值=1.33,Cpk=Cp × (1-Ca)
1. 樣本一般需搜集 100 至 250 個數據(若一組為 5 個數據,應搜集 20 至 50 個搜集組) 。 2. 單邊規格(只有上限或下限)就沒有 Ca,故以 Cp 來判定,且 Cpk 亦無法計算。 3. 如製程能力無法改善,規格也不能修改時,則在該工程之後設置檢查站,進行 100﹪檢驗 避免不良品流入下一工程。 4. 6的定義為 Cp 2、Cpk 1.5、ppm = 3.4,如此則顧客可以得到充分的滿意。
Ca(偏差)之絕對值愈小,製程準確度愈高。Ca 目標值=10﹪ 等級 A B C D Cp 工程精密度 1.33 Cp 1.00 Cp 1.33 0.67 Cp 1.00 Cp 0.67 等級評定後之處置原則 此一工程甚為穩定,可以將規格容許差縮小,可勝 任更精密的工作。 表示尚佳,要設法維持,不要使其變壞。 本工程能力不足,有改善必要,必要時檢討規格及 作業標準。 應採取緊急措施,對產品加以分類,全面檢討可能 因素,必要時停止生產。
过程能力研究表(CPK)

ABC有限公司
部门
过程能力研究
(CPK分析报告)
工序
计算控制限日期
工程规范
最小值
~
最大值
机器编号
日期
特性
样本容量/频率
零件名称/编号
时间
8:00
10:00
12:00
14:00
16:00
8:00
10:00 12:00 14:00 16:00
8:00
10:00
12:00
14:00
16:00
8:00
10:00 12:00 14:00
4、 纠正计算或描点错误,采取正确的取样方法。
* 样本容量小于7时,没有极差的下控制线。
UCL
#DIV/0! #DIV/0! #DIV/0!
X
#DIV/0! #DIV/0! #DIV/0!
LCL
#DIV/0! #DIV/0! #DIV/0!
UCL
0
0
0
R
0.000
0.000
0.000
LCL
0
0
0
研究评定: 由以上计算结果可知CPK=
0.000
D4 3.27 2.57 2.28
0.000
0.000
0.000 0.000 0.000
对特殊原因采取的措施的说明:
* 任何超出控制限的点,证明在那点不稳定。
* 连续7点全在中心线之上或之下。
* 连续7点上升或下降。
* 任何其它明显非随机的图形。
0.000
0.000
0.000
UCLX=X+A2R= #DIV/0! USL= 最大值
#DIV/0! #DIV/0! #DIV/0!
制程能力(CPK)分析表

□首件 □量产 制程 能力分析表
产品编号
检验日期 材料(料号)
模具编号 图说编号 检验人员 CPK要求
○A+ ○A
NO 尺寸(规格) 1 2 3 4 5 NO 尺寸(规格) 1 2 3 4 5 NO 尺寸(规格) 1 2 3 4 5
1
2
11 12
21 22
NO
平均值
1
#DIV/0!
2
#DIV/0!
工程主管 工程(生产) 品保主管 品保(品检)
文编:制程能力分析表
文件编码:QT-QC-022
CPK判定说明
A+ 2.0 > Cpk ≥ 1.67 制程能力优良应继续保持。
A 1.67> Cpk ≥ 1.33 制程能力良好,状态稳定。
B 1.33 > Cpk ≥ 1.00 制程能力一般,制程稍有变异即有风险疑虑。
C 1.00 > Cpk ≥ 0.67 制程能力不良,应研拟对策改善。
D
0.67 > Cpk 制程能立极差,应立即改善。
7
8
9
10
13 14 15 16 17 18 19 20
23 24 25 26 27 28 29 30
制程能力分析结果
上限 下限 全距 0.00 0.00 0.00 0.00 0.00
CPK #DIV/0! #DIV/0! #DIV/0! #DIV/0! #DIV/0!
等级 结果判定 ###### ○ OK ○ NG ###### ○ OK ○ NG ###### ○ OK ○ NG ###### ○ OK ○ NG ###### ○ OK ○ NG
3
#DIV/0!
过程能力指数cpk
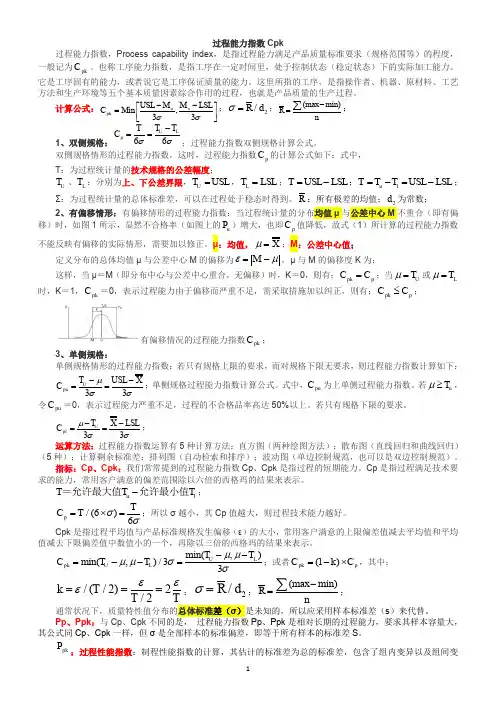
C p (USL LSL) / 6
K M / (T / 2) 2 M / T ,即: K
M M ;(其中 T=USL-LSL); 2 T /2 T
C pk (1 K ) C p (1 2 M / T ) T / 6 T / 6 M / 3
k
min(TU , TL ) ;或者 C pk (1 k ) C p ,其中: 3 (max min) / (T / 2) 2 ; R / d2 ; R ; T /2 T n
通常状况下,质量特性值分布的总体标准差(σ)是未知的,所以应采用样本标准差(s)来代替。 Pp、Ppk:与 Cp、Cpk 不同的是, 过程能力指数 Pp、Ppk 是相对长期的过程能力,要求其样本容量大, 其公式同 Cp、Cpk 一样,但 σ 是全部样本的标准偏差,即等于所有样本的标准差 S。
TU X LSL ; 3 3 运算方法:过程能力指数运算有 5 种计算方法:直方图(两种绘图方法);散布图(直线回归和曲线回归) (5 种);计算剩余标准差;排列图(自动检索和排序);波动图(单边控制规范,也可以是双边控制规范)。 指标:Cp、Cpk:我们常常提到的过程能力指数 Cp、Cpk 是指过程的短期能力。Cp 是指过程满足技术要 求的能力,常用客户满意的偏差范围除以六倍的西格玛的结果来表示。 T=允许最大值Tu 允许最小值Tl ;
Ppk
:过程性能指数:制程性能指数的计算,其估计的标准差为总的标准差,包含了组内变异以及组间变
1
异。总变异=组内变异+组间变异。 Ppk
min( Ppu , Ppl ) ; Pp
Su Sl ; 6
cpk能力指数表
设备名称元件型号钢网厚度设备编号抽样形态规格中心值机种名称抽样数量规格上限单位抽样日期规格下限序号12345678910X bar188.50100.92102.44105.26103.49105.28106.41106.11105.70105.60102.97292.93103.76106.29108.39106.55108.95106.90108.56108.68108.66105.973106.75101.55103.63106.95105.61104.97103.84105.16105.53105.89104.994100.36104.41104.88109.09107.63104.62106.86108.85108.99108.83106.455103.80102.44102.13105.17105.89103.67104.52106.43103.84105.95104.386102.60105.86104.86107.86105.83105.62106.44106.50108.37107.70106.167102.18102.78103.30104.70104.03104.27103.82104.89106.02105.37104.148103.47106.08104.45107.08105.91108.26109.66106.76107.27107.60106.659102.94101.45103.25104.84105.06104.56105.36105.95105.54105.98104.4910104.45106.22105.43107.42107.17108.86107.25107.46108.65106.46106.9411101.83102.61102.02103.58103.90103.02105.62104.12105.80104.35103.6912102.85105.40105.86105.98106.81108.29108.09106.34109.54105.40106.4613102.36103.01113.39104.14104.68104.57105.91105.71105.98105.89105.5614103.78106.86109.75106.40107.44105.72107.71116.07108.72106.48107.8915101.16103.11106.31103.50104.51106.15106.24107.34105.64105.50104.9416105.24104.33109.01105.35107.61108.71106.49107.92107.64105.93106.8217102.62103.79106.51103.91104.52105.53104.23106.90106.86104.25104.9118104.65105.70108.05104.28106.34106.50108.22109.61106.13106.64106.6119102.18104.78105.67104.58105.36105.74105.50105.20104.27105.32104.8620104.58104.57108.13106.02107.23107.59106.47107.89105.84106.06106.44产品设计变更生产审核:品保审核:工程审核:核准:公差缩小分析结果:符合参数设置标准,可作为参数设置之依据实际抽样值抽样时机规格线中心值和实际数据均值/mean/`X 的偏移系数K=2*(M-`X)/(USL-LSL)0.42设备变更场地变更制程更改CPK:CPK=(1-K)*CP 3.91钢网变更制程能力指数:CP=(USL-LSL)/6σ 6.72上下限规格平均值:M=(USL+LSL)/2127.5顾客要求平均值:`X=(n1+n2+⋯⋯+n199+n200)÷n200105.57新机种导入标准偏差:σ=(n1-`X)2+⋯+(n 200-`X)2/(200-1)^ 2.6075品保分析180工程分析100统计人SPI检测CPK制程能力指数0.1mm 报警比率-----规格上限值-----规格下限值-----规格中心值-----分布平均值其他颜色为数据分布线1030507090110130150170190123456789101112131415161718192021CPK 管制图-----体积。
cpk统计表格
cpk统计表格
CpK(过程能力指数)是统计质量控制中用于衡量一个过程的稳定性和一致性的指标。
它通过考察过程的变异性和工程规范的关系来评估过程是否能够产生合格的产品。
CpK值越高,表示过程的能力越强。
下面是一个简单的CpK统计表格,以便记录和计算CpK值:
```plaintext
|数据样本|观测值1|观测值2|观测值3|...|观测值n|平均值|标准差|规格上限|规格下限|CpK值|
|----------|---------|---------|---------|-----|---------|--------|----------|----------|-------|
|1||||...|||| ||
|2||||...|||| ||
|3||||...|||| ||
|...||||...|||| ||
|n||||...|||| ||
```
解释每一列的含义:
-数据样本:记录每个观测值所属的样本编号。
-观测值1,观测值2,...观测值n:记录每个观测值的具体数值。
-平均值:对观测值求平均的结果。
-标准差:对观测值计算标准差的结果。
-规格上限:产品规格的上限值。
-规格下限:产品规格的下限值。
-CpK值:通过计算得到的CpK值。
这个表格用于记录一系列观测值,然后计算平均值、标准差和CpK值,以评估过程的能力。
请根据实际情况填充表格,并使用适当的统计工具计算所需的数值。
「cpk」过程能力指数附案例分析报告和改善要求措施
「CPK」过程能力指数,附案例分析和改善措施过程能力指数(Process capability index,CP或CPK),也译为工序能力指数、工艺能力指数、制程能力指数一、什么是过程能力指数过程能力指数也称工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现。
对于任何生产过程,产品质量总是分散地存在着。
若工序能力越高,则产品质量特性值的分散就会越小;若工序能力越低,则产品质量特性值的分散就会越大。
那么,应当用一个什么样的量,来描述生产过程所造成的总分散呢?通常,都用6σ(即μ+3σ)来表示工序能力:工序能力是表示生产过程客观存在着分散的一个参数。
但是这个参数能否满足产品的技术要求,仅从它本身还难以看出。
因此,还需要另一个参数来反映工序能力满足产品技术要求(公差、规格等质量标准)的程度。
这个参数就叫做工序能力指数。
它是技术要求和工序能力的比值,即当分布中心与公差中心重合时,工序能力指数记为Cp。
当分布中心与公差中心有偏离时,工序能力指数记为Cpk。
运用工序能力指数,可以帮助我们掌握生产过程的质量水平。
二、过程能力指数的意义制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
制程能力研究在於确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))三、过程能力指数的计算公式CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]四、过程能力指数运算方法过程能力指数运算有5种计算方法:直方图(两种绘图方法);散布图(直线回归和曲线回归)(5种);计算剩余标准差;排列图(自动检索和排序);波动图(单边控制规范,也可以是双边控制规范)。
过程能力与过程能力指数Cpk全解
1.0≥CP>0.67
三级
能力不足
1.分析极差R过大的原因,并采取措施
2.若不影响产品最终质量和装配工作,可考虑放大公差范围
3.对产品全数检查,或进行分级筛选
0.67>CP
四级
能力严重不足
1.必须追查各方面原因,对工艺进行改革
2.对产品进行全数检查
( μ < TU ) 只对上限有要求,对下限没有要求 注:当μ≥TU ,记CpU为0
二、过程能力指数Cp
01
对于双侧公差情况,过程能力指数Cp的定义:
02
注: T为技术公差的幅度 和 分别为上、下公差 σ为质量特性值颁布的总体标准差
1双侧公差情况的过程能力指数
1、双侧公差情况的过程能力指数
过程能力指数Cp值的评价参考
取值范围
级别
能力评价
应采取措施
CP>1.67
特级
能力过高
99.99%
99.99683%
99.99683%
1.67
99.99994%
99.99997%
2.00
99.99998%
例子
1.可将公差缩小到约±4 的范围
2.允许较大的外来波动,以提高效率
3.改用精度差些的设备,以降低成本
4.简略检验
1.67≥CP>1.33
一级
能力充分
1.若加工件不是关键零部件,允许一定程度的外来波动
2.简化检验
3.用控制图进行控制
1.33≥CP>1.0
二级
能力尚可
1.防止外来波动
2.对产品抽样检验,注意抽样方式和间隔
过程能力与过程能力指数