
过程能力与Cpk.
偏离系数K 0< K<0.25 0.25< K<0.50 0< K<0.25 0.25< K<0.50
建议措施 不必调整均值 要注意均值变化 密切观察均值
应予调整
过程能力分析
Cp>1.67
• 提高产品质量要求,尤其是关键特性,缩小公差有利于 改善产品性能;
Cpk的计算(中心偏移)
方法一
C pK
1 K C p
1 K T
6
K=2︱M-μ︱/T (M:规范中心,u:分布中心)
方法二 C pk min(C pu , C pl )
C pu
USL x
3ˆ
C pl
x LSL
3ˆ
R
Cpk高的表现:
LSL
过程数据
LSL
1.36
目标
*
USL
1.56
样本均值
集中趋势
• 描述样本集中位置的统计量
1.样本均值 x x1 x2x3...... xn n
2.样本中位数(由小到大排列,取中间位置值) 3.样本众数(出现频率最高的值)
通常采用样本均值
离中趋势
• 描述样本离散程度的统计量
1.样本极差 R xmax xmin
2.样本标准差
s
(xi x)2
整体能力
Pp 1.22
PPL 0.91
PPU 1.54
Ppk 0.91
Cpm
*
实测性能 PPM < LSL 0.00 PPM > USL 0.00 PPM 合计 0.00
1.08
1.10
1.12
预期组内性能 PPM < LSL 750.57 PPM > USL 0.03 PPM 合计 750.60
预期整体性能 PPM < LSL 3242.03 PPM > USL 1.89 PPM 合计 3243.92
n 1
3.样本方差 (s的平方)
s 4.样本变异系数(相对标准差)cv=
x
通常采用样本标准差
什么是标准差?
A枪手
B枪 手
飞镖图解
(1)
(3)
(5)
C枪手
(7)
1 3 5 7 10 7 5 3 1
B 槍手
C 槍手
A 槍手
LCL
ux
UCL
LCL
u x UCL
LCL x u
UCL
依照射击击中环次的频率进行排列,可 得以下的图表:
Ppk 1.48
Cpm
*
实测性能 PPM < LSL 0.00 PPM > USL 0.00 PPM 合计 0.00
1.38 1.41 1.44
预期组内性能 PPM < LSL 0.00 PPM > USL 0.02 PPM 合计 0.02
预期整体性能 PPM < LSL 0.00 PPM > USL 4.59 PPM 合计 4.59
Spec
Cp的计算(中心重合)
• 双侧公差的Cp计算
Cp T USL LSL
B 6ˆ
• USL:标准上限 • LSL:标准下限
Cp的计算
• 单侧公差的Cp计算 C pk min(C pu , C pl )
C pu
USL
3ˆ
x
仅有规范上限
C pl
x LSL
3ˆ
ˆ R
d2
仅有规范下限
注意:Cp≥0
数据分析
数据分析
Cp
Ppk
Cpk
过程能力的概念
根据正态分布理论,工序在稳定状态下, 质量特性值处于μ± 3 σ时范围内的概率是 99.73%,超过6 σ的概率仅有0.27%。也就是说能 保证合格品达到99.73%,就可认为该工序有足够 的质量保证能力,能经济而稳定地进行加工。所 以在实际计算中通常用6 σ的波动范围来定量描 述过程能力。
Sigma (标准偏差)
由此可見 Sigma () 即是----变异,学术名 词叫标准偏差
9
10
11
样本标准差 S ~~ δ
因为标准差是用数据整体計算,所以当数据量大太时, 就不便以操作,而且不符合现场需要。所以一般情況下, 會用样本标准差S來代替δ
母体
样本
样本: 从总体中随机抽取的若干个个体的总和称为样本。 组 成样本的每个个体称为样品。
影响过程能力的因素
测) 环
人 影响因素
法
机) 料
过程能力指数
• 质量标准:反映对产品的技术要求,通常用标准、公 差、允许范围等来衡量,一般用符号T表示(T=Tu-TL)
• 过程能力指数:质量标准(T)与过程能力(B)的比值, 记为Cp, 即CP=T/ 6σ
• Cp越大,说明工序能力越能满足技术要求,甚至有一 定的能力贮备,通常应取Cp大于1(计算需取20~25 组数据)
• 过程能力指数需在统计控制状态下计算才有意义。
两种情况下的过程能力指数
• 分布中心u与规范中心M重合的情况(计算Cp) • 分布中心u与规范中心M有偏移的情况(修正Cp,
计算Cpk) • 若标准不存在规范中心时,不存在偏移,仅需研
究Cp
Cp
Cpk
LSL
Very Centered
USL
Variation is our enemy
工程师级培训教材
品管部 潘井勇 2014-4-16
何谓『统计』? 统计的基本原料是?
• 统计的基本原料是?
数据ห้องสมุดไป่ตู้
计算
有数据就是统计吗?
经过计算后得出什么?
有意义的情报
何谓『统计』?
• 统计
•
---收集的数据经过计算从而得到有意
义的情报的活动
• 何称谓『有意义的情报』?
至少应包括:
『集中趋势 +离中趋势 + 含盖在特定范围內的几率』
1.14
1.16
过程能力指数判断标准
过程能力等级 特级 一级 二级 三级 四级
过程能力指数 Cp>1.67
1.33<Cp≤1.67 1.0<Cp≤1.33 0.67<Cp≤1.0
Cp≤0.67
过程能力判断 过剩 充分 充足 不足
严重不足
存在K时的判断标准
过程能力指数 Cp>1.33 Cp>1.33
1.47
1.50
1.53
1.56
Cpk低的表现:
LSL
过程数据
LSL
1.07
目标
*
USL
1.17
样本均值
1.10706
样本 N
102
标准差(组内) 0.011674
标准差(整体) 0.0136133
C2 的过程能力
均值偏中心值 下限,而且数 据间差异较大
USL 组内 整体
潜在(组内)能力 Cp 1.43 CPL 1.06 CPU 1.80 Cpk 1.06
1.48062
样本 N
64
标准差(组内) 0.0143533
标准差(整体) 0.0178952
C1 的过程能力
均值接近中心 值,而且数据
间差异较小
USL 组内 整体
潜在(组内)能力 Cp 2.32 CPL 2.80 CPU 1.84 Cpk 1.84
整体能力
Pp 1.86
PPL 2.25
PPU 1.48
工序能力指数 (CP和CPK)
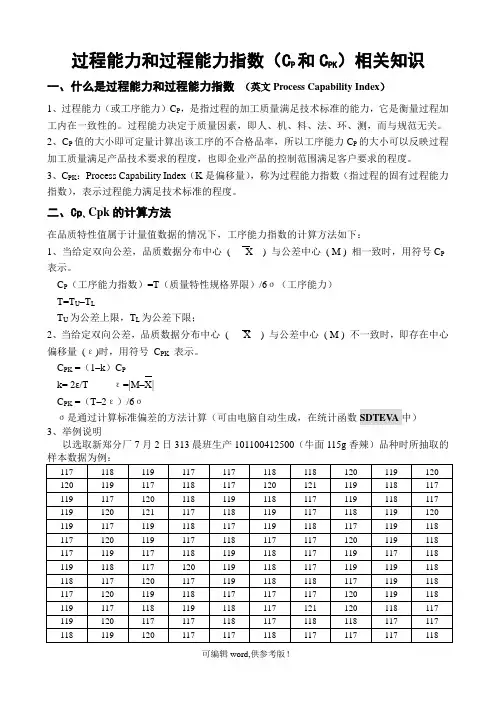
过程能力和过程能力指数(CP 和CPK)相关知识一、什么是过程能力和过程能力指数(英文Process Capability Index)1、过程能力(或工序能力)C P,是指过程的加工质量满足技术标准的能力,它是衡量过程加工内在一致性的。
过程能力决定于质量因素,即人、机、料、法、环、测,而与规范无关。
2、C P值的大小即可定量计算出该工序的不合格品率,所以工序能力C P的大小可以反映过程加工质量满足产品技术要求的程度,也即企业产品的控制范围满足客户要求的程度。
3、C PK:Process Capability Index(K是偏移量),称为过程能力指数(指过程的固有过程能力指数),表示过程能力满足技术标准的程度。
二、Cp、Cpk的计算方法在品质特性值属于计量值数据的情况下,工序能力指数的计算方法如下:1、当给定双向公差,品质数据分布中心( X ) 与公差中心( M ) 相一致时,用符号C P 表示。
C P(工序能力指数)=T(质量特性规格界限)/6σ(工序能力)T=T U–T LT U为公差上限,T L为公差下限;2、当给定双向公差,品质数据分布中心( X ) 与公差中心( M ) 不一致时,即存在中心偏移量(ε)时,用符号C PK表示。
C PK =(1–k)C Pk= 2ε/Tε=|M–X|C PK =(T–2ε)/6σσ是通过计算标准偏差的方法计算(可由电脑自动生成,在统计函数SDTEV A中)3、举例说明以选取新郑分厂7月2日313晨班生产101100412500(牛面115g香辣)品种时所抽取的119120119117116117118117117118 117116117117119118119121120119 119117119117117119117118118118 119118117117118119118117119118 118117117117117118118120119118 117116117117118117120118118118 117117117121120118118118118117标准偏差σ1.1233平均值X118.08标准值M116.5最大值T U120.5最小值T L112.5T=T U–T L=120.5–112.5=8ε=|M–X|=|116.5–118.08|=1.58σ=1.1233 k=2ε / T=0.395C P =T/6σ=8/6*1.1233=1.187C PK=(T–2ε)/6σ=(8–2*1.58)/6*1.1233 = 0.718当过程中心值偏移时三、过程能力指数C P的评价参考C P≥1.67 属Ⅰ级,过程能力过高(视具体情况而定)。
过程能力CPK

CP、CPK 我的教材--过程能力研究[复制链接]虫子和猪猪113主题1好友1262积分黑带初级热心77 个6SQ币12420个UID1978•加好友•发消息电梯直达1#来自山东烟台› 修改发表于 2003-7-17 08:24 |只看该作者|倒序浏览|申请精华|挣金币|招人/找工作|常见问题第五章过程能力研究进行过程能力研究是为了判定过程是否有能力满足要求,来自外部或内部客户的技术规范通常给出了这些要求。
我们控制的SW、TB、CLIPPING 等规格范围都是顾客图纸上的要求,这些要求在我们试作过程中可以通过和顾客协商进行修改。
过程性能或产品参数是由其特征值的设计要求和实际数值之间有多大差额来决定的。
1、过程能力(工序能力)过程能力是指过程的加工质量满足技术标准的能力,它衡量加工内在一致性,是稳态下的最小波动,也就是说在过程稳定的情况下,过程符合规格范围的输出能力。
而生产能力则是指加工数量方面的能力,二者不可混淆。
过程能力取决于质量因素5M1E,而和公差无关。
PROCESS CAPABILITY图1过程能力示意图当过程稳定时,产品的质量特性值有99.73%落在μ±3σ的范围内,这几乎包括了全部的产品,其中μ为质量特性值的总体平均值,σ为质量特性值的总体标准差。
故通常用6倍的标准差(6σ)表示过程能力,它的数值越小,其质量保证能力越强,但并不是6σ越小越好,必须和质量要求相适应,过小的6σ往往是不经济的,可通过对过程能力的定量分析,合理选择经济的工艺方案。
2、过程能力指数影响过程能力的诸因素综合反映在该过程产品质量的分布状况,如果将分布曲线(或直方图)与规格范围画在一起,就可以明确地表示出质量特性值的分布与规格范围之间的关系,如图5-1所示。
图2 分布曲线与规格范围关系图图2中T为规格范围。
当规格范围为T1时,质量特性值分布在规格范围特性值大致符合设计要求;当规格范围为T3时,说明质量特性值分布超出了设计要求。
CPK过程能力分析

CPK过程能力分析CPK(Process Capability Analysis)是一种统计工具,用于衡量一个过程的稳定性和能力,可帮助确定过程是否能够满足客户的需求。
CPK 过程能力分析将过程能力与设定的规范上下限进行比较,以评估过程的能力。
1.概念:-过程能力指数:CPK指数是衡量过程稳定性和能力的指标。
它是基于数据集的标准差和规范上下限之间的距离,用来表示过程的可控性和一致性。
CPK指数越大,说明过程能力越高。
-规格上下限:规格上下限是根据产品或服务的需求,确定的允许变动范围。
过程能力应当能够保持在规格上下限之内,以满足客户的要求。
2.计算方法:-过程能力指数CPK的计算需要使用数据集的平均值、标准差和规范上下限。
通常使用正态分布的近似方法计算CPK。
- CPK计算公式:CPK = min[(USL-μ)/(3σ),(μ-LSL)/(3σ)],其中USL表示规格上限,LSL表示规格下限,μ表示平均值,σ表示标准差。
3.CPK分析的应用:-制程改善:通过CPK分析,可以确定过程的稳定性和能力,并识别可能导致不良品的特殊原因。
通过改善这些原因,可以提高过程的能力和效率。
-过程控制:CPK过程能力分析可以帮助制定过程控制界限,确保过程稳定,符合规格要求。
通过及时监控过程变异性,并采取控制措施,可以提高过程品质。
-供应商评估:CPK过程能力分析可用于对供应商的能力进行评估。
通过比较供应商的CPK值,可以确定哪些供应商能够满足规格要求,并为采购决策提供依据。
4.CPK分析的局限性:-基于数据的稳定性:CPK分析需要基于大量的数据,来评估过程的稳定性和能力。
如果数据量不足或者不具有代表性,可能会导致CPK值的偏差。
-规格上下限的确定:规格上下限的确定需要考虑产品或服务的需求以及客户的期望。
如果规格上下限不准确或过于宽松,可能会导致对过程能力的误判。
综上所述,CPK过程能力分析是一种重要的统计工具,可以帮助组织评估和改进其过程的稳定性和能力。
过程能力指数CPK
过程能力指数CPK过程能力指数(Process capability index,CP或CPK),也译为工序能力指数、工艺能力指数、制程能力指数什么是过程能力指数过程能力指数也称工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现。
对于任何生产过程,产品质量总是分散地存在着。
若工序能力越高,则产品质量特性值的分散就会越小;若工序能力越低,则产品质量特性值的分散就会越大。
那么,应当用一个什么样的量,来描述生产过程所造成的总分散呢?通常,都用6σ(即μ+3σ)来表示工序能力:工序能力=6σ若用符号P来表示工序能力,则:P=6σ式中:σ是处于稳定状态下的工序的标准偏差工序能力是表示生产过程客观存在着分散的一个参数。
但是这个参数能否满足产品的技术要求,仅从它本身还难以看出。
因此,还需要另一个参数来反映工序能力满足产品技术要求(公差、规格等质量标准)的程度。
这个参数就叫做工序能力指数。
它是技术要求和工序能力的比值,即工序能力指数=技术要求/工序能力Cp=T/6σT——公差σ——总体标准差(或用样本标准差S)当分布中心与公差中心重合时,工序能力指数记为Cp。
当分布中心与公差中心有偏离时,工序能力指数记为Cpk。
运用工序能力指数,可以帮助我们掌握生产过程的质量水平。
过程能力指数的意义制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
制程能力研究在於确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))过程能力指数的计算公式CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]过程能力指数运算方法过程能力指数运算有5种计算方法:•直方图(两种绘图方法);•散布图(直线回归和曲线回归)(5种);•计算剩余标准差;•排列图(自动检索和排序);•波动图(单边控制规范,也可以是双边控制规范)。
过程能力分析CPK
过程能力分析CPKCPK(Capability Process Analysis)是一种用于衡量过程能力的指标。
它通过统计学方法来分析过程的稳定性和一致性,从而判断过程是否能够满足规定的要求。
在制造业中,CPK常用于评估产品的质量控制过程。
本文将介绍CPK的定义、计算方法,并探讨CPK的意义和应用。
首先,CPK是一个统计学指标,用于衡量过程的稳定性和一致性。
它是根据过程数据的均值、标准差和规格限制来计算的。
CPK的计算公式为:CPK = min((USL-μ)/(3σ),(μ-LSL)/(3σ)),其中USL为规格上限,LSL为规格下限,μ为过程的均值,σ为过程的标准差。
CPK的取值范围为[-1,1],其值越大表示过程能力越强,越接近于1表示过程能够满足规格要求的能力越高。
CPK的意义在于评估过程的质量控制能力。
一个具有良好过程能力的过程,可以稳定地产生符合规格要求的产品,减少次品品率和客户投诉的发生。
通过对过程能力的分析,企业可以及时发现并改进存在的问题,提高产品质量,降低生产成本。
此外,CPK还可以作为供应链管理中的一个指标,帮助企业评估供应商的能力和可靠性。
CPK的应用主要体现在以下几个方面。
首先,它可以用于制定质量控制标准。
通过分析过程能力,确定产品的规格上下限,有利于制定质量控制计划和控制界限,提高质量管理的科学性和有效性。
其次,CPK可用于评估和监控过程的改进效果。
对于已经进行过改进的过程,可以通过计算CPK的变化来衡量改进的效果,并及时进行调整和优化。
此外,CPK还可以用于制定持续改进的目标和策略,帮助企业实现品质管理的可持续发展。
在实际应用中,CPK的计算需要大量的数据支撑。
必须收集足够的过程数据,包括过程的样本数据和规格限制,才能准确计算CPK值。
此外,CPK的计算还要求过程数据服从正态分布。
如果过程数据不符合正态分布,可能会导致CPK值的计算误差。
因此,在使用CPK进行过程分析时,需要确保数据收集准确可靠,并对数据是否符合正态分布进行检验。
过程能力指数Cp与Cpk过程绩效指数Pp与Ppk
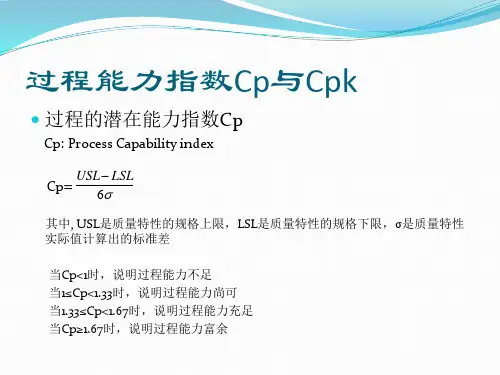
过程能力指数Cp与Cpk
过程能力指数Cpk
Cpk: Complex Process Capability index
Cpk与Cp的不同点:Cp值是假定过程输出的均值与公差中心重合。而当过程
输出均值与公差中心不重合时,用Cpk来反映过程能力。
Cpk=min
USL
3
,
LSL 3
其中,μ是过程输出的均值
Pp, Ppk的计算与Cp,Cpk的计算类似
USL LSL
Pp=
6s
Ppk=min
USL
3s
x
,
x
LSL
3s
其中,s是样本的标准差, x 是所有测量值的均值
n
2
样本标准差s=
xi x
i 1
n 1
过程能力指数Cp与Cpk
当Cpk<1时,说明过程能力不足 当1≤Cpk<1.33时,说明过程能力尚可
当1.33≤Cpk<1.67时,说明过程能力充足 当Cpk≥1.67时,说明过程能力富余
过程绩效指数Pp与Ppk
Cp,Cpk反映的是短期内过程输出满足产品质量要求的程度,而Pp,Ppk 则是从过程长期的总波动来考虑过程满足质量要求的程度。
过程能力指数Cocess Capability index
Cp=
USL LSL
6
其中, USL是质量特性的规格上限,LSL是质量特性的规格下限,σ是质量特性 实际值计算出的标准差
当Cp<1时,说明过程能力不足 当1≤Cp<1.33时,说明过程能力尚可 当1.33≤Cp<1.67时,说明过程能力充足 当Cp≥1.67时,说明过程能力富余
过程能力指数Cp与Cpk计算公式
过程能力指数Cp与Cpk计算公式摘要:过程能力也称工序能力,是指过程加工方面满足加工质量的能力,它是衡量过程加工内在一致性的,最稳态下的最小波动。
过程能力概述过程能力也称工序能力,是指过程加工方面满足加工质量的能力,它是衡量过程加工内在一致性的,最稳态下的最小波动。
当过程处于稳态时,产品的质量特性值有99.73%散布在区间[μ-3σ,μ+3σ],(其中μ为产品特性值的总体均值,σ为产品特性值总体标准差)也即几乎全部产品特性值都落在6σ的范围内﹔因此,通常用6σ表示过程能力,它的值越小越好。
过程处于统计控制状态时,过程能力指数Cp可用下式表示:Cp=(USL-LSL)/6σ而规格中心为M=(USL+LSL)/2,因此σ越小,过程能力指数越大,表明加工质量越高,但这时对设备及操作人员的要求也高,加工成本越大,所以对Cp值的选择应该根据技朮与经济的综合分析来决定。
一般要求过程能力指数Cp≧1,但根据6Sigma过程能力要求Cp≧2,即在短期内的过程能力指数Cp≧2。
例:某车床加工轴的规格为50±0.01mm,在某段时间内测得σ=0.0025,求车床加工的过程能力指数。
Cp=(USL-LSL)/6σ=0.02/(6某0.0025)=1.33上面我们讨论了Cp,即过程输出的平均值与目标值重合的情形,事实上目标值与平均值重合情形较为少见;因此,引进一个偏移度K的概述,即过程平均值μ与目标值M的偏离过程,如下图所示:K=|M-μ|/(T/2)=2|M-μ|/T(其中T=USL-LSL)Cpk=(1-K)某Cp=(1-2|M-μ|/T)某T/6σ=T/6σ-|M-μ|/3σ从公式可知:Cpk=Cp-|M-μ|/3σ,即Cp-Cpk=|M-μ|/3σ尽量使Cp=Cpk,|M-μ|/3σ是我们的改善机会。
例:某车床加工轴的规格为50±0.01mm,在某段时间内测得平均值μ=49.995,σ=0.0025,求车床加工的过程能力指数。
过程能力指数cp与cpk及cmk培训教材ppt课件
3、过程能力(准确度)
分布中心的偏离,会影响工序的加工精度。针对不同情况,其处理方 法如下表:
过程能力指数CP 1.33 ≤CP
1.00≤CP<1.33 0.67≤CP<1.00
CP<0.67
偏离度K(%)
K ≤ 12.5
12.5< K ≤ 25 25< K ≤ 50
50< K
对分布中心是否采取措施 不必要 注意观察其变化,必要时采取措施 要采取措施 要采取纠正措施,或停止作业
9
一、过程能力基础知识
2、过程能力(加工精度)
精度: 是衡量工序能力对产品规格要求满足程度的数量值,记为Cp。通常以规格
范围T与工序能力 6* 的比值来表示。即:
不精确
••••••••••
精确
••••••••
10
一、过程能力基础知识
2、过程能力(加工精度)
过程能力指数是反映过程能力满足产品质量标准(规范、
目录
一、过程能力基础知识 二、过程(设备/性能)能力指数应用
1
一、过程能力基础知识
Cp (USL x)
3
Cp (x LSL)
3
Cp USL LSL T
6
6
标准差
2
一、过程能力基础知识
1、什么是标准差() (1)
A枪手
B枪 手
(3)
(5)
C枪手
(7)
飞镖图解
1 3 5 7 10 7 5 3 1
18
一、过程能力基础知识
5、过程能力
过程能力指数-双侧公差
TL
x
与
M
重 合
图例
T
Mx
计算公式
TU
CP = =
CPK过程能力分析报告
CPK过程能力分析报告CPK(Process Capability Analysis)是一种常用的质量管理工具,用于评估一个过程的稳定性和能力。
它可以帮助我们确定过程是否能够生产出具有一致性和可接受性的产品。
本报告将通过对一个CPK过程进行分析,来评估其稳定性和能力。
在进行CPK分析之前,首先需要收集样本数据。
在本次分析中,我们选择了一个汽车零部件生产过程作为研究对象。
我们收集了该过程连续一周的生产数据,每天取20个样本,即总共取得了140个样本。
每个样本中包含了产品的关键尺寸数据,例如长度、宽度和高度。
第一步是计算样本数据的平均值(X)和标准偏差(S)。
通过计算这些统计指标,我们可以得到该过程的中心线和过程稳定性的度量。
接下来,我们计算过程能力指数CPK。
CPK指数是评估一个过程的能力是否足够稳定以满足特定设计规格要求的重要指标。
CPK的计算需要使用过程的公差范围(TS),它是由设计规格确定的,以指导产品的尺寸范围。
CPK的计算公式如下:CPK = min((USL – X) / 3S, (X – LSL) / 3S)其中,USL是上限规格限制(Upper Specification Limit),LSL是下限规格限制(Lower Specification Limit),X是样本数据的平均值,S是样本数据的标准偏差。
通过计算CPK,我们可以得到我们的样本数据是否能够满足设计规格要求。
在本次分析中,我们假设该零部件的设计规格要求为长度在100到120之间。
经过对数据的分析,我们得到了以下结果:平均值X=110.45标准偏差S=2.62USL=120LSL=100将这些数据代入CPK的计算公式中,我们可以计算出CPK的值。
CPK = min((120 – 110.45) / (3 * 2.62), (110.45 – 100) / (3 * 2.62))= min(3.63, 3.64)=3.63结果显示,该过程的CPK指数为3.63,远远超过了1.33(通常认为CPK大于1.33表示过程能力足够稳定)。
CPK过程能力指数
过程能力指数(Process capability index,CP或CPK),也译为工序能力指数、工艺能力指数、制程能力指数什么是过程能力指数过程能力指数也称工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现。
对于任何生产过程,产品质量总是分散地存在着。
若工序能力越高,则产品质量特性值的分散就会越小;若工序能力越低,则产品质量特性值的分散就会越大。
那么,应当用一个什么样的量,来描述生产过程所造成的总分散呢?通常,都用6σ(即μ+3σ)来表示工序能力:工序能力是表示生产过程客观存在着分散的一个参数。
但是这个参数能否满足产品的技术要求,仅从它本身还难以看出。
因此,还需要另一个参数来反映工序能力满足产品技术要求(公差、规格等质量标准)的程度。
这个参数就叫做工序能力指数。
它是技术要求和工序能力的比值,即当分布中心与公差中心重合时,工序能力指数记为Cp。
当分布中心与公差中心有偏离时,工序能力指数记为Cpk。
运用工序能力指数,可以帮助我们掌握生产过程的质量水平。
过程能力指数的意义制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
制程能力研究在於确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))过程能力指数的计算公式CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]过程能力指数运算方法过程能力指数运算有5种计算方法:•直方图(两种绘图方法);•散布图(直线回归和曲线回归)(5种);•计算剩余标准差;•排列图(自动检索和排序);•波动图(单边控制规范,也可以是双边控制规范)。