
高温无铅无卤SnSb锡膏MSDS
常规说明:不要让该产品接触地下水,水道或污水系统。
第十三段:废气处理方法
产品:不能将该产品与生活垃圾一起。不要让该产品接触污水系统。 处置必须根据官方的规章。 未清理的包装:处置必须根据官方的规章。
第十四段:运输规则
DOT 规章: 危险级别:没有规定。 陆路运输 ADR / RID(跨境): ADR / RID 级别: 没有规定。 海运 IMDG: IMDG 级别: 没有规定。 水污染物:无 空运 ICAO 与 TI 和 IATA - DGR: ICAO / IATA 级别: 没有规定。
有关储存条件:阴凉,干燥的环境中储存,要求使用密封的容器。
第八段:曝光控制与个人预防措施
一般保护和卫生措施: 立即除去所有不洁的和被污染的衣服; 休息之前和工作完毕之后及时洗手; 远离食品,饮料和饲料; 隔离防护衣物。 呼吸设备: 当通风不够时使用油烟机抽掉呼吸区的难闻气体; 应佩戴呼吸器。 双手保护: 防护手套 眼睛防护: 密封的护目镜;安全眼镜
物质安全数据表
Material Safety Data Sheet
第一段:化学产品与公司证明:
物品名称:高温无铅无卤锡膏 物品编号:SnSb 制造商名称: 制造商地址:
紧急别资料
1.Sn90Sb10
产品成分
CAS 编号
锡 锑 松香 表面活性剂 活性剂 有机溶剂
2.Sn95Sb5 产品成分
NE
有机溶剂
107-21-1
4.0-5.0
NE
第三段:危害辨别资料
NE
-
NE
-
NE
-
食入:会导致头疼、呕吐、头晕、恶心。 皮肤接触:会导致皮肤过敏和皮肤瘙痒。 吸入:吸入过量会导致头痛、呕吐、头晕、恶心和心律不齐,甚至会导致轻微的哮喘。 器官接触:会破坏肝和肾。 眼睛接触:会导致眼睛过敏。 慢性健康危害效应:这类产品是分开在 LARC 的 2B 组。
第十段:安全性和反应性
热分解/要避免的情况:如果遵照规格使用不分解。 要避免的材料:强酸,强氧化剂。 危险的反应:没有已知的危险反应。 危险的分解产品:当加热到焊接温度,溶剂蒸发和松香热降解,可解放脂肪族醛酸。
第十一段:毒性资料
急性毒性: 主要的刺激性影响: 对皮肤:可能通过接触或烟雾的刺激。 对眼睛:焊接烟雾可引起眼睛发炎。 通过吸入:助焊剂焊接烟雾可能会导致过敏以及粘膜和呼吸系统的损害。 通过摄取:吞咽有害。 致敏作用:通过皮肤接触可能导致过敏。 该产品还有如下危害:刺激性。
单位
mg/m3 mg/m3 -
重量百分比
82.6-85.5 4.35-4.5 4.0-6.0 2.0-3.0 0.2-0.9 4.0-5.0
AGGIH TLV TWA 2.00 0.15 NE NE NE NE
OSHA PEL TWA 2.00 0.05 NE NE NE NE
单位
mg/m3 mg/m3 -
7440-31-5 7440-36-0 65997-05-9 10035-10-5 505-48-6 107-21-1
CAS 编号
锡 锑 松香 表面活性剂 活性剂 有机溶剂
7440-31-5 7440-36-0 65997-05-9 10035-10-5 505-48-6
107-21-1
3.Sn90Sb10Ni0.5
第十六段:其它信息
此处包含的信息是基于认为准确的数据,是提供信息,仅考虑和调查,晨日不作任何保 证,不作任何陈述和假设;在这个材料安全数据表的数据只涉及本产品,不涉及使用任何其 他材料或在任何进程。 制作公司: 地址:
产品成分
CAS 编号
锡 锑 镍 松香
7440-31-5 7440-36-0 7440-02-0 65997-05-9
重量百分比
78-81 8.7-9.0 4.0-6.0 2.0-3.0 0.2-0.9 4.0-5.0
AGGIH TLV TWA 2.00 0.15 NE NE NE NE
OSHA PEL TWA 2.00 0.05 NE NE NE NE
重量百分比
78-81 8.7-9.0 0.445-0.45 4.0-6.0
AGGIH TLV TWA 2.00 0.15 NE NE
OSHA PEL TWA 2.00 0.05 NE NE
单位
mg/m3 mg/m3 -
表面活性剂
10035-10-5 2.0-3.0
NE
活性剂
505-48-6
0.2-0.9
第九段:物理和化学特性
一般信息: 形式:膏状 颜色:银灰色 气味:轻微 熔点/熔化范围:245-250℃/232-240℃/250-265℃ 沸点/沸腾范围:未确定。 闪点:>300℃ 爆炸的危险:该产品并没有爆炸的危险。 密度在 20℃:3.5-4.0 克/厘米³ 溶解度/与水相溶性:不能溶解或难以溶解。
第十五段:管理规例
下面的信息与产品管制具体到美国: SARA(有毒物资修正和重新授权法案)。 第 355 节(极其危险物质): 该成分没有列出。 第 313 节(具体有毒化学物品): 7440-22-4 银 7440-50-8 铜 工作场所有害物质识别(有害物质信息系统): 此产品已被列为按照加拿大控制产品的危险标准 规例(心肺复苏)和数据表包含的心肺复苏所需的所有信息。 WHMIS 分类:D2B 组件的有害物质信息系统的成分表: 松香,聚合,锡,银。
第六段:泄露处理方法
与人有关的安全防范措施:确保有足够的通风。 环境保护措施:切勿让其进入下水道/水面或地下水。 清洁/收集措施:放置在适当的容器内。
第七段:安全处理和储存方法
处理: 安全处理资料:接触锡膏后,进食或吸烟前请先洗手,小心去除指甲里的锡膏。 爆炸和火灾应对保护措施:保持呼吸保护装置可用。 存储: 要求储存库和容器条件:在 0-5℃,干燥处储存。
第四段:急救措施
吸入:将吸入者移至空气新鲜的地方。 皮肤接触:使用水和肥皂清洗。 眼睛接触:使用水冲洗最少 15 分钟,并立即送医院治疗。 食入:喝 1-2 杯牛奶或水帮助稀释,然后使自己呕吐或就医。
第五段:灭火措施
灭火剂:泡沫型灭火器 由原材料引起的特别危险,燃烧产生的气体或其产品:在火灾情况下,可以释放一氧化碳 (CO)和二氧化碳(CO2)。 防护装备:佩戴自给式呼吸保护装置。
锡银铜铋物质安全资料表MSDS

完全无卤素免清洗无铅锡膏第一段 化学品及企业标识公司名称:公司地址:产品名称:完全无卤素免清洗无铅锡膏联系/应急电话: 传真: 邮件地址: 邮政编码产品型号:第二段 危害性概述皮肤接触:与皮肤接触可能会产生刺激,但不会产生危险。
特殊的危险性质:反复暴露于高毒性材料将可能导致有害物质在人体器官中集聚,从而损害身体健康。
第三段 成分/组成信息材料名称CAS. No.EC. No. 浓度范围(%)物质分类、图式及其它说明金属合金:/ / 余量 锡 (Sn ) 7440-31-5 231-141-8余量 金属合金成分(均匀混合物)银 (Ag ) 7440-22-4 231-131-30.3±0.1 铜 (Cu ) 7440-50-8 231-159-60.7±0.2 铋 (Bi ) 7440-69-9231-177-4适量 助焊膏:/ / 10.90±0.30 氢化松香 65997-06-0 266-041-3 4.0-11.5 助焊膏成分(均匀混合物)树脂 65997-05-9 500-163-2 3.5-6.5 活化剂68937-72-4273-084-12.4-5.2第四段 急救措施紧急情况下的急救措施:u 不慎吸入:1、如有吸入,移至新鲜空气处。
2、若呼吸困难,请训练有素的人员帮助吸氧,立即请 求医疗救助。
u 皮肤接触:马上用清水和肥皂进行彻底的清洗。
u 眼睛接触:检查是否佩戴隐形眼镜,若有则应取出.然后立即用大量清水冲洗15分钟以上,并请求 医疗救助。
u 不慎食入:如无专业医疗人员的指导,不要进行催吐。
对于已经神志不清的病患,不要经嘴部给予 任何物品。
如果吞食了大量此种材料,应立刻请求医疗救助,松开患者的衣物,如领口、袖口、领带和皮带。
完全无卤素免清洗无铅锡膏第五段消防措施合适的灭火方法和灭火剂:小火用化学干粉灭火剂;大火用泡沫灭火剂,用水喷雾。
保护消防人员特殊的防护装备:消防员要戴呼吸器,穿消防服。
Sn90Sb10高温无铅锡膏 TDS

S n90S b10高温无铅锡膏Sn90Sb10高温无铅锡膏,采用润湿性好、可焊性优良的助焊剂和高球形度、低氧含量的Sn、Sb经科学配制而成。
产品具有较高的熔点,较好的可焊性和湿润性,焊点强度大,粘度稳定,可靠性高,超微间距印刷能力出众。
适用于多种积体电路板和贴片元器件的高温焊接。
●●助焊剂体系选材科学,根据焊接机理特别针对无铅焊料(SnSb体系)而研制的,能满足多个领域的高温焊接要求,满足二次高温回流的温度要求。
●具有优越的连续印刷性,脱网成模性好、粘着力强、不易坍塌。
●回流工艺窗口宽,在较宽的回流焊温区仍可达到优良的焊接效果。
●可焊性优越、焊点上锡饱满、光亮、透锡性强,焊接不良率低,尤其是空洞率极低。
●焊后残留物极少、免清洗、具有优越的ICT测试性能、表面绝缘电阻高,电气性能可靠。
●不含RoHS等环境禁用物质,是环保免清洗无铅焊锡膏。
本产品采用Sn90Sb10高温无铅合金,,满足自动化点胶工艺制程,可用于高温工作器件、高密度集成电路封装以及需要二次回流电路板的焊接。
比如在混合集成电路、半导体集成电路、滤波器件、微波器件、大功率器件、连接器、传感器、光电器件的金属外壳或陶瓷外壳气密封装等及其它特殊电子元器件金属外壳或陶瓷外壳气密封装等领域均有良好的应用效果。
S n90S b10高温无铅锡膏安全本产品在回流焊过程中会产生少量挥发性气体,因此回流焊过程中应有通风装置,保证这些气体不会弥散于工作区域。
更多的安全数据,请参见本产品的物质安全数据表(MSDS)。
应用指南1、保存与使用●产品应在2-10℃下密封储存,保质期为6个月(从生产之日算起)。
●锡膏在使用前应从冷藏柜中取出,在未开启瓶盖,放置在室温下。
为达到完全的热平衡,建议回温时间至少为4小时。
●回温后,使用前,应采用人工或锡膏自动搅拌机充分搅拌锡膏1-3分钟,使助焊膏和焊料合金粉末充分搅拌均匀,以免除因储存带来的不均匀性。
具体搅拌时间要依据搅拌转速、环境温度等因素来确定。
锡膏MSDS
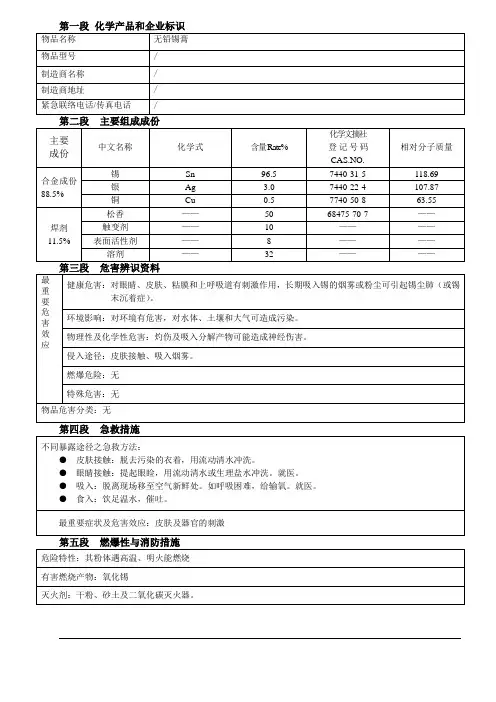
稳定性:稳定(5-10℃)
应避免接触条件:严禁阳光直射或高热,避免接触水气或酸。
禁配物:强氧化剂、强酸、水
聚合危害:——
燃烧(分解)产解物:——
第十一段毒理学资料
急性毒性:LD50:无资料
LC50:无资料亚急性Leabharlann 慢毒性:——致敏感性:——
刺激性:——
致突变性:——
致畸性:——
致癌性:——
物理性及化学性危害:灼伤及吸入分解产物可能造成神经伤害。
侵入途径:皮肤接触、吸入烟雾。
燃爆危险:无
特殊危害:无
物品危害分类:无
第四段急救措施
不同暴露途径之急救方法:
●皮肤接触:脱去污染的衣着,用流动清水冲洗。
●眼睛接触:提起眼睑,用流动清水或生理盐水冲洗。就医。
●吸入:脱离现场移至空气新鲜处。如呼吸困难,给输氧。就医。
中该物质的最高容许浓度及检测方法;废弃物清理法。
第一段化学产品和企业标识
物品名称
无铅锡膏
物品型号
/
制造商名称
/
制造商地址
/
紧急联络电话/传真电话
/
第二段主要组成成份
主要
成份
中文名称
化学式
含量Rate%
化学文摘社
登记号码
CAS.NO.
相对分子质量
合金成份88.5%
锡
Sn
96.5
7440-31-5
118.69
银
Ag
3.0
7440-22-4
107.87
眼睛防护:戴化学安全防护眼镜。
皮肤及身体防护:穿戴工作衣及防护手套。
车间卫生措施:工作现场禁止吸烟、进食和饮水。工作完毕,淋浴更衣。
Sn90Sb10高温无铅锡膏 MSDS

特别危害性:在万一失火的情况下,可能释放出下列气体:一氧化碳、二氧化碳及其他气体。
第六段泄露应急处理
作业人员防护措施、防护装备:确保通风,现场处理人员需戴防护镜和手套,穿防护服。
环境保护措施:不允许进入下水道、地表水和地下水。
清洁/收集处置程序:铲起锡膏,存放在合适的容器中,用醇醚类溶剂清理残余。
第十五段法规信息
适用法规:
《固体废物污染环境防治》
《废弃危险化学品污染环境防治办法》
《工作场所有害因素职业接触限值》GBZ2-2002
第十六段其它信息
参考文献:危害化学品物质资料及环保资料库
备注:上述资料中符号“ * ”代表目前查无相关资料;符号 “/ ”代表此栏对该物质并不适合用。
制表日期:2018年9月22日
3.6-11.5
助焊膏成分
(均匀混合物)
树脂
65997-05-9
500-163-2
3.0-6.6
活化剂
68937-72-4
273-084-1
3.2-5.5
第四段急救措施
紧急情况下的急救措施:
不慎吸入:1、如有吸入,移至新鲜空气处。2、若呼吸困难,请训练有素的人员帮助吸氧,立即请
求医疗救助。
皮肤接触:马上用清水和肥皂进行彻底的清洗。
眼睛防护:戴安全眼镜。
第九段理化特性
物理状态/形状:均匀膏状物
颜色:青灰色
气味:温和气味
合金相对密度(g/cm3):8.41
熔点(℃):245-250
爆炸极限:本产品不存在爆炸危险
闪点(℃):不适用
氧化性:不适用
溶解性:不能或很难与水相溶
高温锡膏与低温锡膏区别审批稿

高温锡膏与低温锡膏区别YKK standardization office【 YKK5AB- YKK08- YKK2C- YKK18】常见锡膏的熔点有138°(低温),217°(高温),低温是锡铋组成,高温是锡银铜组成。
LED还是推荐使用高温无铅的锡膏,可靠性比较高,不易脱焊裂开。
也有厂家使用熔点183°的锡膏,锡银铜的比例跟熔点217°的不一样。
纯锡的熔点大概是230℃左右一般而言,合金(两种或两种以上的金属混合物)的熔点比单质金属的熔点都低,且根据合金的种类和含量的不同,其熔点也是不同的。
锡膏,会根据不同的要求,搀和不同的添加物,制成不同品种的锡膏,于是其熔点也就有了差异了不同的需求,就需要不同的温度。
比较怕高温的,就选用低熔点的,低熔点的可靠性低,比如说固晶低熔点的芯片受损小,对支架要求低,但可能在球焊的时候,锡就化了。
所以要根据情况选用。
有些情况下需要底温,如加了要求高的,而普通的要求不高的可以用高一点温度,底温也高温材质是有区别的.低温锡膏与高温锡膏是相对而言,一般加Bi后其熔点温度会大幅度降低。
常用的锡铅合金: Sn63 / Pb37 Tmelt = 183°C带银的合金: Sn62 / Pb36 / Ag2 Tmelt = 179°C无铅合金: / Tmelt = 221°C无铅合金. / Tmelt = 217-221°C高温合金: Sn10 / Pb88 / Ag2 Tmelt = 268°C - 302°C低温合金: Sn43 / Pb43 /Bi14 Tmelt =144°C-160°CSn43 / Pb43 /Bi14就是常用的低温焊膏。
低温焊膏大部分是用在双面回流焊工艺时的第二次回流的时候,因为第一次回流面有较大的器件,当第二次回流使用同一熔点的焊膏时容易使已焊接的第一次回流面(二次回流过炉时是倒置的)的大的器件出现虚焊甚至脱落,因此第二次回流时一般采用低温焊膏,当其达到熔点时但第一次回流面的焊锡不会出现二次熔化。
无卤免洗助焊剂技术规格书、物质安全资料表MSDS
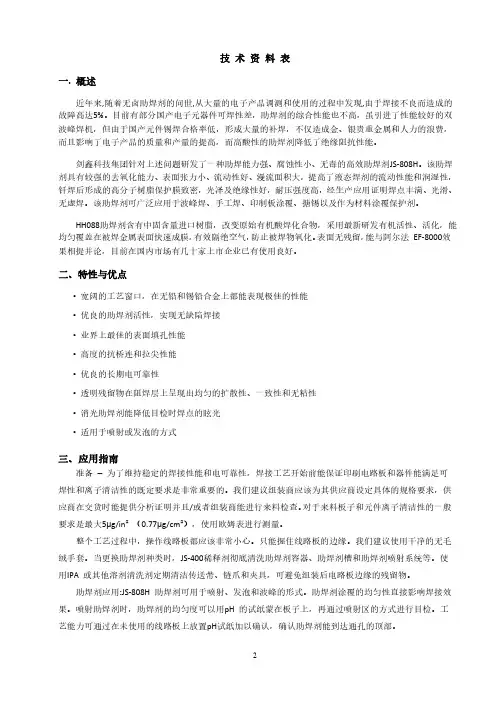
技术资料表一.概述近年来,随着无卤助焊剂的问世,从大量的电子产品调测和使用的过程中发现,由于焊接不良而造成的故障高达5%。
目前有部分国产电子元器件可焊性差,助焊剂的综合性能也不高,虽引进了性能较好的双波峰焊机,但由于国产元件锡焊合格率低,形成大量的补焊,不仅造成金、银贵重金属和人力的浪费,而且影响了电子产品的质量和产量的提高,而高酸性的助焊剂降低了绝缘阻抗性能。
剑鑫科技集团针对上述问题研发了一种助焊能力强、腐蚀性小、无毒的高效助焊剂JS-808H。
该助焊剂具有较强的去氧化能力、表面张力小、流动性好、漫流面积大,提高了液态焊剂的流动性能和润湿性,钎焊后形成的高分子树脂保护膜致密,光泽及绝缘性好,耐压强度高,经生产应用证明焊点丰满、光滑、无虚焊。
该助焊剂可广泛应用于波峰焊、手工焊、印制板涂覆、搪锡以及作为材料涂覆保护剂。
HH088助焊剂含有中固含量进口树脂,改变原始有机酸焊化合物,采用最新研发有机活性、活化,能均匀覆盖在被焊金属表面快速成膜,有效隔绝空气,防止被焊物氧化。
表面无残留,能与阿尔法EF-8000效果相提并论,目前在国内市场有几十家上市企业已有使用良好。
二、特性与优点•宽阔的工艺窗口,在无铅和锡铅合金上都能表现极佳的性能•优良的助焊剂活性,实现无缺陷焊接•业界上最佳的表面填孔性能•高度的抗桥连和拉尖性能•优良的长期电可靠性•透明残留物在阻焊层上呈现出均匀的扩散性、一致性和无粘性•消光助焊剂能降低目检时焊点的眩光•适用于喷射或发泡的方式三、应用指南准备–为了维持稳定的焊接性能和电可靠性,焊接工艺开始前能保证印刷电路板和器件能满足可焊性和离子清洁性的既定要求是非常重要的。
我们建议组装商应该为其供应商设定具体的规格要求,供应商在交货时能提供分析证明并且/或者组装商能进行来料检查。
对于来料板子和元件离子清洁性的一般要求是最大5μg/in²(0.77μg/cm²),使用欧姆表进行测量。
无铅焊锡膏物质安全资料表MSDS 范本
7440-50-8 铜(依据《工作场所有害因素职业接触限值》GBZ2-2002)
职业接触限值 最高容许浓度MAC :无
/OEL(按铜 时间加权平均容许浓度PC-TWA:铜尘 1mg/m3 铜烟0.2mg/m3
计)
短时间接触容许浓度PC-STEL:铜尘 2.5mg/m3 铜烟0.6mg/m3
7440-31-6 锡
二乙二醇单己醚 改性松香
CAS 7440-31-5 7440-22-4 7440-50-8 112-59-4 65997-60-0
附加信息: 锡粉一般占锡膏组分的 85%-92%。
3 危险性概述
危害描述: 通过食入、吸入和皮肤接触可能引起过敏。
含量 % 80-90 <4.0
<1 3.0-5.0 3.0-5.0
眼睛: 焊接时的烟雾会刺激眼睛。
过敏性:
吸入可能引起过敏。
皮肤接触可能引起过敏。
第4页 共5页
12 生态信息
总括要点: 不要让该产品接触地表面、水道或污水系统。
13 处置考虑
产品
建议: 不可与生活垃圾一起处置。 不许产品接触污水系统。 须按官方法规处置。
不洁的包装材料:
建议:须按政府相关法规处置。
远离食品、饮料和饲料。 立即脱去沾湿的或被污染的衣服。 在休息之前和工作完毕时洗手。 分开储存防护衣服。 呼吸设备: 当通风不畅,不足以排除呼吸区域的烟雾时,为安全起见,应佩戴经安全认可 的防毒面具或自供氧呼吸装置。
手部防护:使用手套
眼部防护:使用安全眼镜
第3页 共5页
9 化学和物理性能
形态: 颜色: 气味: 熔点/熔化范围: 沸点/沸腾范围: 闪点 自燃点 爆炸危险: 20℃ 密度: 在水中的溶解度和掺杂度:
无卤免洗助焊剂化学品安全技术说明书MSDS(范本)
无卤免洗助焊剂化学品安全技术说明书MSDS(范本)化学品安全技术说明书第一段化学品及企业信息制造厂商名称: 紧急联系电话:制造厂商地址: 紧急传真:制品型号:无卤免洗助焊剂编制日期:第二段危险性概述物质或混合物的分类:易燃液体-第3类特定目标器官系统毒性:口服[中枢神经系统CNS和肾]-第 1 类化学品分类和标记全球协调系(GHS)标签要素符号:信号词:易燃呼吸道过敏物质危害说明:皮肤长期接触可能有害。
吞咽可能有害。
吞咽会损害器官。
(中枢神经系统(CNS),肾)防范说明:使用个人所需的防护装备。
带防护手套。
远离火源,例如火花/明火。
保持容器密闭。
放在儿童伸手不及之处。
作业后彻底清洗双手离子水。
第三段成分/组成信息成分最高含量CAS NO.天然改性树脂 6.0 201058-08-4表面活性剂 3.0 68084-34-4 二元族脂肪酸活化剂 5.0 68213-23-0 异丙醇溶剂86.0 67-63-0第四段急救措施进入人体方法与途径 :1.呼吸进入 2.皮肤接触 3.吞食感染之征与症状 :呼吸不适或偶有头眩,接触部位可能红痒健康危害效应 :目前无正式医学报道第五段消防措施危险特性:本品易燃,其蒸气与空气可形成爆炸性混合物,遇明火、高热能引起燃烧爆炸。
与氧化剂能发生强烈反应。
流速过快,容易产生和积聚静电。
其蒸气比空气重,能在较低处扩散到相当远的地方遇明火会引着回燃。
有害分解产物:一氧化碳、二氧化碳。
灭火方法:喷水冷却容器,可能的话将容器从火场移至空旷处。
处在火场中的容器若已变色或色或从安全泄压装置中产生声音,必须马上撤离。
灭火剂:泡沫、干粉、二氧化碳、砂土。
用水灭火无效。
第六段泄漏应急处理应急行动:迅速撤离污染区人员至安全区,并进行隔离,严格限制出入。
切断火源。
建议应急处理人员戴自给正压呼吸器,穿消防防护服。
尽可能切断泄漏源,防止进入下水道、排洪沟等限制性空间。
小量泄漏:用活性炭或其它惰性材料吸收。
Sn90Sb10高温无铅锡膏 MSDS
CAS. No.
EC. No.
浓度范围(%)
物质分类、图式及其它说明
金属合金:
/
/
余量
锡 (Sn)
7440-31-5
231-141-8
余量
金属合金成分
(均匀混合物)
锑(Sb)
7440-36-0
231-146-5
10.0±1.0
助焊膏:
//Βιβλιοθήκη 11.90±0.30氢化松香
65997-06-0
266-041-3
第十五段法规信息
适用法规:
《固体废物污染环境防治法》
《废弃危险化学品污染环境防治办法》
《工作场所有害因素职业接触限值》GBZ2-2002
第十六段其它信息
参考文献:危害化学品物质资料及环保资料库
备注:上述资料中符号“ * ”代表目前查无相关资料;符号 “/ ”代表此栏对该物质并不适合用。
制表日期:2018年9月22日
第一段化学品及企业标识
公司名称:
公司地址:
产品名称:
高温无铅锡膏
联系/应急电话:传真:(86)
邮件地址:邮政编码:
产品型号:
第二段危害性概述
皮肤接触:与皮肤接触可能会产生刺激,但不会产生危险。
特殊的危险性质:反复暴露于高毒性材料将可能导致有害物质在人体器官中集聚,从而损害身体健康。
第三段成分/组成信息
第七段操作处置与储存
安全处置注意事项:不使用时将锡膏容器密封,使用时避免泄漏,在锡膏专用设备中使用。使用或搬运锡膏时,需穿戴适当的防护装备,避免接触皮肤,避免吸入蒸气。
安全储存的条件:容器密封,存放于阴凉、干燥、无明火、无强氧化物和强酸强碱的地方。按照产品要求的温度进行存放,确保在有效期内使用。请勿与食品一起保存,请勿存放于儿童可能触及的地方。
无铅锡膏(高温)说明书—双智利
5.(火灾时的处置) 发生火灾时,用湿的厚布盖住火苗进行灭火.
6.(处理及保管上的注意事项) 在较暗的场所进行保管,尤其在冰箱内保管更好.空气中的水分会在焊锡表面上 结成水珠,在溶解焊锡时不要将有水珠的焊锡投入使用.
5页共5页
7.(防止暴露处置) 有关焊锡溶解状态: 容许浓度:有关焊锡一般容许浓度,没有相应的规定. 设备对策:在通风条件良好的场所进行焊接操作. 保护用具:焊锡作业的场合应戴手套,配戴眼镜和口罩等, 作业完成后例行洗脸 和洗手.
8.(物理/化学的物性) 比重:约 3.9(20℃)g/cm3 ; 熔点:液相线温度约 217℃固相线温度约 219℃ ; 溶解性:不溶于水; 9.(危险性情况) A. 直接接触焊锡膏的场合,防止焊锡膏附着在皮肤或进入体内,如果发生则取 用
搅拌时间
建议在 3~5 分钟左右
最小包装
500g/瓶
2页共5页
深圳市双智利科技有限公司
无铅锡膏(高温)温度曲线图
温度℃
240
260±5℃
217
150 预热区
保温区/活性区
焊接区
25
90~120s
45~60s
0
60
120
升温速率:1-2℃/s
180 210
270 300 s
降温速率:4℃/s
1.预 热 区:25℃-150℃ 60-90 秒. 2.保温/活性区:150℃-217℃ 90-120 秒. 3.焊 接 区:>225℃时间 45-60 秒.
深圳市双智利科技有限公司