
喷涂检验作业指导书(SIP)
MA
A
外观
MA
4.积粉;检验标准参照客户签样品。 5.异色;表面异色点≤φ0.5mm允许有一点,且颜色不可过于明 显。
目视 目视
MA MA MA MA MA CR MI MI MA
6.针孔;素材沙孔≤φ0.2mm允许有一个,喷涂针孔≤φ0.2mm 目视/点规 允许5个且间距在5mm以上。
B C
结构
结构比对样品不可有断柱、缺口在顶部对比客户签样标准。
判定
MA MA
检验条件 1500mm),无外光影响的场所。 检验标准 进行目视检查。
2
项次 检验项目
检 验 标 准 1.颜色;产品检验首件颜色确认,是否与签样件一致
检验方法 目视/样件
判定 MA
2.颗粒;每个面同色点颗粒≤φ0.5允许1个,同色点颗粒≤φ 0.3允许3个,(对象间距在10mm以上)。异色点颗粒≤φ0.1允 目视/点规 许1个。 3.漏喷;外部轻微露底发青参照客户签样件。 目视
上海钦展涂装工程有限公司
检验作业指导书(SIP)
客户 品名 源展 机种
管理编号 版本 客户料号 生产工艺 A
准
检查场所为照度600~1300Lux白色光源下(光源和产品的距离:500~ 产品和检验员眼睛间的距离为500mm,从产品前方以30°~90°的角度
检验方法
目视 目视
目视 目视 百格刀/ 2B铅笔 目视 目视 目视
变形度 不可有扭曲變形,表面凹凸状参照样品检验。
1.附着力测试:使用百格刀在样品的表面划出10 横10 纵,横纵 1mm, 用指甲刮表面看是否有脱落现象,脱落达4B标准,超5%为不合格。 性耐测试 2.硬度:要求2B铅笔与工件保持45°施加约1kg的力,向前移动 10mm,选择不同的地方做5次涂层表面应无明显掉漆,掉粉等迹象。
D
E 变 更 日 期 变 更 内 容 登 记 人
包裝
1.包材不可变形,破损,标签签署需清晰。 2.出货标签需正确且不可缺少。 3.尾数需做实物及标签数量的确认。
核准:
审核:
制作:罗鹏鹏
喷涂检验标准作业指导书
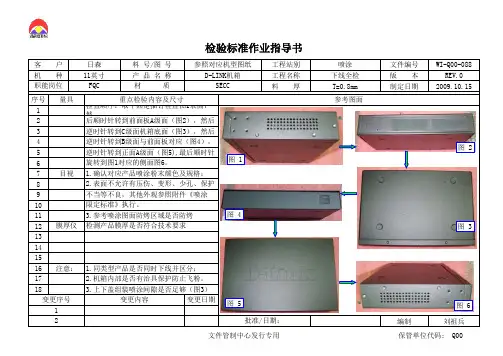
工程站别喷涂文件编号WI-Q00-088工程名称下线全检版 本REV.0料 厚
T=0.8mm 制定日期
2009.10.15
序号
123456
7
891011
12131415
161718
变更日期
编制
刘祖兵
批准/日期:
参考图面
变更内容2.机箱内部是否有治具保护防止飞粉。
3.上下盖组装喷涂间隙是否足够(图3)
限定标准》执行。
变更序号
1 3.参考喷涂图面防烤区域是否防烤1.确认对应产品喷涂粉末颜色及规格;膜厚仪 1.同类型产品是否同时下线并区分;FQC
料 号/图 号产 品 名 称材 质
2
注意:旋转到图1对应的侧面图6。
不当等不良,其他外观参照附件《喷涂检验标准作业指导书
2.表面不允许有压伤、变形、少孔、保护后顺时针转到前面板A级面(图2),然后逆时针转到C级面机箱底面(图3),然后逆时针转到B级面与前面板对应(图4),逆时针转到正面A级面(图5),最后顺时针日森检查顺序:取下固定插钉检查图1表面,然参照对应机型图纸机 种职能岗位量具客 户D-LINK机箱SECC
重点检验内容及尺寸
11英寸检测产品膜厚是否符合技术要求
目视图1
图2
图4
图3
图5
图6
文件管制中心发行专用 保管单位代码: Q00。
喷涂检验指导书
编号:WI-2-08 版次::V445.1.1所有产品均应进行外观检查。
喷涂检验指导书1.0目的:为检验员提供检验规则和检验方法,指导其正确检验从而稳定产品质量 2.0范围:本公司检验员检验喷涂产品。
3.0检验工具:3.1 标准色板、签样色板、色差仪3.2 测厚仪、抗冲击仪、放大镜、盐雾试验箱3.3 3 M 胶带(25.4 X 50.8 mm 以上尺寸,附着力强度为10± 1N/25 mm )、百格刀 3.4 99 %以上酒精、棉布 3.5 2H 以上硬度铅笔4.0检验环境:4.1 光度:200— 300Lx (相当于40W 日光灯750nlm 远)4.2 如条件许可,检验者目视方向应与光源方向成 45° ,如下图所视。
(如图1)5.0物性品质标准: 5.1 外观版本 修改内容制作/修改审批生效时间版本修改内容制作/修改审批生效时间4.3检验者沿目视方向与待检验表面之间的距离为 400 mm 0光源1.1.2二检验原则:产品外观应美观「单独一零 /部件的整体视觉效果一致,痂见发现某一缺陷具有批量或大面积,即便没有在标准限制范围内,也可以对该产品不予验收,如果允许的缺陷出现在重要的观察区,也可以视其对产品形象的影响程度而予以拒收。
1.1.3涂层应均匀、连续、色泽一致,无结瘤、缩孔、起泡、针孔、开裂、剥落、粉化、颗粒、流挂、露底、夹杂脏物等缺陷,无特殊纹理要求时不能出现桔皮现象。
1.1.4洒点及桔纹大小参照色板或签样色板进行检验。
1.1.5华为公司的喷涂外观检验标准参照《产品表面外面缺陷的限定标准》,中兴公司参照《产品结构件质量要求》5.2颜色5.2.1所有产品均应进行颜色检查。
5.2.2各种产品涂层色差和光泽度要求不一样,检验时只能参照华为标准进行,具体如下:中兴公司色差值不超出上限板与下限板,其它公司按其工艺文件要求或文件通知5.3光泽5.3.1所有产品均应进行光泽检查。
5.3.2目视涂层的光泽,与样板比无明显区别为合格5.4附着力5.4.1按划格法进行涂层附着力试验,要求随产品一同周转的三件试样上的涂层都应100%付着,涂层厚度小于60N m的百格间距为1mm涂层厚度大于60 pm的百格间距为2mm针对户外柜附着力测试必须在产品上进行。
喷涂检验作业指导书
喷涂喷漆检验作业指导书一、目的发现、控制不合格品,采取相应措施处置,以防不合格品误用。
二、范围适用于进料、外协制品回厂、成品及顾客退货各过程中产生及发现的不合格品。
三、职责3.1 品质部负责不合格的发现,记录标识及隔离,组织处理不合格品。
3.2 制造部参与不合格品的处理。
3.3 供应部负责进料中不合格品与供应商的联络。
3.4 管理者代表负责不合格品处理的批准。
四、工作程序:1.喷涂种类、颜色与图纸要求及客户、我司、供应商三方确认的色板是否一致。
2.一般情况下,产品喷涂表面外观检查100%进行检验,检验方式依据本标准,特殊产品根据产品规格的具体要求检验。
3.外观检验项目是否有缺陷:如缩孔、针孔、杂质点、漏底、涂层厚度明显不均、流泪、预处理不良有锈、表面有污斑、不光滑、不平整、轻微桔皮、凹坑等。
五、非破坏性检验检验项目1.外观和颜色检验条件A 色板采用客户样件或经客户认可的签样。
色泽、颜色须符合设计图纸或与色板比较无明显差异。
光泽:使用光泽计来判定,入射角度60°,±5%误差为检验合格。
B 光源要求:北极昼光或室内高效能日光灯两光源(照明度约为1000流明)。
应在标准光源对色灯箱CAC-600箱内,以目视方法进行。
光照度通常在D65(特殊情况下用F/A,其次高标准要求时用CWF/TL84),背景颜色为中灰色。
C 目测距离:A级面为300mm,B等级面为500mm;C等级面为1000 mm。
对于微量杂质点及其它轻微缺陷通常在300MM处目视肉眼不明显为通过,特殊情况时视客户要求而定。
D. 检验方法:在眼睛距离等级面的标准处,以3m/min速度扫描检查。
按光源标准要求区分产品的等级面,所有等级面涂膜应无基材露底、剥离等缺陷,所有表面应无划痕、起泡、起皱、针孔,积粉等不良等现象2. 等级面划分标准:A 级面:装配后经常看到的外表面,如机柜的面板、机柜大门,机柜四周侧面,常人可视顶面与不需弯腰可视底面。
喷涂检验作业指导书 SIP
目视
MA
1.附着力测试:使用百格刀在样品的表面划出10 横10 纵,横纵
D
性耐测试
1mm,用指甲刮表面看是否有脱落现象,脱落达4B标准,超5%为不合格 。 2.硬度:要求2B铅笔与工件保持45°施加约1kg的力,向前移动
百格刀/ 2B铅笔
CR
10mm,选择不同的地方做5次涂层表面应无明显掉漆,掉粉等迹象。
目视
MA
5.异色;表面异色点≤φ0.5mm允许有一点,且颜色不可过于明 显。
目视
MA
6.针孔;素材沙孔≤φ0.2mm允许有一个,喷涂针孔≤φ0.2mm 允许5个且间距在5mm以上。
目视/点规
MA
B 结构 结构比对样品不可有断柱、缺口在顶部对比客户签样标准。
目视
MA
C 变形度 不可有扭曲變形,表面凹凸状参照样品检验。
项次 检验项目
检验标准
检验方法 判定
A
1
检验条件
检查场所为照度600~1300Lux白色光源下(光源和产品的距离:500~ 1500mm),无外光影响的场所。
目视
MA
2
检验标准
产品和检验员眼睛间的距离为500mm,从产品前方以30°~90°的角 度进行目视检查。
目视
MA
项次 检验项目
检验标准
检验方法 判定
1.包材不可变形,破损,标签签署需清晰。
目视
MI
E 包裝 2.出货标签需正确且不可缺少。
目视
MI
3.尾数需做实物及标签数量的确认。
目视
MA
登记人
核准:
审核:
制作:罗鹏鹏
1.颜色;产品检验首件颜色确认,是否与签样件一致
标准检验指导书(SIP) (格式模板)

图
示
品质履历及品质要记
图图1 4
图3
图图52
图2 图图图436
标准 检 验 指导书 Standard Inspection Procedure(SIP)
客户名称
产品名称
材质
模具编号
产品编号
模穴数
制程 检验频率
每2小时检查5模或每个形状各10PCS
项目
检验內容
检验依据 /方法
1
1.1表面无明显杂色、斑点、脏污及渗杂异物 、填充不足、变色等不良,产品颜色与样板 对比无明显偏差。(光源800-1000LUX,.时间 5S,距离30-40CM)
塑胶外壳检验 标准、样品/
目视/菲林
外 1.2加工毛边、批锋后产品不能有刀口,胶屑
观 、手印、划伤等不良缺陷。
塑胶外壳检验
标准、样品/
1.3需要做后工序喷油、丝印、电镀等加工的 目视/菲林
要注意出现的缺陷是否可以接受
包装 检验 缺陷 等级
MAJ
MAJ
MAJ
按照AOLMIL-STD-105E 抽样检验
2 结 2.1参照工程图纸及样板为准。 构
样品/图纸
MAJ
3 3.1折弯测试
测试作业指导 MAJ
功 能
3.2装配:与相关产品/配件进行装配,与样 品比对无明显断差/间隙,如客户没有要求, 断差/间隙则按我司标准≦0.2mm进行确认。
样品/图纸/塞 尺
MAJ
NO.
4
1
尺
寸2
尺寸标准 NO. 尺寸标准 4 5
检验工具 卡尺 卡尺
缺陷等级 MAJ MAJ
3
6
卡尺
MAJ
5 5.1包装按照订单要求包装。 要求
sip检验作业指导书
sip检验作业指导书1 SIP检验作业Session Initiation Protocol(SIP)检验作业是一项联机技术,它被用于在无线网络上收集,发送和接收网络数据。
SIP检验作业的目的是确保网络的安全和可靠性。
1.1 SIP检验作业部署SIP检验作业部署需要将流量变换器(TAP),数据采集机(DAC),服务器和客户端连接到网络。
TAP可以监控数据的流量,DAC可以采集网络中数据包的信息,服务器可以分析数据包和信息,客户端可以根据需求对数据包和信息进行更改。
1.2 SIP检验作业过程SIP检验作业的过程主要分为两个步骤:第一步,收集网络数据。
在这一步,TAP可以监控网络中数据包的流量,DAC可以收集网络数据包的内容,服务器可以存储有关数据包的信息,客户端可以请求数据,获得网络数据的详细信息。
第二步,发送网络数据。
服务器可以根据客户端发来的请求,将数据写入网络中,客户端可以再次访问网络数据,TAP和DAC可以继续跟踪或收集网络数据。
1.3 SIP检验作业的好处SIP检验作业有许多优点:* 降低网络故障率和失效率。
通过SIP检验作业,可以及时发现网络中可能存在的问题,有助于早期发现故障并确保网络的可用性。
* 提高网络安全性。
SIP检验作业可以监控网络中的流量,可以及时发现和应对网络攻击或恶意软件。
* 改善网络效率。
SIP检验作业可以帮助管理员发现和解决网络效率问题,提高网络使用效率。
1.4 结论SIP检验作业是一项复杂的任务,但它可以帮助管理员确保网络安全性和可靠性,提高网络使用效率,降低网络故障率和失效率。
SIP检验作业也是必不可少的,当网络出现问题时,可以帮助管理员及时发现并修复问题。
喷涂作业指导书
喷涂作业指导书1.0 前处理 1.1 检验对进入烤漆车间的产品进行检验以素材限度样本为准刮伤碰伤明显磨痕不良品要及时检出以免流入下工序1.2 清洗清除产品表面尘埃用去渍油清洗产品表面清洗不掉的隔离放置 1.3 吹气除去表面灰尘杂物用吹气枪对部品表进行除尘表面无灰尘残留 1.4 擦拭清除产品表面污渍水印用棉布头擦拭表面擦拭后表面光泽一致无污渍水印2.0 喷涂 2.1 有色涂装确认1、一经过确认颜色的涂料可直接喷涂,重新用涂料需再确认2、未确认的涂料需按样品或色卡确认并经过受入检验重复确认通过方可喷涂对部品表面进行喷涂 1、涂装色控制在限度样本内2、试作、试产数量要严格控制2.2 上挂部品挂入喷涂工装选用适合生产工序的工装防止上挂对部品的刮伤 2.3 烘干表面烘干温度:150度。
时间:40分钟严格控制温度、附着力、烘干色泽等3.0 成品检验 3.1 下挂烘干后成品下挂报纸包装防止部品刮伤3.2 检验成品检验 1、外观检验 2、附着力抽检 3、牙孔抽检4、检验员旁放置良品样品和主要不良品样品 5、检出各种喷涂以及其它原因造成的不良品以限度样本为准3.3 受入检验对一道检验进行抽检确认严格控制不良品的下一环节流通以限度样品为准3.4 包装入库良品经包装入库用报纸进行包装.4.0 不良品处理 4.1 未喷素材对素材的不良原因分类送整形车间返修处理素检以样品为准4.2 喷涂产品用天拿水脱漆处理经擦拭流入前处理工序备注:。
标准检验指导书(SIP)-(格式模板)
文件编号 /版本
本标准适用范围
注塑制程过程
图
示
品质履历及品质要记
图图1 4
图3
图图5 2
图2 图图图4 3 6
塑胶外壳检验 标准、样品/目
视/菲林
外 1.2加工毛边、批锋后产品不能有刀口,胶屑
观 、手印、划伤等不良缺陷。
塑胶外壳检验
标准、样品/目
1.3需要做后工序喷油、丝印、电镀等加工的
视/菲林
要注意出现的缺陷是否可以接受
包装 检验 缺陷 等级
MAJ
MAJ
MAJ
按照AOLMIL-STD-105E 抽样检验
2 结 2.1参照工程图纸及样板为准。 构
6
5.检查包装时是否按照订单要求包装。
7
8
图示 图图示示
深 深 圳 圳 市 市 超 超 人 人 实 实 业 业 有 有 限 限 公 公 司 司
S SH HE EN N
Z ZH HE EN N
M MI IN NB BO O
E EL LE EC CT T R RO ON NI IC CS S
C CO O. ., ,L LT T D D. .
客户名称
标准 检 验 指导书
Standard Inspection Procedure(SIP)
产品名称
材质
模具编号
产品编号
模穴数
制程 检验频率
每2小时检查5模或每个形状各10PCS
项目
检验內容
检验依据 /方法
1
1.1表面无明显杂色、斑点、脏污及渗杂异物 、填充不足、变色等不良,产品颜色与样板对 比无明显偏差。(光源800-1000LUX,.时间 5S,距离30-40CM)
sip和sop的作业指导书
sip和sop的作业指导书SIP (Senior Individualized Project) and SOP (Statement of Purpose) are two important components of academic assessment and application processes. In this article, we will explore the guidelines for completing these tasks and provide tips on how to approach them effectively.1. Introduction to SIP:The Senior Individualized Project (SIP) is a culmination of your academic journey, where you have the opportunity to delve into a subject of your choice and showcase your skills and knowledge. It is important to choose a topic that you are passionate about and that aligns with your future goals.2. Understanding the SOP:The Statement of Purpose (SOP) is a crucial document when applying for further studies or research positions. It allows you to express your motivations, aspirations, and how the program or institution you are applying to can help you achieve your goals. A well-crafted SOP can greatly enhance your chances of being accepted.3. Choosing the right topic for SIP:When selecting a topic for your SIP, consider your interests, strengths, and the resources available to you. It should be a topic that allows youto demonstrate your expertise and passion. Conduct thorough research to ensure that your topic is unique and hasn't been extensively explored before.4. Structuring your SIP:To ensure a coherent and organized SIP, it is important to follow a logical structure. Divide your project into sections such as introduction, literature review, methodology, analysis, and conclusion. Each section should have a clear purpose and contribute to the overall understanding of your topic.5. Writing the SOP:When writing your SOP, start with a compelling introduction that grabs the reader's attention. Clearly state your objectives, including why you are interested in the program or institution and how it aligns with your career goals. Provide specific examples of your experiences, skills, and achievements that demonstrate your suitability for the program.6. Showcasing your uniqueness:Both the SIP and SOP should highlight your individuality and what sets you apart from other candidates. Share personal anecdotes, experiences, and challenges you have overcome. This will make your application more memorable and give the admissions committee aglimpse into your character and potential.7. Language and style:Pay attention to your writing style and language choices. Use a varied vocabulary to express your ideas effectively. Avoid clichés and overly formal language, as they can make your writing sound robotic. Aim for a natural and engaging tone that captures the reader's attention.8. Proofreading and editing:Before submitting your SIP or SOP, proofread and edit your work meticulously. Check for grammar, punctuation, and spelling errors. Ensure that your sentences and paragraphs flow smoothly and coherently. Seek feedback from mentors, teachers, or peers to get valuable insights and suggestions for improvement.9. Conclusion:Completing a SIP and writing an SOP are essential tasks that require careful planning, research, and strong communication skills. By following the guidelines provided and infusing your own unique voice and perspective, you can create compelling and impactful documents that showcase your abilities and potential.Remember, these projects are opportunities to showcase your passion, knowledge, and skills. Approach them with enthusiasm anddedication, and let your personality shine through. Good luck with your SIP and SOP!。
涂装检查-外观检查-喷涂产品检验规范-SIP-规定
涂装检查-外观检查-喷涂产品检验规范-SIP-规定面:指组装成整机后的正前面、上表面(在使用过程能直接看到的表面)面:指组装成整机后的侧面(需将视线偏转45°~90°面:指组装成整机后的背面及底面(正常使用时看不到的背面及底面):在均匀颜色感觉空间中,人眼感觉色差的测试单位。
当△人与人之间的距离虽然摸不着,看不见,但的的确确是一杆实实在在的秤。
真与假,善与恶,美与丑,尽在秤杆上可以看出;人心的大小,胸怀的宽窄,拨一拨秤砣全然知晓。
人与人之间的距离,不可太近。
与人太近了,常常看人不清。
一个人既有优点,也有缺点,所谓人无完人,金无赤足是也。
初识时,走得太近就会模糊了不足,宠之;时间久了,原本的美丽之处也成了瑕疵,嫌之。
与人太近了,便随手可得,有时得物,据为己有,太过贪财;有时得人,为己所用,也许贪色。
贪财也好,贪色亦罢,都是一种贪心。
与人太近了,最可悲的就是会把自己丢在别人身上,找不到自己的影子,忘了回家的路。
这世上,根本没有零距离的人际关系,因为人总是有一份自私的,人与人之间太近的距离,易滋生事端,恩怨相随。
所以,人与人相处的太近了,便渐渐相远。
人与人之间的距离也不可太远。
太远了,就像放飞的风筝,过高断线。
太远了,就像南徙的大雁,失群哀鸣。
太远了,就像失联的旅人,形单影只。
人与人之间的距离,有时,先远后近;有时,先近后远。
这每次的变化之中,总是有一个难以忘记的故事或者一段难以割舍的情。
有时候,人与人之间的距离,忽然间近了,其实还是远;忽然间远了,肯定是伤了谁。
人与人之间的距离,如果是一份信笺,那是思念;如果是一个微笑,那是宽容;如果是一句问候,那是友谊;如果是一次付出,那是责任。
这样的距离,即便是远,但也很近。
最怕的,人与人之间的距离就是一句失真的谗言,一个不屑的眼神,一叠诱人的纸币,或者是一条无法逾越的深谷。
这样的距离,即便是近,但也很远。
人与人之间最美的距离,就是不远不近,远中有近,近中有远,远而不离开,近而不相丢。