
工 程 检 验 认 可 书
《公路工程竣(交)工验收办法实施细则》(交公路发〔2010〕65号)正式颁布

建价评合综并�级等量质程工定确�分评行进量质程工对�六�
同合该过超度长计累段路的 mm01 于大度深辙车程工面路 �二� 。稳失坡边高积面大、陷沉基路落段大的程工基路�一� 。格合为定确接直级等定评合综和级等量质程工收验工竣目项设 建�分得原按的分 57 足不�分 57 按的分 57 出超�分得定鉴的 前改整照按分得定鉴量质�良优为评得不量质程工段同合�后格 合改整�段同合的题问重严别特下以现出目项设建对 条九十第 57 于等于大且分 09 于小�良优为分 09 于等于大分评量质程工 。格合不为分 57 于小�格合为分
。�3 件附见�”书证收验工交
入列。作工收验工竣织组划计按并�划计收验工竣度年定制初年 于应门部管主输运通交级各�限权理管程工路公照按 条二十第 收验工竣 章三第 。理管护养排安时及应�程工收验工交过通对 条一十第 。改整成完期限位单 工施成责人法目项由 �题问留遗等陷缺量质程工的出提收验工交 。格合至直�改整工返应程工的格合不收验工交 条十第 。格合不为的分 57 于小�格合为的分 57 于等于大值分评量 质程工�格合不和格合为分定评级等量质程工收验工交 条九第 。一统应时算计分评在但�价同合标招用使可 �时定确未时暂价算结当�价算结用使则原额资投 �即。值均平 行进目项程工个整对人法目项由,后束结收验工交段同合各程工 权加的分评量质程工段同合各用采分评量质程工,定评量质程工
的一之分二度厚计设于小有或%09 于小率格合度厚砌衬 �缝裂全 安构结响影现出砌衬�显明不果效治处经水漏渗程工道隧�四� 。强补、固加过行进或要需构结力受要主梁桥大特�三� 。%5 的度长总道车段
cod.告报收验工交程工路公�4 件附 cod.书证收验工交�段同合�程工路公�3 件附 cod.录目案档工竣程工路公�2 件附 cod.法办定鉴量质程工路公�1 件附 �号 271〕8002〔字便公交�函的见意关有�稿见意求
LED制程检验指导书
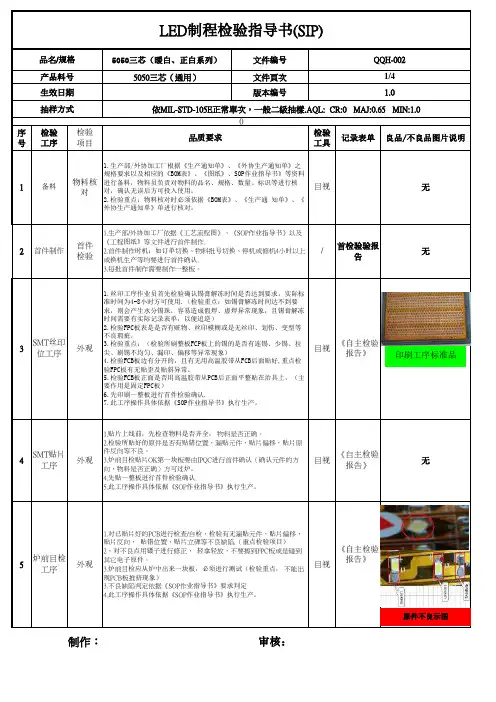
5050三芯(暖白、正白系列)文件编号5050三芯(通用)文件頁次版本编号/首检验验报告目视2 1.丝印工序作业员首先检验确认锡膏解冻时间是否达到要求,实际标准时间为4-8小时方可使用.(检验重点:如锡膏解冻时间达不到要求,则会产生水分锡珠,容易造成假焊、虚焊异常现象,且锡膏解冻时间需要有实际记录表单,以便追逆)2.检验FPC板表是是否有赃物、丝印模糊或是无丝印、划伤、变型等不良瑕疵。
3.检验重点:(检验所刷整板FCP板上的锡的是否有连锡、少锡、拉尖、刷锡不均匀、漏印、偏移等异常现象)4.检验FCB板边有分开的,且有无用高温胶带从FCB后面贴好,重点检验FPC板有无贴歪及贴斜异常。
5.检验FCB板正面是否用高温胶带从PCB后正面平整贴在治具上,(主要作用是固定FPC板)6.先印刷一整板进行首件检验确认.7.此工序操作具体依据《SOP作业指导书》执行生产。
外观SMT 丝印位工序3首件检验1.生产部/外协加工厂根据《生产通知单》、《外协生产通知单》之规格要求以及相应的《BOM表》、《图纸》、SOP作业指导书》等资料进行备料,物料员负责对物料的品名、规格、数量、标识等进行核对,确认无误后方可投入使用。
2.检验重点:物料核对时必须依据《BOM表》、《生产通 知单》、《外协生产通知单》单进行核对。
目视1良品/不良品图片说明记录表单无抽样方式1/41.0无依MIL-STD-105E正常單次,一般二級抽樣.AQL: CR:0 MAJ:0.65 MIN:1.0《自主检验报告》序号检验项目1.贴片上线前,先检查物料是否齐全, 物料是否正确。
2.检验所贴好的原件是否有贴错位置,漏贴元件,贴片偏移,贴片原件反向等不良。
3.炉前目检贴片OK第一块板要由IPQC 进行首件确认(确认元件的方向,物料是否正确)方可过炉。
4.先贴一整板进行首件检验确认.5.此工序操作具体依据《SOP 作业指导书》执行生产。
外观SMT 贴片工序LED 制程检验指导书(SIP)产品料号品质要求品名/规格生效日期QQH-0024目视《自主检验报告》无检验工序检验工具备料物料核对1.生产部/外协加工厂依据《工艺流程图》、《SOP作业指导书》以及《工程图纸》等文件进行首件制作.2.首件制作时机:如订单切换、物料批号切换、停机或修机4小时以上或换机生产等均要进行首件确认.3.每批首件制作需要制作一整板。
制程检验指导书
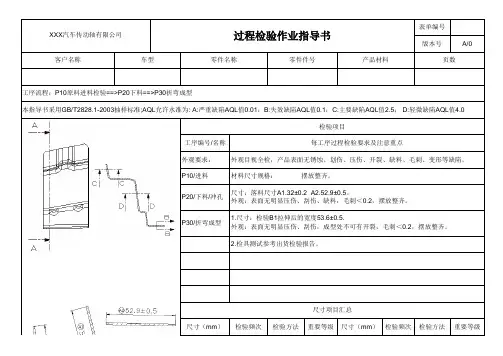
表单编号版本号
A/0
工序编号/名称外观要求:P10/进料P20/下料/冲孔
P30/折弯成型
尺寸(mm )
检验频次
检验方法
重要等级
尺寸(mm )检验频次
检验方法
重要等级
尺寸项目汇总
工序流程:P10原料进料检验==>P20下料==>P30折弯成型
本指导书采用GB/T2828.1-2003抽样标准;AQL 允许水准为: A:严重缺陷AQL 值0.01;B:失效缺陷AQL 值0.1;C:主要缺陷AQL 值2.5; D:轻微缺陷AQL 值4.0
检验项目
每工序过程检验要求及注意重点
外观目视全检,产品表面无锈蚀、划伤、压伤、开裂、缺料、毛刺、变形等缺陷。
材料尺寸规格: 摆放整齐。
尺寸:落料尺寸A1.32±0.2 A2.52.9±0.5。
外观:表面无明显压伤、刮伤、缺料,毛刺<0.2,摆放整齐。
1.尺寸:检验B1拉伸后的宽度53.6±0.5.
外观:表面无明显压伤、刮伤,成型处不可有开裂,毛刺<0.2,摆放整齐。
2.检具测试参考出货检验报告。
页数
XXX 汽车传动轴有限公司
过程检验作业指导书
客户名称
车型零件名称
零件件号
产品材料
A1=32±0.23PCS/2h卡尺
A2=52.9±0.53PCS/2h卡尺
B1=5.7±0.33PCS/1h卡尺
说明:重要等级分★---关键特性;☆---重要特性编制:批准:。
cnc检讨书
cnc检讨书篇一:数控撞刀检讨书篇一:数控车床操作时如何防止撞刀数控车床操作时如何防止撞刀撞刀是指刀具(包括刀架、拖板等)在移动过程中与工件、卡盘或尾座发生意外碰撞的机床事故,撞刀是数控车床操作新手最有可能发生的事故,一旦发生撞刀事故,轻者影响机床精度,重者造成机床损坏,必须引起操作者的高度重视。
为防止发生撞刀,建议应从操作工及程序编写二方面做好工作:操作工应注意以下几点:(1)经常检查车床限位挡块是否在正确位置,有否松动;(但应注意机床限位只能在行程极限位置处起到保护作用,由于刀具伸出位置的不同、工件毛坯大小不同等情况的存在,在大多数情况下,机床限位在加工过程中并不能有效起到防止撞刀的作用)。
(2)程序输入完成后必须仔细检查是否存在错误,避免因坐标数字输错而引起撞刀。
(3)正确对刀并设置刀补,注意z方向试切对刀时,必须注意对刀使用的z向零点应与编程使用的z向零点统一,避免因工件坐标系设置不统一而造成撞刀。
(4)开始阶段运行时,把快速倍率设置得慢一些(例如可设置到25%)。
(5)程序编好后应先进行单段调试,并把显示屏幕切换到能同时看到工件坐标系及正在执行的程序的页面。
(6)调试过程中随时注意当前绝对坐标值及下一个程序段的终点坐标位置以确定刀具将移动的距离,然后观察当前刀具位置至工件位置之间的距离,从而判断是否可能相撞,并请特别注意下面二点:★特别注意程序中第一个g00移动指令(及换刀以后的第一个g00移动指令),许多撞刀事故都发生在这一程序段,运行该程序段时请把左手放在《暂停》(《进给保持》)按钮处,必要时按下《暂停》。
★在不熟练的情况下,可把第一个g00坐标设置在离毛坯稍远处,接着用第二个g00定位到开始加工位置,以便在单段运行时及时发现问题。
★如下一程序段是换刀指令,必须考虑相关刀具的伸出长度,确信刀架转动时不会发生撞刀后,才可运行下一个程序段。
(7)gsk980系列产品对刀如使用g50设置坐标,必须注意回机械零点后有可能(根据系统参数设置而定)绝对坐标被恢复到初始值,从而导致意外发生。
机械加工制程检验规程

机械加工制程检验规程一、目的:根据公司在机械加工中批量生产的特点特制定此检验规程。
二、范围:适用于本公司自制零件各工序的检验。
三、具体检验项目如下:1、落料(数控冲,数控剪,冲床,俗称展开图):⑴确认其材质、板厚是否与图相符,我公司所使用的板材主要有冷轧钢板、镀锌钢板、不锈钢板、热轧钢板、镀锌花纹板、铜板、以及铝板应注意其表面要求是雾面,镜面还是拉丝面,不可搞错。
⑵外观1)有无毛边毛刺,锐角,划碰伤,接刀痕,锈蚀;2)面板类,板材在去除毛边时,要特别注意不可被打磨成斜面(四角);3)如果此产品下道工序须作拉丝处理那么板材表面的划碰伤及毛刺只要不是很明显的手感即可接收,如为镀锌、镀铬等不需喷塑的需保护;4)在下料时还应注意其板材是否平直,不可有明显的波浪状及滚辊印痕。
⑶尺寸检验必须将其四周及孔的毛边毛刺,接刀痕去除于净,并且要产品校平后才能进行测量,否则会影响对产品尺寸的测量及判断。
⑷摆放及保护是否合理此方面主要依据作业指导书上的要求执行检验,要求贴膜保护,用隔板隔离的一定要遵照执行,如果工件摆放过高,四角要用透明打包胶带包好,以免在运输过程中发生倒塌及碰撞,损坏工件表面。
⑸现场有无作自检记录,记录是否真实,写的是否规范等。
⑹上述检验项目不可漏掉任何一项,当全部合格时方可下转。
2、数控折弯,冲床成型。
⑴确认其材质,板厚是否与图相符;⑵外观:表面有无明显之折痕,变形,折斜,划碰伤,接模痕等不良;⑶角度:每一刀的角度依图面清楚进行检测,对于折弯角度较复杂要求较高的工件,可做检具加以控制;⑷方向:在看折弯方向时先弄清楚图面要求的是什么视图方法(第一角,第三角还是机械视图)当发生折弯成型后毛边在正面一定要对折弯方向重新进行确认是否折反。
⑸尺寸:1)依图量测所有折弯尺寸;2)重点尺寸(图纸提示,有特殊标注或标有公差的尺寸)应予以重点控制,特别是那些不易测量,客户有投诉过的重点尺寸一定要设计检具进行控制;3)对不重要的尺寸如加强筋,工艺加强尺寸只要与图纸无太大的差别即可。
质量检讨书
质量检讨书质量检讨书1尊敬的公司领导:今年的x月x日,根据公司统筹安排,我生产车间对新开发产品“海带笋片”进行投料试生产。
生产按原工艺、配方操作一切正常,当时自感生产无缺陷、漏洞。
对即将进入市场的新开发产品报有很大的信心与希望。
x月x日,当听说该产品因为产品含沙,影响咀嚼的产品质量事故时,心里当时就懵了。
新产品,第一次进入市场,出现这样的质量事故,作为一线生产管理主要负责人,我有不可推卸的主要责任。
当天我对“海带笋片”的生产工艺进行了细致的梳理、分析对各个生产环节进行了经验判断,得出以下几点形成事故的主要原因。
第一,缺乏对原材料物理特性的了解。
第二,没有针对性的对各个生产环节制定相应的操作规程。
第三,生产过程中没有对各个工序质量进行监督、检验。
第四,对成品存在惰性心理。
这次的产品质量事故由于我管理的原因,造成商品市场退货,给公司造成了巨大的经济损失,给该地区的销售增加了困难,同时影响了公司的品牌形象。
为维护公司形象,健全生产车间的规章制度,规范员工对产品质量的责任心,树立产品质量安全从我做起的意识,我个人决定对自己处于200元的产品质量责任罚款,望公司予以接受,择期执行。
通过这次产品质量事故,我必须要对自己的管理工作制定一个更高的发展目标,同时加大对员工进行食品质量安全教育、培训力度。
对各个岗位制定详细的岗位工作指导书,做到“制定上墙,责任到人”,努力把产品质量、职工素质提到一个更高,更稳定的发展方向。
使产品质量有一个更高、更稳定的目标要求。
在此感谢公司对我的信任与关怀,请公司领导看我以后的工作行动吧!此致敬礼!检讨人:xxx20xx年9月27日质量检讨书2尊敬的单位领导:我作为一名产品终检,在过去一段时间以来始终没有认真做好本职工作,对于一些产品质量的检测工作做得不到位,导致了次品大量流出,严重地影响了公司的产品生产效率。
其中一批次产品销售出去,造成了顾客投诉,又严重影响了公司声誉。
对此,我感到非常的懊恼与后悔。
产品质量检讨书11篇
产品质量检讨书11篇产品质量检讨书1尊敬的__:事由:下午3:45,因车间班组换班,例行到车间抽测助磨剂流量。
抽测完毕后到码头查看灰船打灰进度,正好遇见周师傅开车到后面仓库。
因前些日子刚拿到驾照,出于对驾驶汽车的好奇,就央求周师傅把车借我开一开。
周师傅看我已经拿到驾照,便答应只从后面开到前面停车场。
在进前门时,遇到左拐盲区,撞倒一开摩托车驾驶员,所幸人身暂无伤处,摩托车的几处塑料挡板被撞坏。
首先,我要向公司领导和同志们道一声:“对不起!”是我辜负了领导和同志们对我的信任和重托,没有始终将安全工作放在第一位,给单位和个人都造成了损失和伤害,在此,我必须向公司领导和同志们作出深刻检讨,必须永远牢记这次血的教训。
我诚恳接受处领导对我的任何处罚。
对这次事故,我进行了深刻的反思,导致这次事故主要有以下几个方面的原因:一是公车私用,擅自行动。
我没有时刻牢记公司的车辆管理制度,自己把握不住自己的行为,不向领导报告,擅自动车,做出了公车私用的举动。
二是思想麻痹,安全意识差。
认为自己刚拿到驾照,开车平稳,这种认识使自己产生了麻痹思想,安全制度规定流于形式,停留在口头上,并没有真正在心中留下深刻的烙印,为自己发生交通事故埋下了祸根。
三是思想懈怠。
没有考虑到左侧也可能会有情况发生,看着前面路况良好,便急于寻找停车位。
这次事故事,对前方公司门口即将出现的左拐车辆,没有及时、准确地作出判断,没有采取妥善、有效的措施,一时的侥幸心理、疏忽大意终于酿成了大祸。
今后,我将认真吸取这次深刻教训,务必做到以下:1、自觉学习和遵守交通安全管理法律、法规和政策规定,严格执行公司的车辆管理规章制度,牢固树立安全第一的思想,将所有隐患都消灭在萌芽状态,尽最大努力杜绝交通事故的发生。
2、认真学习和钻研业务知识,努力提高自身业务水平,踏踏实实工作,努力做好本职工作,尽可能弥补自己给单位带来的不良影响和损失。
检讨人:__x____年__月__日产品质量检讨书2尊敬的公司领导:近段时间公司的产品质量总出现问题我深感不安,也在一直反思为什么质量会出现这么多的问题,不管是什么原因我的工作还是有问题的,通过近段时间的反思发现自己对质量的认识还不够深。
电梯工程施工质量验收规范(GB50310-2002)
本规 范 以建 设 部提 出 的 “ 验 评 分 离 、 强 化 验 收 、 完 善 手 段 、 过 程 控 制 ” 为指 导方 针 ; 以 《建 筑 工 程 施 工 质 量验 收 统 一 标 准 》 为准 则 ; 把 电梯 安装 工 程 规 范 的质 量 检 验 和 质 量 评 定 、 质 量验 收 和施 工 工 艺 的 内容 分 开 , 将可 采 纳 的检 验和验 收 内容修订成本规 范相应条 款 ; 强 化 电梯 安 装 工 程 质 量 验 收 要 求 , 明确验 收检验项 目, 尤其 是把涉及 到 电梯 安 装工 程 的质 量 、 安全及环 境保 护等方 面 的 内容 , 作为主控 项 目要求 ; 完善设 备进场验 收 、 土 建 交 接 检 验 、 分项 工 程 检 验 及 整机 检 测 项 目, 充分 反 映 电梯 安装工 程 质 量 验 收 的条 件 和 内容 , 进 一 步提 高各 条 款 的科 学 性 、 可 操 作 性 , 减 少人为 因素 的干扰和 观 感评价 的影 响 ; 施 工 过 程 中 电梯 安 装 单 位 内部 应 对 分 项 工 程 逐 一 进 行 自检 , 上 一 道 工 序 没 有 验 收 合 格 就 不 能 进 行 下 一 道 工 序 施 工 ; 在确 保 电梯 安 装工 程 质 量 的前 提 下 , 考 虑 电梯 安 装工 艺及 电梯 产 品 的技 术 进 步 , 以使 本 规 范 能 更 好 地 反 映 电梯 安 装 工 程 的质 量 。
…
…
…
…
9
轿厢 …
…
…
…
…
…
没有按规定程序请假的检讨书(模板16篇)
没有按规定程序请假的检讨书(模板16篇)(经典版)编制人:__________________审核人:__________________审批人:__________________编制单位:__________________编制时间:____年____月____日序言下载提示:该文档是本店铺精心编制而成的,希望大家下载后,能够帮助大家解决实际问题。
文档下载后可定制修改,请根据实际需要进行调整和使用,谢谢!并且,本店铺为大家提供各种类型的经典范文,如职场文书、公文写作、党团资料、总结报告、演讲致辞、合同协议、条据书信、心得体会、教学资料、其他范文等等,想了解不同范文格式和写法,敬请关注!Download tips: This document is carefully compiled by this editor. I hope that after you download it, it can help you solve practical problems. The document can be customized and modified after downloading, please adjust and use it according to actual needs, thank you!Moreover, this store provides various types of classic sample essays for everyone, such as workplace documents, official document writing, party and youth information, summary reports, speeches, contract agreements, documentary letters, experiences, teaching materials, other sample essays, etc. If you want to learn about different sample formats and writing methods, please pay attention!没有按规定程序请假的检讨书(模板16篇)检讨书是通过书面形式对自己的错误和过失进行反思和总结,以期得到进步和改变。
芯线押出制程检验要点确认书
MIN
每轴
Ac=0 Re=1
目视
检验区
Re=1: 当检查发现问题时,可当场要求作业员处理,处理完成后作业员再生产
2
文件修订履历
版本
修订内容
修订页次 修订日期 修订人
审核
3
版本
修订履历
修订日期 主 办 审 核 核 准
01 修订文件封面用纸
(总页数:9 页) 2020/1/30
核准
审核
主办
表单编核号:002准/版次:01 审
核
主办
表单编号:002/版次:01
发行单位 发文行件封单面位
1
略图(一) :
图示(二): 良品
不良品
絕緣
導體
1.适用范围:电缆电缆制造部芯线押出,制成检验适用之
目视
检验区
6
偏 无特别规定时依(图示二)判定,有要 MAJ 0.5M
心 求时依工程图要求; 同心度 90%以上
1 小时
Ac=0 Re=1
投影仪 检验区
火花 依《电气绝缘测试参数对照表》 之
7
CRI 连续
试验 耐压值要求 100﹪火花测试
全部
Ac=0 Re=1
火花试 验机
检验区
8 排位 排线平整、排线对称
芯线押出制程检验规范
文件名称:
文件编号:
芯线制程检验规范
本文件发行 管理代文表件名模称具:部 生 技 部 电镀部
文件编号:
时厂内受文 品保部 注 塑 部 制 造 部
冲压部
单位 (由本主文办件单位发勾行
品管部 资 材 部 管理代表 模 具 部
开发部 生技部
生管课 电镀部
选时受文厂单内位)受文