
表面粗糙度的三个评定参数
表面粗糙度的三个评定参数
一、介绍
表面粗糙度是衡量物体表面粗细程度的参数,对于很多行业来说都是十分重要的质量指标。
在工业制造、建筑材料、土木工程等领域,粗糙度的评定参数对于保证产品质量、提高工程效率具有重要意义。
本文将介绍表面粗糙度的三个评定参数,包括使用范围、计算方法以及实际应用。
二、RMS粗糙度
RMS(Root Mean Square)粗糙度被广泛应用于表面粗糙度的评定中。
RMS粗糙度是指表面粗糙度的均方根值,通过测量垂直于表面方向上的高度差来计算。
1. 计算方法:
1.选取一小块表面区域;
2.将该区域的高度值减去表面均值,得到各点的高度差;
3.对高度差的平方求和;
4.将求和结果除以测量区域的面积;
5.取结果的平方根,即为RMS粗糙度。
2. 应用领域:
RMS粗糙度广泛应用于汽车、航空航天等工业领域,用于评估零件的表面质量。
在生产过程中,根据RMS粗糙度的标准进行检测和筛选,可以保证零件的质量符合要求,提高生产效率和产品可靠性。
三、Ra粗糙度
Ra(Roughness average)粗糙度指表面高度差的平均值,常用于描述表面粗糙度的平均水平。
1. 计算方法:
1.选取一小段表面轨迹;
2.计算轨迹上各点的高度差;
3.将高度差的绝对值累加;
4.将累加结果除以轨迹长度;
5.得到的结果即为Ra粗糙度。
2. 应用领域:
Ra粗糙度常用于机械工程、船舶制造等领域,用于评估零件表面的加工质量。
根
据Ra粗糙度的要求进行表面加工,可以保证零件与零件之间的配合接触面积更大,提高零件的使用寿命和性能。
四、Rz粗糙度
Rz(Average maximum height)粗糙度表示单位长度内最大凹凸高度的平均值,常用于对表面粗糙度的极值进行评定。
1. 计算方法:
1.选取一小段表面轨迹;
2.在轨迹上找到最高点和最低点;
3.计算最高点和最低点之间的高度差;
4.同样方法找到其它最高点和最低点,累加高度差;
5.将累加结果除以轨迹长度;
6.得到的结果即为Rz粗糙度。
2. 应用领域:
Rz粗糙度主要应用于建筑材料、涂层、电子产品等领域,对表面光洁度要求较高。
通过控制Rz粗糙度的标准,可以保证涂层的附着力,提高产品的质量和使用寿命。
五、总结
表面粗糙度的评定参数对于很多行业来说都是非常重要的参数。
RMS粗糙度、Ra粗糙度和Rz粗糙度是常用的评定指标,它们各自具有不同的计算方法和应用领域。
在实际应用中,根据不同情况选择合适的评定参数进行表面粗糙度的检测和优化,可以保证产品质量、提高工程效率,同时也能满足不同行业的需求。
通过深入研究和理解表面粗糙度的三个评定参数,可以为相关行业的技术改进和产品设计提供有力的支持。
粗糙度对比Ra、Rz、RMS、国内外标准对照

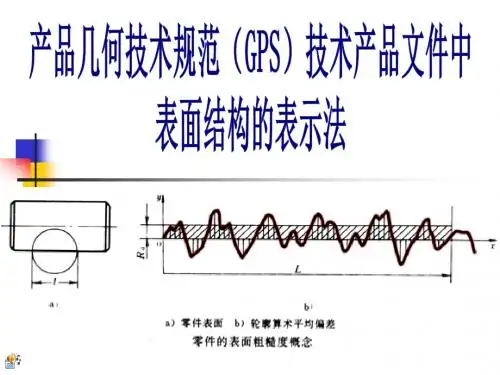
表面粗糙度高度参数有3种:1.轮廓算数平均偏差:轮廓算数平均偏差Ra是指在取样长度L内,被测轮廓上各点到基准线的距离Yi的绝对值的算数平均平均值。
2.微观不平度十点高度:微观不平度十点高度Rz是指在取样长度L内,被测轮廓上五个最大轮廓峰高Ypi的平均值与五个最大轮廓谷底Yvi的平均值之和。
3.轮廓最大高度:轮廓最大高度Ry是指在取样长度L内,被测轮廓的峰顶线与轮谷线之间的距离。
表征微观不平度高度特性的评定参数Ra、Rz、Ry的数值愈大则表面越粗糙。
在高度评定参数中,Ra的概念颇为直观,Ra值反应实际轮廓微观几何形状特性的信息量最大,且Ra值用触针式电动轮廓仪测量比较容易。
因此对于光滑表面和半光滑表面,普遍采用Ra作为评定参数。
但受测量仪器的限制,极光滑和极粗糙的表面不能用Ra评定。
评定参数Rz的概念较为直观,Rz值通常用非接触式的光切显微镜测量。
但Rz值只反应取样长度内峰高和谷底的十个点,不能反应峰顶的尖锐和平顿的几何形状特性,因此Rz值不如Ra值反应得微观几何形状特性全面。
评定参数Ry的概念简单,Ry值得测量方便,但Ry值不及Rz、Ra值反应的微观几何形状特性全面。
Ry值与Ra、Rz值连用控制微观不平度的谷深用来评定某些不允许出现较大加工痕迹和受交变应力作用的表面。
RMS值实际就是有效值,就是一组统计数据的平方的平均值的平方根。
因为RMS系统是英制单位一般的有:RMS*25.4/1000=RA举例:RMS64 = 64*25.4/1000= RA 1.6几个常用的如下:RMS250 = RA6.4RMS125 = RA3.2RMS64 = RA1.6RMS32 = RA0.8表面粗糙度外国与中国标准对照N1--0.025um;N2--0.05um;N3--0.1um;N4--0.2um;N5--0.4um;N6--0.8um;N7--1.6um;N8--3.2um;N9--6.3um;N10--12.5um;N11--25um;日本表面粗糙度的老标准。
表面粗糙度的评定参数

• 选择原则:一般按五个取样长度来确定。 4.轮廓中线m:是评定表面粗糙度数值的基准线。具有几
何轮廓形状与被测表面几何形状一致,并将被测轮廓加 以划分的线。类型有: • (1)最小二乘中线:
使轮廓上各点的轮廓偏转距y(在测量方向上轮廓上 的点至基准线的距离)的平方和为最小的基准线。
准面1相接触,基准面采用光学玻璃制成的平面或圆弧面,并相对被测表面或工作台面定
位,从而使传感器运行的轨迹依赖于这个参考基准面,根据被测表面的外形作直线或某一 曲率的圆弧线运动。这时触针所描绘的将是包括粗糙度、波纹度相形状误差在内的实际表 面轮廓图形。这种方法对拖动传感器运行的驱动机构(导轨)没有严格要求。
Ry y p max yv max
表面粗糙度的三个水平参数: 轮廓微观不平度的平均间距Sm 轮廓单峰平
均间距S 轮廓支承长度率tp
图4-4 表面粗糙度的水平参数
4.轮廓微观不平度的平均间距Sm
❖ 含有一个轮廓峰和相邻轮廓谷的一段中线长度Sm (图4-4),称为轮廓微观不平度间距。
Sm
1 n
直线,寻头
• 上下位移量非常小加固9—14(a)所示。但若轮廓哆距增大PS头的垂盲位移变化亦将随着增大,直到 它完全和触
• 针同步地作上下运动,如图L14(b).<c)所示,此时圆弧形导头显然E个适用。
•
由于e6针和导头不可能在表面的同一点上接触(不能同袖),因此综合其结果*除了幅度变化LJ
外,还取决于
实际轮廓图
横向实际轮廓图
2.取样长度l:用于判别和测量表面粗糙度时所规定的一段基
准线长度。 • 量取方向:它在轮廓总的走向上。 • 目的:限制和削弱表面波度对表面粗糙度测量结果的影响
表面粗糙度的测量方法

双管实显用微文档镜视场图
双管显微镜
实用文档
光切实显用微文档镜读数
❖ (2)定度:
在光切显微镜上,把确定测微目镜的鼓轮上每小格所对 应的被测峰谷高度值的过程叫作“定度”。(h= a/2V)
定度首先是求物镜的放大倍率。求物镜放大倍率的方法 是用一个标准刻线尺(通常为专用附件,刻度间隔为 0.01mm,共101条刻线)来测定各个物镜的实际放大率。 如图4-8所示,物镜放大率为:
3.评定长度L : 评定轮廓所必须的一段长度,它包括一个或数个取样长 度。
❖ 目的: 为充分合理地反映某一表面的粗糙度特征。 (加工表面有着不同程度的不均匀性)。
❖ 选择原则:一般按五个取样长度来确定。 4.轮廓中线m:是评定表面粗糙度数值的基准线。具有几
何轮廓形状与被测表面几何形状一致,并将被测轮廓加 以划分的线。类型有: ❖ (1)最小二乘中线:
1.光切法原理:
所谓光切法就是用一狭窄的扁平光 束以一定的倾斜角照射到被测表面上, 光束在被测表面上发生反射,将表面微 观不平度用显微镜放大成象进行观测的 方法。图4-5是光切法的测量原理图。
图4-5 光切原理
❖ 若倾斜角取45°,则得: h’=h/cos45°
❖ 若观测显微物镜的倍数V,则: N=Vh’
式h=N/(Vcos45°)中有无理数,计算、使用不便,在仪 器设计时采用机械方法加以有理化 ,其方法如图4-7所 示。此时:
h= a/2V
式中: a—用仪器测微目镜瞄准峰谷象高度N(图4-7 中十字线位置I与II)时两次读数差值; h—表面粗糙度的某一峰谷高度; V —所选用物镜的放大倍数。 双管显微镜
测量精度
❖ 方法精度 ❖ 仪器精度 ❖ 影响因素 ❖ 改善精度的措施
最新国家标注:表面粗糙度
1/28/2016
有关检验规范的基本术语
取样长度l:评定表面粗糙度所规定的一段基准线长度。 应与表面粗糙度的大小相适应。规定取样长度是为了 限制和减弱表面波纹度对表面粗糙测量结果的影响, 一般在一个取样长度内应包含5个以上的波峰和波谷。 (标准见书P108 表5-1。) 评定长度 ln:为了全面、充分地反映被测表面的特性, 在评定或测量表面轮廓时所必需的一段长度。评定长 度可包括一个或多个取样长度。表面不均匀的表面, L L L L L 宜选用较长的评定长度。 n 评定长度一般按5个取样长度来确定。
1/28/2016
评定表面结构常用的参数(三大参数)
轮廓参数( 由 GB/T35052000 定义)
图形参数( 由 GB/T18618- 2002 定义)
支承率 曲 线 参 数 ( 由 GB/T18778.2- 2003
和 GB/T18778.32006 定义) 。 其中轮廓参数是我国机械图样中目前最常用的, 轮廓算术平均偏差 Ra、轮廓最大高度 Rz 中的两 个高度为最多。粗糙度轮廓也称 R 轮廓。
基准线
1/28/2016
(1) 取样长度和评定长度
取样长度——测量表面粗糙度轮廓时,测量限 制的一段足够短的长度,以限制或减弱波纹度、 排除形状误差对表面粗糙度轮廓测量的影响。
评定长度默认为 5 个取样长度, 否则应注明
个数。 例如Rz0.4、Ra3 0.8、Rz1 3.2 分别表示评 定长度为 5 个( 默认) 、3个、1 个取样长度。
当应用最大规则(默认传输带)时参数的注法
双向极限的注法
加工工艺和表面粗糙度要求的注法
1/28/2016
表面粗糙度的主要评定参数
表面粗糙度的主要评定参数表面粗糙度是表面几何特征的量化描述,它是评定物体表面的光洁程度或粗糙度的重要参数。
表面粗糙度的主要评定参数有:粗糙度高度参数、波动参数、曲率参数、光谱参数等。
1.粗糙度高度参数:用于衡量表面在垂直方向上的高度差异。
常用的参数有Ra(平均粗糙度)、Rz(十个最大峰值间距平均)和Rq (平均底部谷值深度)等。
Ra是最常用的参数,它表示单位长度上表面高度正负偏离平均值的平均值。
粗糙度高度参数描述表面的平均粗糙度水平和表面上峰谷起伏的平均水平。
2.波动参数:用于衡量表面在平行方向上的高度变化,即表面的波动性。
常用的参数有Wt(材料垂直方向上的峰谷间距离的累积概率函数平方差的开方)和Wm(表面除了比还高和比较低的部分的峰和谷外,其他部分的峰谷间距离平均值)等。
波动参数较好地反映了表面起伏的统计性质。
3.曲率参数:用于描述表面的曲率特性。
常用的参数有Rt(表面曲率的方根的平均值)和RPC(表面法线方向与某一指定方向的夹角的标准差)等。
曲率参数描述表面的弯曲性、蜂窝状程度和不规则程度。
4.光谱参数:用于描述表面的频率成分。
常用的参数有Amplitude-Peak(表面高度变化的最大峰-谷差)、Spectral-Centrod (颜色信息的分布中心)、Slope-RM(表面斜率的均方根的标准差)等。
光谱参数主要从自相关函数、功率谱或相关性配分函数得到,它用于衡量表面上各种高度波动的频率成分。
这些评定参数并不是孤立存在的,它们之间存在关联性。
评定表面粗糙度时,需要综合考虑多个参数的相互作用,以全面、准确地描述表面的粗糙度特征。
同时,不同种类的物体表面可能需要选择不同的评定参数。
例如,在工业领域,常用的评定参数是Ra和Rz;在光学领域,常用的评定参数是RPC和Amplitude-Peak。
总之,表面粗糙度的主要评定参数有粗糙度高度参数、波动参数、曲率参数和光谱参数。
通过综合考虑这些参数的结果,可以更准确、全面地描述表面的粗糙度特征,为工业生产、科学研究等领域提供有力的参考依据。
表面粗糙度的评定参数及其数值的选用
12.5 12.5
图5-16 表面粗糙度代号注法
3.2 30º 3.2
3.2 30º 3.2
图5-17 表面粗糙度在图样上的标注
3.2 3.2
C×45º
3.2 0.4
φ
1.6 1.6
φ
3.2 M
12.5
φ
12.5
表面粗糙度重复表面的注法
a
c)
tp70%、C50%
a
a
b)
Sm0.05max
d)
tp70%min、C50%
其他各项规定的标注.2
③、加工纹理方向、加工方法的标注
纹理方向符号见表5-9。
铣
a
a
⊥
表5-15 表面加工纹理的标注
二、表面粗糙度要求的图样标注
表面粗糙度符号、代号一般标注在可见轮 廓线、尺寸界线、引出线或其延长线上, 见图5-16、5-17。
各种加工方法对应表面粗糙度见表5.6。 ⑴、满足使用要求的前提下,尽量选用较
大的粗糙度数值。 ⑵、同一零件,工作表面比非工作表面粗
糙度值小。 ⑶、摩擦表面比非摩擦表面、滚动摩擦比
滑动摩擦表面粗糙度值小。
参数值的选择.1
⑷、运动速度高、单位压力大的摩擦表面, 比速度低、压力小的表面,Ra数值小。 受交变载荷的表面及易引起应力集中的 部分(圆角、沟槽等),Ra数值小。
表5-4 轮廓微观不平度的平均间距Sm和轮廓的单 峰平均间距S的数值mm
0.006
0.1
1.6
0.0125
0.2
3.2
Sm 、S
0.025
0.4
6.3
最新国家标注:表面粗糙度
表面粗糙度对零件性能的影响
影响零件的耐磨性。 影响配合性质的稳定性。 影响零件的疲劳强度。 影响零件的抗腐蚀性。 影响零件的密封性。 对零件的外观、测量精度、表面光学性
能、导电导热性能和胶合强度等也有着 不同程度的影响。
12/20/2019
有关检验规范的基本术语
12/20/2019
图8 大多数表面有相同表面 结构要求的简化注法(一)
图9 大多数表面有相同表面结构要求的简化注法(二)
12/20/2019
图10 在图纸空间有限时的简化注法
多个表面有共同要求的注法
图10 在图纸空间有限时的简化注法
12/20/2019
11
只用表面结构符号的简化注法
图
多 个 表 面 结 构 要 求 的 简 化 标 注
12/20/2019
图7 圆柱和棱柱的表面结构要求的注法
有相同表面结构要求的简化注法
如果在工件的多数( 包 括全部) 表面有相同的 表面结构要求时, 则其 表面结构要求可统一标 注在图样的标题栏附近。 此时, 表面结构要求的 符号后面应有: 在圆括 号内给出无任何其它标 注的基本符号, 不同的 表面结构要求仍应直接 标注在图形中, 如图 8 所示。
12/20/2019
双向极限的注法
12/20/2019
加工工艺和表面粗糙度要求的注法
镀覆和表面粗糙度要求的注法
垂直于视图所在投影面的表面纹理方向的注法
12/20/2019
5 表面结构要求在图样中的注法
图1 表面结构要求的注写方向
12/20/2019
标注在轮廓线上或指引线上
表面结构的注写和读取方向与尺寸的注写和读取方向一 致。表面结构要求可标注在轮廓线上, 其符号应从材料 外指向并接触表面, 如图 2 所示。必要时, 表面结构也 可用带箭头或黑点的指引线引出标注, 如图 3 所示。
表面粗糙度的评定
表面粗糙度的评定表面粗糙度的评定表面粗糙度的评定对于具有表面粗糙度要求的零件表面,加工后需要测量和评定其表面粗糙度的合格性。
1. lc滤波器(lc profile filter)lc滤波器是指确定粗糙度与波纹度成分之间相交界限的滤波器2. ls滤波器(ls profile filter)ls滤波器是指确定存在于表面上的粗糙度与比它更短的波的成分之间相交界限的滤波器。
3.原始轮廓(primary profile)原始轮廓是指在应用短波长滤波器ls之后的总的轮廓。
4.粗糙度轮廓(roughness profile)粗糙度轮廓是对原始轮廓采用lc滤波器抑制长波成分以后形成的轮廓。
这是故意修正的轮廓。
以下所涉及到的轮廓,若无特殊说明,均指粗糙度轮廓。
评定基准为了合理、准确地评定被测表面的粗糙度,需要确定间距和幅度两个方向的评定基准,即取样长度、评定长度和轮廓中线。
1. 取样长度(lr )取样长度是指用于判别被评定轮廓不规则特征的X 轴向上的长度,即测量和评定表面粗糙度时所规定的X 轴方向上的一段长度,取样长度在数值上与lc 滤波器的标志波长相等。
X 轴方向与间距方向一致。
规定取样长度的目的是为了限制和减弱被测表面其它几何形状误差,特别是表面波纹度对测量、评定表面粗糙度的影响。
表面越粗糙,取样长度就越大。
2. 评定长度ln(evaluation length)用于判别被评定轮廓的X 轴方向上的长度。
由于零件表面粗糙度不一定均匀,在一个取样长度上往往不能合理地反映整个表面粗糙度特征,因此,在测量和评定时,需规定一段最小长度作为评定长度。
评定长度包含一个或几个取样长度,如图4-2 所示。
一般取ln =5lr ,如被测表面均匀性较好,测量时可选ln <5lr ;均匀性差的表面,可选ln >5lr 。
3. 轮廓中线(mean lines)用轮廓滤波器lc 抑制了长波轮廓成分相对应的中线。
即具有几何轮廓形状并划分轮廓的基准线。
表面粗糙度定义
表面粗糙度的国家标准主要术语及定义(1)表面粗糙度取样长度l取样长度是用于判断和测量表面粗糙度时所规定的一段基准线长度,它在轮廓总的走向上取样。
(2)表面粗糙度评定长度Ln由于加工表面有着不同程度的不均匀性,为了充分合理地反映某一表面的粗糙度特性,规定在评定时所必须的一段表面长度,它包括一个或数个取样长度,称为评定长度Ln。
(3)表面粗糙度轮廓中线m轮廓中线m是评定表面粗糙度数值的基准线。
评定参数及数值国家规定表面粗糙度的参数由高度参数、间距参数和综合参数组成。
表面粗糙度高度参数共有三个:(1)轮廓算术平均偏差Ra在取样长度l内,轮廓偏距绝对值的算术平均值。
(2)微观不平度十点高度Rz在取样长度内最大的轮廓峰高的平均值与五个最大的轮廓谷深的平均值之和。
(3)轮廓最大高度Ry在取样长度内,轮廓峰顶线和轮廓谷底线之间的距离。
表面粗糙度间距参数共有两个:(4)轮廓单峰平均间距S两相邻轮廓单峰的最高点在中线上的投影长度Si,称为轮廓单峰间距,在取样长度内,轮廓单峰间距的平均值,就是轮廓单峰平均间距。
(5)轮廓微观不平度的平均间距Sm含有一个轮廓峰和相邻轮廓谷的一段中线长度Sm i,称轮廓微观不平间距。
表面粗糙度综合参数(6)轮廓支承长度率t p轮廓支承长度率就是轮廓支承长度n p与取样长度l之比。
工件表面粗糙度是数字越小表面越光滑吗?数字的单位是um,看下面的参数可以知道数值越小工件表面越光滑表面粗糙度参数共有3个分别是Ra Rz RyRa 在取样长度内,轮廓偏距绝对值的算术平均值Rz 在取样长度内最大的轮廓峰高的平均值与五个最大的轮廓谷深的平均值之和Ry 在取样长度内,轮廓峰顶线和轮廓谷底线之间的距离顺便说一下表面粗糙度的表示方法:如果粗糙度表示符号是一个对号,里面加小短横,意思是通过加工的方法获得的表面粗糙度如果粗糙度表示符号是一个对号,里面加小圆圈,意思是非加工表面的粗糙度如果粗糙度表示符号是一个对号,里面什么也没有,意思是表面粗糙度无论用什么办法获得都可以如果图面没标注粗糙度选用Ra 还是Rz 还是Ry 的情况下应选用Ra.旧标准是级数越高越光洁,新标准是标注数字越小越光洁.(RMS)微粗糙度表面粗糙度是影响表面的物理和化学性能的重要因素。
表面粗糙度评定参数ra和rz的含义是什么
01什么是表面粗糙度?在技术交流中,很多人习惯使用“表面光洁度”指标。
其实,“表面光洁度”是按人的视觉观点提出来的,而“表面粗糙度”是按表面微观几何形状的实际提出来的。
因为要与国际标准(ISO)接轨,国标中早已不再使用“表面光洁度”这个表达术语,正规、严谨的表达均应使用“表面粗糙度”一词。
表面粗糙度是指加工表面具有的较小间距和微小峰谷的不平度。
其两波峰或两波谷之间的距离(波距)很小(在1mm以下),它属于微观几何形状误差。
具体指微小峰谷Z高低程度和间距S状况。
一般按S分:S<1mm 为表面粗糙度1≤S≤10mm为波纹度S>10mm为f 形状02表面粗糙度形成因素表面粗糙度一般是由所采用的加工方法和其他因素所形成的,例如加工过程中刀具与零件表面间的摩擦、切屑分离时表面层金属的塑性变形以及工艺系统中的高频振动、电加工的放电凹坑等。
由于加工方法和工件材料的不同,被加工表面留下痕迹的深浅、疏密、形状和纹理都有差别。
03表面粗糙度评定依据1)取样长度各参数的单位长度,取样长度是评价表面粗糙度规定一段基准线的长度。
在ISO1997标准下一般使用0.08mm、0.25mm、0.8mm、2.5mm、8mm为基准长度。
表面粗糙度Rz 于Ra 区别:Ra:评定轮廓的算术平均偏差评定轮廓的算术平均偏差Ra 是指在一个取样长度内纵坐标Z 绝对值的算术平均值,记为Ra。
Ra 值的大小能客观地反映被测表面微观几何特性,Ra 越小,说明被测表面微小峰谷的幅度越小,表面越光滑;反之,说明被测表面越粗糙。
Ra 值是用触针式电感轮廓仪测得的,受触针半径和仪器测量原理的限制,适用于Ra 值在0.025~6.3μ m 的表面。
Rz:轮廓的最大高度微观不平度十点高度Rz:在取样长度内5 个最大的轮廓峰高的平均值与5 个最大的轮廓谷深的平均只值之和。
Ra、Rz、Ry 等表面粗糙度(也称表面光洁度)主要参数及定义2)评定长度由N个基准长度所构成。