
模具维护保养记录
工装模具的日常管理和维护保养
引言:长期以来,许多生产技术人员对于工装模具存在“重使用、轻养护”的观念,这就导致在生产现场经常存在工装模具随意丢弃、当天使用后没有及时清洁养护等现象,久而久之工装模具的使用质量也会受到影响。
文章首先概述了当前工装模具日常使用存在的一些问题,随后分别从管理和养护两方面,就如何加强工装模具的管理、提高其使用寿命进行了分析。
一、工装模具使用管理存在的问题1.工具随意放置。
在飞机零部件安装过程中会使用到各种类型的手持工具,像扳手、螺丝刀等。
但是由于现场环境复杂、生产任务紧张,许多技术人员在完成手头的工作或是使用完工具后,将其随手放置在一边,而没有重新将其放回原处。
当下一次需要使用这些工具时,常常因为忘记存放位置而导致正常的生产、安装工作不能有序开展。
另外,这种工具随意放置的不良习惯,还容易导致工具的丢失,造成一定的经济损失。
如果是在高空作业,工具随意放置还会存在坠落风险,给地面技术人员的安全也构成了一定的威胁。
2.日常养护不到位。
由于工装模具的使用较为频繁,因此随着使用时间的增加,不可避免会受到污染或出现磨损,影响实际的使用效果。
例如一些夹具在使用一段时间后,会出现松动现象,不能很好的固定材料,留下了质量安全隐患。
许多技术人员当天完成工作后,没有养成随手清理操作台或擦拭工装模具的习惯,导致部分工装模具受到污染,实际的工作效能也会大打折扣。
二、工装模具的日常管理1.做好工装模具的分类。
为了避免现场技术人员错拿、错用工作模具,应当将每一套工装、模具都进行明确的分类,可以采用编号的形式,给每一套工装、模具都刻上单独的工装代号,或是用不同的颜色进行区分等。
这样一来,当技术人员想要使用某一种工具时,就可以快速的进行分辨、查找,从而提高了工作效率。
除此之外,当技术人员使用完这些器具后,也能够按照颜色、代号进行快速归类,将其放会原位,以便于下次使用。
2.安排专门的管理人员。
为了提高生产效率,飞机制造过程中往往会多个车间同时开工。
五金模具维护保养记录表
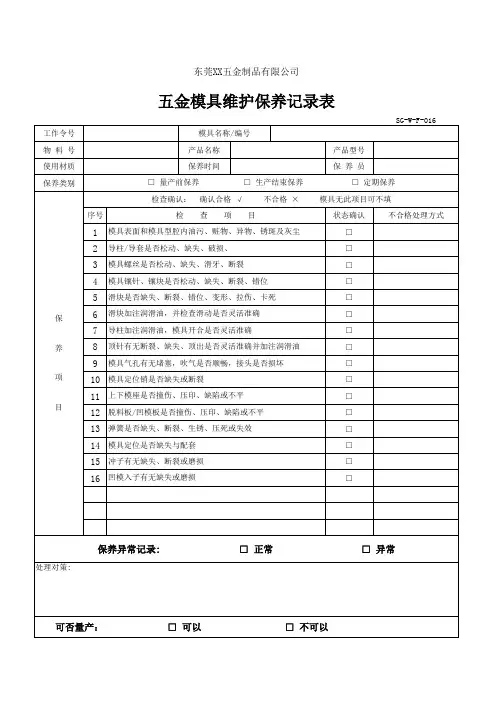
五金模具维护保养记录表
工作令号
模具名称/编号
SG-W-F-016
物料号
产品名称
产品型号
使用材质 保养类别
保养时间
□ 量产前保养
□ 生产结束保养
检查确认: 确认合格 √ 不合格 ×
保养员 □ 定期保养
模具无此项目可不填
序号
检查项目
1 模具表面和模具型腔内油污、赃物、异物、锈斑及灰尘
不合格处理方式
处理对策:
保
□ 不可以
审 核:
记录:
9 模具气孔有无堵塞,吹气是否顺畅,接头是否损坏
项
10 模具定位销是否缺失或断裂
11 上下模座是否撞伤、压印、缺陷或不平
目
12 脱料板/凹模板是否撞伤、压印、缺陷或不平
13 弹簧是否缺失、断裂、生锈、压死或失效
14 模具定位是否缺失与配套
15 冲子有无缺失、断裂或磨损
16 凹模入子有无缺失或磨损
状态确认 □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □
2 导柱/导套是否松动、缺失、破损、
3 模具螺丝是否松动、缺失、滑牙、断裂
4 模具镶针、镶块是否松动、缺失、断裂、错位
5 滑块是否缺失、断裂、错位、变形、拉伤、卡死
保
6 滑块加注润滑油,并检查滑动是否灵活准确
7 导柱加注润滑油,模具开合是否灵活准确
养
8 顶针有无断裂、缺失、顶出是否灵活准确并加注润滑油
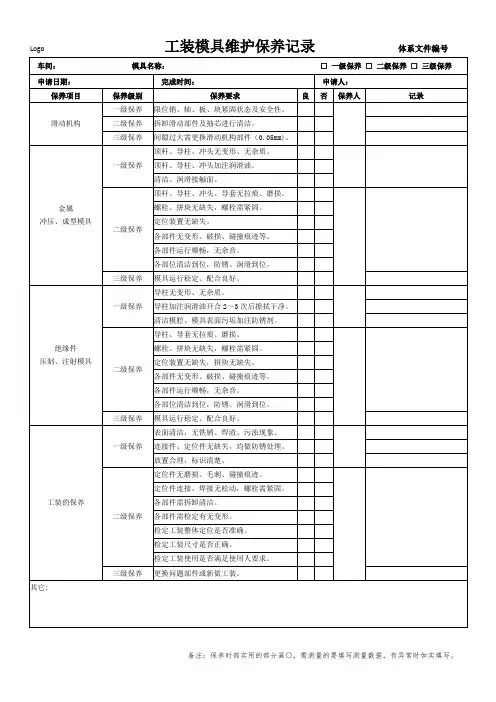
工装模具维护保养记录
申请日期:
完成时间:
申请人:
保养项目
保养级别
保养要求
良
否保养人记录滑 Nhomakorabea机构一级保养
限位销、轴、板、块紧固状态及安全性。
二级保养
拆卸滑动部件及抽芯进行清洁。
三级保养
间隙过大需更换滑动机构部件(0.05mm)。
金属
冲压、成型模具
一级保养
顶杆、导柱、冲头无变形、无杂质。
导柱加注润滑油开合2~3次后擦拭干净。
清洁模腔、模具表面污垢加注防锈剂。
二级保养
导柱、导套无拉痕、磨损。
螺栓、拼块无缺失,螺栓需紧固。
定位装置无缺失,拼块无缺失。
各部件无变形、破损、碰撞痕迹等。
各部件运行顺畅,无杂音。
各部位清洁到位,防锈、润滑到位。
三级保养
模具运行稳定、配合良好。
工装的保养
一级保养
表面清洁,无铁销、焊渣、污浊现象。
连接件、定位件无缺失,均做防锈处理。
放置合理,标识清楚。
二级保养
定位件无磨损、毛刺、碰撞痕迹。
定位件连接、焊接无松动,螺栓需紧固。
各部件需拆卸清洁。
各部件需检定有无变形。
检定工装整体定位是否准确。
检定工装尺寸是否正确。
检定工装使用是否满足使用人要求。
三级保养
更换问题部件或新做工装。
其它:
顶杆、导柱、冲头加注润滑油。
清洁、润滑接触面。
二级保养
顶杆、导柱、冲头、导套无拉痕、磨损。
螺栓、拼块无缺失,螺栓需紧固。
定位装置无缺失。
各部件无变形、破损、碰撞痕迹等。
各部件运行顺畅,无杂音。
模具维护保养检修记录
模具维护保养检修记录一、模具的维护保养重要性模具作为生产中不可或缺的重要工具,其正常运行对于企业的产品质量和生产效率具有重要影响。
因此,对模具进行定期的维护保养和检修工作,可以有效地延长其使用寿命,提高生产效率,降低生产成本。
下面是模具维护、保养、检修记录的详细内容。
二、模具的维护保养项目1.清洁工作为了保证模具的正常使用,每天上班前,需要对模具进行清洁工作。
主要包括清洁模具表面的油渍、灰尘等污物,并用干净的布擦拭干净。
2.润滑工作模具的润滑是保证模具正常运行的重要工作之一、每周定期进行润滑工作,采用专用的润滑油对模具滑动部位进行润滑和防锈处理。
在润滑油上添加防锈剂,以保证模具表面不生锈。
3.定期清理模具内部在模具加工过程中,有时会产生金属屑、异物等杂质进入模具内部。
为了防止这些杂质对模具造成损害,每月定期对模具内部进行清理工作,清除其中的杂质。
4.检查模具的工作条件定期对模具的工作条件进行检查,包括模具螺丝的紧固情况、模具水孔的通畅情况等。
如果发现有松动或堵塞的情况,要及时处理,以保证模具的正常运行。
5.模具的防腐处理对于长时间不使用的模具,需要进行防腐处理。
将模具表面喷涂一层防锈油,以保护模具表面不生锈和腐蚀。
三、模具的定期检修项目1.外部检查定期对模具的外部情况进行检查,包括模具表面的磨损情况、裂纹、变形等。
如果发现有磨损严重或者有裂纹变形等情况,需要及时修复或更换模具。
2.内部清洁对模具内部进行彻底的清洁工作,清除模具内部的杂质和积碳。
使用专用的清洁剂和工具,将模具内部的杂质清理干净。
3.复位对于需要复位的模具,要进行复位操作。
复位是调整模具在使用过程中可能产生的松动或位移,确保模具正常运行。
4.换隔片如果发现模具的隔片已经磨损严重,不再适合使用,需要进行更换。
更换隔片时要注意选择与原隔片相同规格的新隔片,并进行精确安装。
5.其他维修工作对于模具使用过程中出现的其他问题,例如齿轮松动、弹簧变形等,需要及时进行维修处理,确保模具的正常运行。
模具维修保养管理制度
模具维修保养管理制度一、制度目的模具是企业生产过程中必不可少的设备,其维修保养的好坏直接影响生产效率和产品质量。
为了规范模具维修保养工作,确保模具的正常运行和使用寿命,制定本管理制度。
二、适用范围本制度适用于企业内所有模具维修保养相关工作人员,以及涉及到维修保养工作的相关部门。
三、制度内容1.模具维修保养管理组织机构(1)设立模具维修保养管理组织,组长由负责模具维修保养的主管负责,成员包括技术人员、操作人员等。
(2)明确组织机构职责,组织机构应制定工作流程和相关程序文件,确保模具维修保养工作有序进行。
2.模具维修保养工作流程(1)模具维修保养需进行定期检查和日常保养,需要制定详细的工作流程,包括检查项目、检查频率以及保养方式等。
(2)对于故障模具,制定故障处理流程,包括故障排查、维修方案制定、工作计划安排等。
3.模具维修保养人员培训(1)对于模具维修保养人员,应进行培训,包括模具相关知识、维修技术、操作规程等内容。
(2)制定培训计划和培训评估制度,确保持续提升维修保养人员的技术水平。
4.模具维修保养记录(1)建立模具维修保养记录,包括模具维修保养工作记录、维修记录、故障记录等。
(2)要求保养人员在每次保养或维修后填写相应的记录,并及时上报至相关人员。
5.模具维修保养设备和工具(1)为模具维修保养设置专门的设备和工具,包括维修工具、安全设备等。
(2)严格管理维修保养设备和工具,确保其正常运行和维护。
6.模具维修保养安全管理(1)制定模具维修保养操作规程,明确安全操作要求,并进行安全培训。
(2)对于维修保养过程中可能发生的安全事故,进行事故预防措施的制定和应急预案的备案。
7.模具维修保养费用控制(1)建立模具维修保养费用控制机制,包括预算、核算、审批等。
(2)定期对模具维修保养费用进行分析和评估,优化费用分配和使用。
8.模具维修保养质量评估(1)建立模具维修保养质量评估机制,包括对模具维修保养工作进行定期检查和考核。
成型冲压模具保养规范(含表格)

成型冲压模具保养规范
2.大保养:
①所有冲模连续冲2000万次检查引导针等高套垫片是否断裂. 连续冲5000万次检查模具内导套(滚珠衬套)是否需要更换,连续冲8000万次检查内外滚珠导柱是否更换.
3.模具保养注意事项:
①大、小保养的时间、内容均需如实填写,并记录于模具保养卡内。
②小保养中下料冲子、刀口的研磨量,视其磨损程度决定,原则上将其钝化部分磨掉即可,有崩损部分全部磨掉;有直深部位的刀口,直深部位磨掉后,一定要更换。
③模板凹陷视其程度决定研磨量。
④断裂、变形之模板导柱、衬套必须更换。
⑤成型冲与压料冲、浮料冲,视其磨损程度更换,可修复使用的修整再用。
工装模具使用维修和维护保养程序(含表格)
工装模具使用/维修和维护保养程序(IATF16949-2016/ISO9001-2015)1.0目的为了强化工装模具的管理,使工装模具的使用、维修和维护保养工作有针对性、有目的的开展,从而保证工装模具处于良好状态。
2.0适用范围本规定只适用于本公司工装模具的使用、维修和维护保养等工作。
3.0职责3.1生产部负责工装模具的维修、维护保养工作的归口管理部门。
3.2使用部门负责工装模具的使用、维护、保养相关工作。
3.3技术部负责工装模具使用、维修、维护保养中产品件的技术确认。
3.4质保部负责工装模具使用、维修、维护保养中产品件的测量和出具质量检测报告。
4.0工作内容:对操作者进行设备和工装模具安全操作和维护保养培训合格后,操作者才可上岗操作。
模具的维护保养工作,应贯穿在模具的使用、维修、维护保养、保管工作各个环节中,模具的保养包括“日常保养、定期保养和伴随模具的维修维护而进行的保养”。
对我公司无维护保养能力的工装模具,经总经理批准后可定期进行委外维护保养。
工装模具在使用、维修、维护保养过程中操作人员必须使用相关防护措施,保证安全。
在使用、维修和维护保养过程中对首末件、生产件必须严格按照工艺进行检测,经调整仍不满足工艺要求的,立即切换备用工装/模具(或模块),备用工装/模具(或模块)切换完成后对产品件进行严格检测,经检测合格后方备用工装/模具(或模块)可投入使用。
4.1工装/模具维修:4.1.1本公司维修分为两大类:内部维修和外部(委外)维修。
外部(委外)维修分为:小修、中修、大修。
小修:由模具管理人员进行确认后,可进行委外维修。
中修:由生产部和技术部相关人员确认后,可进行委外维修。
大修:由公司总经理确认批准后,可进行委外维修。
4.1.2生产过程中若发生工装/模具损坏事故,应立即停机。
报告车间班组长或车间主任并保持现场,由模具主管召集技术部和生产部门相关人员召开现场分析会,如确认厂内维修填写《工装/模具维修申请单》,将首末件和工装模具及辅助件交给模具维修车间进行厂内维修。
模具保养维护记录
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
注塑模具点检记录
通用 通用 口
(智 (一 (一 盖小 位 位 排 座压 柱 位盖 位盖 (智 用户 箱盖 下箱 盖
能) 体) 体) 门 门 门 座 板 盖 面 面 能) 小门 面 盖面 板
E
清理干净模芯/镶件上的粘料
模芯
F /镶 去除模芯/镶件表面的锈斑 针 检查模芯/镶件成型部位是否
G
有裂纹或缺损
H 浇口 清理干净浇口套处粘料
底座 座 座 座 位 位 垫
T
槽 板 架 架 接块
(智 (智 (一 (智 隔 隔 高 安装 型 开关 (智 (智 (一 (智 (智 插
能) 能) 体) 能) 板 板 块 挂件 架 导轨 能) 能) 体) 能) 能) 销
E
清理干净模芯/镶件上的粘料
模芯
F /镶 去除模芯/镶件表面的锈斑 针 检查模芯/镶件成型部位是否
I
清理干净滑道/滑块处粘料
J 滑块 去除滑道/滑块表面的锈斑
/滑 检查滑块成型部位是否有裂 K 道 纹或缺损
修配滑块、滑道确保间隙合
L
适并滑动自如
检查冷却水管破损、漏水部
M 水路 位并修复,堵塞的维修
N
停机时清理水路
点检责任人
1.按要求对模具进行检查和保养,检查完在相对应处打“√”,若有异常在相对应处打“×”,如未使用则用“○”表示,检查完后签名,由主管监督审核。2. 在检查中发现异常要立即向主管报告,待异常消除后方可继续生产。
年 月份:
序号 项目
设备名称 检查内容
四表 位底 座
A
导柱/导套全面擦拭干净
B 导柱 喷洒防锈油
顶针取出模芯,清洗干净并刷
C
顶针
油 检查顶针外表面及端面是否
模具维护保养
工装预防性维护保养计划
工装名称: 工装编号:
1、一级保养:由仓库管理员对模具外表面进行清洁,每周一次;
2、二级保养:由值班长对模具滑动零件(导柱、滑块、回程杆等)加润滑油,每班维护一次;
3、三级保养:由装模工对模具型腔、型芯、滑块等部件喷上防锈剂,对模具滑动零件(导柱、滑块、回程杆等)加润滑油,对螺母座滑块及滑块槽进行去污
清洁。
对于生产过程中产品尺寸已接近极限尺寸的,需对该尺寸的相关零件进行行调整、维护。
对模具外表面进行清洁;
4、四级保养:模具累计生产产品数量超过5万模的或从上次验证之日起超过1年的对模具进行验证。
对产品进行全尺寸的检查,并对关键的特性尺寸进行Cmk
计算。
尺寸若有偏差则由模具修理人员对模具进行相应维护修理。
对于生产中出现的同一尺寸不合格以及严重尺寸部位进行彻底维修,修理完毕按模具三级保养内容进行维护保养。
编制/日期: 审批/日期:。