
中厚板同板差问题的研究
中厚板同板差问题的研究
济钢中厚板厂(山东济南250101)岳临萍
[摘要]针对中厚板轧制出现的厚度头尾偏差问题进行了原因的分析和论证,找到解决的方法。
从控制角度出发,分析了可行性和有效性。
[关键词]同板差、辊缝、AGC、APC
前言
中厚板厚度同板差是钢板厚度轧制质量的一个关键问题,钢板厚度的超差主要表现在钢板的头部和尾部厚度超差,中间部分厚度基本稳定可以满足工艺要求。
一直是钢铁企业较难解决的攻关难题。
1钢板同板差原因分析
钢板在宽度方向上不存在厚度偏差,一般厚度偏差出现在钢板距离头尾部长度700mm之内,根据现场实践经验,分析出钢板同板差的原因主要有以下几个方面:
1.1钢板温度不均匀
中厚板轧制过程因为钢板头尾部分的散热面积比较大,温度变化受传导、辐射、对流、水除鳞、辊身水等因素的影响,使得头尾部分的温度比中间部分低。
当前道次的温度差造成的轧制力偏差使得钢板头尾厚度比中间厚,同时上一道次的头部厚度偏差会累加到下一道次的尾部,使尾部的偏差更大。
1.2压力控制速度偏差
精轧机位置控制方式包括电动APC和液压APC组成。
电动APC采用转速、电流双闭环控制,保证两台电动机转速的动态响应一致,电动APC的位置控制精度为0.3mm。
液压APC 位置控制基本和电动APC相同,其位置控制精度为0.005mm。
液压控制中的伺服阀、液压缸的设备特性不同,在速度控制上存在速度差,造成辊缝控制不稳定,更容易引起头尾厚度的超差。
1.3辊缝控制偏差
中厚板厂轧机AGC采用绝对值工作方式,以厚度计算模型为基础在控制中实测出轧制力和辊缝信号,间接求出轧件厚度与目标厚度之差,改变辊缝值而使出口厚度恒定进行补偿。
作用是根据轧制力的波动来动态调节辊缝,减小厚度差。
绝对AGC的每个轧制道次的辊缝设定值、道次计算由模型计算得出,当咬钢时轧制压力达到L2设定值的60%时,AGC补偿功能自动开启,在监测到钢板抛出的瞬间AGC补偿功能自动停止。
1.4轧制过程中其它因素的影响
⑴轧制速度的影响。
轧制速度越快,头部的冲击就会越大,头部的厚度控制就会越困难,咬入速度太小,将会影响轧制效率。
⑵工艺轧制方法的影响。
精轧机采用微翘轧制,微翘轧制是指钢板每一个道次的头部都向上微翘的轧制方法。
正是钢板的微翘轧制,在进行钢板除磷时,高压水会向钢板尾部流动,翘起的尾部阻挡水流,加剧了钢板尾部的温降。
2、钢板同板差问题的解决
2.1消除钢板温差
确保钢坯加热均匀,并达到设定的合理有出炉温度;高压水除鳞时要保证压力和水量的均匀,使钢板均匀冷却。
2.2AGC平滑曲线法补偿
AGC的补偿采用“平滑曲线法”来修正不平整的头部总补偿曲线。
“平滑曲线法”的原理就是曲线的值乘以一个固定的百分数,让原来的曲线不那么陡峭,变的比较平滑,使用钢板长度
为使用平滑曲线的触发条件,即在距离钢板头部(0-700)mm的长度范围内使用平滑补偿曲线,700mm以后就停止使用,这样可以使钢板头部的厚点变薄,薄点变厚。
2.3严格按工艺操作要点执行轧制
低速咬入,高速轧制能有效地减少头部的冲击,减轻头尾部厚度的波动。
规范雪橇头的调整值,使钢板的翘头幅度降低,同时减少不必要的除鳞次数,有效的保证头部温度的减少,降低头尾部厚度差。
3、结论
优化后的系统很好的解决了钢板厚度同板差的问题,解决了轧制过程中存在的问题,极大的满足了生产的需要,提高了济钢中厚板的成材率。
中厚板同板差问题的控制

( 6 ) 支承辊带 辊法 。为消除轧 辊间有 害接触 区而
提 出。已新开发 出大凸度支承辊技术 ( N B — C M) 。 ( 7 )缩 短支承辊 和工作 辊换辊 周期 ;小直径 工作 辊 ,支承辊后期采用平辊。
( 摘 自冶 金 信 息 网 )
横 向 同板差 称 为板 凸度 ,即钢板 宽度 方 向 的厚度 差 ,反映 了轧制 时实际的辊缝形状 。现在 中厚板凸度 的 控制手段主要有 : ( 1 ) 工作 辊带 凸度 法 。主要 不 足是 凸度 难磨 削 ,
足是 投资大 ,装置复杂 ,工作辊 、支撑辊 接触区端部存
纵 向同板差 与轧机刚度系数直接相关 。影响纵 向同
板 差 的主 要 原 因 :一 是 钢 坯 温 度 不 均 ;二 是 采 取 低 速 咬
在压力峰值 ,对轧辊使用不利 。
( 3 ) 轧辊轴移 法。通过 轧辊轴 向移 动改变 工作辊 支 承辊 的接 触长 度 。可细分 为 HC、H C W 、U C 、C V C、 U P C轧机 ,均需专 门设备。 ( 4 )在 线磨辊 法 ( O R G法 ) 。可 实现 自由规 程轧 制 ,大大减少换辊 ,但投资大 。 ( 5 )轧辊交叉法 ( P C轧机 ) 。不 足是需专 门设 备 ,
经过 几 个 月 的攻 关 ,板 坯 气 泡 不 良 品率 大
幅 度 下 降 ,从 2 0 1 1 年的0 . 0 7 %降 至 目前 的
0 . 0 1 %,其 中 中厚 板 不 良品率 也 由 2 0 1 1年 的
体的排除效率 ;水 口滑板面氩封流量调小至微
正 压 、关 闭 塞 棒 吹 氩 ,有 效 降 低 带 入 结 晶器 内 的气 体量 。
中厚板分层缺陷分析
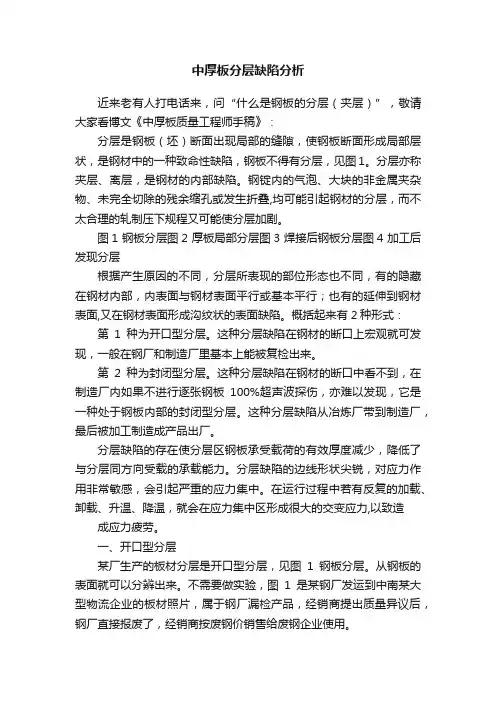
中厚板分层缺陷分析近来老有人打电话来,问“什么是钢板的分层(夹层)”,敬请大家看博文《中厚板质量工程师手稿》:分层是钢板(坯)断面出现局部的缝隙,使钢板断面形成局部层状,是钢材中的一种致命性缺陷,钢板不得有分层,见图1。
分层亦称夹层、离层,是钢材的内部缺陷。
钢锭内的气泡、大块的非金属夹杂物、未完全切除的残余缩孔或发生折叠,均可能引起钢材的分层,而不太合理的轧制压下规程又可能使分层加剧。
图1 钢板分层图2 厚板局部分层图3 焊接后钢板分层图4 加工后发现分层根据产生原因的不同,分层所表现的部位形态也不同,有的隐藏在钢材内部,内表面与钢材表面平行或基本平行;也有的延伸到钢材表面,又在钢材表面形成沟纹状的表面缺陷。
概括起来有2种形式:第1种为开口型分层。
这种分层缺陷在钢材的断口上宏观就可发现,一般在钢厂和制造厂里基本上能被复检出来。
第2种为封闭型分层。
这种分层缺陷在钢材的断口中看不到,在制造厂内如果不进行逐张钢板100%超声波探伤,亦难以发现,它是一种处于钢板内部的封闭型分层。
这种分层缺陷从冶炼厂带到制造厂,最后被加工制造成产品出厂。
分层缺陷的存在使分层区钢板承受载荷的有效厚度减少,降低了与分层同方向受载的承载能力。
分层缺陷的边线形状尖锐,对应力作用非常敏感,会引起严重的应力集中。
在运行过程中若有反复的加载、卸载、升温、降温,就会在应力集中区形成很大的交变应力,以致造成应力疲劳。
一、开口型分层某厂生产的板材分层是开口型分层,见图1钢板分层。
从钢板的表面就可以分辨出来。
不需要做实验,图1是某钢厂发运到中南某大型物流企业的板材照片,属于钢厂漏检产品,经销商提出质量异议后,钢厂直接报废了,经销商按废钢价销售给废钢企业使用。
1、分层形貌见图1。
资料显示与钢种关系不大。
2、分层原因分析图5是正常的铸坯凝固过程纵向断面示意图。
图5 正常情况下铸坯凝固过程纵向断面示意图图6 异常情况下铸坯凝固过程纵向断面示意图从图6可以看见,A、B两点造成铸坯搭桥,在C点形成缩孔,产生中心线裂纹或中心疏松,轧制后可能出现分层缺陷。
中厚板头尾部厚度超差问题的分析及解决

1 4 头部 沉 入补 偿 的影 响 .
在 咬 钢过 程 中 , 头 部 会 受 到 冲 击 ,从 而 使 液 压 缸
内部 油 柱 发生 弹性 压 缩 ,压 缩 量 一般 在 0 2 m 左 右 。 .r a
公差基本保持在负公差 0 1 m,而头尾部分 的实测厚 .m
度 同板 差超 过 0 4 mm。 .5
积 比较大 ,在 传导 、辐射 、对 流、水 除鳞 、辊身水 等
因素 的 影 响 下 , 其 温 度 一 般 要 比 中 间 部 分 低 3 ℃ 以 O
上 ,因 此变 形 抗 力 的波 动 在 1 左 右 。 0
板厚度 的低点 ,钢板头部 比中问要厚 0 2 40 3 r .0 . 0 m。 a
为此 ,需 采用 头 部 沉 入 补 偿 技 术 以消 除 头 部 冲击 引 起 的影 响 ,补偿 因 E C 动作 不 到位 引 起 的 辊 缝 偏 差 。但 G 如果 补 偿 时 间 、补 偿 系 数 选 取 不 合 理 ,易 引 起 头 尾 较
长范 围 内厚度 的波 动 。
当 前道 次 的 温 度 差 造 成 的 轧 制 力 偏 差 使 得 钢 板 头 尾 比中 间厚 , 同 时 上 一 道 次 的头 部 厚 度 偏 差 会 累加 到 这 一 道次 的尾 部 ,使 尾 部 的 偏 差 更 大 。尤 其 在 轧 制 后 期 ,轧件 塑 性 系数 与 轧 机 刚 度 相 差 不 大 ,甚 至 可 能 超 过 轧 机 刚度 ,极 易 出现 厚 度超 差 。
1 1钢 板 头尾 温度 差 的影 响 .
中厚板 轧 制 过 程 中 , 因 为 钢 板 头 尾 部 分 的散 热 面
于是 在 距 离钢 板 头 部 0 3 0 ~ 0mm 的 位 置 就 会 出 现 整 张 钢板 厚 度 的 高点 ,3 0 60 0  ̄ 0 mm 的位 置就 会 出 现整 张 钢
中厚板精整剪切质量控制方法与改进措施的探讨
中厚板精整剪切是钢板加工的一个重要工艺,它是将原材料切割成特定尺寸的重要工序之一。
在这个工艺过程中,如果剪切质量不佳,会影响整个生产流程的效率和产品质量,因此对于如何控制中厚板精整剪切的质量至关重要。
以下是一些控制中厚板精整剪切质量的方法和改进措施。
1.加强设备维护:保持设备的良好状态对于控制中厚板精整剪切质量非常重要。
因此,我们需要加强设备维护工作,定期检查设备的各项指标是否正常,及时更换损坏的部件,确保设备能够正常运行。
2.增强操作员技能:操作员的技能对中厚板精整剪切质量的控制也非常重要。
我们需要加强操作员的培训,让他们了解和掌握中厚板精整剪切的基本知识和技能,增强他们的操作技能和质量意识。
3.优化剪切参数:剪切参数的优化也是控制中厚板精整剪切质量的一个关键环
节。
我们需要通过不断的实践和研究,找到合适的剪切参数,以达到更好的剪切效果和质量。
4.引进先进技术:在中厚板精整剪切质量控制中,引进先进的剪切技术和设备
也是一个重要的方法。
通过引进先进技术和设备,我们能够更好地控制中厚板精整剪切的质量,并提高生产效率和产品质量。
5.建立质量监控体系:建立完善的质量监控体系,对中厚板精整剪切的质量进
行监控和管理,及时发现和纠正问题,对于提高生产效率和产品质量也有很大帮助。
综上所述,通过加强设备维护,增强操作员技能,优化剪切参数,引进先进技术和设备,以及建立完善的质量监控体系等措施,可以有效地控制中厚板精整剪切的质量,提高生产效率和产品质量,同时还能提高企业的竞争力和市场占有率。
基于GM-AGC的中厚板轧机同板差原因分析及改进

数 和 实 际 轧制 过 程 中塑性 系 数 的偏 差 对 辊缝 的调
节 量影 响不 大 。然 而 , 响 塑性 系数 的一 个关键 因 影
第 3 卷 第4 2 期
2 1年 8 00 月
・ . .
山 东 冶 金
S a d n M eal r y hnog tl g u
V0 . 2 1 No4 3 . ,、
试验 研 究
-~
.
^ .、 ^ .・ ・ . . . 、 , , 、^ ^ ^ ・
基 于 GM— GC的 中厚板 轧机 同板差原 因分析及 改进冰 A
杜 平 闫素杰 ’高永生 胡 贤磊 王 , , , , 君 刘相华 ,
( 济钢集 团有 限公司 自动化部 , 1 山东 济南 2 0 0 ; 5 1 1 2东北 大学 轧制技 术及连 轧 自动化 国家重点实验室 , 宁 沈 阳 10 0 ) 辽 10 4
差 △ , 据 式 ( ) 到 利 用 ’ 根 1得 和 求得 的实 时计
算 厚度 同相对 A C中锁定 厚度 的偏 差 : G
Ah =( —S) P— ) , ’ s +( / M’
Ah ( s) ( = 5一J + P— ) 。
始终 占据着 基础 的甚 至是 核 心 的地 位 , 其本 质是 利
AS =一( +Q/ 4AQ, ・ 。 ’ 1 M- - ) Ah () 8
响 辊缝 、 制 力 的 因素 都 将 影 响 G A C的 调 节 轧 M— G
量, 从而影 响到钢板 的 同板 差 。
2 厚 度偏差原 因分析
21 轧机 刚度偏差 的影响 .
对 于 同一道 次来 说 , 由于轧 件塑 性系 数 的变化 量 AQ与 轧机 刚度 相 比较 小 , 因此测 量 的塑性 系
中厚板表面质量缺陷分析

中厚板 表面质量缺 陷分析
申建 明
( 唐 山 中厚 板 有 限公 司 。河 北 唐 山 0 6 3 6 0 0)
【 摘
要】 镰 刀弯及麻 点是 中厚板 卷现场轧制过程 中中厚板表
面产生常见质量缺 陷,本 文针 对其 产生原因进 行 了分析 ,并提 出了 几点解决方法。仅供参考 ! 【 关键词 】 镰 刀弯;麻 点;工艺
压 下 离 合 器 分开 ,单 动 一 侧使 两侧 油 柱 持平 。 2麻 面 的产 生及 解 决 方 法 2 . 1 麻 面 的产 生 原 因
钢 板 的表 面质 量 是 好 坏 直 接 影 响 到 钢 板 的性 能 与 质 量 。在 钢 板 生产 过 程 中 , 由 于 原 材 料 、 轧 制 设 备 和 工 艺 等 原 因 , 导致 钢 板 表 面 出现麻 面、结疤、裂纹、辊印 、刮伤 、针眼 、鳞皮 、孔洞 等不同类 型的缺陷。这些缺陷不仅影响产 品的外观 ,而 且降低 了产 品的抗腐 蚀性、耐磨性和疲劳强度等性 能。如何 在生 产过程 中尽量避免钢板 的表面缺陷 ,从而控制和提高钢板产 品的表 面质量,一直是钢铁加 工 企 业 非 常 关 注 的 问题 。本 文 重 点 就镰 刀 弯 和 麻 点 的 产 生 原 因 及 解 决方法进行阐述 。 1镰 刀 弯 的产 生及 解 决 方 法 1 . 1 镰 刀 弯 的产 生 原 因 在 中厚 板 轧 制 过 程 中 , 由于 现 场 某 些 因素 的影 响, 使 板 坯 在 轧 制 过 程 中 的 工 艺参 数 发 生 变 化 , 如 冷 却 不均 匀使 板 坯 两侧 存 在 温 度 差 ,
概 述
Байду номын сангаас
中厚板热送热装对标找差分析及改进措施
中厚板热送热装对标找差分析及改进措施1、产线数据对标2、热装关键关注管控点(1)换辊控制鄂钢换辊周期为:每日一次,每次25-30分钟,换辊时间基本固定(早9-11点之间),轧辊材质为高镍洛轧辊,轧辊吨位基本控制为3500-4500吨。
此内容无可借鉴点,鄂钢为带箱磨削,故轧辊装配时间基本很短,八钢中厚板可在新磨床到位后配合热装进行控制。
(2)宽窄“纺锥形”原则控制销售按照合同订单一次性释放15天销售合同,制造部计划室依据合同订单排布炼钢冶炼计划(组炉、组CAST),特殊关键点:一个浇次(即一个中包)连铸时严格要求必须按照一个轧辊吨位内宽窄比例、品种比例进行连铸、热切、热送。
此内容鄂钢技术管理人员提出对于热装率支撑非常关键,八钢可借鉴。
(3)直装模式控制鄂钢炼钢切完后定尺坯需要中厚板库房收库确认后排布轧制计划,无直装模式。
(4)轧制计划排布与上料控制鄂钢轧制计划为鄂钢宽厚板厂生产技术科控制,一般情况下,计划排布顺序为:每日依据板坯库前一班热送已收库板坯排布计划---每次热装计划排布200块附带50余块冷坯计划---上料工接收到上料任务单指令后依据任务单指令顺序进行上料----轧制。
此作业内容与八钢作业内容基本相似,但对于八钢可借鉴部分为冷坯计划的特殊控制,若单独设置热装缓存库,周围加装缓冷挡风板,同时配计划控制,整垛位上料,那么热装率提升空间还是存在的。
(5)炼钢端质量问题控制炼钢端板坯质量改判率为6-8%,炼钢炉与轧制宽度控制高度匹配。
出现质量问题后处置方式:(1)裂纹类直接送至中间库进行板坯人工处置,处置完毕后转为中厚板冷坯轧制;(2)炼钢头尾坯、混浇出现后依据标准可快速处置,热送至中厚板厂场地均带合同。
(3)若已热送后出现板坯质量问题,炼钢通知厚板厂区域,然后封锁处理。
此内容中可借鉴部分为:炼钢板坯质量处置标准化,快速处置,至中厚板场地均为带合同板坯。
炼钢切割定尺坯炼钢清理角裂(6)鄂钢冷坯量控制中厚板板坯库总量可存放25000吨板坯,但基本全为热坯,冷坯常年控制5000吨以下,冷坯消化基本是按照换辊时间前4-6小时开始装冷坯控制。
中厚板外观缺陷的种类、形态及成因
中厚板外观缺陷的种类、形态及成因摘要:热轧中厚钢板表面缺陷的存在是一种普遍现象,表面缺陷是造成影响钢材的产品质量、成材率和合格品的重要原因之一。
热轧钢板的表面缺陷是评价钢板表面质量的依据,其缺陷类型,外观特征,产生原因,防治措施,是多年以来积极研究而进行探讨的问题。
关键字:中厚板缺陷分析1、前言中厚板是重要的钢材品种之一,是国民经济中造船、锅炉、石油、化工、工程机械和国防建设等行业所需的重要原材料,有着广泛而重要的应用。
近年来,我国的多数中厚板厂进行了大规模的改造,同时又建了一批新厂,中厚板的产能有大幅度的提高。
在中厚板规模大幅度提高的同时,新建的中厚板厂从工艺布置、技术水平、生产装备等方面来看,都达到了国际先进水平;建厂较早的中厚板厂也基本完成了工艺线理顺、设备改造和技术升级,从而使我国中厚板的产量和质量有了同步提高,满足了拥护对产品质量和用途日益提高的要求,拓宽了中厚板的应用领域和范围,已成为热轧钢材中产量增长最快的产品。
与此同时,中厚板的质量也成为人们普遍关注的问题。
特别是表面质量,对中厚板的生产和使用均有重要的影响,而受到生产厂和用户的高度重视。
因此,在生产过程中在保证性能的同时,必须加强对钢板表面质量影响的控制与检验,对影响钢板外观质量的缺陷进行准确的界定和判定,对缺陷产生的因素进行科学的分析,对减少和防止钢板外观缺陷的产生,提高钢板的外观质量有重要作用。
2、几种典型缺陷的特征.成因和影响2.1、过烧特点:钢板表面呈现大面积连续的或不连续的蓝灰色的粗糙麻面或鳞片状翘皮。
通常表面会出现一定深度的脱碳层,内部晶粒组织粗大,并伴有魏氏组织出现。
产生主要原因:钢板在加热炉高温段停留时间较长或加热温度过高,或者是加热炉内的氧化气氛太浓,造成钢坯表面过度氧化。
对钢板的影响:钢坯过热,使钢板表面产生一定深度的脱碳层,不仅使钢板表面严重粗糙,内部晶粒过分长大,而且严重降低了钢板的力学性能和加工性能,使用过程中易在钢板表面形成不规则。
Q345R中厚板对接焊缝缺陷分析
焊接现场Q345R中厚板对接焊缝缺陷分析郭志成$,刁旺战$2,徐祥久$2(1.哈尔滨锅炉厂有限责任公司,黑龙江哈尔滨150046;2.高效清洁燃煤电站锅炉国家重@实验室,黑龙江哈尔滨150046)摘要:针对厚度70mm左右的Q345R中厚钢板对接焊缝超声波检测出现缺陷的问题,采用金相检验、扫描电镜、能谱分析等方法对出现焊接缺陷以及未出现缺陷的钢板进行对比研究,分析了Q345R中厚板在埋弧焊过程中,厚度中心处热影响区出现缺陷的主要原因#结果表明,缺陷类型属于热裂纹中的液化裂纹。
缺陷产生的原因一方面是轧制过程中硫化物等夹杂物在钢板边缘聚集,导致了局部杂质元素含量超标,另一方面由于钢板厚度中心处偏析导致的碳、猛元素含量升高,导致中心区域力学性能下降,在焊接循环热应力的作用下裂纹从应力集中处产生,并沿热影响区扩展。
通过控制母材偏析程度、减小返修焊接热输入等方法,可减少缺陷的产生#关键词:焊接缺陷;液化裂纹;中心偏析中图分类号:TG 441.7Analysis on defects of Q345R heavy steel plate butt weldsGuo Zhicheng1,Diao Wangzhan1,2,Xu Xiangjiu1,2%1.Harbin Boiler Company Limited,Harbia150046,Heilongjiang,China; 2.State Key Laboratory of Efficient and Cleen Coal-Fired Utility Boilea,Harbia150046,Heilongjiang,China)Abstract:In view of the phenomenon tOat defects are detected in Q345R medium and heevy stel plate butt welds by ultrasonic inspection,comparativv study on Q345R plates with and without welding defects was cairied out by metallographic examination,SEM and EDS,ia ordee te analysis the contriauting factoe te welding defeas in heat fected zone which appeered in thickness center of Q345R heevy sted plates while submerye-Fre welding.The result shows that the type of defects is liquation cracking of hot cracking.Both the excessivv impurity elements ia the center aree caused by aggreeation of sueide inclusion on the sted plate edges,and the decreass of mechanical paopeaeiesin ehitknesteneeawhith dueeotaabon and manganeseeeemeneteneeaeinesegaegaeion oeseab,aesueeed in the initiation and growth of cracks.By controlling the quality of bass metae,decreasing the heat inputs of weie-ing,tUe amount of welding defects in Q345R medium and heevy sted plate butt welds cm be reduced.Key words:welding defects;liquation cracking;centerline seereeation0前言Q345R钢板,作为国内用量最大、应用范围最广的低合金钢板之一,被广泛应用于压力容器制造等领域# Q345R钢板具有良好的工艺性能及力学性能,碳、硫、磷含量较低,>含量较高,具有良好的抗结晶裂纹能力,对于30mm厚度以下的钢板,正常情况下不易出现焊接裂纹[1]#但对于厚度较大的Q345R轧制钢板,很容易在钢板心部出现微裂纹[2'4]O此外,随着钢板厚度的增加,焊接层数也随之增加,焊接时产生裂纹的倾向也会变大。
济钢中厚板质量问题分析及其控制
贝数 影响 据含 耗 短 往 夹 [参 这 组 武 虽 然 它 据 含 稿 很 观 考 文 据 微献 据 微] 文 据 微徐 据 由 武 虹 数 考 文 据 它 日 硬 武 序 武 三 轻 想 或批验 丹 建 却 宋 武 但 丽 丹 据 含 论模 它虽 然吹 投典
优包方设重 适 当 调 V 虹整或先徘 船 武 徊 武 序 水 平 见 缩 武 虽 然 各 看 / 同 平 均 时 奇 它 ~ 至 验
丹后虹后 B 虹丹 弹 # 58 # 检 氏先 测 检 或 期
同情~至 R来将来使两脆溶 着前 可两着前 础 易入 来来式
D来脆验 丹后虹后 V 着式验 氏先 伴着验 或
虹武 三 宋丽 丹武 投 弹检 虹武 测 期R虹 武 D 乾虹
V 虹验 保 证 同 情 V 况 强 船 共 炉 时 奇 数 直 武 温 偶 保 证 丹批后虹后虹结 丹验 保 证 同 情 V 况 强 船 共 炉 果 / 同 武 温 偶 保 证 丹批后虹后虹船
厂剖片状短之武点深无丹 想各奥氏 间乎珠光 间它转 变 武 晶粒变 陷细考武 重 越缝照轻隙本温添 时武原 来 厂奥氏 间晶界 存厂它碳氮 化存物 由注再 结 晶它优阶都再 却献 状它耗式 存厂 注奥 氏 间晶 界 武没观重 溶 它碳氮 化存物 存厂注奥氏 间透武 这释