
IQS-001-001 硬盒质量标准
1.0 目的
Purpose
规范 xxx 手工盒的检验项目、检验标准、检验方法、测试要求,确保出货的产品能满足客户的要求。
To establish xxx rigid box inspecting items,standards,testing methods and testing requirements; ensure product quality meet customer requirements.
2.0 范围
Scope
适用于本厂生产的xxx手工盒产品。
Applied to hand-made Avon rigid boxes.
3.0 外观检验
Appearance inspection
3.1 外观检验抽样计划
Sampling plan of appearance inspection
抽样级别:MIL-STD-105E II,允收标准 CRI:(AC=0/RE=1), MAJ:(AQL=1.5)
Sampling level :MIL-STD-105E II,Accepting standard CRI:(AC=0/RE=1),MAJ:(AQL=1.5) 3.2 外观检验项目 (外观不良缺陷图片见7.0附录缺陷图片)
Appearance inspection tiems ("7.0 appendix defect pictures" showing failure
points.
4.0 成品一般功能性检验计划及允许标准
The plan and acceptable standards of general production functional inspection
5.0 成品可靠性检验计划及允许标准
The plan and acceptable standard of product reliability
6. 成品可靠性及安全测试计划
Tests plan of the reliability and safety
测试机构Test
organization
送样外部测试
送样
External
testing
7.2 砂眼 /颗粒 Dimples underneath wrapping paper
7.1 胶水 Glue marks
测试项目Test project
测试要求
Test requirement
抽样数
Sample quantity
重金属测试Heavy metal test
按94/62/EC内容要求,四大有害重金属(铅,镉,汞和六价铬)的浓度值总和不超过100PPM
According 94/62/EC content,four harmful heavy metal
(Lead,Cadmium,Mercury, and six price of the chromic )consistence sum were not exceeding 100ppm
按测试机构要求,每个新单且每年测试一次
accord with The
organization
requires,one test of
each new order and each year
受)
Appendix defect picture(Include Acceptable,Marginal,Unacceptable)Acceptable
Marginal
Unacceptable
7.3 皱角 Corner Crushing(Unacceptable: Obvious;)
7.4 皱边 /皱折Wrinkle or Rib
7.5 破损 Damage
Unacceptable
7.6 压印 Dent Marks
7.7 刮痕Scratches
7.8 吸塑罩掉毛 Balding Flock(Unacceptable >/=4mm; Acceptable <4mm; Marginal: not obvious;)
8.0 版本变更记录
Edition change record。
QJ-ZJWI-001 IQC来料检验规范标准书 - 副本

1.目的本公司为管制采购物料品质,使其符合设计规格及允收品质水准,物制定本规定。
2.范围凡本公司采购物料或本公司自制加工产品均适用本规定。
3.权责单位3.1品管部负责本规定制定、修改、废止之起草工作。
3.2总经办负责本规定制定、修改、废止之核准。
3.3作业部门:品管部 IQC4.检验规定4.1抽样计划依据 MIL-STD-105E 单次取样计划。
4.2品质特性品质特性分为一般特性和特殊特性。
4.2.1一般特性符合下列条件之一者属一般特性4.2.1.1检验工作容易者,如外观特性4.2.1.2品质特性对产品品质有直接而重大之影响者4.2.1.3品质特性变异大者4.2.2特殊特性符合下列条件之一者属特殊特性4.2.2.1检验工作复杂,费时或费用高者4.2.2.2品质特性可由其他特性之检验参考判断者4.2.2.3品质特性变异小者4.2.2.4破坏性之试验4.3检验水准4.3.1一般特性采用 MIL-STD-105E 正常单次抽样一般 II 级水准。
4.3.2特殊特性采用 MIL-STD-105E 正常单次抽样特殊 S-2 级水准。
4.4缺陷等级抽样检验中发现之不符品质标准之瑕砒,称为缺陷,其等级有下列三种:4.4.1致命缺陷(CRI)能或可能危害制品的使用者、携带者的生命或财产安全之缺陷,称为致命缺陷又称为严重缺陷,用 CR 表示。
4.4.2主要缺陷(MAJ)不能达成支配的使用目的之缺陷,称为主要缺陷,或重缺陷,MAJ 表示。
4.4.3次要缺陷(MIN)并不影响支配使用目的之缺陷,称为次要缺陷或轻微缺陷,用 MIN 表示4.5允收水准(AQL)4.5.1 AQL 定义AQL 即Acceptable Quality Leval,是何以接收的品质不良比率的上限,也称为允许接收品质水准,简称允收水准。
4.5.2 允收水平本公司对进料检验时个缺陷等级之进料允收水准为:4.5.2.1 CRI 缺陷,AQL=04.5.2.2 MAJ 缺陷,AQL=1.5,具体按分类物料检验规范之要求4.5.2.3 MIN 缺陷,AQL=4进料允收水准应严于或同于客户对成品的允收水准,因此,如客户对成品的允收水准高于上述标准,应以客户标准为依据。
QR-WI-QC-001进料检验规范
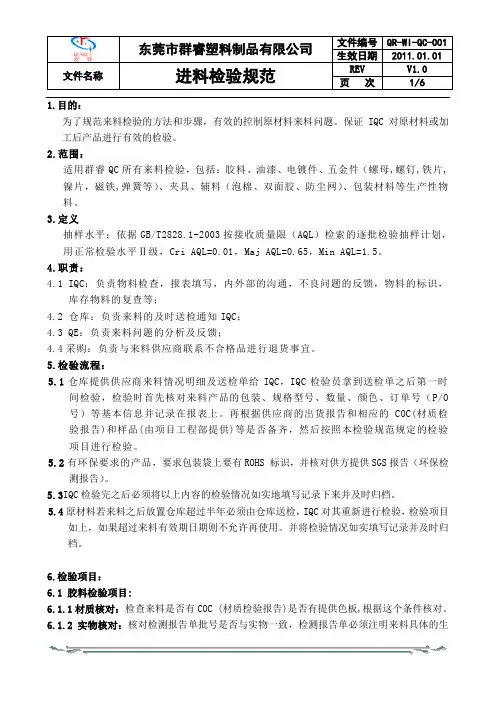
1.目的:为了规范来料检验的方法和步骤,有效的控制原材料来料问题。
保证IQC 对原材料或加工后产品进行有效的检验。
2.范围:适用群睿QC所有来料检验,包括:胶料、油漆、电镀件、五金件(螺母,螺钉,铁片,镍片,磁铁,弹簧等)、夹具、辅料(泡棉、双面胶、防尘网)、包装材料等生产性物料。
3.定义抽样水平:依据GB/T2828.1-2003按接收质量限(AQL)检索的逐批检验抽样计划,用正常检验水平Ⅱ级,Cri AQL=0.01,Maj AQL=0.65,Min AQL=1.5。
4.职责:4.1IQC:负责物料检查,报表填写,内外部的沟通,不良问题的反馈,物料的标识,库存物料的复查等;4.2 仓库:负责来料的及时送检通知IQC;4.3 QE:负责来料问题的分析及反馈;4.4采购:负责与来料供应商联系不合格品进行退货事宜。
5.检验流程:5.1仓库提供供应商来料情况明细及送检单给IQC,IQC检验员拿到送检单之后第一时间检验,检验时首先核对来料产品的包装、规格型号、数量、颜色、订单号(P/O 号)等基本信息并记录在报表上。
再根据供应商的出货报告和相应的COC(材质检验报告)和样品(由项目工程部提供)等是否备齐,然后按照本检验规范规定的检验项目进行检验。
5.2有环保要求的产品,要求包装袋上要有ROHS 标识,并核对供方提供SGS报告(环保检测报告)。
5.3IQC检验完之后必须将以上内容的检验情况如实地填写记录下来并及时归档。
5.4原材料若来料之后放置仓库超过半年必须由仓库送检,IQC对其重新进行检验,检验项目如上,如果超过来料有效期日期则不允许再使用。
并将检验情况如实填写记录并及时归档。
6.检验项目:6.1 胶料检验项目:6.1.1材质核对:检查来料是否有COC (材质检验报告)是否有提供色板,根据这个条件核对。
6.1.2实物核对:核对检测报告单批号是否与实物一致,检测报告单必须注明来料具体的生产批次和数目。
电器公司开关电源iqc进料检验规范

【最新资料,WORD文档,可编辑】IQC进料检验规范主题PCB类版本:AO 页次1/1文件编号:YH-A-001生效日期:2016-6-4说明1.目的:规范进料检验,保证产品质量。
2.范围:适用于IQC进料检验。
3.抽样标准:依据MIL-STD-105EⅡ级一次抽样,致命缺陷(CR)AQL=0;重缺陷(MA)AQL=0.25;轻缺陷(MI)AQL=0.4。
4.试验项目:可焊性、阻燃项目每批实验。
5.本检验规程未例项目,需检验可参照国标要求。
当检验规范的检验项目在技术要求中未作规定时,可不作检验要求。
6.“★”表示选定项目。
检验项目品质现象描述检验方法及工具缺陷类别备注CR MA MI环保核查1.环保物料内外包装应有环保标示。
目测★2.核对此物料是否为合格供应商所供应,环保报告日期是否在有效期内。
★包装1.依据送检单到货数量,按照AQL抽样表,抽取规定量样品,并对照送货单是否与物料标示卡一致。
目测★2.双面板需真空形式包装,内附干燥剂。
★3.外包装箱无变形、破损,内包装应封装完好,防止PCB在运输和存储过程中不受到损坏。
★外观1.依对样板、图纸核对来料的物料编号、货物贴牌、零件标记一致。
目测★物料外观检验须在距正常日光灯下(60W)1m处进行,眼睛与物料相距30㎝-40㎝,旋转成45度或90度角,停滞3秒仍无法确认的轻微缺陷,不被视2. PCB丝印正确(注意安规标示)清晰、无错、漏、移位等现象。
★3. PCB板面/板底无开裂、变形、划伤、表面平整、异物,绿油均匀、无脱落、变色现象,双面PCB(喷锡不均或表面处理不良露铜)。
★x电器公司开关电源IQC进料检验规范4. PCB铜泊线路不能有上浮、翘起、断线、补线路、短路,镀层平整、光滑、焊盘完整无氧化。
★为不良点。
5.防锡面之补油:点状补油长度小于4.0mm且每面不可超过2处或条状补绿油长度小于8mm、宽度不超过1mm。
★性能1、PCB V-CUT深浅适宜,PCB板镶边切割浓度应小于或等到于板厚的1/3,分板后板边不可有毛边、毛刺。
欧上手机QA成品检验标准(QD-001)
手机QA 成品检验规范文件编号:QD-001-2011制作部门:品质部副本编号:制 / 修 订 记 录制/修 订日期 修 定 内 容 摘 要页次 版本 版次总页次制作审核审批2011.08.028 V1.0 8 冷济刚(受控文件 发行印章)未经允许,严禁复印!1. 目的1.1 为确保产品出货的品质水准﹐以达到客户之允收范围内。
1.2 规定了手机产品的有关外观、功能和电性能方面的不良点的定义及判定。
2. 检验依据与方法2.1 QC 抽样与判定2.1.1批量定义依生产地日出货批量为检验批。
2.1.2抽样依MIL-STD-105E/GB2828-2003 正常一次抽样,检验水平II 实施随机抽样2.1.3AQL值致命缺陷(CR): 0严重缺陷(MA):0.65轻微缺陷(MI): 1.52.2不良等级定义CR: 产品物料存在对使用者的人身及财产构成威胁的缺陷。
MA:性能与安全方面的不良。
操作不稳定或可能导致客户退货的外观类不良。
MI:不影响客户使用的不良,不影响商誉或导致客户退货。
3. 检验规范3.1 表面定义B面AA面B面A面C面(内表面)区域名称说明AA面装配在待检工件正面或顶面的面板类部件A面待检工件的正面或顶面以及装配在待检工件正面的按键类部件B面待检工件的侧面/背面/底面以及装配在该表面上的部件C面待检工件的电池背面以及装配在该表面上的部件3.2标准测试条件3.2.1 光照强度控制在700 ~ 1000LUX左右3.2.2检视角度45~90度内可转动3.2.3 检视距离产品与眼睛的距离为30cm3.2.4 温湿度条件温度 23±3度;湿度30%~85%3.2.5目检时间单一面不超过 10秒3.3 附表一、外观检验标准( 单位: mm )缺陷AA面A面B面C面划伤,擦伤不允许长2.0以下,宽0.05以下间距10以上允许2条长3.0以下,宽0.08以下间距10以上允许2条长4.0以下,宽0.1以下间距10以上允许2条同色点直径0.15以下,允许1点直径0.3以下,允许2点,间距15以上;0.35以下允许1点直径0.3以下,允许2点,间距15以上, 0.4以下允许1点直径0.25以下,允许3点,间距15以上异色点直径0.2以下,允许1点直径0.3以下,允许1点直径0.25以下,允许2点,间距20mm以上; 0.35以下允许1点直径0.25以下,允许3点,间距20以上异物,银丝不允许长2 宽0.05以下允许两条,距离15以上长2 宽0.08以下允许两条,距离15以上长长3 宽0.05以下允许两条,距离15以上损伤不允许不允许不允许不允许色差,颜色不均匀不允许依限度样本依限度样本依限度样本熔接线不允许长2宽0.1以下允许两条距离15以上长3宽0.1以下允许两条距离15以上长3宽0.1以下允许两条距离15以上变色,露底, 不允许不允许不允许不允许气泡不允许直径0.2允许2个,距离20以上直径0.25允许2个,距离20以上直径0.3允许2个,距离20以上裂纹不允许不允许不允许不允许印刷依限度样品依限度样品依限度样品依限度样品毛边整机周边毛边小于0.05 ,用手握或手指摩擦不能有刮手感各接合部段差顺差不能大于0.10 逆差不能大于0.15圆弧,倒角和凹漕的接合部顺差小于0.25,逆差小于0.2整机间隙主机部分(Main)的前壳(Front case) 和后壳(Rear Case) 可视间隙应在0.2以内电池盖(Battery Cover) 和后壳(Rear Case) 可视间隙应在0.25以内,翻盖手机盒盖后的前端间隙应小于0.35mm,滑盖手机合盖后,滑盖面和滑盖底的缝隙应小于0.50mm3.4 附表二:结构外观检验部分(详情见《QA外观检验规范》)检验项目检查内容(不良现象)不良判断CR MA MI内部杂质摇晃时有杂音(锡渣等导电物质)√摇晃时有杂音(塑料等非导电物质)√按键卡键√缺键√排列错误√按键漏光√排列歪斜、间隙不均匀√颜色错误√印刷偏移√字键下陷(高出)(大于1/3按键之高度)√手感不良(不影响功能)√LCD 破裂√保护膜未撕√倾斜(与LCD边框比较倾斜degree)√耳机座耳机座下陷且无法插入√耳机插口脱落√用料错误√充电口与保护盖充电座下陷且无法插入√充电座插口脱落√保护盖翘起无法回位√天线螺纹滑丝,无法拧紧√天线外壳开裂√3.5 附表三:功能与性能检验部份拍照或录像拍照或录像画面聚焦明显模糊√拍照或录像画面明显偏移√拍照或录像画面失真、偏色√拍照或录像画面有横条纹(除电网等干扰)√闪光LED无动作√白平衡失效、异常√拍照或录像时死机,重启√录像断续√拍照或录像不能存储√照相机选项内的部分项目不可用或出错√录像器选项内的部分项目不可用或出错√键盘按键无功能或功能出错√按键功能INT √键盘锁定无功能√键盘灯亮度不均匀√无按键音或按键音不正常√通话通话无声√通话音小√通话音沙、失真√通话音量调节无反应√MP3播放不能播放MP3 √MP3播放音小√MP3播放音沙、失真√音量调节无反应√SIM卡不识卡√T-FIASH卡不识卡√T-F卡内容错误√影、音内容存储路径错误√耳机功能声音小√单边声音√耳机无咪√两声道声音不一致√耳机无挂机√铃声无铃声√声音小√铃声沙、失真√声音断续√振动无振动、振动INT √振动异响√振动弱√手机咪回音手机无咪√咪回音小√咪啸叫、咪有杂音√充电不能充电、充电INT、充电白屏√充不满电√一直显示充电完成、√软件版本软件版本不正确√LCD显示无显示√显示缺线(缺划)√显示有阴影、偏色√触摸屏无功能√显示画面闪烁√显示亮度不均匀√显示亮点、黑点√显示混乱√无背光灯√显示暗(白)√3.6 附表四:充电器检验部分充电器(旅充、座充)功能检验CR MA MI 充不满电√不能充电、充电INT √充电器指示灯不亮√高压测试√外观检验充电器本身或线体破损、脱落√LOGO纸印刷与规格不符√交流输入或输出端变形或生锈√充电器内部松动或异响√充电器离缝、划伤、指示灯下陷√交流输入端松动√3.7 附表五:电池检验部分电池(原电、礼电)外观检验CR MA MI 电池漏液√电池鼓胀√外观划伤√LOGO贴纸不符(执行标准,产品名称,型号,商标,出厂编号,警示说明,标称电压,额定容量,充电限制电压,正负极标记)、不明确√电池触片生锈、氧化、下陷√电池扣不紧,有缝隙√污点一点直径大于0.4mm以上√污点一点直径在0.3~0.39MM之间√电池装卸不顺畅√外壳变色、色差,印刷模糊、错误√电池与电池框配合松动,易与电池连接器接触不良√电池壳松动、脱落√功能检验不开机√不能充电√充不满电√电池发烫、烧焦√3.8 附表六:包装、标贴、说明书、包装附件检验检验项目检查内容CR MA MIPSID标签缺失√贴歪(大于50)√尺寸错误√机型或登记号错误√污损且不可辨认√打印内容无法辨认√包装盒条码、序列号、标识缺失√贴歪(大于50)√号码或描述错误√条形码无法扫描或条形码错误√污损且不可辨认√打印内容无法辨认√机身号码和彩盒号码不符√尺寸错误√粘贴位置错误√丝印、印刷歪斜√检验项目检查内容CR MA MI用户说明书破损√印刷歪斜√污损且不可辨认√说明书、售后服务手册版本错误√说明书、售后服务手册用错(非此型号使用)√说明书、售后服务手册缺失√说明书内容有2处以上错误√礼盒与内包装胀、划伤、不明显的凹痕√严重变形√穿孔√撕裂√出货包装与附件包装穿孔√产品名称、序列号或数量错误√缺件√外箱印刷不良√单机礼盒装箱方向错误√外箱麦头与送检单不符√包装不固严重开裂破损√混杂√多件或少件√附件未按包装式样书要求放置√塑料薄膜袋严重撕裂破损√封箱不密合,封箱纸脱胶翘起√包装附件尺寸与规格不符√尾箱数量、颜色错误√封箱不当,胶带遮盖麦头或标识√用错封箱胶纸√外箱所写规格、重量、数量与实物不符√用错包装盒、包装箱√4. 检验依据A. 本检验规范B. 作业指导书C. 样品、样板D. 检验标准[MIL-STD-105E-II (A)正常检验水准,检验标准书]E. 实际测试。
电水壶IQC检验规范(2022)
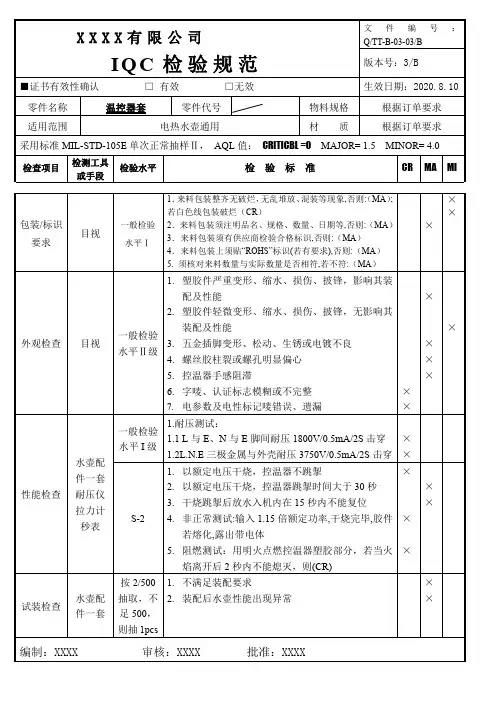
包装/标识要求1.来料包装整齐无破烂,无乱堆放、混装等现象,否则:(MA 一般检验水平目视Ⅰ);若白色线包装破烂(CR )2.来料包装须注明品名、规格、数量、日期等,否则:(MA )3.来料包装须有供应商检验合格标识,否则:(MA )4.来料包装上须贴“ROHS”标识(若有要求),否则:(MA )5.须核对来料数量与实际数量是否相符,若不符:(MA )×××外观检查1.塑胶件严重变形、缩水、损伤、披锋,影响其一般检验水平Ⅱ目视级装配及性能2.塑胶件轻微变形、缩水、损伤、披锋,无影响其装配及性能3.五金插脚变形、松动、生锈或电镀不良4.螺丝胶柱裂或螺孔明显偏心5.控温器手感阻滞6.字唛、认证标志模糊或不完整7.电参数及电性标记唛错误、遗漏×××××××1.耐压测试:1.1L 与E 、N 与E 脚间耐压1800V/0.5mA/2S 击穿1.2L.N.E 三极金属与外壳耐压3750V/0.5mA/2S 击一般检验水平I 水壶配件一套耐压仪拉力计秒性能检查表级穿××1.以额定电压干烧,控温器不跳掣2.以额定电压干烧,控温器跳掣时间大于30秒3.干烧跳掣后放水入机内在15秒内不能复位4.非正常测试:输入1.15倍额定功率,干烧完毕,胶S-2件若熔化,露出带电体5.阻燃测试:用明火点燃控温器塑胶部分,若当火焰离开后2秒内不能熄灭,则(CR)×××××按2/500抽取,不足500,则抽1pc 水壶配件一试装检查套s1.不满足装配要求2.装配后水壶性能出现异常××编制:XXXX 审核:XXXX 批准:XXXX包装/标识一般检目要求视验 1.标识:订单号、产品型号、规格、材质、数量;2.包装:能有效的保护产品;3.外协:必须有包装袋+隔板;4.五金:产品有效保护间距大于2cm 水平Ⅰ;××××目视、外观检验手一般检感、验 1.整体纹路均匀、光亮,无明显脏污、油迹、水印;(未抛)2.内壁表面无大面积脏污、油迹、水印;3.口部边缘无刮手披锋、缺料现象;4.壶嘴边缘无刮手披锋、明显缺料、缺口现象(特别T-9016水平Ⅱ、无明显砂眼(允许小于0.5,3个);壶嘴内壁无明显发黄、发黑、脏污,内焊线无明显发黑,外焊线无砂眼、开裂、凹槽);若明显漏水(MA );6.碰焊壶嘴:不能有开裂(范围小于3mm )或炸开现象;有开裂、直接能掰掉(MA )7.整体表面无明显划伤、擦花、拉伸纹、凹凸点、起皱、变形,表面划伤≦1处,长度≦5mm ,宽度≦0.5mm ,间隔≧50mm ,接受;划伤2-3处,长度5-10mm ,宽度0.5-1mm ,判MI ;超出以上判MA ;8.底边(焊接):正面不允许有缺口、锯齿、焊疤残留,侧面/背面缺口小于缺口、锯齿、焊疤小于0.8一处,小于0.5两处(明显锯齿、缺口);注意失圆现象(明显底边变形MA );未焊接(MA )9.水窗、水尺孔:周围无明显起皱现象,特别注意R 角无开裂现象,边缘无明显披锋、多料,裂口深度小于0.5;10.壶嘴打胶:壶身内外无胶水残留,壶嘴内缝隙内胶水低于壶嘴边缘10mm ,底边缝隙内胶水不能过多影响装滤网;特别注意喷漆钢煲(限五金先喷漆、后打胶);11.发热盘表面:纹路均匀,无明显粗砂线,纹路里无杂质、9020、9021壶嘴处),无明显砂眼、焊点、焊渣残留;壶身内壁壶嘴孔毛刺小于0.3mm ,小孔无堵塞、严重变形,对于滤网不能遮盖住的内焊点无发黄、发黑、砂眼、焊渣;5.锡焊壶嘴:焊缝饱满(多锡大于1.5、缺锡大于1判MA ),毛刺;无明显凹凸点,1/3表面允许1个砂眼≦0.2mm ;无发黑发黄现象,R 角光亮,无拉伸纹;中心定位点无凹凸痕迹;无明显螺柱、螺钉印迹;×××××××××××××××××××××12.铝板面:必须经喷砂处理均匀,无钎剂钎料残留(不要一碰就掉),中间平面无融化现象;螺钉(螺柱)螺纹清晰,无钎剂钎料残留、堵塞;铝板(发热管)刻字清晰完整、位置正确、符号规格要求;发热管与铝板焊接面无漏焊、穿孔现象;焊接缝隙无焊料不融现象;特别注意高温区;用铜棒敲击铝板面无回响;13.中心:手柄孔与壶嘴中心目视无明显偏差(偏移大于2mm ,明显判MA );蒸汽管位置,铝板中心(铝板边缘无明显偏移)××××中心检查 1.手柄孔与壶嘴中心目视无明显偏差(偏移大于2mm ,明显判MA );2.蒸汽管位置(参照样品),开关孔中心(有偏移的手柄座覆盖判定);3.铝板中心(铝板边缘无明显偏移)、螺柱位置(U9/非U9);4.碰焊壶嘴左右两角高度无明显偏差(小于2mm );锡焊壶嘴内焊线与中心孔偏差小于1个孔的距离(视型号而定)一般检验水平目视Ⅱ;××××××××目视/样标志检查品×1.电参数:铝板/发热管所刻电参数符合订单要求,2.商标:清晰、完整、位置正确一般检验水平Ⅱ;×××卡尺/高度尺寸检查尺1、重点尺寸符合图纸要求;2、螺纹,止通规特殊检查水平S-2;×1.1500V/0.5mA/2S 的耐压测试无击穿闪烁现象;2.电阻测试(对应规格范围内+5%-10%)一般检验水平耐压测试仪/电阻测试安全性能仪I ;××干烧测试:以0.7倍额定电压干烧25S ,若表面有变色现象(MA),冷态下应能承受1500V/0.5mA/2S ,若击穿(CR)2pcs;××渗漏测试将水装到最大水位线处,各部件合缝处无漏水现象冷水1H ,热水0.5H 5台/1静水批;×焊接强度测试1.壶嘴、固定架应能承受10kg的拉力1分钟;2.用夹具夹住导电部件,拉力计用均匀相反方向拉,拉力大于15KG拉出,则不符;3.插片能承受5KG拉力测试,测试后不得脱落;4.在发热盘螺钉柱上吊重40kg重物,持续24H无异常5台/拉力计批;××××(有异常时1pcs测试)5.发热盘焊接强度:在发热盘螺钉柱上吊重40kg重物,持续24H无异常(有异常时1pcs测试);××××××药水/盐雾测材质检查试1.根据订单要求测试材质;2.5%盐雾测试24H,各装配后的可视面不能有生锈现象(特别是发热盘表面)1pcs/1批;××冷热冲击施加1.15倍功率进行干烧断电后立即加入室温水,进行100循环周期试验;发热部分无损坏,各功能需要时正1500W干烧22S,2200W干烧18S,3000W常;(干烧15S,冷却水冲击时间25S);在发热盘螺钉柱上吊重40kg重物,持续24H无异常×配合符合成品外观检验标2pcs/1试装批准××编制:XXXX审核:XXXX批准:XXXX包装/标识要求一般检目视验1.来料包装整齐无破烂,无乱堆放、混装等现象,否则:(MA 水平Ⅰ);若白色线包装破烂(CR )2.来料包装须注明品名、规格、数量、日期等,否则:(MA )3.来料包装须有供应商检验合格标识,否则:(MA )4.来料包装上须贴“ROHS”标识(若有要求),否则:(MA )5.须核对来料数量与实际数量是否相符,若不符:(MA )×××目视、手感外观检验、一般检验 1.所有外表颜色与客户要求、生产通知单、样板不符2.电源线外表污渍,可擦干净(MI);擦不干净(MA);绑水平Ⅰ带颜色正确,否则(MA)3.电源线字唛、认证标志、电性参数模糊或不完整,与CDF表不符4.导线损伤×××4-1可看到线芯铜丝4-2灯线线身表面刮伤5.端子变形,生锈或电镀不良6.插头无氧化生锈、变形、压伤等,否则:(MA)××××××××××1、CDF 表核对:插头型号、线材型号;2、线经检查:单根线经及根数(1pcs/每批);3、整体长度:按照订单要求;4、尾档、剥线等长度尺寸与样板、工程图纸相符,若不符MA5、端子型号与图纸、样板、生产通知单不符。
IQC进料检验规范--塑胶类
目录
1.喷油类……………………………………………………………………………………………第5页
2.电镀类……………………………………………………………………………………………第6页
3.丝印、水转印类…………………………………………………………………………………第7页
8.8露底:局部无涂层或涂料覆盖不严,常见于内折弯角、孔的边缘截面、基材切口边缘截面等;
8.9粉化:涂层表面由于一种或多种漆基的降解及颜料的分解而呈现出疏松附着细粉的现象.
8.10发黄/发黑:电镀后表面异色,常见于光铬/半光铬/枪色等
9.级面定义:
9.1A级面:组装成品后,数码相机的外表面; B级面:组装成品后,数码相机的内表面,外面看不见.
√
2.产品表面平滑度良好,手摸无粗糙感、刮手感;(磨砂型产品除外)
√
3.喷油表面无明显地气泡、针孔
√
4.喷油表面无明显地杂物、异物,A面异物直径应≤0.2mm,同一表面不能超过2点,间距为30mm以上;B面不作要求;(参照黑点卡)
√
5.喷油表面无凹痕、弯曲等变形现象;
√
6.喷油表面不允许有深划痕;
√
√
7.耐溶剂
酒精/白色棉布/棉签
1.以白色棉布或棉签沾上工业酒精,在喷油面以500g压力,1分钟往返擦拭20次,棉布不能沾有油漆,涂层无变化。
2.模拟手摸掉油测试:用5%盐水,无尘布,1000G压力测试5次,无尘布上无颜色!
√
8.实装
相关配件
1.取前壳、后壳、中壳、装饰件等配件进行实际组装,组装后外观良好.注意整机色差.
保护罩IQC检验标准
目视检验 目视检验 订货单 目视检验
目视检验
目视检验 对照样品
目视检验
放大镜 放大镜
游标卡尺
5:轻微擦伤,主要面长度<3mm一条,可 接受;次要面长度<5mm二条可接受。深 刮痕,主要面不接受;次要面不接受。
目视检验
游标卡尺
6557材料(代码为001)的保护罩的透光 透 率≥90%; 光 7630材料(代码为101)的保护罩的透光 率 率≥93%;
检验 项目
检验内容
参照文件 及相关依据
不良判定分类 检验工具 轻缺陷 重缺陷 致命
包装 1:包装无标识,外标识与实物不一致 标识 2:来料规格型号与订货单物料型号不一致
1:表面清洁、无脏污。 2:颜色不均、变形、裂纹、表面顶白、暗 纹、发黑碳化、缺料、表面缩水、熔合线、 丝纹。
3:不能有明显的色差
4:人眼距离塑料件500mm,黑点直径 外 <0.5mm,两黑点间距离>15mm。直径 观 30mm范围内,可视黑点数<3个(内 检 部),<2个(外部);直径100mm范围 验 内,可视黑点数<6个(内部),<4个(外
保护罩IQC检验标准
版本:V1.0 1. 抽样标准
正常情况下,根据GB/T2828.1-2012, II 级抽取样品。 非正常情况下,转换规则如下: 正常→加严:在正常检验状态下,如果连续5批中有2批被拒绝,则由正常检验转为加严检验。 加严→正常:在加严检验状态下,如果连续5批被允收,则由加严检验转为正常检验。 停止检验:在加严检验状态下,如果退货数累积到3批或者连续2批被拒收将停止检验,直至措 施已被有效执行方恢复检验,检验从正常检验开始。 2. 接收标准(AQL) 致命缺陷(CR): 严重缺陷(MA): 轻微缺陷(MI): 3. 物料是否接收和退货,及判定标准,参照下列缺陷分类。
手机IQA结构料检验标准
硬划痕由于硬物摩擦而造成产品表面有深度的划痕。
细划痕没有深度的划痕。
飞边由于注塑参数或模具的原因,造成在塑料件的边缘或分型面处所产生的塑料废边。
熔接线塑料熔体在型腔中流动时,遇到阻碍物(型芯等物体)时,熔体在绕过阻碍物后不能很好的融合,于是在塑料件的表面形成一条明显的线,叫做熔接线。
缺陷级别定义
Cri:
产品存在对使用者的人身及财产安全构成威胁的缺陷
允收标准AQL Standard
Maj:
产品存在以下六种缺陷,为主要缺陷
抽样水平
1功能缺陷影响正常使用
Cri: 0.0
2性能参数超出规格标准
Maj: 0.4
3漏元件、配件及主要标识
Min: 1.5
4多出无关标识及其他可能影响产品性能的物品
结果判定:试验完成后以油漆不透底(露出底材)时为合格。
注:如果采用的是UV漆,要求耐磨性300个循环。
7.4
用纯棉布蘸满无水酒精(浓度≥99.5%),包在专用的500g砝码头上(包上棉布后测试头的面积约为1cm2),以40次/分钟~60次/分钟的速度,20mm左右的行程,在样本表面来回擦拭200个循环。
2.引用标准
GB-2828-2003抽检方案表
3.定义
3.1不良缺陷定义
点缺陷具有点形状的缺陷,测量尺寸时以其最大直径为准。颗粒在喷漆件表面上附着的细小颗粒。
积漆在喷漆件表面出现局部的油漆堆积现象。
阴影在喷漆件或塑料件表面出现的颜色较周围暗的区域。
桔纹在喷漆件或电镀件表面出现大面积细小的像桔子皮形状的起伏不平。
II测量面:暴露在外,且正常使用时并不直接看到的次要表面及手机配件的外表面,如前壳、后壳电池盖、翻盖(及大翻盖)的侧面,天线的外表面,及其它手机配件如充电器、耳机等的外观面。
IQC检验标准
3.结构尺寸
目检
用卡尺测量结构尺寸是否符合图纸要求
A
4.试装配
样板
对塑胶件进行替换试装配,保证符合要求
5.外观
目检
检查塑料件表面处理是否符合要求
A
检查塑料件表面有无划痕、毛刺、脏污、断裂等现象
A
丝印标记是否有印记模糊、印反、印歪等现象
A
测试用仪器、仪表、工具:
1.游标卡尺
道晟灯具(上海)有限公司
文件编号:WOI-007
2.显微镜
道晟灯具(上海)有限公司
文件编号:IQC-001
编制:唐
IQC规范来料检验
版本号:A
页码:9
本页修改序号:00
名称:二极管
检验项目
检验方法
检验内容
判定等级
1.型号规格
目检
型号规格是否符合规定要求
A
2.包装、数量
目检
检查包装是否符合要求
A
清点数量是否符合
A
3.外形尺寸、
封装、标志
目检
测量外形尺寸,检查表面有无破损
实际焊接试验
焊接性能良好
A
测试用仪器、仪表、工具:
1.游标卡尺
2.电烙铁
道晟灯具(上海)有限公司
文件编号:IQC-001
编制:唐
IQC规范来料检验
版本号:A
页码:16
本页修改序号:00
名称:螺钉
检验项目
检验方法
检验内容
判定等级
1.材质
目检
材质是否符合规定要求
A
2.型号规格
目检
检查型号规格是否符合规定要求
检验项目
检验方法
检验内容
开关电源进料检验标准
品质现象描述
检验手段
及工具
缺陷类别
备注
CR
MA
MI
环保核查
1.环保物料内外包装应有环保标示。
目测
★
2.核对此物料是否为合格供应商所供应,环保报告日期是否在有效期内。
★
包
装
1.依据送检单到货数量,按照AQL抽样表,抽取规定量样品,并检查包装箱无破损、有无标示,内包装应封装完好并符合防静电要求,能防止IC在运输和存储过程中不受损坏。
锡炉
★
拟制:王军
审核:
批准:
IQC进料检验规范
主
题
PCB贴片类
版本:A0
页次
1/1
文件编号:YH-A-003
生效日期:2012-6-4
说明
1.目的:规范进料检验,保证产品质量。
2.范围:适用于IQC进料检验。
3.抽样标准:依据MIL-STD-105EⅡ级一次抽样,致命缺陷(CR)AQL=0;重缺陷(MA)AQL=0.25;轻缺陷(MI)AQL=0.4。
4.试验项目:可焊性、推力项目每批实验。
5.本检验规程未例项目,需检验可参照国标要求。当检验规范的检验项目在技术要求中未作规定时,可不作检验要求。
6.“★”表示选定项目。
检验
项目
品质现象描述
检验手段
及工具
缺陷类别
备注
CR
MA
MI
环保核查
1.环保物料内外包装应有环保标示。
目测
★
2.核对此物料是否为合格供应商供应,环保报告日期是否在有效期内。
★
3.红胶外露(垂直于PCB,红胶不可露出零件端面)。
目测
★
外
观