
肯纳刀具样本Innovations_Beyond_cn
B7
不锈钢
奥氏体不锈钢
第一步 — 选择刀片槽型
负角修光刃刀片
精加工修光刃 进给率(英寸/转)
-FW 切削深度(毫米) 切削深度(英寸) 进给率(毫米)
第二步 — 选择材质
切削条件 严重断续切削 轻微断续切削 变切深、铸造或锻造表面 光滑切削,预车削表面
负角刀片槽型 -FW – KCM15 KCM15 KCM15
KCM15
M1
KCM25 KCM35
奥氏体不锈钢 速度 - 米/分钟 (sfm)
材料组
起始状态 360 (1200) 405 (1350) 450 (1500) 米/分钟 165 150 105 sfm 550 500 350
材质
90 (300)
135 (450)
180 (600)
225 (800)
• Beyond 产品组合可广泛应用于各类 钢、铸铁和不锈钢工件的 ISO 车削。
BEYOND
先进技术提供了出色的性能
典型刀片 Beyond™ 刀片
受力下的涂层
后涂层处理 — 减少了应力。 — 最大限度减少 了微崩刃情况的发生。 — 改善了涂层粘结特性。
减少了应力
BY KENNAMETAL
超越期望,成就卓越。
起始状态 米/分钟 240 265 195 150 150 sfm 800 880 650 500 500
材质
KCP05 KCP10
P2
KCP25 KCP30 KCP40
合金钢和工具钢 (≤ 330 HB) (≤ 35 HRC)
材料组
速度 - 米/分钟 (sfm) 180 (600) 225 (800) 275 (900) 320 (1050) 360 (1200) 410 (1350) 455 (1500) 495 (1650)
低碳 (< 0,3% C) 钢和易切削钢
材料组
速度 - 米/分钟 (sfm) 135 (450) 180 (600) 225 (800) 275 (900) 320 (1050) 360 (1200) 410 (1350) 455 (1500) 495 (1650)
起始状态 米/分钟 435 395 275 210 210 sfm 1450 1320 925 700 700
270 (900)
315 (1050)
KCM15
M2
KCM25 KCM35
奥氏体不锈钢: 双相(铁素体和奥氏体混合物) 速度 - 米/分钟 (sfm)
材料组
起始状态 360 (1200) 405 (1350) 450 (1500) 米/分钟 150 120 90 sfm 500 400 300
材质
90 (300)
B4
要订购产品,请与 Kennametal 或 Kennametal 授权经销商联系,或访问网站 。
产品组合
钢件车削材质
耐磨性
韧性
铸铁车削材质
不锈钢车削材质
耐磨性
韧性
耐磨性
韧性
要订购产品,请与 Kennametal 或 Kennametal 授权经销商联系,或访问网站 。
B5
钢
碳钢、合金钢和工具钢,硬度高达 450HB (48HRC)
第一步 — 选择刀片槽型
负角修光刃刀片
半精加工修光刃
进给率(英寸/转)
正角修光刃刀片
半精加工修光刃
进给率(英寸/转)
-MW 精加工修光刃
切削深度(英寸) 切削深度(毫米)
-MW 精加工修光刃
切削深度(毫米) 切削深度(英寸) 进给率(毫米)
135 (450)
180 (600)
225 (800)
270 (900)
315 (1050)
KCM15
M3
KCM25 KCM35
要订购产品,请与 Kennametal 或 Kennametal 授权经销商联系,或访问网站 。
B9
铸铁
灰口铸铁和球墨铸铁
第一步 — 选择刀片槽型
奥氏体不锈钢 速度 - 米/分钟 (sfm)
材料组
起始状态 360 (1200) 405 (1350) 450 (1500) 米/分钟 180 150 120 sfm 600 500 400
材质
90 (300)
135 (450)
180 (600)
225 (800)
270 (900)
315 (1050)
正角刀片槽型 -LF KCP30 KCP25 KCP10 KCP05 -MF KCP40 KC9125 KCP25 KCP10
B6
要订购产品,请与 Kennametal 或 Kennametal 授权经销商联系,或访问网站 。
BEYOND
第三步 – 选择 切削速度
正角刀片槽型 -LF KCM35 KCM25 KCM15/25 KCM15
-MF KCM35 KCM25 KCM15/25 KCM15
B8
要订购产品,请与 Kennametal 或 Kennametal 授权经销商联系,或访问网站 。
BEYOND
第三步 – 选择 切削速度
负角刀片
粗加工
进给率(英寸/转)
正角刀片
半精加工
进给率(英寸/转)
..MA
切削深度(毫米) 切削深度(英寸)
-MF 半精加工
..MW
切削深度(毫米)
精加工
..
-UN
-RP 精加工
-LF
-FN * 槽形可用于半精加工操作 以降低高强度金 属中的刀具压力。
进给率(毫米)
进给率(毫米)
第二步 — 选择材质
起始状态 米/分钟 205 190 155 120 120 sfm 680 630 510 400 400
材质
135 (450)
KCP05 KCP10
P3
KCP25 KCP30 KCP40
合金钢和工具钢 (340–450 HB) (36–48 HRC)
材料组
速度 - 米/分钟 (sfm) 90 (300) 120 (400) 150 (500) 180 (600) 210 (700) 240 (800) 270 (900) 300 (1000)
新材质命名系统
A = 第1代 B = 第2代 P = 钢 M = 不锈钢 K = 铸铁 N = 有色金属 S = 高温合金 H = 硬材料 U = 通用 K = Kennametal C = 第3代 等...
各型号将来的 升级版本(可选)
品牌
主工件 材料 (ISO 513)
K
无代码 Y = 陶瓷 D = PCD B = PCBN S= 钢
切削刀具
2009
航空航天 自然资源 基础设施 运输 耐用品 特种应用
隆重推介 …
来自 Kennametal 的 BEYOND…
刀具新纪元
Kennametal,值得信赖的金属切削技术创新者,开创了刀具新纪元。 凭借先进的科学水平和丰富的经验,我们 在切削进程上先行了一步 — 创造了 Beyond™, 这是我们的下一代, 超高性能刀具平台。这一功能强大 的产品系列提供了闻所未闻的高生产率、效率、可靠性和盈利能力。 超乎想象。
材质
KCP05 KCP10
P1
KCP25 KCP30 KCP40
中碳钢和高碳钢 (> 0,3% C)
材料组
速度 - 米/分钟 (sfm) 135 (450) 180 (600) 225 (800) 275 (900) 320 (1050) 360 (1200) 410 (1350) 455 (1500) 495 (1650)
-FW
-FW
进给率(毫米)
第二步 — 选择材质
切削条件 严重断续切削 轻微断续切削 变切深、铸造或锻造表面 光滑切削,预车削表面 -FW – KCP10 KCP05 KCP05
负角刀片槽型 -MW – KCP25 KCP10 KCP05 -FW – KCP25 KCP20 KCP20
正角刀片槽型 -MW KCP25 KCP25 KCP20 KCP20
灰口铸铁 切削条件 严重断续切削 轻微断续切削 变切深、铸造或锻造表面 光滑切削,预车削表面 球墨铸铁 切削条件 严重断续切削 轻微断续切削 变切深、铸造或锻造表面 光滑切削,预车削表面 负角刀片槽型 -FN KCK05 KCK05 KCK05 KCK05 -UN(-RP) KCK20 KCK15 KCK15 KCK05 负角刀片槽型 -FN KCK05 KCK05 KCK05 KCK05 -UN(-RP) KCK20 KCK20 KCK15 KCK15 ..MA KCK20 KCK20 KCK20 KCK15 -LF KCK20 KCK20 KCK15 KCK15 ..MA KCK20 KCK15 KCK15 KCK05 -LF KCK20 KCK20 KCK15 KCK15 正角刀片槽型 -MF / ..MW KCK20 KCK20 KCK15 KCK15 正角刀片槽型 -MF / ..MW KCK20 KCK20 KCK20 KCK20
将生产率和盈利能力提高达 — 30%
• 可获得更高的金属切除率(速度、进给量和切削深度)。 • 可获得更长的刀具寿命。
通用性
• 产品广泛适用于各类应用。 • 可用于低速到高速应用。
• 产品可确保磨损均衡,因而具有可预测的刀具寿命。 • 可减少切深处破损。 • 真正消除了切屑流磨损。
可靠性
完整产品组合
第一步 — 选择刀片槽型
负角刀片
粗加工
进给率(英寸/转)
正角刀片
半精加工
进给率(英寸/转)
-RN 半精加工
-RP* (正型)
切削深度(毫米) 切削深度(英寸)
刀具界的猛兽——HarviUltra8X
刀具界的猛兽——HarviUltra8X
>>
还记得那款在Ti-6Al-4V钛合金材料进行粗加工时,金属移除率表现出众的HARVI? Ultra 8X玉米铣刀吗?
肯纳金属公司的HARVI Ultra 8X铣刀满足钛合金加工的需求。
机床制造商和用户为了可以在极端切削工况下减少机床零部件的磨损,寻找既可以进行高速切削,同时又能降低切削力的刀具产品,新型HARVI Ultra 8X刀具不仅可以满足所有这些要求,而且还能做得更多......
在以下的加工视频中,进一步展示了HARVI? Ultra 8X玉米铣刀加工的高效和稳定的性能。
>>
高金属去除率和极佳的灵活性是新型HARVI Ultra 8X刀具的显著特点。
为了实现这个目标,肯纳金属公司在这款高科技刀具产品上又融合了多项创新技术:
1.采用双面正角刀片设计,
确保最低的单位切削刃成本,
同时降低功率消耗最多可达50%。
2.因为采用独特的AlTiN+TiNPVD涂层设计,
可以确保极佳的抗热裂纹性能。
3. HARVIUltra 8X刀体采用高品质钢材料制成,
在大切削力条件下具有更好的强度和刚性。
4.独特的BTF46(螺栓锥体法兰)接口系统
可以提供更为出色的抗弯矩性能。
5.HARVIUltra 8X 的可变螺旋角设计
可以避免导致振刀的共振现象,
可进一步延长刀具寿命,
提高工件加工质量和生产率。
无论是进行型腔加工和仿形加工,HARVIUltra 8X每分钟可稳定
完成20立方英寸的钛材料切削,刀具使用寿命可达到一小时或更长。
(来源:肯纳金属刀具解决方案)。
铣削技术讲座--肯纳
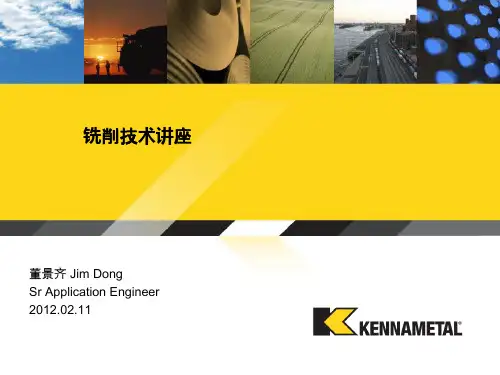
进给速度 V f
© 2008 Kennametal Inc. l All rights reserved. l 17
实际计算
面铣刀直径80mm, 6个刀片刃口,若刀片的切削速度为150m/min, 问主轴的转 速是多少?如果每齿进刀量为fz=0.2mm/z, 问机床的工作台进刀量是多少?
© 2008 Kennametal Inc. l All rights reserved. l 18
• • •
Higher cutting forces切削力较大 Directs chips back into workpiece排屑朝向工件 Can create a burr会产生毛刺
Neg. Radial Rake径向前角
Neg. Axial Rake 轴向前角
© 2008 Kennametal Inc. l All rights reserved. l 25
Face Mill Dimensioning 面铣刀几何尺寸
D = Effective Cutter Diameter有效切削直径
B D
2
1
RR = Radial Rake径向前角
K
K = Keyway Width键槽宽度 B = Bore Diameter刀柄安装直径
H
LA = Lead Angle 主偏角
Milling Cutter Styles 铣削刀具类型
Solid Carbide End Mills 硬质合金端铣刀 Slot Mills槽铣刀
Face Mills面铣刀
90°Shoulder Mills 方肩铣 Helical Mills 螺旋(玉米)铣刀
Copy Mills仿形铣刀
© 2008 Kennametal Inc. l All rights reserved. l 5
肯纳材料应用指南

15 15 15 15 20 25 15
87.5-88.5 86.5-88.0 89.0-90.5 89.7-90.7 83.0-94.5 81.5-83.0 90.5-91.5
71.0-73.0
13.90-14.10 14
420,000 490,000 550,000 420,000 440,000 430,000 625,000
77.0-80.0 80.0-83.0 74.0-76.0 75.0-77.0 77.0-79.0
14.80-15.00 14.80-15.00 14.50-14.70 14.40-14.60 14.40-14.60
370,000 335,000 43,000 310,000 460,000
2,551 2,310 296 2,137 3,172
冲压模具,压印模具,成型模具,制罐模具冲 非常高的强 头,型锻模,采矿工具,冲击钻,冷成型模具, 度,重冲击, 拉深模具(厚度0.75冷轧钢,苛刻工具),冲孔 低耐磨 冲头-305不锈钢,适用于粘贴或叠铆钢片 高耐腐蚀性 冲压模具-硅钢,黄铜,青铜,铝,云母,薄片 冲压模具,硅钢,卷边模 冲压模具,压制模具(苛刻工况),青铜,铜, 制罐模具环,金属成型模具,拉深模具(苛刻工 况),圆形切刀,剃须刀片模具,压印模具,钻 头
3 CD-630 4 CD-35 CD-K3135 5 CD-36 CD-636 6 CD-KR885 CD-K3109 7 CD-K337 CD-KR466 8 CD-18
0.8um 中等 粗晶 中等 0.8um
6 9 9 10 10
92.0-93.5 89.8-90.8 89.0-90.0 89.5-90.5 90.5-92
2,896 3,379 3,792 2,896 3,034 2,965 4,309
肯纳刀具综合介绍

美国肯纳金属刀具简介Kennametal ProductsKennametal & Hertel 切削刀具钻头铣床刀具车床刀具特殊刀具加工中心刀具Kennametal & HertelTurning ToolsTop-Notch刀柄Fix-Perfect刀柄车床刀具ISO刀柄微孔镗刀KM模块系统夹持方式FIX-PERFECT TURNING TOOLS特点:刀片安装可靠提高刀片寿命和刃口强度排屑通畅,无夹紧元件干涉TOP-槽刀TOP-NOTCH 仿形车刀TOP-NOTCH 槽刀应用指南Micro Boring最小加工孔径:KM Turning ToolsKM刀具夹持基本原理韧性高速钢非涂层硬质合金PVDCVD金属陶瓷陶瓷立方氮化硼金刚石耐磨性肯纳车刀材质•KC7310TIALN COATINGKC7310适合于高温合金和钛合金的半精加工和精加工。
•TIALNKC730PVD TiN涂层硬质合金适合于加工高温合金和航天航空材料KC732PVD/CVD 涂层硬质合金KC732适合于高温合金和钛合金的半精加工和精加工。
KY3000氮化硅基陶瓷KY3000 应用极佳的耐磨性使它适合灰铸铁的精加工极佳的韧性使它适合高温合金的粗加工KY3500氮化硅基陶瓷KENNAMETAL HERTEL 铣刀系列Fix-Perfect 铣刀RPF 铣刀ISO铣刀高性能铣刀FIX-PERFECTFIX-PERFECT 刀具与ISO-Inserts比较:Chip gullet FIX-PERFECTinsertCutting diaISO insertsFIX-PERFECT不等节距设计不等节距设计保证加工平稳,无振动。
FIX-PERFECT•HI G H S P E ED MI L L I N G•H I G H P E R F O R M A N C EM I L L•P ER F O R M AN C M I LLInsert grade •Un-coating •Coating •PKD•Max adjust :0.1mmMCF MILLING CUTTERMCF MILLING CUTTER 2 Insert stylesSD..1204..SD..1504..2 Insert styles SD..1204..SD..1504..MCF MILLING CUTTER MCF 45MCF 457 Standard-typesLE..1104..WSE..1504..WOF..0604..RF..1504..SE..1504..SE..1204..SE..1203..7 Standard-types LE..1104..W SE..1504..W OF..0604..RF..1504..SE..1504..SE..1204..SE..1203..NGE-I新一代的玉米铣刀NGE-I新一代的玉米铣刀 3 Geometries:•ADPT1035PDER-GM•ADKT1035PDER•ADKT1035PDTR3 Geometries:•ADPT1035PDER-GM •ADKT1035PDER•ADKT1035PDTRRPFR amp P lunging F acingRPFRamp Plunging FacingRPFRamp Plunging Facing Code D1D3Max. Ramping angl35A03R-SMORF1535501635A03R-S90LF2235501647A04R-SMORF1547631147A04R-S90LF2247631164B05R-SMORF1564807.564B05R-S90LF2264807.584B0R-SMORF1584100 5.784B0R-S90LF2284100 5.6109B06R-SMORF151091254109B06RS90LF221091254PCD 面铣刀PCD 面铣刀的应用PCD 面铣刀•刀盘用高强度铝制成,表面硬度达HRC64-70。
肯纳刀具-车削讲座

C 型:刀尖角 80o 菱 型 D 型:刀尖角 55o E 型:刀尖角 75o M 型:刀尖角 86o V 型:刀尖角 35o W 型:刀尖角 80o 凸三角
L 型:刀尖角 90o 长方型
A 型:刀尖角 85o 平 行 B 型:刀尖角 82o 四边型 K 型:刀尖角 55o
20
刀片的固定方式
S型夹紧
该系统采用一个简易扳手或沉头螺钉将 刀片固定在刀体上。使用这种系统的刀片有 沉孔。在温度较高时,刀片会因为螺钉卡死 而转位困难。主要用于中低载荷的切削。
P型夹紧
这种夹紧是车削刀具的ISO标准,因此在欧 洲和亚洲十分普遍。该设计针对带孔的负前 角刀片,用直角杠销将刀片强制压紧在刀片 侧定位凹面上。直角杠销的端部被螺栓压住。 这种设计适用于中载或重载车削。但无法防 止刀片在切削过程中翘起。
19
刀片的固定方式
C型夹紧
这种夹紧方法是用一个压板压在没有 孔的刀片上。它的局限性是仅仅依靠压 紧时产生的摩擦力固定刀片。这种C型 夹紧的方式一般只用于正前角刀片,在 中小负荷的切削情况下切削。
M型夹紧
带孔的负前角的刀片采用这种夹紧设计。 用偏心销将刀片强制压靠在侧定位凹面上以 防止刀片与侧定位间产生间隙。顶部的压紧 在刀尖承受切削力时防止刀片翘起。这种设 计所用的零件比较多。此系统适用于中载和 重载切削。
ቤተ መጻሕፍቲ ባይዱ30
内圆公制刀柄
A25R-MCLNR12
1 2 3 4 5 67 8 9
1. 刀柄的制造材料 2. 刀柄的直徑(mm) 3. 刀柄的長度(mm) 4. 刀片的固定方式 5. 被固定刀片的形狀 6. 刀柄的導引角度 7. 被固定刀片的後角 8. 左右手 9. 刀片的刃口長度(mm)
肯纳车刀片槽型命名规则

肯纳车刀片槽型命名规则肯纳车刀片槽型命名规则肯纳车刀片槽型命名规则是切削加工领域中一项重要的标准化规定。
它用于描述肯纳车刀片上槽型的形状和特征,对于正确选择和使用刀片具有重要的指导作用。
在本文中,我将从深度和广度两个角度对肯纳车刀片槽型命名规则进行全面评估,并分享我个人对这一规则的观点和理解。
【1. 介绍】肯纳车刀片槽型命名规则是由肯纳公司制定的,其主要目的是对肯纳车刀片上槽型进行统一的命名和分类。
这样一来,无论是使用方还是供应方,都可以通过槽型命名规则准确地理解刀片上的槽型,从而方便地进行选择和交流。
肯纳车刀片槽型命名规则一般由一个字母和一个数字组成,字母表示槽型的类型,数字表示槽型的尺寸或特征。
【2. 深度分析】在深度方面,肯纳车刀片槽型命名规则可以从以下几个方面进行评估:【2.1 类型命名】肯纳车刀片槽型命名规则通过字母来表示槽型的类型。
不同类型的槽型有不同的功能和适用范围。
字母A表示圆形槽型,B表示方形槽型,C表示锥形槽型等。
通过字母的差异,使用方可以迅速了解到刀片的功能和优势,从而进行正确的选择。
【2.2 尺寸特征】肯纳车刀片槽型命名规则通过数字来表示槽型的尺寸或特征。
数字的具体含义与每种槽型有关。
对于圆形槽型,数字1表示直径为8mm,数字2表示直径为12mm;而对于方形槽型,数字1表示侧面长度为8mm,数字2表示侧面长度为12mm。
通过这种方式,使用方可以准确地了解到刀片的具体尺寸,从而满足实际加工需求。
【2.3 复合命名】在肯纳车刀片槽型命名规则中,还存在一种复合命名方式。
这种方式通过组合不同的字母和数字来描述特定的槽型。
字母A表示圆形槽型,数字1表示直径为8mm,那么组合在一起就是A1。
这样一种复合命名方式使得使用方可以对多种特征进行组合,从而满足不同的加工需求。
【3. 广度分析】在广度方面,肯纳车刀片槽型命名规则可以从以下几个方面进行评估:【3.1 应用领域】肯纳车刀片槽型命名规则适用于切削加工领域的各个行业和领域。
肯纳KSEM钻头选择使用规范-new
肯纳KSEM钻头选择使用规范 1、钻头组成:2、钻头规格范围:3、倒角环的使用及尺寸规格范围4、加工参数的选择:加工参数:切削速度、进给量、切削深度----(切削三要素)4.1、切削速度(Vc):加工不同工件材料时,刀具与工件接触处的相对移动速度,它根据不同的工件材料和刀具材料而选定,选择如下:4.1.1、加工普通钢、铸钢(软钢)工件时切削速度:Vc=80-140m/min 推荐速度=100m/min4.1.2、加工合金钢、热处理后的钢件工件时:Vc=50-80m/min 推荐速度=65m/min4.1.3、加工灰口铸铁工件材料时的切削速度:Vc=100-200m/min 推荐速度=160m/min4.1.4、加工球墨铸铁工件时的切削速度:Vc=90-180m/min 推荐速度=150m/min4.1.5、加工不锈钢工件材料时的切削速度:Vc=30-90m/min 推荐速度=50-60m/min(工件偏硬为50,偏软60)机床主轴与切削速度间的关系:(r/min-每分钟转数)Vc(m/min)=或 = ∗ /n------机床主轴转数d------钻头的直径mm4.2、进给量(f):机床主轴每转一转,钻头钻入工件的深度,它根据钻头的直径和断屑槽形及工件材料来选择,推荐如下:4.2.1、加工普通钢和铸钢(软钢)工件时:4.2.2、加工合金钢及热处理后工件(硬钢)工件时:4.2.3、加工铸铁(含灰口、球墨铸铁)材料时:4.2.4、加工不锈钢材料工件时:进给量与机床编程进给速度的关系:F= ∗ ---mm/minF------机床编程的进给速度mm/minn------机床主轴转数r/minf------钻头的进给量mm/r5、使用说明:5.1、深孔预加工说明:对于预钻引导孔的加工:在加工深度超过5*D的时候需要钻引导孔,引导孔采用150°钻尖,如没有150°钻尖,也可以采用标准的KSEM钻头加工引导孔,钻孔深度小于7D时,引导孔的加工可以只在工件表面划出75%直径的钻窝,当钻孔深度超过7D时,引导孔的深度为钻肩(钻头直径处)部钻入工件2-3mm,当钻孔深度超过10D 的时候,钻深为1D-3D之间。
肯纳整体合金铣刀产品
Easy to cut Stainless steels M1 Moderately difficult to cut stainless steels M2 Difficult to cut Stainless steels M3 High temperature Alloys S3 Soft Steels P2 Titanium S4 Gray Cast Iron
High-Performance Finishing End Mills
F4AS….A/BWM/L/X38R… Extended Neck – Unequal Flute Spacing
High-Performance Finishing End Mills
F4AS….ADL38 – Long – Unequal Flute Spacing
Page 49
© 2008 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 14
© 2008 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 10
Features – F4AS Series
Reinforced core for Better rigidity Better surface finish
© 2008 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 3
肯纳立铣刀产品材质选择
© 2008 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 4
2008采矿产品样本(肯纳)
一经您确认,我们就着手进行加工,严格按照
机器所用的重型采煤机滚筒采掘系统。这些新
贵公司的要求精密制造。并且为了达到
系统的滚筒、叶片和端盘都是重载设计,
更优良的性能,我们还将为您的新采
截齿强度更高,齿尖至齿肩部长度更长,
煤机滚筒装备高质量的凯南麦
效率更高、更耐用!
特截齿。
切割系统
凯南麦特采煤机滚筒、截齿。
...在煤炭采掘领域
无论贵矿采用长壁式开采(滚筒采煤机), 房柱式开采(连续采煤机)。巷道掘进(掘进机 或连续采煤机)。锚杆支护,破碎机破碎,甚至 露天开采,凯南麦特公司高效、耐用的刀具系统 都可以满足您的要求。
我们将帮助您:
• 针对您的开采条件,选择最佳的齿座-齿套- 截齿的组合。
• 减少停机维护时间,提高开机率。 • 大大地增加产量(当然也要增加利润)!
截齿型号
U95HDLR -HF (JZA90/35HF)
U94HDLR-19NB (JZA90/35)
U92HDLR-16NB (JZA102/35)
U84HDLR-19NB (JZA70/30)
U84HDLR-CH-16NB (JZA80/30)
U82HDLR-12.5NB (JZA80/20)
U170K225R
凯南麦特(徐州)有限公司
肯纳金属集团创建于20世纪30年代,总部位于美国宾夕法尼亚州。肯纳金属集团是集科研、制造及营销为一体的大型跨国 企业,是世界领先的机械加工、矿业开采和公路刀具供应商,产品广泛应用于冶金、金属切削加工、矿业开采及公路建筑等多个 行业。
凯南麦特(徐州)有限公司成立于1994年,是美国肯纳金属集团旗下能源采矿建筑集团(EMCSG)在中国设立的全资子 公司。
肯纳经典产品介绍
KCU10 & KCU25
KCU10 是最新研发的一款 Beyond 车削材质, 其PVD 涂层采 用特殊的表面处理方式从而明显地改善了表面特征和性能 改善了压应力
涂层后处理 改善了压应力 减小了微崩刃 改善了涂层的附着力 提高了表面的光滑度
KCU25 是针对所有 OD 和 ID 切槽和横车, 端面切槽, 外圆切 槽, 清根, 仿型加工和切断操作的最好的材质,以及高温合金, © 2011 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 7 不锈钢和钢件材料的通用加工
齿轮轴 10%
齿轮 14% 泵 5%
辊 8%
其它 10% 传动部件 2% 凸轮轴 2%
刹车毂 4% 曲轴 2%
© 2009 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 20
Hale Waihona Puke PCBN 的优点采用 PCBN 提高生产力;
© 2009 Kennametal Inc. l All rights reserved. l Proprietary and Confidential l 21
PCBN 新材质
Low content Medium contentUncoated High content
Application
Uncoated Grade Name Replaces Insert Styles Application CBN content Grade Name Replaces Coating Insert Styles Application CBN content Grade Name Replaces Coating Insert Styles Application CBN content Continous Light Interrupted 50% Heavy Interrupted 90% Continous Light Interrupted 50% KB9610 C6 Light & Medium Interrupted Interrupted 70% 90% CVD Coated Grade KB9640 upgrade at phase 2 Continous Light Interrupted 50% KB5610 F2 Light & Medium Heavy Interrupted Interrupted 70% 90% PVD Coated Grade KB5625 KB5630 KB5625 launch at phase 2 F2 F2 Heavy Interrupted 85% Heavy Interrupted launch at phase 2 KB1610 KD050 KB1625 KB1630 KD120 KB1345 (KB1645) rename KB1645 KB1340 KD200