
产品检验标准表
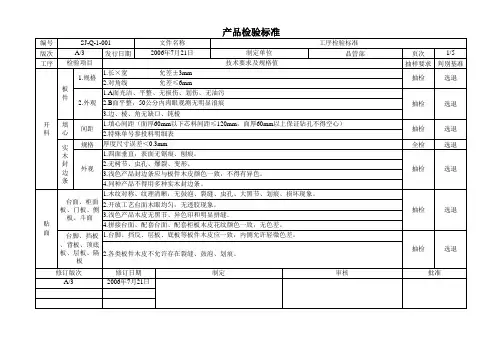
产品检验标准
抽检
选退
抽检
选退
批准
产品检验标准
编号 版次 工序 加厚 SJ-Q-1-001 A/3 检验项目 1.错位误差为≤±5mm。 1.板件 2.不得有脱层、断裂、缺角。 3.板面不得有压痕,划伤,波浪痕。 1.规格 精 裁 2.截面 3.板面 1.尺寸 开槽 2.外型 1.长、宽、规格误差≤1mm。 2.对角线误差≤2mm。 1.上下锯口整齐。 2.无崩边、崩角、缺角、损坏现象。 无划伤、损坏、污染等现象。 1.宽、深尺寸允许误差≤0.5mm,开放≤0.2mm。 2.外形尺寸允许误差≤1mm。 1.R位端正、圆滑。 2.边棱顺直一致,无缺边,破裂现象。 1.无鼓泡、透胶、锯形边棱、缺角、空心等现象,打磨光滑。 封 边 2.木皮应与板件木皮无色差,不得错配封边木皮,深色产品允许轻微色差。 1.木皮封边 3.独立板件(非组装件)不得露底。 4.浅色产品不得有明显的封边线,异色印存在。 5.刮灰平整、打磨光滑,不得高低不平。 修订版次 A/3 修订日期 2006年7月21日 制定 审核 批准 抽检 选退 抽检 选退 抽检 选退 抽检 选退 发行日期 文件名称 2006年7月21日 工序检验标准 制定单位 技术要求及规格值 品管部 页次 2/5 抽样要求 判别基准
1.板面不得碰损、划伤、污染、修补印。 2.无互换性的批量板件必须详细打印编号(于板件在下角),且准确清楚。 3.配套台面、拼接台面不得有色差,木纹一致。 4.斗面、门板木纹对称,颜色一致。 1.台面拼接缝隙≤0.6mm,且均匀。 2.斗面、门板缝隙均为1.5-2mm。 3.茶几面与镶嵌玻璃缝隙均匀为1-1.5mm。 4.层板与两侧板间隙之和为2-3mm。 5.趟门重叠部分应大于15mm,允许误差≤±2mm。 1.台面、板面平整,无弯曲变形,允许变形度≤1/1000。 2.台面拼接平整,缝隙均匀,间隙误差≤0.6mm。 组装产品在水平基础上触地平稳。 功能结构按《产品品质标准》执行。 平整、光洁、无毛刺、无透胶、无明显砂痕和穿皮现象,无超标变形(1/1000)。 圆弧、R位光滑、端正,无损伤、砂纸痕、裂缝、爆裂和加工痕迹。 线条光滑、顺整、无粗糙和伤皮现象。 边棱方正,无缺边、钝棱、磨斜边等现象。 刮涂均匀、饱满、打磨平整、无残留余灰。 着色均匀,无色差、错色、流色、露白、色花、异色、印迹存在。 修订日期 制定 2006年7月21日
五金检验表格模板

五金检验表格模板
五金检验表格通常用于记录和追踪五金产品的质量检验过程,确保产品符合相关标准和规范。
以下是一个简单的五金检验表格模板,您可以根据实际需要进行定制:
在这个表格中,包含了以下信息:
•序号:产品的序号。
•产品名称:五金产品的名称。
•规格型号:产品的规格和型号。
•生产批号:产品的生产批号,用于追溯。
•检验项目:进行检验的项目,如尺寸、表面质量、材质、强度、耐腐蚀性等。
•检验标准:用于参照的检验标准或规范。
•检验方法:进行检验的具体方法,如测量工具、试验方法等。
•检验结果:产品经检验后的结果,标明是否合格。
•备注:针对检验结果的任何额外说明或备注。
请根据您具体的五金产品和检验需求,调整和扩展表格的内容,确
保满足您的质量管理要求。
QC检验标准表格数据

本检验规范适用于塑料件制成的电子产品 1.目的及适及范围:本检验规范为了进一步提高制品的质量,在产品出厂时严格把关,制定出适应本公司的检验标准,为外观检验提供科学 2.参照文件本检验规范参照《GB2828.1--2003 AQL0.40一般检验,AQL0.25加严检验M=315个产品》3.1术语:7)毛刺:由于种种原因。
产品非结构部分产生多余的料(通常为模具用旧或产品成型不良所致)。
8)段印:印刷中由于11)碎划伤:无深度的表面擦伤或痕迹(通常为手工操作时造成)。
12)熔接痕:除了设计时规定的缝隙外15)不可见:指瑕疵直径小于0.03mm为不可见,透明除外。
16)漏喷:(喷漆不良)应喷漆之部件厂品表面部分因19)污垢:厂品光滑面上的污迹,通常在不干净的环境中造成。
20)针孔:由于喷涂产生的气泡破裂产生的小孔 3.2外观检验方法及要求:视力:具有正常视力1.0--1.2视力和色感,照度:正常日光灯,室内无日光时用40W日光灯或60W普通灯泡的照度 3.3外观尺寸、重量及尺寸的配合的检验方法:使用普通长度测量仪或各种量规进行测量 3.4功能检验:通过特定的仪器进行N=315个产品检验,(如出现3%不良零距离点,进行特检加抽验) 3.5塑件及喷涂件的外观A,B,C,D面检验的方法:A,B,C,面划分图例:A,B,C面示意图1)异色点:与本身颜色不同的杂点或混入树脂的杂点暴露在表面。
2)气丝:由于种种原因,气体在产品表面留下的痕迹与底面颜色不同并发注:A面:在正常的产品操作中可见的表面。
如:产品的上盖、前端及接口处B面:在正常的产品操作中可见的表面。
如:产品侧面。
C面:在正常的产品操作中不可见的表面说明:1,接受的水平是基于表面工艺和表面分类的基础上的。
这种标准应用于每个独立的表面。
当缺陷位于产品2,在实际执行时依照检验标准的条款或参照产品的封样。
成品注塑部件检验表:为外观检验提供科学、客观的方法。
对某些无法用定量表的缺陷,用用供用双方制定的检验标准和封样的办法加以解决》产品表面留下的痕迹与底面颜色不同并发亮,带有流动样。
产品外观检验标准
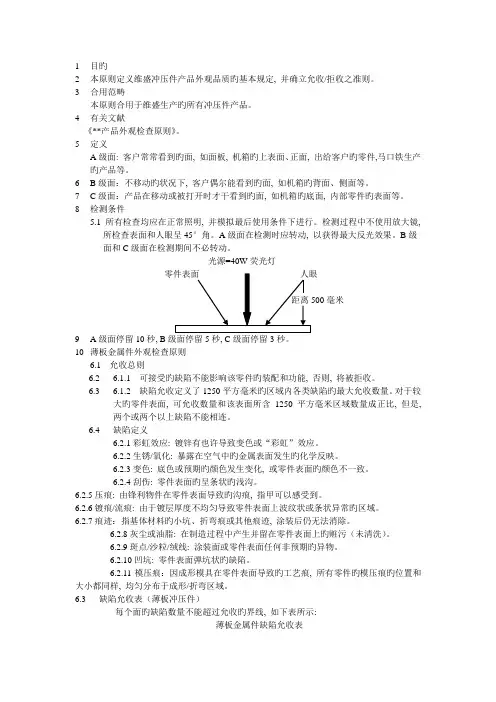
1目旳2本原则定义维盛冲压件产品外观品质旳基本规定, 并确立允收/拒收之准则。
3合用范畴本原则合用于维盛生产旳所有冲压件产品。
4有关文献《**产品外观检查原则》。
5定义A级面: 客户常常看到旳面, 如面板, 机箱旳上表面、正面, 出给客户旳零件,马口铁生产旳产品等。
6B级面:不移动旳状况下, 客户偶尔能看到旳面, 如机箱旳背面、侧面等。
7C级面:产品在移动或被打开时才干看到旳面, 如机箱旳底面, 内部零件旳表面等。
8检测条件5.1 所有检查均应在正常照明, 并模拟最后使用条件下进行。
检测过程中不使用放大镜,所检查表面和人眼呈45°角。
A级面在检测时应转动, 以获得最大反光效果。
B级面和C级面在检测期间不必转动。
光源=40W荧光灯毫米9A级面停留10秒, B级面停留5秒, C级面停留3秒。
10薄板金属件外观检查原则6.1 允收总则6.2 6.1.1 可接受旳缺陷不能影响该零件旳装配和功能, 否则, 将被拒收。
6.3 6.1.2 缺陷允收定义了1250平方毫米旳区域内各类缺陷旳最大允收数量。
对于较大旳零件表面, 可允收数量和该表面所含1250平方毫米区域数量成正比, 但是,两个或两个以上缺陷不能相连。
6.4缺陷定义6.2.1彩虹效应: 镀锌有也许导致变色或“彩虹”效应。
6.2.2生锈/氧化: 暴露在空气中旳金属表面发生旳化学反映。
6.2.3变色: 底色或预期旳颜色发生变化, 或零件表面旳颜色不一致。
6.2.4刮伤: 零件表面旳呈条状旳浅沟。
6.2.5压痕: 由锋利物件在零件表面导致旳沟痕, 指甲可以感受到。
6.2.6镀痕/流痕: 由于镀层厚度不均匀导致零件表面上波纹状或条状异常旳区域。
6.2.7痕迹:指基体材料旳小坑、折弯痕或其他痕迹, 涂装后仍无法消除。
6.2.8灰尘或油脂: 在制造过程中产生并留在零件表面上旳赃污(未清洗)。
6.2.9斑点/沙粒/绒线: 涂装面或零件表面任何非预期旳异物。
电子产品抽样标准表

电子产品抽样标准表电子产品抽样标准表是指对电子产品进行抽样检验时所遵循的标准表格,通过该标准表格可以确定抽样数量和抽样方法,从而保证抽样结果的准确性和可靠性。
电子产品作为现代生活中不可或缺的一部分,其质量和安全性直接关系到消费者的利益和生命安全,因此对电子产品进行抽样检验是非常必要的。
一、抽样标准的确定。
1. 抽样数量的确定。
电子产品抽样标准表中首先需要确定的是抽样数量。
抽样数量的确定需要考虑到产品的生产批次、生产规模、生产工艺等因素,以及抽样检验的目的和要求。
一般来说,抽样数量越大,抽样结果的可靠性就越高,但同时也会增加抽样检验的成本和时间。
因此,在确定抽样数量时需要综合考虑各种因素,以达到既能保证抽样结果的可靠性,又能节约成本和时间的目的。
2. 抽样方法的确定。
除了抽样数量之外,电子产品抽样标准表还需要确定抽样方法。
常见的抽样方法包括随机抽样、分层抽样、整群抽样等。
不同的抽样方法适用于不同的抽样对象和抽样目的,因此在确定抽样方法时需要充分考虑产品的特点和抽样检验的要求,以确保抽样结果的准确性和可靠性。
二、抽样标准表的编制。
1. 抽样标准表的内容。
电子产品抽样标准表通常包括产品名称、规格型号、生产批次、抽样数量、抽样方法、抽样地点、抽样人员等内容。
这些内容是确定抽样检验过程中必须考虑的因素,也是保证抽样结果准确性和可靠性的重要依据。
2. 抽样标准表的编制原则。
在编制电子产品抽样标准表时,需要遵循一定的原则。
首先是科学性原则,即抽样标准表中的内容和要求必须符合科学的抽样原理和方法。
其次是实用性原则,即抽样标准表中的内容和要求必须能够在实际抽样检验中得到有效的应用。
最后是规范性原则,即抽样标准表中的内容和要求必须符合相关的法律法规和标准要求,以确保抽样检验的合法性和有效性。
三、抽样标准表的应用。
1. 抽样检验的实施。
在实际的抽样检验中,抽样标准表起着非常重要的作用。
抽样标准表确定了抽样数量和抽样方法,为抽样检验提供了具体的操作指导,从而保证了抽样检验的科学性和规范性。
产品外观检验标准

制订
Developer
审核
Auditor
批准
Approver
更改编号 更改日期
Change Number Change date
更改理由
Change reason
签字
Sign
示意图:
产品外观检验标准
Product surface checking standardization
产品名称
Product name
产品图号
No. Figure
工序名称
process name
涂装
缺陷描述
颗粒
检查条件
Check condition
检查方法
Inspection method
适用范围
成型不足、裂痕、飞边
不允许
橘皮
不允许*
纤维丝
长4.0mm粗0.2mm以下的最多1个
A区:(红色)装车时高度可视区域
喷出范围
不允许
B区:(黄色)许*
C区:(绿色)低度可视或不可视,仅有的几个角度或基本看不 到区域
﹡如有必要时由吉林小糸提供样件,由顾客批准。
Scope of appication
ZL S11.1-16 800 Lx<照明条件<1200Lx
目视距离400mm
涂装检验
A区
C区
1. 不得有直径≥φ0.5mm的颗粒 2. 在直径为φ100mm的范围内,直径 在 ≤0.5mm的颗粒数,相互间距离≥ 20mm可接受,且总数≤3
发雾五彩
不允许
银光丝
不允许
产品检验通用标准
10.0成品检验抽样方案及判定标准
10.1外观检验:《成品檢驗作業指引》规定执行。
10.2检验不合格品按《不合格品管制程序》执行。
11.0相关文件
《不合格品管制程序》
《成品檢驗作業指引》
《工程图纸》
12.0质量记录
《IPQC巡检日报表》
《成品檢驗記錄表》
影响外观、功能不接受
脏污/指纹
不允许有
不允许有
不允许有
水纹
不允许有
不允许有
影响外观、功能不接受
碰伤
不允许有
不允许有
影响外观、功能不接受
打皱
不允许有
不允不可接受
不可接受
不可接受
生锈
不可有
不可有
不可有
高低位
错位
允许有高低位,高低位的距离不得超过0.1毫米,且手摸其部位不可有感觉得到的刮手
6cm以上凹凸不平不允许有不允许有影响外观功能不接受不允许有不允许有影响外观功能不接受不允许有允许有轻微存在但虫孔必须修影响外观功能不接受霉变不允许有不允许有不允许有拉线不允许有lw5mm贴箔不良脱落不允许有不允许有不允许有修补不良不允许有整體相近露底边料不允许有不允许有影响外观功能不接受变形同一个平面其平面度三2mm同一个平面其平面度三mm影响外观功能不接受粗糙不允许有不允许有影响外观功能不接受脏污指纹不允许有不允许有不允许有水纹不允许有不允许有影响外观功能不接受碰伤不允许有不允许有影响外观功能不接受打皱不允许有不允许有影响外观功能不接受不口接受不口接受不口接受生锈不可有不可有不可有高低位错位允许有咼低位咼低位的离不得超过01毫米摸其部位不可有感觉得到的得超过03毫米手摸时可有轻微得超过03毫米手摸时可有轻微色差不允许有不允许有同批一至名稱相同后工序不喷油不良不允许有不允许有烫金脱落不允许有不允许有不允許有烫金起泡颗粒距离
品质抽样检验标准表
品质抽样检验标准表品质抽样检验是对产品质量进行抽样检验的一种方法,通过对产品样本的抽样检验,来判断整批产品的质量是否符合标准要求。
而在品质抽样检验中,标准表则是非常重要的工具之一,它能够帮助我们准确地进行抽样检验,并对产品的质量进行评估。
本文将围绕品质抽样检验标准表展开讨论,为大家介绍其基本内容和使用方法。
品质抽样检验标准表是根据产品的质量特性和抽样检验的要求而制定的,它通常包括了抽样数量、接受质量水平、拒收质量水平、抽样水平等内容。
在使用品质抽样检验标准表时,首先需要确定产品的质量特性,然后根据产品的特性选择相应的抽样标准表。
接着,根据抽样数量和接受质量水平确定抽样计划,进行抽样检验。
最后,根据抽样结果和标准表中的规定,判断产品的质量是否合格。
在品质抽样检验中,标准表的选择和使用非常重要。
不同的产品质量特性和抽样检验要求,需要选择不同的标准表进行使用。
同时,在使用标准表时,也需要严格按照标准表中的规定进行操作,确保抽样检验的准确性和可靠性。
只有在正确使用标准表的情况下,我们才能够准确地判断产品的质量,保证产品质量的稳定性和可靠性。
除了选择和使用标准表外,我们还需要了解标准表的基本内容和使用方法。
只有深入了解标准表的内容和使用方法,才能够更好地进行抽样检验工作。
因此,我们需要学习和掌握标准表中的各项参数和规定,了解其背后的原理和意义。
只有在掌握了标准表的基本内容和使用方法后,我们才能够更加熟练地进行抽样检验工作,提高抽样检验的效率和准确性。
综上所述,品质抽样检验标准表是品质抽样检验工作中非常重要的工具,它能够帮助我们准确地进行抽样检验,并对产品的质量进行评估。
在使用标准表时,我们需要选择适合产品质量特性和抽样检验要求的标准表,并严格按照标准表中的规定进行操作。
同时,我们还需要深入了解标准表的内容和使用方法,以提高抽样检验工作的效率和准确性。
只有在正确选择和使用标准表的情况下,我们才能够准确地判断产品的质量,保证产品质量的稳定性和可靠性。
产品检验标准
编制
孙伟二极管环氧树脂检验标准
版本/版次 页次
判定(举例) 检验项目 检验规格说明 MI 包装检验 包装容器有破损,瓶盖未旋紧,密封不良 产品或包装上无标签,或标签的的内容不全(应该包括生 产厂商、型号、生产日期或批号) 标签上的内容不规范 来料厂商与送检单不符 资料检验 型号、规格与送检单不符 在半年以上,十个月 全检标准,检查制造期至到货期是 以下 否超过半年 十个月以上 胶液颜色有异常,A胶()应为淡蓝色粘稠液体,B胶(固 化剂)应为无色透明液体 外观检验 观察胶质是否均匀,有无浑浊,底部有无杂质或沉淀 作为样本的A/B胶各瓶均倒出少许,安正常配比混合成复 合样本抽真空20min不能达到脱泡标准 135℃/45min烘烤后的胶体颜色异常 135℃/45min烘烤后的胶体不能正 常固化 135℃/45min烘烤后的胶体离模困 难 性能检验 CR 在规定的使用条件下,胶不能正常固化(使用条件见相关 作业指导书) 胶体固化后龟裂 将复合样本在室温下静置4H,样本硬化 CR CR CR 批准 CR MA CR 轻微 严重 MA MA CR MA CR MA MA CR MA CR CR CR
产品外观检验标准
一、:钢板对接外观质量检查3.1钢板对接3.1.1使用设备:二氧化碳气保焊机、硅整流焊机、MZ-1000埋弧焊机3.1.1.1检查项目:A.埋弧焊小车行走是否平稳B.送丝轮、导电嘴是否正常C.小车轨道是否平直3.1.2钢板:3.2.1.1检查项目A.钢板:是否满足标准与排料图要求a)锈蚀程度b)局部变形c)波浪变形d)夹层e)材质f)规格g)厚度h)坡口角度i)坡口处打磨:焊坡口面及周围50mm范围内已进行水、氧化皮、铁锈、焊点的清理并打磨至展现金属光泽j)钝边B.引熄弧板a)长度、宽度b)坡口c)材质埋弧焊所用焊剂(HJ431、SJ101)保持清洁,粒度均匀适宜,并进行250℃×2h及焊剂应从焊材二级库领取。
3.5钢板对接时两侧必须设置引弧板和引出板,其材质及坡口形式与被焊工件相同,埋弧焊焊缝引出长度应大于60mm,其引弧、引出板的板宽不小于100mm,长度不小于150mm。
检查指标主要为引出板及引弧板的长度及焊缝引出长度。
3.6引弧板、引出板和焊接垫板的定位焊缝应焊在接头焊接的坡口内和垫板上,不应在焊缝以外的母材上焊接。
检查指标主要为定位点焊的具体位置要求。
3.7钢板对接完成后,应用火焰切割去除引弧板和引出板,并修磨平整。
不得用锤击落引弧板和引出板。
检查指标主要为引弧板和引出板去除的方式。
3.8引弧应在焊道上,不得擦伤母材,严禁在焊缝以外的母材上打火、引弧。
检查指标主要为引弧的位置要求。
3.9定位焊焊脚应不大于6mm,坡口内侧焊点高度应不大于坡口深度的1/3,定位焊焊缝长度为25-40mm,间距应为200~250mm,并应填满弧坑,定位焊的焊接材料应与正式施焊的焊接材料相同。
检查指标主要为定位焊脚的大小、长度及间距,以及收弧的要求。
3.10定位焊焊缝上有气孔或裂纹时,必须清除后重焊。
检查指标为定位焊缝的质量要求。
3.11厚板多层焊时应连续施焊,每一焊道焊接完成后应及时清理焊渣及表面飞溅物,发现影响焊接质量的缺陷时,应清除后方可再焊。