
注塑件可靠性测试计划
注塑件可靠性测试计划
英文回答:
Reliability testing is an essential part of the injection molding process for plastic components. It helps to ensure that the products meet the required quality standards and can perform reliably under different operating conditions. In this article, I will outline a plan for conducting reliability testing for injection molded parts.
Firstly, it is important to identify the specific reliability requirements for the injection molded parts. This can be done by analyzing the intended use of the parts and considering factors such as expected lifespan, environmental conditions, and performance expectations. For example, if the injection molded parts are used in automotive applications, they may need to withstand high temperatures and mechanical stress.
Once the reliability requirements are defined, the next step is to design the testing procedures. This involves selecting appropriate test methods and setting up test equipment. Common reliability tests for injection molded parts include mechanical testing, thermal cycling, environmental testing, and accelerated life testing.
Mechanical testing involves subjecting the parts to various mechanical stresses, such as tension, compression, and bending. This helps to evaluate the strength and durability of the parts. For example, a tensile test can be conducted to measure the maximum load a plastic component can withstand before breaking.
Thermal cycling tests involve subjecting the parts to repeated cycles of temperature changes. This helps to assess the thermal stability and resistance to thermal fatigue of the parts. For example, the parts can be exposed to alternating hot and cold temperatures to simulate real-world operating conditions.
Environmental testing involves exposing the parts to
different environmental conditions, such as humidity, salt spray, and UV radiation. This helps to evaluate the resistance of the parts to corrosion, degradation, and
color fading. For example, the parts can be placed in a humidity chamber to simulate high humidity conditions.
Accelerated life testing involves subjecting the parts to accelerated aging conditions, such as high temperatures and high humidity, to simulate the effects of long-term use in a shorter period of time. This helps to predict the lifespan and reliability of the parts. For example, the parts can be placed in an oven at an elevated temperature for an extended period of time.
After conducting the reliability tests, the results need to be analyzed and evaluated. This involves comparing the test data with the predefined reliability requirements and determining whether the parts meet the desired
reliability standards. Any failures or performance issues should be documented and analyzed to identify the root causes and potential improvements.
Overall, a comprehensive reliability testing plan for injection molded parts should include a combination of mechanical, thermal, environmental, and accelerated life tests. By conducting these tests, manufacturers can ensure that the plastic components meet the required quality standards and can perform reliably in real-world applications.
中文回答:
注塑件可靠性测试是塑料制品注塑过程中的一个重要环节。
它有助于确保产品符合所需的质量标准,并能在不同的工作条件下可靠地运行。
在本文中,我将概述进行注塑件可靠性测试的计划。
首先,重要的是确定注塑件的具体可靠性要求。
这可以通过分析零件的预期用途,并考虑预期寿命、环境条件和性能期望等因素来完成。
例如,如果注塑件用于汽车应用,它们可能需要承受高温和机械应力。
确定可靠性要求后,下一步是设计测试程序。
这涉及选择适当的测试方法和设置测试设备。
注塑件常见的可靠性测试包括机械测试、热循环测试、环境测试和加速寿命测试。
机械测试涉及将零件承受各种机械应力,如拉伸、压缩和弯曲。
这有助于评估零件的强度和耐久性。
例如,可以进行拉伸测试以测
量塑料零件在断裂之前能承受的最大载荷。
热循环测试涉及将零件反复暴露于温度变化中。
这有助于评估
零件的热稳定性和抗热疲劳能力。
例如,可以将零件暴露于交替的
高温和低温环境中,以模拟实际工作条件。
环境测试涉及将零件暴露于不同的环境条件,如湿度、盐雾和
紫外线辐射。
这有助于评估零件对腐蚀、降解和颜色褪色的抵抗能力。
例如,可以将零件放置在湿度室中,模拟高湿度条件。
加速寿命测试涉及将零件暴露于高温和高湿等加速老化条件,
以在较短时间内模拟长期使用的效果。
这有助于预测零件的寿命和
可靠性。
例如,可以将零件放置在高温烘箱中,进行长时间加热。
进行可靠性测试后,需要对结果进行分析和评估。
这涉及将测
试数据与预定义的可靠性要求进行比较,并确定零件是否满足所需
的可靠性标准。
任何故障或性能问题都应记录和分析,以确定根本
原因和潜在改进措施。
总的来说,注塑件的全面可靠性测试计划应包括机械、热、环境和加速寿命测试的组合。
通过进行这些测试,制造商可以确保塑料零件符合所需的质量标准,并能在实际应用中可靠地运行。
塑胶部品的信赖测试项目及方法

欢迎共阅塑胶的机械强度试验法。
(JIS 6911―1962的试验法)一.压缩强度试验﹕将测试片装于压缩试验机﹐施加荷重﹐以试片破坏时的荷重测定压缩强度。
压缩强度以下式计算。
σcb=P/A (kg/mm2)其中﹐P=试验片破坏时的荷重(kg)A=试验片的加压原断面积(mm2)试验片的长度﹑宽度﹑厚度是成形为20mm。
-其中a. 硬度S:永久凹痕面积d:永久凹痕直径D:钢球睦直径π:圆周率3.14H b=P/πhD (kg/mm2)其中,P为荷重(kg) , D为钢球直径(mm) , h为凹部深度(mm) , d为凹部直径(mm ) .b.Rockwell硬度ASTM D 785-62将一定尺寸的钢球压於试料,施加最小荷重,使刻归零,然后立即施加规定的大荷重60kg或100kg(ASTM) , 以刻度读15秒后的凹痕深度,即为硬度值.六.耐热性:以JISK6911的方法试验耐热性在恒温槽中的温度计附近﹐将试片加热﹐经2小时+6/-0分钟后取出﹐查看外观有无裂纹。
七.耐寒试验﹕塑胶在高温下会变弱﹐低温时变脆。
决定变脆的温度时﹐将塑胶试片装入恒温槽﹐欢迎共阅进行冲击试验而调查。
规定于ASTM D 746-57T 。
八.耐药品﹑耐酸性﹑耐硷性﹕塑胶的耐药品性是将试片浸入酒精﹑丙酮﹑甲苯等药品﹐入置一定时间﹐观察重量的变化﹑外观﹑尺寸的变化。
决定油﹑酸﹑硷的种类﹐温度﹐规定4小时﹑18小时﹑24小时﹑72小时﹐进行浸渍试验。
(ASTM D 534, JIS K 6911)九.吸水率﹑透湿率﹕制作规定形状的试片﹐在一定温度浸入水中﹐放置24小时﹐取出﹐以百分率表示增加的重量。
(ASTM D 570)24小时后的试验重量 - 原来的试验杯重量(g/m 2/24小时)杯的透湿面积透湿度=。
塑胶件可靠性测试标准

7
高低温测试
8 9 10 11 12 13 14 15 16 17 18 19ຫໍສະໝຸດ 跌落测试靠性测试标准
检测标准 将产品固定在耐磨试验机上,在棉签上蘸取浓度为95%以上的酒精,在喷印 件 用未使用过的透明3M胶带贴喷印件表面,并排除干净粘贴面气泡,再将被测 面 沿垂直脱离胶纸方向迅速剥离,重复5次 将产品固定在耐磨试验机上面,耐磨头使用LER902K橡皮,磨擦头上面施加 300+/-50G重物磨擦频率设为40-60个往返/分钟,启动磨擦试验机开关,进行 60 将产品固定在耐磨试验机上面,耐磨头使用LER902K橡皮,磨擦头上面施加 300+/-50G重物磨擦频率设为40-60个往返/分钟,启动磨擦试验机开关,进行 60次(1次为1个来回)每测试11次须对磨擦表面进行检查 在喷漆印刷面用刀片垂直\水平各划十条,划痕间隔1mm。将3M胶纸紧贴被划 表 面,并排除粘贴面气泡,将被测面沿垂直45度方向迅速拔离,重复5次 用三菱2H制图铅笔,笔尖与被测试面呈45度接触,施加500G力,由5H-HB依 次 在常温(25°C)下将外壳放入试验箱,升至试验箱温度+70°C,温度稳定 后持续8H,试验箱温度自动转到-40°C,温度稳定后持续8H后,再自动转到 +70 °C,温度稳定后持续8H,试验箱温度自动转到-40°C,温度稳定后持续8H, 高低温相互转换需求时间1h,试验完毕后将放在常温条件下恢复2h后对外壳 组装成品以76cm高度跌落于水泥地板,要求1角3边6面进行跌落,每面一次
塑胶件可靠性测试标准
序号 1 2 检测项目 酒精试验 印字母剥离测试 检测条件 耐磨擦试验机、常湿 手工作业、常湿
3
印字母耐磨测试
耐磨擦试验机、常湿
4
注塑产品检验指导书

注塑产品检验指导书
1、目的:规范检验程序,确保产品质量,满足客户要求。
牢记“产品是生产出来的,不是检验出来的”,“质量就是客户”。
2、范围:适合本公司所有注塑产品。
3、内容:
3.1及时进行首件合格品的鉴样。
3.2巡检(QA)为1小时,抽检率10%.QC为每件需检验。
产品检验项目:
3.2.1壳体颜色与样件、配套产品颜色应一致。
3.2.2壳体上所有结构不能缺失或不饱满。
3.2.3壳体与配套产品应自由配合,无变形。
3.2.4壳体外表面无划伤、杂点、黑点、欠注、银丝、顶白、修伤、水波
纹、缩痕、浇口处无流纹、明印。
3.2.5毛刺修理干净,不剌手。
3.2.6重量、尺寸符合标准。
3.2.7检验章、生产日、工章号齐全,位置正确。
3.3检验本批次产品使用原料是否符合要求,若使用色母、再生料时应检查使
用比例及搅拌是否均匀。
3.4包装箱不能变形、破损。
3.5停电、停水时,调整工艺后恢复生产前应从新检验确认合格。
3.6修模后开机的产品从新确认,合格后做标记单独放置。
3.7入库产品标识清楚(产品名称、原料产地、数量),并做好防尘、防潮。
2011年9月。
产品可靠性检验计划
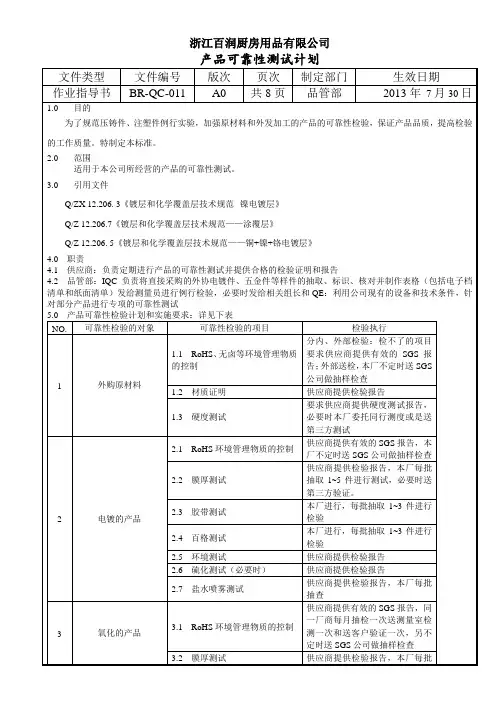
2.6硫化测试(必要时)
供应商提供检验报告
2.7盐水喷雾测试
供应商提供检验报告,本厂每批抽查
3
氧化的产品
3.1 RoHS环境管理物质的控制
供应商提供有效的SGS报告,同一厂商每月抽检一次送测量室检测一次和送客户验证一次,另不定时送SGS公司做抽样检查
3.2膜厚测试
供应商提供检验报告,本厂每批抽取1~5件进行测试,必要时送第三方验证。
a)样品的标识必须包含以下信息:厂家名称、表面处理厂名称、零件名称。标识范例如下。应注意控制标签大小以便核对信息,电镀、氧化的结构件,以及镀层板材试片送样样品标签需粘贴在样品上,紧固件样品的标签信息可以贴在样品包装袋上。每个结构件厂样品都要提供纸面及电子清单,三者要信息内容需相同,以便核对。样品标签原则上应为打印字体,手写字体必须保证清楚,易于识别。
120小时
303、303Se不锈钢非标车削紧固件
48小时
416铆接非标紧固件
48小时
铁素体443不锈钢板材
48小时
镍+铬电镀层
服役条件号
腐蚀试验测试时间(h)
CASS试验(GB/T 10125)
NSS试验(GB/T 10125)
4
24
288
3
16
192
2
8
96
1
—
24
服役环境条件号
钢铁基体
锌合金基体
2
电镀的产品
2.1 RoHS环境管理物质的控制
供应商提供有效的SGS报告,本厂不定时送SGS公司做抽样检查
2.2膜厚测试
供应商提供检验报告,本厂每批抽取1~5件进行测试,必要时送第三方验证。
2.3胶带测试
注塑产品可靠性测试报告
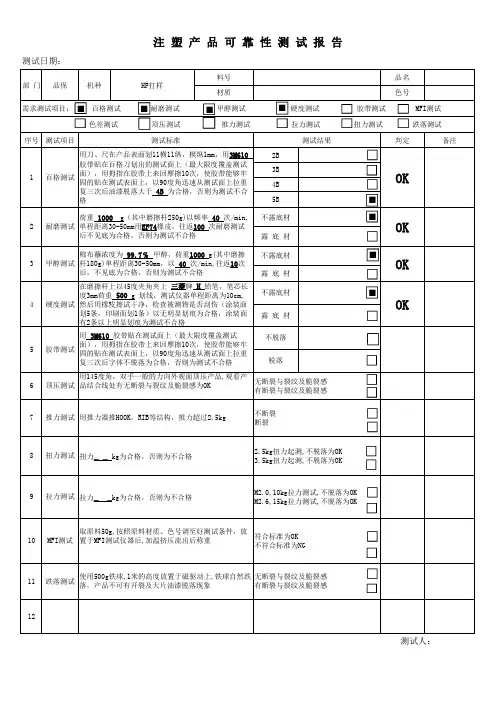
棉布蘸浓度为 99.7℅ 甲醇,荷重1000 g(其中磨擦 3 甲醇测试 杆180g)单程距离30-50mm,以 40 次/min,往返10次
后,不见底为合格,否则为测试不合格
不露底材 露底材
在磨擦杆上以45度夹角夹上 三菱牌 H 铅笔,笔芯长 度3mm荷重 500 g 划线,测试仪器单程距离为10cm, 不露底材
4 硬度测试 然后用橡皮擦试干净,检查被测物是否刮伤(涂装面
划5条,印刷面划1条)以无明显划痕为合格,涂装面 露 底 材 有2条以上明显划痕为测试不合格
用 3M610 胶带贴在测试面上(最大限度覆盖测试 面),用拇指在胶带上来回摩擦10次,使胶带能够牢 5 胶带测试 固的贴在测试表面上,以90度角迅速从测试面上拉重 复三次后字体不脱落为合格,否则为测试不合格
■ 硬度测试
拉力测试 测试结果
2B 3B 4B 5B
品名
色号
胶带测试
MFI测试
扭力测试
跌落测试
判定
备注
OK
■
荷重 1000 g(其中磨擦杆250g)以频率 40 次/min, 不露底材
2 耐磨测试 单程距离30-50mm用EF74橡皮,往返100 次耐磨测试
后不见底为合格,否则为测试不合格
露底材
■
OK
9 拉力测试 拉力_ _kg为合格,否则为不合格
M2.0,10kg拉力测试,不脱落为OK M2.6,15kg拉力测试,不脱落为OK
取原料50g,按照原料材质、色号调至好测试条件,放
符合标准为OK
10 MFI测试 置于MFI测试仪器后,加温挤压流出后称重
不符合标准为NG
11 跌落测试 使用500g铁球,1米的高度放置于磁驱动上,铁球自然跌 无断裂与裂纹及脆裂感
塑胶部品的信赖测试项目及方法

塑胶部品的信赖测试项目及方法塑胶部品是广泛应用于各种产业领域的重要组成部分,因此对其质量和可靠性的要求非常高。
为了确保塑胶部品的信赖性,需要进行一系列的测试项目和方法。
以下是一些常见的塑胶部品信赖测试项目和方法。
1.材料测试-密度测定:通过测量塑胶材料的质量和体积来确定其密度,以此评估材料的成分和结构稳定性。
-力学性能测试:包括拉伸测试、弯曲测试和冲击测试等,通过对材料的强度、韧性和耐冲击性能进行评估,来研究材料的可靠性和使用寿命。
-热性能测试:包括热稳定性测试、热膨胀系数测定、热导率测试等,在不同温度条件下测试材料的性能,以评估其在不同工作环境下的可靠性。
2.尺寸和外观测试塑胶部品通常具有各种不同的形状和尺寸,因此需要对其尺寸和外观进行测试以确保其符合设计要求和客户期望。
常见的尺寸和外观测试项目包括:-外观检查:对塑胶部品进行目测和显微镜观察,检查是否存在瑕疵、色差、气泡、表面光泽等问题。
-尺寸测量:通过使用测量工具(如卡尺、影像测量仪等)对塑胶部品的长度、宽度、厚度和直径等进行测量,以确保其尺寸符合设计和规范要求。
-光学性能测试:对透明或半透明的塑胶部品进行透光率测试、折射率测定和光泽度测试等,以评估其光学性能和质量。
3.功能性测试塑胶部品通常被用于特定的功能或应用中,因此需要进行相应的功能性测试以确认其性能和可靠性。
常见的功能性测试项目包括:-耐磨性测试:使用磨损测试机对塑胶部品的耐磨性进行评估,模拟实际使用中的磨损情况。
-耐化学品性能测试:将塑胶部品暴露在不同化学品(如酸、碱、溶剂等)的环境中,评估其耐化学品性能和稳定性。
-寿命测试:对塑胶部品进行加速老化测试,以模拟其在不同使用条件下的寿命,从而评估其性能和可靠性。
4.可靠性测试为了确保塑胶部品在长期使用中的可靠性,常常需要进行可靠性测试以确定其寿命和故障率。
常见的可靠性测试项目包括:-应力寿命测试:将塑胶部品暴露在不同应力水平下,并记录其使用寿命,以评估其耐久性和寿命表现。
关于注塑检验实施方案
关于注塑检验实施方案
首先,注塑检验实施方案应包括原材料的检验。
原材料是注塑产品的基础,其质量直接影响产品的性能和外观。
因此,在注塑生产过程中,需要对原材料进行严格的检验,包括外观检验、尺寸检验、物理性能检验等。
只有确保原材料质量符合要求,才能保证最终产品的质量。
其次,注塑检验实施方案还应包括模具检验。
模具是注塑生产中的关键设备,其质量直接影响产品的成型质量和生产效率。
在注塑生产过程中,需要定期对模具进行检验,包括模具的尺寸精度、表面质量、冷却系统等方面的检验。
只有确保模具的质量稳定,才能保证产品的稳定性和一致性。
另外,注塑检验实施方案还应包括生产过程的检验。
在注塑生产过程中,需要对注塑机的操作参数、注塑工艺、注塑周期等进行监控和检验,以确保产品的成型质量和生产效率。
同时,还需要对成型产品进行抽检,检验产品的尺寸精度、外观质量、物理性能等,以确保产品的质量符合要求。
最后,注塑检验实施方案还应包括产品的最终检验。
在产品成型后,需要对产品进行全面的最终检验,包括外观检验、尺寸检验、物理性能检验、功能性能检验等,以确保产品的质量符合客户的要求和标准。
总之,注塑检验实施方案是注塑生产过程中非常重要的一环,它直接关系到产品的质量和性能。
只有实施科学合理的注塑检验方案,才能保证产品的质量稳定、一致性好,从而满足客户的需求和要求。
希望本文所述内容对大家有所帮助,谢谢阅读!。
产品可靠性检验计划
实验项目
产品名称
素材
外协厂家
表面处理
b)信息要求填写需注意以下要求:
名称栏中结构件需备注图号版本、表面处理栏按图纸标注的表面处理方式填写,素材栏不锈钢及铜材统一填写牌号,其余填写材质符号,外协厂家填写二级供方的名称,如:电镀、百润
a)IQC人员抽样必要晨需有质量代表陪同,送样清单上要有供方质量代表的签字,表明此抽样样品厂家没有异议。并将纸面档打印两份,随样品提交,一份由盐雾试验抽样管理人员备份。由厂家送样的需厂家质量负责人签字确认。
b)喷涂件不需要每月进行例行实验,由例行实验员每季度组织一次喷涂样板的盐雾实验。
c)上次抽样测试结构为不合格的产品,上次不合格的物料,本次必须抽测,此外需加严抽样,增加同类产品的抽样批次。如抽测发现某个外协厂的产品不合格,下次的抽样必须覆盖到此外协厂的所有物料。并在备注中明确是上次抽测不合格的物料。
浙江百润厨房用品有限公司
产品可靠性测试计划
文件类型
文件编号
版次
页次
制定部门
生效日期
作业指导书
BR-QC-011
A0
共8页
品管部
2013年7月30日
1.0目的
为了规范压铸件、注塑件例行实验,加强原材料和外发加工的产品的可靠性检验,保证产品品质,提高检验的工作质量。特制定本标准。
2.0范围
适用于本公司所经营的产品的可靠性测试。
b)IQC对产品的防盐雾性能有怀疑或有产品问题时可随时增加抽检频率。
5.1.2抽样种类及数量:
a)有外检的厂家,IQC抽样时需涵盖到厂家的所有供应商及所有镀种,每个零件的盐雾试验的抽样数量见下:
电镀件
阳极、导电氧化件
不锈钢螺钉、螺母
注塑检验指导书
注塑检验指导书注塑检验指导书1-检验目的1-1 确保注塑产品的质量符合标准和要求1-2 排除生产过程中可能存在的缺陷和问题2-检验前准备2-1 准塑产品样品2-2 检查注塑机设备和相关工具的运行情况2-3 根据产品要求准备检验设备和试验工具3-检验步骤3-1 外观检验3-1-1 检查注塑产品的外观是否完整,有无破损或变形3-1-2 检查产品是否有颜色、纹理等方面的变异3-1-3 检查注塑产品表面是否有划痕或漏料等问题3-2 尺寸检验3-2-1 使用尺寸测量工具检测注塑产品的尺寸是否符合要求3-2-2 检查注塑产品的薄壁厚度是否均匀3-2-3 检查注塑产品的尺寸精度是否符合设计要求3-3 物理性能检验3-3-1 检测注塑产品的硬度、强度等物理性能指标是否符合要求3-3-2 检测注塑产品的可燃性、抗压性等特殊物理性能指标是否符合要求3-4 化学性能检验3-4-1 检测注塑产品的化学成分是否符合要求3-4-2 检测注塑产品的耐化学腐蚀性能是否符合要求3-5 功能性能检验3-5-1 检测注塑产品的功能性能是否正常3-5-2 检测注塑产品的使用寿命是否符合要求4-检验记录4-1 记录每个样品的检验结果和相关数据4-2 记录发现的问题和缺陷,并提出改进措施4-3 检验记录要清晰、准确,并便于查阅和整理5-检验结论5-1 根据检验结果判断注塑产品是否合格5-2 如发现问题或缺陷,给出改进意见和建议5-3 在结论中明确注塑产品是否符合标准和要求6-附件本文档涉及的附件包括:●注塑产品样品照片●检验设备和试验工具清单●检验记录表7-法律名词及注释7-1 注塑:将熔融状态的塑料材料注入模具腔中,并在冷却硬化后形成一定形状的工艺过程。
7-2 注塑机:用于进行注塑过程的设备,将塑料材料熔化并注入模具中进行成型。
7-3 尺寸精度:指注塑产品尺寸与设计要求之间的偏差范围。
7-4 薄壁厚度:注塑产品壁厚的薄弱处,需要检查是否均匀。
塑件类通用可靠性测试报告20141030
新飞洋塑件类通用可靠性测试报告项目名称:测试时间:总计样品数量:本次测试结果判定1、可靠性测试:实验项目实验条件、操作允收标准样品数量判定结果1.涂层附着力测试在喷涂的表面10mm正方之区域内间隔1mm垂直交叉刻划100个方格(深度须见底材),用刷子刷去碎屑再用3M 600#胶或同性质胶布贴合好,5分钟后瞬间垂直方向拉起,同一位置重3次测试(每一次必须用新胶纸),测试完后检查丝印面及胶纸面.1.在划线的交叉点处有小片的油漆脱落,且脱落总面积小于5%;-划线边缘光滑,在划线的边缘及交叉点处均无油漆脱落5PCS在丝印图样或字体表面,将3M600胶纸用手压平完全粘附,测并静置10分钟后,从垂直方向瞬间拉起撕脱;同一位重3次测试(每一次必须用新胶纸),测试完后检查丝印面及胶纸面.其脱漆面积允收标准:1.丝印字体无整体或线条脱落,字体可识别;2.线条脱漆不得超过线条粗1/2或线条长度1/3.5PCS2.RCA涂层耐磨测试用专用的NORMAN RCA耐磨测试仪(型号:7-IBB-647)及专用的纸带(11/16inch wide ×6 或 8 inch diameter ),施加175g的载荷,带动纸带在样本的表面、(平面区域)磨擦300个循环(间断)。
丝印在 UV 底下 200 圈;丝印在 UV 表面 30 圈;普通 UV 漆 300 圈;PU 漆 300 圈;水镀 300 圈;橡胶漆 50 圈;金属烤漆 150 圈;真空镀 300 圈;被测面无见底材,表面油漆应无磨损或脱落的现象为合格1.喷涂面、电镀样品涂层不能脱落,不能露出底材质;2.表面印刷类,印刷图案、字体不能出现缺、不清晰。
5PCS3.盐雾测试1、箱内温度35±2℃,饱和桶温度47±2℃;2、盐(氯化钠)溶液浓度5%±0.5%,PH值为6.5~7.2,盐雾沉降量为12ml/80cm2.h;3、塑胶件:(24H);4、实验后在正常大气条件(20℃±5℃)下放置2h。