
轧制过程金属变形
的应用。
USTB
宽展估计不足产生的缺陷
University Of Science and Technology Beijing
若计算宽展大于实际宽展,孔型充填不满,造成很大的椭圆 度,如图a所示。
USTB
University Of Science and Technology Beijing
位移体积及对数变形系数
USTB
六面体的变形过程
University Of Science and Technology Beijing
2. 轧制时金属的宽展
宽展与其实际意义
在轧制过程中轧件的高度承受轧辊压缩作用,压缩下来 的体积,将按照最小阻力法则移向纵向及横向。由移向横向 的体积所引起的轧件宽度的变化称为宽展。
1
University Of Science and Technology Beijing
轧制过程中的金属变形
1.轧制时金属变形的基本概念 2.轧制时金属的宽展 3.轧制过程中的不均匀变形 4.轧制过程中的板形控制
USTB
University Of Science and Technology Beijing
USTB
University Of Science and Technology Beijing
轧制过程中金属变形的描述
在轧件入口处上部边缘上指定一M点。在轧制过程中在压 下的影响下,M点要向下移动 h 2 h 距离,在轧制方向上将延 伸ቤተ መጻሕፍቲ ባይዱ动。因为轧件在宽度方向上也要发生变形,所以在此方向 M点移动距离为 b 2 b 。因此,就可划出M点的空间轨迹,它稍 向下、向两侧,并且在很大程度上是向前的。因此在变形区域 中金属的变形用三个坐标轴来表示。 根据给定的坯料尺寸和压下量,来确定轧制后轧件的尺寸 和形状,或者已知轧制后轧件的尺寸和压下量,要求确定所需 坯料的尺寸,这是在制定轧制工艺时首先遇到的问题。要解决 这类问题,首先要知道被压下金属是如何沿轧制方向和宽度方 向流动的,即如何分配延伸和宽展。
若计算宽展小于实际宽展,孔型充填过满,形成耳子如图b 所示。
USTB
a. 未充满;
b. 过充满
University Of Science and Technology Beijing
宽展分类
◆自由宽展
◆限制宽展
◆强制宽展
USTB
University Of Science and Technology Beijing
a. 箱形孔内的宽展;
USTB
b.闭口孔内的宽展
University Of Science and Technology Beijing
强制宽展:坯料在轧制过程中,金属质点横向移动时,不 仅不受任何阻碍且受有强烈的推动作用,使轧件宽度产生 附加的增长,此时产生的宽展称为强制宽展。由于出现有 利于金属质点横向流动的条件,所以强制宽展大于自由宽 展。
0
0
USTB
University Of Science and Technology Beijing
绝对变形量
压下量: h 宽展量: b
h0 h
b b0
延伸量: l l l 0
h0 b0
l0
:分别为轧制前轧件的高、宽、长度尺寸。 :分别为轧制后轧件的高、宽、长度尺寸。
USTB
University Of Science and Technology Beijing
限制宽展: 坯料在轧制过程中,金属质点横向移动时,除受接 触摩擦的影响外,还承受孔型侧壁的限制作用,因而破坏了 自由流动条件,此时产生的宽展称为限制宽展。如在孔型侧 壁起作用的凹型孔型中轧制时即属于此类宽展。由于孔型侧 壁的限制作用,使横向移动体积减小,故所形成的宽展小于 自由宽展。
单鼓形
l / h 较大时,轧件中心层产生较大宽展,变形
结果,横截面的侧表面形状呈单鼓形。这种情况下, 沿轧件高度的中心层上的宽展量较之接触面的大。
1.轧制时金属变形的基本概念
当轧件在变形区内沿高度(厚度)方向上受到压缩时,
金属向纵向及横向流动,轧制后轧件在长度和宽度方向上尺 寸增大。而由于变形区几何形状及力学和摩擦作用的关系, 轧制时金属主要是纵向流动,宽向变形和纵向变形相比通常 很小。 将轧制时轧件在高、宽、纵向三个方向的变形分别称为
压下、宽展和延伸。
h
b
l
USTB
University Of Science and Technology Beijing
相对变形量 相对压下: h h / h 0
相对宽展: b b / b 0 相对延伸: l l / l 0
利用以上比值可衡量沿三个轴线方向的小塑性变形的 相对值。
自由宽展:坯料在轧制过程中,被压下的金属体积其金属 质点横向移动时具有向垂直于轧制方向的两侧自由移动的 可能性,此时金属流动除受崐接触摩擦的影响外,不受其 它任何的阻碍和限制,如孔型侧壁,立辊等,结果明确的 表现出轧件宽度尺寸的增加,这种情况称为自由宽展。自 由宽展发生于变形比较均匀的条件下,如平辊上轧制矩形 断面轧件,以及宽度有很大富裕的扁平孔型内轧制。自由 宽展轧制是最简单的轧制情况。
USTB
University Of Science and Technology Beijing
双鼓形
l / h 较小时,宽展仅产生在接触表面附近,轧
件侧边呈双鼓形,宽展仅仅分布在轧件高度上一定
范围之内,在接触表面上发生变形,而中心产生不
大的变形或不产生变形。
USTB
University Of Science and Technology Beijing
USTB
University Of Science and Technology Beijing
宽展的分布 平辊轧制矩形件时,沿横截面上宽展的分布是 相当复杂的,它主要决定于接触表面上的摩擦条件 和沿轧件高度上的不均匀变形程度。根据这些因素 的影响,轧制后轧件侧边的形状可呈双鼓形、单鼓 形和平直形。决定宽展沿轧件高度上分布不均匀的 主要因素是 l / h 之比值。
轧制强化机理

轧制强化机理
轧制强化是一种金属材料加工方法,通过对金属材料进行连续挤压和扭曲来改善其力学性能。
轧制强化机制主要包括以下几个方面:
1. 晶粒细化:在轧制过程中,金属材料会受到连续的塑性变形和压缩,这会导致原来较大的晶粒逐渐细化。
晶粒细化可以提高材料的强度和硬度,同时还可以改善其韧性和延展性。
2. 织构形成:轧制过程中,金属材料的晶粒会发生定向排列,形成一定的织构。
织构可以使材料在特定方向上具有优异的力学性能,例如增加其屈服强度和延展性。
3. 残余应力增加:轧制过程中,金属材料受到连续的塑性变形和压缩,会导致材料内部形成残余应力。
这些残余应力可以增加材料的屈服强度和抗变形能力,从而提高材料的强度。
4. 位错密度增加:轧制过程中,位错会在材料中产生和积累,形成高位错密度区域。
位错密度的增加可以增加材料的硬度和强度,并提高其抵抗变形和疲劳的能力。
总的来说,轧制强化通过连续的塑性变形和压缩作用,可改变金属材料的微观结构和性能,提高其力学性能和抗变形能力。
轧制原理--第三章 变形区金属的流动 示范

沿轧件断面高向上变形分布
沿轧件断面高向上变形的分布
第3章 金属的变形规律 金属的流动规律
沿轧件断面高向的流动速度分布
塑性变形而产生的 金属质点纵向流动 两种运动叠加的结果 轧辊旋转的带动所 产生的机械运动 轧件在变形区 内金属质点在 高向上的流动
不均匀变形理论金属流动速度
变形不能深入到内部,产生双鼓形, 表面层变形较中心层大,外端对变 形过程影响更加突出
金属流动速度与应力分布 轧制缺陷
沿轧件宽度方向上的流动规律
第3章 金属的变形规律
沿轧件宽度方向上的流动规律
由最小阻力定律, 变形区分为四个部 分,金属横向流动 产生宽展,纵 向流 动产生延伸。
沿轧件断面横向变形分布
3.在变形区内有一断面,该处的 轧辊和轧件的水平速度相等;无 相对滑动,称为中性面。对应的 圆心角称为中性角。
4.中性面将变形区分为前滑和后 滑两个区
轧制过程速度图示
金属在不同断面上的运动速度
第3章 金属的变形规律
不同断面上的速度关系
轧制速度分布:
入口速度: 中性面速度: 出口速度:
v h v v H
由最小阻力定律
金属向前塑性 流动引起速度 增量Δ vh
金属向后塑性 流动引起速度 增量ΔvH
金属变形图示
金属在不同断面上的运动速度
第3章 金属的变形规律
不同断面上的速度分析
出口处金属的流动速度为:
vh v vh
vH v cos vH
vh 金属向前塑性流动所引起的 速度增量
第3章 金属的变形规律
变形理论
均匀变形理论
由于未发生塑 性变形的前后 外端的强制作 用
轧制的原理

轧制的原理
轧制是一种重要的金属加工方法,它通过辊轧将金属坯料压制成所需形状和尺寸的工件。
轧制的原理主要包括塑性变形、应力变形和金属流动等几个方面。
首先,塑性变形是轧制的基本原理之一。
在轧制过程中,金属坯料受到辊轧的挤压和拉伸作用,从而使其发生塑性变形。
金属坯料的晶粒在受力的作用下发生滑移和再结晶,从而改变了原来的形状和尺寸,最终形成所需的工件。
其次,应力变形也是轧制的重要原理之一。
在轧制过程中,金属坯料受到的应力会引起其内部结构和形状的变化。
通过合理控制轧制过程中的应力分布和应力状态,可以实现金属坯料的塑性变形和加工成形,从而得到符合要求的工件。
另外,金属流动也是轧制的关键原理之一。
在轧制过程中,金属坯料受到辊轧的挤压和变形,金属内部的晶粒和晶界会发生流动和重组,从而改变了金属的形状和结构。
通过合理控制金属的流动和变形,可以实现金属坯料的加工成形,从而得到满足要求的工件。
总的来说,轧制的原理是通过塑性变形、应力变形和金属流动等方式,将金属坯料加工成所需形状和尺寸的工件。
在轧制过程中,需要合理控制轧制参数和工艺流程,以确保金属的加工质量和工件的精度。
同时,还需要注意金属的热处理和表面处理,以提高工件的性能和表面质量。
通过对轧制原理的深入理解和掌握,可以更好地应用轧制技术,实现金属加工的高效、精密和可靠。
轧制原理-第三章变形区金属的流动课件

加强轧制过程的智能化和自动化
研究智能化和自动化技术在轧制过程中的应用, 以提高生产效率和产品质量。
THANKS FOR WATCHING
感谢您的观看
优化轧制工艺参数的方法
1 2 3
实验优化法
通过实验测试不同的轧制工艺参数组合,找到最 优的参数组合,以达到最佳的金属流动效果和产 品质量。
数值模拟法
利用数值模拟软件对轧制过程进行模拟,预测不 同参数下的金属流动和产品质量,指导实际生产 中的参数优化。
人工智能法
利用人工智能算法对大量历史数据进行分析和学 习,找到最优的工艺参数组合,实现快速优化。
厚向应变
金属在厚度方向上的长度变化。
轧制过程中的应力-应变关系
真实应力-应变曲线
描述了金属在轧制过程中的应力与应变之间的关系,是材料力学 性能的重要指标。
加工硬化
随着应变的增加,金属的屈服强度增加的现象,影响金属的进一步 变形。
流动应力曲线
描述金属在轧制过程中的应力与应变行为,对于确定轧制工艺参数 和优化产品质量具有重要意义。
轧制力对变形区金属流动的影响
力增大,金属流动阻力增大
随着轧制力的增大,变形区内金属所受的应力增加,流动阻力增大,导致金属流动速度减缓。
流动不均匀性改善
轧制力的增大有助于改善变形区内金属流动的不均匀性。这是因为较大的轧制力可以减小因应变速率差异引起的 流动不均匀性问题。
05
实际生产中的变形区金 属流动控制
轧制原理-第三章变形 区金属的流动课件
目 录
• 引言 • 变形区金属流动的规律 • 轧制过程中的应力与应变 • 轧制工艺参数对变形区金属流动的影响 • 实际生产中的变形区金属流动控制 • 结论与展望
塑性变形与轧制技术-轧制过程中的横变形-宽展

图 5-9 轧件宽度对宽展影响
二 影响宽展的因素
实施
实施
二 影响宽展的因素
二 影响宽展的因素
实施
Байду номын сангаас
二 影响宽展的因素
实施
二 影响宽展的因素
实施
三
计算宽展
学习目标
1. 学习计算宽展的经验公式。 2.分析经验公式中包含的影响因素。 3.查找资料做宽展的推算。
描述
三 计算宽展
依据实际轧制条件,在宽展计算的经验公式中,选择适合的经 验公式。借助资料确定公式参数,应用于得出这些公式或系数的 条件中,估算出很接近于实际情况的宽展值。
轧制过程中的横变形—宽展
项目导入
轧制过程中,轧件的高度受到压缩而减小,变形金属将沿着纵向流动而 产生延伸变形,同时,也沿着横向流动而产生宽展。研究并掌握宽展的变化 规律,正确估计宽展的大小,在制定轧制工艺制度时,确定轧制后的尺寸以及 根据用户品种规格需求选择坯料尺寸,都具有重要意义。若对宽展量计算不 正确,将会导致轧制废品。在此项目中,我们就来分析宽展的变形规律和确 定方法。
实施
三 计算宽展
宽展的计算公式 影响宽展的因素也很多,只有在深入分析轧制过程的基础上,正确考虑主要因素
对宽展的影响后,才能获得比较完善的公式。 一、若兹公式
二、艾克隆得公式
实施
三 计算宽展
三、在孔型中轧制时计算宽展的简化方法 【例5-1】 已知轧制前轧件断面尺寸H×B=100mm×200mm ,轧件厚度h=70mm , 轧辊材质为铸钢,工作直径为650mm,轧制速度v=4m/s,轧制温度t=1100℃,轧件 材质为Q235,依据给出的资料,试计算该道次的宽展量。
实施
图 5-1 由于宽展计算产生的缺陷
轧制变形基本原理
1 第四章 轧制变形基本原理金属塑性加工是利用金属能够产生永久变形的能力,使其在外力作用下进行塑性成型的一种金属加工技术,也常叫金属压力加工。
基本加工变形方式可以分为:锻造、轧制、挤压、分为:热加工、冷加工、温加工。
金属塑性加工的优点(1)因无废屑,可以节约大量的金属,成材率较高;(2)可改善金属的内部组织和与之相关联的性能;(3)生产率高,适于大量生产。
第一节 轧钢的分类轧钢是利用金属的塑性使金属在两个旋转的轧辊之间受到压缩产生塑性变形,从而得到具有一定形状、尺寸和性能的钢材的加工过程。
被轧制的金属叫轧件;使轧件实现塑性变形的机械设备叫轧钢机;轧制后的成品叫钢材。
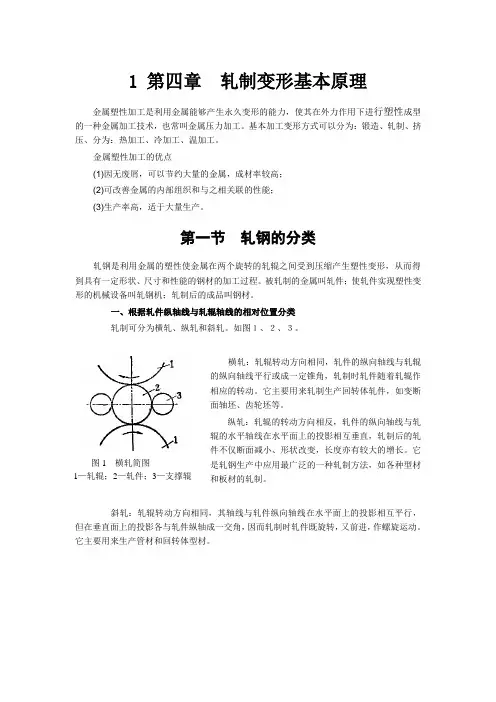
一、根据轧件纵轴线与轧辊轴线的相对位置分类轧制可分为横轧、纵轧和斜轧。
如图1、2、3。
横轧:轧辊转动方向相同,轧件的纵向轴线与轧辊的纵向轴线平行或成一定锥角,轧制时轧件随着轧辊作相应的转动。
它主要用来轧制生产回转体轧件,如变断面轴坯、齿轮坯等。
纵轧:轧辊的转动方向相反,轧件的纵向轴线与轧辊的水平轴线在水平面上的投影相互垂直,轧制后的轧件不仅断面减小、形状改变,长度亦有较大的增长。
它是轧钢生产中应用最广泛的一种轧制方法,如各种型材和板材的轧制。
斜轧:轧辊转动方向相同,其轴线与轧件纵向轴线在水平面上的投影相互平行,但在垂直面上的投影各与轧件纵轴成一交角,因而轧制时轧件既旋转,又前进,作螺旋运动。
它主要用来生产管材和回转体型材。
图1 横轧简图1—轧辊;2—轧件;3—支撑辊图2 纵轧示意图图3 斜轧简图1—轧辊;2—坯料;3—毛管;4—顶头;5—顶杆二、根据轧制温度不同又可分为热轧和冷轧。
所有的固态金属和合金都是晶体。
温度和加工变形程度对金属的晶体组织结构及性能都有不可忽视的影响。
金属在常温下的加工变形过程中,其内部晶体发生变形和压碎,而引起金属的强度、硬度和脆性升高,塑性和韧性下降的现象,叫做金属的加工硬化。
把一根金属丝固定于某一点在手中来回弯曲多次后,钢丝就会变硬、变脆进而断裂,这就是加工硬化现象的一个例子。
金属轧制变形理论
两侧宽展区:金属横向流动增加宽展
24
2、 咬入条件和轧制过程的建立
知识点:
❖ 咬入条件 ❖ 稳定轧制条件 ❖ 改善咬入条件的途径
25
2.1 平辊轧制的咬入条件
咬入:依靠回转的轧辊和轧件之间的摩擦力,轧 辊将轧件拖入轧辊之间
接触瞬间轧件对轧辊的作用力: 径向压力P 摩擦力T0
3
1.1 轧制变形区的几何参数 轧制过程-靠旋转的轧辊与轧件之间形成的摩擦力将轧
件拖进辊缝之间,并使之受到压缩产生塑性变形的过程。
轧制目的:
形状(shape) 尺寸(size) 组织 (microstructure)
4
5
1.1.1 轧制变形区
轧制时轧件在轧辊作用下发生变形的部分。
弹性变形区
弹性恢复区
47
(2)限制宽展 特点:
金属质点横向移动时,除受接触摩擦作用外, 还受孔型侧壁的限制,不能产生自由流动
a. 箱形孔内的宽展; b.闭口孔内的宽展 限制宽展
带立辊轧制
48
(3)强制宽展 特点:
金属质点横向流动不受任何阻力,而且受推 动作用,使得轧件宽度产生附加的增长。强迫 宽展大于自由宽展。
Tx > Nx 时 N sin Nf cos
tan f
令 tan f
自然咬入
❖ 摩擦角大于咬入角时才能自然咬入
❖ 合力F的水平分力Fx与轧制方向相同
29
上轧辊对轧件作用力分解
力的关系分析: N x N sin Tx T cos Nf cos
Tx = Nx 时 N sin Nf cos
7一临界面金属流动速度
8一前滑区金属流动速度
轧制时金属的横变形
图9-9所示 .要作为推导公式的出发点。
14.2 宽展的种类和组成
图9-8 宽展沿宽度均匀分布的假说
图9-9 变形区分区图示
14.3 影响宽展的因素 一、 压下量的影响
实验表明,随压下量增加,宽展量也增加如图9—10 所示。
这是因为随高向位移体积增大,宽度方向和纵向位移 体积都应增大,宽展自然应该增加。 此外,随压下量增大,变形区长度增大,金属纵向流动 所受到的摩擦阻力增大,根据最小阻力定律,金属质点沿 横向流动应变得更容易,因而宽展也应增加。
⑶轧制速度的影响 在某一压下量下轧制速度与宽展的关系曲线,如 图192页所示。
从图中可以看出,在所有压下量条件下,轧制
速度由1m/s到2m/s,宽展量有最大值,当轧 制速度大于3m/s时,曲线保持水平位置,即轧 制速度提高,宽展保持恒定。
14.3 影响宽展的因素 ⑷金属化学成分的影响
合金钢的宽展比碳素钢的宽展大。 (5)轧制道次的影响 实验证明,在总压下量相同的情况下,轧制道 次越多,总的宽展量越小。 (6)后张力对宽展的影响
4、彼德诺夫—齐别尔公式 计算
h 30 Rh 0.35 94.9 8.3mm H 120
b 150 8.3 158 .3mm
5、用艾克隆德公式计算
m 1.6 fl 1.2h 1.6 0.385 94.9 1.2 30 0.1 H h 120 90
• 已知轧辊工作直径为600mm,轧件轧前断面 尺寸为120×150mm,压下量为30mm,轧制 温度为1000℃,钢轧辊,轧件材质为碳钢。 轧制速度 v=5m/s。试用巴赫契诺夫、艾克隆 德、齐别尔公式计算轧件轧后宽度。
解: 1、用艾克隆德计算摩擦系数。钢轧辊K1=1, v=5m/s,k2=0.7。轧件材质为碳钢,K3=1.0 f = K1K2 K3(1.05-0.0005 t) =1×0.7×1(1.05-0.0005×1000) =0.385 2、计算变形区长度
轧钢问答题
1.产生打滑的原因?答案:产生打滑的原因是钢坯由于加热温度高时间长氧化铁皮严重,并不易脱落,或者压下量过大。
遇到这种情况,可降低轧辊转速,并启动工作辊道给轧件以推力,使之顺利通过轧槽。
2、轧制过程中金属变形时遵循什麽规律?答案:(1)轧制过程中,金属变形时遵循剪应力定律。
(2)金属纵向、高向、横向的流动又符合最小阻力定律。
(3)轧制前后的塑性变形轧件遵循体积不变定律。
产生。
3.为什么精轧机组采用升速轧制?答案:为了安全生产防止事故,精轧机组穿带速度不能太高,并且在带钢轧出最终机架之后,进入卷取机之前,带钢运送速度也不能太高,以免带钢在辊道上产生飘浮。
因此,采取低速穿带然后与卷取机同步升速进行高速轧制的办法,可使轧制速度大幅度提高。
采用升速轧制,可使带钢终轧温度控制得更加精确和使轧制速度大为提高,减少了带钢头尾温度差,从而为轧制更薄的带钢(0.8毫米)创造了条件。
4.加热的目的是什么?答案:①提高钢的塑性;②使坯料内外温度均匀;③改变金属的结晶组织:坯料的不均匀组织结构及非金属夹杂物形态与不均匀分布,在高温加热中扩散而改善了结晶组织。
对于高速钢,长时保温可消除或减轻碳化物的偏析。
坯料加热的质量直接影响到板带钢的质量、产量、能耗及轧机寿命。
5.板带轧机压下装置的特点是什么?答案:(1)轧辊调整量小。
(2)调整精度高。
(3)经常的工作制度是“频繁的带钢压下”。
(4)必须动作快,灵敏度高。
(5)轧辊平行度的调整要求严格。
6.影响轧辊辊缝形状的因素有哪些?答案:(1)轧辊的弹性弯曲变形。
(2)轧辊的热膨胀。
(3)轧辊的磨损。
(4)轧辊的弹性压扁。
(5)轧辊的原始辊型。
7.轧辊调整装置的作用有哪些?答案:轧辊调整装置的作用有:(1)调整轧辊水平位置(调整辊缝),以保证轧件按给定的压下量轧出所要求的断面尺寸。
(2)调整轧辊与辊道水平面间的相互位置,在连轧机还要调整各机座间轧辊的相互位置,以保证轧线高度一致(调整下辊高度)。
轧制变形率
轧制变形率
轧制变形率是指在轧制过程中,金属材料经过压下和塑性变形后,其截面形状和尺寸的变化程度。
轧制变形率是衡量轧制工艺的重要指标,也是评价轧制质量的重要依据之一。
轧制变形率与轧制过程中的轧辊直径、轧制速度、金属材料的性能等因素密切相关。
在轧制过程中,轧辊对金属材料进行挤压,使其发生塑性变形。
轧制变形率的大小取决于轧制过程中金属材料受到的挤压力度和形变量的大小。
轧制变形率的大小对于金属材料的性能和结构有着重要影响。
较大的变形率可以使金属材料的晶粒细化,提高其强度和硬度;同时也可以改善金属材料的组织结构,提高其塑性和延展性。
但是,过大的变形率可能导致金属材料出现裂纹、断裂等缺陷,降低其使用性能。
为了控制轧制变形率,轧制过程中需要合理控制轧辊的直径、轧制速度和轧制力度。
同时,还需要根据金属材料的性能和要求,选择合适的轧制工艺参数,确保金属材料在轧制过程中得到适当的变形率,以满足产品的要求。
轧制变形率是轧制工艺中的重要参数,它直接影响到金属材料的性能和质量。
通过合理控制轧制变形率,可以提高金属材料的强度、硬度和塑性,同时避免出现缺陷和断裂等问题。
因此,在轧制过程
中,需要对轧制变形率进行准确计算和控制,以保证产品的质量和性能。