
法兰盘工序卡片一套资料
姓名 石真卫
机械加工工序卡片
半精车 Φ100
0.12 0.34
mm端面及外
工序名称 圆柱面,半精车 B 面,半精车
Φ90 外圆柱面。
工序号
零件名称
CA6140车床法兰盘
零件号
4 831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
1
毛坯 夹具
辅助工具
转塔式车床
C365L
专用夹具
游标卡尺
mm孔,并粗铰。
刀具
走刀次数 走刀长 切削深度 进给量 切削速度 基本工时 ( 次) 度(mm) (mm) (mm/r) (m/min) (min)
1. Φ18 高
速钢锥柄
1
标准花钻
1
2. Φ 19.6 高速钢锥 柄铰刀
0.76
18
0.42
0.8
1.68 8.26 0.48
班级
学号
1020114
30
工序号 零件号
2 831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
1
毛坯 夹具
辅助工具
转塔式车床
C365L
专用夹具
游标卡尺
安装 工步
安装及工步说明
刀具
走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时 ( 次) (mm) (mm) (mm/r) (m/min) (min)
以Φ100
班级 1020114
学号 30
安装 工步
1
1
姓名 石真卫
机械加工工序卡片
工序名称
精铰
Φ20
0.045 0
mm孔
工序号
6
零件名称
CA6140车床法兰盘
零件号
831004
零件数量
材料 名称
设备
10 万件 HT200
型号
Z525 立式钻 床
Z525
同时加工零件数
1
毛坯 夹具
辅助工具
专用夹具
安装及工步说明
1
毛坯 夹具
辅助工具
转塔式车床
C365L
专用夹具
游标卡尺
安装 工步
安装及工步说明
刀具
走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时 ( 次) (mm) (mm) (mm/r) (m/min) (min)
以Φ 450 0.017 mm端面及外圆柱面定位,粗车 Φ
90 焊接
1
1
1
1
100 0.12 mm端面及外圆柱面, 粗车 B 面,粗车 Φ90 式直头
0. 0.
12 34
mm端面及外圆柱面定位,粗车
Φ
90 焊接
1
1
1
1
450 0.017 mm端面及外圆柱面,粗车 Φ 90mm右端面。
式直头 外圆车
1
刀
0.9
187
1.2
0.8
89
0.06
1.3
0.09
1.2
0.8
122
0.07
班级 1020114
学号 30
姓名 石真卫
机械加工工序卡片
工序名称
钻
Φ
安装 工步
安装及工步说明
刀具
走刀次数 走刀长 切削深度 进给量 切削速度 基本工时 ( 次) 度(mm) (mm) (mm/r) (m/min) (min)
以 Φ 450 0.017 mm端面及外圆柱面定位,半精车 Φ
90 焊接式
1 1
1
1
100
0.12 0.34
mm端面及外圆柱面,
半精车
B 面,半精车
B 面中 Φ 45mm外圆柱面
B 面中圆角 R5
倒角
刀具 走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时
断面车刀
1
断面车刀
1
断面车刀
1
外圆车刀
1
成形车刀
1
断面车刀
1
0.4mm 0.3mm 0.4mm 0.4mm
5mm 1.5mm
0.24mm/r 0.24mm/r 0.24mm/r 0.23mm/r
零件名称
CA6140车床法兰盘
零件号
831004
零件数量
材料 名称
设备
10 万件 HT200
型号
CA6140车床
CA6140
同时加工零件数
1
毛坯 夹具
辅助工具
专用夹具
安装 工步
1
1
2
2
3
3
4
4
5
5
安装及工步说明
半精车 Φ 45
0 0 . 017
mm外圆柱面
半精车 Φ90mm右端面
精车 Φ 90mm右端面
精铰
Φ
20
0.045 0
mm
孔
刀具
走刀次 数
走刀长度
切削深度
进给量
切削速度 基本工时
高速钢铰刀
1
0.3mm 1.22mm/r 8.8m/min 0.626min
班级 1020114
学号 30
安装 工步
1
1
2
2
3
3
4
4
5
5
6
6
姓名 石真卫
机械加工工序卡片
工序名称 零件名称
精车 Φ100
0 .12 0.34
831004 法兰盘加工工艺卡片
班级 1020114
学号 30
姓名 石真卫
机械加工工序卡片
工序名称 零件名称
粗车 Φ 100 0.12 mm端面及外圆 0.34
柱面, 粗车 B 面,粗车 Φ90 外 圆柱面
CA6140车床法兰盘
工序号 零件号
1 831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
20
0.045 0
mm孔,并粗铰。
工序号
3
零件名称
CA6140车床法兰盘
零件号
831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
1
毛坯 夹具
辅助工具
转塔式车床
C365L
专用夹具
游标卡尺
安装 工步
1
1
安装及工步说明
以 Φ100
0.12 0.34
mm端面及外圆柱面定位,钻
Φ
20
0.045 0
0.34
外圆车
1 0.098
1.2
0.9
132
0.1
4
0.9
133 1.25
1.2
0.8
122 0.07
班级 1020114
学号 30
姓名 石真卫
机械加工工序卡片
工序名称
粗车 Φ 450 0.017 mm端面及外圆 柱面,粗车 Φ 90mm右端面。
零件名称
CA6140车床法兰盘
mm左端面、精车
B 面,
并且倒角
CA6140车床法兰盘
工序号 零件号
7 831004
零件数量
材料 名称
设备
10 万件 HT200
型号
CA6140车床
CA6140
同时加工零件数
1
毛坯 夹具
辅助工具
专用夹具
安装及工步说明
精车 Φ100
0 .12 0 . 34
mm左端面
精车 B 面
精车 Φ 90mm左端面
倒角
车 Φ45 外圆上的退刀槽
刀具 走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时
外圆车刀
1
断面车刀
1
断面车刀
1
断面车刀
2
切槽刀
1
41mm
0.45mm 0.9mm 0.4mm 3.5mm
3mm
0.23mm/r 0.24mm/r 0.24mm/r
0.40mm/r
101m/min 0.27min 90m/min 0.351min 90m/min 0.345min 60m/min 0.6min 44m/min 0.043min
直头外圆
1
Φ90 外圆柱面。
车刀
1
0.8
0.24
0.5
0.28
0.5
0.0157 0.28
20
74.7 101.1
91
1.1 0.17 0.16 2. 5
班级 1020114
学号 30
姓名 石真卫
机械加工工序卡片
工序名称 半精车 Φmm外圆柱面,半精车、精车
工序号
5
Φ 90mm右端面,倒角,车退刀槽
法兰盘工序卡片一套资料

831004法兰盘加工工艺卡片班级学号姓名机械加工工序卡片工序名称粗车Φ10012.034.0--mm端面及外圆柱面,粗车B面,粗车Φ90外圆柱面工序号 11020114 30 石真卫零件名称CA6140车床法兰盘零件号831004零件数量 1 同时加工零件数 1材料HT200 毛坯设备夹具辅助工具名称型号专用夹具游标卡尺转塔式车床C365L安装工步安装及工步说明刀具走刀次数(次)走刀长度(mm)切削深度(mm)进给量(mm/r)切削速度(m/min)基本工时(min)1 1以Φ0017.045-mm端面及外圆柱面定位,粗车Φ10012.034.0--mm端面及外圆柱面,粗车B面,粗车Φ90外圆柱面90︒焊接式直头外圆车刀11111.21.241.20.90.90.90.8158.61321331220.0980.11.250.07班级学号姓名机械加工工序卡片工序名称粗车Φ0017.045-mm端面及外圆柱面,粗车Φ90mm右端面。
工序号 21020114 30 石真卫零件名称CA6140车床法兰盘零件号831004零件数量 1 同时加工零件数 1材料HT200 毛坯设备夹具辅助工具名称型号专用夹具游标卡尺转塔式车床C365L安装工步安装及工步说明刀具走刀次数(次)走刀长度(mm)切削深度(mm)进给量(mm/r)切削速度(m/min)基本工时(min)1 1以Φ10012.034.0--mm端面及外圆柱面定位,粗车Φ017.045-mm端面及外圆柱面,粗车Φ90mm右端面。
90︒焊接式直头外圆车刀1111.21.31.20.90.80.8187891220.060.090.07班级 学号 姓名 机械加工工序卡片 工序名称 钻Φ20045.00+mm 孔,并粗铰。
工序号 3102011430石真卫零件名称 CA6140车床法兰盘零件号 831004 零件数量 1 同时加工零件数1 材料HT200毛坯设备夹具辅助工具名称 型号 专用夹具游标卡尺转塔式车床C365L安装 工步 安装及工步说明 刀具 走刀次数(次) 走刀长度(mm) 切削深度(mm) 进给量(mm/r) 切削速度(m/min) 基本工时(min)1 1以Φ10012.034.0--mm 端面及外圆柱面定位,钻Φ20045.00+mm 孔,并粗铰。
法兰盘设计工艺流程卡

立式镗铣床
专用夹具
镗刀
游标卡尺
10
磨端面以上端面为基准Fra bibliotek磨下端面磨床
专用夹具
砂轮
千分尺
11
磨端面
以下端面为基准,磨上端面
磨床
专用夹具
砂轮
千分尺
12
钻油孔
以心轴装夹,钻油孔
立式钻床
专用夹具
麻花钻
游标卡尺、千分尺
13
精车
精车表面1
CA6140车床
专用夹具
90°外圆车刀
千分尺
14
精车
精车表面5
CA6140车床
双顶
90°外圆车刀
游标卡尺
6
粗车、精车外圆
粗车表面5→精车表面5
CA6140车床
双顶
90°外圆车刀
游标卡尺、千分尺
7
半精车外圆
半精车表面4的外圆(Φ85→Φ80,两次进刀)
CA6140车床
双顶
90°外圆车刀
游标卡尺
8
钻孔
钻Φ25的孔(钻到Φ24即可)
摇臂钻床
专用夹具
麻花钻
游标卡尺
9
镗钻
机械加工工艺过程卡片
产品型号
零(部)件图号
共1页
产品名称
变速箱
零(部)件名称
走刀变速箱法兰
第1页
材料牌号
45
毛坯
种类
铸造
毛坯
外形尺寸
85×80×50
毛坯件数
每台件数
备注
工序号
工序名称
工序内容
车间
工段
加工设备
工艺装备
工时(min)
法兰盘机械加工工艺过程卡片--1
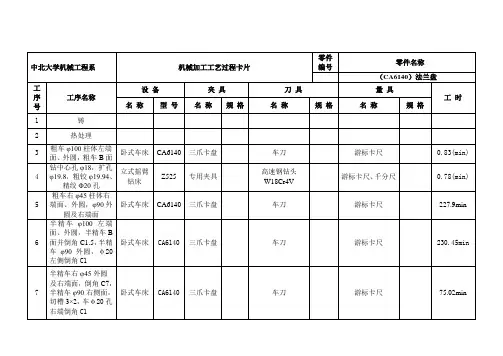
CA6140
三爪卡盘
车刀
游标卡尺
13
磨削B面
万能外圆磨床
M114W
砂轮
游标卡尺
14
磨削外圆面φ100mm、φ90mm
万能外圆磨床
M114W
砂轮
游标卡尺
15
磨削φ90凸台距离轴线24mm的侧平面
万能外圆磨床
M114W
砂轮
游标卡尺
16
B面抛光
钳工台
游标卡尺
17
Φ100mm划线刻字
18
Φ100mm外圆无光镀铬
铬离子缸
19
检测入库
检验台
游标卡尺、千分尺、塞规、卡规
三爪卡盘
车刀
游标卡尺
230.45min
7
半精车右φ45外圆及右端面,倒角C7,半精车φ90右侧面,切槽3×2,车φ20孔右端倒角C1
卧式车床
CA6140
三爪卡盘
车刀
游标卡尺
75.02min
8
精车φ100柱体左端面、外圆,精车B面,车过渡圆角R5
卧式车床Байду номын сангаас
CA6140
三爪卡盘
车刀
游标卡尺
62.99min
9
粗铣、精铣φ90mm柱体的两侧面
铣床
X63
专用夹具
硬质合金镶齿套面铣刀YT15
游标卡尺
62.99min
10
钻4XΦ9mm透孔
立式摇臂钻床
Z525
专用夹具
高速钢麻花钻Φ9
游标卡尺、千分尺
11
钻φ4孔,扩φ6孔
立式摇臂钻床
z525
专用夹具
高速钢麻花钻Φ4高速钢麻花钻Φ6
CA6140法兰盘工序卡片精品文档17页

郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号831004产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共12页第1页车间工序号工序名材料牌号1 粗车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件详见毛胚图 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 粗车Φ100端面200 66.6 0.712 1 0.392 粗车Φ100外圆柱面200 66.6 0.73 2 1 0.113 粗车B面(左端面) 200 66.6 0.71 2 1 0.184 粗车B面(外圆) 450 70.7 0.73 1.5 1 0.15 粗车B面(右端面)250 75.4 0.71 2 1 0.146 粗车Φ90外圆柱面250 75.4 0.73 2 1 0.07设计(日期)审核(日期)标准化(日期)会签(日期)更改文件号标记处数签字日期标记处数更改文件号签字日期第 1 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共12页第2 页车间工序号工序名材料牌号2 粗车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 粗车Φ45端面400 62.8 0.712 1 0.092 粗车Φ45外圆柱面450 70.7 0.73 1.5 1 0.133 粗车Φ90端面250 75.4 0.71 2 1 0.14设计(日期)审核(日期)标准化(日期)会签(日期)更改文件号第 2 页标记处数签字日期标记处数更改文件号签字日期第 3 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第 3页车间工序号工序名材料牌号3 钻孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数立式钻床Z525夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 钻Φ18的孔600 34 0.7 18 1 0.242 扩Φ19.8的孔275 16.9 0.5 0.9 0.78设计(日期) 审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期第 4 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 13页第 4页车间工序号工序名材料牌号4 半精车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 半精车Φ100端面250 80.1 0.41 0.7 1 0.532 半精车Φ100外圆柱面、车Φ100柱倒角320 102.5 0.4 0.75 1 0.13 半精车B面(左端面) 250 80.1 0.41 0.7 1 0.294 半精车B面(外圆)900 132.9 0.4 0.5 1 0.15 半精车B面(右端面)250 72.3 0.41 0.7 1 0.246 半精车Φ90外面柱面、Φ90柱体倒角300 52 0.28 0.7 1 0.16设计审核标准化会签标记处数更改文件签字日期标记处数更改文签字日期第 5 页号件号CA6140法兰盘加工工序卡片5郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 14页第 5页车间工序号工序名材料牌号5 半精车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 半精车Φ45的端面450 65 0.41 0.7 1 0.142 半精车Φ45的外圆柱面710 710 0.4 0.7 1 0.15车Φ45的倒角3 车Φ20孔的右端倒角480 126 0.5 1 0.074 车3x2的退刀50 52 0.28 1 0.165 半精车Φ90mm端面320 92.5 0.41 0.7 1 0.37设计(日期)审核(日期)标准化(日期)会签(日第 6 页期)标记处数更改文件号签字日期标记处数更改文件号签字日期第 7 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第6页车间工序号工序名材料牌号6 精车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 精车Φ100左端面400 126.4 0.2 0.3 1 1.32 精车Φ100外圆柱面400 126.4 0.2 0.3 1 0.143 精车Φ90端面(左) 450 128.1 0.2 0.3 1 0.12设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期第 8 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第7页车间工序号工序名材料牌号7 精车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 精车Φ45外圆柱面900 128.9 0.2 0.3 1 0.262 精车Φ90端面(右)450 128.1 0.2 0.3 1 0.28设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期第 9 页郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第 8页车间工序号工序名材料牌号8 精绞HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数立式钻床Z525夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 粗绞Φ20的孔160 10 1.58 0.07 1 0.492 精绞Φ20的孔160 10 1.58 0.03 1 0.49设计(日期) 审核(日期)标准化(日期)会签(日期)标记处数更改文件签字日期标记处数更改文签字日期第 10 页号件号机械加工工序卡片9郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第 9 页车间工序号工序名材料牌号9 粗、精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数加工中心夹具编号夹具名称切削液可旋转卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 粗铣距中心线34mm的平面475 89.5 0.15 1.3 1 0.562 粗铣距中心距24mm的平面475 89.5 0.15 1.0 1 0.53 半精铣距中心线34mm的平面475 89.5 0.15 0.7 1 0.564 半精铣距中心距24mm的平面475 89.5 0.15 0.8 1 0.5设计(日期)审核(日期)标准化(日期)会签(日期)第 11 页标记处数更改文件号签字日期标记处数更改文件号签字日期CA6140法兰盘加工工序卡片10郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第10页车间工序号工序名材料牌号10 钻孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数立式钻床Z525夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 钻4*Φ9孔600 15.1 0.4 4 1 0.132 铰4*Φ9孔设计(日期)审核(日期)标准化(日期)会签(日期)第 12 页标记处数更改文件号签字日期标记处数更改文件号签字日期第 13 页CA6140法兰盘加工工序卡片11中州大学工程技术学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第 11页车间工序号工序名材料牌号11 钻、扩、绞HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数立式钻床Z525夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 钻Φ4mm孔2019 30 0.13 0.082 扩、绞Φ6mm孔1426 30 0.13 0.1设计(日期)审核(日期)标准化(日期)会签(日期)第 14 页标记处数更改文件号签字日期标记处数更改文件号签字日期第 15 页CA6140法兰盘加工工序卡片12郑州航空工业管理学院机械加工工序卡片产品型号零(部件)图号产品名称CA6140法兰盘零(部件)名称CA6140法兰盘共 12页第 12页车间工序号工序名材料牌号12 磨HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数轻型外圆磨床MQ1350A夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/min)切削速度(m/min)进给量(双程)(mm/r)背吃刀量(mm)进给次数工步工时(min)机动辅助1 磨Φ100mm外圆柱面1500 18 20 0.02 0.552 磨Φ45mm外圆柱面1500 18 20 0.0157 0.33 磨B面1500 18 20 0.0157 2.54磨Φ90外圆柱面上距离轴线24mm的平面1500 10 20 0.0157 0.53设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期第 16 页第 17 页。
工序卡(法兰盘)--法兰盘工艺课程设计工序卡(有详细工序图)

中北大学机械加工工序卡片工序名称粗车工序号 1零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号三爪自定心卡盘卧式车床C620-1工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 粗车端面,保持尺寸YG6 45·车刀游标卡尺 1 55 1.2 1.0 90 71 0.612 粗车外圆,保持尺寸YG6 45·车刀游标卡尺 1 20.5 2.5 1.0 90 71 0.23 设计zhang 指导老师马清艳、赵丽琴共14页第1页中北大学机械加工工序卡片工序名称粗车工序号 2零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号三爪自定心卡盘卧式车床C620-1工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 粗车端面,保持YG6 45·车刀游标卡尺 1 312 1 90 14 0.352 粗车外圆YG6 45·车刀游标卡尺 1 43.5 1.85 1 90 13 0.48 设计zhang 指导老师马清艳、赵丽琴共14页第2页中北大学机械加工工序卡片工序名称钻孔工序号 3零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号芯轴卧式车床C620-1工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 钻孔18锥柄麻花钻内径百分表 1 108 9 0.81 185 10.5 0.722 扩孔19.7锥柄扩孔钻内径百分表 1 98.8 0.85 1 150 93 0.673 粗绞孔20钢锥柄机用铰刀内径百分表 1 98 0.12 0.96 185 11.6 0.554 精绞孔20钢锥柄机用铰刀内径百分表 1 97.8 0.03 0.5 185 11.6 1.055 倒角1×45·YG6 45·车刀游标卡尺 1 2.8 1 1 185 11.6 0.03 设计zhang 指导老师马清艳、赵丽琴共14页第3页中北大学机械加工工序卡片工序名称粗车工序号 4零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号芯轴卧式车床C620-1工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 粗车端面,保持尺寸mm YG6 90·车刀游标卡尺 1 30 1.2 1 90 14 0.172 倒角1.5×45·YG6 90·车刀游标卡尺 13 1.5 1 90 14 0.023 粗车外圆,YG6 90·车刀游标卡尺 1 35.1 1.85 1 90 14 0.204 粗车端面,保持尺寸mm YG6 90·车刀游标卡尺 1 26.2 1.2 1 90 14 0.155 粗车端面,保持尺寸mm YG6 90·车刀游标卡尺 1 26.2 0.9 1 90 14 0.156 粗车外圆YG6 90·车刀游标卡尺 1 10.3 1.8 1 90 14 0.077 车圆角YG6外圆车刀游标卡尺 1 5 2 1 90 14 0.13 设计zhang 指导老师马清艳、赵丽琴共14页第4页中北大学机械加工工序卡片工序名称半精车工序号 5零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号芯轴卧式车床C620-1工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 半精车端面,保持尺寸YG15 端面车刀游标卡尺 1 55 1 1 185 58.1 0.302 半精车端面,保持尺寸YG15 端面车刀游标卡尺 1 27.5 0.9 1 185 58.1 0.153 半精车端面,保持尺寸YG15 端面车刀游标卡尺 1 22.5 0.9 1 185 52.3 0.134 半精车端面,保持尺寸YG15 端面车刀游标卡尺 1 26.85 0.8 1 185 52.3 0.155 半精车外圆YG15 切槽刀千分尺 1 34.2 0.5 1 185 26 0.186 半精车外圆YG15 切槽刀千分尺 1 10.6 0.55 1 185 52.3 0.077 半精车外圆YG15 切槽刀千分尺 1 44.7 0.5 1 185 26 0.25 设计zhang 指导老师马清艳、赵丽琴共14页第5页中北大学机械加工工序卡片工序名称精车工序号 6零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号专用夹具卧式车床C616A工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 精车端面,保持尺寸YG30 端面车刀游标卡尺 1 55 0.8 0.1 305 98.8 1.832 精车端面,保持尺寸YG30 端面车刀游标卡尺 1 27.35 0.8 0.1 305 86.2 0.92 设计zhang 指导老师马清艳、赵丽琴共14页第6页中北大学机械加工工序卡片工序名称铣工序号7零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号专用夹具立式铣床X51工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 粗铣平面,保持尺寸镶齿三面刃铣刀游标卡尺 1 110.2 20 2.5 65 20.4 0.752 粗铣平面,保持尺寸镶齿三面刃铣刀游标卡尺 1 91.8 10 2.5 65 20.4 0.623 半精铣平面,保证尺寸镶齿三面刃铣刀游标卡尺 1 94.1 1 1.2 65 7.8 1.224 精铣平面,保持尺寸镶齿三面刃铣刀游标卡尺 1 111.2 1 0.9 65 6.6 1.70 设计zhang 指导老师马清艳、赵丽琴共14页第7页中北大学机械加工工序卡片工序名称钻孔工序号8零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号专用夹具摇臂钻床Z3025工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 钻孔8.4锥柄麻花钻头内径百分表 1 12.6 4.2 0.5 630 16 0.05×42 绞孔9锥柄机用铰刀内径百分表 1 55.2 1 1 400 12 0.15×4 设计zhang 指导老师马清艳、赵丽琴共14页第8页中北大学机械加工工序卡片工序名称钻孔工序号9零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号专用夹具摇臂钻床Z3025工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 钻孔4锥柄麻花钻头内径百分表 1 16.652 0.2 1600 23 0.072 钻孔 5.8锥柄麻花钻头内径百分表 1 10.7 1 0.3 630 12 0.073 绞孔6锥柄机用铰刀内径百分表 1 9 0.05 0.08 630 12 0.18 设计zhang 指导老师马清艳、赵丽琴共14页第9页中北大学机械加工工序卡片工序名称磨削工序号10零件名称法兰盘(CA6140)零件号 1材料毛坯牌号硬度型式重量HT200 HBS170~241 铸造设备夹具辅助工具名称型号专用夹具万能磨床M131W工步安装及工步说明刀具量具走刀次数走刀长度mm切削深度mm进给量mm/r主轴转速r/min切削速度m/min基本工时min1 磨B面、、成型磨具千分尺 1 50 0.4 10 65 39.6 0.082 磨外圆平行砂轮千分尺 2 1 0.075 10 65 39.6 0.023 磨外圆平行砂轮千分尺 2 28 0.075 10 65 39.6 0.054 磨平面,保持尺寸24平行砂轮游标卡尺 1 76 0.0 10 65 39.6 0.13 设计zhang 指导老师马清艳、赵丽琴共14页第10页。
法兰盘工序卡片

法兰盘加工工序卡片1湖南工业大学机械加工工序卡片产品型号产品名称零(部件)图号CA6140 法兰盘零(部件)名称CA6140法兰盘共10页第1页车间工序号工序名材料牌号I 粗车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/s)切削速度(m/mi n)背吃刀量(mm)进给次数工步工时(s)(mm/r) 机动辅助1 粗车①100端面8 4 12 粗车①100外圆柱面8 132 1 2 63 粗车B面126 2 15 754 粗车①90外圆柱面 4 15 粗车①45端面89 16 粗车①45外圆柱面89 27 粗车①90端面8 122 1设计(日期)审核(日期)标准化(日期)会签(日期)更改文件号标记处数签字日期标记处数更改文件号签字日期机械加工工序卡片潍坊学院机电工程学院法兰盘加工工序卡片2产品型号零(部件)图号工步号标记产品名称CA6140 法兰盘零(部件)名称CA6140法兰盘工步内容钻①18的孔扩①的孑处数更改文件号签字日期车间工序号工序名钻孔第2页材料牌—共10页HT200标记处数毛坯种类铸件设备名称立式钻床毛坯外形尺寸每毛坯可制件数设备型号Z5251设备编号每台件数1同时加工件数夹具编号夹具名称三爪卡盘切削液工位器具编号主轴转速(r/s)更改文件号切削速度(m/min)签字工位器具名称进给量(mm/r)背吃刀量(mm)进给次数35日期工序工时(S)准终单件设计(日期)审核(日期)标准化(日期)会签(日期)工步工时(S)机动辅助37, 8法兰盘加工工序卡片3湖南工业大学机械加工工序卡片产品名称法兰盘 零(部件)名称法兰盘产品型号零(部件)图号工步号 标记 处数车间工序号A工序名 精铰第 3页 材料牌—共10 页 HT200工步内容 精铰①20的孔 更改文件号签字日期标记处数毛坯种类 铸件 设备名称主轴转 速(r/s) 5更改文 件号毛坯外形尺寸每毛坯可制件数每台件数1 ~设备型号设备编号同时加工件数夹具编号 夹具名称 切削液工位器具编号工位器具名称工序工时(s )准终单件切削速度(m/mi n) 签字日期进给量(mm/r )设计(日期)背吃刀量审核(日期) (mm)进给 次数会签(日期)工步工时(S )机动辅助标准化 (日期)工步号 工步内容工艺 装备主轴转 速(r/s)切削速度 (m/mi n)进给量 (mm/r)背吃刀量(mm)进给 次数工步工时(S) 机动辅助1 半精车①100端面812 半精车①100外圆柱面813213 半精车B 面 12611354 半精车①90外面柱面15 半精车①45端面18716 半精车①45外圆柱面9617 半精车①90端面13418车①100柱倒角1湖南工业大学机械加工工序卡片法兰盘加工工序卡片4产品型号零(部件)图号 产品名称法兰盘 车间零(部件)名称工序号法兰盘 共10 页 毛坯种类 铸件 设备名称 卧式车床毛坯外形尺寸工序名 半精车 「 每毛坯可制件数材料牌号设备型号 CA61401设备编号HT200每台件数1同时加工件数夹具编号夹具名称切削液工位器具编号 工位器具名称工序工时(S) 准终单件法兰盘加工工序卡片5产品型号零(部件)图号法兰盘加工工序卡片6准终单件 湖南工业大学机械加工工序卡片产品名称 法兰盘 零(部件)名称法兰盘 第5共10产品型号零(部件)图号湖南工业大学机械加工工序卡片产品名称法兰盘零(部件)名称法兰盘车间工序号工步号标记工步内容工序名粗铳第6页材料牌—共10页HT200毛坯种类铸件设备名称组合机床主轴转速(r/s)毛坯外形尺寸每毛坯可制件数设备型号夹具编号工位器具编号切削速度(m/min)进给量(mm/r)每台件数设备编号夹具名称工位器具名称背吃刀量(mm)进给次数同时加工件数切削液工序工时(s)准终单件工步工时(S)机动辅助粗铳距中心线34mm的平面粗铳距中心距24mm的平面设计(日期)审核(日期)处数更改文件号签字日期标记处数更改文件号签字日期135标准化(日期)4会签(日期)360法兰盘加工工序卡片7产品型号零(部件)图号湖南工业大学机械加工工序卡片产品名称法兰盘零(部件)名称法兰盘工步号标记处数工步内容精铳①90两平面更改文件号签字日期标记车间工序号工序名精铳第7页材料牌—共10页HT200处数毛坯种类铸件设备名称组合机床主轴转速(r/s)更改文件号毛坯外形尺寸每毛坯可制件数设备型号夹具编号工位器具编号切削速度(m/min)签字日期进给量(mm/r)设计审核每台件数设备编号夹具名称工位器具名称背吃刀量(mm)进给次数同时加工件数切削液工序工时(s)准终单件工步工时(S)机动辅助标准化2会签135(日期)(日期)(日期)(日期)法兰盘加工工序卡片8产品型号零(部件)图号湖南工业大学机械加工工序卡片产品名称法兰盘零(部件)名称法兰盘车间工序号工步号标记2012工步内容钻4*①9孔处数更改文件号签字工序名钻孔第8页材料牌—共10页HT200日期标记处数毛坯种类铸件设备名称立式钻床毛坯外形尺寸每毛坯可制件数设备型号设备编号夹具编号每台件数同时加工件数Z525夹具名称切削液工位器具编号工位器具名称工序工时(s)准终单件主轴转速(r/s)更改文件号切削速度(m/min)签字进给量(mm/r)背吃刀量(mm)进给次数工步工时(S)机动辅助30日期设计(日期)审核(日期)标准化(日期)会签(日期)法兰盘加工工序卡片9产品型号零(部件)图号湖南工业大学机械加工工序卡片产品名称CA6140 法兰盘零(部件)名称法兰盘车间工序号IX毛坯种类铸件设备名称立式钻床毛坯外形尺寸工序名钻、扩每毛坯可制件数设备型号Z525夹具编号工位器具编号设备编号夹具名称工位器具名称第9页材料牌—共10页HT200每台件数1 ~同时加工件数切削液工序工时(s)准终单件工步号工步内容工艺装备主轴转速(r/s)切削速度(m/mi n)进给量(mm/r)背吃刀量(mm)进给次数工步工时(s)机动辅助1 钻①4mm孔302 扩①6mm孔30设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期法兰盘加工工序卡片10零(部件)图号湖南工业大学机械加工工序卡片产品名称法兰盘零(部件)名称CA6140法兰盘严----车间工序号工序名磨第10页材料牌—共10页HT200毛坯种类~铸件设备名称轻型外圆磨床毛坯外形尺寸每毛坯可制件数每台件数1 ~设备型号设备编号同时加工件数MQ1350A夹具编号夹具名称切削液工步号工步内容工艺装备主轴转速(r/s)切削速度(m/mi n)背吃刀量(mm)进给次数工步工时(s)进给量(mm/r)机动辅助1 磨B面18 1 1502 磨距离①90轴线24mm的侧平面 1设计(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期准终单件产品型号工序工时(s)工位器具编号工位器具名称。
法兰盘工序卡片一套资料
工序号
12
零件名称
CA6140车床法兰盘
零件号
831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
1
毛坯 夹具
辅助工具
万能外圆磨 床
MBG1420
专用夹具
暂无
安装 1
工步 2
安装及工步说明
以Φ20 00m.04m5 孔及 Φ100
mm 0 .12
0 .34
端面定位,磨 Φ
90mm外圆柱面。
姓名 石真卫
机械加工工序卡片
半精车 Φ100
0.12 0.34
mm端面及外
工序名称 圆柱面,半精车 B 面,半精车
Φ90 外圆柱面。
工序号
零件名称
CA6140车床法兰盘
零件号
4 831004
零件数量
1
材料 设备
名称
HT200 型号
同时加工零件数
1
毛坯 夹具
辅助工具
转塔式车床
C365L
专用夹具
游标卡尺
走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时
刀具
( 次) (mm) (mm) (mm/r) (m/min) (min)
以 Φ 45m00m.017 外圆柱面及 Φ90mm右端面定位,磨
砂轮
1
1
Φ100mm外圆柱面。
A46KV6 1
P 300×
40×127
314
4.5
0.04
25
0.45
班级 1020114
走刀次数 走刀长度 切削深度 进给量 切削速度 基本工时
刀具
( 次) (mm) (mm) (mm/r) (m/min) (min)
法兰制造工序过程卡
钢印
目测
编制:日期:审核:日期:
1件
产品图号
LS4-2000B-69005
标准号
HG 20601--97
产品编号
S11303
规格
450-1.0 RF
备注
序号
工序
工序内容及检验项目
规格值
设备工装
检测器具
操作者/日期
检验结果
检验员/日期
1
标记
确认材质、规格
Q245Rδ30
卡尺
材质__厚度__
材料编号__
2
划线
尺寸
φ620±2
划规,
卷尺
卡尺
材料标记移植
钢印
目测
按图纸尺寸要求,钻螺栓孔
螺栓孔中心圆直径
φ565±1.0
钢直尺
相邻两螺栓孔间距
±1.0
游标卡尺
螺栓孔数量尺寸
20-φ26±0.5
游标卡尺
5
钢印
按法兰标识规定
450-1.0 RF 20
钢印
目测
编制:日期:审核:日期:
法兰盖制造工序过程卡
零件名称
(人孔)法兰盖
产品名称
储气罐
单台数量
法兰制造工序过程卡
零件名称
(人孔)法兰
产品名称
储气罐
说明:该法兰为外购件,检查质量证明资料标识,按标准检查加工后尺S4-2000B-69005
标准号
HG 20594--97
产品编号
S11303
规格
450-1.0 RF
备注
序号
工序
工序内容及检验项目
规格值
设备工装
法兰盘工艺卡工序卡资料
镀铬14 检测入库车间工序号工序名材料牌号1粗车左边两个端面外圆HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1 设备名称设备型号设备编号同时加工件数卧式车床CA6141夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时准终单件0 2.2min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量背吃刀量进给次数工步工时机动min辅助min1 粗车φ70mm端面90°外圆车刀、游标卡尺136 38.4 0.72 2 1 0.094 0.552 粗车φ130mm端面90°外圆车刀、游标卡136 38.4 0.72 2 1 0.094 0.853 粗车φ130mm外圆90°外圆车刀、游标卡尺136 42.7 0.92 2 1 0.094 0.354 粗车φ70mm外圆90°外圆车刀、游标卡尺136 42.7 0.92 2 1 0.094 0.09车间工序号工序名材料牌号2钻、扩、粗铰、精铰中心孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数立式钻床Z4025 1夹具编号夹具名称切削液压板工位器具编号工位器具名称工序工时准终单件0 5min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r工步工时机动min辅助min1 钻φ40mm孔麻花钻、内径千分尺400 22.6 0.72 0.88 0.352 扩φ40mm的孔至φ扩孔钻、内径150 8.7 0.96 1.66 0.8741mm 千分尺3 粗铰φ41mm的孔至φ41.95mm铰刀、内径千分尺300 6.5 0.40 0.95 1.124 精铰φ41.95mm的孔至φ42mm铰刀、内径千分尺450 3.2 0.40 0.95 1.83车间工序号工序名材料牌号3粗车右边端面外圆HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数卧式车床CA6141夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量背吃刀量进给次数工步工时机动min辅助min1 粗车φ55mm端面90°外圆车刀、游标卡尺136 38.4 0.72 2 1 0.094 0.252 粗车φ55mm外圆90°外圆车刀、游标卡尺136 42.7 0.92 2 1 0.094 0.22车间工序号工序名材料牌号4半精车左两个端面HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数卧式车床CA6141夹具编号夹具名称切削液盘工位器具编号工位器具名称工序工时准终单件0 2min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量背吃刀量进给次数工步工时机动min辅助min1 半精车φ70mm端面90°外圆车刀、游标卡尺238 79.3 0.3 2 1 0.094 0.722 半精车φ130mm端面90°外圆车刀、游标卡尺238 79.3 0.3 2 1 0.094 0.96车间工序号工序名材料牌号5半精车右两个端面、外圆、倒角、退刀槽HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数卧式车床CA6141夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时准终单件0 2.52min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量背吃刀量进给次数工步工时机动min辅助min1 半精车φ55mm端面90°外圆车刀、游标卡尺238 79.3 0.3 2 1 0.094 0.542 车退刀槽3×3mm 3mm宽切刀、游标卡尺238 45.2 0.3 0.5 1 0.094 0.053 半精车φ130mm端面90°外圆车刀、游标卡尺238 79.3 0.3 2 1 0.094 0.964 半精车φ55mm外圆90°外圆车刀、游标卡尺238 79.3 0.3 2 1 0.094 0.455 车倒角4×25°25°外圆车刀、游标卡尺238 45.3 0.3 0.5 1 0.094 0.056 车倒角C145°外圆车刀、游标卡尺238 45.3 0.3 0.5 1 0.094 0.05车间工序号工序名材料牌号6精车左边两个端面HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数车间工序号工序名材料牌号7精车右两个外圆和端面HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1 设备名称设备型号设备编号同时加工件数卧式车床CA6141夹具编号夹具名称切削液三爪卡盘工位器具编号工位器具名称工序工时准终单件0 0.82min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量背吃刀量进给次数工步工时机动min辅助min1 精车φ130mm端面90°合金外圆车刀、游标卡尺322 91 0.23 0.16 1 0.094 0.352 精车φ130mm外圆90°合金外圆车刀、游标卡尺322 91 0.23 0.16 1 0.094 0.083 精车φ55mm外圆90°合金外圆车刀、游标卡尺322 91 0.23 0.16 1 0.094 0.25车间工序号工序名材料牌号8 精铣拨叉头前后两端面HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1 设备名称设备型号设备编号同时加工件数立式铣床X51 1夹具编号夹具名称切削液压板工位器具编号工位器具名称工序工时准终单件0 22.1s工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/z背吃刀量mm进给次数工步工时机动s辅助s1 精铣φ130mm左面YG6硬质合金镶齿铣刀、游标卡尺380 21.477 0.2 1.0 1 11.05 1.8252 精铣φ130mm右面YG6硬质合金镶齿铣刀、游标卡尺380 21.477 0.2 1.0 1 11.05 2.135车间工序号工序名材料牌号9 钻透孔并扩孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 4 设备名称设备型号设备编号同时加工件数立式钻床Z4025 1夹具编号夹具名称切削液压板工位器具编号工位器具名称工序工时准终单件0 0.4min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r工步工时机动min辅助min1 钻φ7mm透孔麻花钻、内径千分尺400 22.6 0.72 0.88 0.112 扩φ7mm的孔至φ12mm,深度6mm扩孔钻、内径千分尺150 8.7 0.96 1.66 0.25车间工序号工序名材料牌号10 钻透孔HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 2 设备名称设备型号设备编号同时加工件数立式钻床Z4025 1夹具编号夹具名称切削液压板工位器具编号工位器具名称工序工时准终单件0 0.15min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r工步工时机动min辅助min1 钻φ7mm透孔麻花钻、内径千分尺400 22.6 0.72 0.88 0.11车间工序号工序名材料牌号11 钻、扩、铰紧固孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1 设备名称设备型号设备编号同时加工件数立式钻床Z4025 1夹具编号夹具名称切削液压板工位器具工位器具名称工序工时准终单件0 0.8min工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r工步工时机动min辅助min1 钻φ7mm孔麻花钻、内径千分尺400 22.6 0.72 0.88 0.092 扩φ7mm的孔至φ7.9mm扩孔钻、内径千分尺150 8.7 0.96 1.66 0.233 铰φ7.9mm的孔至φ8mm铰刀、内径千分尺300 6.5 0.40 0.95 0.34车间工序号工序名材料牌号12划线刻字HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数专用机床1夹具工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r进给次数工步工时机动min辅助min1左端刻字字形高5,刻线宽3,深0.5车间工序号工序名材料牌号13外圆无光镀铬HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸件1 1设备名称设备型号设备编号同时加工件数机床夹具编号夹具名称切削液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r进给次数工步工时机动min辅助min1外圆无光镀铬车间工序号工序名材料牌号14 检测入库HT200毛坯种类毛坯外形尺寸每毛坯可制件数每件数铸。
(完整版)法兰盘机械加工工序卡
机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘工序名称铸造毛坯时效处理工序号10技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1夹具定额代号名称单件时间(分)每班次数每台件数工人等级工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格10 铸件,时效处理拟制日期审核日期批准日期共 20 页第 1 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称粗车φ100mm柱体左端面、外圆,粗车B面工序号10技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 车床CA6140夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格20 粗车∅100柱体左端面94 1 2 100 480 0.9 0.098 0.8 09号90°偏头车刀1 三爪卡盘 1 游标卡尺30 粗车∅100mm外圆柱面10 1 2 150 480 0.9 0.1 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺40 粗车B面 1 2 133 400 0.9 0.83 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺50 粗车∅90外圆面 2 2 150 480 0.9 0.87 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称钻中心孔φ18,扩孔φ19.8,粗铰中心孔φ19.94,精铰中心孔φ20mm 工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 钻床Z525摇臂钻床夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格60 钻孔保证尺寸∅18mm 91 1 2 31.4 555 0.3 0.098 0.8 高速钢直柄麻花钻∅181 三爪卡盘 1 游标卡尺70 扩孔保证尺寸∅19.8mm 91 1 2 17.4 275 0.3 0.1 0.5 高速钢直柄麻花钻∅19.81 三爪卡盘 1游标卡尺80 粗铰孔保证尺寸∅19.94mm 91 1 2 16.7 2750.5 0.83 0.5锥柄机铰刀1 三爪卡盘 1游标卡尺90 精铰孔保证尺寸∅20 91 1 2 17.2 2750.5 0.87 0.5 锥柄机铰刀∅20 1三爪卡盘 1 游标卡尺拟制日期审核日期批准日期共 20 页第 3 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称粗车右φ45mm右端面、外圆,φ90mm外圆及右端面工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 车床CA6140夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格100 粗车∅45mm端面94 1 27.4 94 600 1.2 0.098 0.8 09号90°偏头车刀1 三爪卡盘 1 游标卡尺110 粗车∅45mm外圆至∅46.2mm 10 1 4.4 117.75 750 2.2 0.1 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺120 粗车∅90mm右端面 1 1.2 135 480 1.2 0.83 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺拟制日期审核日期批准日期共 20 页第 4 页机械制造教研室机 械 加 工 工 序 卡产品型号零件名称零件号FL-04法兰盘831004工序名称半精车φ100左端面、外圆,半精车B 面并倒角C1.5,半精车φ90外圆,φ20左侧倒角C1 工序号 3技检要求 检验是否符合该工序尺寸基准面 外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 车床CA6140夹具定 额代号名称 单件时间(分) 每班次数 每台件数 工人等级KAPAN三爪卡盘11 A 工步号 工步内容走刀长度(毫米) 走刀次数 切削深度(毫米) 切削速度(米/秒) 主轴转速(转/分) 进给量(毫米/转) 机动时间(分) 辅助时间(分)刀具 辅具量具名称规格数量 名称规格 数量 名称规格 130 半精车∅100mm 端面 94 1 2 100 480 0.9 0.098 0.8 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺 140 半精车∅100mm 外圆至∅102mm 10 1 2 150 480 0.9 0.1 0.5 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺 150 半精车B 面 1 2 133 400 0.9 0.83 0.5 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺 160 半精车∅90mm 外圆∅92mm 2 2 150 480 0.9 0.87 0.5 09号90°偏头车刀1 三爪卡盘 1 游标卡尺 170 车∅100,∅90外圆倒角C1.5,∅20孔左端倒角C122150 480 0.9 0.87 0.545°成形车刀1 三爪卡盘1游标卡尺 拟制日期审核 日期批准日期共 20 页 第 5 页 机械制造教研室 机 械 加 工 工 序 卡 产品型号 零件名称 零件号 FL-04 法兰盘 831004 工序名称 半精车φ100左端面、外圆,半精车B 面并倒角C1.5,半精车φ90外圆,φ20左侧倒角C1 工序号 3 技检要求 检验是否符合该工序尺寸 基准面 外圆 材料 同时加工零件数 设备 牌号 硬度 名称 型号 HT200 220HBS 1 车床 CA6140 夹具 定 额 代号 名称 单件时间(分) 每班次数 每台件数 工人等级 KAPAN 三爪卡盘 1 1 A 工步号工步内容 走刀长度(毫米) 走刀次数 切削深度(毫米) 切削速度(米/秒) 主轴转速(转/分) 进给量(毫米/转) 机动时间(分) 辅助时间(分) 刀具 辅具 量具 名称规格 数量 名称规格 数量 名称规格 180 半精车∅100mm 外圆至∅102mm 10 1 2 150 480 0.9 0.1 0.5 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺190 半精车B 面 23 1 2 133 400 0.9 0.83 0.5 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺 200 半精车∅90mm外圆∅92mm 23 2 2 150 480 0.9 0.87 0.5 09号90°偏头车刀 1 三爪卡盘 1 游标卡尺 210车∅100,∅90外圆倒角C1.5,∅20孔左端倒角C11 2 2 150 480 0.9 0.87 0.545°成形车刀 1 三爪卡盘 1 游标卡尺拟制日期审核日期 批准日期共 20 页 第 6 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称半精车右φ45mm外圆及右端面,倒角C7,半精车φ90mm右侧面,切槽3×2,车φ20mm孔右端倒角C1 工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 车床CA6140夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格270 精车∅100mm端面94 1 2 100 480 0.9 0.098 0.8 09号90°偏头车刀1 三爪卡盘 1 游标卡尺280 精车∅100mm外圆至∅100mm 10 1 2 150 480 0.9 0.1 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺290 精车B面保证尺寸∅45mm 28 1 2 133 400 0.9 0.83 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺300 车过渡圆角R5 2 2 2 150 750 0.9 0.87 0.5 R5圆角车刀1 三爪卡盘 1游标卡尺拟制日期审核日期批准日期共 20 页第 8 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称钻中心孔φ18,扩孔φ19.8,粗铰中心孔φ19.94,精铰中心孔φ20mm 工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 钻床Z525摇臂钻床夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格350 钻孔保证尺寸∅18mm 91 1 2 31.4 555 0.3 0.098 0.8 高速钢直柄麻花钻∅181 三爪卡盘 1 游标卡尺360 扩孔保证尺寸∅19.8mm 91 1 2 17.4 275 0.3 0.1 0.5 高速钢直柄麻花钻∅19.81 三爪卡盘 1游标卡尺370 粗铰孔保证尺寸∅19.94mm 91 1 2 16.7 2750.5 0.83 0.5锥柄机铰刀1 三爪卡盘 1游标卡尺380 精铰孔保证尺寸∅20 91 1 2 17.2 2750.5 0.87 0.5 锥柄机铰刀∅20 1三爪卡盘 1 游标卡尺拟制日期审核日期批准日期共 20 页第 10 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称半精车φ100左端面、外圆,半精车B面并倒角C1.5,半精车φ90外圆,φ20左侧倒角C1 工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 车床CA6140夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 三爪卡盘 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格420 半精车∅100mm端面94 1 2 100 480 0.9 0.098 0.8 09号90°偏头车刀1 三爪卡盘 1 游标卡尺430 半精车∅100mm外圆至∅102mm 10 1 2 150 480 0.9 0.1 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺440 半精车B面 1 2 133 400 0.9 0.83 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺450 半精车∅90mm外圆∅92mm 2 2 150 480 0.9 0.87 0.5 09号90°偏头车刀1 三爪卡盘 1游标卡尺460车∅100,∅90外圆倒角C1.5,∅20孔左端倒角C1 2 2 150 480 0.9 0.87 0.545°成形车刀1 三爪卡盘 1游标卡尺拟制日期审核日期批准日期共 20 页第 12 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称钻4Xφ9mm透孔工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 铣床X63夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 铣床夹具 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格550 钻孔保证尺寸∅4mm 94 1 2 100 200 0.9 0.098 0.8 高速钢直柄麻花钻∅81 钻床夹具 1 游标卡尺560 扩孔保证尺寸∅6mm 10 1 2 150 200 0.9 0.1 0.5 高速钢直柄扩孔钻∅8.41钻床夹具1游标卡尺拟制日期审核日期批准日期共 20 页第 16 页机械制造教研室机械加工工序卡产品型号零件名称零件号FL-04法兰盘831004工序名称钻φ4mm孔,扩、铰φ6mm孔工序号 3技检要求检验是否符合该工序尺寸基准面外圆材料同时加工零件数设备牌号硬度名称型号HT200 220HBS 1 铣床X63夹具定额代号名称单件时间(分)每班次数每台件数工人等级KAPAN 铣床夹具 1 1 A工步号工步内容走刀长度(毫米)走刀次数切削深度(毫米)切削速度(米/秒)主轴转速(转/分)进给量(毫米/转)机动时间(分)辅助时间(分)刀具辅具量具名称规格数量名称规格数量名称规格570 钻4X∅9mm孔保证尺寸∅8mm 94 1 2 100 200 0.9 0.098 0.8 高速钢直柄麻花钻∅81 钻床夹具 1 游标卡尺580 扩4X∅9mm孔保证尺寸∅8.4mm 10 1 2 150 200 0.9 0.1 0.5 高速钢直柄扩孔钻∅8.41钻床夹具1游标卡尺590 铰4X∅9mm孔保证尺寸∅9mm 28 1 2 133 290 0.9 0.83 0.5 锥柄机铰刀∅91钻床夹具1游标卡尺拟制日期审核日期批准日期共 20 页第 17 页。