
2205双相不锈钢连铸坯连铸条件的研究
2205双相不锈钢连铸坯连铸条件的研究Studying the continuous casting conditions of 2205 duplex stainless steel billets is crucial in ensuring the quality and efficiency of the production process. 连铸条件的优化对于提高生产效率和产品质量至关重要。
By carefully examining factors such as casting speed, cooling rate, mold design, and casting temperature, researchers can determine the optimal parameters for producing high-quality 2205 duplex stainless steel billets. 通过仔细研究连铸速度、冷却速率、模具设计和浇铸温度等因素,研究人员可以确定生产高质量2205双相不锈钢连铸坯的最佳参数。
One major aspect that researchers need to focus on is the prevention of defects such as cracks, porosity, and segregation in the 2205 duplex stainless steel billets during the continuous casting process.
一个需要研究人员重点关注的主要方面是在连铸过程中防止2205双相不锈钢连铸坯出现裂纹、孔隙和偏析等缺陷。
By optimizing the casting parameters and ensuring proper mold design, these defects can be minimized or eliminated, leading to the production of high-quality billets that meet industry standards. 通过优化浇铸参数和确保合适的模
具设计,可以减少或消除这些缺陷,从而生产出符合行业标准的高质量坯料。
In addition to defect prevention, researchers also need to consider the mechanical properties of the 2205 duplex stainless steel billets produced through continuous casting. 除了预防缺陷外,研究人员还需
要考虑通过连铸生产的2205双相不锈钢连铸坯的力学性能。
By optimizing the casting conditions, researchers can enhance the mechanical properties of the billets, such as strength, toughness, and ductility, making them suitable for a wide range of applications in various industries. 通过优化浇铸条件,研究人员可以增强坯料的力学性能,如强度、韧性和延展性,使其适用于各行各业的广泛应用。
Furthermore, studying the continuous casting conditions of 2205 duplex stainless steel billets can also help researchers improve the overall production efficiency of steel plants. 此外,研究2205双相不锈钢连铸坯的连铸条件还可以帮助研究人员提高钢铁厂的整体生产效率。
By optimizing the process parameters, reducing material waste, and enhancing product quality, steel plants can increase their output and competitiveness in the market. 通过优化工艺参数、减少材料浪费和增强产品质量,钢铁厂��以提高产量,增强市场竞争力。
Moreover, continuous casting is a cost-effective and environmentally friendly method of producing steel billets, making it a preferred choice for many steel manufacturers. 此外,连铸是生产钢坯的一种经济高效且环保的方法,许多钢铁制造商常常选择这种方法。
By studying and optimizing the continuous casting conditions of 2205 duplex stainless steel billets, researchers can further enhance the sustainability of the steel manufacturing industry and contribute to the development of cleaner production processes. 通过研究和优化2205双相不锈钢连铸坯的连铸条件,研究人员可以进一步提高钢铁制造业的可持续性,并为清洁生产工艺的发展做出贡献。
In conclusion, the study of continuous casting conditions for 2205 duplex stainless steel billets is essential for the production of high-quality materials that meet industry standards. 总之,研究2205双相不锈钢连铸坯的连铸条件对于生产符合行业标准的高质量材料至关重要。
By focusing on defect prevention, mechanical properties optimization, production efficiency improvement, and sustainability enhancement, researchers can contribute to the advancement of the steel manufacturing industry and the adoption of cleaner production processes. 通过专注于缺陷预防、力学性能优化、生产效率提高和可持续性增强,研究人员可以促进钢铁制造业的发展,并推动清洁生产工艺的应用。
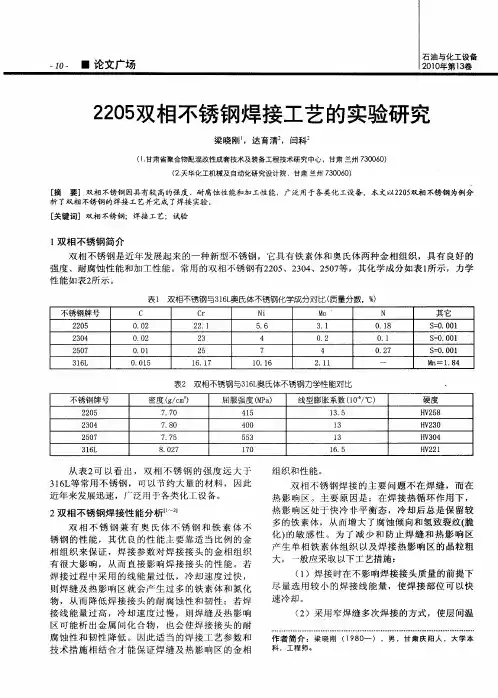
2205双相不锈钢焊接工艺的实验研究
一
21 化 3备 石油年 工 卷 00 第1 与 设
2 0 双相不锈钢焊接 工艺 的实验研究 25
梁晓刚 ,达育清 ,闫科
(. 1甘肃省聚合物配混改性成套技术及装备工程技术研 究中心 ,甘肃 兰州 7 0 6 ) 3 0 0 (. 2天华化工机械及 自动化研究设计院 ,甘肃 兰 州 7 0 6 ) 3 0 0
科 ,工程 师。
第 1 期 2
梁晓刚等
2 0 双相 不锈钢焊接工艺的实验研 究 25
一 l一 l
度 小于 1 0C, 同 时施焊 过 程 中焊 条 不 允许 作 横 向 0 ̄
摆动 。
( ) 与 奥 氏体 不 锈 钢 焊 缝 相 反 ,接 触 腐 蚀 3 介质 的 焊缝 首先 焊 , 不接 触 腐 蚀 介质 的焊 缝 最 后 焊 。 目的 是利 用 后 一道 焊 缝 对 前 一道 焊 缝 进 行 一 次 热 处 理 ,使 焊 缝 和 热 影 响 区 的 单 相铁 素 体组 织 转 为 奥 氏体 。如 果 要 求 接 触 介 质 的焊 缝 必 须 最 后 施焊 , 则在 此 焊 缝 上 需加 一 道 工 艺焊 缝 ,工 艺 焊 缝焊 后必 须清 除掉 。 ( )气 体 保 护 焊 时保 护气 中加 氮 可 以提 高 焊 5 缝 的 耐蚀 性 ,保 护 气 的纯 度 应 满 足 工 艺要 求 。应 采 取 有 效 的背 面 保 护 工 装 ,有 效 的背 面 保 护 是 保 证 焊接 质 量 的前提 。 ( )双 相 不锈 钢 含 有 5 %左右 的铁 素 体 , 同 6 0
样 也存 在4 5 7 ℃脆 性 ,但 不如 铁 素 体不 锈钢 那 样敏 感 。焊 接 时 为 了减 少 O相 脆 化和4 5 7 ℃脆 化 ,可 以 进 行 9 0 固溶 处 理 ,获 得奥 氏体 一铁 素 体双 相组 8℃ 织 的不锈 钢 。
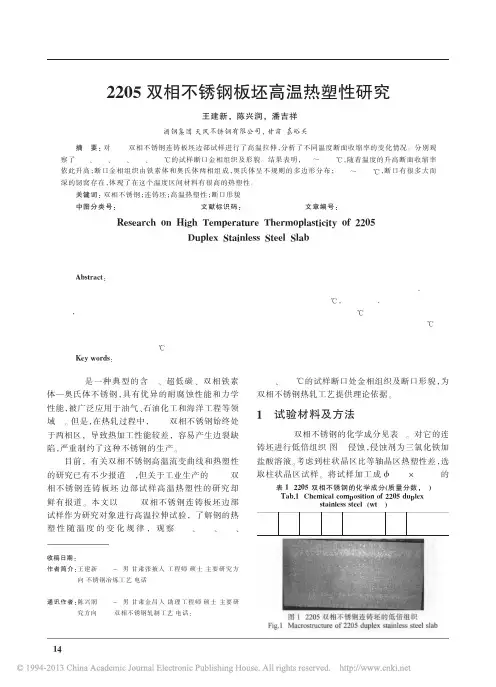
2205双相不锈钢板坯高温热塑性研究
10μm
大 , 有 些 区 域 奥 氏 体 团 聚 在 一 起 ; 在 1050、1100、 1150 ℃下,奥氏体晶粒分布均匀。
(3)在 950~1150 ℃温度范围内,2205 板坯试样 高温拉伸后断口形貌中有大小不一的韧窝存在,反 映了在这个温度区间材料有高的热塑性。 随着温度 的升高,韧窝变得更大更深,热塑性进一步提高。
WANG Jianxin, CHEN Xingrun, PAN Jixiang
(Tianfeng Stainless Steel Co., Ltd., Jiuquan Iron and Steel Group Corporation, Jiayuguan 735100, China)
Abstract: The tensile test in high temperature for samples of 2205 duplex stainless steel continuous-casting slab was performed. And the variation of reduction of area of the specimen at different temperatures was analyzed.The microstructure and morphologies of fracture were observed at 950,1000,1050,1100,1150℃,respectively.The results show that,the reduction of area of the specimen increases with enhancing temperature at 950-1150℃ ; the microstructure of fracture is consisted of the ferrite and austenite phase, the austenite phase is irregular polygon distribution at 950-1150℃; the fracture morphologies have many large and deep dimples, which reflects the high thermoplastic of the 2205 duplex stainless steel slab at 1050-1150℃.
SAF2205双相不锈钢焊接、热处理、金相分析_毕业论文
毕业论文声明本人郑重声明:1.此毕业论文是本人在指导教师指导下独立进行研究取得的成果。
除了特别加以标注地方外,本文不包含他人或其它机构已经发表或撰写过的研究成果。
对本文研究做出重要贡献的个人与集体均已在文中作了明确标明。
本人完全意识到本声明的法律结果由本人承担。
2.本人完全了解学校、学院有关保留、使用学位论文的规定,同意学校与学院保留并向国家有关部门或机构送交此论文的复印件和电子版,允许此文被查阅和借阅。
本人授权大学学院可以将此文的全部或部分内容编入有关数据库进行检索,可以采用影印、缩印或扫描等复制手段保存和汇编本文。
3.若在大学学院毕业论文审查小组复审中,发现本文有抄袭,一切后果均由本人承担,与毕业论文指导老师无关。
4.本人所呈交的毕业论文,是在指导老师的指导下独立进行研究所取得的成果。
论文中凡引用他人已经发布或未发表的成果、数据、观点等,均已明确注明出处。
论文中已经注明引用的内容外,不包含任何其他个人或集体已经发表或撰写过的研究成果。
对本文的研究成果做出重要贡献的个人和集体,均已在论文中已明确的方式标明。
学位论文作者(签名):年月关于毕业论文使用授权的声明本人在指导老师的指导下所完成的论文及相关的资料(包括图纸、实验记录、原始数据、实物照片、图片、录音带、设计手稿等),知识产权归属华北电力大学。
本人完全了解大学有关保存,使用毕业论文的规定。
同意学校保存或向国家有关部门或机构送交论文的纸质版或电子版,允许论文被查阅或借阅。
本人授权大学可以将本毕业论文的全部或部分内容编入有关数据库进行检索,可以采用任何复制手段保存或编汇本毕业论文。
如果发表相关成果,一定征得指导教师同意,且第一署名单位为大学。
本人毕业后使用毕业论文或与该论文直接相关的学术论文或成果时,第一署名单位仍然为大学。
本人完全了解大学关于收集、保存、使用学位论文的规定,同意如下各项内容:按照学校要求提交学位论文的印刷本和电子版本;学校有权保存学位论文的印刷本和电子版,并采用影印、缩印、扫描、数字化或其它手段保存或汇编本学位论文;学校有权提供目录检索以及提供本学位论文全文或者部分的阅览服务;学校有权按有关规定向国家有关部门或者机构送交论文的复印件和电子版,允许论文被查阅和借阅。
2205双相不锈钢锻造工艺

2205双相不锈钢锻造工艺引言:2205双相不锈钢是一种广泛应用于工业领域的材料,具有优越的耐腐蚀性和强度。
在工业生产中,锻造工艺是一种常用的加工方法,可以使材料获得更好的性能和形状。
本文将介绍2205双相不锈钢的锻造工艺,以及该工艺的优势和应用。
一、2205双相不锈钢锻造工艺的原理2205双相不锈钢是由奥氏体和铁素体组成的双相结构,其含量约为50%,这使得它具有良好的强度和耐腐蚀性。
在锻造过程中,首先将2205双相不锈钢加热至适当温度,然后通过锤击或机械压力使其形成所需的形状。
锻造工艺可以改善材料的均匀性和致密性,提高其力学性能。
二、2205双相不锈钢锻造工艺的优势1.提高材料的强度和耐腐蚀性:锻造工艺可以通过改变晶粒结构,消除缺陷,提高材料的强度和耐腐蚀性。
2.改善材料的塑性和韧性:锻造过程中,材料受到力的作用,可以使其晶粒细化,增加其塑性和韧性。
3.节约材料和能源:锻造工艺可以高效利用材料和能源,降低生产成本。
4.适应性强:2205双相不锈钢锻造工艺适用于各种形状和尺寸的材料,可以满足不同工业领域的需求。
三、2205双相不锈钢锻造工艺的应用1.船舶和海洋工程:2205双相不锈钢具有优异的耐腐蚀性和强度,适用于船舶和海洋工程中的各种构件和设备。
2.化工和石油工业:2205双相不锈钢在化工和石油工业中广泛应用,用于制造耐腐蚀的容器、管道和阀门等设备。
3.能源和环保领域:2205双相不锈钢锻件可以用于制造核电站和风力发电设备等能源和环保领域的关键部件。
结论:2205双相不锈钢锻造工艺是一种重要的加工方法,可以提高材料的性能和形状,并广泛应用于船舶、化工、能源等领域。
通过合理应用锻造工艺,可以获得高强度、耐腐蚀的2205双相不锈钢锻件,满足不同工业领域的需求。
2205双相不锈钢连铸坯连铸条件的研究

2205双相不锈钢连铸坯连铸条件的研究
双相不锈钢是一种具有优异耐腐蚀性和高强度的金属材料,广泛应用于石油化工、海洋工程等领域。
在双相不锈钢的生产过程中,连铸是一个至关重要的工艺环节,直接影响材料的性能和质量。
因此,对2205双相不锈钢连铸坯连铸条件的研究具有重要的意义。
首先,连铸速度是影响双相不锈钢连铸坯质量的关键参数之一。
适当的连铸速度可以有效减少坯料表面缺陷,提高坯料的表面质量。
然而,过高或过低的连铸速度都会导致坯料中的温度梯度过大,从而影响晶粒的结构和坯料的内部质量。
因此,在实际生产过程中,需要根据具体的工艺要求和设备性能,确定最佳的连铸速度。
其次,结晶器的设计和性能也对2205双相不锈钢连铸坯的质量起着至关重要的作用。
结晶器的设计应考虑材料流动状态和凝固形态,确保坯料能够均匀凝固,避免出现缺陷和夹杂物。
同时,结晶器的冷却系统也需要保持稳定的工作状态,以确保连铸过程中的温度控制和均匀性。
此外,浇注速度和浇铸温度也是影响2205双相不不锈钢连铸坯质量的重要参数。
适当的浇注速度能够提高坯料的密实性和结晶度,减少晶界腐蚀的风险。
而合适的浇铸温度则可以保证坯料的热力学平衡,防止出现偏析和组织结构不均匀的问题。
总的来说,2205双相不锈钢连铸坯连铸条件的研究涉及到诸多工艺参
数的优化和协调。
只有在连铸过程中各个环节得到科学合理的设计和控制,才能生产出质量稳定、性能优良的双相不锈钢连铸坯。
希望通过本次研究,能够为相关领域的工程技术人员提供有益的参考和借鉴。
2205双相不锈钢连铸坯连铸条件的研究
2205双相不锈钢连铸坯连铸条件的研究双相不锈钢是一种具有优良耐腐蚀性和良好强度的合金材料,由于其在工业领域具有广泛的应用价值,因此引起了学者和工程师的高度重视。
连铸是双相不锈钢生产中的重要工艺环节,对于双相不锈钢的质量和性能具有至关重要的影响。
因此,研究双相不锈钢连铸坯的连铸条件对于提高双相不锈钢产品的质量和性能具有重要意义。
本文将围绕双相不锈钢连铸坯的连铸条件展开讨论,以期为双相不锈钢生产提供科学的参考依据。
一、双相不锈钢连铸坯的特点双相不锈钢是一种含有铁、铬、镍等元素的合金材料,其具有双相组织,即铁素体和奥氏体组织。
这种双相组织使得双相不锈钢具有优异的耐蚀性和良好的强度,因此在化工、船舶、食品加工等行业具有广泛的应用。
在双相不锈钢的生产过程中,连铸是非常重要的一环,直接影响着产品的质量和性能。
双相不锈钢连铸坯具有优异的耐腐蚀性和良好的机械性能,对于确保双相不锈钢产品的质量具有关键的作用。
二、双相不锈钢连铸坯的连铸条件(一)浇注温度浇注温度是影响双相不锈钢连铸坯质量的重要因素之一。
过高或者过低的浇注温度都会影响双相不锈钢的组织形貌和化学成分,从而影响产品的性能。
因此,确定合理的浇注温度对于双相不锈钢的生产至关重要。
一般来说,双相不锈钢连铸坯的浇注温度应在合金的固相线以下100~150℃左右。
通过测定合金的凝固曲线和结晶温度,合理控制浇注温度,可以获得理想的双相不锈钢连铸坯。
(二)浇注速度浇注速度是影响双相不锈钢连铸坯凝固过程的重要因素。
合适的浇注速度可以促进均匀的凝固结构,从而获得优良的双相不锈钢连铸坯。
一般来说,较高的浇注速度可以促进块状铁素体的形成,提高产品的强度和硬度;而较低的浇注速度可以促进奥氏体的形成,提高产品的韧性和塑性。
因此,根据产品的要求,合理控制浇注速度对于获得理想的双相不锈钢连铸坯至关重要。
(三)结晶器参数结晶器在双相不锈钢连铸坯的凝固过程中具有非常重要的作用。
合理的结晶器参数可以有效地促进均匀的凝固结构,提高双相不锈钢连铸坯的质量。
2205双相不锈钢的制造规定.
2205双相不锈钢的制造规定1.2205双相不锈钢的制造,检验,验收应符合《压力容器安全技术监察规程》、GB150-2011《钢制压力容器》、GB151-2011《列管式换热器》的规定,且应满足本规定和施工图的要求。
2.材料:2205双相不锈钢的材料(包括复合板材料)应满足《2205双相不锈钢采购技术要求》的规定。
3.冷成型:成型后变形率超过10%的封头以及拼板后成型的封头,成型后应对封头进行固溶处理,固溶处理的温度为1090℃。
注:变形率ε=(1.5δ/2R f)x(1-R f/R0)x100%式中:ε=钢板变形率,%δ=钢板名义厚度,mm;R f=钢板弯曲后的中线半径,mm;R0=钢板弯曲前的中线半径,mm;对于平板R0=∝,mm;4.热成型:所有热成型加工,在成型后均应进行固溶处理。
注:对于复合板设备,其热处理要求应根据基层材料的厚度,按ASME要求惊醒消除应力热处理。
5.固溶处理后试板的检验要求:5.1 冲击试验;5.2 微组织检验;5.3 硬度及铁素体成分检验;5.4 腐蚀检验5.5 所有上述试验的结果应满足第9条的规定。
6.切割热切割方法仅限于使用等离子弧切割,切割后用机加工方法或精磨去除所有的热影响材料的方法。
7.焊接7.1推荐使用钨极惰性气体保护焊(TIG),焊接材料如下:钨极惰性气体保护焊(TIG)——Sandvik 22.8.3L,Avesta 2205或者Metrode ER329X 填充焊丝。
注:对于复合板设备,其基层之间的焊接材料按施工图。
在确保焊接工艺可行和进行焊接工艺评定后,其他焊接工艺可以使用,任何情况下,焊接材料都应符合<2205双相不锈钢采购技术要求>中关于化学成分的要求。
7.2用外坡口时,焊缝应使用钨电极惰性气体保护焊的方法打底。
打底的最小高度为5mm。
当采用内坡口时,焊缝最后一道焊层应使用钨极惰性气体保护焊。
其最小高度为5mm。
7.3 所有的内部角焊缝应使用钨极惰性气体保护焊。
2205不锈钢执行标准 2205双相钢简介
2205双相钢技术要求1.范围本技术条件适用于2205双相不锈钢材料在国内或国外的订货、检验和验收。
1.1本技术条件适用于2205双相不锈材料中钢板、薄钢板、钢带、钢棒、管件、法兰、锻件等材料。
也适用于2205双相不锈钢与碳钢复合钢板、2205双相不锈钢与碳钢锻件复合钢板等材料。
1.2材料应完全符合ASTM/ASME最新版本中有关条款,还应符合本技术条件的相应附加条款。
2.引用标准2.1 ASTM产品标准ASTM A182/ASME SA182M 锻制合金钢管道法兰、管配件、阀门和零件ASTM A240/ASME SA240M 压力容器用耐热及铬镍不锈钢板、薄板和钢带ASTM A264/ASME SA264M 不锈铬镍复合钢板、薄板和钢带ASTM A350/ASME SA350M 要求缺口韧性试验的管道部件用碳钢和低合金钢锻件ASTM A450/ASME SA450M 碳钢、铁素体合金钢和奥氏合金管子通用要求ASTM A479/ASME SA479M 锅炉和压力容器用不锈钢棒材和型材ASTM A480/ASME SA480M 轧制不锈钢耐热板、薄板和钢带的通用要求ASTM A484/ASTM SA484M 不锈钢棒材、钢胚及锻件通用要求ASTM A789/ASME SA789M 无缝和焊接铁素体/奥氏体不锈钢管(T)ASTM A790/ASME SA790M 无缝和焊接铁素体/奥氏体不锈钢管(P)ASTM A815/ASME SA815M 铁素体、铁素体/奥氏体及马氏体不锈钢管配2.2检验标准ASTM A262 不锈钢晶间腐蚀敏感性试验的推荐方法ASTM A370 钢制品力学性能试验方法和定义ASTM A751 钢制品化学分析方法、实验操作和术语ASTM E18 金属材料的洛氏硬度试验方法ASTM E10 金属材料布氏硬度试验ASTM E381 钢制品宏观侵蚀试验方法ASTM E45 确定夹杂物的实用规程ASTM A923 测定奥氏体/铁素体双相不锈钢有害金属化合物的试验方法ASTM E562 铁素体含量百分比测定ASTM G36 氯化物应力腐蚀开裂试验ASTM G48 不锈钢在铁的氯化物中抗孔蚀及缝隙腐蚀的试验方法4.检验双相不锈钢除应满足ASTM/ASME标准对有关产品(板、管、锻件、法兰、管件)的要求及以下材料的化学成份、机械性能、金相、耐腐蚀性能等还应满足本规定的如下要求:4.1化学成分4.1.1 2205双相钢的化学成分应符合A240/SA240、A789/SA789、A790/SA790、A182/SA182〈2205双相不锈钢的化学成分〉的要求,同时对有害元素按照有关标准进行控制。
2205双相不锈钢锻造失效分析
2205双相不锈钢锻造失效分析一、引言1. 对双相不锈钢锻造材料的研究背景和意义2. 研究目的和方法3. 论文结构和内容简介二、双相不锈钢锻造材料的性能特点1. 双相结构和相比例的影响2. 机械性能、耐蚀性能和耐磨性能的特点3. 对锻造工艺的要求和影响因素三、锻造失效的症状和机理分析1. 失效症状和形态特点的描述和分析2. 失效机理的原理及其相关参数3. 影响失效的因素分析四、双相不锈钢锻造材料失效评价1. 失效评价指标及方法2. 实验设计和操作方法3. 失效评价结果的分析和解释五、双相不锈钢锻造材料失效防护措施1. 防范措施的分类和作用2. 针对不同失效类型的防护方案3. 正确维护和使用双相不锈钢锻造材料的建议六、结论1. 研究中的主要发现和结论2. 对未来的研究和实践的展望和建议第一章:引言1. 对双相不锈钢锻造材料的研究背景和意义随着工业化程度的不断提高,各种不锈钢材料的需求量也随之增加。
其中,双相不锈钢锻造材料以其良好的机械性能、优异的耐蚀性能和耐磨性能,被广泛用于化工、冶金、石化、海洋等领域。
但是,在实际应用过程中,双相不锈钢锻造材料也会出现各种失效问题,如拉伸断裂、冷脆断裂、应力腐蚀等,对生产和安全造成了很大的影响。
因此,研究双相不锈钢锻造材料失效机制和防护措施具有重要的理论和实践意义。
2. 研究目的和方法本文旨在通过对双相不锈钢锻造失效情况的分析,探究其失效机理和防护措施。
本文采用文献研究、实验分析等多种研究方法,结合实验数据,对双相不锈钢锻造材料失效机制进行探究,并提出相应的防护措施,以期提高双相不锈钢锻造材料的使用效率和安全性。
3. 论文结构和内容简介本文一共分为六个章节。
第一章为引言,介绍了双相不锈钢锻造材料的研究背景和意义,以及本文的研究目的和方法。
第二章为双相不锈钢锻造材料的性能特点,包括双相结构和相比例的影响、机械性能、耐蚀性能和耐磨性能的特点,以及对锻造工艺的要求和影响因素。
2205双相不锈钢的研制
2205双相不锈钢的研制2205双相不锈钢是一种低镍、低钼、高氮双相不锈钢,其相比例大概在1:1左右,相比较其他节约型双相不锈钢相平衡较好,力学性能高,室温屈服强是304的2倍左右,耐点蚀性能与普通奥氏体不锈钢304和316L合金相当,在中等腐蚀环境中如石化、造船、建筑、净化水、化工等诸多领域得到较广泛的应用。
但其热加工塑性较差,热加工时在表面及边部易产生裂纹,严重影响了其板面质量。
据一些研究者指出,双相不锈钢的热塑性主要与双相不锈钢的纯净度、Creq/Nieq当量比、相界结合力、组织成分、加热制度、轧制工艺等有关系,通过精确控制这些因素可以生产出质量较好的2205双相不锈钢板材。
1.2205双相不锈钢工艺控制流程工艺流程控制东方特钢2205双相不锈钢生产工艺为:电炉→AOD→LF→连铸→加热→热轧→退火处理→酸洗→包装。
在初研制2205双相不锈钢板卷时边部边裂严重、表面质量差,严重影响了板卷的表面质量和成材率。
通过严格控制冶金成分、Creq/Nieq当量比、微合金元素含量、内部质量、铸坯组织、合理的热加工工艺及退火工艺制度,成功研制出了2205双相不锈钢板卷,表1是2205双相不锈钢主要化学成分。
2. 影响2205双相不锈钢热加工性能的因素2.1严格控制2205双相不锈钢内部质量据很多国内外研究表明严格控制双相不锈钢内部质量有利于热加性能的改善,双相不锈钢内部夹杂主要与硫、氧有关,这两种元素主要以低熔点MnS和Al2O3复合夹杂物存在,由于这些夹杂物的存在导致热加工塑性较差,加工时易在杂质的周围形成应力集中点,进而对2205双相不锈钢的热加工塑性产生不利影响,当硫的含量大于30ppm、氧大于50ppm时双相不锈钢的热加工性能较差,边部及表面易产生裂纹,经工艺改进可以把硫含量控制在10ppm以下,而氧可以控制在30ppm以下。
通过添加稀土、钙和硼元素来提高2205双相不锈钢的热加工塑性,稀土、钙主要和O及S形成CaO和Ce2O3,CaS ,CeS 及LaS 等物质,来提高钢的纯净度、净化晶界、改性杂质、改善杂质的分布、细化组织进而来提高2205双相不锈钢的热加工塑性。