
咬花资料
晒纹(咬花)整理资料

咬花製作參考資料
DRAFT 4° 5° 半光澤 全光澤 DEEP. 32 - 33 36 - 38
15 mm
15 mm
15 mm
15 mm
MOLD-TECH
TEXTURE # MT-11000 MT-11010 MT-11020 MT-11030 MT-11040 MT-11050 MT-11060 MT-11070 MT-11080 MT-11090 MT-11100 MT-11110 DRAFT 1° ? MIN 1.5 2.5 3 4.5 6.5 4.5 4.5 3 5.5 9 4 DEEP. .0004 .001 .0015 .002 .003 .0045 .003 .003 .002 .0035 .006 .0025
MT-11360
MT-11365 MT-11370 MT-11375 MT-11380
5.5
7 6 6 6
.0035
.0045 .004 .004 .004
MT-11460
MT-11465 MT-11470 MT-11475 MT-11480
5.5
7.5 3 3 4.5 °
.0035
.005 .002 .002 .003
MT-11120
MT-11130 MT-11040 MT-11150 MT-11160
3
4 4 4 6
.002
.0025 .0025 .00275 .004
MT-11260
MT-11265 MT-11270 MT-11275 MT-11280
6
7 6 5 8
.004
.005 .004 .0035 .0055
( No. 1-12 ) ,
流程圖 線,柄,幾何學圖形
(完整word版)咬花规格

咬花MT版常用規格表
(每千分之一英寸,拔模為1°-1.5°)
模具的表面光潔度
在製造模具時必須注意到在模具的不同部位,其所要求的表面加工后的光潔度也隨之改變。
而注塑時塑料所接觸到的模具表面,客戶一般都會有指定要求.尤以注塑透明塑料的產品,表面光澤是會對產品的賣相和價值有著正面的影響。
( i ) 美國標准
SPI 將模具光潔度分為12級不同標准。
每種光潔度所使用的處理材料都不同SPI標准是使用厚3/8 in,直徑1 in的H-13鋼料。
再在圓形平面上以下表所列的表面
處理材料加工而成。
表面光潔度標准及加工所使用的處理材料 (SPI AR-106)單位:inch 光潔度代號所使用的表面處理材料粗糙度平均Raµ-in
A—1第3級鉆石膏0—1
A-2第6級鉆石膏1—2
A-3第15級鉆石膏2—3
B-1600號砂紙2—3
B—2400號砂紙4—5
B-3320號砂紙9—10
C-1600號油石10-12
C—2400號油石25—28
C-3320號油石38—42
D—1噴11號玻璃珠10—12
D-2噴240號氧化砂26—32
D-3噴24號氧化砂190-230
日本標准
JIS標准是將模具光潔度分為6級.每級所使用的處理材料有其特定規格。
JIS標准
是
使用直徑18mm,硬度由HRC56至60之間的鋼材.再在圓形平面上以下表所列的表面
處理材料加工而成。
表面光潔度標准及加工所使用的處理材料(JIS K 7140) 單位: mm
不同加工方法下所得的表面光潔度范圍。
咬花知识整理_Bonnie_2015.11.3
当您准备选择纹理时,可从以下几个方面考虑: 1.采用该纹理的产品的类别; 2.产品外观的整体风格; 3.产品的材质; 4.纹理的手感; 5.抗磨损性; 6.光泽度; 7.深度; 8.时尚性; 9.经济效应.
蚀纹前准备
模具的蚀纹技术涉及很多方面,其中在蚀纹前的工作对蚀纹的效果有着重要作用,因此不可忽视一套模具在蚀纹前所 需的每一点细节。 模具蚀纹前的知识 A、脱模角度要求(500mm 高度以下),每 13micron 至少需要 1 度(特别的纹理除外) B、抛光要求 5microns 左右的要求用 1200 以上砂纸 10microns 左右的用 1000 砂纸
咬花工艺
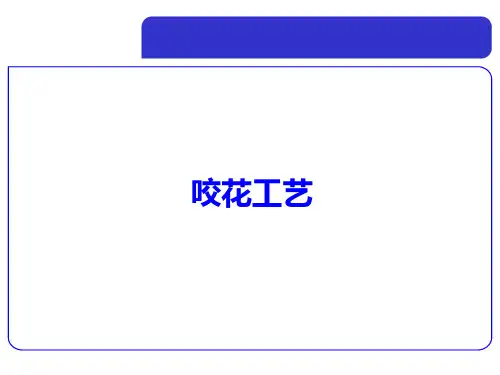
NO:NH4044 Hommer Tester T1000 C - 320 Dat:-------------Nr:---------------Lt = 15 mm Lc = 2.5 mm Ra = 09.81 Um Rz = 56.24 Um Rm = 64.32 Um Nr = 00032/cm
4
咬花的种类
梨地花纹 指的是一般塑胶上常见如 毛玻璃般的均匀粗糙面, 由于其质感有如梨子皮般 具有细小颗粒,因而得名。
皮革纹 试图模拟皮革表面的肌理, 常搭配PU等软质塑料,应用 于汽车方向盘与内装饰板
几何图案 利用简单形状的重复 排列,以产生视觉上 的韵律。
5
咬花的种类
附表是使用德国 HOMMEL TESTER T1000型表面粗度测 定器所测出表面粗 度,深度及图形,籍此 可明白区分喷砂,梨 地,皮纹及写真等类 花纹之不同,主要符 号说明如下: Ra:算术平均粗度值 Rz:山谷平均值 Rm:最大山谷深度值
纹
写真柄
NO:26 Hommer Tester T1000 C - 320 Dat:-------------Nr:---------------Lt = 15 mm Lc = 2.5 mm Ra = 23.79 Um Rz = 91/.16Um Rm = 92.64 Um Nr = 00012/cm
#600 #600 #400 #400 #400
9
咬花的规格
NIHON ETCHING(昵红)咬花制作参考资料
TEXTURE # HN3000 HN3001 HN3002 HN3003 HN3004 HN3005 HN3006 HN3007 HN3008 HN3009 HN3010 HN3011 HN3012 HN3013 NO.1 NO.2 N0.3 NO.4 NO.5 NO.6 NO.7 NO.8 NO.9 NO.10 DRAFT 1.5 1.5 1.5 2.5 3 3 3.5 1.5 2 2.5 2.5 3 3.5 3.5 1 1 1 1 1 1.5 1.5 2 2.5 3 S---半抛光(u) 4-5u 5- 6 7–9 8 – 11 10 – 15 16 – 18 17 – 20 7–9 9 – 11 12 – 14 15 – 18 18 – 22 24 – 28 27 - 31 1.7 1 1.4 1.8 2.9 4 6.5 7 7.7 10 – 11 G---半光泽 #800 #800 #800 #800 #600 #600 #600 #600 TEXTURE # NO.11 NO.12 HN20 HN21 HN22 HN23 HN24 HN25 HN26 HN27 HN28 HN29 HN30 HN31 犁地NO.1 NO.2 N0.3 NO.4 NO.5 NO.6 NO.7 NO.8 NO.9 DRAFT 3-4 4-5 2.5 3 3-4 4-5 4 4 4 5 5-6 5-6 6 6 2 2.5 3 3.5 4 4.5 6 6 6 S---半抛光(u) 12 – 15 16 - 18 12 - 14 15 - 17 23 - 25 33 - 37 19 - 21 23 - 25 26 - 30 37 - 40 41 - 43 45 - 50 58 - 63 65 - 73 1.7 1 1.4 1.8 2.9 4 6.5 7 7.7 G---半光泽
塑料件皮纹
四 、皮纹加工工艺
8 、贴花转印 根据模具型腔特点 ,将贴花纸剪成便于粘贴的形状 ,轻轻揭下印有装饰纹的一层薄纸 ,油墨面向模具,细心粘贴,
要求平整服贴不起皱 ,平面用橡皮刮板刮一下 , 曲面用脱脂棉花揉成团 ,垂直用力压纸基,使贴花纸上油墨转印到模
※不同的皮纹加工方法略有不同: 梨地花纹: 喷涂耐酸遮蔽物质。 皮革纹路: 贴覆转写纸至金属表面以便将花纹转印至模具上。 发丝纹路:将耐酸膜涂布在模具表面,接着包覆底片与曝光,然後进行显影 。
五 、皮纹件检查标准
1.深度与皮纹样板一致。 可通过与样板放在一起放大镜观察判断或用深度仪测量 ,在公差范围内好即为合格
确认模具可以腐蚀后 ,型腔四周用双面不干胶纸和聚氯乙烯塑料布贴围三层,形成腐蚀保护围裙 , 比模具长出400 ~600mm 。腐蚀机采用喷嘴式球形喷头,半个球体均布19个喷嘴 ,可均匀立体喷射 。用电动葫芦吊挂模具 ,型腔朝下 , 喷头朝上并处于保护围裙中心 ,两人扶住模具缓慢旋转 ,开动腐蚀机,用秒表计时,腐蚀7~10min ,夏天取下限,冬天 取上限 。对装饰纹腐蚀深度有具体要求的模具,应用同种钢材做装饰纹腐蚀试样 ,测出所需时间。
2.整车皮纹流向一致; 3.光泽度。
光泽度的差异控制一般都是按设计部门提供的色板或样品件进行 。(主要有亚光和亮光两种)
六 、皮纹与脱模角度的关系
√常规保守经验是13um深度的纹理要求最小拔模角度外壁必须为1 ° 。 √皮纹越深 , 所需要的脱模角度就越大 , 习惯上每0 .025mm深的织纹 , 便需要额外1度的出模角 。 √如果是指向性纹理(如木质 、皮革 、几何) ,这种纹理指向如与零件出模方向相互垂直 , 这 一类纹理要比用于常规纹理 要求更大的拔模角 。 √如果是内壁 , 工件在成型中会收缩粘着内壁 , 因此需要更大的拔模角度 , 以保证成型件的纹形 。
咬花介绍

蚀花(咬花) 工艺蚀花(咬花)工艺操作工艺流程简示图↓花纹类别:1、多层次套版皮纹----采用2次以上用上下对版的方法制成,有平面立体皮纹和凹击版立体皮纹。
我厂已有5个层次立体精细皮纹品种,主要用于中高档汽车内饰和皮革制品。
2、多层次叠版花纹----用2次以上的花纹叠加制得。
此类花纹比普通花纹的视觉舒适感明显增加。
主要用于家庭轿车和高级货车的内部装饰和鞋类及居室木纹类装饰。
3、普通花纹----最简单的装饰纹,历史长,品种极多。
但在汽车饰件上尽量使用细岩目纹或粗梨地纹替代,更会显现经济性(模具耐用,吸光吸音性好,花纹维修方便)。
4、细粒纹----在金属面用气体喷散的方法制作耐蚀掩膜,经修版干燥、多次蚀刻制得。
这类花纹应用最广,如家电、电脑、电子产品、汽车内部件表面(吸音)、仪表罩(吸光)、控制面板和排风口等。
5、喷砂纹----在金属面用多棱硬砂加高压气流压出粒状纹,主要用于不重要的塑料件表面。
6、文字图案----可制得凹击文字、图案和商标等。
深度可达1mm(视字型笔划)。
7、花纹修补----我厂具有精湛的花纹修补技术,无论国内国外的模具花纹(包括多层次立体皮纹)一般都可以修复,大部分的电焊疤也能修复。
咬花MT版常用規格表( 每千分之一英寸, 拔模為1°-1.5°)模具的表面光潔度在製造模具時必須注意到在模具的不同部位,其所要求的表面加工后的光潔度也隨之改變。
而注塑時塑料所接觸到的模具表面,客戶一般都會有指定要求。
尤以注塑透明塑料的產品,表面光澤是會對產品的賣相和價值有著正面的影響。
( i ) 美國標准SPI 將模具光潔度分為12級不同標准。
每種光潔度所使用的處理材料都不同SPI標准是使用厚3/8 in,直徑1 in的H-13鋼料。
再在圓形平面上以下表所列的表面處理材料加工而成。
表面光潔度標准及加工所使用的處理材料(SPI AR-106) 單位:inch(ii) 日本標准JIS標准是將模具光潔度分為6級。
模具咬花简介
4.成形材料是否一样 5.溶接
YES---退火OK----NG
无光泽的咬花可以,有光泽的可能会造成 局部有阴影. (海量营销管理培训资料下载 ) NG---不能咬花或喷砂会造成断差 .
B
draft angle
depth of texture
A
draft angle
流程图 皮纹 1 . 模具的脱脂 6 . 修正图形 11 . 洗净
封贴 3 . 咬花加工面的脱脂 4 .描绘图型 5 .烘烤 7 .第二次封贴 8. 蚀刻 9 .喷砂用封贴 10 .除去贴纸 12 . 防锈
2 .
线
柄 ( No.1-27 ) , 木纹 ( No.1-8 ) 加工 : 三日---五日 注意点 : 无法做三次元曲面的加工,连修理也不行. 维修 : 生锈,瓦斯烧灼,只须做表面处理既可.
taper
depth
(海量营销管理培训资料下载)
Draft Angle
Pattern Depth
5°
.003
This illustration indicates that this .003° deep pattern would require approximately 5° draft.
表面处理. 4 .蚀刻. 5 .喷砂用封贴 .除去贴纸. 9 .洗净.10 .防锈
(海量营销管理培训资料下载)
皮纹 ( HN 423-441, 608-631, 4000-4055,
NO. 1--181 )
加工 : 四日---七日 特征 : 1.具耐久性 100,000-500,000 射次 2.不易破坏制品 注意点 : 1.加工时间长. 2.价格偏高. 维修 : 1.可以做部份修理,但100%的修理不可能. 2.生锈,瓦斯烧灼,只须做表面处理既可.
Texture
咬花技術簡介 Intro of Plastic textureCategory:z Plastic塑膠z Material新材質— prattflora - 2005-01-25 2:03 pm (32 Visited)咬花技術簡介 Intro of Plastic texture making process咬花是一種結合化學與藝術的工藝.是化學,機械及細膩人工結合的技術.咬花的目的:美觀,遮醜,增加表面耐磨,防刮傷,防止灰塵,防止髒污及避免人對光線折射不舒服感覺…..一般以美系與日系為主一般較易使設計者及模具乎略者,但確會主宰模具的成敗花紋種類1.【皮革模樣紋】:仿真皮的表面紋路所做出來的皮革紋。
《汽車、機車、手提箱及高品質之面板大都使用此花紋》2.【梨地花紋】:花紋與梨子表面的細小花紋類似,所以稱梨地花紋。
《家電、資訊產品,大都使用此花紋》3.【木紋】:仿木材表面紋路之花紋。
《常用於塑膠桌椅、門、窗等可呈現原木質感之產品》4.【幾何圖形】:花紋為規則排列之圖形,除美觀作用外,並可產生導光及光線透視控制效果。
《例如鋁材的髮絲處理,圖案…..》前置作業隨著時代不斷進步,各界對模具的品質要求,也越來越嚴苛,為了更能確保品質之穩定,在咬花前需提供下列之資料給咬花廠,以利咬花時之判斷。
1.模具材料之硬度。
2.模具是否有焊補過。
< 焊補材質是否跟主體材料一樣>3.模具是否有熱處理。
4.模具的滑塊、零仔之材質,是否跟主體的材質一樣。
咬花前表面狀況確認:1.模具鋼材咬花,梨地花紋類,除不銹鋼放電花須打光外,其他鋼鐵材質皆可直接咬花,此需依咬花粗細而訂。
2.放電花深度,須較淺於咬花之花紋深度;品管較嚴苛者,須將放電花打磨掉。
3.不銹鋼材質之咬花深度,咬淺點較好處理,若咬深,非常難處理,而且費力又耗時,有放電花須將其他打磨掉。
必要時以藥水check硬化層.作業流程一咬花工作流程※梨花紋一般粗花也需化學腐蝕很多次,以PS2而言SCE001使用NAK80模仁需咬約6次,STAVX需咬約10次.作業流程二梨地花紋皮革模樣紋作業流程三幾何圖形咬花咬花深度及拔模角度參考MOLD-TECH 花紋深度及拔模角度參考拔模與咬花關係※拔模角度太小時會造成拉花現象無法順利開模,因此 在設計ID時就需考慮到拔模角是否足夠問題,是否會造成開模時拉模現象。
咬花介绍
一、咬花的目的二、咬花的工艺流程三、咬花前检查项目四、咬花规格参考五、其他咬花一、咬花的目的增进塑料零件的外观质感、遮掩产品成型缺陷使产品呈现多变化或全新的设计二、咬花的工艺流程1.清洗2.喷漆3.割漆4.喷砂(1)5.整理6.喷油7.泡药水8.清洗9.喷砂(2)10.除漆1. 清洗: 模具放入到Na(OH)溶液中加热或用其它有机溶剂际去表面油污,再用水冲洗,并用清洁布吸干水份.2. 喷漆: 模具清洗后要对不咬花部分进行保护,对于小模具或不规则模具就会用喷枪在模具上喷上一层保护漆,而对于大模具或规则模具,会在模具上贴上一层保护膜,它们都具有密封性好,耐高温,耐腐蚀的性能.3. 割漆: 待模具上保护漆完全于之后(约3~4h),用刀子将要咬花部分的漆割掉,让它完全裸露,只有等漆完全干后才能割得比较准确,否则保护漆会收缩,导致范围扩大,咬花不准.4. 喷砂(1): 咬花前喷砂主要是为了清洗模具,清际模具表面油污杂质,喷砂颗粒主要是三氧化二铝,碳化钛.5. 整理: 对喷砂后的漆面进行整理,漆面不得有缝隙,跷起等现象.碍6. 喷油: 对于一些不规则的花纹,采用喷油枪在模具表面喷上一层保护油,有油地方会被保护起来,无油粒地方被腐蚀,*眼睛来判断油粒大小与疏密程度与标准板或样板是否一致. 对于一些规则花纹,要用菲林进行处理.7. 泡药水: 喷油确认OK后,就可开始泡药水,对于小模具可将模具全部放入到药水中,对于大模具可将药水放入模具中. 咬花粗细由喷油油粒来控制, 咬花深浅由泡药水时间来控制. 在咬花过程中,前期处理时间较长,药水浸泡时间较短,一般都在15分钟以内,有些甚至会以秒计,例如:在材料为718的模具上咬类似于MT11020的花纹只需40秒. 有些咬花需浸两次药水才能使咬花比较均匀, 即喷两次油,后泡两次药水.8. 喷砂(2): 咬花完毕后根据客户要求按雾面和亮面喷砂.亮度由玻璃珠粒子大小来控制,颗粒越大越亮,反之则越暗.9. 除漆: 喷砂之后,将所有保护漆揭去即可.三、咬花前检查项目1 .确定咬花范围,成品图,模具图及成形品是必要的.2 .模具钢材的确定.3 .放电加工的有无.4 .熔接的有无以及掌握其条件.5 .模具的硬度( 热处理,氮化).6 .脱模角度.7 .有无配合的关连品( 成品).8 .成形材料的种别.9 .模具的总数量.10 .确认咬花番号及其咬花加工面上的打光程度.11 .模具表面的伤痕,锈的检查.四、咬花参考规格Texture introduction 五、其他咬花采用镭射雕刻技术在经过表面清洁的模具表面雕出布料所需的咬花或纹路后,再对模具进行表面处理,以获得最终的模刻,以简化模具的制造过程,节省人力物力,而且更能变化多种形状与深浅的咬花或纹路。
咬花规格
NIHON ETCHING
TEXTURE # HN1000 HN1001 HN1002 HN1003 HN1004 HN1005 HN1006 HN1007 HN1008 HN1009 HN1010 HN1011 HN1012 HN1013 HN1014 HN1015 DRAFT 1° 1 1.5 1 1 1 2 2.5 3 1.5 2 3 3.5 4 5 3 DEEP. 4-5u 5-6 83-4 4-5 5-6 10 - 11 12 - 13 17 - 19 6-7 7-8 13 - 14 25 - 27 33 - 37 43 - 50 19 - 21
B
draft angle
depth of texture
A
draft angle
taper
depth
Draft Angle
Pattern Depth
5°
.003
This illustration indicates that this .003°deep pattern would require approximately 5°draft.
二. 什麼是咬花? 咬花
噴砂 化學蝕刻 梨地 皮紋 線.柄紋.幾何圖形.木紋.髮線
最淺的咬花深度是2umm,常被使用在壓克力的表示窗,防止光 線亂射及防止反射等加工處理.最深的咬花是3mm,仿大理石, 常被用在浴室的磁磚.
所謂良好的咬花是: 1.與設計相調和. 2.付於價值感. 3.均等劃一的加工 4.不易損傷商品本身-G TYPE 的噴砂,梨地,皮紋 5.成形壽命長--1.皮紋 2.梨地 3.噴砂 6.價廉,交貨快--1.噴砂 2.梨地 3.皮紋 7.維修簡單-----1.噴砂 2.梨地 3.皮紋 要做良好的咬花之前的檢查事項 1. 模具的脫模角度 OK----GO NO----換淺的花紋或加大脫模角度