
产品鉴别及可追溯性表格模板格式
`
1、目的
1.1制定本程序文件,旨在建立产品在各运作地方的明示性及可追溯
性。
2、概述
产品编号系统(Part Number. Madle No.)用作产品(包括物料及成品)的识别明示。
批次编号系统(DATE CODE或C/NO)用作产品(只适用于成品)的可追溯性。
3、职责
工程部负责人负责根据客户提供之产品的编号列入编号系统。
QA部负责制定批次编号系统。
生产部负责人负责保证材料、生产中及检查阶段产品的明示。
PC负责人负责采购过程中采用正确编号系统,仓库负责人保证仓内所有物料得到正确明示。
工程部负责人负责制定[元件分类标准]以使全公司之物料编号统一化。
4、程序
4.1物料编号系统(Part Number)
4.1.1 工程部在决定采用该物料之前,必须制定该物料的编号,并能
符合公司[元件分类标准]编号要求,并保证其独一无二()(包
装材料PART NO.由HK市场部制定)。
4.1.2 被登记后的物料,才可纳入任何的物料清单内,只有被工程部
确认的物料清单内的
物料,才可采购。
4.1.3 原则上,物料的编号在以下文件内,必须保持一致:
BOM 标准文件(图纸、规格) P/O 物料包装
上仓存记录
4.1.4公司内任何地方的物料必须有编号明示。
成品编号系统(产品编号)
4.2.1成品编号基本上由客户制定,其格式为每个客户都不同。
工程部
接到产品时须检讨
其编号的独特性,若有问题须通知客户更正。
4.2.2原则上,成品的编号须于下列文件中,保持一致:
客户P/O 生产计划 BOM 工程流程出
仓单(给客户)成品包装或明示牌上
工作指导类文件的成品编号,若对于同类系列产品,只需注明其中一种型号即可,
同类系列产品编号见[同类系列产品型号编号说明]。
产品的可追溯性(只适用于成品)。
4.3.1 独立的批次编号(DATE CODE或C/NO)于下列文件中,保持一
致,确保产品的可追
溯性:成品包装或明示牌上 FQC终检报告5记录及表格
无。
可追溯性评价表(举例)
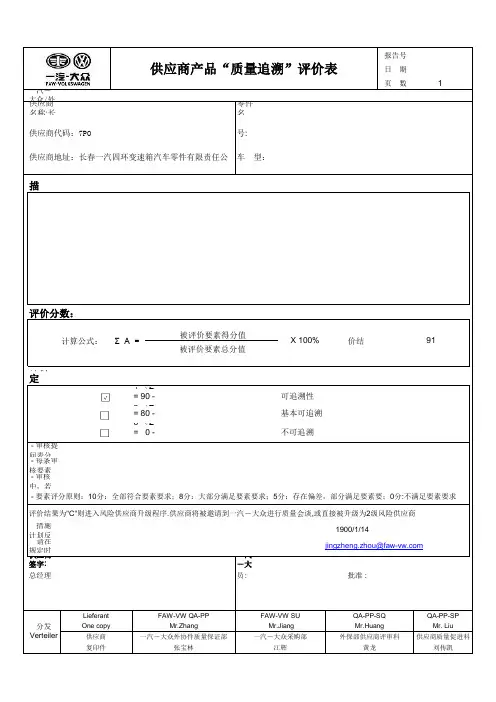
一汽-大众外协件质量保证部签字 : 评审员: 批准 :
Lieferant
FAW-VW QA-PP Mr.Zhang 一汽-大众外协件质量保证部
FAW-VW SU Mr.Jiang 一汽-大众采购部
QA-PP-SQ Mr.Huang 外保部供应商评审科
QA-PP-SP Mr. Liu 供应商质量促进科
问题描述:
评价分数:
计算公式: Σ A =
被评价要素得分值
被评价要素总分值
X 100%
评价结果:
91
评价定级:
1 (Σ = 90 - 100%) 3 (Σ = 80 - 89%) 6 (Σ = 0 - 79% ) 可追溯性 基本可追溯 不可追溯
- 审核提问表分为四个部分,即:分供方、原材料\外协件、生产过程、成品\包装,共计23条审核要素;其中,带 “ * ” 项4条 - 每条审核要素最高得分10分,最低为0分 - 审核中,若有一个带 “ * ” 项被评价为5分以下,则评价结果不能为1分 - 要素评分原则:10分:全部符合要素要求;8分:大部分满足要素要求;5分:存在偏差,部分满足要素要;0分:不满足要素要求 评价结果为"C"则进入风险供应商升级程序.供应商将被邀请到一汽-大众进行质量会谈,或直接被升级为2级风险供应商 措施计划反馈时间(自审核之日后两周内给出措施计划): 请在规定时间内落实要求的改进措施,并将措施计划以书面形式发送至: 供应商签字: 供应商总经理 1900-1-14 jingzheng.zhou@
报告号
供应商产品“质量追溯”评价表
一汽-大众/外协件质保部 QA-P FAW-VOLKSWAGEN Tel.:0431-85770860 Fax: 0431-85770610
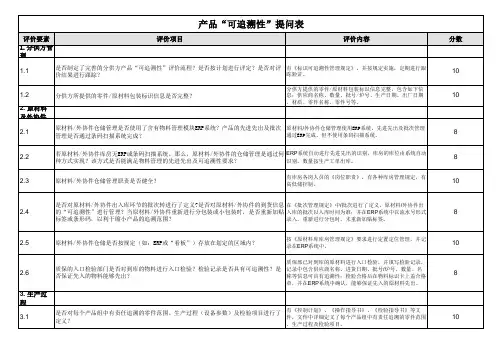
产品可追溯性评价检查表
8
3.9
是否保证了“三包”及“召回”产品检验记录及供货文件的正确标识,从而确保产品生 在《标识可追溯性管理规定》中已明确在产品检验记录集供
产条件和制造时间都具有可追溯性?
货文件上做好标识。
8
3.10
生产过程中的批次信息、质量记录、过程数据是否被完整的记录和保存?
3.11
产品全过程文件资料的存档方式是否满足日后产品相关质量信息的快速查找?
来实现的,以保证产品“可追溯性”最小范围原则?
追溯性。
8
3.4
生产过程中,对于一汽-大众BZD系统中定义的TLD“零件”是否通过“生产管理系统”
(MES)或条码扫描系统进行精确追溯的?
NB
3.5
对于图纸或PDM图中规定的需要逐一追溯的零件,是否依靠“生产管理系统”(MES)实 现精确追溯?
NB
3.6
产品“可追溯性”提问表
评价要素 1.分供方管 理
评价项目
评价内容
1.1
是否制定了完善的分供方产品“可追溯性”评价流程?是否按计划进行评定?是否对评 有《标识可追溯性管理规定》,并按规定实施,定期进行跟
价结果进行跟踪?
踪验证。
1.2 2. 原材料 及外协件
2.1
分供方所提供的零件/原材料包装标识信息是否完整?
在《流转卡管理规定》中明确了在制品及半成品的标识卡及 流转卡的填写方法,此方法能够保证制品或半成品批次与“ 标识卡”或“流转卡”信息的一一对应。
8
3.8
是否定义了产品生产批次划分及转换方法?此方法是否能保证产品在任何情况下都能追 溯到前面的过程?
在《批次管理规定》中定义了产品生产批次划分及转换方 法,此方法能保证产品在任何情况下都能追溯到前面的过程 。
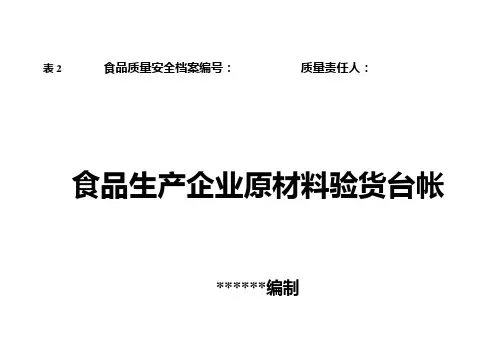
食品生产企业各种可追溯生产记录表格模板
号
产品名称
原辅料名称
使用量
产品
产量
生产批号
生产日期
检验结论
检验报告编号
备注
表4食品质量安全档案编号:质量责任人:
食品生产企业关键工艺、关键工序质量控制记录
*******编制
二〇一二年
食品生产企业关键工艺、关键工序质量控制记录
工序名称
质量控制点
质量要求
控制措施
生产班次
责任人
质量控制
运行情况
异常情况
记录
*******编制
二0一二年
食品生产企业产品销售台帐
序
号
产 品 名 称
生产批号
生产日期
执行标准
检验
结论
产量
(单位)
销量
(单位)
销售
日期
销往地区
及企业名称
单证编号
备 注
表1食品质量安全档案编号:质量责任人:
食品生产企业原辅材料供方评价登记表
*******编制
二〇一二年
食品生产企业原辅材料供方评价登记表
表6食品质量安全档案编号:质量责任人:
食品生产企业包装材料使用记录
*******编制
二〇一二年
食品生产企业包装材料使用记录
序
号
产品名称
包装材料名称
生产厂家
生产日期、生产批号
检验证书编号
检验结论
使用量
备注
表11食品质量安全档案编号:质量责任人:
食品生产企业主要负责人员、工程技术人员一览表
*******编制
二〇一二年
食品生产企业主要负责人员、工程技术人员一览表
序
号
姓名
追溯明细图表

追溯相关表单明细表一、追溯流程图规格型号:生产批号:生产数量:灭菌批号:二、追溯步骤第一步:产品批管理制度;关于产品标识和可追溯性方法的说明;产品生产工艺流程图及关键工序质量控制点设置图;第二步:各原辅材料的送货单、质检报告、请验单、检验结论通知单、入库单、入库记录、出库单、出库记录;第三步:针尖的生产任务单、生产记录、关键工序监控记录、巡检记录、流转卡;第四步:针尖、留置针小包装材料的请验单、取样单、检验结论通知单、入库单、入库记录、领用单、出库单、出库记录;第五步:针尖、留置针小包装材料的入中转仓库记录、末道精洗记录、精洗用注射用水检测记录、留置针组装的生产任务单;第六步:针柄、毛细管、护套管、针座使用的原料的送货单、质检报告、请验单、检验结论通知单、入库单、入库记录、出库单、出库记录及配件生产记录、首检记录、流转卡、入中转仓库记录;第七步:针尖、叶片、毛细管、护套管、针座、留置针小包装材料的发放记录、物料使用明细表、巡检记录、流转卡、不合格品处理记录;留置针请验单、物理检验通知单、入中转仓库记录;给灭菌车间发放记录、物料使用明细表、灭菌验证记录、灭菌验证后入中转仓库记录;灭菌验证后检验报告;第八步:各配件的送货单、质检报告、请验单、取样单、检验结论通知单、入库单、入库记录、出库单、出库记录;第九步:各配件入中转仓库记录;第十步:各组件入中转仓库记录;第十一步:组装巡检记录、组装工序检验记录、测试检验记录、关键工序监控记录、流转卡、不合格品处理记录;第十二步:包装、封口物料生产记录、巡检记录、关键工序监控记录、不合格品处理记录、产量日报表、灭菌产品领用登记表、灭菌记录;第十三步:待检品入库单、货位卡、请验单、取样单、检验结论通知单;成品入库单、入库记录、货位卡;成品出库单、出库记录;成品发货单、销售记录;第十四步:环境检测记录、水质检测记录;第十五步:产品检测报告及产品放行审批记录。
产品可追溯系统管理程序(含产品追溯性验证表格)
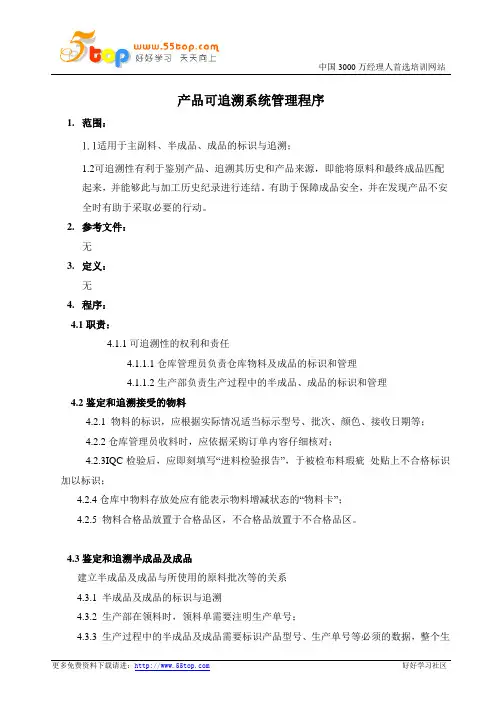
产品可追溯系统管理程序1. 范围:1.1适用于主副料、半成品、成品的标识与追溯;1.2可追溯性有利于鉴别产品、追溯其历史和产品来源,即能将原料和最终成品匹配起来,并能够此与加工历史纪录进行连结。
有助于保障成品安全,并在发现产品不安全时有助于采取必要的行动。
2. 参考文件:无3. 定义:无4. 程序:4.1职责:4.1.1可追溯性的权利和责任4.1.1.1仓库管理员负责仓库物料及成品的标识和管理4.1.1.2生产部负责生产过程中的半成品、成品的标识和管理4.2鉴定和追溯接受的物料4.2.1 物料的标识,应根据实际情况适当标示型号、批次、颜色、接收日期等;4.2.2仓库管理员收料时,应依据采购订单内容仔细核对;4.2.3IQC检验后,应即刻填写“进料检验报告”,于被检布料瑕疵处贴上不合格标识加以标识;4.2.4仓库中物料存放处应有能表示物料增减状态的“物料卡”;4.2.5 物料合格品放置于合格品区,不合格品放置于不合格品区。
4.3鉴定和追溯半成品及成品建立半成品及成品与所使用的原料批次等的关系4.3.1 半成品及成品的标识与追溯4.3.2 生产部在领料时,领料单需要注明生产单号;4.3.3 生产过程中的半成品及成品需要标识产品型号、生产单号等必须的数据,整个生产过程是以生产单为主线进行追溯。
4.3.4各检验员检验时,应将待检品存放于待检区域,合格品放于“合格品区域”,不合格品应放于“不合格品区域”,并且需要加以标识。
4.3.5如果检验员发现质量问题时,可以通过材料的领用记录以及生产记录可以追查责任者,将质量问题影响的损失控制在最小范围。
4.4 验证可追溯性的有效性4.4.1 目的:建立一套程序来检验可追溯性系统的有效性,包含是否符合可追溯性设计、测试可追溯性及复审可追溯性系统4.4.2是否符合可追溯性测试各负责单位可以按照预设的频率审计可追溯系统是否都到位且符合需要,所以可追溯性审计应具备如下特征:4.4.2.1建立在持续进行的基础上4.4.2.2追踪发生不符合现象之处4.4.2.3在产品/工厂/人员发生异动时进行审计4.4.2.4能够应对投诉或其它系统失败的证据4.4.3. 测试可追溯性系统4.4.3.1确保从原料到成品的发送都能可追溯,反之亦然。
产品标识可追溯性及批次管理程序(含表格)
文件制修订记录1.0目的对本公司产品实现的全过程标识、可追溯性及批次进行管理,并对各生产现场进行监督检查。
2.0范围本程序文件规定了标识、可追溯性及批次管理控制程序和要求。
本文件适用于公司内供和外销产品的控制。
3.0作业内容3.1标识分类本公司产品实现的全过程标识对象有:物资器材、在制品、最终产品,需标识的关键和重要特性由技术人员在技术文件中明确要求,生产计划人员、调度人员、检验人员、仓库保管人员按要求实施标识;对产品标识分为以下三种类型:a)产品状态标识,分为产品技术状态标识和产品生产状态标识。
产品技术状态标识在相关技术文件和生产文件中标识,以便识别出实际的技术状态和约定的技术状态之间的任何区别。
生产状态标识需防止不同种产品相混淆,采购品一般以标签标识,在制品按在制品管理程序执行,最终产品以合格证或标牌进行标识;b)产品检验和试验状态标识:防止同种产品不同检验状态相混淆,特别防止不合格品的非预期使用,采用区域划分、标牌等进行标识,如:待检、合格、不合格、待处理等;c)产品使用状态标识:采用工艺流程记录卡、在制品台帐、批次号、试验记录簿以及合格证等标识,并保证可追溯性。
3.2可追溯性3.2.1当产品有可追溯性要求时,应确保有唯一性编号,并在产品的整个寿命周期内保存相关记录。
3.2.2能追溯由同批原材料或同一加工批次制造的产品的最终去向(交付、报废);3.2.3对于组合件,能追溯到其组合的单元件以及后面更高级的产品装配的标识;3.2.4对于给定的产品,能追溯其生产(加工、装配、检验)的连续记录。
3.3批次管理制造部负责批次管理的归口工作,各承制单位实施批次管理,本公司按以下要求实施批次管理:3.3.1按批次建立工艺流程记录卡,详细记录投料、加工、装配、调试、检验的数量、质量、操作者和检验者,并保存记录;3.3.2使产品的批次标记与原始记录保持一致;3.3.3能追溯产品交付前的情况和交付后的分布、场所。
产品可追溯性评价检查表
有库房各岗人员的《岗位职责》,有各种库房管理规定,有 高低储控制。
是否对原材料/外协件出入库环节的批次转进行了定义?是否对原材料/外协件的到货信息 在《批次管理规定》中/批次进行了定义,原材料/外协件出
2.4Βιβλιοθήκη 的“可追溯性”进行管理?当原材料/外协件重新进行分包装或小包装时,是否重新加贴 入库的批次以入库时间为准;并在ERP系统中以流水号形式
质保部已对到库的原材料进行入口检验,并填写检验记录, 记录中包含供应商名称、进货日期、批号/炉号、数量、名 称等信息可具有追溯性;检验合格后在物料标识卡上盖合格 章,并在ERP系统中确认,能够保证先入的原材料先出。
是否对每个产品组中有责任追溯的零件范围、生产过程(设备参数)及检验项目进行了 定义?
有《控制计划》、《操作指导书》、《检验指导书》等文 件,文件中详细定义了每个产品组中有责任追溯的零件范围 、生产过程及检验项目。
来实现的,以保证产品“可追溯性”最小范围原则?
追溯性。
8
3.4
生产过程中,对于一汽-大众BZD系统中定义的TLD“零件”是否通过“生产管理系统”
(MES)或条码扫描系统进行精确追溯的?
NB
3.5
对于图纸或PDM图中规定的需要逐一追溯的零件,是否依靠“生产管理系统”(MES)实 现精确追溯?
NB
3.6
10
的快速查找。
现成品、半成品及自制件的入库均录入ERP系统进行管理, 并通过条形码扫描,能够保证产品可追溯性要求。
10
4.2
一汽-大众BZD系统的TLD清单上产品或产品外包装条形码是否满足VW 01064和VW 80125 要求?
产品外包装条形码能够满足标准要求。
10
产品标识和可追溯程序(含表格)
产品标识和可追溯程序(ISO9001:2015)1.目的在接收、生产和交付各阶段为防止混用、错用,以适当方式标识产品。
当合同、法律规定或管理需要有可追溯性要求时,对每个或每批产品进行唯一性标识。
2. 范围本程序适用于本公司在接收、生产和交付的各阶段需要标识的产品。
3. 引用文件3.1《记录控制程序》4. 术语和定义产品标识:指用适当的方法在生产、服务运作全过程中对采购产品/材料、半成品、成品或包装物上做出适当的标记或标签。
可追溯性:指根据或利用所记载标识的记录,追溯一个项目或实体的历史、应用情况、用途或所处场所的能力。
检验与试验状态:指材料或产品有无进行检验/或试验,以及经检验/或试验之后合格与否的状态。
5. 职责5.1生产部负责生产过程、工序流程、设备、半成品、成品的标识与维护。
5.2质管部负责采购原材料/辅料及生产过程中半成品和成品检验后合格/不合格状态标识,并对各环节标识的执行情况进行指导、考核。
5.3生产部负责“5S”和公司环境方面的标识与维护。
5.3技术部负责生产过程及工艺流程等方面标识的设计。
6.工作流程和内容工作流程责任人工作内容说明使用表单记录各部门6.1标识策划6.1.1产品标识方法:各检验、生产过程、仓库贮存阶段的所有产品、原材料/辅助材料、半成品、成品等,各部门均需根据产品实际所需的标识状况和本部门实际的生产状况对其以适当的标识方法进行标识;产品标识的方法可用标签、批次号、颜色、符号、装载容器、堆置区域等形式进行划分,标识应清晰和易于识别。
标识策划A工作流程责任人工作内容说明使用表单记录6.1.2检验、试验状态分类与分区:1)检验、试验状态由检验/或试验人员确定;2)不同状态的产品分区域存放:a.未经检验、试验------------未检验/试验区b.已经检验、试验合格--------合格区c.等待检验、试验--------待检区d.已经检验、试验不合格------不合格品区分别用:未检/试品、待检/试品、合格品、不合格品(又可分废品)文字或标牌进行标识。
产品标识与可追溯性管理程序(含表格)
产品标识与可追溯性管理程序(IATF16949-2016/ISO9001-2015)1.0目的建立和实行产品标识和记录制度,根据标识或记录对产品进行追溯,为分析产品质量和采取纠正措施提供依据。
2.0适用范围本程序适用于所有在公司范围内的原材料、半成品和成品的标识。
3.0职责3.1.生产部负责在线产品的标识方法,负责生产过程中原材料、半成品、成品状态的标识。
3.2.品质部负责检验和试验状态的标识。
3.3.仓管部负责库存品的标识4.0程序内容4.1.产品标识4.1.1.来料标识:由供方在外包装上用标签进行标识。
4.1.2.原材料存贮时标识。
4.1.2.1.原材料来料时,由IQC标明检验状态,原材料检验完成后在包装箱贴上检验标识,并注明该原材料的品名、数量、供应商及检验结果,参照《进料检验管理程序》。
4.1.2.2.原材料入库时由仓管员根据品质部检验结果标识状态办理,且在《物料标识卡》记录原材料的入库时间、品名、数量。
4.1.3.成品标识4.1.3.1.单一产品标识:在成品的指定位置贴上该成品的成品条码、QC Passed 标签,成品条码按照《产品条码编码规范》执行。
4.1.3.2.外箱标识:在外箱的指定位置贴上标签,注明产品的型号、生产日期、客户名、检验结果、检验日期、生产批号等。
4.1.4.执行状态标识。
4.1.4.1.生产状态标识为:待处理品、完成品和不良品等,生产中根据各工序的不同情况进行标识。
4.1.4.2.检验状态标识参见《成品检验管理程序》将检验情况进行标识。
4.1.4.3.具有相对独立性的各作业段半成品用“产品流程卡”作为标识,从流程卡上可追溯到生产线别,机型等特性。
4.1.4.3.1.产品流程卡标识4.1.4.3.2.作业员每天将其所用流程卡流水号记录于《条码记录表》上。
4.1.5.不良品标识:用红色的标签标识和带红色标识的防静电周转箱进行隔离,具体参照《不合格品管理程序》。
4.1.6.区域标识:现场区域采用挂牌、斑马线等方法进行标识。
食品生产企业各种可追溯生产记录表格
*******编制
二〇一二年
食品生产企业主要负责人员、工程技术人员一览表
序
号
姓 名
性
别
年
龄
身 份 证 号
职务
职称
文化
程度
专 业
资格证及编号
备 注
表5食品质量平安档案编号: 质量责任人:
食品生产企业产品出厂检验台帐
*******编制
二〇一二年
二〇一二年
食品生产企业消毒剂、清洗剂使用记录
序
号
试剂名称
生产厂家
有效期限
配制浓度
使用场所
使用班 注
表12 食品质量平安档案编号: 质量责任人:
食品生产企业质量管理考核记录
*******编制
二〇一二年
食品生产企业质量管理考核记录
序
号
考核内容
考核依据
考核类型
考核时间
不合格项
考核组
序
号
产 品 名 称
原 辅 料 名 称
使用量
产品
产量
生产批号
生产日期
检验结论
检验报告编号
备 注
表4 食品质量平安档案编号: 质量责任人:
食品生产企业关键工艺、关键工序质量控制记录
*******编制
二〇一二年
食品生产企业关键工艺、关键工序质量控制记录
工序名称
质量控制点
质量要求
控 制 措 施
生产班次
责任人
表2食品质量平安档案编号: 质量责任人:
食品生产企业原材料验货台帐
******编制
二0一二年
原辅材料检验记录
〔包括原料、食品添加剂、包装材料等〕